

目次
イントロダクション
ウォブル溶接ヘッドは、制御されたビームの揺動を利用してレーザー溶接経路を変更します。この振動ビームにより、溶融池が広くなり、ギャップ溶接が可能になり、さまざまな金属加工プロセスにおける溶接シームの形成が改善されます。ハンドヘルドレーザー溶接機や産業用溶接装置で一般的に使用されています。
本稿では、ウォブル溶接ヘッドの動作原理、一般的な溶接パターン、利点、および産業用途について解説します。また、実際のレーザー溶接経験に基づき、さまざまな材料での動作、適切な溶接ヘッドを選択する際に考慮すべき要素、そしてハンドヘルドレーザー溶接用途で広く使用されている理由についても紹介します。
ウォブル溶接ヘッドとは何ですか?
ウォブル溶接ヘッドは、溶接中にレーザー光路に高周波のビーム振動を加えるレーザー溶接部品です。ガルバノミラーや光学回転システムを用いて、円形、直線、8の字型など、さまざまなパターンでビームを移動させます。振動周波数は通常100Hz~1kHzで、レーザー出力を上げることなく、より広い溶接領域をレーザーエネルギーでカバーできます。
ウォブルヘッドは、固定スポットサイズ約1mmから約3~5mmまで有効溶接幅を拡大し、隙間充填と溶接シームの形成を向上させます。EVバッテリー部品、自動車部品、精密金属加工など、アルミニウム、銅、薄板の溶接用途に広く使用されています。
ウォブル溶接ヘッドはどのように機能するのですか?
ウォブル溶接ヘッドは、ガルバノミラーまたは光学回転素子を通して、レーザービームをあらかじめ設定された振動経路に沿って移動させます。ビームは、円、直線、三角形、8の字などのパターンを追従でき、一般的な振動周波数は100Hz~1kHz、ウォブル幅は最大5mmまで調整可能です。
- ビーム振動制御
制御システムは、溶接要件に応じてビームの動き、周波数、および幅を調整します。 - 溶接面積の拡大
移動するビームにより、有効溶接幅が約1mmから3~5mmに拡大し、より大きな溶融池が形成される。 - ギャップ充填の改善
溶融池が広くなることで、組み立て時の隙間を埋めやすくなり、不均一な接合部における溶接性能が向上します。 - 溶接欠陥の低減
ビームの動きによって溶融池が攪拌され、ガス気孔の低減と溶接の均一性の向上に役立ち、特にアルミニウムや銅の溶接において効果的です。 - 柔軟な溶接調整
二軸制御により、オペレーターは異なる揺動パターンを選択したり、作業中に溶接パラメータを調整したりすることができる。
ウォブル溶接ヘッドは、高周波振動によってレーザービームを制御し、溶融池を広げ、溶接シームの形成、隙間の充填、および溶接の安定性を向上させます。
一般的なウォブル溶接パターンとは?
ウォブル溶接パターンとは、溶接ヘッドによって制御される、あらかじめ設定されたレーザービームの移動経路のことです。パターンによって、熱分布、溶融池の形状、溶接性能が変化します。適切なパターンは、材料、接合部の種類、および溶接要件によって異なります。
- 円形:レーザーは円形の経路を移動して溶融池を安定させ、隙間充填、重ね継手、シール溶接、バッテリータブ溶接などに使用されます。
- 楕円形:レーザー光路を楕円形に引き伸ばすことで熱分布を調整し、薄いアルミニウム板や銅板の溶接に適しています。
- 図8:図8の経路は溶融池の動きを促進し、アルミニウム、インコネル、その他の敏感な材料におけるガス孔を低減するのに役立ちます。
- ボウタイ型:ビームは中央部に熱を集中させ、両側に広い範囲で熱を移動させるため、異種金属の溶接に適しています。
- ケルト模様/花模様/原子模様:複数のローブ状の経路は異なる熱サイクルを生み出し、超合金部品の溶接構造を制御するために使用されます。
- 六角形/三角形/星形:多角形の経路は熱を複数の点に分散させるため、薄い箔や精密溶接に適しています。
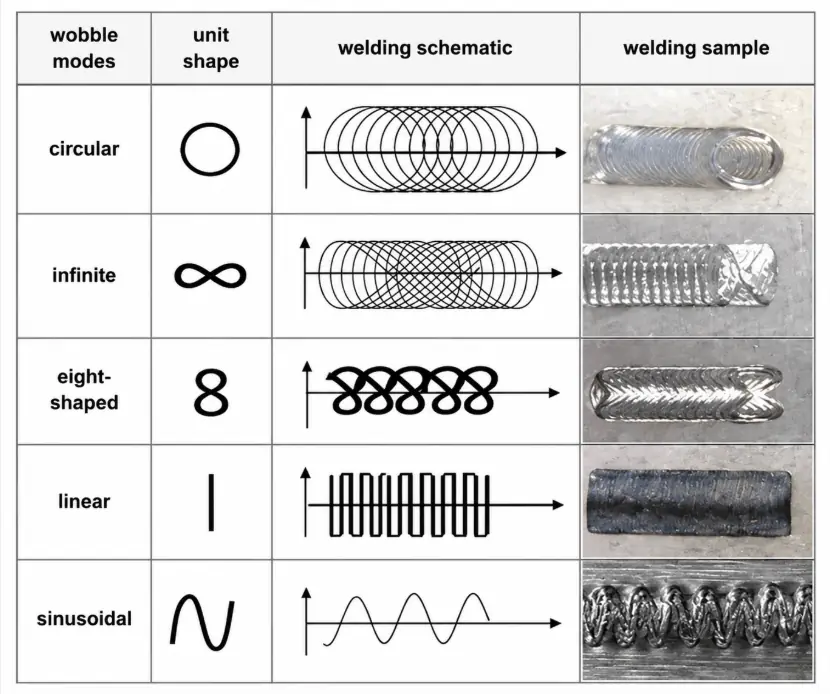
溶接パターンは、溶接深さ、入熱量、および欠陥制御に影響を与えます。円形パターンと8の字パターンは、溶融池の攪拌効果が高いため、アルミニウム溶接で広く使用されています。三角形パターンと星形パターンは、熱による歪みを制御する必要がある用途に適しています。
ウォブル溶接ヘッドを使用する利点
- 溶接幅の拡大とギャップ許容度の向上:振動レーザービームにより溶接幅が約1mmから3~5mmに拡大され、ギャップ充填性能が向上します。
- レーザー出力要件の低減:揺動運動によりエネルギー分布が改善され、一部の用途ではレーザー出力要件が低減されます。
- 溶接部の外観向上:ビームの動きにより、より滑らかで均一な溶接継ぎ目が実現します。
- 溶接安定性の向上:制御されたビーム振動により、溶接中のプロセスの一貫性が向上します。
- 気孔率と亀裂リスクの低減:溶融池の攪拌効果により、気孔や溶接亀裂を低減します。
- 幅広い材質互換性:ウォブル溶接ヘッドは、アルミニウム、銅、および異種金属の溶接に対応します。
- 操作が簡単でコストも低い:手持ち式のウォブル溶接ヘッドは軽量で操作が簡単です。
ウォブル溶接ヘッドと標準レーザー溶接ヘッドの比較
ウォブル溶接ヘッドと標準レーザー溶接ヘッドは、ビーム制御方法が異なります。主な違いは溶接中のビームの動きであり、これが溶接幅、ギャップ許容値、電力要件、および材料適合性に影響を与えます。
| 比較 | ウォブル溶接ヘッド | 標準レーザー溶接ヘッド |
|---|---|---|
| ビームの動き | レーザービームは、円、直線、8の字などのあらかじめ設定された経路に沿って移動します。 | 機械またはロボットによって動きが制御される固定レーザービーム |
| 溶接幅 | 揺動幅は0~5mmまで調整可能で、幅広の溶接継ぎ目に適しています。 | ビームの被覆範囲が限られた狭い溶接継ぎ目 |
| レーザー出力要件 | 用途によっては、より低い電力でも同様の浸透性を実現できる。 | 同じ貫通深度を得るには、より高い出力が必要となる。 |
| ギャップ許容度 | より大きな組み立てギャップや位置決め誤差に対応します | より高い部品嵌合精度が求められる |
| 溶接部の形成 | 溶接面が滑らかで、ビードの外観も良好です。 | 溶接ビードが狭いため、後処理が必要になる場合があります。 |
| プロセスの安定性 | 安定した溶接性能と一貫した結果 | 加工物の精度により影響されやすい |
| 材料の互換性 | アルミニウム、銅、ステンレス鋼、および反射性金属に適しています。 | 高反射性材料にとってはさらに困難 |
| コストと柔軟性 | 高出力スキャンヘッドよりも低コストで、手持ち溶接に適しています。 | 構造は単純だが、溶接の柔軟性に限界がある。 |
| 重量と操作 | 携帯型モデルの重量は約0.7~0.8kgです。 | 通常は重量があり、固定設備で使用される |
ウォブル溶接ヘッドは、溶接中にレーザービームを移動させることで、より広い溶接シームと大きな溶融プールを形成します。一方、標準レーザー溶接ヘッドはビーム経路が固定されているため、溶接にはより精密な接合精度が求められます。
ウォブル溶接ヘッドの用途
ステンレス鋼の製造
厨房機器、筐体、および滑らかな溶接継ぎ目が求められる金属構造物などに使用されます。
アルミニウム溶接
隙間充填性および溶接安定性に対する要求が高いアルミニウム部品に適しています。
電池製造
バッテリー端子、ハウジング、および導電性材料の精密溶接に使用されます。
板金加工
様々な接合条件を持つキャビネット、パネル、機械部品に適しています。
銅および異種金属の溶接
従来のレーザー溶接が難しい銅部品や異種金属接合部に使用されます。
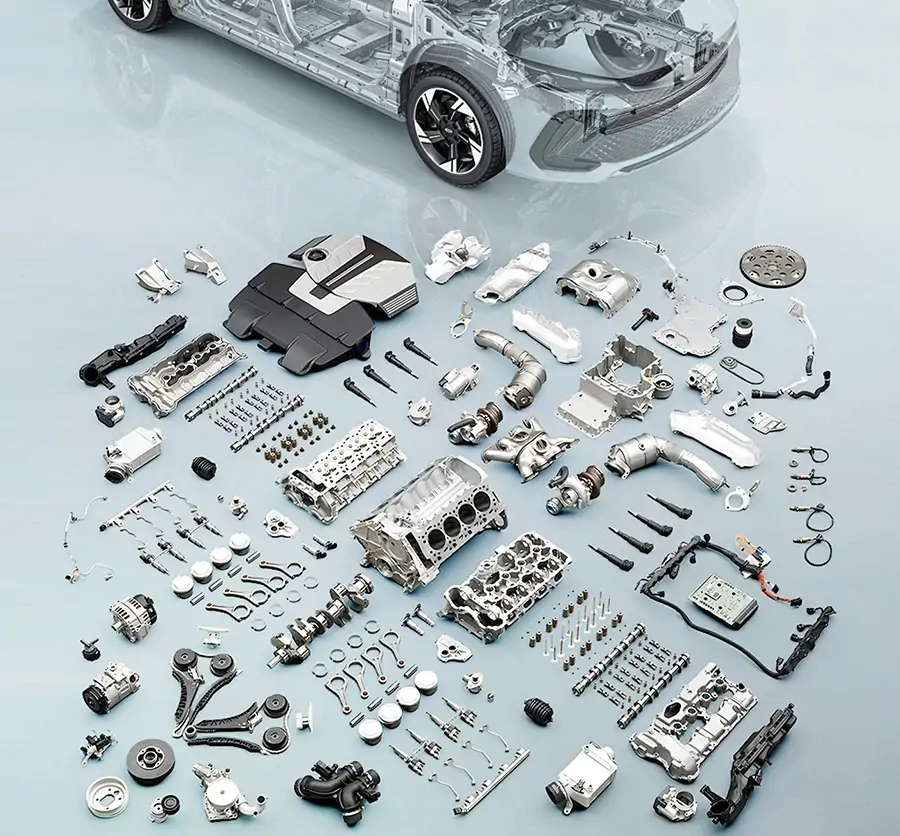
自動車部品
車両のボディ部品、バッテリー部品、軽量金属構造物などに使用されます。
ウォブル溶接ヘッドの選び方
ウォブル溶接ヘッドを選択する際には、溶接ヘッドをレーザー出力、溶接材料、接合部の要件、および操作方法に適合させる必要があります。
レーザー出力互換性
溶接ヘッドの出力定格は、過度の熱負荷による光学的損傷を避けるため、レーザー光源の出力定格と一致させる必要があります。一般的なウォブル溶接ヘッドは、1000W~6000Wのレーザーシステムに対応しています。
ウォブルパラメータ
揺動幅、周波数、パターンオプションを確認してください。一般的な揺動幅は0~5mmで、パターンには円、直線、8の字、その他プログラム可能な経路が含まれます。
光学構成
焦点距離とスポットサイズは、溶接幅と熱制御に影響を与えます。0.5~5mmの調整可能なスポットサイズは、さまざまな溶接要件に対応するために一般的に使用されています。
機械的インターフェースと重量
溶接ヘッドの接続部が、QBHなどのレーザー出力インターフェースと一致していることを確認してください。手持ち式溶接機の場合、0.7~0.8kg程度の軽量設計の方が操作しやすく、より重量のあるモデルは自動システムで使用されます。
募集要項
溶接作業に応じて溶接ヘッドを選択してください。
- バッテリー溶接:高周波振動と複数のパターンにより、安定した溶接品質を実現します。
- 手持ち式板金溶接機:軽量で操作性に優れたヘッド。
- 精密溶接:スポットサイズが小さく、位置決め精度が高い。
- 異種金属溶接:接合部の制御性を向上させるための調整可能な揺動パラメータ。
コストとアプリケーションの価値
ウォブル溶接ヘッドは、高出力スキャンヘッドよりも低コストでビーム振動機能を提供します。より広い溶接幅と優れたギャップ許容度を必要とする用途に適しています。
選択リファレンス
| 選択要素 | レンジ | 用途 |
|---|---|---|
| レーザー出力 | 1000W~6000W | 薄板金属と厚板金属の溶接 |
| ウォブル幅 | 0〜5 mm | ギャップ溶接 |
| 周波数 | 0~46Hz / 100Hz~1kHz | アルミニウム、銅の溶接 |
| スポットサイズ | 0.5〜5 mm | 精密かつ広範囲なシーム溶接 |
| 重量 | 0.75kg〜4.5kg | 手持ち式および自動溶接機 |
| パターン | 円、線、8の字、塗りつぶし | 異なる関節の種類 |
適切なウォブル溶接ヘッドは、材料の種類、板厚、溶接幅、生産要件、およびレーザーシステムの構成によって異なります。
ウォブル溶接ヘッドのメンテナンスに関するヒント
- 保護レンズは定期的に清掃してください。レーザー光の安定した透過を維持するために、保護レンズからほこりや溶接スパッタを取り除いてください。
- 光学部品の点検:フォーカスレンズおよび内部光学部品に汚れや損傷がないか点検します。
- 溶接ヘッドを乾燥した清潔な状態に保ってください。ほこり、湿気、金属片が内部構造に入り込まないようにしてください。
- 冷却システムの点検:水冷式モデルの場合は、過熱を防ぐため、冷却液の流れと温度を点検してください。
- ケーブルと接続部の点検:QBH接続部、電源ケーブル、信号ケーブルに緩みや損傷がないか確認してください。
- ビームアライメントの調整:ビームの位置と揺れ動きを確認し、安定した溶接性能を維持します。
結論
ウォブル溶接ヘッドは、溶接中のレーザービームの動きを変化させることで、より広い溶接幅、より優れた隙間充填、そしてより良好な溶接形状を実現します。本稿では、ウォブル溶接ヘッドの動作原理、一般的なパターン、利点、用途、そして様々な溶接ニーズに応じた選定ポイントについて解説します。
KEMPSONは、レーザー溶接装置の開発と製造において長年の経験を有し、世界中のお客様に信頼性の高い溶接ソリューション、技術指導、アフターサービスを提供しています。ウォブル溶接ヘッドやレーザー溶接用途に関するご要望については、お気軽にお問い合わせください。

FAQ
ウォブル溶接ヘッドとは何ですか?
ウォブル溶接ヘッドは、レーザービームをあらかじめ設定された振動経路に沿って移動させることで、より広い溶接シームとより大きな溶融池を形成するレーザー溶接部品です。
ウォブル溶接ヘッドはどのように動作するのですか?
ウォブル溶接ヘッドは、ガルバノミラーまたは光学システムを使用して、溶接中にレーザービームの動きを円、線、8の字などのパターンで制御します。
ウォブル溶接パターンとは何ですか?
ウォブル溶接パターンとは、円形、直線、楕円形、8の字型、その他さまざまな溶接条件に合わせてカスタマイズされたパターンなど、あらかじめ設定されたビームの移動経路のことです。
ウォブルレーザー溶接の利点は何ですか?
ウォブルレーザー溶接は、より広い溶接幅、より優れた隙間充填、溶接外観の向上、そしてより安定した溶接性能を実現します。
ウォブル溶接ヘッドでアルミニウムを溶接できますか?
はい。揺動溶接ヘッドは、ビームの動きによって溶融池の安定性が向上し、溶接欠陥が減少するため、アルミニウム溶接によく使用されます。
揺動溶接ヘッドで溶接できる材料は何ですか?
ステンレス鋼、炭素鋼、アルミニウム、銅、および一部の異種金属の組み合わせを溶接できます。
手持ち式レーザー溶接機には、揺動溶接ヘッドは適していますか?
はい。軽量の揺動溶接ヘッドは、柔軟な金属加工を行うためのハンドヘルドレーザー溶接機で広く使用されています。
適切なウォブル溶接ヘッドはどのように選べばよいですか?
レーザー出力、揺動幅、溶接材料、必要な溶接サイズ、冷却方法、および機器との互換性に基づいて、揺動溶接ヘッドを選択してください。







