Содержание
Введение
В современном производстве сварка алюминия волоконными лазерами становится критически важным процессом в автомобильной промышленности, производстве новых источников энергии, аккумуляторных батарей и высокоточной промышленности. По сравнению с традиционной TIG/MIG сваркой, сварка волоконным лазером предлагает такие преимущества, как высокая эффективность, минимальные деформации и простота автоматизации. Однако высокая отражательная способность и теплопроводность алюминия делают его склонным к таким проблемам, как потери энергии, пористость и трещины в процессе сварки, что делает его одним из наиболее сложных материалов для лазерной сварки.
В данной статье будут рассмотрены лучшие практики лазерной сварки алюминия . Будет проведен систематический анализ того, как технология лазерной сварки с использованием волоконного лазера может эффективно решать проблемы отражения и дефектов при лазерной сварке алюминия за счет соответствующей настройки параметров, предлагая тем самым практические решения для покупателей.
Можно ли сваривать алюминий волоконным лазером?
Волоконно-лазерная сварка может использоваться для алюминия и становится одним из предпочтительных решений для все большего числа производственных компаний. Волоконные лазеры обладают преимуществами с точки зрения концентрации энергии и контроля процесса, что позволяет точно формировать сварочный шов и повышать эффективность производства.
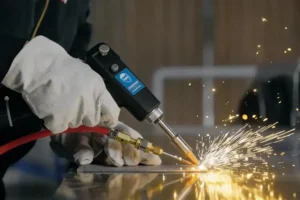
Однако на практике сварка алюминия не может просто полагаться на стандартные лазерные процессы; вместо этого она предъявляет более высокие требования к конфигурации оборудования и стабильности процесса. Особенно в условиях массового производства часто необходимо использовать сварочную головку с качающейся головкой для расширения расплавленной ванны, обеспечения равномерного подвода тепла и повышения стабильности сварного шва и выхода годной продукции.
В то же время, благодаря соответствующему подбору мощности (например, 1500–3000 Вт) и режимов сварки, можно удовлетворить широкий спектр потребностей в различных областях применения, от тонких листов до листов средней и большой толщины (0.5–10 мм).
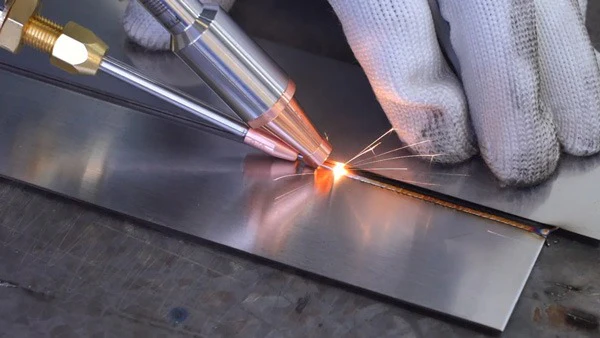
В целом, волоконные лазеры не только способны сваривать алюминий, но и, в сочетании с соответствующими технологическими решениями, особенно хорошо подходят для промышленного производства, требующего высокого уровня эффективности и качества.
Проблемы при сварке алюминия существовали всегда, но они не являются неизбежными. О распространенных проблемах и решениях при лазерной сварке волоконным лазером см. статью: « Лазерная сварка алюминия волоконным лазером: проблемы и решения».
В связи с отражающими свойствами алюминия, подробную информацию о требуемой толщине и мощности для лазерной сварки алюминия см. в руководстве: Руководство по выбору мощности и пределам сварки при лазерной сварке алюминия.
Почему алюминий сложно сваривать лазером?
В реальных производственных условиях многие компании обнаруживают, что при попытке сварки алюминия волоконным лазером стабильность процесса значительно ниже, чем при сварке нержавеющей или углеродистой стали. Это связано с присущими алюминию свойствами.
- Алюминий обладает высокой отражательной способностью; когда начинает действовать лазер, значительное количество энергии отражается, что затрудняет быстрое образование расплавленной ванны.
- Алюминий обладает превосходной теплопроводностью; тепло быстро рассеивается, что затрудняет поддержание стабильной температуры в зоне сварки, влияя на глубину проплавления и целостность сварного шва.
- Температура плавления оксидного слоя на поверхности алюминия значительно выше, чем у основного материала; при неправильной обработке это легко может привести к дефектам сварки.
Сочетание этих факторов часто приводит к ряду практических проблем, таких как пористость, трещины, разбрызгивание металла и нестабильные сварные швы. Поэтому при лазерной сварке алюминия обычно необходимо оптимизировать распределение энергии путем использования сварочной головки с эффектом колебания и, в сочетании с соответствующими настройками параметров, добиться стабильных и надежных результатов сварки.
Алюминий — материал с высокой отражательной способностью, и в процессе сварки могут возникать различные дефекты. Подробную информацию о конкретных проблемах и способах их предотвращения см. в статье: Проблемы лазерной сварки алюминия: пористость, трещины и решения.
Подробные параметры процесса лазерной сварки алюминия см. в статье: «Лазерная сварка алюминия: процесс, параметры и лучшие практики».
Что такое сварочная головка с качающимся механизмом?
Приварная головка с качающимся пятном — это устройство, используемое в лазерной сварке, которое заставляет лазерное пятно колебаться с высокой скоростью вдоль заданной траектории (например, окружности или эллипса). По сравнению с традиционными методами сварки с фиксированным пятном, она динамически распределяет лазерную энергию. Это динамическое движение создает более широкий сварочный шов, увеличивает глубину проплавления и распределение тепла, минимизируя при этом дефекты.
Снижение отражения и увеличение поглощения энергии: благодаря колебаниям пятна лазер больше не концентрируется в одной точке, а непрерывно воздействует на большую площадь, что способствует более быстрому формированию стабильного расплавленного пятна и снижает потери энергии, вызванные первоначальным отражением от алюминиевых материалов.
Стабильная расплавленная ванна и снижение дефектов сварки: колебательное движение обеспечивает равномерный подвод тепла, предотвращая локальный перегрев или недогрев, эффективно уменьшая такие проблемы, как пористость, трещины и брызги, и повышая стабильность сварного шва.
Более широкая ширина сварного шва и улучшенная точность: по сравнению с линейной сваркой, лазерная сварка с использованием волоконного лазера позволяет получать более широкие сварные швы, обеспечивая большую адаптивность к зазорам при сборке и учитывая колебания допусков в реальном производстве.
Улучшение формирования и внешнего вида сварного шва: контролируя частоту и амплитуду колебаний, можно оптимизировать морфологию сварного шва, что приводит к более равномерному и эстетически привлекательному результату.
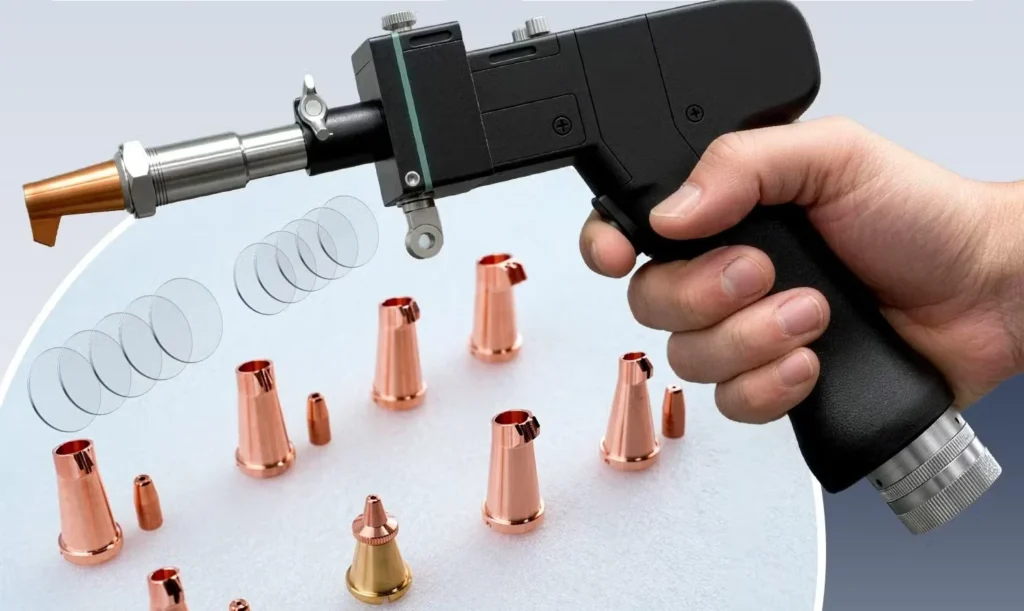
Для получения дополнительной информации о сварочной головке с качающейся головкой см.: Сварочная головка с качающейся головкой: принцип работы, схемы сварки и области применения.
Сварочная головка с эффектом качания против традиционной лазерной сварки
При сварке алюминия с использованием волоконных лазеров осциллирующая лазерная сварка имеет ряд преимуществ перед традиционной лазерной сваркой с фиксированным пятном, что делает ее особенно подходящей для решения проблем сварки алюминия, таких как высокая отражательная способность и высокая теплопроводность.
| Сравнительный размер | Традиционная лазерная сварка | Волоконно-лазерная сварка с эффектом колебания | Описание преимущества |
|---|---|---|---|
| Контроль отражения | Снижает нестабильность расплавленного металла, вызванную отражением. | Луч колеблется вдоль заданной траектории, распределяя энергию и улучшая поглощение. | Равномерный подвод тепла обеспечивает стабильное распределение температуры. |
| Стабильность расплавленного бассейна | Сфокусированный лазер с высокой отражательной способностью алюминия приводит к потерям энергии. | Локальный перегрев или быстрое охлаждение приводят к нестабильности расплавленного металла. | Улучшает целостность сварного шва и его качество. |
| Трещины и дефекты | Высокая частота образования пор, трещин и брызг. | Уменьшает трещины, пористость и разбрызгивание. | Повышает производительность и сокращает объем доработок. |
| Ширина сварного шва | Узкий, низкий допуск на зазоры | Регулируемая ширина с равномерным сварным швом. | Повышенная адаптивность к зазорам при сборке, подходит для массового производства. |
| Адаптивность процесса | Чувствителен к изменениям толщины и зазорам в стыках. | Адаптируется к различной толщине и сложным алюминиевым конструкциям. | Повышает гибкость производства. |
| Качество поверхности | Склонен к подрезанию или прогоранию | Гладкая и однородная поверхность сварного шва | Улучшает внешний вид и сокращает объем постобработки. |
| Использование энергии | Высокие начальные потери энергии | Более равномерное использование энергии лазера | Снижает энергопотребление и повышает экономическую эффективность. |
| Возможности производства тонких листов | Склонен к прогоранию или деформации. | Точный контроль подвода тепла снижает деформацию. | Подходит для сварки алюминиевых листов толщиной 0.5–10 мм. |
| Гибкость оптимизации процессов | Ограниченные возможности регулировки формы луча, сложность настройки. | Регулируемая траектория колебаний, амплитуда и частота. | Гибкий подход для различных требований к сварке. |
| Безопасность | Концентрированная энергия может вызвать локальное разбрызгивание. | Распределенное энергоснабжение снижает риск разбрызгивания. | Сфокусированный лазер с высокой отражательной способностью алюминия приводит к потерям энергии. |
Что касается лазерной сварки алюминия, то сварочная головка с качающейся головкой превосходит традиционную лазерную сварку по таким параметрам, как контроль отражения, стабильность расплавленной ванны, качество сварки и безопасность, что делает ее стандартной конфигурацией для промышленной сварки алюминия.
Лучшие способы сварки алюминия волоконным лазером
В реальных производственных условиях достижение стабильных и высококачественных результатов сварки алюминия в первую очередь зависит от комплексной оптимизации управления процессом и конфигурации оборудования. Ниже приведены лучшие практики для повышения качества лазерной сварки алюминия, в том числе:
Предварительная обработка поверхности: Перед сваркой необходимо удалить оксидный слой, масло и влагу с поверхности алюминия, чтобы улучшить поглощение лазерного излучения и уменьшить пористость.
Правильный выбор мощности лазера: подберите диапазон мощности в соответствии с толщиной материала. Как правило, волоконные лазеры мощностью 1500–3000 Вт подходят для сварки алюминия толщиной 0.5–10 мм, обеспечивая достаточное проплавление и предотвращая прогорание.
Использование волоконно-лазерной сварки с колебательным движением: благодаря колебанию пятна для расширения расплавленной ванны, эта технология обеспечивает равномерный подвод тепла и эффективно снижает нестабильность, вызванную отражением, что делает ее ключевым методом сварки алюминия.
Оптимизируйте параметры сварки: это включает скорость сварки, положение фокуса и модуляцию импульса. Контролируйте скорость сварки в соответствии с подводимой тепловой энергией, предотвращая недостаточное проплавление или перегрев. В то же время, правильная отрицательная фокусировка может улучшить стабильность сварки, а модуляция импульса помогает уменьшить разбрызгивание и образование трещин.
Контроль защитного газа: Используйте инертные газы, такие как аргон, для защиты зоны сварки, предотвращения окисления и улучшения качества сварного шва.
В целом, лазерная сварка алюминия волоконным лазером требует координации оборудования (волоконный лазер и сварочная головка с качающимся механизмом), параметров (настройки импульсов и т. д.) и технологических процессов. Только благодаря синергии этих трех элементов можно достичь стабильных и эффективных результатов промышленной сварки.
Чтобы узнать о методах и характеристиках сварки алюминия, ознакомьтесь со статьей: «Как сваривать алюминий: методы, параметры и руководство по лазерной сварке».
Волоконный лазер против сварки TIG/MIG для алюминия
В сфере обработки алюминия большинство компаний начинают переходить от традиционных процессов TIG/MIG к оборудованию для лазерной сварки волоконным лазером. По сравнению с методами сварки TIG/MIG, аппараты для лазерной сварки волоконным лазером обладают преимуществами с точки зрения эффективности, качества и автоматизации.
Волоконные лазеры обеспечивают более высокую плотность энергии, что позволяет увеличить скорость сварки (обычно в 3–5 раз), при этом создавая меньшую зону термического воздействия, что эффективно снижает деформацию алюминия. Кроме того, в сочетании со сварочной головкой с качающимся механизмом они повышают стабильность сварного шва и уменьшают количество дефектов, таких как пористость и трещины, — параметры, которые трудно постоянно контролировать при традиционной TIG/MIG сварке.
Известно, что традиционная TIG/MIG сварка требует ручного управления, что приводит к снижению эффективности и значительным колебаниям качества, в то время как лазерная сварка с использованием волоконного лазера хорошо подходит для автоматизированных производственных линий, обеспечивая непрерывное и стабильное производство. Хотя первоначальные инвестиции в лазерное оборудование выше, в долгосрочной перспективе общая стоимость оказывается более выгодной благодаря повышению эффективности, сокращению трудозатрат и снижению частоты переделок.
В целом, в большинстве сценариев применения волоконно-лазерная сварка явно превосходит традиционные методы сварки и стала основным решением для обработки алюминия.
К распространенным методам сварки алюминия относятся TIG, MIG и лазерная сварка, каждый из которых имеет свои преимущества. Более подробную информацию можно найти здесь: TIG против MIG против лазерной сварки алюминия: что лучше?
Реальные примеры из промышленной практики
Компания, специализирующаяся на производстве автомобильных запчастей, в основном выпускает алюминиевые сплавы для полов рефрижераторных грузовиков. Первоначально компания использовала традиционное сварочное оборудование для сварки алюминиевых полов, но столкнулась с такими проблемами, как невозможность точного контроля ширины сварного шва и значительная термическая деформация, что серьезно повлияло на эффективность производства.
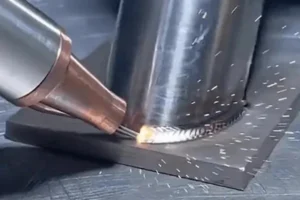
После внедрения лазерного сварочного аппарата для алюминия эти проблемы были легко решены: ширина сварного шва стала точно контролироваться, дефекты герметизации были устранены, а послесварочная шлифовка больше не требовалась, что повысило эффективность производства.
Как выбрать подходящий аппарат для лазерной сварки алюминия
При выборе наиболее подходящего оборудования для лазерной сварки алюминия необходима всесторонняя оценка как конфигурации оборудования, так и параметров процесса, с акцентом на следующие ключевые факторы:
Подбор мощности: Выберите подходящую мощность в зависимости от толщины алюминиевого материала; 1500 Вт подходит для тонких листов, а 2000–3000 Вт — для листов средней и большой толщины. Правильный выбор мощности имеет основополагающее значение для обеспечения достаточной глубины проплавления и стабильности сварки.
Лазерная сварка с колебательным движением: Приоритет отдается сварочной головке с колебательным движением, которая оптимизирует распределение энергии за счет точечного колебания, уменьшает влияние отражений и стабилизирует расплавленную ванну — критически важная конфигурация процесса лазерной сварки алюминия.
Параметры импульса и процесса: Для сварки алюминия лучше подходит оборудование, поддерживающее импульсную модуляцию или управление формой волны мощности, поскольку это эффективно снижает разбрызгивание и образование трещин. Эти настройки должны быть согласованы со скоростью сварки и положением фокуса для обеспечения стабильного теплового воздействия.
Конфигурация сварочного оборудования (ручное или автоматизированное): Выберите тип оборудования в зависимости от требований. Ручные устройства подходят для гибкой обработки и многопрофильного производства, в то время как автоматизированные системы лучше подходят для серийного производства.
Система подачи проволоки: в зависимости от требований к сварке выбирайте однопроволочную или многопроволочную конфигурацию; многопроволочные системы лучше подходят для применений с большими зазорами или высокими требованиями к прочности.
Охлаждение и стабильность: В условиях непрерывного производства для обеспечения длительной стабильной работы оборудования и повышения общей эффективности производства рекомендуется использовать системы водяного охлаждения.
При сварке алюминия значительной ширины и глубины необходимо использовать присадочную проволоку соответствующего диаметра. Информацию о выборе типа и диаметра присадочной проволоки см. в разделе: Присадочная проволока для лазерной сварки алюминия: руководство по выбору сплава и диаметра.
FAQ
Могут ли волоконные лазеры сваривать все алюминиевые сплавы?
Нет. Хотя они могут сваривать большинство алюминиевых сплавов, они не подходят для всех типов. Для достижения лучших результатов рекомендуется оптимизация параметров и использование вращающейся сварочной головки.
Нужен ли защитный газ для лазерной сварки алюминия?
Да, для предотвращения окисления рекомендуется использовать инертный газ, например аргон. В некоторых системах, например, в системах серии Kempson, предусмотрены растворы инертного газа, генерирующие газ самостоятельно, что обеспечивает стабильность зоны сварки.
Как уменьшить отражательную способность при сварке?
Используйте импульсный или модулированный луч, обеспечьте чистоту поверхности, поддерживайте правильную фокусировку и рассмотрите возможность использования качающейся головки для распределения энергии и минимизации обратного отражения в источник лазерного излучения.
В чём заключается главная сложность лазерной сварки алюминия?
Основная проблема заключается в управлении энергией, вызванном сочетанием высокой отражательной способности и высокой теплопроводности. Лазерный луч легко отражается, что приводит к низкому коэффициенту использования энергии. В то же время тепло быстро распространяется, что затрудняет стабилизацию расплавленной ванны и может легко привести к дефектам, таким как пористость, трещины и отсутствие плавления.
Как работает сварочная головка с качающимся механизмом?
Функционирование сварочной головки с качающимся механизмом обеспечивается за счет управления технологическим процессом, ключевым моментом которого является координация параметров и проектирование траектории сварки:
- Задайте траекторию колебания: выберите круговую, линейную или «волнообразную» траекторию в зависимости от конфигурации сварного шва, чтобы обеспечить равномерное лазерное сканирование по всей зоне сварки.
- Регулировка амплитуды колебаний: увеличивая или уменьшая ширину колебаний, можно контролировать площадь расплавленной ванны и ширину сварного шва.
- Согласование частоты колебаний: Синхронизация частоты колебаний со скоростью сварки обеспечивает непрерывный приток энергии и предотвращает локальный перегрев.
- Координирование параметров мощности/импульса: сочетание непрерывного или импульсного выходного сигнала оптимизирует ритм подачи энергии и стабилизирует расплавленный бассейн.
- Интеграция системы подачи проволоки: Синхронизация подачи проволоки в процессе качания обеспечивает равномерное поступление присадочного материала в расплавленную ванну.
Заключение
В современном производственном секторе лазерная сварка алюминия стала ключевой технологией для эффективного производства. Более того, благодаря использованию сварочной головки с качающимся механизмом и оптимизации параметров сварки, можно эффективно решить проблемы, связанные с высокой отражательной способностью алюминия и сварочными дефектами, обеспечивая тем самым стабильные и высококачественные сварные швы.
Если вам необходимо выбрать оптимальный лазер для сварки алюминия, соответствующий вашим потребностям, свяжитесь с нашей командой сегодня, чтобы получить экспертную консультацию и лазерное решение, разработанное с учетом ваших материалов, производственных целей и бюджета.