

Laserschweißen ist ein hocheffizientes Schweißverfahren, bei dem ein hochenergetischer Laserstrahl zum Aufschmelzen von Werkstoffen und zur Erzeugung präziser Verbindungen eingesetzt wird. Obwohl in der Regel moderne Laserschweißanlagen verwendet werden, können dennoch Schweißfehler aufgrund falscher Parametereinstellungen, Materialverunreinigungen oder Prozessinstabilität auftreten. Dies führt zu Materialverschwendung, erhöhtem Nachbearbeitungsaufwand und geringerer Produktionseffizienz.
Dieser Artikel analysiert systematisch die fünf häufigsten Fehler beim Laserschweißen und bietet klare, umsetzbare Lösungen, die Anwendern helfen, die Hauptursachen schnell zu identifizieren, die Prozessparameter zu optimieren und die Schweißqualität sowie die Produktionseffizienz zu verbessern.
Laser welding quality depends on process parameters, material preparation, shielding gas, and equipment condition. Explore our Laserschweißmaschinen to compare equipment options for different materials, thicknesses, and production requirements.
Was sind Laserschweißfehler?
Laserschweißfehler sind Probleme, die während des Schweißprozesses aufgrund von Abweichungen bei Prozessparametern, Materialbedingungen und anderen Faktoren auftreten und zu einer mangelhaften Schweißnahtbildung oder verminderten Schweißleistung führen. Diese Fehler können die Schweißnahtfestigkeit, die Dichtwirkung und die Oberflächenqualität beeinträchtigen und stellen kritische Qualitätsrisiken dar, die in der industriellen Fertigung eine strenge Kontrolle erfordern.
In der Praxis treten beim Laserschweißen häufig Porosität, Rissbildung, mangelnde Verschmelzung, Hinterschneidungen und Spritzer auf. Jeder Fehler lässt sich auf spezifische Prozessursachen zurückführen, wie z. B. instabile Stromversorgung, Fokusverschiebung oder unzureichendes Schutzgas, und kann durch Prozessoptimierung schnell behoben werden.
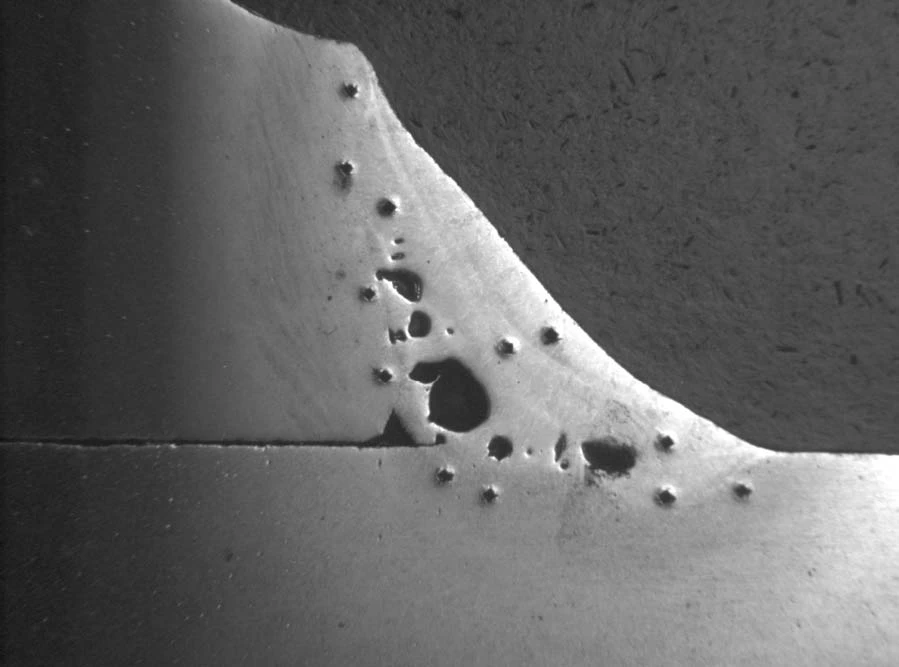
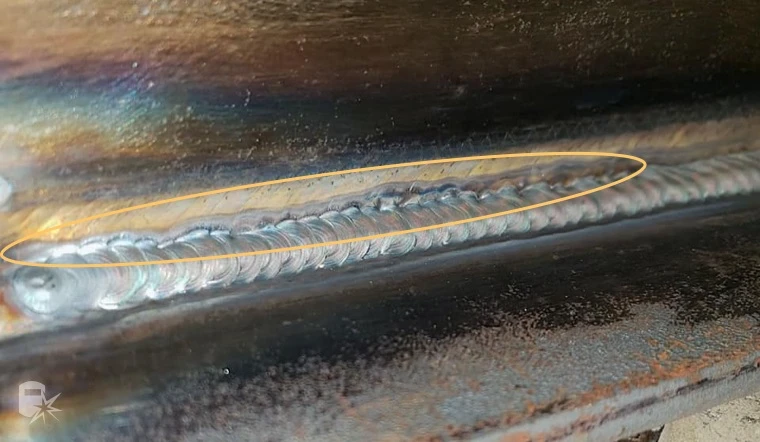
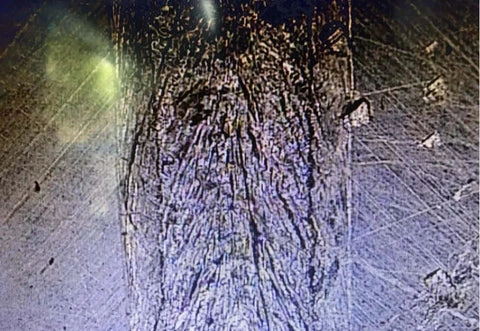
5 häufige Fehler beim Laserschweißen (Ursachen & Lösungen)
Porosität
Porosität ist der häufigste Schweißfehler beim Laserschweißen. Sie bezeichnet mikroskopisch kleine Löcher, die sich im Inneren oder an der Oberfläche der Schweißnaht bilden, weil Gase im Schmelzbad während des Schweißprozesses nicht rechtzeitig entweichen können. Diese Löcher verringern die Festigkeit, Dichtheit und Dauerfestigkeit der Schweißverbindung.
Die Entstehung von Porosität hängt typischerweise mit folgenden Schlüsselfaktoren zusammen:
Unzureichende Schutzgassteuerung: Durch die falsche Wahl des Gastyps oder instabile Durchflussraten können Sauerstoff, Stickstoff und andere Gase aus der Luft in das Schmelzbad gelangen und Blasen bilden.
Einfluss des Materialzustands und der Materialeigenschaften: Bestimmte Metalle (wie z. B. Aluminiumlegierungen) reagieren empfindlich auf Gase, und das Vorhandensein von Oxidschichten oder Verunreinigungen auf der Materialoberfläche kann die Stabilität des Schmelzbades beeinträchtigen.
Unzureichende Vorbereitung vor dem Schweißen: Öl, Feuchtigkeit oder Rückstände verdampfen bei hohen Temperaturen; können die Gase nicht ungehindert entweichen, werden sie im Schweißgut eingeschlossen.
Der Schlüssel zur Behebung von Porositätsproblemen liegt in der Schaffung einer stabilen und kontrollierbaren Schweißumgebung. Zunächst muss das Material vor dem Schweißen gründlich gereinigt werden, um Öl, Oxidschichten und Feuchtigkeit zu entfernen. Anschließend ist ein für das Material geeignetes Schutzgas auszuwählen und eine konstante Durchflussrate (z. B. 15–25 l/min) einzuhalten, um Turbulenzen oder unzureichende Schutzgasabdeckung zu vermeiden. Durch die entsprechende Anpassung der Laserleistung und der Schweißgeschwindigkeit ist zudem eine gute Fließfähigkeit des Schmelzbades sicherzustellen, um das Entweichen des Gases zu erleichtern.
Spaltung
Rissbildung bezeichnet die Entstehung von Rissen in einer Schweißnaht oder der Wärmeeinflusszone während des Schweiß- oder Abkühlprozesses. Sie reduziert die Festigkeit des Gefüges erheblich und neigt unter Belastung oder Ermüdung zur Rissausbreitung. Rissbildung tritt häufig beim Schweißen von Aluminiumlegierungen und hochkohlenstoffhaltigen Stählen auf.
Rissbildung wird typischerweise durch folgende Faktoren verursacht:
Übermäßige thermische Belastung: Eine ungeeignete Schweißenergiezufuhr kann zu lokaler Überhitzung oder Spannungskonzentration führen, was ungleichmäßige Materialkontraktion und ein erhöhtes Rissrisiko zur Folge hat. Faserlaser im Dauerstrichbetrieb helfen, die Erwärmungs- und Abkühlungsprozesse zu steuern und so die Rissbildung zu verhindern.
Materialeigenschaften: Hochkohlenstoffstahl und bestimmte Legierungen sind von Natur aus anfällig für Wärmerisse und neigen beim Schweißen zu Rissen.
Die Risskontrolle beruht primär auf der Regulierung der Wärmezufuhr und des Abkühlprozesses. Durch geeignetes Vorwärmen des Materials oder Verringern der Abkühlgeschwindigkeit lassen sich Spannungskonzentrationen minimieren. Entscheidend sind die Anpassung der Prozessparameter an verschiedene Werkstoffe, die optimale Abstimmung der Laserleistung auf die Schweißgeschwindigkeit, die Vermeidung übermäßiger Energiezufuhr und die Verbesserung der Schweißnahtstabilität.
Im realen Produktionsprozess können durch die Anwendung standardisierter Methoden zur Fehlerbehebung an Laserschweißgeräten Defekte wie Rissbildung reduziert und die Zuverlässigkeit der Schweißungen erhöht werden.
Undercut
Hinterschneidungen sind ein häufiger Fehler beim Laserschweißen, der sich durch eine Rille oder lokale Ausdünnung am Schweißnahtrand auszeichnet. Dieser Fehler verringert die effektive Querschnittsfläche, was zu Spannungskonzentrationen an den tragenden Stellen führt und die Festigkeit und Dauerfestigkeit der Schweißkonstruktion beeinträchtigt.
Hinterschneidungen hängen typischerweise mit Prozessparametern und der Formkontrolle zusammen:
Zu hohe Schweißgeschwindigkeit: Das Schmelzbad kann nicht rechtzeitig zurückfließen, um die Kanten zu füllen, was zu Eindellungen an den Kanten führt.
Hoher Leistungs- oder Energieeintrag: Das Metall an den Schweißkanten schmilzt übermäßig auf oder erodiert, wodurch eine „Hinterschneidung“ entsteht.
Unzureichende Füllung und Stabilität: Ungleichmäßige Drahtzufuhr oder Schwankungen im Schmelzbad beeinträchtigen die Kontinuität des Schweißnahtprofils.
Um Hinterschneidungen zu vermeiden, muss das Schmelzbad stabil gehalten werden und über ausreichend Füllkapazität verfügen. Durch eine angemessene Reduzierung der Schweißgeschwindigkeit wird Zeit für das Wiederaufschmelzen des Metalls geschaffen, während die richtige Einstellung der Prozessparameter ein Durchbrennen der Schweißnaht verhindert. Darüber hinaus verbessert die rechtzeitige Drahtzufuhr und die Aufrechterhaltung der Stabilität den Schweißnahtübergang und führt zu einer glatteren und gleichmäßigeren Schweißnahtkante.
Fehlende Fusion
Mangelnde Verschmelzung bezeichnet eine Situation beim Laserschweißen, in der keine wirksame metallurgische Verbindung zwischen Schweißgut und Grundwerkstoff entsteht oder mehrere Schweißlagen nicht vollständig miteinander verschmelzen. Obwohl die Oberfläche normal erscheinen mag, befinden sich tatsächlich unverschmolzene Bereiche innerhalb der Schweißnaht. Dies schwächt die Gesamtfestigkeit der Verbindung und macht sie anfällig für Delamination oder sogar Bruch unter Belastung, Vibration oder Ermüdung.
Ist die Laserleistung zu gering, kann das Material nicht vollständig aufgeschmolzen werden. Ebenso verhindert ein falsch ausgerichteter Fokuspunkt, dass die Energie in der effektiven Schmelzzone konzentriert wird, was die ordnungsgemäße Ausdehnung des Schmelzbades behindert. Darüber hinaus verkürzt eine zu hohe Schweißgeschwindigkeit die Wärmeeinflusszeit, wodurch das Schmelzbad das Grundmaterial nicht ausreichend benetzt und sich nicht ausreichend mit ihm verbindet. Weiterhin können Montagespalte oder unebene Oberflächenbeschaffenheiten am Werkstück die Schmelzwirkung weiter verringern und zu lokal mangelhafter Verbindung führen.
Bei der eigentlichen Fehlersuche schreiben viele Benutzer einen Mangel an Fusion fälschlicherweise einer unzureichenden Leistung zu, aber das Problem liegt oft in einer Abweichung der Fokusposition.
Durch Anpassen der Fokusposition lässt sich die effektive Einbrandtiefe erhöhen. Gleichzeitig ermöglicht eine Erhöhung der Laserleistung und eine Verringerung der Schweißgeschwindigkeit dem Schmelzbad ausreichend Zeit für die Ausbreitung und Benetzung. Bei ungünstigen Montagebedingungen ist eine präzisere Ausrichtung oder eine optimierte Drahtzufuhr erforderlich, um eine gleichmäßigere Schweißnaht zu gewährleisten und das Auftreten von nicht verschmolzenen Bereichen zu minimieren.
Spritzer
Als Spritzer bezeichnet man das Phänomen beim Laserschweißen, bei dem geschmolzenes Metall mit hoher Geschwindigkeit aus der Schweißzone ausgestoßen wird und feine Metallpartikel auf oder um die Werkstückoberfläche bildet. Dies beeinträchtigt zwar nicht unbedingt die innere Festigkeit der Schweißnaht, mindert aber die Oberflächenqualität und erhöht die Kosten für Reinigung und Nachbearbeitung.
Das Auftreten von Spritzern hängt typischerweise mit der Badstabilität und der Energiekontrolle zusammen:
Übermäßiger Leistungs- oder Energieeintrag: Schnelle lokale Temperaturanstiege verursachen eine heftige Verdampfung des Metalls, wodurch strahlartige Spritzer wahrscheinlicher werden.
Instabilität des Schmelzbades (Keyhole-Oszillation): Eine verstärkte Oszillation des Schmelzbades während des Schweißens kann dazu führen, dass Metall aus der Schweißzone herausgedrückt wird und Partikel bildet.
Störungen durch Schutzgas: Ungleichmäßige oder falsch ausgerichtete Gasströmungen können die Stabilität des Schmelzbades beeinträchtigen, die Oberflächenturbulenzen erhöhen und Spritzer verschlimmern.
Die Reduzierung von Schweißspritzern hängt primär von einem stabilen und kontrollierten Schmelzbad ab. Durch eine angemessene Reduzierung der Energiedichte wird ein übermäßiges Sieden des Schmelzbades verhindert und der Materialauswurf minimiert. Gleichzeitig trägt die Optimierung der Schweißparameter zur Stabilisierung des Schweißkanals bei. Im Hinblick auf den Schutzgaseinsatz reduziert eine gleichmäßige Gasströmung über die Schweißfläche den Einfluss äußerer Störungen auf das Schmelzbad und verbessert die Oberflächenqualität der Schweißnaht.
Durch eine entsprechende Anpassung des Prozesses zur Fehlerbehebung am Laserschweißgerät können Schweißfehler beim Faserlaserschweißen effektiv kontrolliert und somit die optische Qualität des Endprodukts verbessert werden.
Vergleichstabelle für Laserschweißfehler
Beim Faserlaserschweißen korrespondieren verschiedene Arten von Schweißfehlern häufig mit unterschiedlichen Entstehungsmechanismen und prozesssensiblen Punkten. Durch den Vergleich ihrer Positionen, Ursachen und Auswirkungen auf die Schweißqualität lässt sich die Fehlerquelle schnell identifizieren, wodurch die Effizienz der Fehlersuche beim Laserschweißen verbessert wird.
| Fehlertyp | Standort | Hauptgrund | Auswirkungen auf die Schweißleistung | Empfindliche Materialien | Prozesssensitivität |
|---|---|---|---|---|---|
| Porosität | Rund um die Schweißnahtoberfläche | Gas im Schmelzbad eingeschlossen | Verringert Festigkeit, Dichtungsfähigkeit und Ermüdungslebensdauer | Edelstahl, Aluminiumlegierungen | Schutzgas- und Oberflächenzustand |
| Spaltung | Schweißgut / Wärmeeinflusszone | Thermische Belastung während der Abkühlung | Strukturelles Versagensrisiko, Rissausbreitung | Hochkohlenstoffstahl, Aluminiumlegierungen | Abkühlgeschwindigkeit und Materialzusammensetzung |
| Undercut | Schweißnahtfuß (Schweißnahtkante) | Übermäßiger Energieaufwand oder unzureichende Kantenfüllung | Querschnittsverjüngung, Spannungskonzentration an den Rändern | Dünne Bleche, Hochgeschwindigkeitsschweißungen | Schweißgeschwindigkeit und Leistungsanpassung |
| Fehlende Fusion | Schweißnaht-Grundwerkstoff-Schnittstelle | Unzureichende Energiezufuhr oder -durchdringung | Schlechte Verbindung, reduzierte Tragfähigkeit | Dicke Bleche, Mehrlagenschweißen | Leistung, Fokusposition und Geschwindigkeit |
| Spritzer | Im Bereich der Schweißnahtoberfläche | Instabiles Schmelzbad oder Schwankung im Schlüsselloch | Oberflächenverschmutzung, höhere Reinigungskosten | Verschiedene Metalle | Poren im Inneren der Schweißnaht/an der Oberfläche |
Wie man die einzelnen Laserschweißfehler erkennt
Während des eigentlichen Schweißprozesses können verschiedene Laserschweißfehler zwar ein ähnliches Erscheinungsbild aufweisen, ihre Ursachen und Korrekturmaßnahmen sind jedoch völlig unterschiedlich. Wird ein Fehler falsch identifiziert, können nachfolgende Fehlersuchversuche zu falschen Einstellungen führen, was wiederum wiederkehrende oder sogar sich verschlimmernde Probleme zur Folge haben kann. Daher ist es unerlässlich, die Art des Fehlers genau zu bestimmen.
Porosität: Diese äußert sich in Form von punktförmigen oder wabenartigen Hohlräumen in der Schweißnaht. Diese sind in der Regel an der Oberfläche schwer zu erkennen und erfordern zum Nachweis Schneideverfahren oder zerstörungsfreie Prüfmethoden. Sie entsteht im Wesentlichen dadurch, dass Gase im Schmelzbad nicht rechtzeitig entweichen können und steht häufig im Zusammenhang mit instabilem Schutzgas oder Oberflächenverunreinigungen des Materials. Es handelt sich um einen typischen internen Fehler beim Laserschweißen.
Rissbildung: Sie tritt typischerweise als lineare Risse in der Schweißnaht oder der Wärmeeinflusszone auf und kann sich in Spannungsrichtung ausbreiten. Manchmal ist sie von leichten Verfärbungen oder mikrostrukturellen Schichtungen begleitet. Dieser Defekt hängt oft mit ungleichmäßiger thermischer Spannungsentlastung oder der Anfälligkeit des Materials für thermische Rissbildung zusammen und tritt häufiger bei hochkohlenstoffhaltigen Stählen und Aluminiumlegierungen auf.
Hinterschneidung: Sie äußert sich in durchgehenden Einkerbungen oder lokaler Ausdünnung an den Schweißnahtkanten, wobei die Unregelmäßigkeiten am Schweißnahtübergang mit bloßem Auge sichtbar sind. Charakteristisch ist die unvollständige Schweißnahtbildung, die typischerweise durch zu hohe Wärmeeinbringung oder zu hohe Schweißgeschwindigkeit verursacht wird, wodurch das Randmaterial nicht rechtzeitig aufgefüllt werden kann.
Mangelnde Verschmelzung: Obwohl die Oberfläche normal erscheinen mag, gibt es im Inneren Bereiche, in denen das Schweißgut nicht vollständig mit dem Grundwerkstoff verschmolzen ist. Dies erfordert in der Regel eine Querschnittsprüfung zur Bestätigung. Dieser Defekt tritt häufig bei unzureichender Energie, Fokusverschiebung oder beim Schweißen dicker Bleche auf und gilt als Laserschweißfehler mit hohem strukturellem Risiko.
Schweißspritzer: Diese feinen Metallpartikel, die sich im Bereich um die Schweißnaht herum anhaften, stellen einen äußerlich sichtbaren Fehler dar, der in der Regel ohne Prüfung erkannt werden kann. Ihre Entstehung hängt mit einem instabilen Schmelzbad oder lokalen Energieschwankungen zusammen, die durch falsche Parametereinstellungen verursacht werden können.
Durch den Vergleich der oben beschriebenen Merkmale lassen sich verschiedene Arten von Laserschweißfehlern schneller unterscheiden. Dies hilft, Fehldiagnosen bei der Fehlersuche zu vermeiden und somit die Effizienz von Prozessanpassungen zu verbessern sowie die Schweißstabilität zu erhöhen.
Fehlerbehebung bei einem Laserschweißgerät
In der Praxis werden Laserschweißfehler selten durch einen einzigen Faktor verursacht; vielmehr resultieren sie aus dem Zusammenwirken von Anlagenzustand, Prozessparametern und Materialeigenschaften. Daher ist bei der Fehlersuche an einem Laserschweißgerät eine systematische, schrittweise Untersuchung unerlässlich.
Laserparameter prüfen
Laserleistung, Schweißgeschwindigkeit und Fokusposition bestimmen direkt das Energieeintragsprofil und sind die Hauptfaktoren für die Schweißnahtqualität. Unzureichende Leistung kann zu mangelnder Verschmelzung führen, während zu hohe Leistung Spritzer oder Hinterschneidungen verursachen kann. Diese Parameter müssen an die Materialstärke und die Prozessanforderungen angepasst werden.
Verhalten des Schmelzbades beobachten
Ein stabiles Schmelzbad ist entscheidend, um die meisten Fehler beim Laserschweißen zu vermeiden. Starke Schwankungen im Schmelzbad oder eine instabile Schweißnaht deuten typischerweise auf eine ungleichmäßige Energieverteilung oder falsche Parametereinstellungen hin, die eine gleichzeitige Anpassung von Leistung und Geschwindigkeit erfordern.
Material- und Oberflächenzustand prüfen
Öl, Oxidschichten oder Feuchtigkeit auf der Materialoberfläche beeinträchtigen die Schmelzbadstabilität unmittelbar und erhöhen das Risiko von Porosität oder mangelnder Verschmelzung. Darüber hinaus reagieren verschiedene Werkstoffe unterschiedlich empfindlich auf Wärmezufuhr, weshalb geeignete Maßnahmen zur Minderung dieser Auswirkungen ergriffen werden müssen.
Bewertung des Schutzgassystems
Art, Durchflussrate und Bedeckungsgrad des Schutzgases beeinflussen die Wirksamkeit der Isolierung des Schmelzbades von der Umgebungsluft. Instabiler Gasfluss oder unzureichende Bedeckung können leicht zu Problemen wie Porosität und Spritzern führen. Daher ist es notwendig, die Qualität des Schutzgases durch die Verwendung hochreinen Gases und die Aufrechterhaltung eines kontinuierlichen und gleichmäßigen Flusses zu verbessern.
If welding defects persist after parameter and gas adjustments, inspect the welding head, optical components, cooling system, and wire feeder. See our guide to fiber laser welder maintenance for routine inspection and maintenance procedures.
Überprüfung des Betriebszustands der Geräte
The stability of laser output, the cleanliness of the optical path, and the operational condition of the wire feeding system all affect the final weld quality. When Faserlaserschweißgeräte malfunctions or exhibits significant fluctuations, intermittent shutdowns and other issues may occur even with properly set parameters.
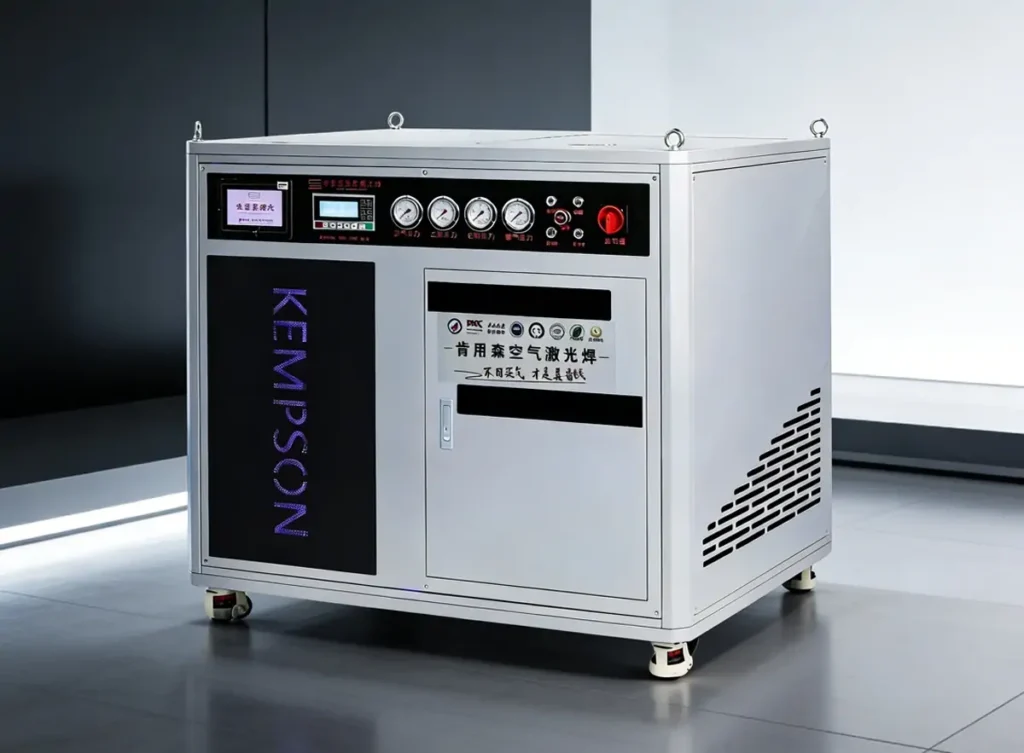
Daher ist es notwendig, leistungsstarke handgeführte oder automatisierte Laserschweißgeräte auszuwählen und die Laseranlagen regelmäßig zu überprüfen und zu warten, um die Prozessstabilität zu verbessern. Wenn Sie mehr über die Inspektion und Wartung eines Laserschweißgeräts erfahren möchten, lesen Sie diesen Artikel: Wartung von Faserlaserschweißgeräten: Maximierung der Maschinenlebensdauer.
When unstable output, focus deviation, or inconsistent weld formation persists, inspect the welding head and its consumable components. Read our guide to laser welding head problems and troubleshooting for common faults and inspection methods.
Echte Fallstudie
A client specializing in stainless steel manufacturing encountered severe porosity during welding. After introducing Kempson’s Luftgekühlte Laserschweißmaschine mit 2000 W, the client optimized shielding gas flow and welding parameters. The machine’s built-in gas generation system formed part of the solution, and the reported results showed an over 80% reduction in porosity.
Fazit
Correcting laser welding defects requires a clear understanding of process parameters, material conditions, shielding gas, and equipment status. Regular inspection and suitable equipment configuration are essential for stable welding performance.
If you are evaluating equipment for your production line, explore our fiber laser welding machine solutions or contact the KEMPSON team with your material type, thickness, joint design, and production requirements.
FAQ
How do I know if my laser welding parameters are correct?
Dies lässt sich durch Beobachtung der Stabilität des Schmelzbades und der Form der Schweißnaht feststellen. Eine durchgehende Schweißnaht ohne sichtbare Spritzer oder Hinterschneidungen deutet in der Regel auf gut abgestimmte Parameter hin. Treten häufig Laserschweißfehler auf, müssen Leistung, Geschwindigkeit und Fokusposition angepasst werden.
What is the fastest way to troubleshoot laser welder issues?
Die Fehlersuche sollte in der Reihenfolge Parameter, Materialien, Gas und Ausrüstung erfolgen. Die meisten Probleme beim Laserschweißen entstehen durch eine falsche Leistung oder Geschwindigkeit, gefolgt von Materialverunreinigungen oder Mängeln am Gerätezustand.
Why do laser welding defects occur even with new machines?
Even with new equipment, laser welding defects can still occur if parameter settings are unreasonable, the material surface is not clean, or the shielding gas is unstable. Equipment performance is the foundation, but process optimization is the key. For equipment selection, compare our Handlaserschweißmaschinen based on material thickness, joint design, welding speed, and production requirements.
How can porosity in laser welding be effectively reduced?
The key is to control the conditions of the gas and the material. Improving the purity and stability of the shielding gas, while ensuring proper pre-weld cleaning, can enhance the effectiveness of porosity reduction.
Which materials are more prone to laser welding cracks?
Aluminiumlegierungen und hochkohlenstoffhaltige Stähle neigen eher zu Rissbildung, was mit den thermischen Ausdehnungseigenschaften der Werkstoffe und den Abkühlungskontraktionsspannungen zusammenhängt.
Can automation reduce fiber laser welding defects?
Ja. Automatisierte Laserschweißmaschinen können die Parameterstabilität und Wiederholgenauigkeit verbessern und dadurch Schweißfehler bei Faserlasern reduzieren, was sich insbesondere in der Massenproduktion bemerkbar macht.
Does the type of shielding gas affect laser welding quality?
Ja. Unterschiedliche Materialien erfordern unterschiedliche Gasarten (wie Argon, Stickstoff usw.), und die Wahl des Gases und der Durchflussrate beeinflusst direkt die Stabilität des Schmelzbades.







