Die Wahl der richtigen Faserlaserleistung ist eine der wichtigsten Entscheidungen in der Metallbearbeitung und beeinflusst direkt die Schnittqualität, die Schweißnahtfestigkeit, die Produktionseffizienz und die gesamten Betriebskosten. Ob Sie Edelstahl, Aluminium oder Kohlenstoffstahl bearbeiten – bei der Entscheidung zwischen einem 1500-W- und einem 3000-W-Faserlaser geht es nicht nur um höhere Leistung, sondern darum, die richtige Leistung für die jeweilige Materialstärke und Anwendung zu finden.
In diesem Leitfaden erläutern wir die wichtigsten Unterschiede zwischen 1500-W- und 3000-W-Faserlasern, liefern detaillierte Daten zu Materialdicke und Eindringtiefe für verschiedene Metalle und geben Ihnen praktische Tipps zur Auswahl, damit Sie die wirtschaftlichste Entscheidung treffen können. Lesen Sie weiter, um zu erfahren, wie Sie die Leistung Ihres Lasers optimieren und die ideale Wattzahl für Ihre spezifischen Produktionsanforderungen wählen.
Warum die Leistung von Faserlasern bei der Metallbearbeitung wichtig ist
Die Leistung (in Watt) eines Faserlaser-Schweißgeräts ist einer der wichtigsten Parameter in der Metallbearbeitung. Sie bestimmt direkt die Schnittgeschwindigkeit, die Eindringtiefe und die Gesamteffizienz der Produktion. Höhere Leistung bedeutet, dass mehr Energie auf das Material übertragen wird, wodurch der Laser dickere Metalle schneiden oder Materialien gleicher Dicke schneller bearbeiten kann.
Die Leistung ist jedoch nicht einfach gleichbedeutend mit „je höher, desto besser“. Sie muss auf die Materialart (Edelstahl, Aluminium, Kohlenstoffstahl), die Dicke und die Produktionsziele abgestimmt sein. Systeme mit geringer Leistung (z. B. 1500 W) eignen sich ideal für die Bearbeitung dünner Bleche (0.5–2.5 mm) und kostensensible Prozesse, während Systeme mit hoher Leistung (z. B. 3000 W) eine bessere Performance für Materialien mit einer Dicke von 0.5–8 mm und einen höheren Durchsatz bieten.
Aus Produktionssicht beeinflusst die Laserleistung drei Schlüsselfaktoren:
- Geschwindigkeit: Höhere Leistung bedeutet höhere Schnittgeschwindigkeiten bei gleicher Materialstärke.
- Eindringtiefe: Höhere Leistung ermöglicht größere Schnitt- und Schweißtiefen.
- Effizienz: Höhere Leistung kann den Durchsatz erhöhen, aber auch die Anschaffungs- und Betriebskosten steigern.
Einfluss der Leistung auf die Schneid-/Schweißleistung (Zusammenfassung)
Schneidgeschwindigkeit:
Die Leistung eines Faserlasers beeinflusst die Schnittgeschwindigkeit direkt: Höhere Leistungen ermöglichen deutlich schnellere Bearbeitungen, insbesondere bei zunehmender Materialdicke. Während sowohl Laser mit niedriger als auch mit hoher Leistung gute Ergebnisse bei dünnen Blechen erzielen, können leistungsstärkere Systeme die Produktivität erheblich steigern, indem sie die Schnittzeit verkürzen und die Geschwindigkeit über einen größeren Dickenbereich konstant halten.
Durchschlagskraft:
Höhere Wattzahlen bei Faserlasern sorgen für eine höhere Energiedichte, wodurch der Laserstrahl tiefer in das Material eindringen kann. Das bedeutet, dass leistungsstärkere Laser dickere Metalle effektiver schneiden und schweißen können, während Systeme mit geringerer Leistung besser für Anwendungen mit dünnen Blechen geeignet sind, bei denen ein tiefer Eindringungsgrad nicht erforderlich ist.
Verarbeitungseffizienz:
Höhere Faserlaserleistungen verbessern den Durchsatz durch kürzere Zykluszeiten und ermöglichen eine kontinuierliche Massenproduktion. Bei dünnen Materialien kann jedoch eine zu hohe Leistung zu unnötigem Energieverbrauch führen. Die Wahl der richtigen Leistung gewährleistet daher ein optimales Verhältnis zwischen Leistung und Betriebskosten.
| Parameter | 1500W Faserlaser | 3000W Faserlaser |
|---|---|---|
| Empfohlene Dicke (Effektiver Bereich) | 0.5 – 2.5 mm | 0.5 – 8 mm |
| Geeignete Materialien | Edelstahl, Kohlenstoffstahl, Aluminium (dünne Bleche) | Edelstahl, Kohlenstoffstahl, Aluminium (dünne und mitteldünne Bleche) |
| Schnittgeschwindigkeit (≤2 mm) | Schnell | Schneller (ca. 20–40 % Steigerung) |
| Schnittgeschwindigkeit (3–5 mm) | Verlangsamt sich deutlich | Bleibt effizient und stabil |
| Durchschlagskraft | Optimiert für das Schneiden dünner Bleche | Verarbeitet dickere Materialien zuverlässiger |
| Verarbeitungsstabilität | Stabil für dünne Bleche | Stabil sowohl für dünne als auch für mitteldünne Bleche |
| Produktionseffizienz | Geeignet für kleine bis mittlere Mengen | Ideal für die Produktion mittlerer bis hoher Stückzahlen |
| Maschinenkosten | Niedriger (Einstiegsniveau) | Höher |
| Energieverbrauch | Senken | Mittel bis hoch |
| Gesamtkosten-Performance | Hoher ROI für die Dünnblechverarbeitung | Höhere Leistungseffizienz und breiteres Anwendungsspektrum |
Empfohlene Faserlaser-Leistung für verschiedene Metalle
Die Wahl der geeigneten Faserlaserleistung hängt maßgeblich von der Materialart, der Materialdicke und den geforderten Bearbeitungseigenschaften ab. Unterschiedliche Metalle weisen einzigartige physikalische Eigenschaften wie Reflexionsvermögen und Wärmeleitfähigkeit auf, die die Laserabsorption und damit die Schneid- oder Schweißleistung direkt beeinflussen. Daher ist eine pauschale Leistungswahl in der Praxis nicht zielführend.
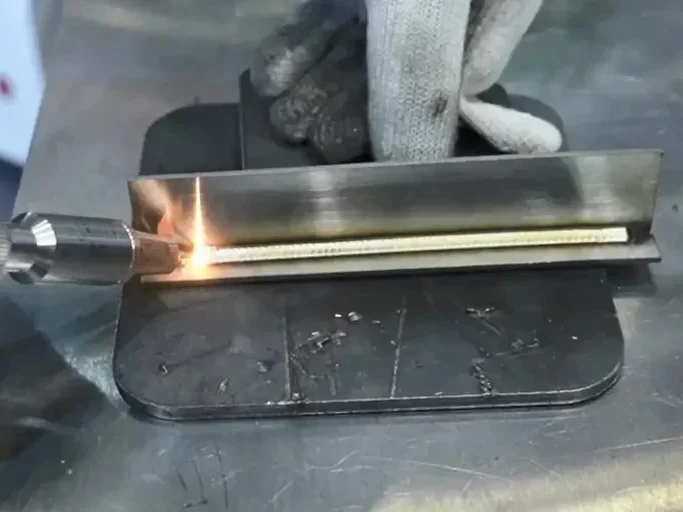
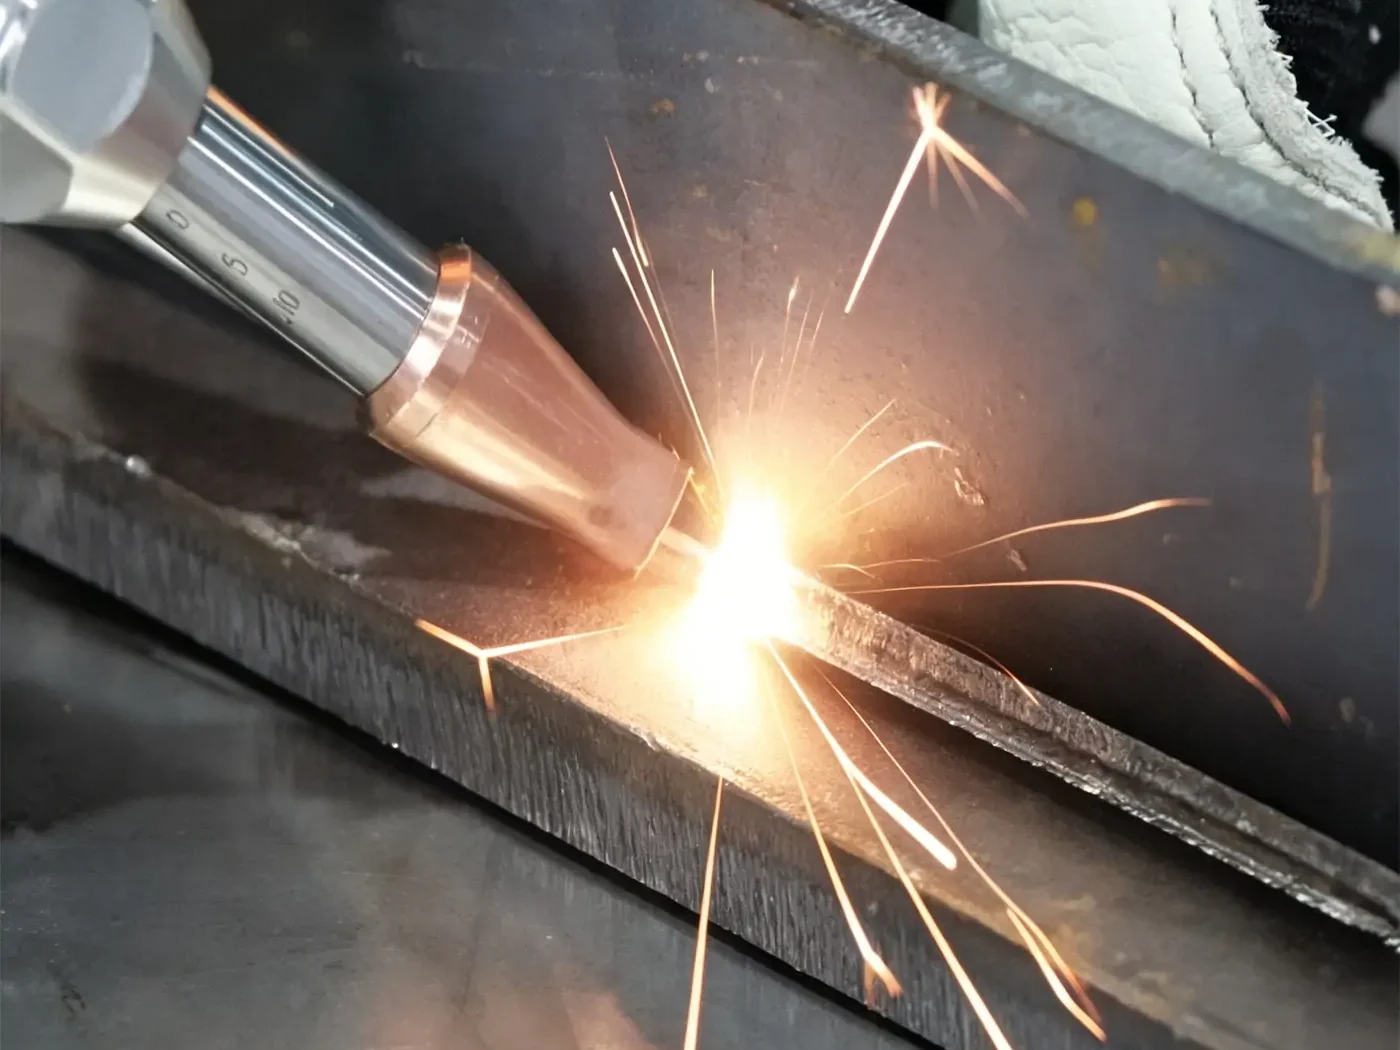
Laserschweißen von Edelstahl
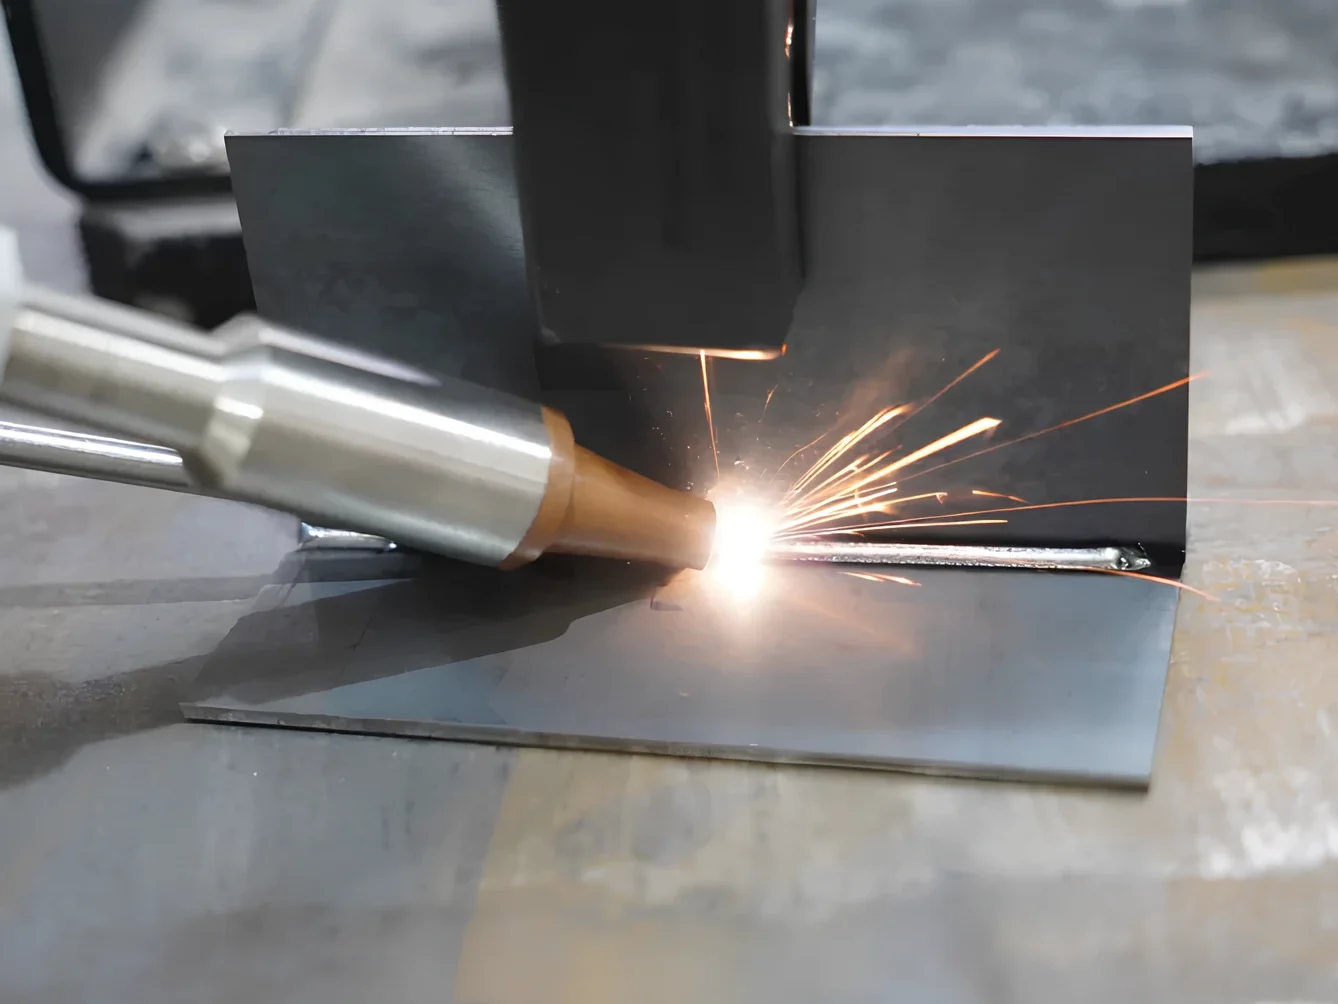
Laserschweißen von Kohlenstoffstahl
Aluminium-Laserschweißen
Edelstahl
Edelstahl bietet eine gute Laserabsorption und stabile Bearbeitungsleistung und eignet sich daher je nach Dickenanforderungen sowohl für 1500-W- als auch für 3000-W-Faserlaser.
Aluminium
Aluminium besitzt ein hohes Reflexionsvermögen und eine hohe Wärmeleitfähigkeit, was seine Bearbeitung erschwert und typischerweise eine höhere Laserleistung erfordert.
Kohlenstoffstahl
Kohlenstoffstahl ist im Vergleich zu Aluminium leichter zu bearbeiten und ermöglicht dickere Schnittbereiche, insbesondere mit Lasern höherer Leistung.
Gemischte Metalle
Im Vergleich zum Schweißen einzelner Metalle ist das Schweißen von Mischmetallen – wie etwa von ungleichen Metallen wie Kupfer und Edelstahl oder Stahl und Aluminium – anspruchsvoller und erfordert eine präzise Steuerung der Wärmeeinbringung, um die Bildung spröder intermetallischer Verbindungen zu verhindern und die Festigkeit der Verbindung zu gewährleisten.
Ein 3000-W-Laserschweißgerät eignet sich für mittlere bis dicke Bleche; die maximal schweißbare Blechdicke hängt vom Material ab. Details zu den maximal schweißbaren Blechdicken für verschiedene Materialien finden Sie unter: 3000-W-Laserschweißgerät – Blechdicke: Wie dick kann es schweißen?
Das Schweißergebnis hängt nicht allein von der Leistung ab; die Schweißeinstellungen müssen unter Berücksichtigung mehrerer Faktoren konfiguriert werden. Weitere Informationen finden Sie im Artikel: 3000-W-Laserschweißgerät – Einstellungen: Leistung, Geschwindigkeit, Fokus & Drahtvorschub
Video
Schritt-für-Schritt-Anleitung: So wählen Sie die richtige Wattzahl für Ihren Faserlaser
Die Wahl der richtigen Wattzahl für einen Faserlaser basiert auf einem einfachen Prinzip: Passen Sie den effektiven Leistungsbereich der Maschine an Ihre tatsächlichen Produktionsanforderungen an, nicht an die Extremwerte. Nachfolgend finden Sie eine Anleitung zur Auswahl der Wattzahl für Faserlaser:
Schritt 1: Materialart bestimmen
Die Materialart bestimmt den grundlegenden Leistungsbedarf, insbesondere bei reflektierenden Metallen.
- Edelstahl: stabile Verarbeitung, mäßiger Energiebedarf
- Kohlenstoffstahl: am einfachsten zu bearbeiten, breite Kompatibilität mit verschiedenen Wattagen.
- Aluminium: Hohes Reflexionsvermögen → erfordert höhere Leistung für stabiles Schneiden und bessere Effizienz
Schritt 2: Erforderliche Dicke bestimmen
Wählen Sie die Wattzahl immer anhand der Dicke, die Sie am häufigsten verarbeiten, und nicht anhand des Maximalwerts.
Maximale Dicke definieren (Maschinenleistungsgrenze)
Fokus auf den üblichen Dickenbereich (reale Produktionseffizienz)
Typische Auswahllogik:
- 0.5–2.5 mm → 1500 W reichen aus
- 0.5–8 mm → 3000 W ist effizienter
Schritt 3: Verarbeitungstyp definieren
Beim Schneiden ist in der Regel eine höhere Wattzahl des Faserlasers erforderlich, um die Geschwindigkeit zu erhöhen, während beim Schweißen eine stabile Durchdringung Priorität hat.
- Laserschneiden: Geschwindigkeit und Dickenkapazität sind entscheidend → höhere Wattzahl bevorzugt
- LaserschweißenEindringtiefe und Konsistenz sind wichtiger als extreme Leistung.
- Gemischte Anwendungen: Wählen Sie eine ausgewogene Leistungsstufe (z. B. 3000 W).
Schritt 4: Produktionsvolumen bewerten
Je höher Ihr Produktionsvolumen, desto wertvoller wird eine höhere Wattzahl.
- Kleinserien-/Auftragsfertigung: Geringerer Stromverbrauch reduziert das Investitionsrisiko
- Mittlere bis große Produktion: Höhere Leistung verbessert den Durchsatz und verkürzt die Zykluszeit.
- Ausgangslogik: Höhere Wattzahl = mehr Teile pro Stunde
Schritt 5: Budget und Effizienz im Gleichgewicht halten
Die beste Wahl ist diejenige mit den niedrigsten langfristigen Kosten pro Teil, nicht diejenige mit dem niedrigsten Kaufpreis.
- Anschaffungskosten: 1500 W ist günstiger
- Betriebskosten: Höhere Wattzahl bedeutet höheren Energieverbrauch
- Langfristiger ROI:
- Geringerer Stromverbrauch → Kostenkontrolle bei einfachen Aufgaben
- Höhere Leistung → höhere Effizienz und breiteres Anwendungsspektrum
Endgültige Entscheidungsregel
Wählen Sie 1500 W für dünne Materialien und kostensensible Anwendungen.
Wählen Sie 3000 W für höhere Effizienz, größere Schichtdickenabdeckung und skalierbare Produktion.
Häufige Fehler bei der Auswahl der Laserleistung
Die Wahl der richtigen Faserlaserleistung hängt nicht nur vom Vergleich der Leistungsstufen ab, sondern auch davon, häufige Fehler bei der Auswahl zu vermeiden, die sich direkt auf Schnittqualität, Effizienz und Lebensdauer der Anlage auswirken können. Viele Anwender konzentrieren sich lediglich darauf, ob der Laser schneiden kann, anstatt darauf, wie effizient er schneidet. Dies führt oft zu geringerer Produktionsleistung und höheren Langzeitkosten. Im Folgenden werden drei häufige Fehler bei der Auswahl der Laserleistung aufgeführt, die vermieden werden sollten.
1. Nur Fokus auf die maximale Schnittdicke (Effizienz wird vernachlässigt)
Ein häufiger Fehler ist die Auswahl eines Lasers allein anhand seiner maximalen Schnittstärke, ohne die Effizienz im täglichen Bearbeitungsprozess zu berücksichtigen. Zwar kann eine Maschine technisch gesehen dicke Materialien schneiden, arbeitet aber nahe ihrer Leistungsgrenze oft sehr langsam und ineffizient, was die Gesamtproduktivität verringert und die Kosten pro Teil erhöht.
2. Vernachlässigung der Materialreflexion (insbesondere von Aluminium)
Ein weiterer häufiger Fehler beim Laserschneiden ist die Unterschätzung des Reflexionsvermögens des Materials, insbesondere bei der Bearbeitung von Aluminium oder anderen hochreflektierenden Metallen. Diese Materialien erfordern eine höhere und stabilere Laserleistung, um eine gleichmäßige Absorption, Schnittstabilität und Schnittkantenqualität zu gewährleisten. Eine zu geringe Leistung kann zu instabilem Schneiden oder wiederholten Bearbeitungen führen.
3. Dicke Platten mit geringer Leistung schneiden
Der Versuch, dicke Materialien mit geringer Faserlaserleistung zu bearbeiten, stellt einen schwerwiegenden Fehler bei der Wahl der Faserlaserleistung dar. Zwar ist das Schneiden unter Umständen noch möglich, jedoch erhöht sich die thermische Belastung der Maschine erheblich, die Schnittqualität sinkt, die Produktionsgeschwindigkeit verringert sich und die Lebensdauer wichtiger Komponenten wie Laserquelle und Schneidkopf kann sich verkürzen.
1500 W oder 3000 W – Welches Gerät sollten Sie wählen?
Die Wahl zwischen 1500 W und 3000 W Leistung für Ihren Faserlaser hängt von der Materialstärke, dem Produktionsbedarf und Ihren Effizienzansprüchen ab. Bei Materialstärken bis zu 4 mm , begrenztem Budget und geringer Stückzahl ist eine 1500-W-Faserlaser-Schweißanlage eine kostengünstige und praktische Lösung für die stabile Bearbeitung dünner Bleche.
Wenn Sie jedoch regelmäßig 6 mm oder dickere Materialien bearbeiten , höhere Schnittgeschwindigkeit und Produktivität priorisieren und in einem industriellen Umfeld oder in der Massenproduktion tätig sind , dann ist eine 3000-W-Faserlaser-Schweißmaschine die bessere Investition, da sie ein breiteres Anwendungsspektrum und eine deutlich höhere Effizienz bietet.
Wir bieten auch 2000-W-Laserschweißgeräte an. Welche Leistung ist die richtige für Sie? Das hängt von Ihren spezifischen Anwendungsanforderungen ab. Um die passende Leistung zu ermitteln, lesen Sie bitte den Artikel: 2000-W- vs. 3000-W-Laserschweißgerät: Welches ist das richtige für Sie?
Kempson-Fälle zeigen
Fazit
Die Wahl zwischen einer Faserlaserleistung von 1500 W und 3000 W ist nicht nur eine technische Entscheidung, sondern eine strategische, die sich direkt auf Ihre Produktionseffizienz, die Bearbeitungsqualität und die langfristigen Betriebskosten auswirkt. Wie bereits erwähnt, erfordern unterschiedliche Materialien wie Edelstahl, Aluminium und Kohlenstoffstahl je nach Dicke und Anwendungsanforderungen unterschiedliche Leistungsstufen. Durch die präzise Abstimmung der Laserleistung auf Ihre tatsächlichen Produktionsanforderungen können Sie die Schnittgeschwindigkeit, die Schweißstabilität und die Gesamtleistung deutlich verbessern und gleichzeitig unnötige Investitionen vermeiden.
Wenn Sie sich noch nicht sicher sind, welche Faserlaserleistung für Ihre spezifischen Materialien und Produktionsanforderungen am besten geeignet ist, steht Ihnen das Ingenieurteam von Kempson gerne zur Seite. Wir bieten maßgeschneiderte Laserlösungen, die auf Ihrer Materialart, dem Dickenbereich und Ihren Bearbeitungszielen basieren, um Ihnen die effizienteste und kostengünstigste Lösung zu gewährleisten.