

Inhaltsverzeichnis
Einführung
Kontinuierliches und gepulstes Laserschweißen sind die beiden gängigsten industriellen Laserschweißverfahren. Sie unterscheiden sich deutlich in der Energiezufuhr, der Wärmeeinflusszone und den Anwendungsbedingungen. Beim kontinuierlichen Laserschweißen liegt der Fokus auf einer stetigen und stabilen Energiezufuhr für dicke Werkstoffe und hocheffiziente Schweißprozesse. Das gepulste Laserschweißen hingegen nutzt die intermittierende Energieabgabe und eignet sich daher besser für die Präzisionsbearbeitung und die Behandlung wärmeempfindlicher Materialien. Wie wählt man das richtige Verfahren? Dieser Artikel erläutert die Funktionsprinzipien, die wesentlichen Unterschiede und typische Anwendungsbereiche beider Schweißverfahren.
Was sind kontinuierliches Laserschweißen und gepulstes Laserschweißen?
Kontinuierliches Laserschweißen: Hierbei gibt der Laser kontinuierlich und stabil Energie ab und erzeugt so während des Schweißprozesses eine kontinuierliche Wärmezufuhr, um das Material aufzuschmelzen und die Schweißnaht zu formen. Dieses Verfahren eignet sich für Anwendungen, die eine hohe Schweißgeschwindigkeit und einen tiefen Einbrand erfordern. Mehr dazu: QCW-Laserschweißen in der Formenreparatur verstehen
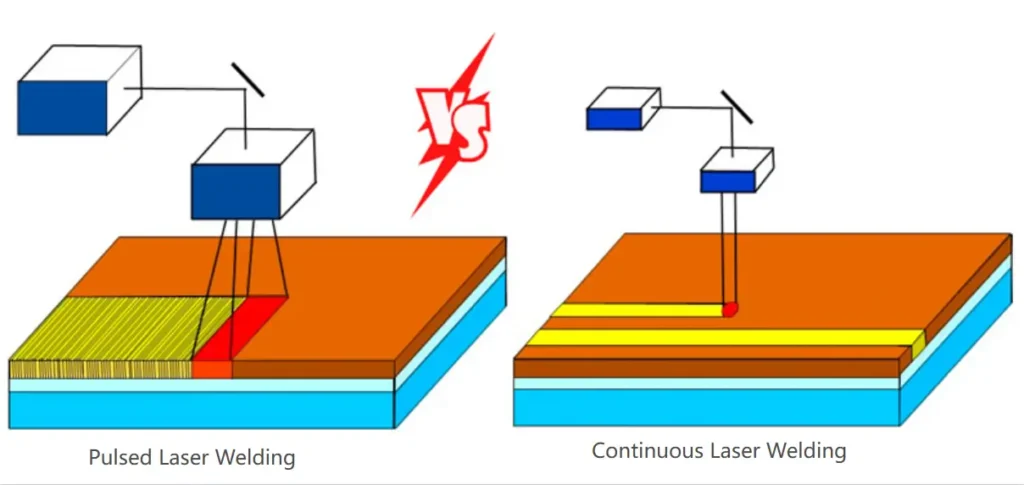
Gepulstes Laserschweißen: Hierbei wird Laserenergie in intermittierenden Pulsen freigesetzt. Jeder Puls zeichnet sich durch eine kurze Energieabgabedauer und einen hohen Spitzenwert aus. Die Wärmeeinbringung ist geringer, wodurch sich das Verfahren für Präzisionsschweißungen oder wärmeempfindliche Werkstoffe und Strukturen eignet.
Unterschiede in der Verwendung
Wann sollte man kontinuierliches Laserschweißen einsetzen?
Das kontinuierliche Laserschweißen findet Anwendung in industriellen Schweißanwendungen mit hohen Anforderungen an Effizienz, Einbrandtiefe und Festigkeit. Zu seinen Merkmalen zählen kontinuierlicher Energieeintrag, stabiles Schweißen und kontinuierliches Umformen.
- Schweißen dicker Werkstoffe: Bei dicken Werkstoffen ist eine hohe Durchdringungsfähigkeit erforderlich. Punktuelles Laserschweißen reicht hierfür in der Regel nicht aus. Kontinuierliches Laserschweißen nutzt hingegen eine kontinuierliche Energiezufuhr, um einen stabilen, tiefen Durchdringungsprozess zu erzielen und dicke Bleche oder Bauteile zu verbinden.
- Hochfeste Strukturen: Wenn es sich bei dem Schweißbereich um ein tragendes oder beanspruchtes Bauteil handelt, das eine hohe Stoßfestigkeit und Stabilität erfordert, erfüllt die dichte Schweißnaht des kontinuierlichen Laserschweißens die Anforderungen an die strukturelle Festigkeit.
- Langnahtschweißen: Bei langen Schweißnähten sind häufige Start- und Stoppvorgänge unerwünscht. Wenn eine gleichmäßige Schweißnaht mit hoher Konsistenz erforderlich ist, ist das kontinuierliche Laserschweißen die beste Wahl.
- Serienfertigung: In automatisierten Produktionslinien oder bei der Massenverarbeitung werden hohe Anforderungen an Schweißgeschwindigkeit und Zykluseffizienz gestellt. Kontinuierliches Laserschweißen lässt sich in die Anlagen integrieren und ermöglicht so Hochgeschwindigkeitsschweißen.
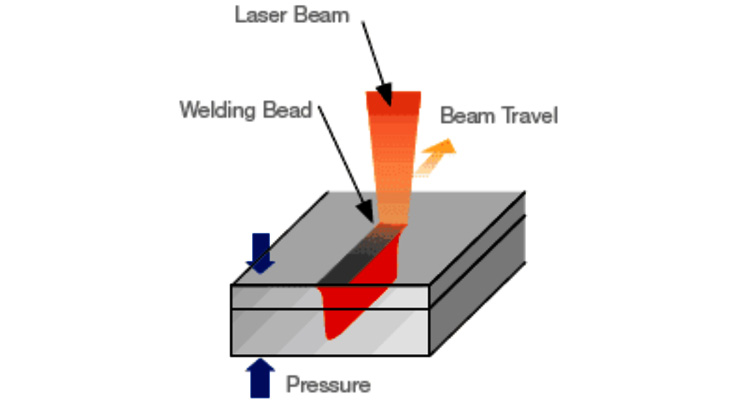
Bei dicken Werkstoffen, hohen Anforderungen an die strukturelle Festigkeit, erforderlichen Tiefschweißungen, langen Schweißnähten oder wenn eine hocheffiziente Massenproduktion gewünscht ist, wählen Sie das kontinuierliche Laserschweißen.
Wann sollte man das Pulslaserschweißen einsetzen?
Das Impulsschweißen eignet sich für Anwendungen mit hohen Anforderungen an die Wärmeeinbringungskontrolle, die Feinformung und die lokale Schweißgenauigkeit. Es reduziert die Gesamtwärmeeinwirkung und ermöglicht so hochpräzise Schweißungen kleiner Bereiche, wodurch es sich für die Präzisionsfertigung und Mikrobearbeitung eignet.
- Schweißen dünner und empfindlicher Werkstoffe: Wenn Werkstoffe dünn sind und sich aufgrund kontinuierlicher Wärmezufuhr leicht verformen oder durchbrennen, steuert das gepulste Laserschweißen die Wärmeabgabe in kurzer Zeit, um Hitzeschäden zu reduzieren und die Schweißung abzuschließen.
- Präzisions- und Mikroschweißen: Wenn das Schweißobjekt klein ist, müssen die Schweißpunkte hochpräzise sein und die Schweißnahtfläche begrenzt sein. Ein gepulster Laser kann Punkt- oder Mikrozonenschweißen für hochpräzise Fertigungsanforderungen durchführen.
- Wärmeempfindliche Bauteile: Wenn Materialien oder Teile empfindlich auf Temperaturänderungen reagieren und eine großflächige Wärmediffusion nicht vertragen, verringert der Pulsmodus die Wärmeeinflusszone, um eine Verschlechterung der Materialeigenschaften oder strukturelle Schäden zu vermeiden.
- Punktschweißen und Schweißen ungleicher Werkstoffe: Wenn Sie lokales Punktschweißen oder eine Verbindung auf kleinem Raum zwischen verschiedenen Materialien benötigen, steuert das gepulste Laserschweißen die Energieabgabe, um eine stabile Verschmelzung zu erzielen, Grenzflächenfehler zu reduzieren und die Schweißung abzuschließen.
Lesen Sie einen ausführlicheren Artikel über Prozesskarten zum Punktschweißen: Was ist Punktschweißen? Verfahren, Anwendungen und Vorteile.
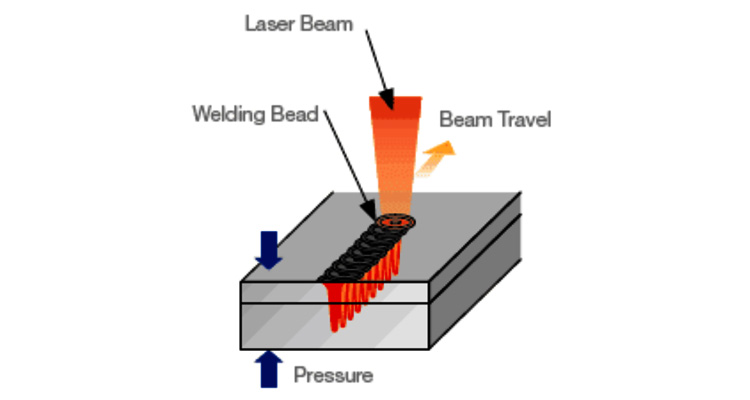
Bei dünnen Materialien, präzisen, wärmeempfindlichen Strukturen oder wenn Punkt-/Mikroschweißen erforderlich ist, empfiehlt sich das Pulslaserschweißen. Es bietet bessere Ergebnisse hinsichtlich Genauigkeit und minimiert die Wärmeeinwirkung.
Unterschiede zwischen kontinuierlichem Laserschweißen und gepulstem Laserschweißen
Der Unterschied zwischen den beiden Lasertypen liegt in der Energieabgabe. Ein Dauerstrichlaser liefert kontinuierlich und stabil Energie, während ein Pulslaser intermittierende, hohe Energiespitzen abgibt. Auch hinsichtlich Schweißtiefe, Wärmewirkung, Genauigkeit und Anwendungsbereichen bestehen deutliche Unterschiede.
Energieabgabemodus
- Kontinuierliches Schweißen: Die Laserenergie wird kontinuierlich und stabil abgegeben, wodurch ein kontinuierlicher Erwärmungsprozess entsteht, der sich für ein langzeitstabiles Schweißen eignet.
- Impulsschweißen: Der Laser gibt intermittierend hochenergetische „Impulse“ ab und verwendet einzelne oder mehrere Impulse, um Schweißpunkte oder lokale Schweißungen durchzuführen.
Wärmeeintrag & Wärmeeinflusszone
- Kontinuierliches Schweißen: Die Wärmezufuhr ist kontinuierlich, das Schmelzbad ist größer, die Eindringtiefe ist stabiler und die Wärmeeinflusszone ist relativ breiter.
- Impulsschweißen: Die Wärmezufuhr ist intermittierend und kontrollierbar; der gesamte Wärmeeffekt ist geringer, wodurch sich Verformungen und Hitzeschäden vermeiden lassen.
Anwendungsfokus
- Kontinuierliches Schweißen: Geeignet für dicke Werkstoffe, hochfeste Bauteile, lange Schweißnähte und Serienfertigung. Der Fokus liegt auf „Effizienz und Festigkeit“.
- Impulsschweißen: Geeignet für dünne Werkstoffe, Präzisionsteile, Punktschweißen und wärmeempfindliche Materialien. Der Fokus liegt auf „Genauigkeit und Kontrolle“.
Schweißnahteigenschaften & Effizienz
- Kontinuierliches Schweißen: Bildet eine durchgehende und gleichmäßige Schweißnaht, ist schnell und eignet sich für die industrielle Großproduktion.
- Impulsschweißen: Bildet einzelne Schweißpunkte oder winzige, sich überlappende Schweißpunkte; der Rhythmus ist langsamer, aber die Genauigkeit ist höher.
Beim kontinuierlichen Schweißen liegt der Fokus eher auf „tiefem Einbrand, hoher Effizienz und Strukturschweißen“, während beim Impulsschweißen der Schwerpunkt auf „Präzision, geringer Wärmeeinbringung und lokalem Schweißen“ liegt. Die Wahl des Verfahrens hängt von der Materialstärke, den strukturellen Anforderungen sowie Ihren Ansprüchen an Genauigkeit und Effizienz ab.
Spezifikationsvergleich
| Vergleichsdimension | Kontinuierliches Laserschweißen | Gepulstes Laserschweißen |
| Energieabgabemodus | Kontinuierliche und stabile Abgabe von Laserenergie, wodurch ein kontinuierlicher Erwärmungsprozess erzeugt wird | Intermittierender Hochimpulsausgang, Betrieb punktuell oder zyklisch |
| Wärmeeintragscharakteristika | Die Wärmezufuhr ist kontinuierlich, höher und stabil. | Die Wärmezufuhr ist intermittierend, steuerbar und insgesamt geringer. |
| Merkmale des Molten Pools | Das Schmelzbad ist klein und lokal begrenzt, geeignet zum Punktschweißen. | Das Schmelzbad ist klein und lokal begrenzt, geeignet zum Punktschweißen. |
| Wärmeeinflusszone (WEZ) | Relativ größer | Geringere Auswirkungen auf die Materialien |
| Schweißform | Kontinuierliche und gleichmäßige Schweißnaht | Punktschweißen oder winzige überlappende Schweißpunkte |
| Anwendbare Materialstärke | Mitteldicke und dicke Materialien | Dünne und leicht verformbare Materialien |
| Genauigkeitsanforderungen | Mittlere Genauigkeit, Schwerpunkt auf Strukturschweißen | Hohe Genauigkeit, geeignet für die Mikrobearbeitung |
| Typische Anwendungen | Das Schmelzbad ist groß und stabil und eignet sich für Tiefschweißungen. | Präzisionselektronik, dünne Metalle, Mikroschweißen, Punktschweißen |
| Produktionseffizienz | Hochwertig, geeignet für die automatisierte kontinuierliche Produktion | Relativ niedriger, aber die Feinsteuerung ist stärker. |
| Core Vorteile | Tiefenwirkung, hohe Festigkeit, hohe Effizienz | Hohe Genauigkeit, geringe Wärmeentwicklung, geringe Verformung |
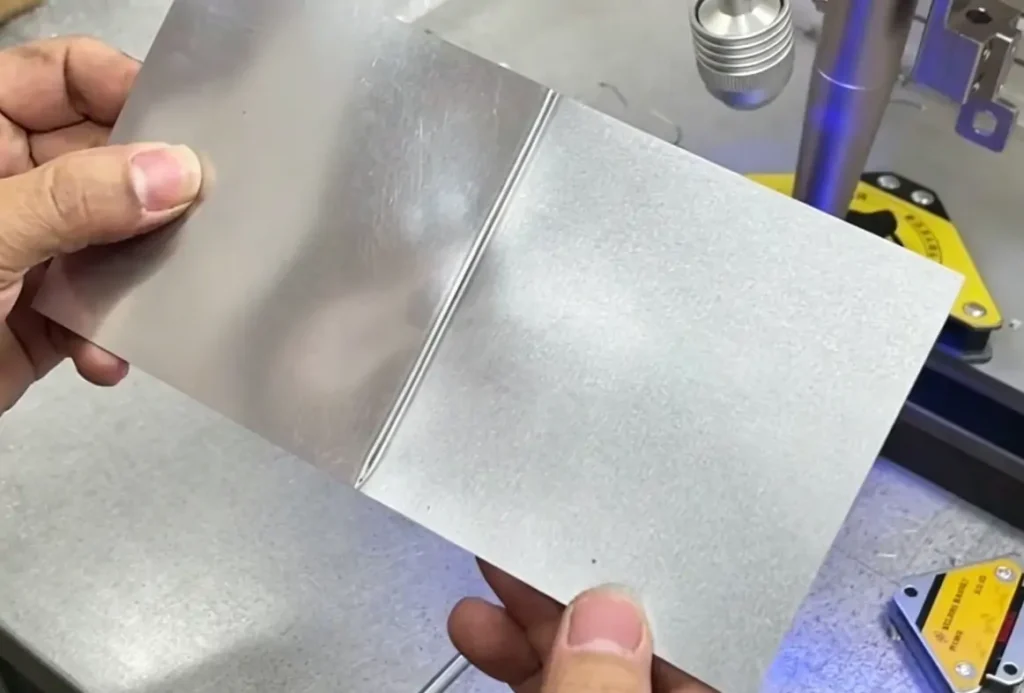
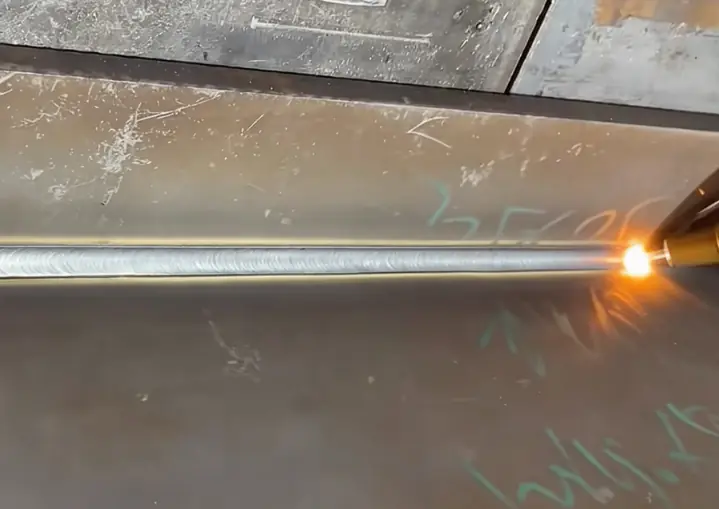
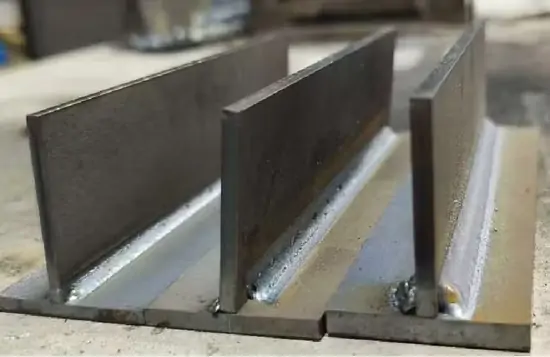
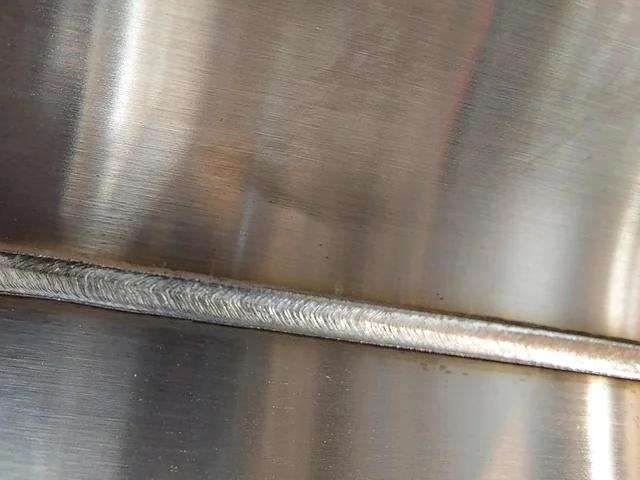
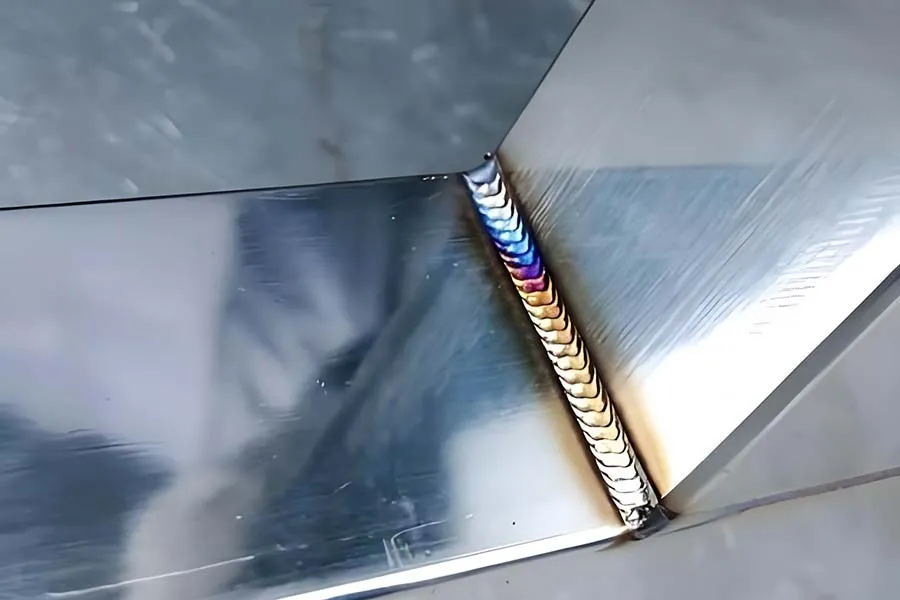
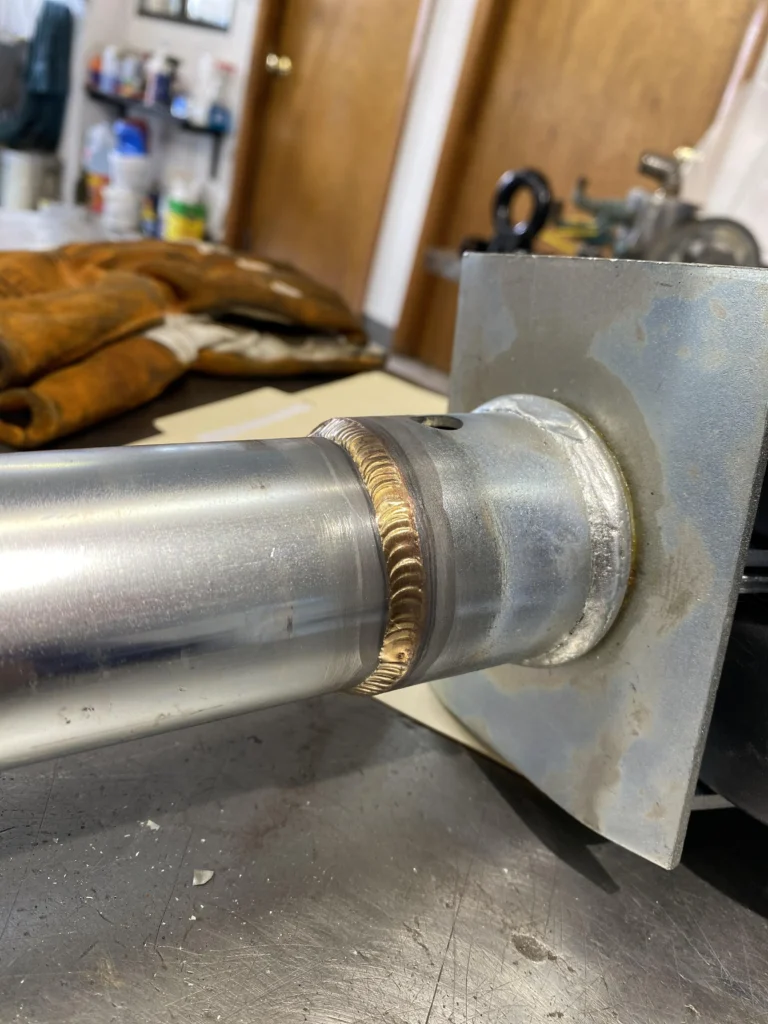
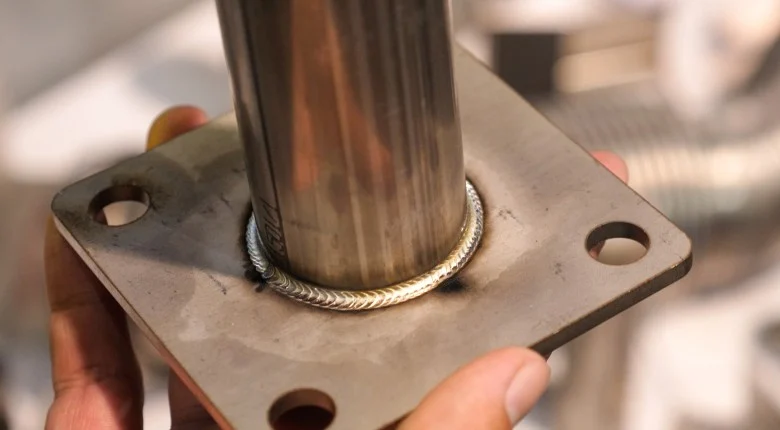
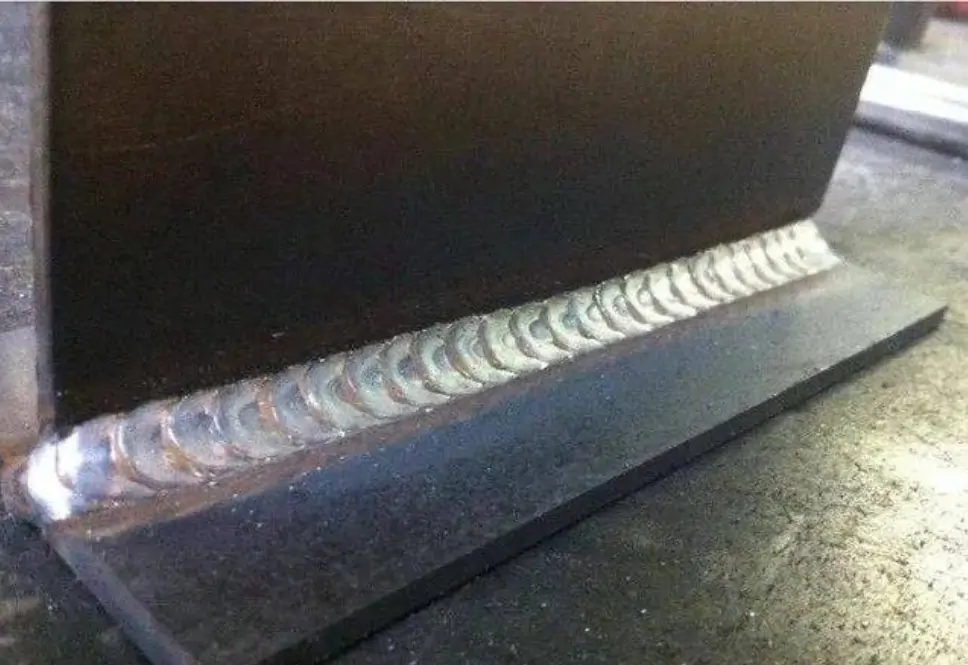
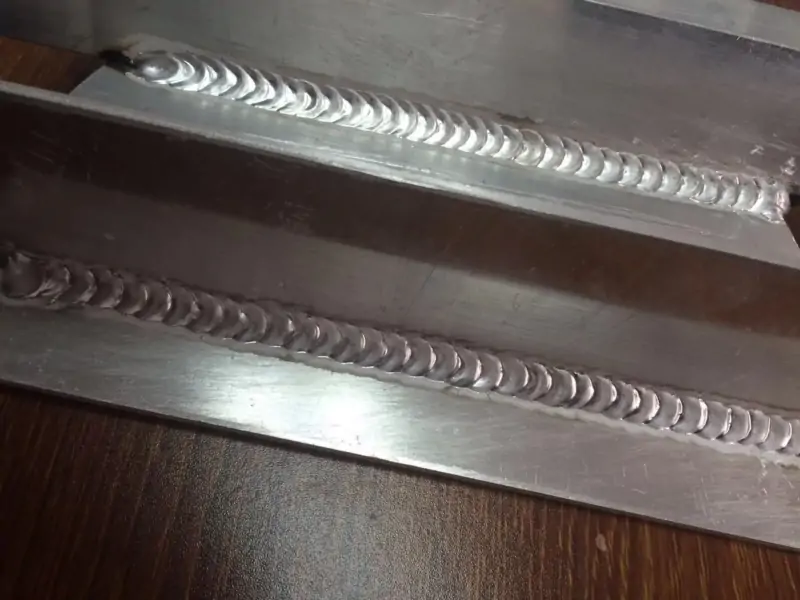
Schweißshow
Kontinuierliches Schweißen
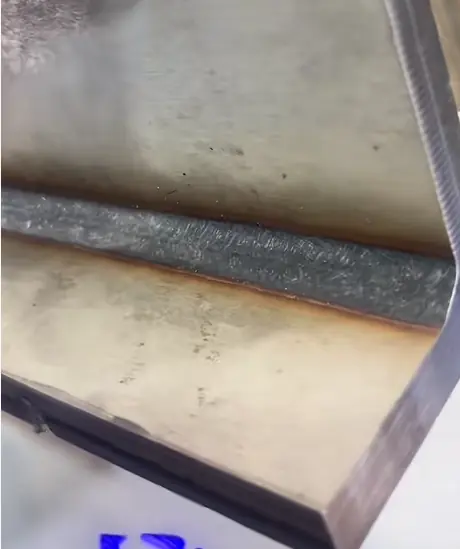
Impulsschweißen
Vorteile
Vorteile des kontinuierlichen Schweißens
- Hohe Eindringtiefe, hohe Schweißnahtfestigkeit: Kontinuierlicher Energieeintrag bildet ein stabiles Schmelzbad, wodurch eine größere Eindringtiefe und eine hochfeste metallurgische Verbindung für tragende Schweißarbeiten erzielt werden.
- Hohe Schweißleistung, geeignet für die Massenproduktion: Die kontinuierliche Leistung ermöglicht schnelles Schweißen und lässt sich daher problemlos in automatisierte Produktionslinien integrieren, um den Output pro Zeiteinheit zu steigern.
- Kontinuierliche und gleichmäßige Schweißnaht, stabile Formgebung: Bei der Bearbeitung langer Schweißnähte erfolgt der Schweißprozess ohne Unterbrechung, die Gesamtkonsistenz ist gut und das Risiko von Verbindungsfehlern ist geringer.
- Der Anwendungsbereich begünstigt industrielle Strukturbauteile: Es bietet eine hohe Anpassungsfähigkeit an dicke Materialien, große Komponenten und technische Strukturbauteile und ist daher auf Anwendungsszenarien in der Schwerindustrie ausgerichtet.
Vorteile des Impulsschweißens
- Kontrollierbare Wärmezufuhr, kleine Wärmeeinflusszone: Die intermittierende Energieabgabe senkt die gesamte Wärmeansammlung und reduziert so die Materialverformung und die Verschlechterung der Materialeigenschaften.
- Hohe Schweißgenauigkeit, geeignet für die Mikrobearbeitung: Es ermöglicht das Schweißen kleinster Schweißpunkte und lokales Präzisionsschweißen für hochpräzise Bauteile.
- Geeignet für dünne und wärmeempfindliche Materialien: Es verhindert Durchbrennen und Überschmelzen und eignet sich daher für dünne Metalle und temperaturempfindliche Materialien.
- Anwendbar für Punktschweißungen und komplexe mikrostrukturelle Verbindungen: Es ermöglicht lokales Schweißen und eignet sich für elektronische Geräte, Präzisionsbaugruppen und Verbindungen unterschiedlicher Materialien.
Anwendungen
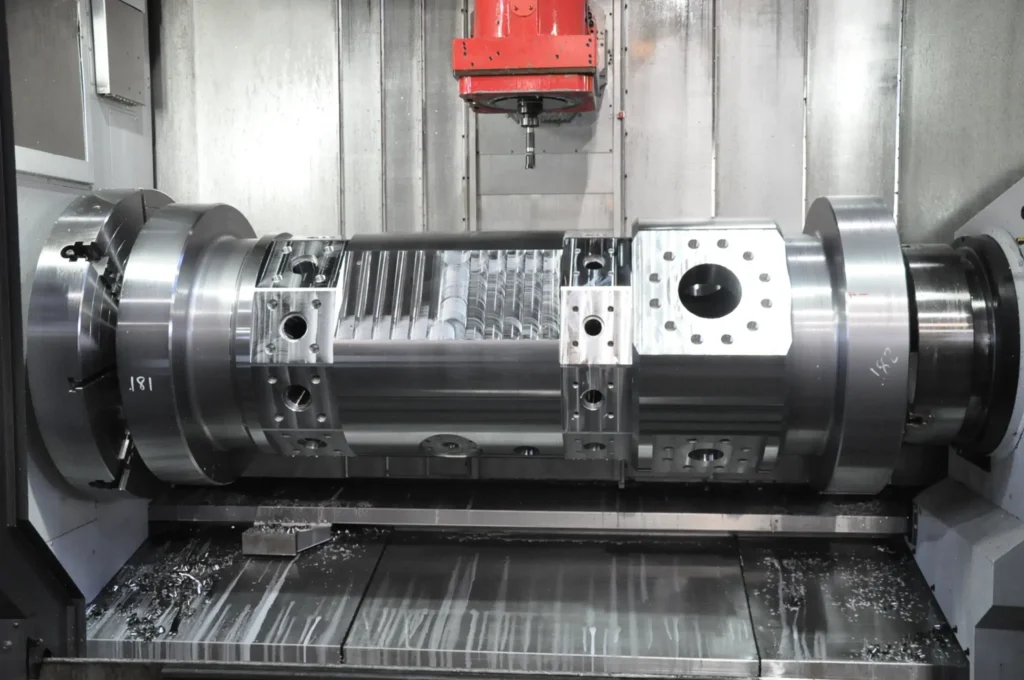
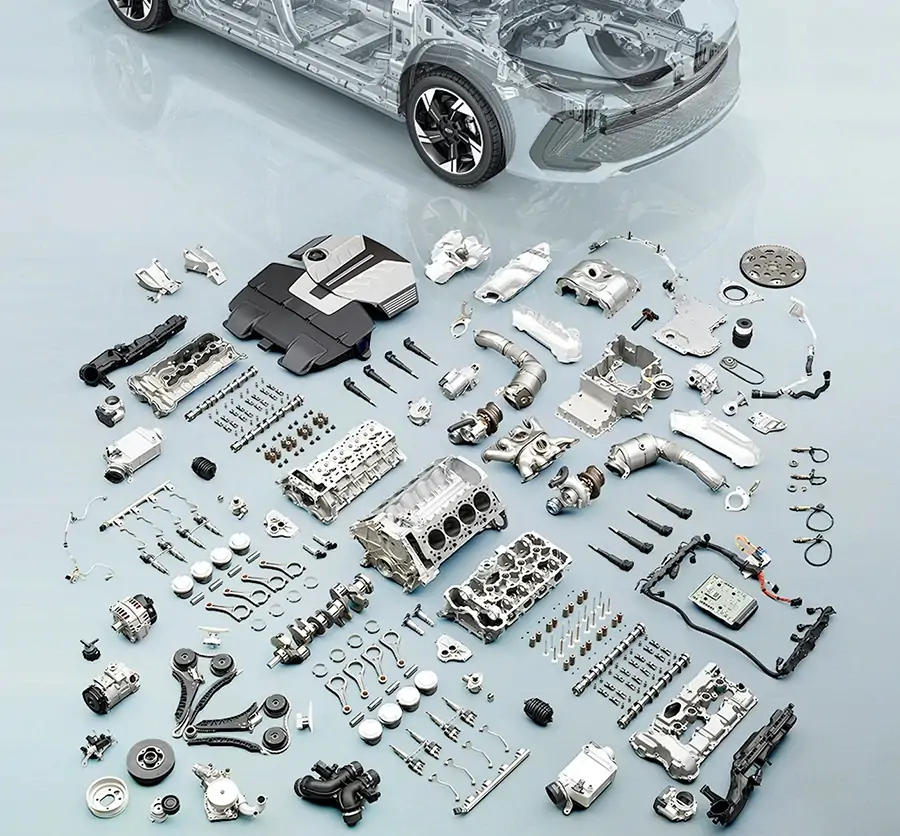
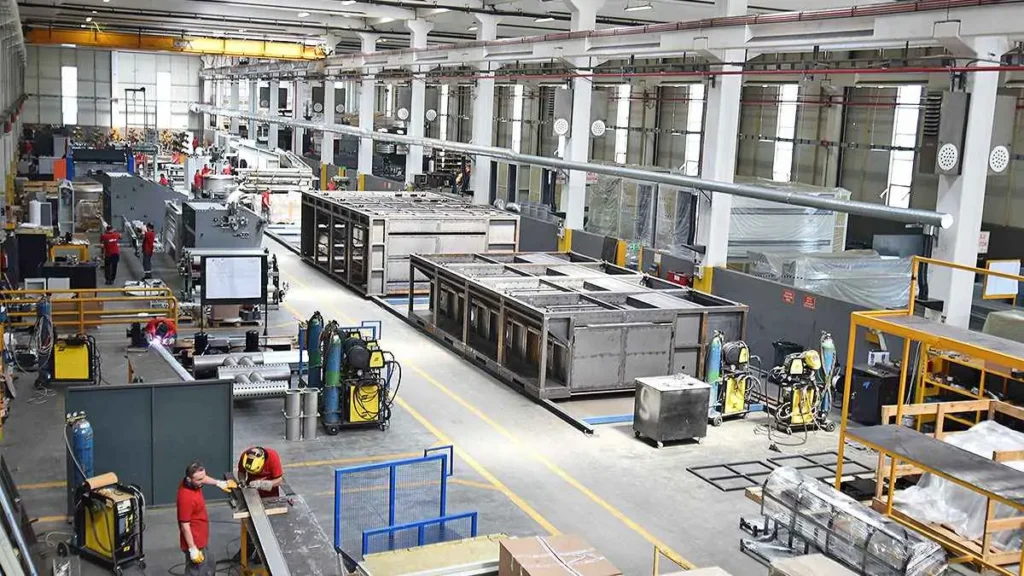
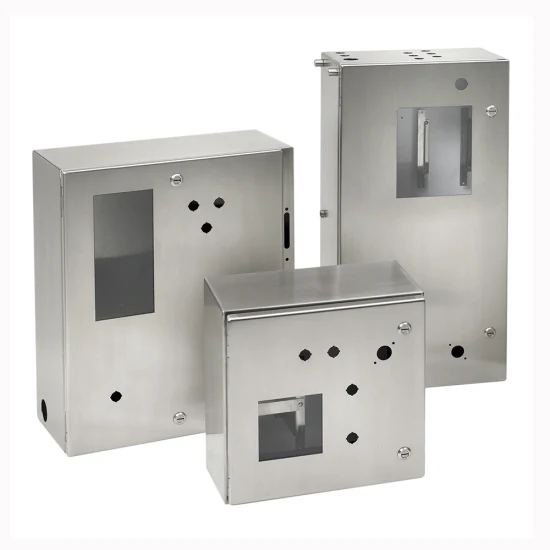
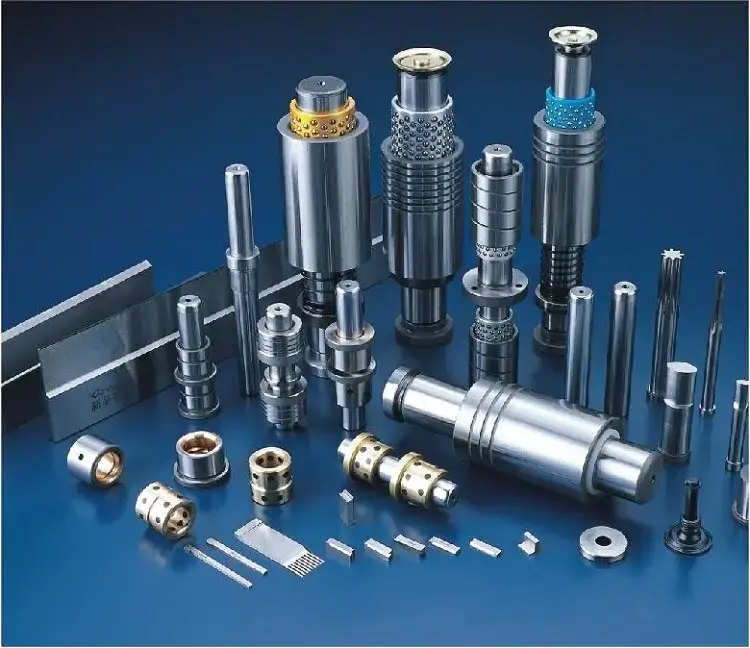
Anwendungen im Bereich des kontinuierlichen Schweißens: Stahlkonstruktionen, Maschinengestelle, Bauteile für Baumaschinen, Fahrzeugstrukturteile, Rohrleitungssysteme, Metallgehäuse, Industrierahmen, Komponenten für die Serienfertigung
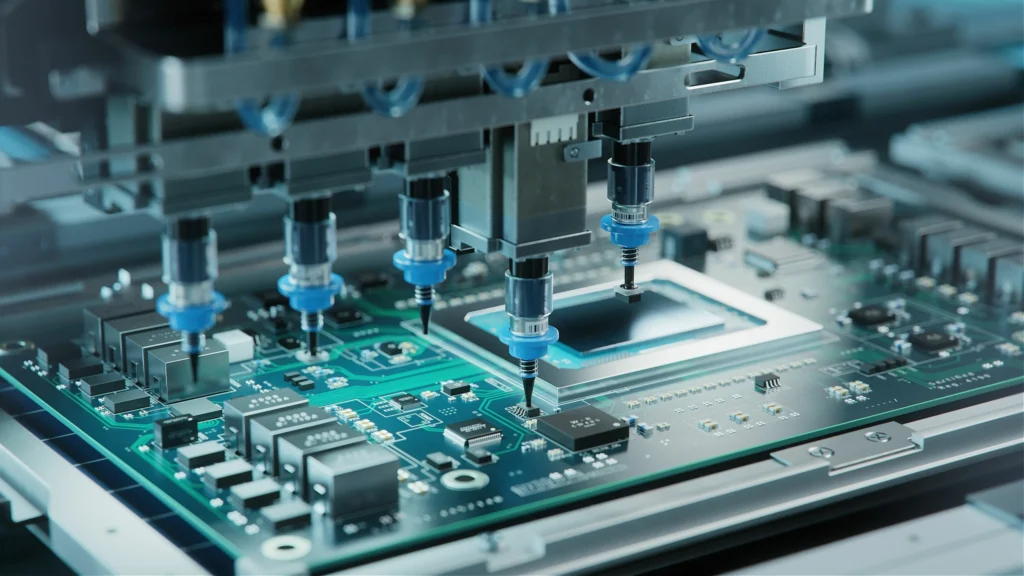
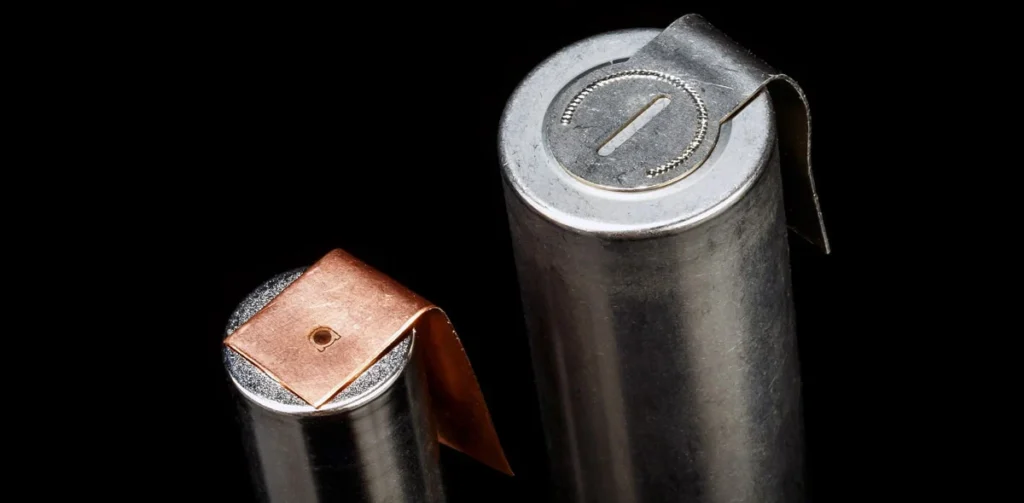
Anwendungsbereiche des Impulsschweißens: Elektronische Bauteile, Präzisionssensoren, dünne Metallteile, Mikrobauteile, medizinische Geräte, Reparatur von Metallformen , kleine Punktschweißstrukturen und Verbindungsteile für verschiedene Werkstoffe
Sicherheits-Tipps
Sicherheitstipps für das kontinuierliche Laserschweißen
Tragen Sie eine spezielle Laserschutzbrille; vermeiden Sie direkten Kontakt mit dem heißen, geschmolzenen Bad und starkem reflektiertem Licht; sorgen Sie für ein gutes Kühlsystem und eine Erdung; richten Sie Laserschutzwände und Sicherheitsabsperrungen im Arbeitsbereich ein, um ein versehentliches Betreten der Gefahrenzone zu verhindern.
Sicherheitstipps für das Pulslaserschweißen
Sie müssen eine Schutzbrille tragen, die auf die Wellenlänge abgestimmt ist; achten Sie während des Mikroschweißprozesses auf Metallspritzer und Mikropartikel; vermeiden Sie es, längere Zeit aus nächster Nähe direkt in den Schweißpunktbereich zu schauen; die Parametereinstellungen müssen angemessen sein, um eine lokale Überhitzung oder ein Durchbrennen des Materials zu verhindern.
Wie man wählt
Wählen Sie kontinuierliches Laserschweißen.
- Die Werkstoffe sind dick und erfordern Tiefschweißen.
- Die Strukturbauteile müssen hohe Anforderungen an die Tragfähigkeit stellen.
- Die Schweißnähte sind lang und erfordern eine kontinuierliche Umformung.
- Massenproduktion oder automatisierte Fließbandarbeit
- Ihnen sind Effizienz und Stärke wichtiger als Genauigkeit im Mikrobereich.
Wählen Sie das gepulste Laserschweißen.
- Dünne oder leicht verformbare Materialien
- Schweißen von Präzisionsbauteilen oder winzigen Strukturen
- Für die Wärmeeinflusszone ist eine strenge Kontrolle erforderlich.
- Sie benötigen Punktschweißen oder lokales Schweißen.
- Ihnen sind Genauigkeit und Wärmeregulierung wichtiger als Geschwindigkeit.
Fazit
Kontinuierliches Laserschweißen und gepulstes Laserschweißen haben jeweils ihre spezifischen Anwendungsbereiche in der Industrie: Ersteres eignet sich besser für dicke Materialien, hochfeste Strukturen und die effiziente Serienfertigung, während Letzteres besser für dünne Materialien, Präzisionsteile und Mikroschweißprozesse mit geringer Wärmeentwicklung geeignet ist. KEMPSON ist ein professioneller Anbieter von Laserschweißlösungen und bietet stabile, hocheffiziente Schweißanlagen sowie maßgeschneiderte Prozessunterstützung für verschiedene Branchen.
Wenn Sie nach einer besser geeigneten Laserschweißlösung suchen, kontaktieren Sie uns bitte für eine professionelle Beratung zur Modellauswahl und technischen Support. Die Schweißnahtdurchdringung, die Schweißqualität und die Betriebsstabilität der Anlagen im Bergbau sind entscheidend, weshalb die Wahl der richtigen Laserschweißlösung besonders wichtig ist.

FAQ
Worin besteht der Hauptunterschied zwischen kontinuierlichem Laserschweißen und gepulstem Laserschweißen?
Der Hauptunterschied liegt in der Art der Energiezufuhr: Kontinuierliche Wellenausgabe, geeignet für tiefes Eindringen und hocheffiziente Produktion; Impulsausgabe, geeignet für präzises Schweißen mit geringer Wärmeentwicklung.
Welches Schweißverfahren eignet sich besser für dicke Werkstoffe?
Für das kontinuierliche Laserschweißen werden üblicherweise dickere Werkstoffe gewählt, da durch den kontinuierlichen Energieeintrag eine tiefere Durchdringung und eine höhere Festigkeit der Struktur erreicht werden können.
Welches Verfahren eignet sich zum Schweißen dünner Materialien?
Dünne Werkstoffe eignen sich besser für das Pulslaserschweißen, da die Wärmezufuhr effektiv gesteuert werden kann, um Verformungen oder Durchbrennen zu vermeiden.
Welche Methode ermöglicht eine höhere Schweißgeschwindigkeit?
Das kontinuierliche Laserschweißen ist in der Regel schneller und eignet sich daher besser für die Massenproduktion und automatisierte Produktionslinien.
Ist das Pulslaserschweißen genauer?
Ja, das gepulste Laserschweißen hat eine kleinere Wärmeeinflusszone und eine höhere Steuerbarkeit, wodurch es sich für das Mikroschweißen und die Herstellung von Präzisionsteilen eignet.
Wie entscheide ich, welches Laserschweißverfahren das richtige ist?
Treffen Sie eine umfassende Beurteilung auf Grundlage der Materialstärke, der Anforderungen an die strukturelle Festigkeit, der Genauigkeitsanforderungen und der Frage, ob die Wärmeeinflusszone kontrolliert werden muss.







