

Inhaltsverzeichnis
Einführung
Laserschweißen hat sich zu einer der am weitesten verbreiteten Fügetechnologien in der modernen Fertigung entwickelt, insbesondere dort, wo Präzision, Geschwindigkeit und gleichbleibende Ergebnisse entscheidend sind. Von der Automobilproduktion bis zur Herstellung medizinischer Geräte – die Fähigkeit, saubere und präzise Schweißnähte zu erzeugen, macht es zur bevorzugten Wahl gegenüber vielen traditionellen Schweißverfahren. Das Verständnis der Anwendungen , Einsatzgebiete und wichtigsten Vorteile des Laserschweißens hilft Herstellern, das richtige Verfahren für unterschiedliche Materialien und Produktionsanforderungen auszuwählen.
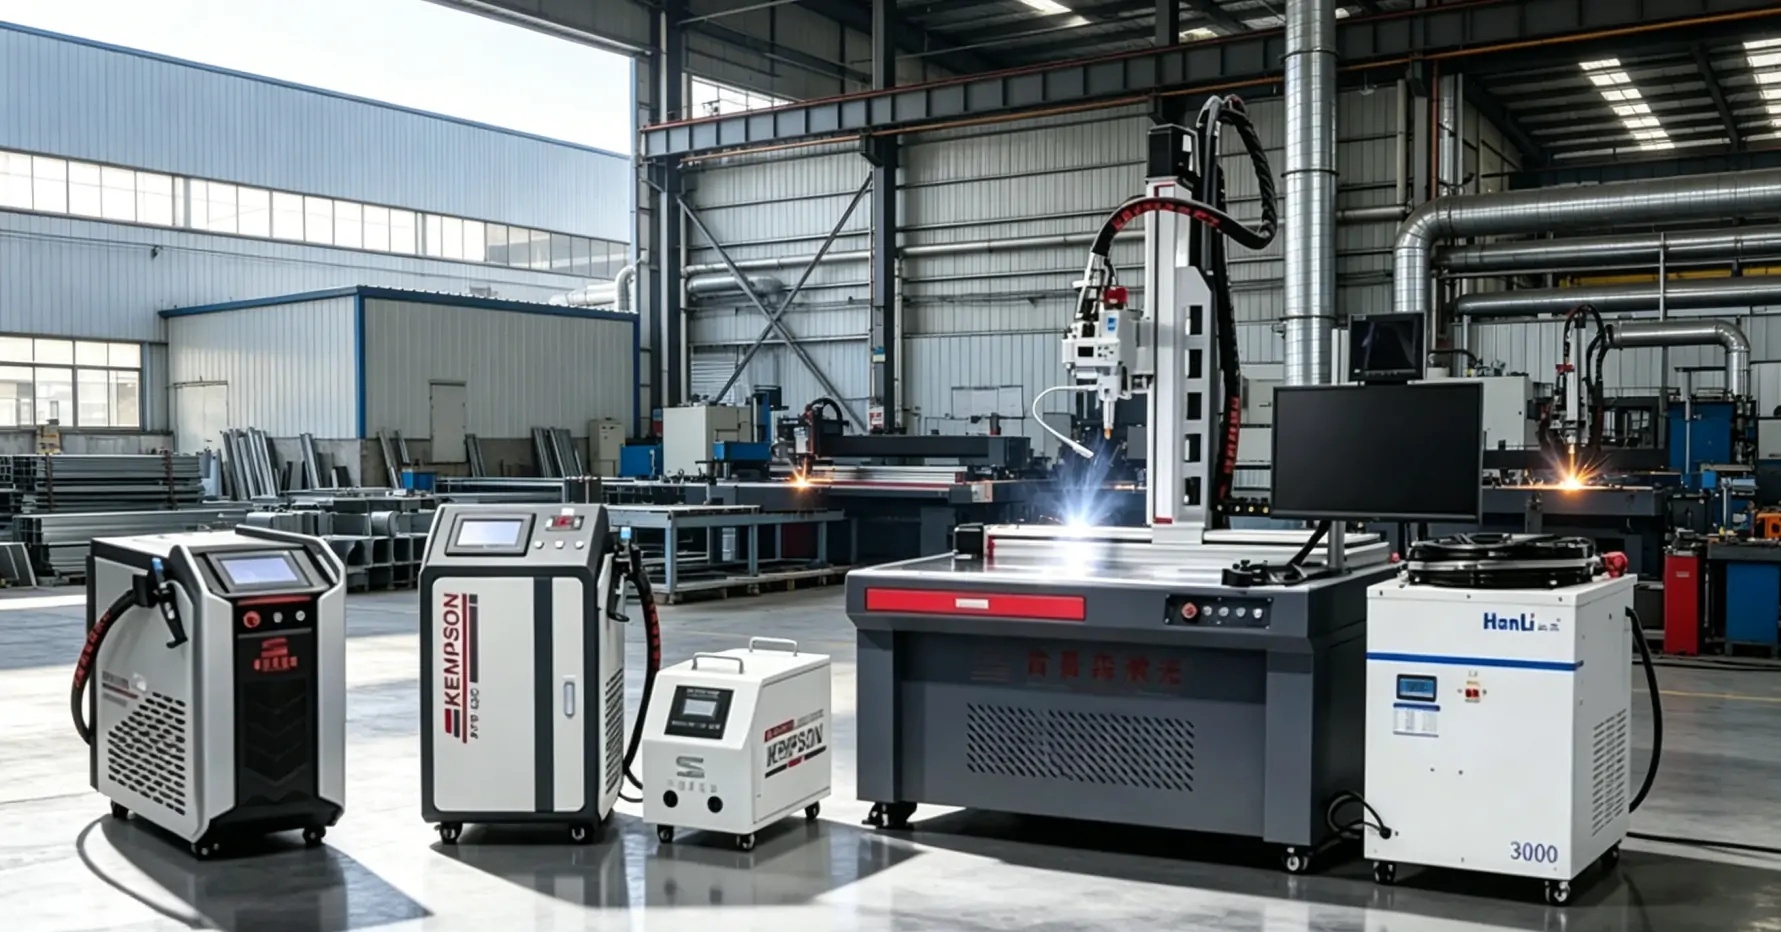
In diesem Artikel beleuchten wir genauer, wo Laserschweißen in den wichtigsten Branchen eingesetzt wird, wie es verschiedene Fertigungsprozesse unterstützt und was es in puncto Leistung auszeichnet. Wir erläutern außerdem die wichtigsten Vorteile und praktischen Aspekte, damit Sie besser beurteilen können, ob es für Ihre spezifische Anwendung geeignet ist.
Laserschweißanwendungen
Laserschweißen ist eine hochpräzise Schweißtechnologie, die einen Laserstrahl mit hoher Energiedichte als Wärmequelle nutzt; daher wird sie auch als Faserlaserschweißanlage bezeichnet . Sie zeichnet sich durch konzentrierte Energie, eine kleine Wärmeeinflusszone, kontrollierbare Einbrandtiefe und gute Kompatibilität mit der Automatisierungsintegration aus. Sie findet breite Anwendung in der modernen High-End-Fertigung.
Herstellung von Fahrzeugen mit neuen Antrieben
Bei der Herstellung von Fahrzeugen mit alternativen Antrieben kommt das Laserschweißen sowohl bei Antriebsbatteriesystemen als auch bei wichtigen Verbindungen von Strukturbauteilen zum Einsatz.
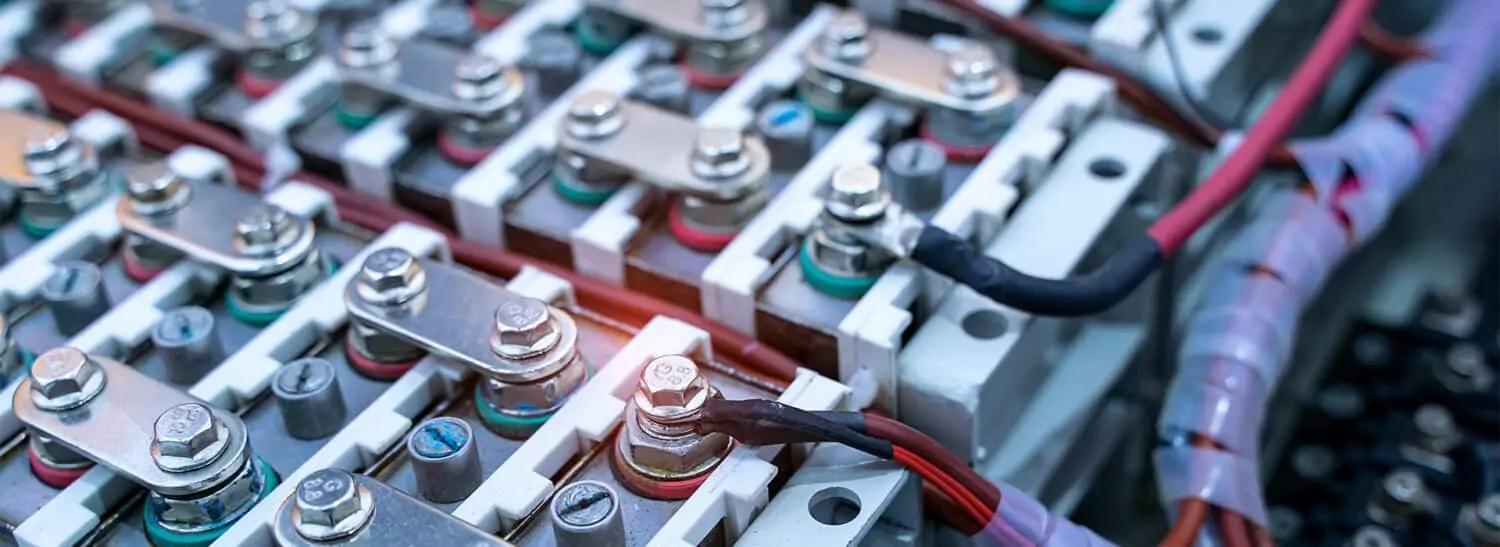
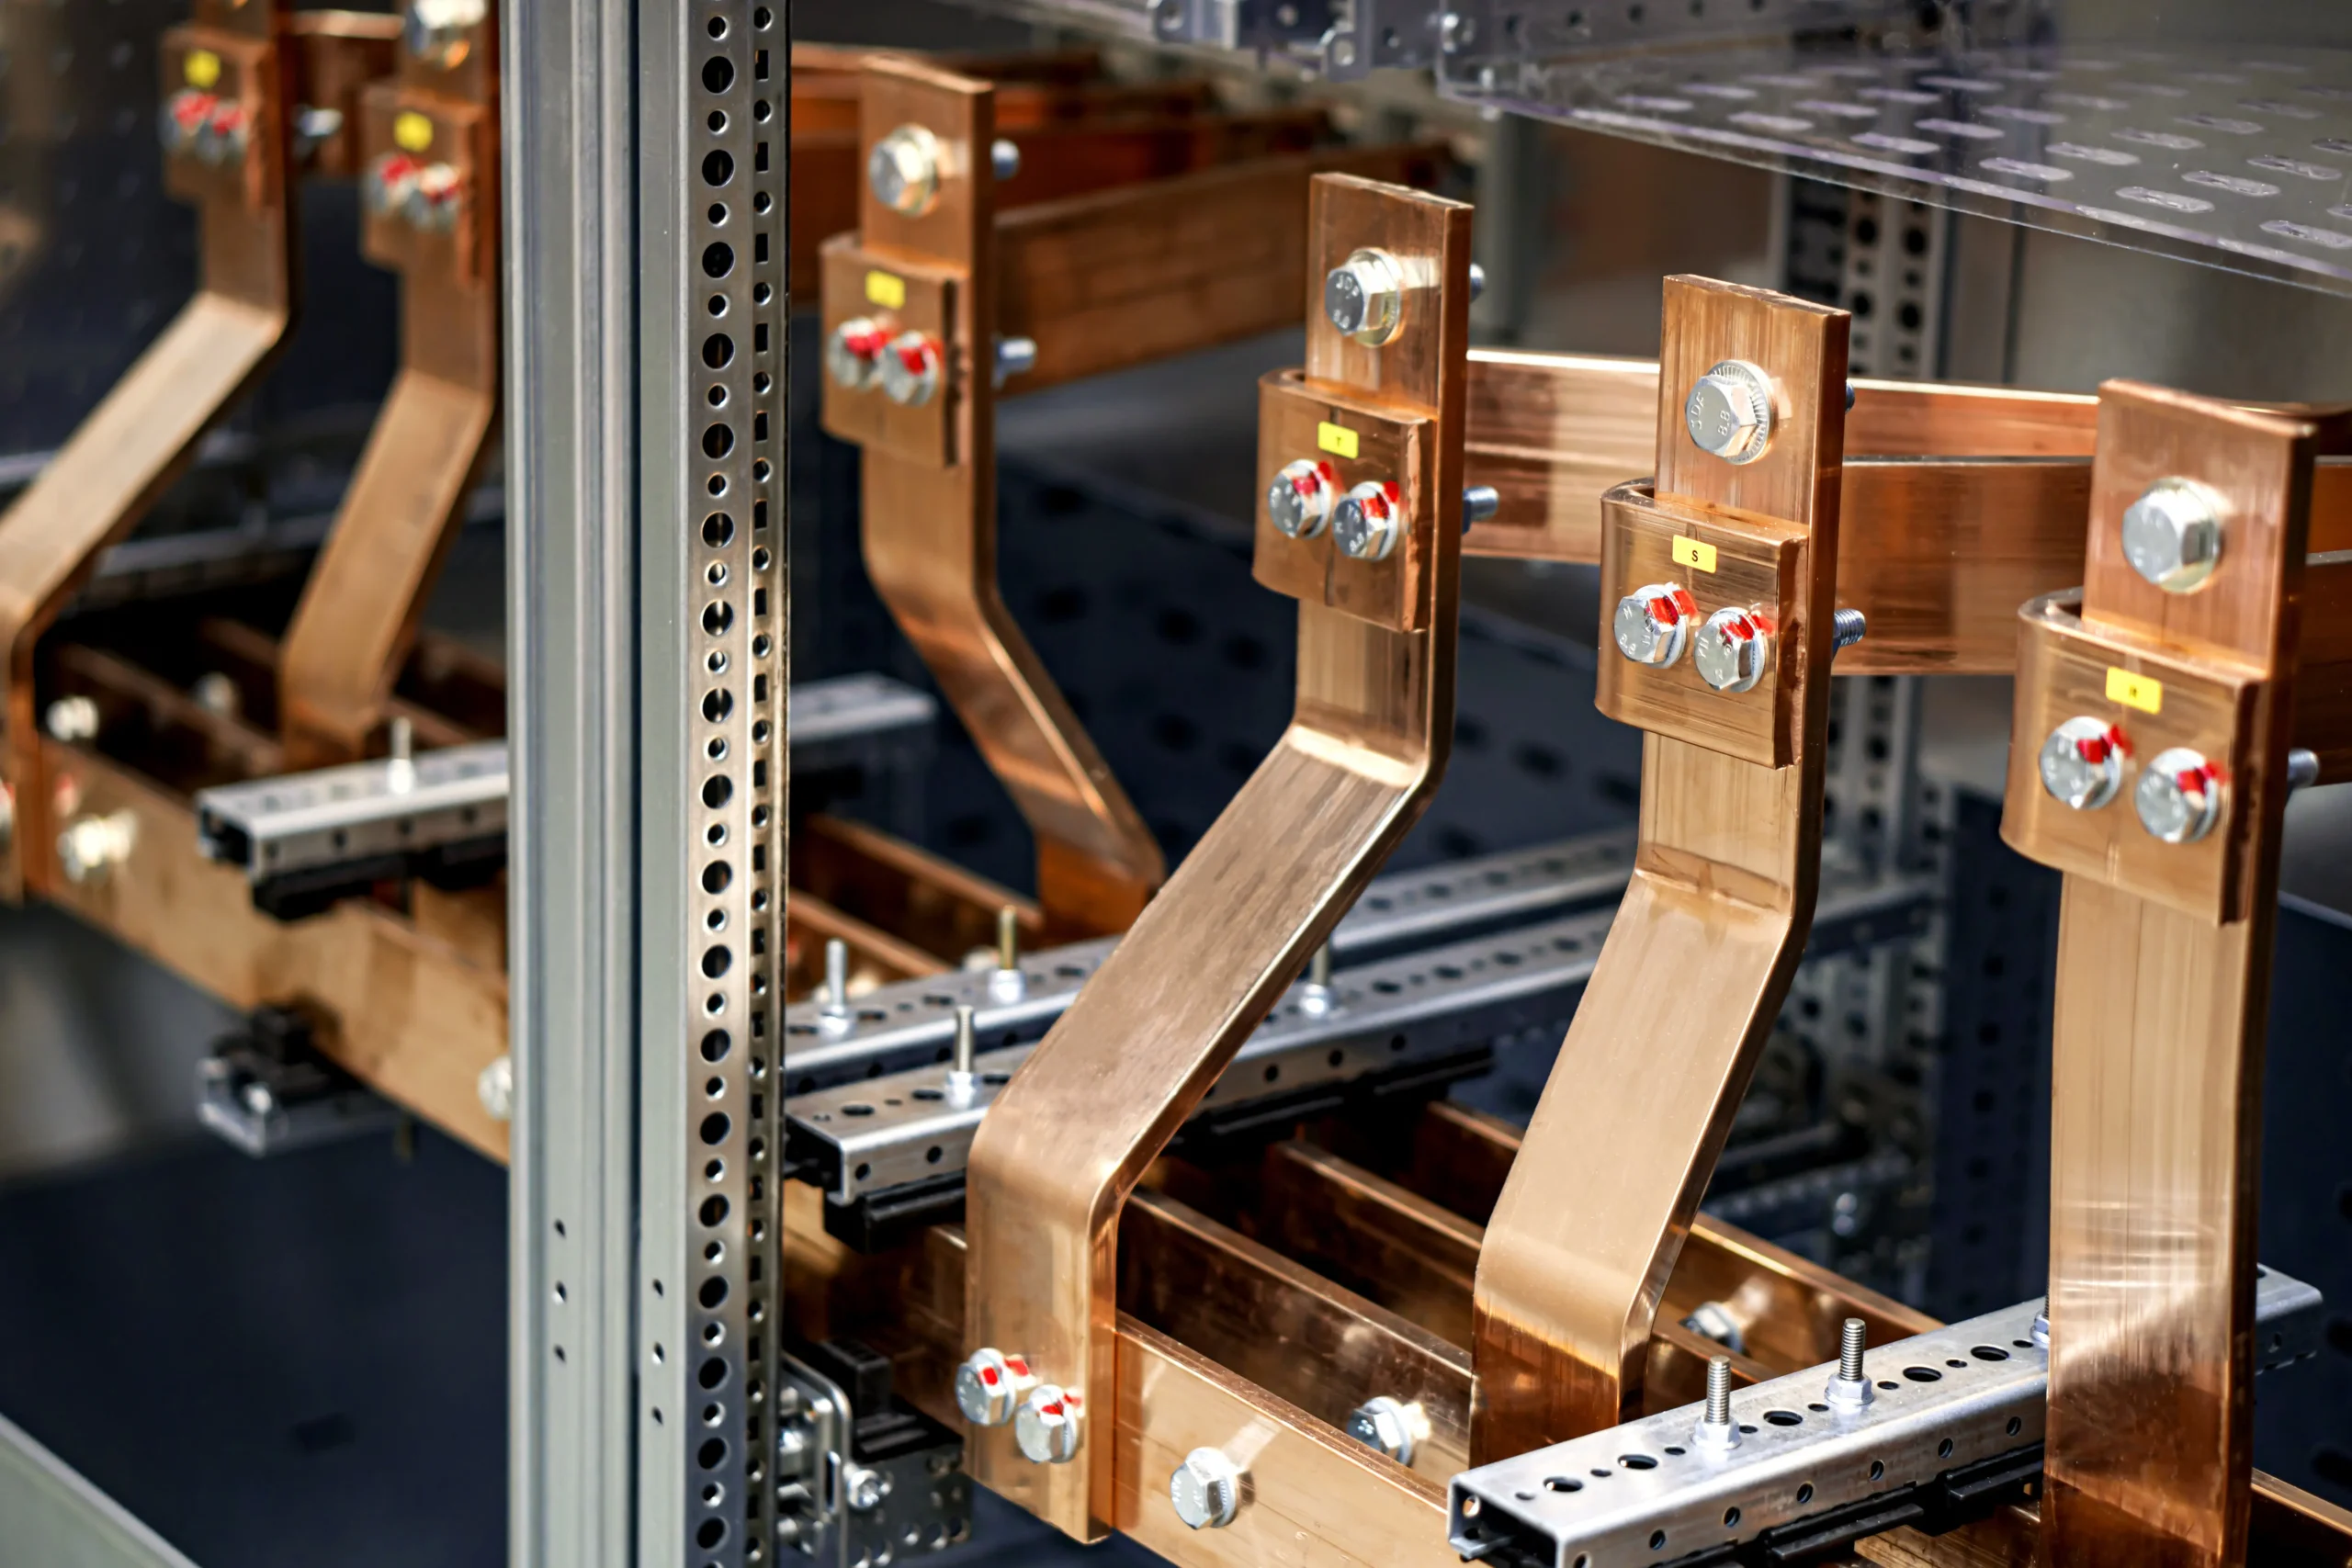
- Verbindungsstücke für Kupfer-Aluminium-Stromschienen von Leistungsbatterien: Verbesserung der Leitfähigkeit bei gleichzeitiger Verringerung des Risikos der Bildung intermetallischer Verbindungen an der Grenzfläche.
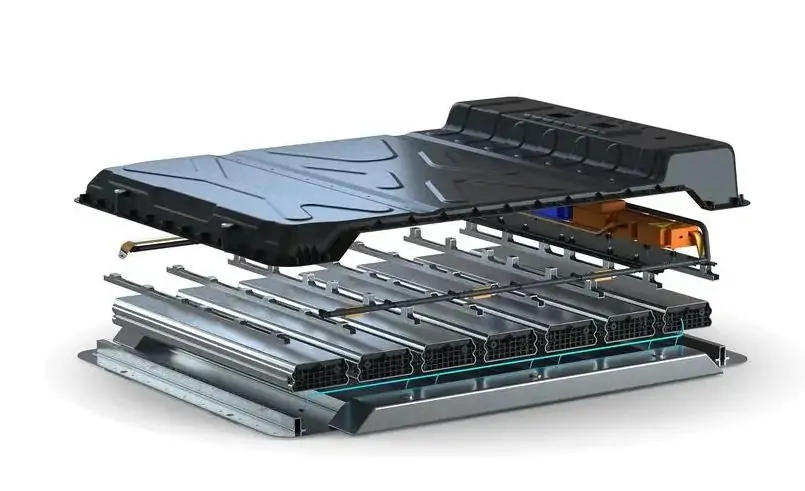
- Schweißteile an den Endplatten des Batteriemoduls: Erhöhen die strukturelle Stabilität des Moduls und verbessern die allgemeine Luftdichtheit.
- Strukturteile des Batteriegehäuses aus Aluminiumlegierung: vollständig durchgehend verschweißt, verbessert Schutz und strukturelle Festigkeit.
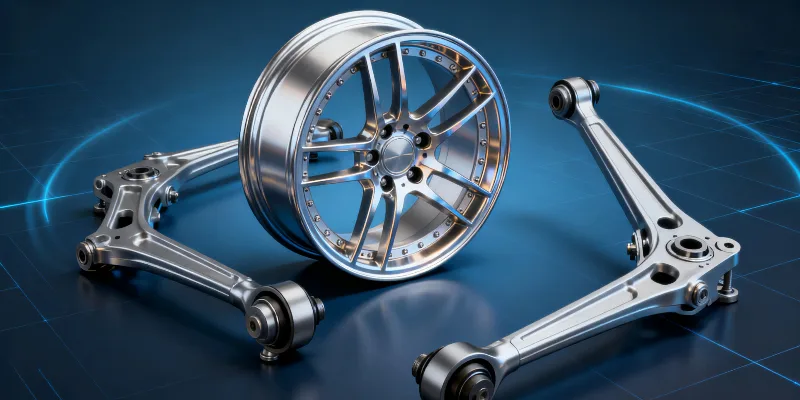
- Verbindungsteile für die Karosserie aus hochfestem Stahl und Aluminiumlegierung: Sie eignen sich für leichte Karosseriestrukturen, reduzieren die thermische Verformung und verbessern die Schweißnahtfestigkeit.
Dieses Feld zeigt: Anforderungen an die Verbindung unterschiedlicher Materialien + strenge Konsistenzanforderungen + Anpassung an die automatisierte Großproduktion.
Schienenverkehrsherstellung
Im Schienenverkehrssektor umfasst das Laserschweißen Verbindungen von Karosseriestrukturen und tragenden Bauteilen.
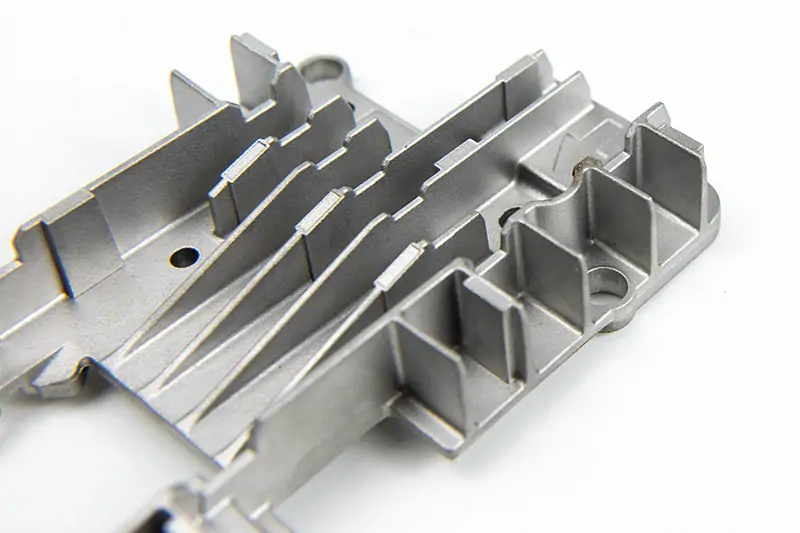
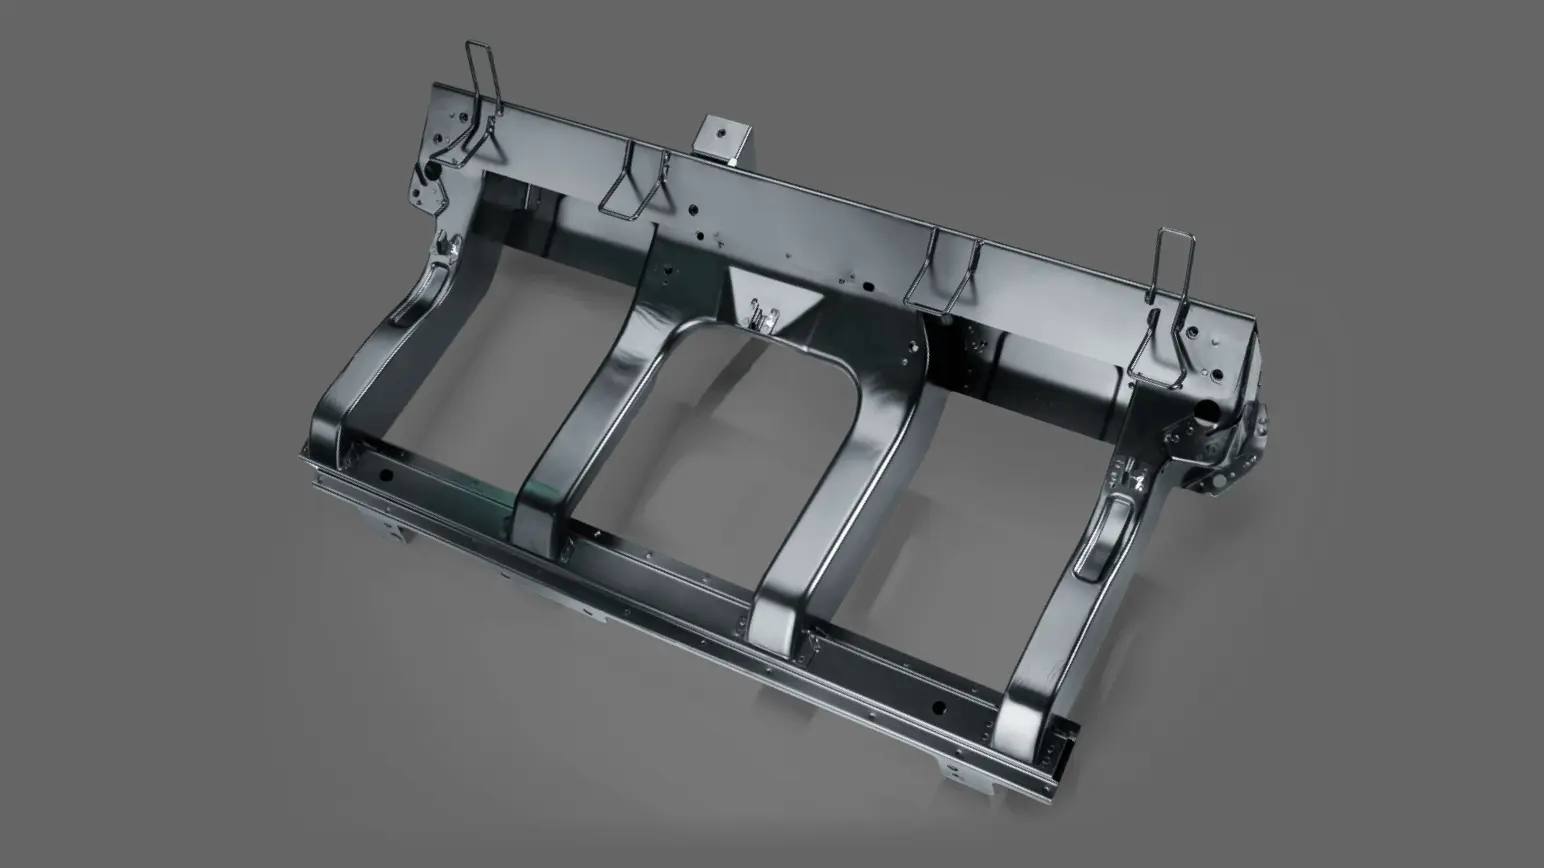
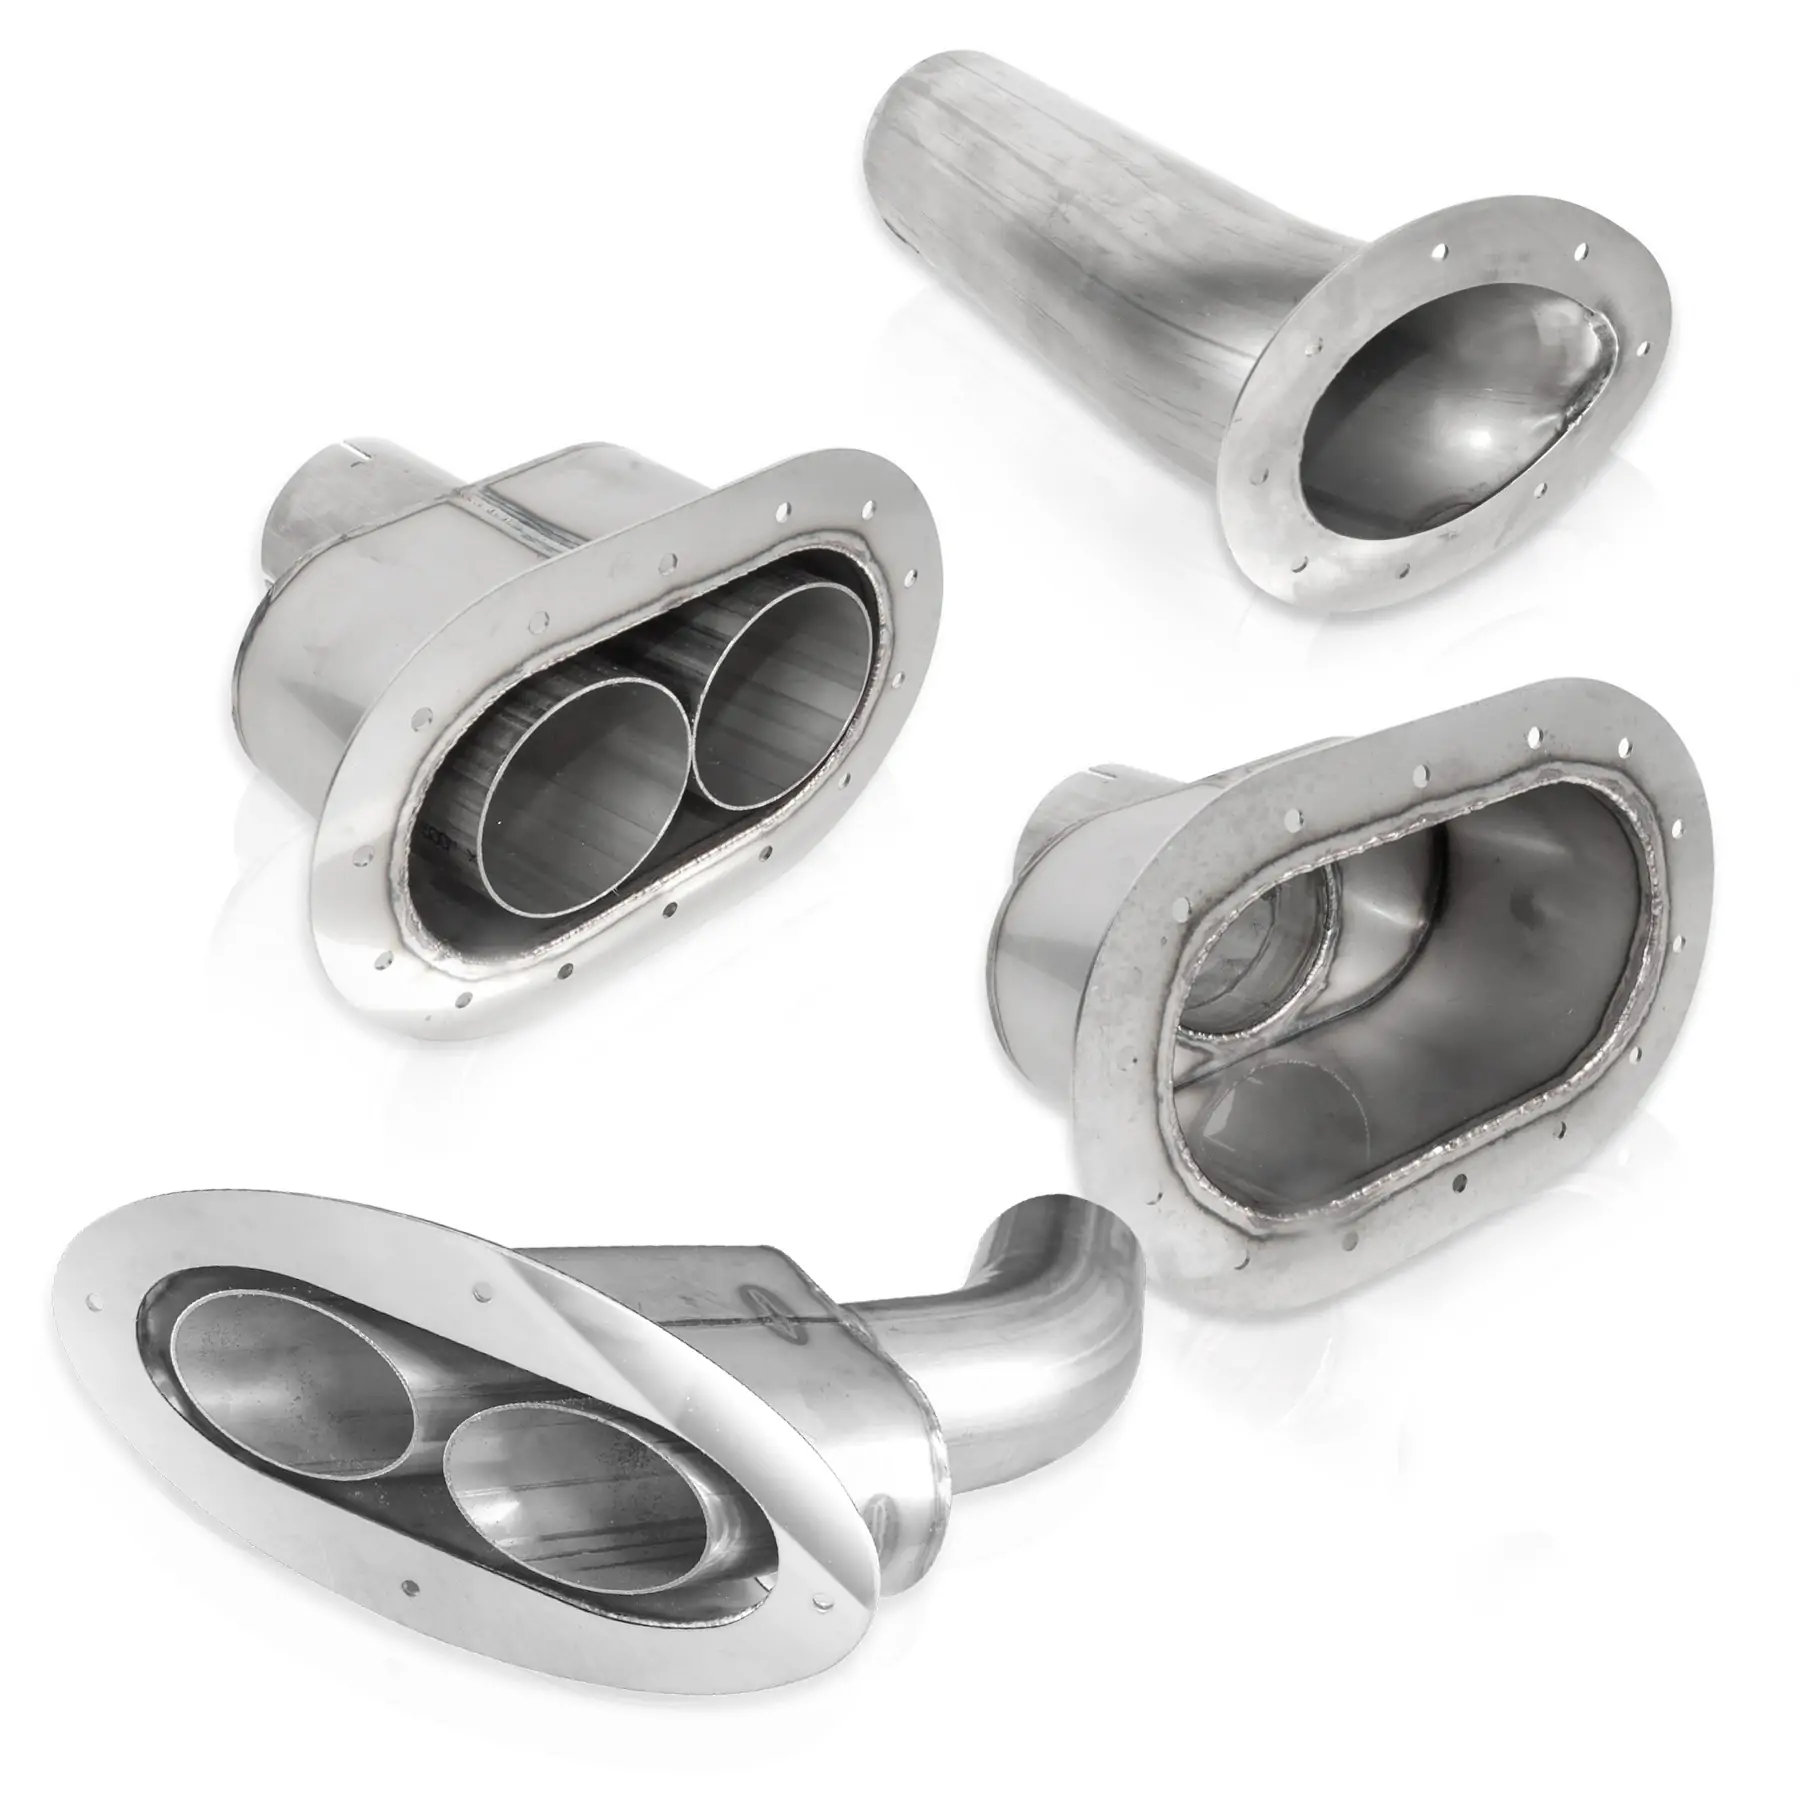
- Geschweißte Seitenwandteile aus Edelstahl: Reduzierung von Oberflächeneindellungen und Verbesserung des Aussehens, der Ebenheit und der strukturellen Integrität.
- Verstärkungsrippenverbindungen für die Karosserie: reduzieren Verformungen und erhöhen die Gesamtsteifigkeit.
- Strukturbauteile der Wagenhaut aus Aluminiumlegierung: vollständiges, kontinuierliches Hochgeschwindigkeitsschweißen und Aufrechterhaltung der Maßgenauigkeit.
Dieses Feld zeichnet sich durch Folgendes aus: lange Schweißnaht, kontinuierliche Verarbeitung + hohe Anforderungen an die Planheit + Ausrichtung auf effiziente Serienfertigung.
Luft- und Raumfahrt und Präzisionsfertigung
In diesem Bereich werden extrem hohe Anforderungen an die Präzision und Zuverlässigkeit der Schweißarbeiten gestellt, und das Laserschweißen deckt wichtige Kernkomponenten ab.
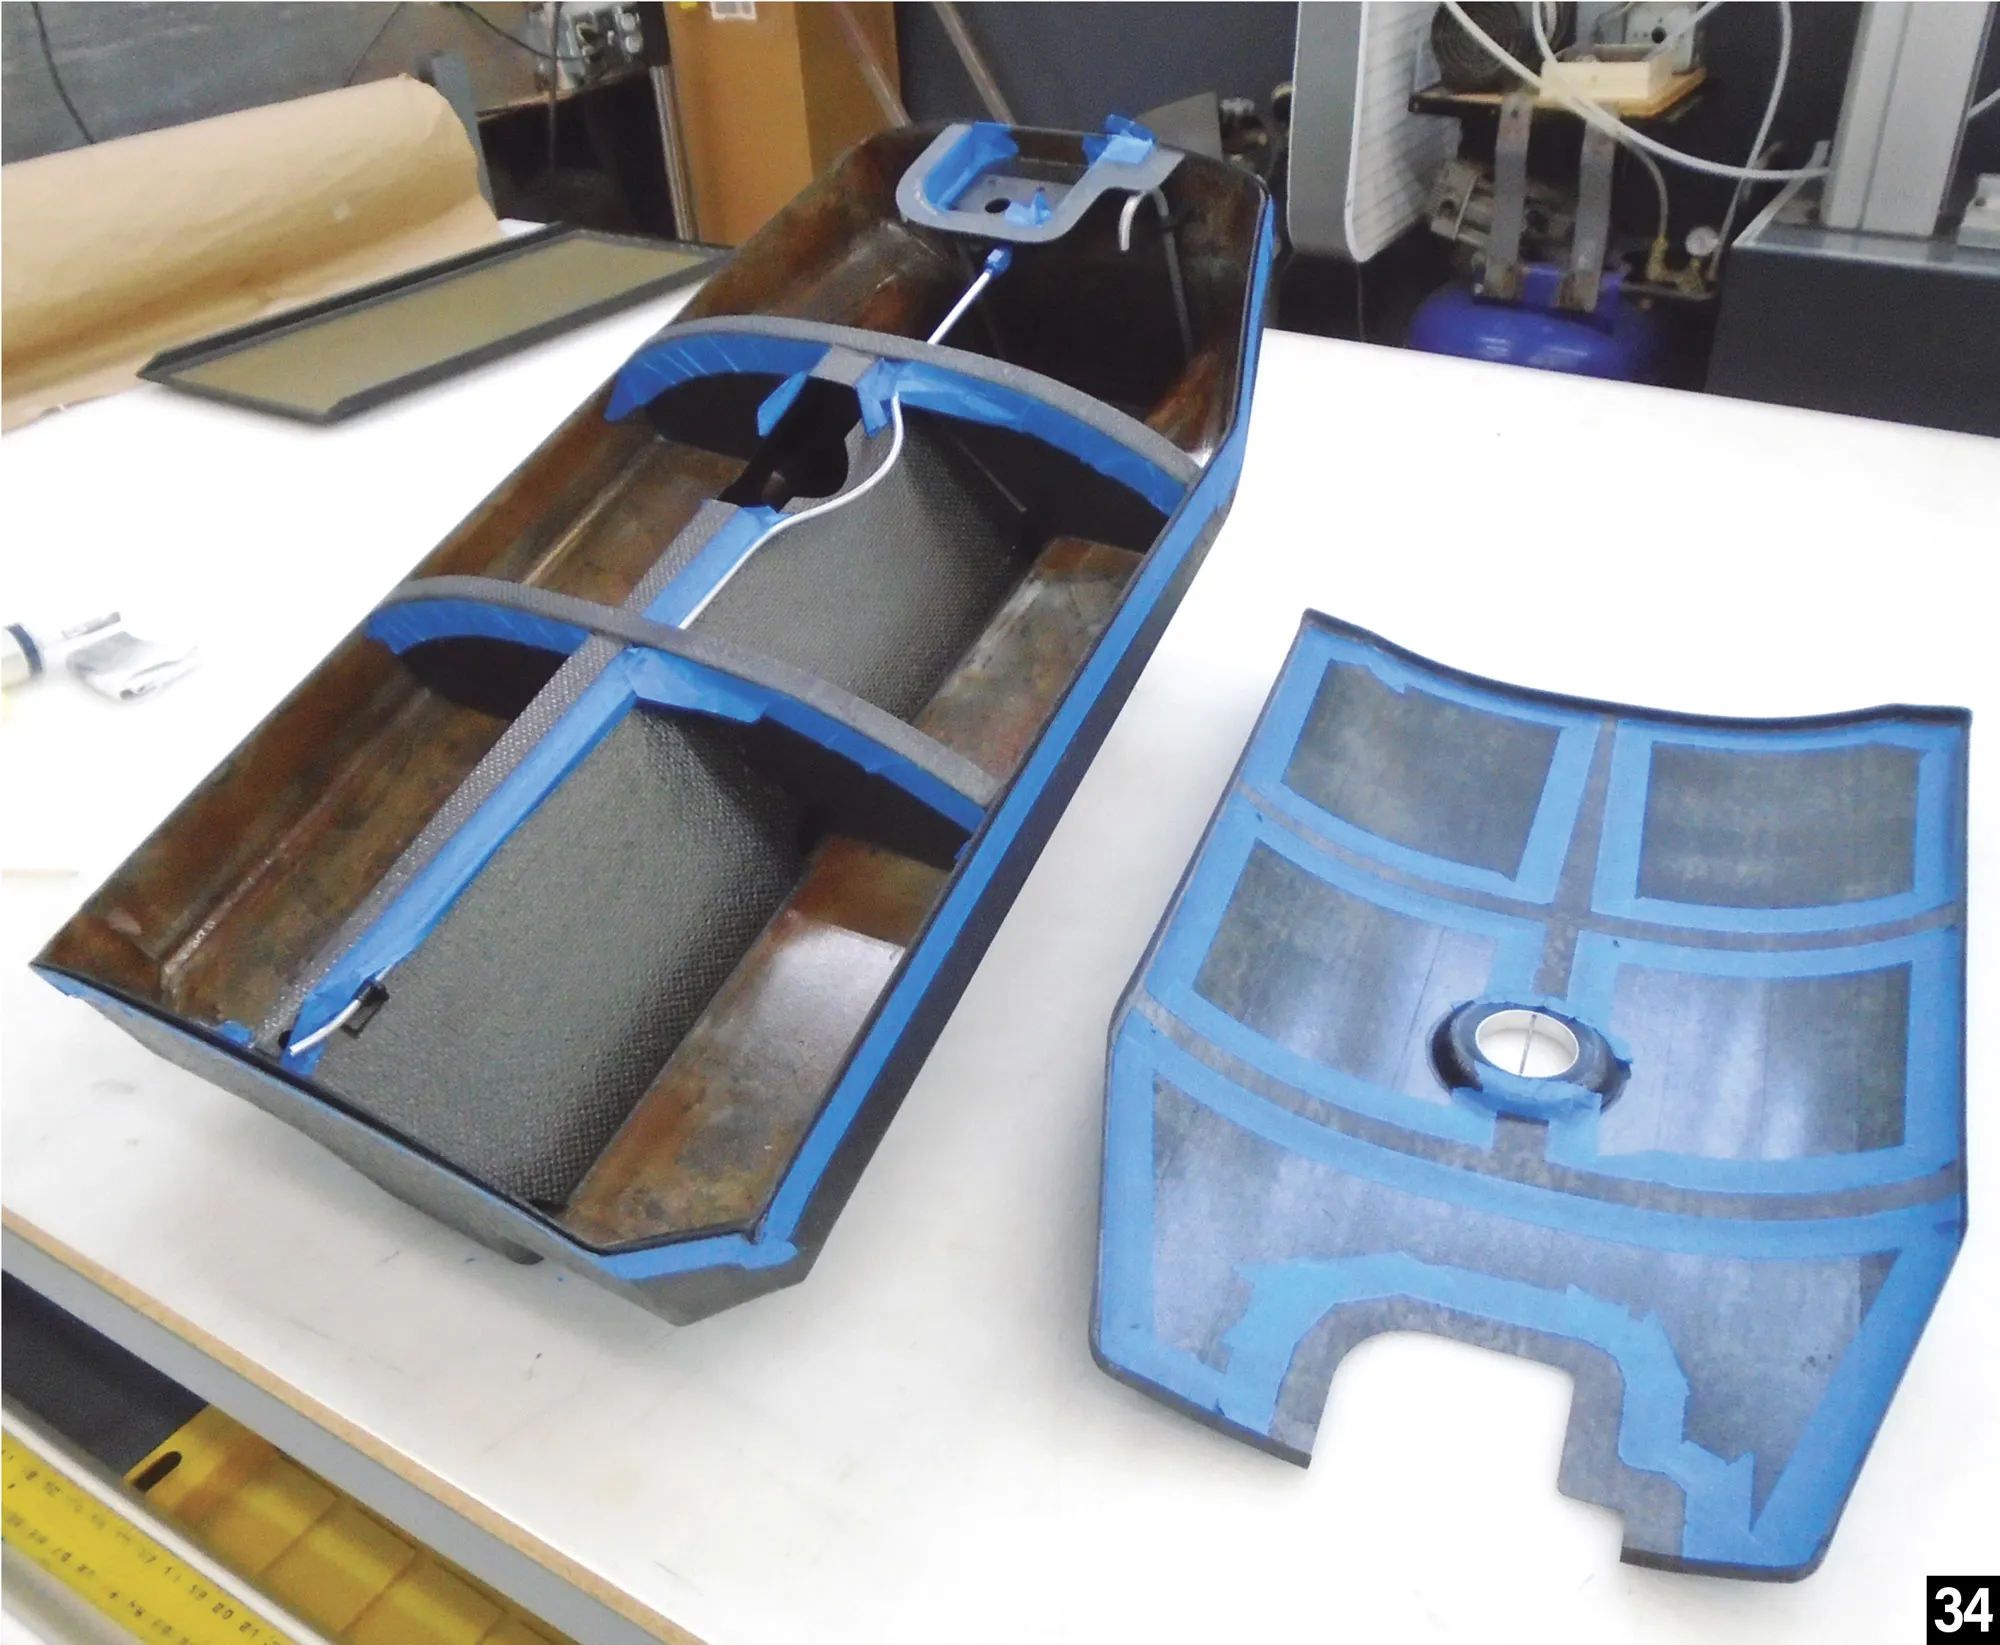
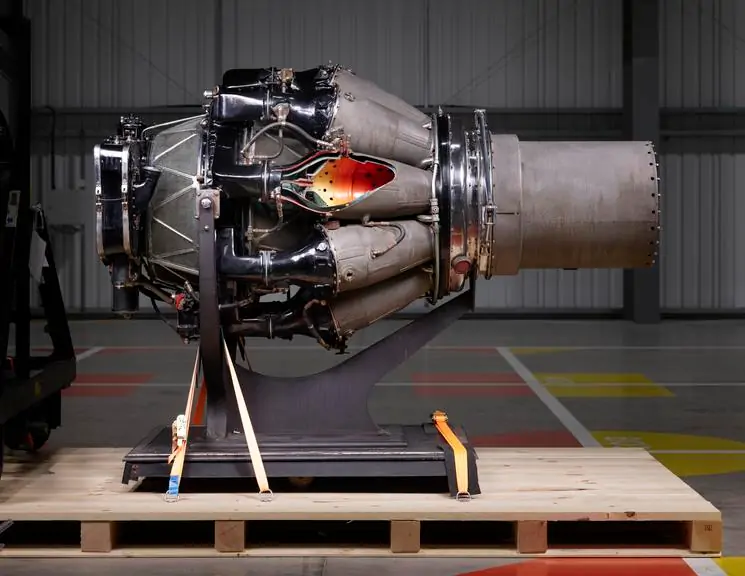
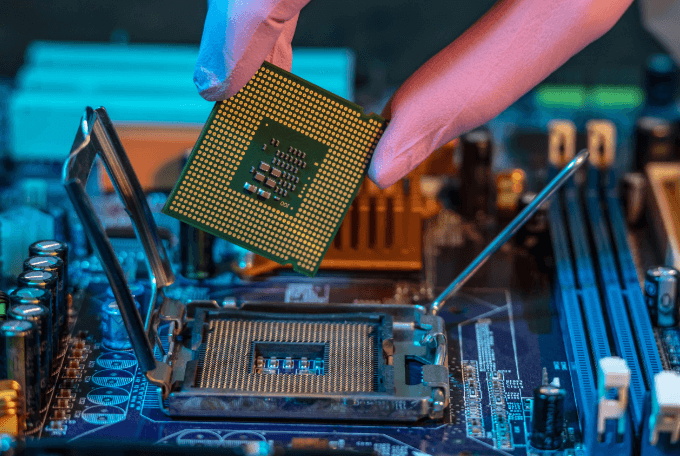
- Komponenten für die Brennkammer von Flugzeugtriebwerken: Unterstützung von hochtemperaturbeständigem Material, Anforderungen an hochfeste Verbindungen.
- Instandsetzungsbereiche für Turbinenschaufeln: Lokales Präzisions-Nachschweißen zur Wiederherstellung der strukturellen Leistungsfähigkeit.
- Strukturbauteile aus ultradünnen Wandplatten für Treibstofftanks in der Luft- und Raumfahrt: vollständig verformungsfreies Schweißen und Erhalt der strukturellen Integrität.
- Präzisionssensoren und mikroelektronische Gehäusekomponenten: Kontrolle der Verbindungsgenauigkeit im Mikrometerbereich und Verbesserung der Schweißstabilität.
Dieses Gebiet zeichnet sich aus durch: ultrahohe Präzisionssteuerung + ultradünne Materialverarbeitung + extrem geringe Verformungsanforderungen.
Verbindung für fortschrittliche Verbundwerkstoffe
Es zielt hauptsächlich auf die Anforderungen an Verbindungen von Metallen und Verbundwerkstoffen im Leichtbaukonstruktionsbau ab.
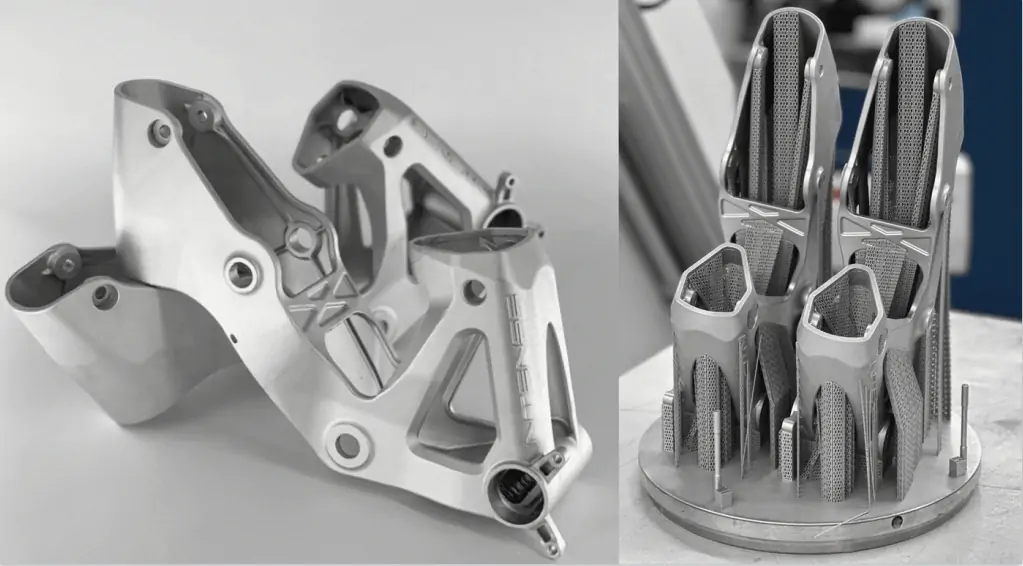
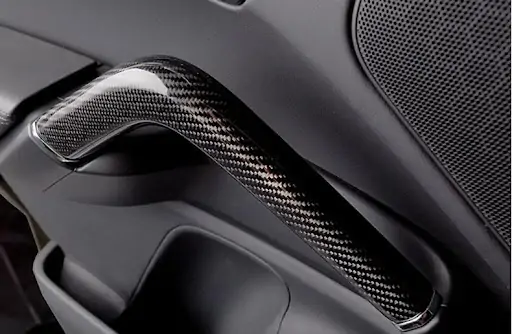
- Verbindungsteile aus kohlenstofffaserverstärktem thermoplastischem Verbundwerkstoff (CFRTP): Harzgrenzfläche schmilzt und bildet eine stabile mechanische Verriegelungsstruktur.
- Verbindungselemente für strukturelle Übergänge aus Aluminiumlegierungen: Optimierung der Energieverteilung und Verbesserung der Haftfestigkeit an der Schnittstelle.
Dieses Fachgebiet zeichnet sich aus durch: heterogene Materialverbindungen + Anforderungen an ein leichtes Design + hohe Anforderungen an die Kontrolle der Schnittstellenstruktur.
Die Anwendungen des Laserschweißens in den Bereichen neue Energien, Schienenverkehr, Luft- und Raumfahrt sowie Verbundwerkstoffe konzentrieren sich auf drei Bereiche: hochpräzise Verbindungen, Anpassungsfähigkeit an verschiedene Materialien und hohe Fertigungskonstanz. Mit der Weiterentwicklung von Automatisierung und intelligenter Fertigung erweitern sich die Anwendungsszenarien stetig und das Laserschweißen entwickelt sich zunehmend zu einem wichtigen Prozessbestandteil der High-End-Fertigung.
Laserschweißen findet in vielen Bereichen Anwendung, von Präzisionsbauteilen bis hin zu Schwerlastmaschinen. Erfahren Sie mehr über die Einsatzmöglichkeiten und sehen Sie sich unsere Geräteempfehlungen an: Wofür wird Laserschweißen eingesetzt?
Technische Fragen zum Laserschweißen
Das Laserschweißen findet zunehmend Anwendung in der High-End-Fertigung, doch bestehen bei der praktischen Umsetzung weiterhin einige zentrale technische Herausforderungen. Diese betreffen vor allem die Prozessstabilität, die Parameteroptimierung und die Qualitätskontrolle beim Schweißen unterschiedlicher Materialien.
Stabilitätskontrolle des Hochleistungslaserschweißprozesses
Bei der Verwendung eines 10-kW-Faserlasers zum Schweißen von mittelstarken und dicken Stahlplatten schränkt die Prozessstabilität die technische Anwendung ein:
| Herausforderung | Auswirkungen auf das Schweißen | Optimierungsrichtung |
|---|---|---|
| Interferenzen der Plasmafahne | Verringert die effektive Laserenergie und beeinträchtigt die Schweißnahtstabilität | Seitliches Gasblasen, Unterdruckabsaugung, Vakuumschweißen |
| Rückseitenformfehler | Verursacht Schweißnahtversagen und mangelhafte Rückseitenbildung | Schweißpositionsanpassung, elektromagnetische Unterstützung und Gegendruckregelung |
| Dickwandige Schmalspaltdefekte | Führt zu Porosität, mangelnder Verschmelzung und Erstarrungsrissen | Zweistrahl Laserschweißtechnik und Kontrolle des Schmelzbades |
Einfluss von Prozessparametern und Anpassung
Die Schweißqualität hängt von der Parameterübereinstimmung ab:
| Bestimmt das Schmelz- und Penetrationsverhalten | Auswirkungen auf das Schweißen | Wichtige Überlegung |
|---|---|---|
| Leistungsdichte | Schützt den Schweißbereich und stabilisiert den Prozess | Beim Wärmeleitungsschweißen wird die Wärmeleistung typischerweise im Bereich von 10⁴–10⁶ W/cm² geregelt. |
| Impulsform und Impulsbreite | Beeinflusst die Energieaufnahme und die Wärmezufuhr | Hochreflektierende Materialien erfordern eine Anpassung der Wellenform; eine längere Impulsbreite erhöht die Wärmeeinflusszone. |
| Defocus | Veränderungen der Energieverteilung und der Eindringtiefe | Negative Defokussierung sorgt im Allgemeinen für eine tiefere Durchdringung |
| Schweißgeschwindigkeit | Regelt die gesamte Wärmezufuhr | Niedrige Geschwindigkeit kann zu Durchbrennen führen; hohe Geschwindigkeit kann die Eindringtiefe verringern |
| Schutzgas (Die Rolle des Schutzgases) | Helium bietet den besten Schutz, Argon bietet ein gutes Kostengleichgewicht, und Stickstoff ist wirtschaftlich, kann aber die Porosität erhöhen. | Helium bietet den besten Schutz, Argon bietet ein gutes Kostengleichgewicht, und Stickstoff ist wirtschaftlich, kann aber die Porosität erhöhen. |
Materialbasierte Schweißqualitätskontrolle
Unterschiedliche Materialien erfordern unterschiedliche Kontrollstrategien:
| Medientyp | Hauptherausforderung | Prozessfokus |
|---|---|---|
| Edelstahl | Überhitzung kann zu Kornwachstum und Korrosionsrisiko führen | Wärmeeintragsregelung, Abkühlgeschwindigkeit, Schutzgas, Fugen- und Dickenanpassung |
| Mitteldicke und dicke Stahlplatten | Stabile Durchdringung und Schweißnahtbildung | Prozessoptimierung, Hilfsunterstützung, Produktionsstabilitätskontrolle |
Die zentralen Herausforderungen der Laserschweißtechnologie liegen in der Stabilität des Hochleistungsprozesses, der präzisen Steuerung der Prozessparameter und der gleichbleibenden Qualität über verschiedene Werkstoffe hinweg. Diese Faktoren beeinflussen direkt die Schweißnahtbildung, das Einbrandverhalten und die Fehlerkontrolle unter industriellen Bedingungen. Angesichts der steigenden Anforderungen in der High-End-Fertigung ist die Verbesserung der Stabilität und der Prozesssteuerung weiterhin unerlässlich für zuverlässige und reproduzierbare Schweißergebnisse.
Vorteile von Laserschweißanwendungen
Laserschweißen ist eine hochpräzise Schweißtechnologie, die einen Laserstrahl mit hoher Energiedichte als Wärmequelle nutzt. In industriellen Anwendungen bietet sie im Vergleich zu herkömmlichen Schweißverfahren erhebliche Vorteile, insbesondere in folgenden Aspekten:
1. Hohe Präzision und kleine Wärmeeinflusszone
Die Laserenergie wird auf einen sehr kleinen Bereich konzentriert. Die Wärmeeinflusszone wird im Vergleich zum herkömmlichen Lichtbogenschweißen um etwa 60 % reduziert, und Schweißverformungen sowie Schäden am umgebenden Material werden deutlich verringert. Das Verfahren eignet sich für ultradünne Teile und mikropräzise Bauteile.
2. Hohe Schweißqualität und Verbindungsfestigkeit
Es lässt sich eine schmale und tiefe Schweißnaht mit hohem Aspektverhältnis herstellen, und die Porosität kann unter 0.3 % gehalten werden. Im Vergleich zu herkömmlichen Schweißverfahren werden Porosität, Risse und Kaltschweißfehler reduziert, und die Festigkeit der Verbindung sowie die Lebensdauer werden verbessert.
3. Hocheffizientes und schnelles Schweißen
Die Schweißgeschwindigkeit ist deutlich höher als beim Widerstandsschweißen und Lichtbogenschweißen. Beispielsweise kann die Schweißgeschwindigkeit für die Anschlüsse von Akkus etwa 5 m/min erreichen und erfüllt damit die Anforderungen von Hochgeschwindigkeits-Produktionslinien.
4. Breite Materialverträglichkeit
Es kann Edelstahl, Aluminium, Kupfer und andere gängige Metalle sowie ungleichartige Metalle und einige nichtmetallische Werkstoffe wie Thermoplaste und Verbundwerkstoffe schweißen. Durch den Einsatz der Blaulasertechnologie wird die Absorptionsrate hochreflektierender Materialien deutlich verbessert.
5. Hohe Automatisierungs- und intelligente Integrationsfähigkeit
Es lässt sich mit Roboterarmen, Bildverarbeitungssystemen und Datenplattformen integrieren und unterstützt Online-Inspektion, Fernsteuerung und Datenrückverfolgbarkeit – ideal für intelligente Fertigung und Massenproduktion.
6. Berührungslose Bearbeitung und Anpassungsfähigkeit an komplexe Strukturen
Es ist kein mechanischer Druck erforderlich und es entstehen keine Oberflächeneindrücke. Das Verfahren eignet sich zum Schweißen komplexer Strukturen und schwer zugänglicher Bereiche und ist auch für 3D-gekrümmte Oberflächenbauteile geeignet.
7. Umfassender Produktionskostenvorteil
Obwohl die Investitionen in die Ausrüstung hoch sind, ist die Schweißgeschwindigkeit hoch, die Nachbearbeitungsrate niedrig und die Nachbearbeitung reduziert, sodass die gesamten Herstellungskosten deutlich gesenkt werden, wodurch sich das Verfahren für groß angelegte Produktionsszenarien eignet.
Die Vorteile des Laserschweißens liegen in seiner hohen Präzision, geringen Verformung, hohen Effizienz und breiten Materialverträglichkeit sowie seiner starken Integrationsfähigkeit in Automatisierungsprozesse. In der High-End-Fertigung und Massenproduktion führen diese Eigenschaften dazu, dass das Laserschweißen traditionelle Schweißverfahren zunehmend ersetzt und sich zu einem wichtigen technischen Weg zur Verbesserung von Produktionsqualität und -effizienz entwickelt.
Einschränkungen und Herausforderungen
Auf Grundlage von Branchenforschung und technischer Praxis lassen sich die Hauptnachteile des Laserschweißens und die wichtigsten Herausforderungen bei industriellen Anwendungen wie folgt zusammenfassen:
Nachteile der Laserschweißtechnik
Obwohl das Laserschweißen erhebliche Vorteile hinsichtlich Präzision und Effizienz bietet, gibt es in industriellen Anwendungen immer noch einige Einschränkungen und technische Herausforderungen.
| Nachteil | Spezifische Leistung |
| Hohe Ausrüstungs- und Prozesskosten | Hochleistungslaserschweißanlagen, Kernkomponenten wie optische Fasern und Fokussierlinsen sind teuer, und die anfänglichen Investitionen in den Aufbau der Produktionslinie sind hoch, was eine erhebliche finanzielle Belastung für kleine und mittlere Unternehmen darstellt. |
| Hohe Anforderungen an die Genauigkeit der Werkstückmontage | Laserstrahlen zeichnen sich durch konzentrierte Energie und kleinen Spotdurchmesser aus. Der Montagespalt sollte im Allgemeinen auf das 0.1- bis 0.5-Fache der Plattendicke begrenzt werden. Zu große Spalte führen zu unvollständiger Durchdringung oder Durchbrennfehlern, was die Bearbeitung und Positionierung des Werkstücks erschwert. |
| Einschränkungen beim Schweißen von hochreflektierenden und dicken Werkstoffen | Bei hochreflektierenden Werkstoffen wie Kupfer, Aluminium und Legierungen kann die Reflexion des Lasers in der Anfangsphase des Schweißens über 90 % erreichen, was leicht zu Energieverlusten und Schäden am optischen Strahlengang des Lasers führen kann; bei Werkstücken mit einer Dicke von über 100 mm bestehen beim herkömmlichen Einzellaserschweißen immer noch Probleme wie unzureichende Eindringtiefe, instabile Schweißnahtbildung und eine hohe Wahrscheinlichkeit von Porosität und Rissbildung. |
| Hohe Eigenspannungen und Verformungen nach dem Schweißen in bestimmten Szenarien | Obwohl die Wärmeeinflusszone beim Laserschweißen kleiner ist als beim herkömmlichen Lichtbogenschweißen, bilden sich bei großflächigen Dünnblechschweißungen oder komplexen Strukturschweißungen dennoch leicht Eigenspannungen, die nachfolgende Spannungsarmglühprozesse wie Vibrationsalterung oder Wärmebehandlung erfordern und den Prozessablauf verlängern. |
Zentrale Herausforderungen in industriellen Anwendungen
Trotz der Vorteile des Laserschweißens beeinträchtigen noch immer verschiedene technische und industrielle Einschränkungen die Produktionsstabilität und die Anwendung im großen Maßstab.
- Prozessstabilität und QualitätskontrolleIn der Serienfertigung stößt die Laserschweißtechnologie weiterhin auf Stabilitätsprobleme. Beim Tiefschweißen mitteldicker und dicker Bleche reduziert die Plasmafahne die effektive Energie und beeinträchtigt so die Schweißstabilität. Fehler wie Porosität, mangelnde Verschmelzung und Schweißnahtbrüche treten nach wie vor in der Produktion auf und erfordern häufig manuelle Kontrollen und Nacharbeiten. Seitliches Gasblasen, Unterdruckabsaugung und Zweistrahlverfahren reduzieren zwar die Fehler, eine vollständige Stabilitätskontrolle ist jedoch noch nicht erreicht.
- Schweißen ungleicher WerkstoffeDie Nachfrage nach Schweißverbindungen zwischen Kupfer und Aluminium, Aluminium und Edelstahl sowie Verbundmetallen steigt stetig. Unterschiede im Schmelzpunkt und den thermischen Eigenschaften führen jedoch zu spröden Phasen und Eigenspannungen, was die Festigkeit der Verbindung beeinträchtigt. Verfahren wie Vorwärmen, Pulsschweißen und Pendelschweißen verbessern die Ergebnisse, aber es existiert kein universelles Verfahren, was wiederholte Prüfungen und höhere Kosten zur Folge hat.
- Grenzen der intelligenten SteuerungObwohl die Laserschweißtechnologie die Automatisierung unterstützt, ist eine vollständig geschlossene Qualitätskontrolle noch begrenzt. Aktuelle Inspektionssysteme erkennen zwar sichtbare Defekte, Mikrofehler und durch Parameterabweichungen bedingte Leistungsänderungen sind jedoch weiterhin schwer zu identifizieren. Eine adaptive Echtzeitregelung findet in der Produktion noch keine breite Anwendung.
- Technische QualifikationslückeLaserschweißanlagen benötigen qualifizierte Bediener für Einrichtung, Wartung und Fehlerbehebung. Der Mangel an Fachkräften mit Kenntnissen in Lasertechnik und Fertigung schränkt die breitere Anwendung der Laserschweißtechnologie ein, insbesondere in kleinen und mittleren Unternehmen.
Die Grenzen der Laserschweißtechnologie ergeben sich aus der Prozessstabilität, dem Verhalten unterschiedlicher Werkstoffe, der intelligenten Steuerungsfähigkeit und der Verfügbarkeit von Fachkräften. Diese Faktoren beeinflussen die Konsistenz, die Fehlerkontrolle und die Skalierbarkeit in der industriellen Fertigung. Weitere Verbesserungen der Prozesssteuerung und Systemintegration sind daher für eine breitere industrielle Anwendung unerlässlich.
So wählen Sie das richtige Laserschweißgerät aus
Die Wahl der geeigneten Laserschweißanlage hängt von den Anwendungsanforderungen, dem Materialtyp, dem Produktionsumfang und dem Automatisierungsgrad ab. Unterschiedliche Branchen erfordern unterschiedliche Konfigurationen; die Auswahl sollte daher auf Schweißleistung, Prozessstabilität und langfristigen Produktionsanforderungen basieren.
Auswahl der Laserleistung
Die Laserleistung bestimmt die Eindringtiefe und die Schweißeffizienz.
- 1000 W–1500 W: Dünnblech- und Präzisionsteile
- 2000 W–3000 W: Metalle mittlerer Dicke, allgemeine industrielle Anwendung
- 4000W+: Dicke Platten und Hochgeschwindigkeitsproduktion
Höhere Leistung verbessert die Durchdringung, erfordert aber eine präzisere Prozesskontrolle.
Materialtyp und Kompatibilität
Die Materialart hat einen starken Einfluss auf die Maschinenauswahl.
- Edelstahl: Stabile Leistung über alle Leistungsbereiche
- Aluminium: Benötigt höhere Leistung und optimierte Parameter
- Kupfer: erfordert hohe Energiedichte und starke Absorptionskontrolle
- Unterschiedliche Materialien: erfordern eine höhere Anpassungsfähigkeit des Prozesses
Schweißmodus: Handschweißen vs. automatisiertes System
Handgeführte Systeme bieten flexible Einsatzmöglichkeiten für Reparaturen und Kleinserien.
Automatisierte Systeme sorgen für eine höhere Konsistenz in der Massenproduktion und in Produktionslinien.
Die Wahl hängt vom Produktionsumfang und der Prozessstandardisierung ab.
Kühlsystem und Stabilität
Das Kühlsystem beeinflusst die Stabilität und Lebensdauer der Maschine.
- Wasserkühlung: geeignet für Geräte mittlerer und hoher Leistung
- Luftkühlung: wird in Systemen mit geringem Stromverbrauch oder in tragbaren Systemen verwendet.
Eine stabile Kühlung gewährleistet gleichbleibende Schweißergebnisse.
Automatisierungsgrad und Steuerung
Höhere Automatisierung umfasst CNC-Systeme, Roboterarme und Echtzeitüberwachung.
Es verbessert die Wiederholgenauigkeit und reduziert manuelle Abweichungen, insbesondere bei der Großserienfertigung.
Bei der Auswahl einer Laserschweißanlage müssen Leistung, Materialverträglichkeit, Schweißmodus, Kühlleistung und Automatisierungsgrad aufeinander abgestimmt werden. Ein optimal abgestimmtes System verbessert Effizienz, Schweißqualität und langfristige Produktionsstabilität.
Für eine detailliertere Anleitung konsultieren Sie bitte „ So wählen Sie die richtige Laserschweißmaschine für Ihr Unternehmen “.
Fazit
Laserschweißen findet breite Anwendung in der Automobilindustrie, der Energiespeicherung, dem Schienenverkehr, der Luft- und Raumfahrt sowie der Präzisionsfertigung. Es bietet hohe Präzision, schnelle Bearbeitungsgeschwindigkeit und hervorragende Materialverträglichkeit. Von Strukturbauteilen über Batteriesysteme bis hin zu Mikrokomponenten ersetzt es traditionelle Schweißverfahren in Prozessen, die gleichbleibende Qualität und hohe Produktionseffizienz erfordern.
Kempson bietet industrielle Laserschweißlösungen für unterschiedliche Produktionsanforderungen. Dank unserer Erfahrung in verschiedenen Anwendungsbereichen unterstützt Kempson Sie bei der Auswahl der passenden Ausrüstung und der Optimierung Ihrer Prozesse. Kontaktieren Sie uns für Laserschweißanlagen oder technischen Support – wir finden die optimale Lösung für Sie.

FAQ
Welche Branchen nutzen Laserschweißen?
Laserschweißen findet Anwendung in der Automobilindustrie, der Energiespeicherung, der Luft- und Raumfahrt, dem Schienenverkehr, der Elektronikindustrie und der Herstellung medizinischer Geräte.
Kann man mit Laserschweißen unterschiedliche Metalle verbinden?
Ja, aber ungleiche Metalle wie Aluminium und Stahl oder Kupfer und Aluminium erfordern aufgrund von Unterschieden im Schmelzpunkt und den thermischen Eigenschaften eine strenge Prozesskontrolle.
Wie groß ist die Eindringtiefe beim Laserschweißen?
Die Eindringtiefe hängt von der Laserleistung und dem Prozessmodus ab. Sie reicht vom Schweißen dünner Bleche bei niedriger Leistung bis zum Tiefschweißen dickerer Materialien bei 3000 W und mehr.
Was ist die Wärmeeinflusszone (WEZ)?
Die Wärmeeinflusszone (WEZ) ist der Bereich eines Materials, dessen Struktur sich durch Hitzeeinwirkung verändert, ohne dass es schmilzt. Laserschweißen erzeugt im Vergleich zu herkömmlichen Schweißverfahren eine kleinere WEZ, wodurch Verformungen und Materialschäden reduziert werden.
Verursacht Laserschweißen Porosität?
Porosität kann durch Oberflächenverunreinigungen, Gaseinschlüsse oder instabile Parameter entstehen. Eine geeignete Schutzgaszufuhr und Parameterkontrolle tragen dazu bei, dieses Problem zu reduzieren.
Welcher Lasertyp wird zum Schweißen verwendet?
Faserlaser sind in industriellen Anwendungen am weitesten verbreitet. CO₂-Laser werden seltener für Metalle eingesetzt, während Nd:YAG-Laser hauptsächlich in traditionellen Systemen verwendet werden.







