Inhaltsverzeichnis
Einführung
Die Drahtvorschubgeschwindigkeit beim Laserschweißen steuert die Menge des zugeführten Schweißdrahts. Diese Einstellung beeinflusst das Abschmelzen des Drahts, die Schweißnahtform, die Einbrandtiefe und die Schweißstabilität. Die Wahl der richtigen Geschwindigkeit ist abhängig vom jeweiligen Werkstoff, Drahtdurchmesser und den Schweißbedingungen.
Dieser Artikel behandelt das Funktionsprinzip der Drahtvorschubgeschwindigkeit beim Laserschweißen, die wichtigsten Einflussfaktoren auf die Parametereinstellungen, gängige Einstellmethoden und typische Schweißprobleme. Ich werde außerdem praktische Hinweise zur Auswahl der Drahtvorschubparameter in Abhängigkeit von Laserleistung, Materialart und Produktionsanforderungen geben.
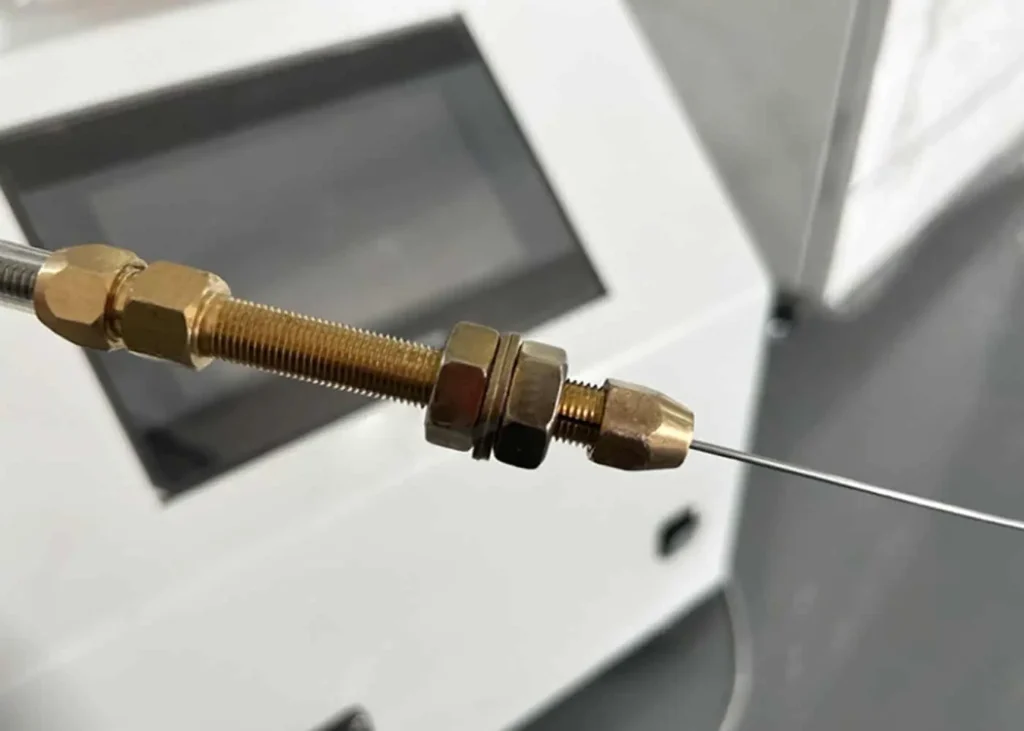
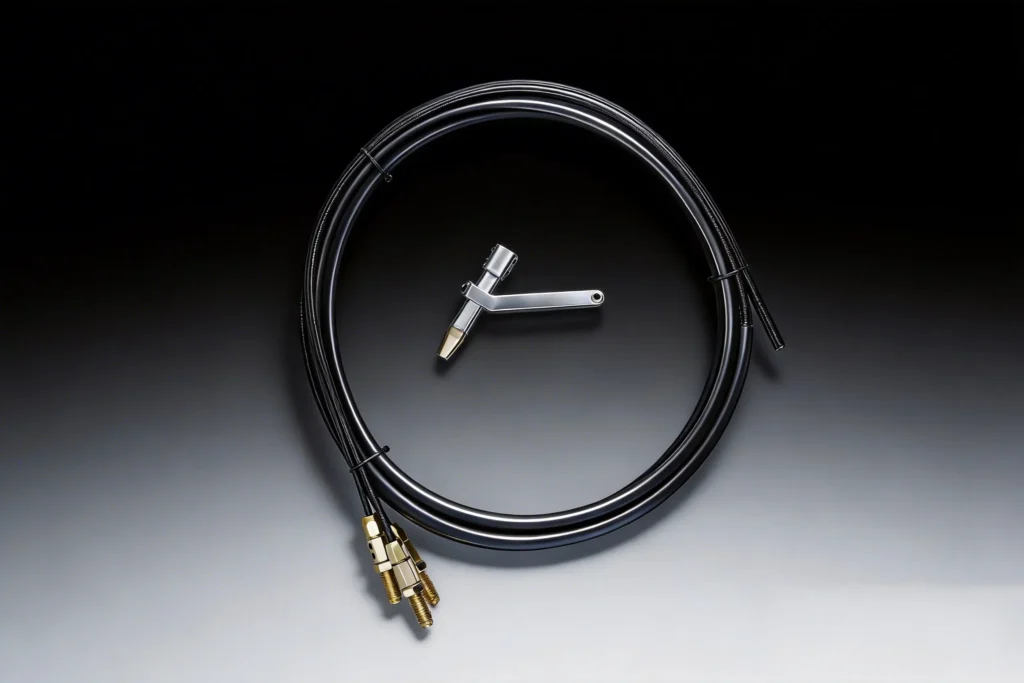
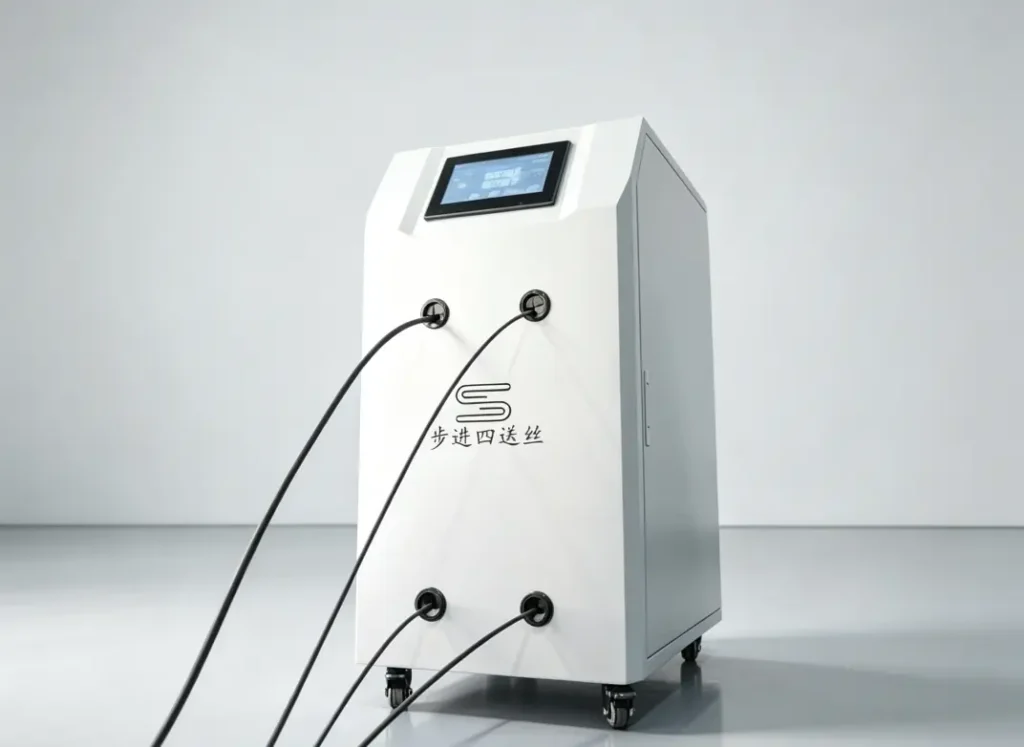
Was ist die Drahtvorschubgeschwindigkeit beim Laserschweißen?
Die Drahtvorschubgeschwindigkeit beim Laserschweißen bezeichnet die Geschwindigkeit, mit der der Schweißdraht während des Schweißvorgangs in das Schmelzbad eingeführt wird. Sie wird üblicherweise in mm/min, cm/min oder m/min gemessen. Dieser Parameter steuert die Menge des zugeführten Schweißzusatzwerkstoffs und beeinflusst somit die Schweißnahtgröße, den Einbrand und die Materialfüllung.
Die Drahtvorschubgeschwindigkeit muss auf die Laserleistung und die Schweißgeschwindigkeit abgestimmt sein. Eine zu hohe Vorschubgeschwindigkeit kann zu unvollständigem Aufschmelzen, Drahtvorschub oder Spritzern führen, während eine zu niedrige Geschwindigkeit eine unzureichende Materialfüllung zur Folge haben kann. Übliche Einstellungen liegen bei 1–8 m/min für das Schweißen dünner Bleche, wobei für Anwendungen mit hohem Materialauftrag höhere Geschwindigkeiten verwendet werden.
Wie beeinflusst die Drahtvorschubgeschwindigkeit das Laserschweißen?
Die Drahtvorschubgeschwindigkeit bestimmt, wie viel Schweißdraht in das Schmelzbad gelangt und beeinflusst die endgültige Schweißnahtform, den Einbrand und die Schweißleistung.
Schweißnahtbreite und -formung
Die Drahtvorschubgeschwindigkeit steuert die Menge des in das Schmelzbad eingebrachten Zusatzwerkstoffs und beeinflusst somit direkt die Schweißnahtgröße. Eine höhere Geschwindigkeit kann die Schweißnahtbreite und die Verstärkungshöhe vergrößern, während eine zu hohe Geschwindigkeit zu mangelhafter Verschmelzung und instabiler Schweißnahtbildung führen kann.
Tropfentransfer und Porosität
Die Drahtvorschubgeschwindigkeit beeinflusst das Tropfenübergangsverhalten und die Stabilität des Schmelzbades. Eine geeignete Geschwindigkeit trägt zu einem stabilen Metallübergang bei und reduziert die Porosität. Beim Schweißen von Titanlegierungen wurde in bestimmten Prozessen mit einer Drahtvorschubgeschwindigkeit von etwa 9 m/min eine geringere Porositätsrate von ca. 0.34 % erzielt.
Mechanische Eigenschaften und Verbindungsstruktur
Die Drahtvorschubgeschwindigkeit beeinflusst die Verdünnung, die Bildung intermetallischer Verbindungen und die Festigkeit der Schweißnaht beim Schweißen ungleicher Metalle. Beim Aluminium-Stahl-Schweißen kann eine ungeeignete Geschwindigkeit die Bildung spröder intermetallischer Verbindungen begünstigen und das Rissrisiko erhöhen.
Parameteranpassung und Prozesssteuerung
Die optimale Drahtvorschubgeschwindigkeit hängt von der Laserleistung, der Schweißgeschwindigkeit, dem Werkstoff und dem Drahtdurchmesser ab. Beim Laserschweißen von Al-Li-Er-Legierungen ergab eine Drahtvorschubgeschwindigkeit von 2–3 m/min bei einer Laserleistung von 3 kW und einer Schweißgeschwindigkeit von 3 m/min eine gute Verbindungsqualität.
Optimierung der Schweißnahtqualität
Die Drahtvorschubgeschwindigkeit sollte zusammen mit anderen Schweißparametern angepasst werden, um einen gleichmäßigen Einbrand und ein ansprechendes Schweißnahtbild zu gewährleisten. Unterschiedliche Werkstoffe erfordern unterschiedliche Parameterkombinationen, um konsistente Ergebnisse zu erzielen.
Die richtige Drahtvorschubgeschwindigkeit sorgt für einen stabilen Schweißprozess und gleichbleibende Schweißergebnisse.
Faktoren, die die Drahtvorschubgeschwindigkeit beim Laserschweißen beeinflussen
Die Drahtvorschubgeschwindigkeit beim Laserschweißen wird von verschiedenen Schweißparametern beeinflusst, darunter Laserleistung, Drahtgröße, Material und Nahtgestaltung.
- Laserleistung: Die Laserleistung bestimmt die Schmelzkapazität des Schmelzbades. Höhere Leistung ermöglicht höhere Drahtvorschubgeschwindigkeiten.
- Drahtdurchmesser: Größere Drahtdurchmesser erfordern eine höhere Wärmezufuhr und andere Vorschubgeschwindigkeitseinstellungen.
- Materialart: Unterschiedliche Materialien haben unterschiedliche Schmelzpunkte und Wärmeleitfähigkeiten, was sich auf die Anforderungen an die Drahtzuführung auswirkt.
- Schweißgeschwindigkeit: Die Drahtvorschubgeschwindigkeit sollte der Schweißgeschwindigkeit entsprechen, um eine ausreichende Zufuhr von Zusatzwerkstoff zu gewährleisten.
- Plattendicke: Dickere Materialien erfordern in der Regel mehr Fülldraht und höhere Abscheidungsraten.
- Fugenspalt: Größere Spalten erfordern mehr Drahtzufuhr, um den Schweißbereich zu füllen.
Durch die Abstimmung der Drahtvorschubgeschwindigkeit auf die Schweißparameter wird eine optimale Zufuhr des Schweißzusatzwerkstoffs und eine stabile Schweißnahtqualität gewährleistet.
Gängige Drahtvorschubgeräte
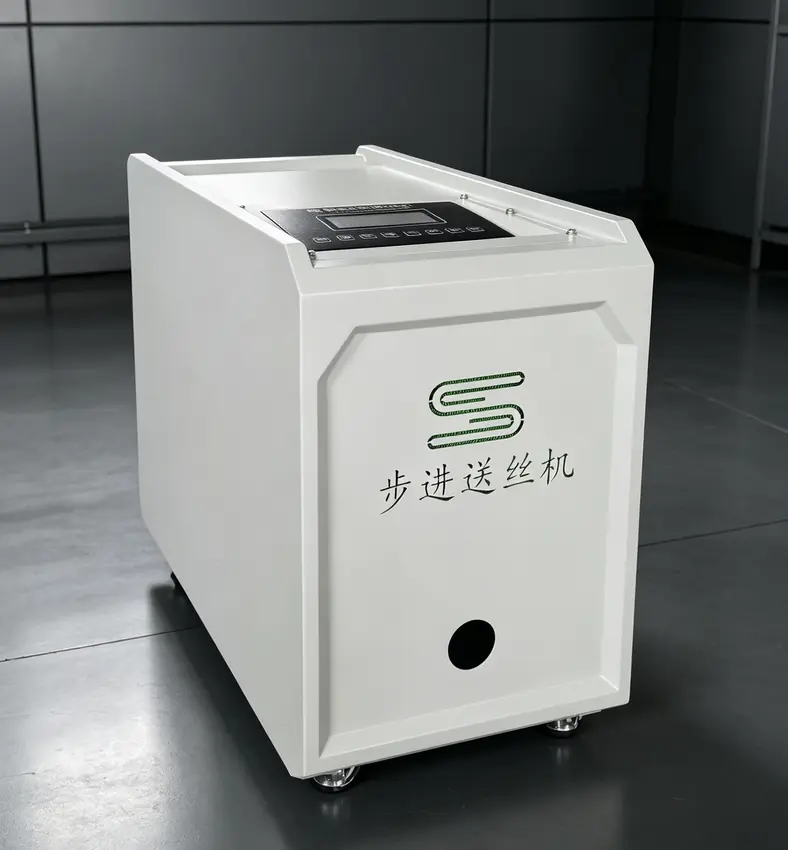
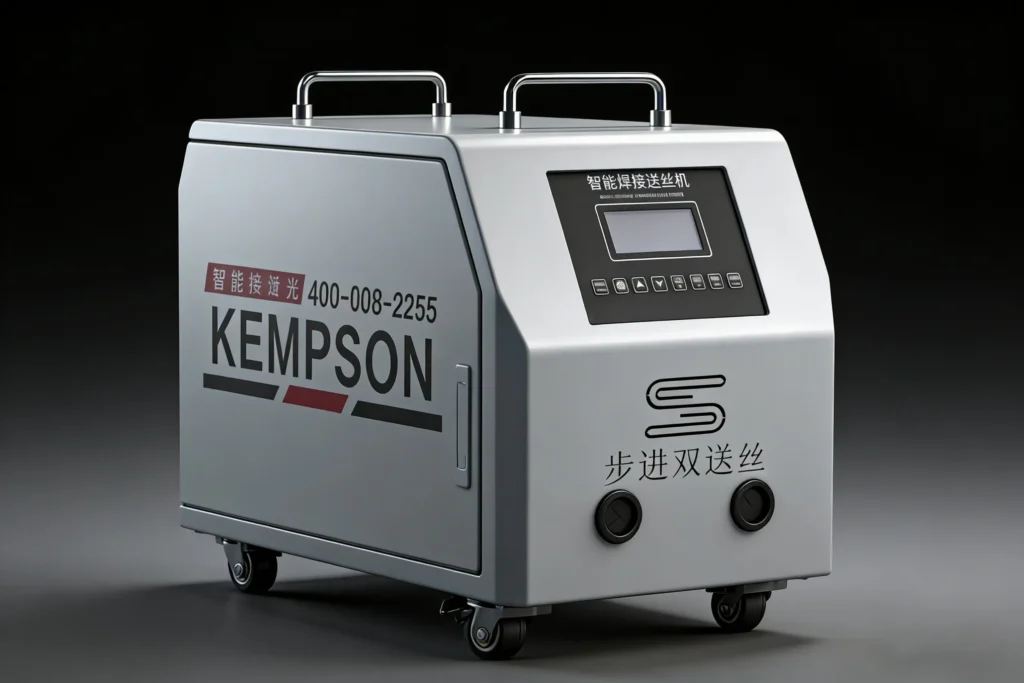
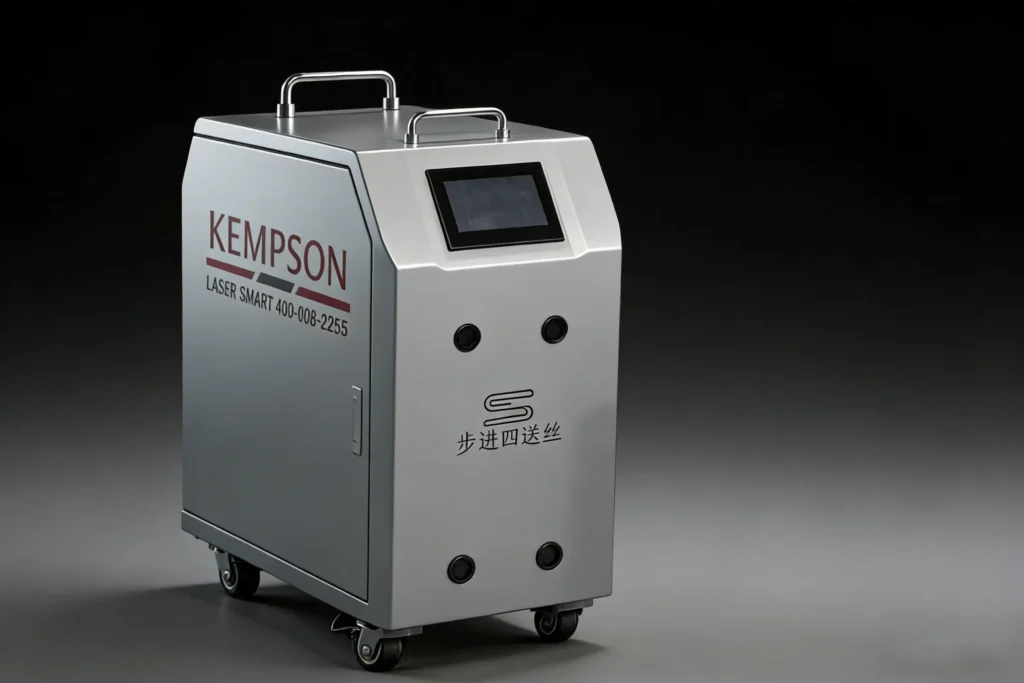
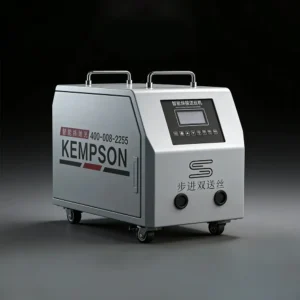
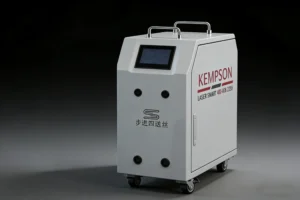
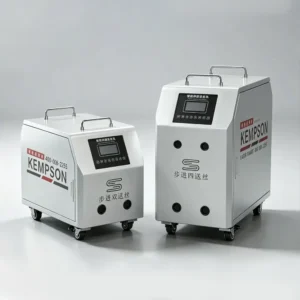
Der Drahtvorschub ermöglicht das Umschalten zwischen Ein- und Zweidrahtbetrieb. Den Unterschied zwischen Ein- und Zweidrahtvorschub erfahren Sie im Artikel: „Ein- vs. Zweidrahtvorschub beim Laserschweißen: Worin liegt der Unterschied?“
Wie stellt man die richtige Drahtvorschubgeschwindigkeit beim Laserschweißen ein?
Die Drahtvorschubgeschwindigkeit hängt von der Laserleistung, dem Drahtdurchmesser, dem Werkstoff, der Blechdicke und der Schweißgeschwindigkeit ab. Die Einstellung steuert die Zufuhr des Zusatzdrahts und beeinflusst die Schweißnahtform, den Einbrand und die Schweißqualität.
1. Drahtvorschubgeschwindigkeit an Laserleistung anpassen
Die Laserleistung bestimmt die zum Drahtschmelzen verfügbare Wärmemenge. Höhere Leistungsstufen ermöglichen höhere Drahtvorschubgeschwindigkeiten. Geringe Leistung bei zu hohem Drahtvorschub kann zu unvollständigem Schmelzen führen.
2. Schweißnahtzustand prüfen
- Niedrige Drahtvorschubgeschwindigkeit: Unzureichendes Zusatzmaterial, schmale Schweißnaht oder mangelhafte Spaltfüllung.
- Hohe Drahtvorschubgeschwindigkeit: Überschüssiges Füllmaterial, instabiles Schmelzen, Spritzer oder unvollständige Verschmelzung.
3. An Material und Fugenspalt anpassen
Aluminium, Edelstahl, Titan und andere Werkstoffe weisen unterschiedliche Schmelzeigenschaften auf. Größere Spalten und dickere Platten erfordern mehr Schweißdraht, um die Fuge zu füllen.
4. Schweißgeschwindigkeit und Taumelparameter anpassen
Die Drahtvorschubgeschwindigkeit sollte auf die Fahrgeschwindigkeit, die Taumelbreite und die Oszillationsfrequenz abgestimmt werden. Eine falsche Abstimmung kann die Einbrandtiefe und die Schweißnahtqualität beeinträchtigen.
5. Parameter testen und feinabstimmen
Beginnen Sie mit den empfohlenen Schweißparametern und passen Sie diese anhand des Schweißnahtbildes, der Einbrandtiefe und der Querschnittsprüfung an.
Referenzparameter:
| Material | Laserleistung | Schweißgeschwindigkeit | Drahtvorschubgeschwindigkeit |
|---|---|---|---|
| Al-Mg-Legierung | 2.4 kW | 3 m / min | 2 m / min |
| Al-Li-Er-Legierung | 3.0 kW | 3 m / min | 2–3 m/Min |
| Titanlegierung | 3.2 kW | 0.96 m / min | 9 m / min |
Die geeignete Drahtvorschubgeschwindigkeit hängt vom jeweiligen Schweißprozess ab und muss entsprechend den Produktionsbedingungen angepasst werden.
Häufige Probleme bei der Drahtzufuhr beim Laserschweißen
Probleme bei der Drahtzufuhr können das Schweißnahtbild, den Einbrand und die Produktionseffizienz beim Laserschweißen beeinträchtigen. Häufige Probleme sind instabile Zuführung, unvollständiges Aufschmelzen, Spritzer und Drahtstau.
Instabile Drahtzufuhr
- Ursache: Eine instabile Zuführung wird üblicherweise durch verschlissene Walzen, falsche Druckeinstellung, verstopfte Zuführungsrohre oder ungleichmäßige Drahtqualität verursacht.
- Lösung: Überprüfen Sie das Zuführungssystem, reinigen oder ersetzen Sie verschlissene Teile, passen Sie den Walzendruck an und sorgen Sie für einen reibungslosen Drahtweg.
Unvollständiges Drahtschmelzen
- Ursache: Eine zu hohe Drahtvorschubgeschwindigkeit, eine zu geringe Laserleistung oder eine falsche Drahtposition können verhindern, dass der Draht vollständig im Schmelzbad aufschmilzt.
- Lösung: Drahtvorschubgeschwindigkeit, Laserleistung und Drahtvorschubwinkel an den Schweißprozess anpassen.
übermäßige Schweißspritzer
- Ursache: Spritzer entstehen häufig, wenn die Drahtvorschubgeschwindigkeit nicht der Laserleistung entspricht, was zu einem instabilen Tropfentransfer führt.
- Lösung: Drahtvorschubgeschwindigkeit, Laserleistung und Schweißgeschwindigkeit optimieren, um ein stabiles Schmelzen zu gewährleisten.
Ungleichmäßige Schweißnaht
- Ursache: Schwankende Drahtzufuhr, ungleichmäßige Schweißbewegung oder ungünstige Parametereinstellungen können die Konsistenz der Schweißnaht beeinträchtigen.
- Lösung: Überprüfen Sie den Zustand des Drahtvorschubgeräts, passen Sie die Schweißparameter an und sorgen Sie für einen stabilen Betrieb.
Drahtverklemmung
- Ursache: Drahtstau kann durch falschen Drahtdurchmesser, beschädigte Zuführungsrohre oder übermäßigen Walzendruck verursacht werden.
- Lösung: Geeignete Drahtspezifikationen verwenden, beschädigte Bauteile ersetzen und den Zuführungsmechanismus anpassen.
Die regelmäßige Überprüfung des Drahtvorschubgeräts und die genaue Parametereinstellung tragen dazu bei, einen stabilen Drahtvorschub beim Laserschweißen zu gewährleisten.
Wie führt man Draht richtig ein?
Drahtvorschubgeschwindigkeit und Laserleistung abstimmen – Die Drahtvorschubgeschwindigkeit muss der Laserleistung entsprechen, um ein gleichmäßiges Abschmelzen des Schweißdrahts zu gewährleisten. Eine falsche Abstimmung kann zu mangelhafter Verschmelzung, Spritzern oder ungleichmäßigen Schweißnähten führen.
Wählen Sie den richtigen Drahtdurchmesser – Der Drahtdurchmesser richtet sich nach der Materialstärke und den Schweißanforderungen. Größere Drahtdurchmesser liefern mehr Schweißzusatzwerkstoff, während kleinere Drähte für feinere Schweißanwendungen geeignet sind.
Für einen stabilen Drahtvorschub sorgen — Überprüfen Sie regelmäßig den Drahtvorschub, die Rollen und das Zuführrohr, um Schwankungen im Drahtvorschub, Drahtrutschen oder Drahtstau während des Schweißens zu vermeiden.
Parameter anhand der Schweißergebnisse anpassen – Die Drahtvorschubgeschwindigkeit je nach Schweißnahtbild, Einbrandtiefe und Füllzustand modifizieren. Schweißversuche helfen, geeignete Parameter für verschiedene Werkstoffe zu ermitteln.
Drahtvorschub an Schweißgeschwindigkeit anpassen — Drahtvorschubgeschwindigkeit und Schweißgeschwindigkeit sollten aufeinander abgestimmt sein, um eine gleichmäßige Füllstoffverteilung und Schweißnahtform zu gewährleisten.
Verwenden Sie einen geeigneten Drahtvorschub – Ein zuverlässiger Drahtvorschub mit präziser Geschwindigkeitsregelung trägt zu einer stabilen Drahtzufuhr bei kontinuierlichen Laserschweißvorgängen bei.
Auswahlhilfe für Laserschweißdrahtvorschubgeräte
Die Auswahl von Drahtvorschubgeräten für Laserschweißanlagen erfolgt anhand des Drahtdurchmessers, der Schweißanforderungen und der Maschinenkonfiguration. Die Leistungsfähigkeit des Vorschubgeräts beeinflusst die Drahtzufuhr und die Schweißnahtqualität direkt.
- Drahtdurchmesserbereich: Wählen Sie den Drahtvorschub entsprechend dem beim Schweißen verwendeten Drahtdurchmesser. Gängige Drahtdurchmesser sind 0.8 mm, 1.0 mm, 1.2 mm und 1.6 mm.
- Anwendung beim Schweißen: Wählen Sie den Drahtvorschub je nach Schweißaufgabe, z. B. Dünnblechschweißen, Spaltfüllen, Dickblechschweißen oder große Schweißverbindungen.
- Drahtvorschubstabilität: Überprüfen Sie die Vorschubgenauigkeit und die Motorleistung. Ein gleichmäßiger Drahtvorschub trägt zu einer gleichmäßigen Schweißnaht bei.
- Antriebsstruktur: Das Antriebssystem beeinflusst die Drahtvorschubkraft und die Gleichmäßigkeit des Drahtvorschubs. Vier Antriebsrollen sorgen für eine höhere Drahtvorschubleistung bei anspruchsvollen Anwendungen.
- Steuerungsmethode: Die digitale Steuerung ermöglicht die direkte Anpassung der Drahtgeschwindigkeit und eine einfachere Parametereinstellung während des Betriebs.
- Gerätekompatibilität: Bitte prüfen Sie vor dem Kauf die Kompatibilität mit der Laserschweißmaschine, der Schweißpistole und den Drahtspezifikationen.
Ein geeigneter Drahtvorschub sorgt für eine stabile Drahtzufuhr und eine bessere Kontrolle des Laserschweißprozesses.
Fazit
Die Drahtvorschubgeschwindigkeit beim Laserschweißen beeinflusst das Abschmelzen des Schweißdrahts, die Schweißnahtbildung und die Verbindungsqualität. Für unterschiedliche Schweißmaterialien und Anwendungen sind die richtigen Parametereinstellungen, ein stabiler Drahtvorschub und die Auswahl geeigneter Geräte wichtig.
KEMPSON konzentriert sich auf Laserschweißanlagen und Drahtvorschubsysteme und bietet zuverlässige Produkte, technischen Support und Kundendienst für industrielle Anwender. Kontaktieren Sie uns für Laserschweißlösungen, die auf Ihre Schweißanforderungen zugeschnitten sind.

FAQ
Wie hoch ist die Drahtvorschubgeschwindigkeit beim Laserschweißen?
Die Drahtvorschubgeschwindigkeit beim Laserschweißen ist die Geschwindigkeit, mit der der Schweißdraht während des Schweißprozesses in das Schmelzbad eintritt. Sie beeinflusst die Zufuhr des Schweißzusatzwerkstoffs, die Schweißnahtgröße und die Schweißnahtbildung.
Welche Drahtvorschubgeschwindigkeit wird für das Laserschweißen empfohlen?
Die geeignete Drahtvorschubgeschwindigkeit hängt von der Laserleistung, dem Drahtdurchmesser, dem Material und der Schweißgeschwindigkeit ab. Übliche Einstellungen für allgemeine Anwendungen liegen zwischen 1 und 8 m/min.
Wie beeinflusst die Drahtvorschubgeschwindigkeit die Schweißqualität?
Die Drahtvorschubgeschwindigkeit beeinflusst die Schweißnahtbreite, den Einbrand, die Füllstoffverteilung und das Oberflächenbild. Eine falsche Geschwindigkeit kann zu mangelhafter Verschmelzung, Spritzern oder ungleichmäßigen Schweißraupen führen.
Lässt sich die Drahtvorschubgeschwindigkeit während des Schweißens anpassen?
Ja. Viele Laser-Drahtvorschubgeräte ermöglichen die Echtzeit-Anpassung der Geschwindigkeit an die Schweißbedingungen.
Was passiert, wenn die Drahtvorschubgeschwindigkeit zu hoch ist?
Eine zu hohe Drahtgeschwindigkeit kann zu unvollständigem Aufschmelzen, instabilem Tropfenübergang, Spritzern und schlechter Schweißnahtbildung führen.
Was passiert, wenn die Drahtvorschubgeschwindigkeit zu niedrig ist?
Eine zu geringe Drahtvorschubgeschwindigkeit kann die Zufuhr von Schweißzusatzwerkstoff verringern und dadurch unzureichende Füllung, schmale Schweißnähte oder Hinterschneidungen verursachen.
Welcher Drahtdurchmesser wird üblicherweise beim Laserschweißen verwendet?
Gängige Durchmesser von Laserschweißdrähten sind 0.8 mm, 1.0 mm, 1.2 mm und 1.6 mm.
Benötigen alle Laserschweißmaschinen einen Drahtvorschub?
Nein. Ein Drahtvorschubgerät wird hauptsächlich für Schweißanwendungen eingesetzt, die Zusatzdraht erfordern, wie z. B. das Füllen von Spalten, das Schweißen dicker Bleche und das Verbinden bestimmter Werkstoffe.