Inhaltsverzeichnis
Einführung
Das Laserschweißen dünner Bleche findet breite Anwendung in der Blechbearbeitung, der Automobilindustrie, der Präzisionsfertigung und anderen Bereichen, die hohe Genauigkeit und geringe Wärmeverformung erfordern. Aufgrund der geringen Materialstärke können übermäßige Wärmeeinbringung oder ungeeignete Schweißeinstellungen zu Problemen wie Verzug, Schrumpfung und Verformung führen und die Qualität des Endprodukts beeinträchtigen. Die Kenntnis der Verformungskontrolle beim Laserschweißen dünner Bleche hilft Herstellern, die Schweißstabilität zu verbessern und die Maßgenauigkeit zu gewährleisten.
In diesem Artikel erörtern wir die Hauptursachen für Verformungen beim Schweißen dünner Bleche und stellen praktische Lösungen vor, darunter die Anpassung der Laserparameter, die Wärmeeinbringungskontrolle, die Verwendung von Vorrichtungen, die Schweißfolge und die Geräteauswahl. Wir vergleichen das Laserschweißen mit traditionellen Schweißverfahren und erläutern, wie geeignete Laserschweißanlagen zu stabileren Produktionsergebnissen beitragen können. Wir beleuchten das Schweißnahtbild, die Wärmekontrolle, die Bearbeitung von Kohlenstoffstahl und moderne industrielle Schweißverfahren, um Ihnen die Entscheidung für die optimale Lösung Ihrer Produktionsanforderungen zu erleichtern.
Ursachen der Verformung beim Laserschweißen dünner Bleche
Die Verformung dünner Bleche beim Laserschweißen wird hauptsächlich durch ungleichmäßige Wärmeeinbringung und die geringe Steifigkeit dünner Materialien verursacht. Während des Schweißvorgangs erzeugt der Laserstrahl konzentrierte Wärme im Schweißbereich, was zu einer schnellen Ausdehnung und Kontraktion führt. Die daraus resultierenden thermischen Spannungen können nach dem Abkühlen zu Verzug, Biegung oder lokaler Verformung führen.
1. Zu hohe Wärmeeinbringung: Beim Laserschweißen wird eine konzentrierte Wärmequelle verwendet. Ist die Laserleistung zu hoch oder die Schweißgeschwindigkeit zu niedrig, dringt zu viel Wärme in das Material ein, was die thermische Spannung und das Verformungsrisiko erhöht.
2. Ungleichmäßige Wärmeverteilung: Der Schweißbereich erhitzt und kühlt schneller ab als das umgebende Material. Unterschiedliche Abkühlgeschwindigkeiten erzeugen innere Spannungen, die zum Verbiegen oder Verziehen des dünnen Blechs führen können.
3. Materialeigenschaften: Verschiedene Metalle weisen unterschiedliche thermische Eigenschaften auf. Aluminium dehnt sich beim Erhitzen stärker aus, während Edelstahl die Wärme im Schweißbereich speichert, wodurch beide Werkstoffe anfällig für Schweißverformungen sind.
4. Dünnblechkonstruktion: Dünne Bleche weisen eine geringere Biegefestigkeit auf und können Schweißspannungen nicht effektiv widerstehen. Je dünner das Material, desto leichter verformt es sich beim Schweißen.
5. Ungeeignete Schweißparameter: Laserleistung, Schweißgeschwindigkeit und Fokusposition beeinflussen die Verformung direkt. Falsche Parametereinstellungen können zu erhöhter Wärmeentwicklung und verringerter Schweißstabilität führen.
6. Mangelhafte Werkstückfixierung: Ohne ordnungsgemäße Einspannung können sich dünne Bleche beim Schweißen verschieben oder verformen. Geeignete Vorrichtungen helfen, die korrekte Position beizubehalten und Verformungen zu reduzieren.
Beim Laserschweißen dünner Bleche hängt die Verformungskontrolle hauptsächlich von einem adäquaten Wärmemanagement, optimierten Schweißparametern und einer zuverlässigen Werkstückfixierung ab.
Wie reduziert das Laserschweißen die Verformung?
Beim Laserschweißen wird die Verformung hauptsächlich durch geringere Wärmeeinbringung, eine kleinere Wärmeeinflusszone und präzise Prozesssteuerung kontrolliert. Der Laserstrahl überträgt die Energie direkt auf den Schweißbereich und reduziert so den Einfluss der Wärme auf das umgebende Material. Im Vergleich zu herkömmlichen Schweißverfahren erzeugt das Laserschweißen weniger thermische Spannungen und eine bessere Dimensionsstabilität, insbesondere bei dünnen Blechen.
- Geringere Wärmeeinbringung – Beim Laserschweißen wird die Laserenergie auf die Schweißnaht konzentriert, anstatt einen großen Bereich des Werkstücks zu erhitzen. Das umgebende Material erhält weniger Wärme, wodurch die Wärmeausdehnung und -schrumpfung während des Schweißens reduziert werden.
- Kleinere Wärmeeinflusszone – Der Laserstrahl erzeugt eine schmale Wärmeeinflusszone. Dadurch wird weniger Grundmaterial hohen Temperaturen ausgesetzt, was die Restspannungen nach dem Abkühlen reduziert und die Plattenverformung begrenzt.
- Präzise Schweißparametersteuerung – Laserleistung, Schweißgeschwindigkeit, Fokusposition und Pulseinstellungen bestimmen direkt die Wärmeeinbringung und die Einbrandtiefe. Korrekte Parametereinstellungen gewährleisten eine stabile Schweißnaht und verhindern die Überhitzung dünner Werkstoffe.
- Hohe Schweißgeschwindigkeit – Durch das Laserschweißen wird die Schweißung in kürzerer Zeit abgeschlossen. Das Material hat weniger Zeit, sich zu erwärmen, wodurch die thermische Verformung während des kontinuierlichen Schweißens reduziert wird.
- Berührungsloses Schweißverfahren – Beim Laserschweißen wird ein fokussierter Laserstrahl ohne physischen Kontakt zum Werkstück eingesetzt. Das Verfahren erzeugt keine zusätzlichen mechanischen Kräfte auf dünne Bleche und eignet sich daher für Präzisionsmetallteile.
- Optimierter Schweißweg – Die Schweißfolge beeinflusst die Wärmeverteilung in dünnen Blechen. Symmetrisches und segmentiertes Schweißen reduzieren Spannungskonzentrationen und kontrollieren die Verformung großer oder komplexer Bauteile.
- Geeignete Vorrichtungsunterstützung – Dünne Bleche erfordern beim Schweißen eine stabile Positionierung. Geeignete Vorrichtungen verhindern Bewegungen während des Schweißprozesses und halten das Werkstück innerhalb der erforderlichen Abmessungen.
- Spannungsarmglühen nach dem Schweißen – Bei Bauteilen mit hohen Genauigkeitsanforderungen kann nach dem Schweißen eine Spannungsarmglühung durchgeführt werden. Dadurch werden die verbleibenden inneren Spannungen reduziert und die Langzeit-Formstabilität verbessert.
Die Verformung beim Laserschweißen wird hauptsächlich durch Wärmeeinbringung, Schweißparameter, Werkstückfixierung und Schweißverfahren bestimmt. Beim Schweißen dünner Bleche sind die Auswahl geeigneter Anlagen und die korrekte Prozesseinstellung wichtige Faktoren für die Schweißnahtqualität und Maßgenauigkeit.
Schweißvideo
6 Methoden zur Kontrolle der Verformung beim Laserschweißen dünner Bleche
Die Verformung dünner Bleche beim Laserschweißen kann durch Steuerung der Wärmeeinbringung, Optimierung der Schweißparameter und Aufrechterhaltung einer genauen Werkstückpositionierung während des Schweißprozesses kontrolliert werden.
1. Optimierung der Laserschweißparameter
Laserleistung, Schweißgeschwindigkeit, Fokusposition und Schutzgas beeinflussen die Wärmeverteilung und die Schweißnahtqualität direkt. Korrekte Parametereinstellungen gewährleisten einen stabilen Schweißprozess und verhindern übermäßigen Wärmeeintrag.
2. Reduzierung der Schweißwärmeeinbringung
Übermäßige Hitze ist eine der Hauptursachen für die Verformung dünner Bleche. Die Wahl einer geeigneten Laserleistung, eine Erhöhung der Schweißgeschwindigkeit (sofern möglich) und die Vermeidung unnötiger Durchdringung tragen zur Kontrolle der thermischen Spannungen während des Schweißvorgangs bei.
3. Geeignete Schweißvorrichtungen verwenden
Dünne Bleche können sich beim Schweißen aufgrund von thermischer Spannung leicht verformen. Geeignete Vorrichtungen und Spannmethoden fixieren das Werkstück, gewährleisten die Genauigkeit der Schweißnaht und minimieren Formveränderungen nach dem Schweißen.
4. Richtige Schweißreihenfolge anwenden
Der Schweißweg beeinflusst die Wärmeverteilung und den Spannungsabbau. Symmetrisches Schweißen, kürzere Schweißabschnitte und ausgewogene Schweißfolgen reduzieren die Wärmekonzentration und begrenzen die Verformung dünner Bauteile.
5. Geeignete Laserschweißgeräte auswählen
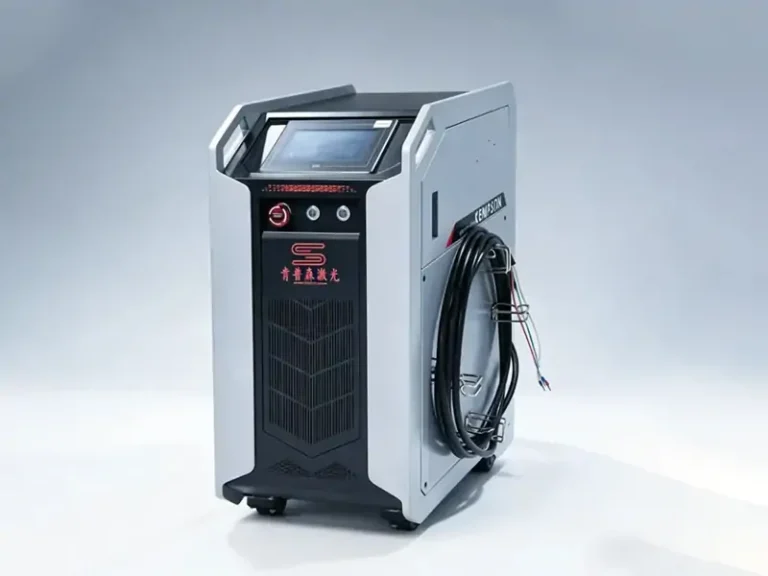
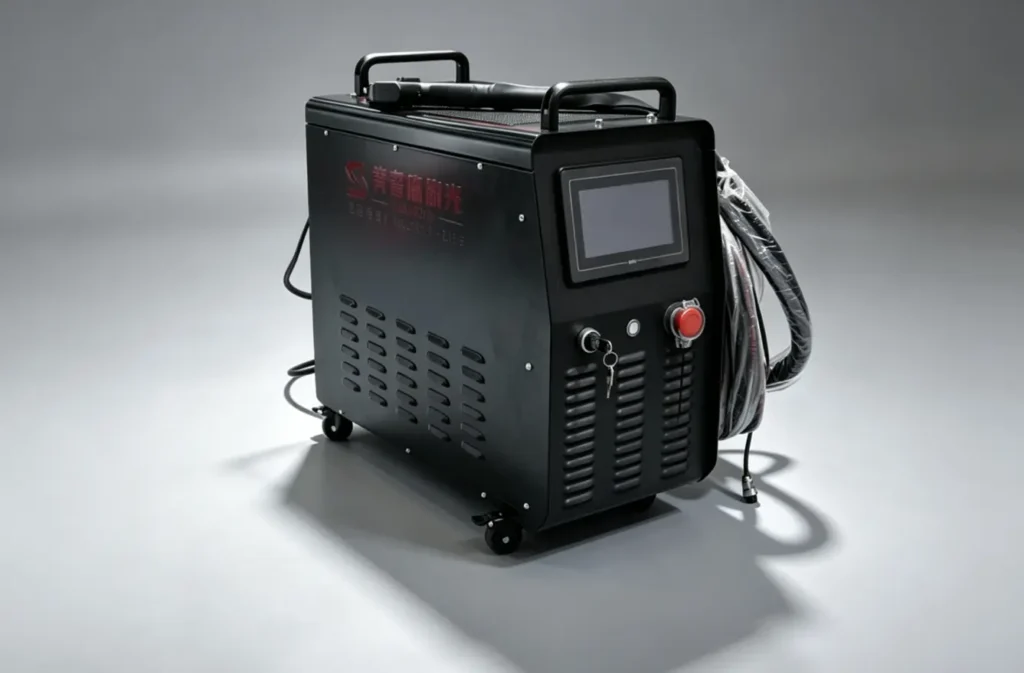
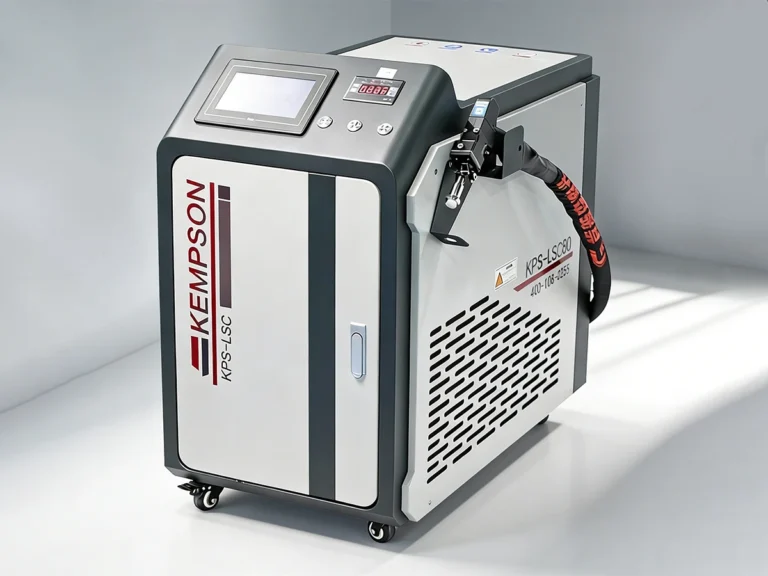
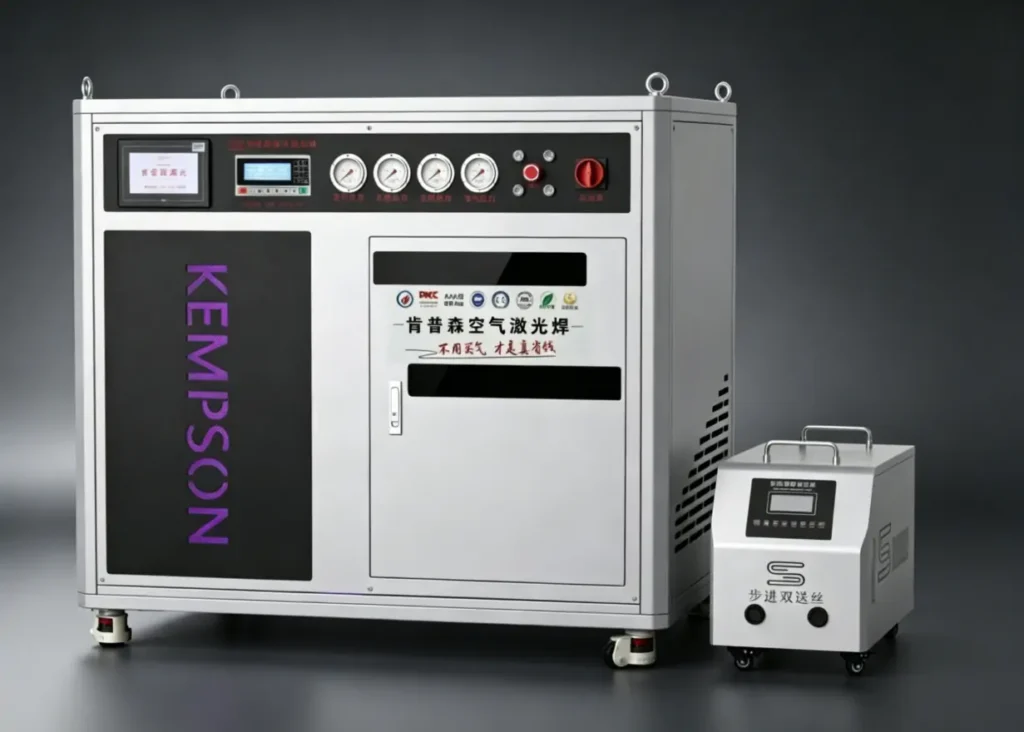
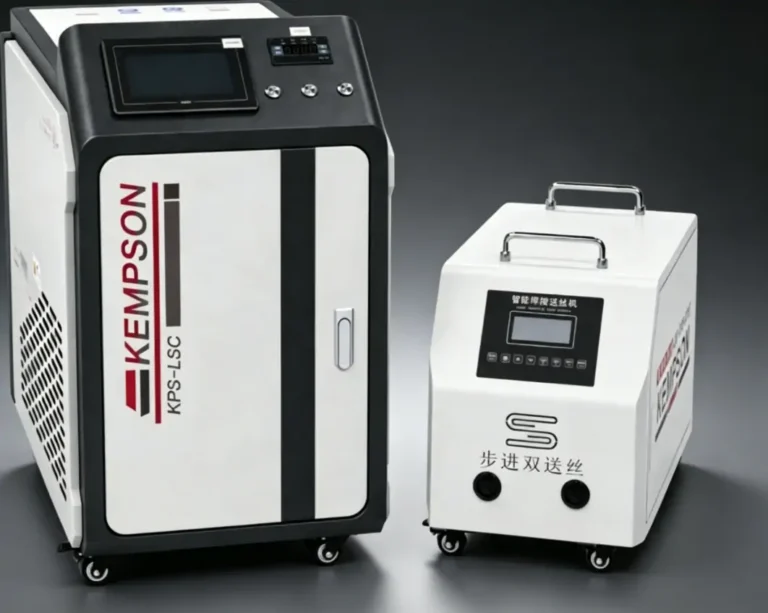
Die Auswahl der richtigen Laserschweißanlage beeinflusst die Schweißstabilität und die Verformungskontrolle. Eine geeignete Maschine sollte eine stabile Laserleistung, eine präzise Parametereinstellung und einen Leistungsbereich bieten, der der Materialstärke und den Produktionsanforderungen entspricht. KEMPSON Laserschweißanlagen bieten einstellbare Leistungsoptionen von 1500 W bis 6000 W für verschiedene Schweißanwendungen an dünnen und mittelstarken Metallen.
6. Material- und Prozessprüfung vor der Produktion durchführen
Vor der Serienproduktion sollten Schweißprüfungen durchgeführt werden, um Schweißnahtdurchdringung, Aussehen und Verformungsgrad zu überprüfen. Die Prüfergebnisse können zur Anpassung der Schweißparameter und zur Bestätigung des Produktionsprozesses vor dem vollständigen Betrieb genutzt werden.
Die Verformung beim Laserschweißen dünner Bleche hängt primär von der Wärmeeinbringung, den Prozessparametern, der Anlagenleistung und der Werkstückspannung ab. Durch die präzise Steuerung dieser Faktoren lässt sich die Schweißnaht stabilisieren und die Verformungswahrscheinlichkeit reduzieren.
Laserschweißen ist weit verbreitet, doch welche Faktoren beeinflussen die Schweißnahtqualität? Weitere Informationen finden Sie unter: Was sind die wichtigsten Faktoren, die die Qualität des Laserschweißens beeinflussen?
Laserschweißen vs. konventionelles Schweißen: Vergleich der Verformung
In der Präzisionsfertigung ist die Kontrolle der Schweißverformung oft schwieriger als die Erzielung der Schweißfestigkeit. Laserschweißen reduziert die Verformung durch kontrollierte Wärmeeinbringung und Begrenzung der Wärmeeinflusszone, während herkömmliche Schweißverfahren in der Regel mehr Wärme in das umgebende Material einbringen.
| Vergleichsartikel | Laserschweißen | Traditionelles Schweißen (MIG/WIG) |
|---|---|---|
| Wärmeeintrag | Hochkonzentrierte Energie bei geringerer Wärmezufuhr. Die Wärmezufuhr kann in geeigneten Anwendungen etwa 1/5 bis 1/10 derjenigen herkömmlicher Schweißverfahren betragen. | Höhere Wärmeeinbringung. Die Hitze des Lichtbogens oder der Flamme breitet sich auf einen größeren Bereich um die Schweißnaht herum aus. |
| Wärmeeinflusszone (HAZ) | Sehr kleine Wärmeeinflusszone, üblicherweise etwa 0.1–1 mm. Das Grundmaterial wird durch die Hitze weniger stark beeinflusst. | Größere Wärmeeinflusszone (WEZ), typischerweise etwa 2–10 mm, mit einem höheren Risiko von Materialeigenschaftenänderungen. |
| Deformationsniveau | Geringe Verformung. Dünne Bleche erfordern oft nur geringe oder gar keine Nachbearbeitung nach dem Schweißen. | Höheres Verformungsrisiko, insbesondere bei dünnen Platten, wo es zu Verformungen und Oberflächenverzerrungen kommen kann. |
| Verbleibender Stress | Geringere Eigenspannungen durch gleichmäßigere Verteilung im Schweißbereich. | Höhere Restspannungskonzentration, die die Langzeitzuverlässigkeit der Bauteile beeinträchtigen kann. |
| Schweißgeschwindigkeit | Hohe Schweißgeschwindigkeit, wodurch die Wärmeeinwirkungszeit und die Wärmestauung reduziert werden. | Niedrigere Schweißgeschwindigkeit bei längerer Wärmeeinbringungszeit. |
| Geeignete Dicke | Deutlicher Vorteil beim Schweißen dünner Bleche (0.1–3 mm). Dickere Bleche erfordern unter Umständen mehrere Schweißdurchgänge. | Wird häufiger für dicke Platten (über 5 mm) verwendet, allerdings ist die Verformungskontrolle schwieriger. |
| Nachbearbeitung nach dem Schweißen | Geringe Korrekturkosten. Viele Anwendungen erfordern keine zusätzliche Richtarbeit. | Höhere Korrekturkosten. Zusätzliche Verfahren wie z. B. mechanisches Richten können erforderlich sein. |
Das Laserschweißen nutzt eine präzise Wärmesteuerung, um Schweißverformungen zu minimieren, und findet breite Anwendung bei dünnwandigen Bauteilen, Präzisionskomponenten und dem Schweißen unterschiedlicher Metalle. Traditionelle Schweißverfahren sind aufgrund der geringeren Anlagenkosten weiterhin für viele Anwendungen mit dicken Blechen praktikabel, das Laserschweißen bietet jedoch eine bessere Kontrolle der Verformung und eine höhere Schweißgenauigkeit.
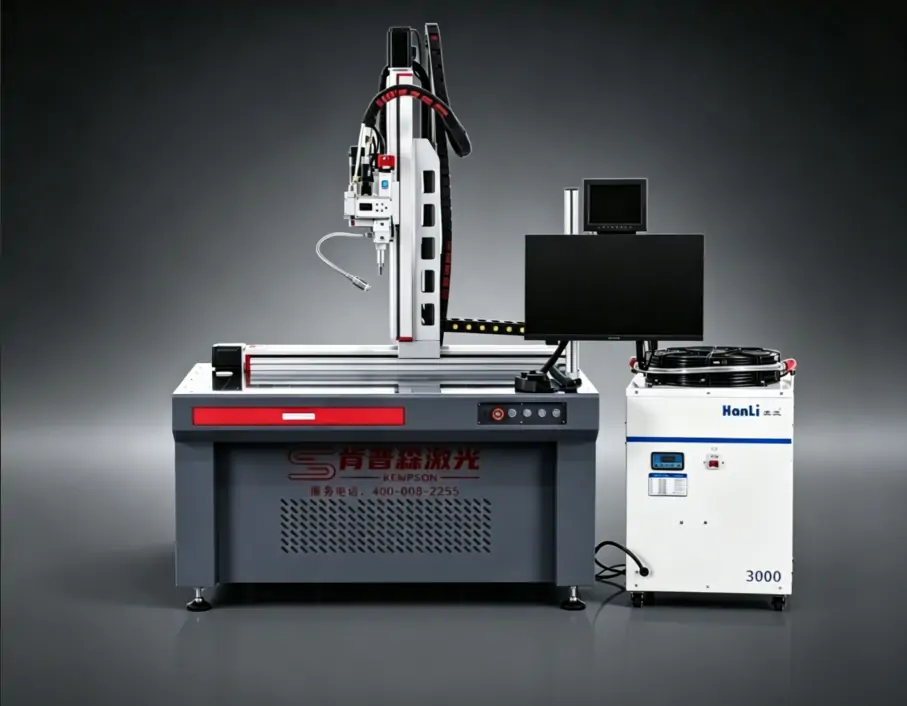
KEMPSON Dünnblech-Laserschweißgeräte
Empfohlene Laserschweißparameter für dünne Bleche
Die Schweißparameter für dünne Bleche hängen von der Materialart, der Dicke, der Nahtgestaltung und den Produktionsanforderungen ab. Die richtige Einstellung von Laserleistung, Schweißgeschwindigkeit und Fokusposition trägt zur Kontrolle des Wärmeeintrags und zur Sicherstellung der Schweißnahtqualität bei.
| Material | Dickenbereich | Empfohlene Laserleistung | Anwendung |
| Edelstahl | 0.5 – 3 mm | 1000 W–2000 W | Präzisionsblechschweißen, Gehäuse, Komponenten |
| Kohlenstoffstahl | 1 – 5 mm | 1500 W–3000 W | Strukturbauteile, Fertigung, Metallbaugruppen |
| Aluminium | 0.5 – 5 mm | 2000 W–4000 W | Leichtbaukonstruktionen, Automobilteile, Aluminiumprodukte |
Hinweis: Die oben genannten Parameter dienen nur als Referenz. Die tatsächlichen Schweißeinstellungen sollten je nach Werkstoffgüte, Nahtstruktur und Produktionsbedingungen angepasst werden.
Anwendungen
Das Laserschweißen dünner Bleche findet breite Anwendung in Branchen, die geringe Verformung, hohe Präzision und ein sauberes Schweißnahtbild erfordern. Das Verfahren eignet sich für Leichtbaukonstruktionen, Präzisionsbauteile und Blechteile mit strengen Maßvorgaben.
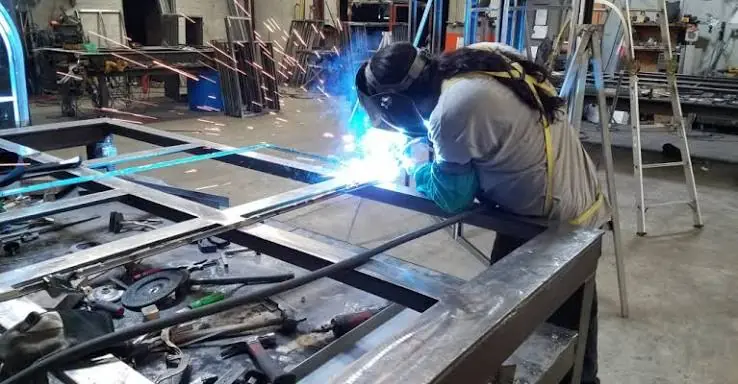
Blechherstellung
Edelstahlgehäuse, -paneele und kundenspezifische Metallteile.
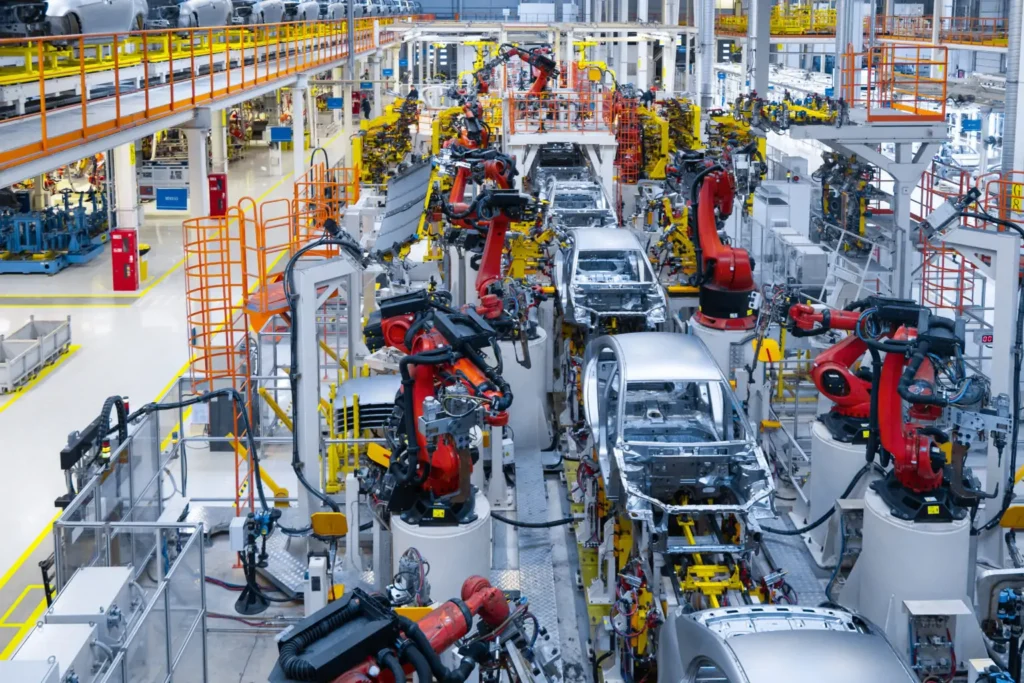
Automobilindustrie
Fahrzeugkarosserieteile, Batteriegehäuse, Abgaskomponenten und Präzisionsbaugruppen.
Elektronik und elektrische Ausrüstung
Batteriegehäuse, elektrische Gehäuse, Sensoren und elektronische Bauteile.
Medizinische Ausrüstung
Medizinische Instrumente und Präzisionsmetallkomponenten.
Küchen- und Lebensmittelverarbeitungsgeräte
Spülbecken, Schränke, Behälter und Verarbeitungsanlagen aus Edelstahl.
Luft- und Raumfahrt sowie Präzisionskomponenten
Leichtbaukonstruktionen und präzise Metallbaugruppen.
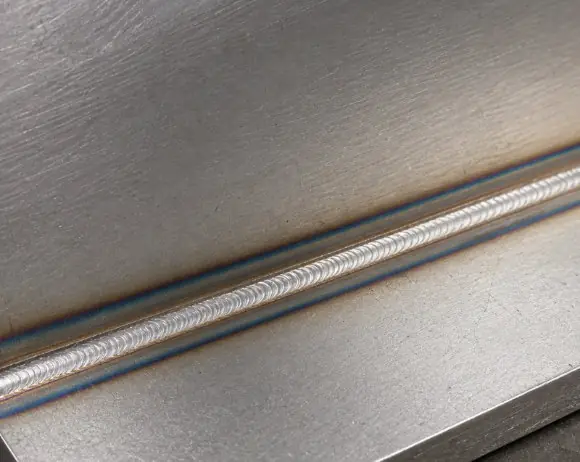
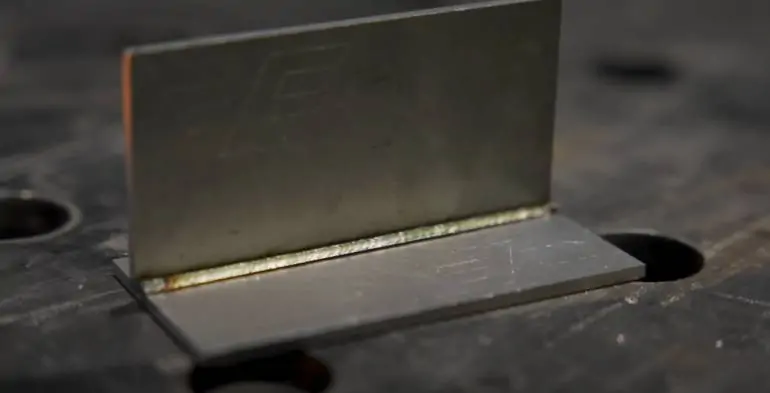
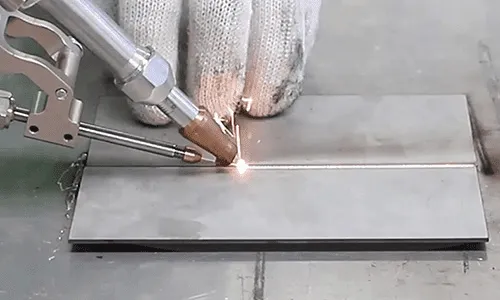
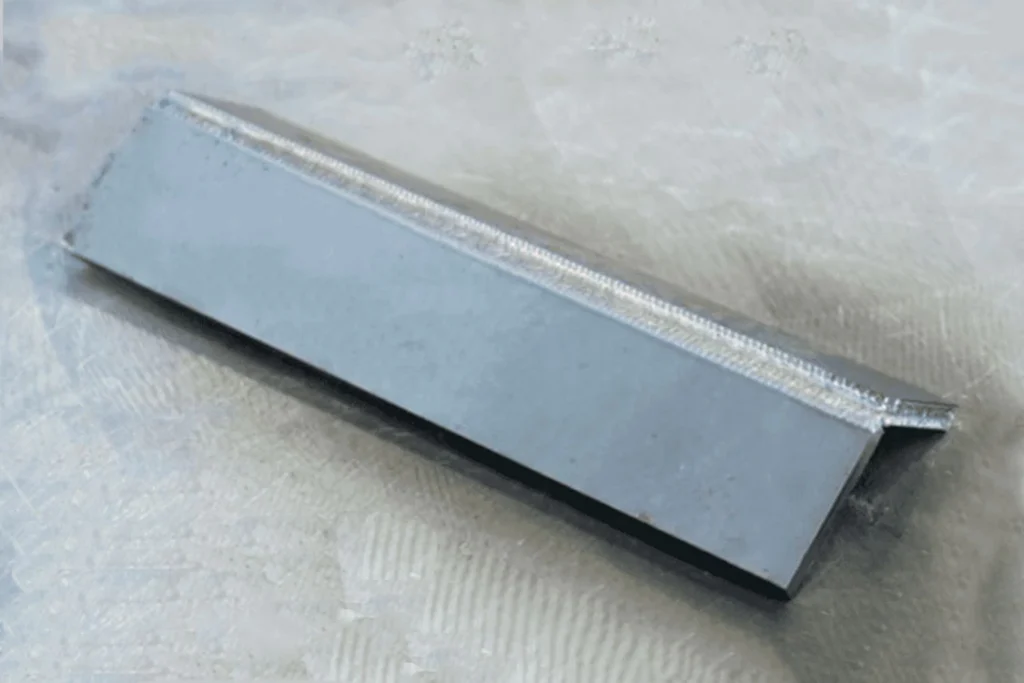
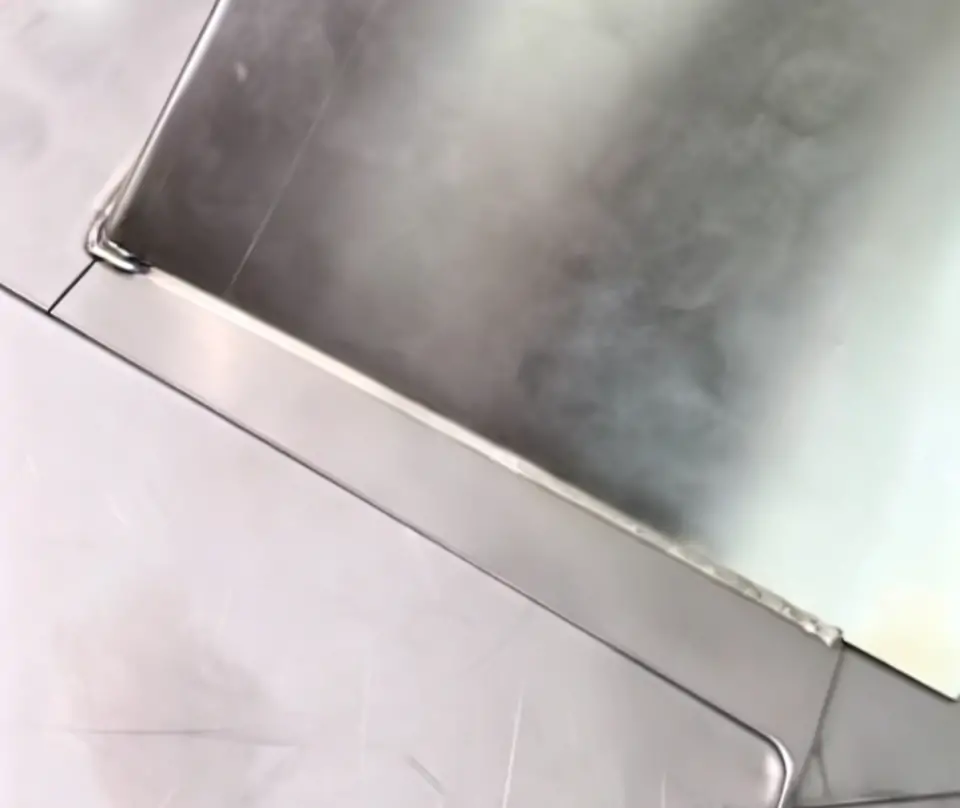
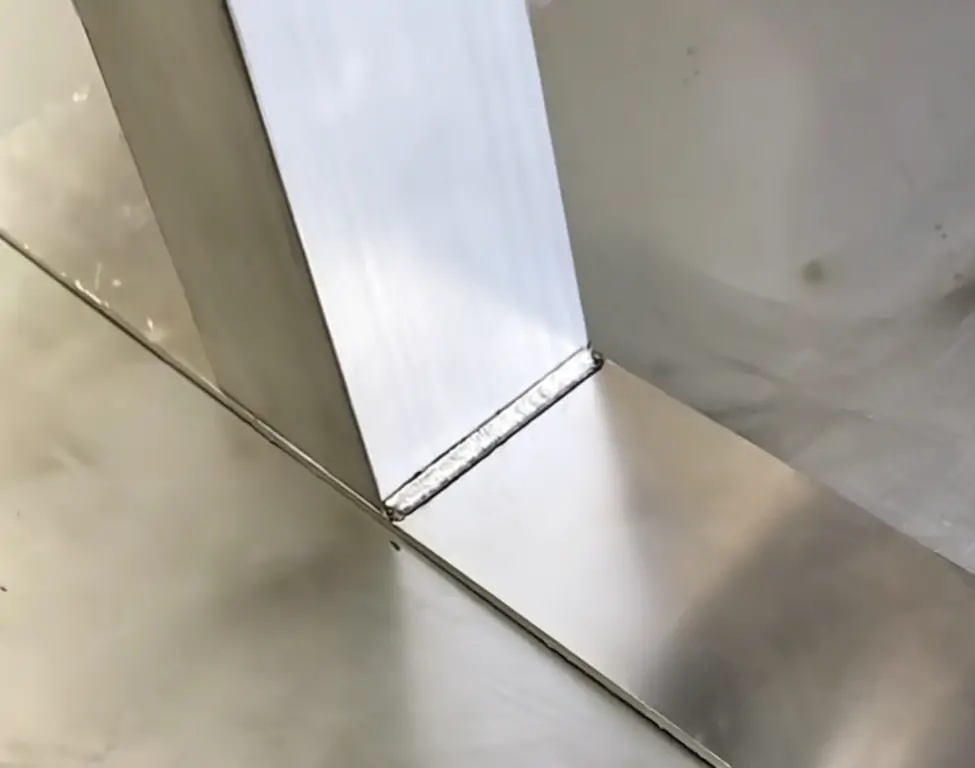
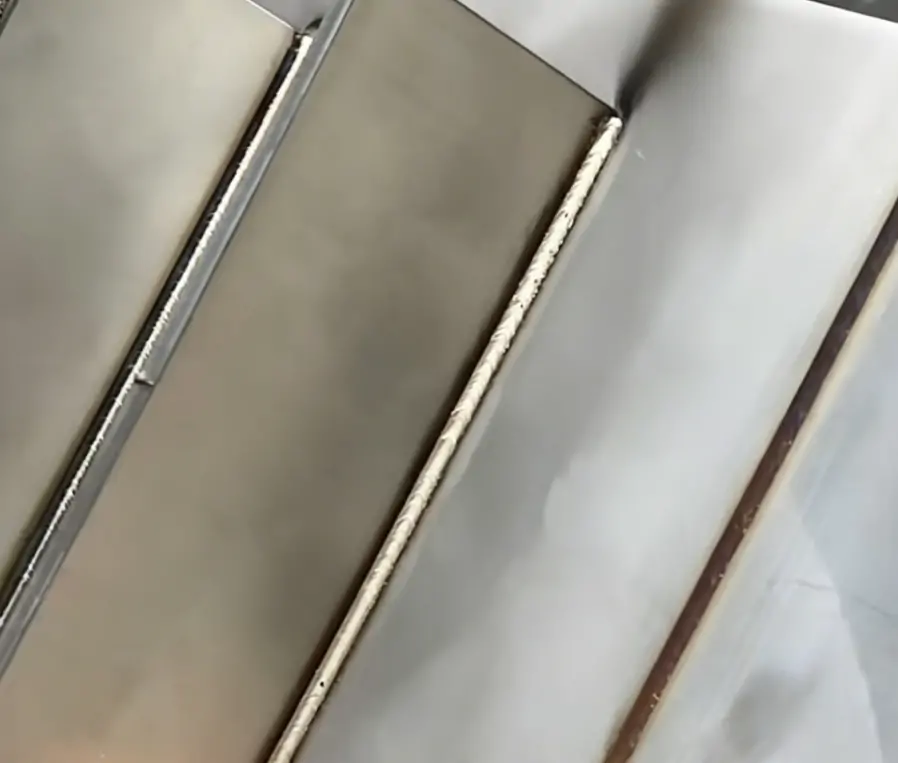
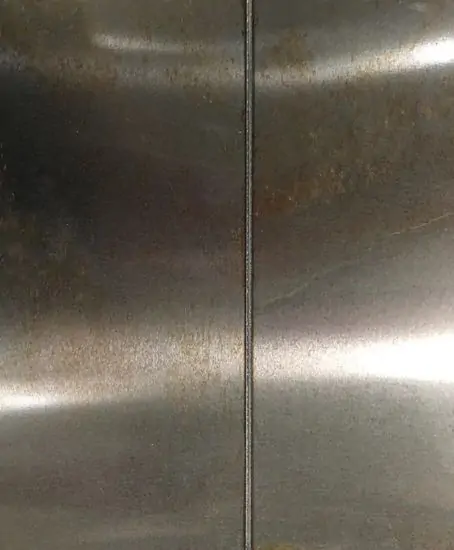
Ergebnisse des Dünnblechschweißens
Fazit
Die Verformung beim Laserschweißen dünner Bleche hängt hauptsächlich von der Wärmeeinbringung, den Schweißparametern, den Materialeigenschaften und der Werkstückpositionierung ab. Laserleistung, Schweißgeschwindigkeit und Schweißfolge müssen entsprechend den Material- und Schweißanforderungen angepasst werden, um die Verformung während der Produktion zu kontrollieren.
KEMPSON fertigt Laserschweißanlagen mit Leistungen von 1500 W bis 6000 W für das Schweißen dünner und mittelstarker Metalle. Die Anlagen eignen sich für Edelstahl, Kohlenstoffstahl, Aluminium und andere Metalle. KEMPSON bietet Schweißanlagen, Prozessunterstützung, kundenspezifische Lösungen und eine dreijährige Garantie für Industriekunden. Kontaktieren Sie uns für Laserschweißlösungen.

FAQ
Warum verformt sich dünnes Blech beim Laserschweißen?
Die Verformung beim Laserschweißen dünner Bleche wird hauptsächlich durch ungleichmäßige Erwärmung und Abkühlung verursacht, wodurch thermische Spannungen und Materialschrumpfung entstehen.
Wie lässt sich die Verformung beim Laserschweißen reduzieren?
Die Verformung kann durch die Kontrolle der Laserleistung, der Schweißgeschwindigkeit, des Wärmeeintrags, der Schweißreihenfolge und durch die Verwendung geeigneter Vorrichtungen reduziert werden.
Verursacht das Laserschweißen weniger Verformung als das WIG-Schweißen?
Ja. Laserschweißen verursacht in der Regel weniger Verformung, da es mit geringerer Wärmezufuhr arbeitet und eine kleinere Wärmeeinflusszone erzeugt.
Welche Laserleistung eignet sich zum Schweißen dünner Bleche?
Für das Schweißen dünner Bleche werden üblicherweise Laserschweißgeräte mit einer Leistung von 1500 W bis 2000 W eingesetzt, während dickere Materialien unter Umständen eine höhere Leistung erfordern.
Welche Werkstoffe lassen sich mit Lasern unter geringer Verformung schweißen?
Laserschweißen kann für Edelstahl, Kohlenstoffstahl, Aluminium, Kupfer und andere Metallwerkstoffe eingesetzt werden.
Wie beeinflusst die Schweißgeschwindigkeit die Verformung?
Eine höhere Schweißgeschwindigkeit verringert die Wärmeansammlung und kann dazu beitragen, thermische Verformungen zu minimieren.
Kann Laserschweißen Verformungen verhindern?
Nein. Durch Laserschweißen wird die Verformung zwar deutlich reduziert, eine korrekte Parametereinstellung und Vorrichtungskonstruktion sind aber weiterhin erforderlich.
Wie hilft KEMPSON bei der Kontrolle der Schweißverformung?
KEMPSON bietet Laserschweißmaschinen mit präziser Leistungssteuerung, kundenspezifischen Schweißlösungen, technischem Support und einer 3-jährigen Garantie für industrielle Anwendungen.