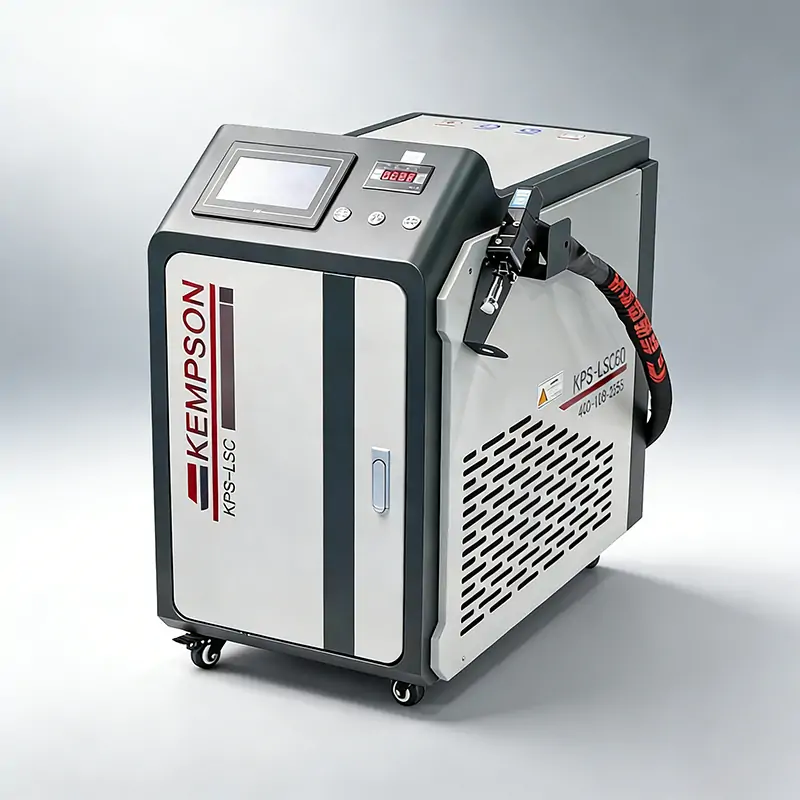
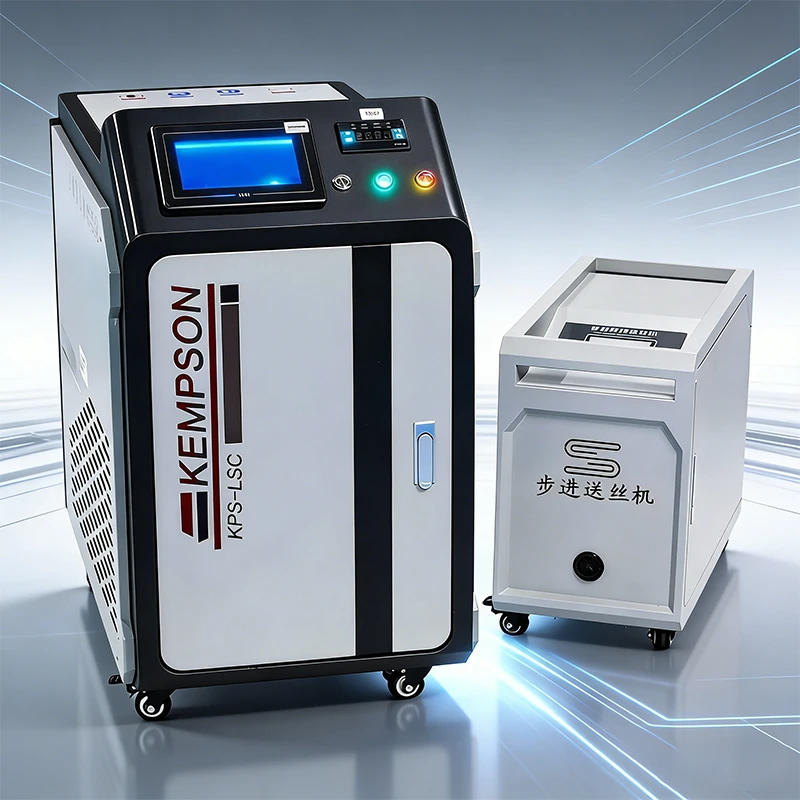
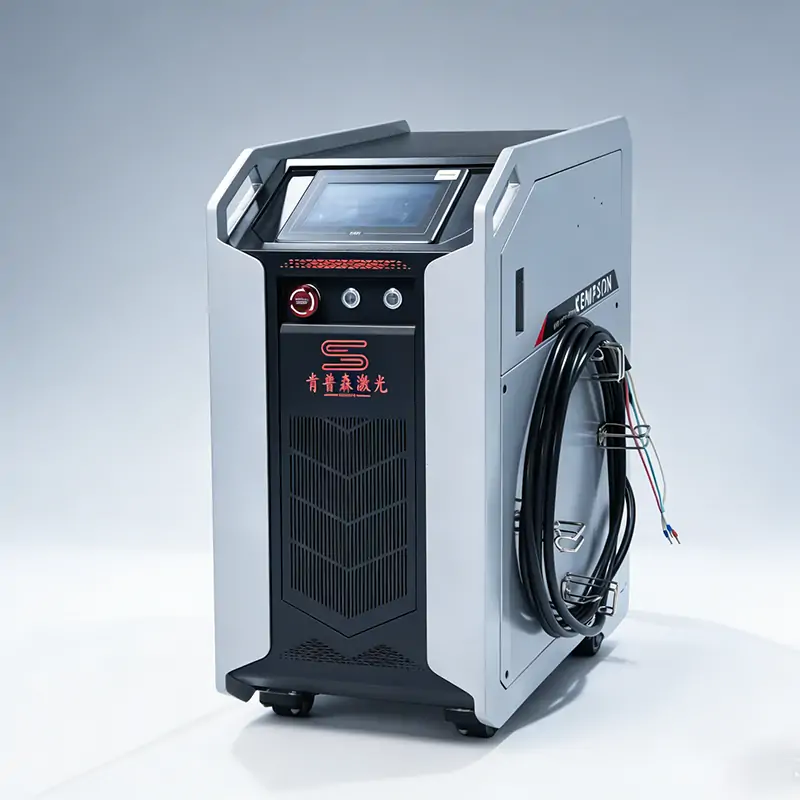
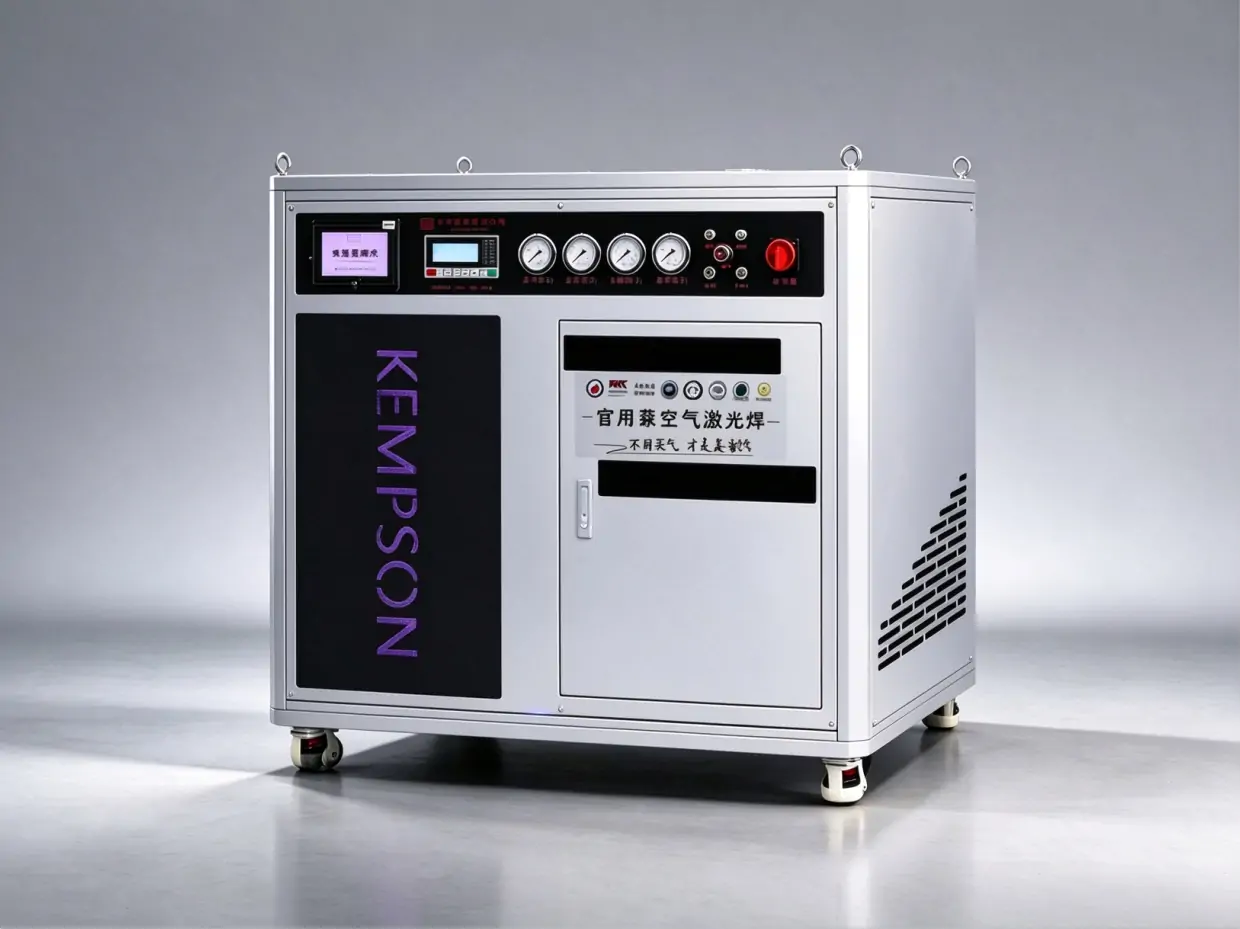
KEMPSON bietet handgeführte Laserschweißanlagen für Dünnbleche in Metallbearbeitungsprojekten mit Werkstücken von 0.5 bis 5.5 mm Stärke. Vergleichen Sie luft- und wassergekühlte Geräte sowie Optionen zur Schutzgaserzeugung, abgestimmt auf Ihr Material, Ihre Nahtkonstruktion und Ihren Produktionszyklus. Die geforderte Schweißnahtqualität lässt sich durch repräsentative Stichprobenprüfungen sicherstellen.
Standardausstattung und OEM/ODM-Optionen für Laserleistung, Schweißkopf, Steuerung und Integrationsanforderungen können besprochen werden. Bitte bestätigen Sie das konkrete Kühlsystem, die Gaszufuhr, die Drahtvorschubeinheit und die Stromversorgung für das gewählte Modell.
Senden Sie uns Ihre Materialgüte, Blechdicke, Verbindungszeichnung, Oberflächenanforderungen und Produktionsziele, um eine Konfigurationsempfehlung und eine Musterschweißbewertung anzufordern.
Eine handgeführte Laserschweißanlage für dünne Bleche erzeugt einen fokussierten Faserlaserstrahl durch einen manuell geführten Schweißkopf. Sie eignet sich für dünnwandigen Edelstahl, Kohlenstoffstahl, verzinkten Stahl und ausgewählte Aluminiumlegierungen, die in Schränken, Gehäusen, Paneelen und Metallmöbeln verwendet werden.
Diese Kollektion konzentriert sich auf Werkstücke mit einer Stärke von 0.5 bis 5.5 mm. Dieser Anwendungsbereich dient der Beurteilung und ist keine Garantie dafür, dass jedes Modell jedes Material innerhalb dieses Bereichs verschweißt. Die geeignete Konfiguration hängt von der Werkstoffgüte, der Nahtgestaltung, der Passung, der Schweißgeschwindigkeit, dem Schweißdraht und dem erforderlichen Einbrand ab.
Beginnen Sie mit der dünnsten und der dicksten Fertigungsfuge. Verwenden Sie konfigurationsspezifische Testdaten, um einen geeigneten Dickenbereich zu ermitteln. Die folgenden Auswahlkriterien helfen Ihnen bei der Planung eines Musterversuchs; die Laserleistung allein garantiert keine bestimmte Dicke.
| Laserleistungsoption | Auswahlpunkt für dünne Bleche | Was zu überprüfen ist |
|---|---|---|
| 1000W | Prüfen Sie, ob für die geplante Dünnblechkonstruktion ein geeignetes Modell verfügbar ist. | Stabiler Betrieb bei geringem Stromverbrauch, gemeinsamer Zugang und erforderliche Durchdringung. |
| 1500W | Vergleichen Sie luftgekühlte und wassergekühlte Konfigurationen für den Produktionszyklus. | Werkstoffgüte, Mindestblechdicke, Geschwindigkeit und Verzug. |
| 2000W | Prüfen Sie, wo das Gelenk zusätzliche Energie oder eine höhere Bewegungsgeschwindigkeit benötigt. | Durchbrennspielraum, Passgenauigkeit, Füllstoffbedarf und Kühlgrenzen. |
| 3000W | Ziehen Sie eine Konfiguration nur dann in Betracht, wenn die Anwendung und die Testläufe dies rechtfertigen. | Nützlicher Einstellbereich, Kompatibilität mit verschiedenen Kopftypen und Schweißqualität. |
Blechdicke, Schweißtiefe, Kehlnahtlänge und Nahtbreite sind unterschiedliche Messgrößen. Geben Sie an, ob vollständiger Durchschweißen erforderlich ist. Für Arbeiten, die über den Fokus dieser Seite hinausgehen, vergleichen Sie unsere Lösungen zum Laserschweißen dicker Bleche unter Verwendung derselben Naht- und Abnahmekriterien.
Der Faserlaser leitet Energie durch die handgeführte Schweißpistole, um das Material an der Fügestelle aufzuschmelzen. Schweißgeschwindigkeit, Fokus, Strahlbewegung und Schweißdraht steuern das Schmelzbad. Die Verbindung erstarrt dann, während sich der Schweißkopf entlang der Naht bewegt.
Konzentrierte Energie kann die Wärmeverteilung im Vergleich zu einem geeigneten Lichtbogenschweißverfahren begrenzen, jedoch können ungenaue Passung oder zu hohe Energie dennoch zu Verformungen, Porosität oder Durchbrennen führen. Achten Sie auf gleichmäßige Einspannung, saubere Kanten, gegebenenfalls geeignete Unterlage und einen geeigneten Parameterbereich.
Schutzgas schützt das Schmelzbad. Wählen Sie Gasart und -durchfluss passend zum Werkstoff und Verfahren; Stickstoff ist kein universeller Ersatz für Argon. Eine Prozessübersicht finden Sie in der Anleitung zum Handlaserschweißen.
Diese KEMPSON-Demonstrationen zeigen die Funktionsweise der Anlagen und das Aussehen der Schweißnaht. Prüfen Sie die Werkstoffgüte, die Materialstärke, die Nahtvorbereitung, die Einstellungen und die Prüfergebnisse, bevor Sie ein Video als Nachweis der Produktionsleistung verwenden.
 Sehen Sie sich die Vorführung der wassergekühlten Geräte auf YouTube an ↗
 Sehen Sie sich die Demonstration zum Schweißen dünner Bleche auf YouTube an ↗
Der Wert einer handgeführten Laserschweißanlage für Dünnbleche hängt vom gesamten Produktionsprozess ab. Vergleichen Sie die Anzahl der pro Schicht akzeptierten Teile, die Vorbereitung, das Schweißen, die Endbearbeitung, die Qualitätskontrolle und die Nachbearbeitung mit Ihrem aktuellen Prozess.
Eine konzentrierte Wärmequelle kann die Planheit von Paneelen und Gehäusen erhalten. Die Reihenfolge der Klemmvorgänge, die Fixierung der Verbindungen, die Geschwindigkeit und die Wärmeentwicklung bleiben wichtig; prüfen Sie die fertigen Abmessungen sowie das Aussehen der Schweißnaht.
Bei Werkstücken mit einer Dicke von 0.5 mm sollte zunächst ein reproduzierbares Prozessfenster an repräsentativen Proben ermittelt werden. Eine präzise Passung, eine stabile Brennerbewegung, eine geeignete Unterlage und eine kontrollierte Energiezufuhr sind wichtiger als die Wahl der höchstmöglichen Laserleistung.
Die Lasergeschwindigkeit kann bei manchen Verbindungen höher sein als beim WIG-Schweißen, jedoch gilt kein fester Geschwindigkeitsfaktor für jedes Bauteil. Messen Sie Einrichtung, Positionierung, Schweißen, Drahthandhabung, Nachbearbeitung und Prüfung am selben Werkstück, bevor Sie die Einsparungen berechnen.
Schmale Schweißnähte können die Oberflächengüte bei geeigneten Verbindungen beeinträchtigen. Prüfen Sie Verfärbungen, Oberflächenprofil, Beschichtungsvorbereitung und etwaige Polieranforderungen. Gehen Sie nicht davon aus, dass jede Schweißnaht ohne Schleifen verwendet werden kann.
Voreinstellungen können, sofern verfügbar, eine wiederholbare Einrichtung ermöglichen. Dennoch benötigen die Bediener Schulungen in den Bereichen Schweißnahtvorbereitung, Brennersteuerung, Inspektion und Lasersicherheit. Definieren Sie Akzeptanzgrenzen und prüfen Sie die ersten Fertigungsteile vor der Serienproduktion.
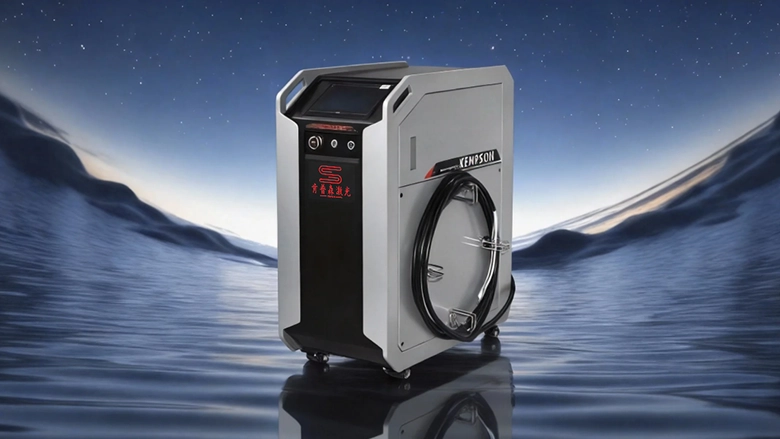
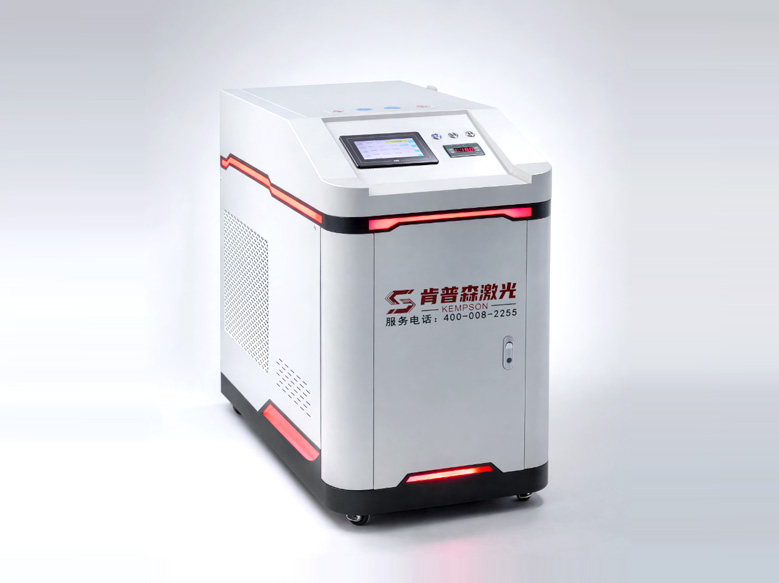
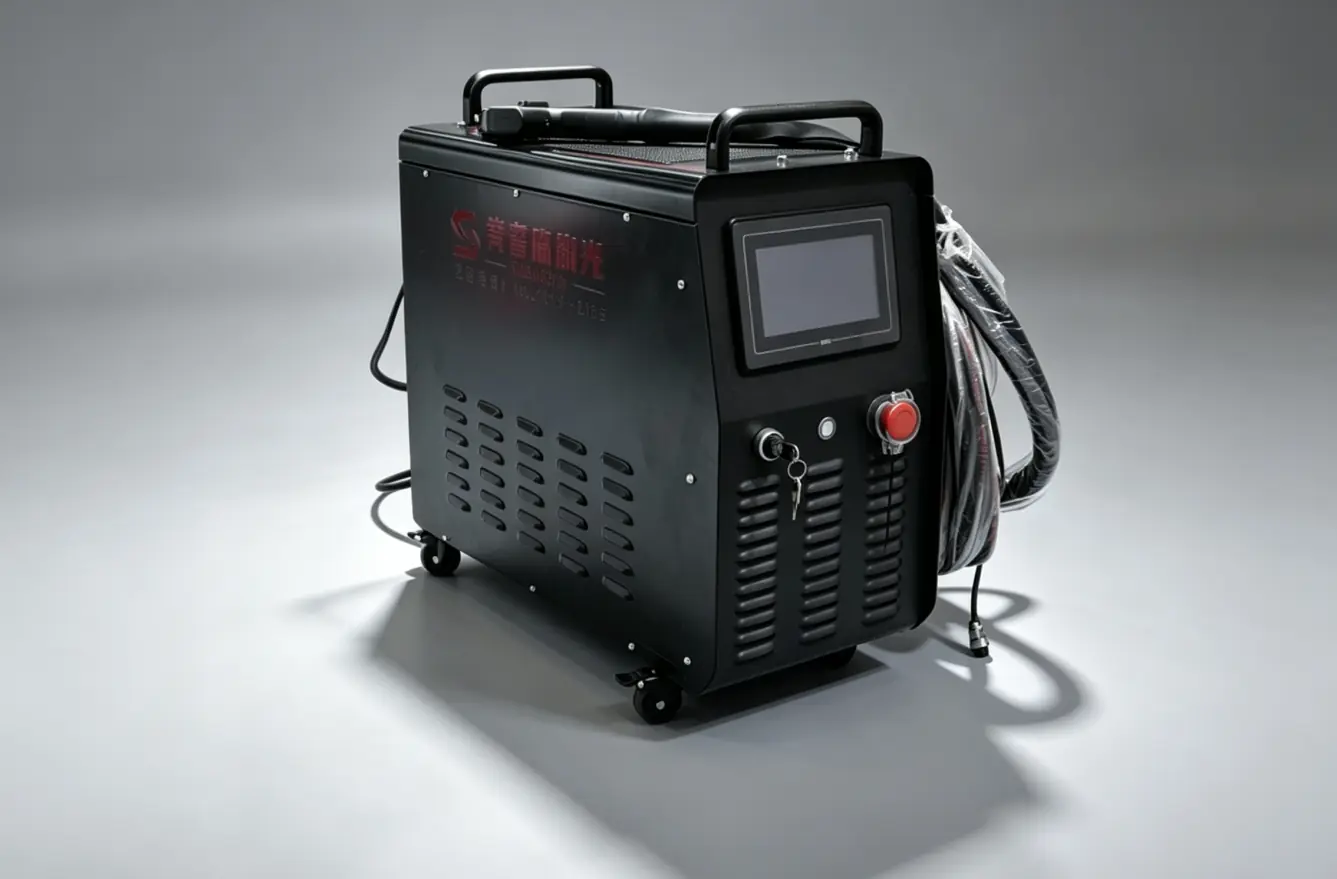
Vergleichen Sie die 1500-W- und 2000-W-Konfigurationen für die Dünnschichtfertigung, bei der die Beweglichkeit der Anlagen und die verfügbare Stellfläche eine Rolle spielen. Prüfen Sie die Umgebungsbedingungen, die Kühlleistung und das tatsächliche Gehäuse für Ihren Produktionszyklus.
Luftkühlung begründet keine allgemeingültige Dickenbewertung oder Eignung für einen unkontrollierten Arbeitsbereich im Freien.
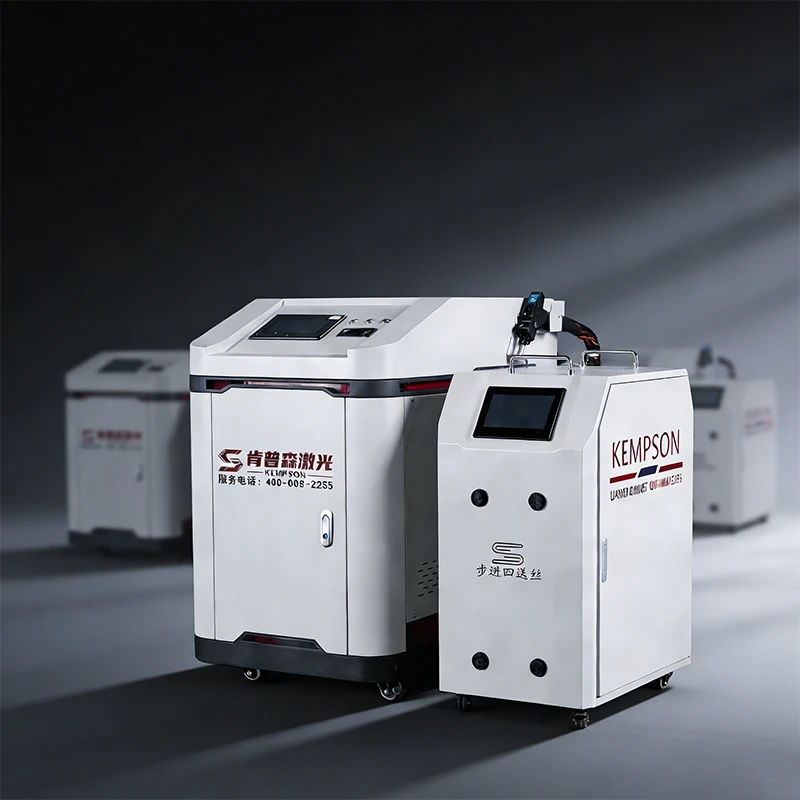
Die Varianten mit 1500 W und 2000 W eignen sich für feste Arbeitsplätze, Blechgehäuse, Schutzgeländer und Serienfertigung. Die Wasserkühlung trägt zur Wärmeableitung bei, abhängig vom Nennbetriebszyklus und den Wartungsanforderungen.
Gehen Sie nicht von einem kontinuierlichen 24/7-Betrieb, einem vollständigen Durchdringen in einem Arbeitsgang oder dem Ausbleiben einer Nachbearbeitung aus, ohne dass dafür konfigurationsspezifische Nachweise vorliegen.
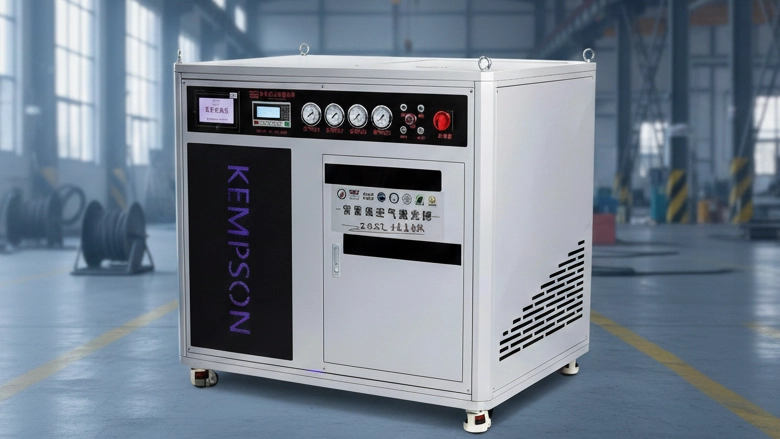
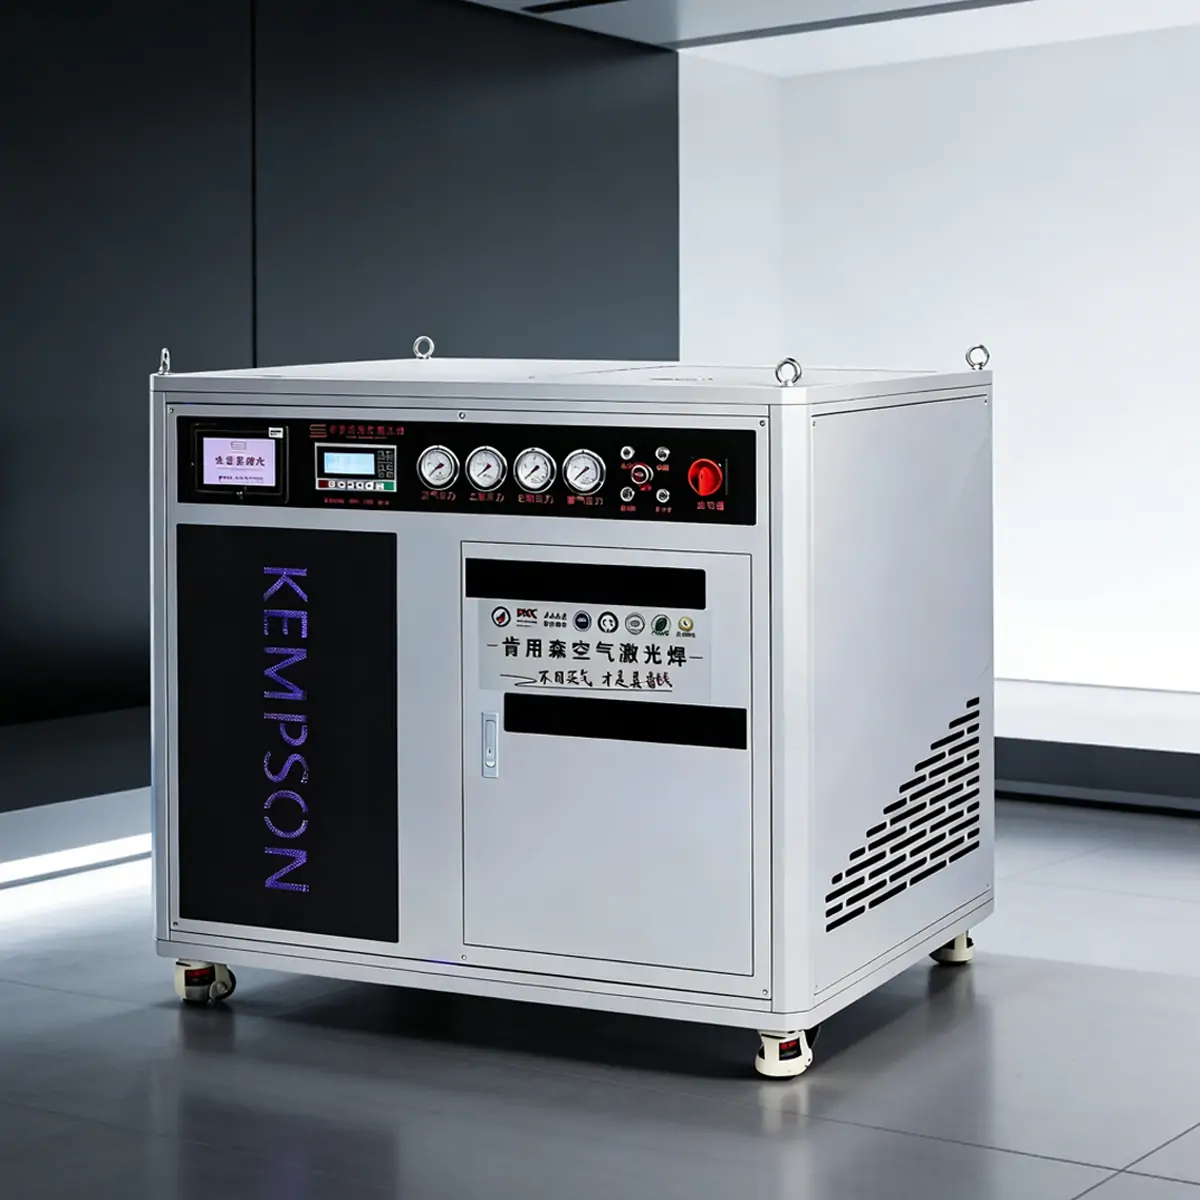
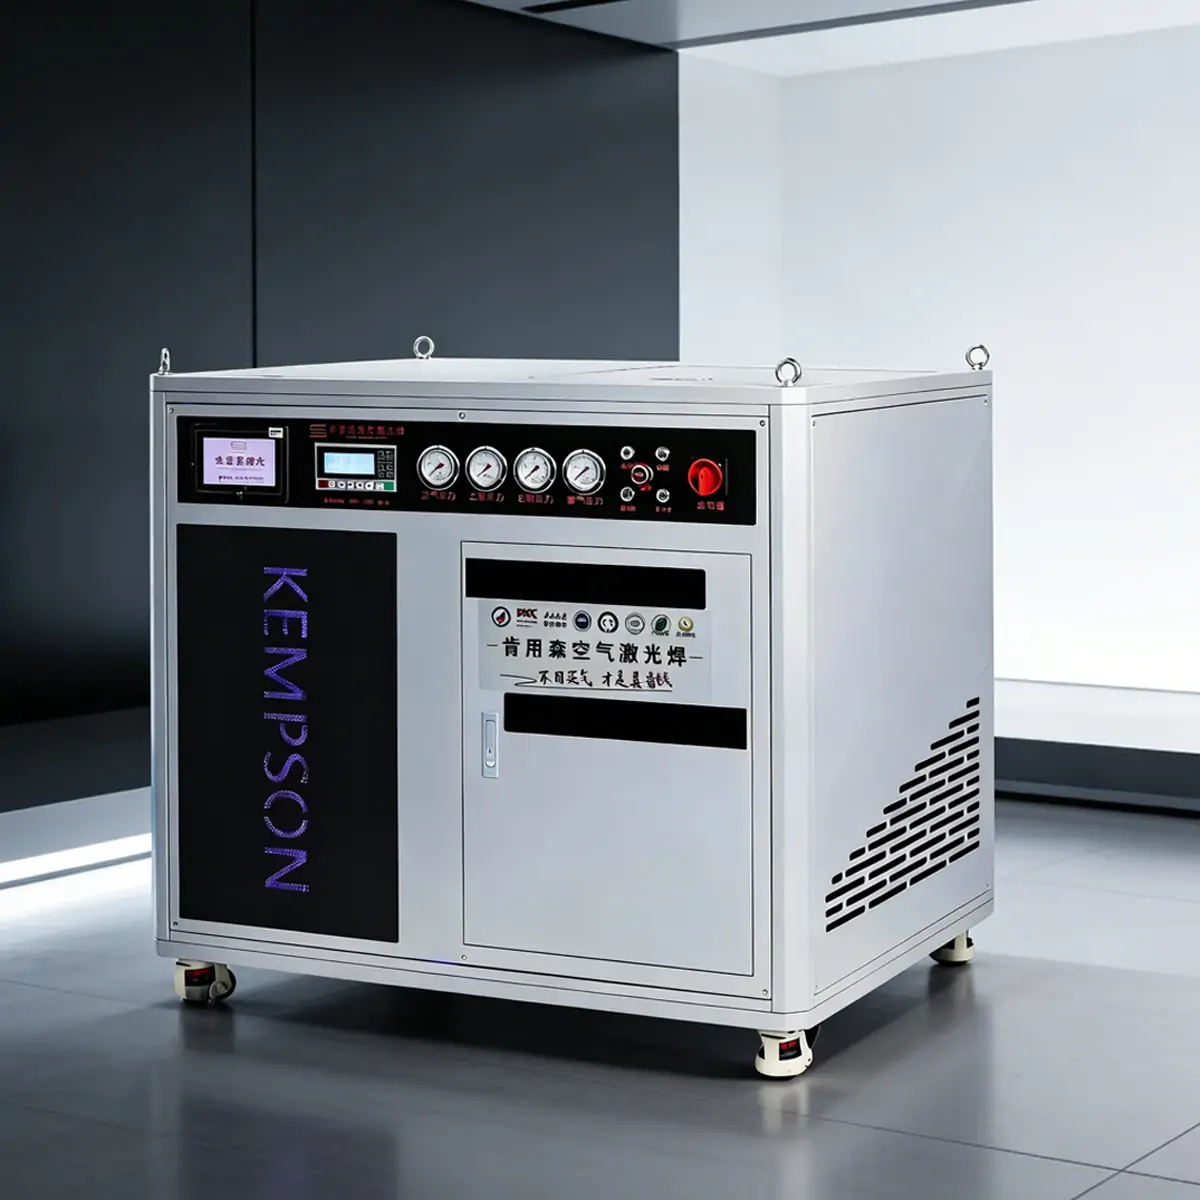
Diese Produktfamilie umfasst Varianten mit 1500 W, 2000 W und 3000 W und Schutzgaserzeugung. Vergleichen Sie die Spezifikationen für Schaltschränke, Gerätegehäuse und zugehörige Blechkonstruktionen, nachdem Sie die gelieferte Konfiguration bestätigt haben.
Ein Gasgenerator macht nicht jedes Schutzgas austauschbar oder gewährleistet eine Durchdringungsfähigkeit von 8 mm für alle Materialien.
Ein optionaler Stickstoffgenerator kann Schutzgas für kompatible Schweißverfahren liefern. Bitte prüfen Sie die spezifizierten Anforderungen an Reinheit, Durchfluss, Druck, Gasqualitätsüberwachung und Installation für das jeweilige System.
Stickstoff und Argon sind nicht ohne Weiteres austauschbar. Prüfen Sie vor der Auswahl einer Gasversorgung die Werkstoffgüte, die Schweißeigenschaften, die Verfärbungsgrenzen und das zugelassene Verfahren. Gehen Sie nicht davon aus, dass ein Stickstoffgenerator für jede Aluminiumlegierung geeignet ist oder den Bedarf an externen Gasen vollständig ersetzt.
Prüfen Sie Schweißkopf, Düsen, Drahtvorschubgerät, kompatiblen Draht, Schutzlinsen und Wartungszubehör. Entdecken Sie unser Zubehör für Laserschweißgeräte und geben Sie die benötigten Artikel bei Ihrer Angebotsanfrage an.
Führen Sie eine standortspezifische Laserrisikobewertung durch, regeln Sie den Zugang, sorgen Sie für eine geeignete Strahlumhüllung, Schutz vor Reflexionen, Absaugung von Laserrauch und schulen Sie die Bediener. Wählen Sie einen Augenschutz, der der tatsächlichen Laserwellenlänge und dem erforderlichen Schutzgrad entspricht. Die Sicherheitsfunktionen der Geräte ersetzen nicht die Sicherheitsvorkehrungen am Arbeitsplatz. Lesen Sie vor der Installation die Sicherheitsrichtlinien für das Handlaserschweißen .
Wenden Sie sich an einen Experten



Kempson verfügt über ein unabhängiges Forschungs- und Entwicklungsteam sowie ein Team von erfahrenen Ingenieuren, die sich auf die Entwicklung modernster Laserschweißtechnologie konzentrieren und sich der Bereitstellung leistungsstarker und kosteneffizienter kundenspezifischer Lösungen für verschiedene industrielle Anwendungen verschrieben haben.

Mit über 30 Patenten sind alle Maschinen CE-, ISO- und FDA-zertifiziert. Wir bieten 3 Jahre Garantie, kostenlose Schweißproben und lebenslangen Kundendienst für dauerhafte Zuverlässigkeit.

Wir unterstützen eine umfassende OEM/ODM-Kooperation und bieten personalisierte Dienstleistungen wie Systemdesign, Hardware- und Softwareintegration, Entwicklung von Spezialzubehör und Anpassung von Markenlogos, präzise zugeschnitten auf verschiedene Märkte und Anwendungsszenarien.

Wir bieten kostenlose Schweißnahtprüfungen an: Senden Sie uns einfach Ihre Materialien oder Ihre Prozessanforderungen, und wir führen Schweißprüfungen durch, erstellen Prozessvideos und senden Ihnen die physischen Muster zurück. So erhalten Sie objektive und verlässliche Kaufinformationen.
Edelstahl, Kohlenstoffstahl, verzinkter Stahl und ausgewählte Aluminiumlegierungen sind anhand der genauen Werkstoffgüte, des Oberflächenzustands, der Nahtgeometrie und der Akzeptanzkriterien zu bewerten. Kupfer, Messing und ungleiche Legierungen erfordern zusätzliche Kompatibilitäts- und Prozessbewertungen. Werkstofflisten stellen keine allgemeingültige Dickengarantie dar.
Nein. Die Angabe „Bereich“ beschreibt den Anwendungsbereich dieser Kollektion. Die Leistungsfähigkeit hängt von der Laserquelle, dem Schweißkopf, der Werkstoffgüte, der Nahtgestaltung, der Passung, der Schweißgeschwindigkeit, dem Zusatzwerkstoff und der erforderlichen Verschmelzung ab. Ermitteln Sie die minimalen und maximalen Fertigungsnähte anhand von Stichproben. Die Oberflächenraupenbreite gibt keinen Aufschluss über den vollständigen Durchschweißungsgrad.
Vergleichen Sie Kühlleistung, Nennbetriebszyklus, Umgebungsbedingungen, Wartungsaufwand und verfügbaren Platz. Luftgekühlte Anlagen vereinfachen unter Umständen die Anordnung; wassergekühlte Anlagen erfordern hingegen ein Management des Flüssigkeitskreislaufs. Kein Kühllabel allein gibt Auskunft über die Schweißnahtqualität oder die Dauerbetriebsfähigkeit. Prüfen Sie die genauen Modellspezifikationen.
Bei geeigneten Verbindungen kann dieses Verfahren eine Alternative darstellen, sofern die erforderliche Schweißnahtqualität, Zugänglichkeit, Passgenauigkeit und Sicherheitsvorkehrungen gewährleistet sind. Große Spaltmaße, hoher Zusatzwerkstoffbedarf, eingeschränkter Zugang oder ein bereits qualifiziertes Verfahren können ein anderes Verfahren begünstigen. Vergleichen Sie vollständige Produktionszyklen und abgenommene Teile anstatt eines universellen Geschwindigkeitsmultiplikators.
Bitten Sie KEMPSON um die schriftlichen Bedingungen für die ausgewählte Maschine, Laserquelle, den Schweißkopf, die Kühleinrichtung und das optionale Zubehör. Bestätigen Sie Garantiedauer, Ausschlüsse, Verbrauchsmaterialien, Serviceleistungen, Ersatzteile, Installationsanleitung und Bedienerschulung im Angebot oder Vertrag.
Geben Sie die Werkstoffgüte, Blechdicke, Verbindungszeichnungen, Passungstoleranzen, Oberflächenanforderungen, Produktionsziel und Details zur Baustellenversorgung an. Vereinbaren Sie einen Prüfplan für die Schweißnaht, der Leistung, Geschwindigkeit, Fokus- bzw. Strahleinstellungen, Drahtvorschub, Schutzgas und Einspannung dokumentiert. Prüfen Sie die Abmessungen und das Aussehen der Schweißnaht und führen Sie bei Bedarf Querschnitte oder andere Prüfungen durch, um die Verschmelzung und die Eigenschaften der Verbindung zu verifizieren.
Kontaktieren Sie KEMPSON , um repräsentative Muster und ein auf Ihre Konfiguration zugeschnittenes Angebot zu besprechen.
Suchen Sie ein handgeführtes Laserschweißgerät für dünne Bleche?
Bitte senden Sie uns Ihre Materialgüte, Blechdicke, Nahtzeichnung, Oberflächenanforderungen und Produktionsziele. Fordern Sie eine Schweißnahtprüfung und ein konfigurationsspezifisches Angebot von KEMPSON an.