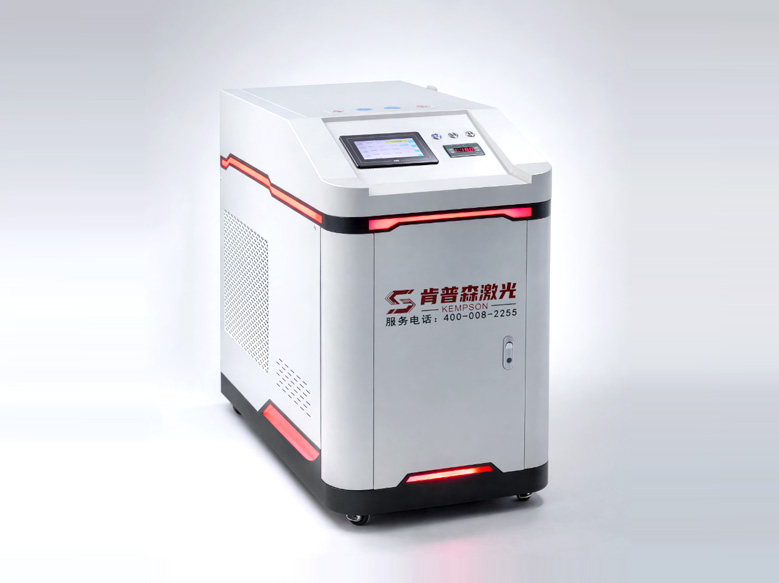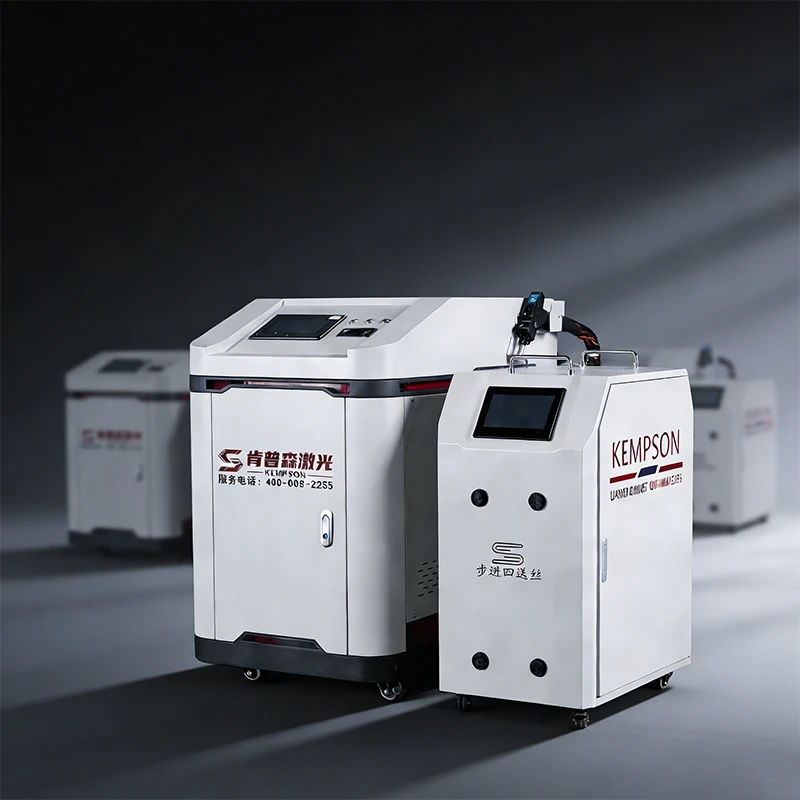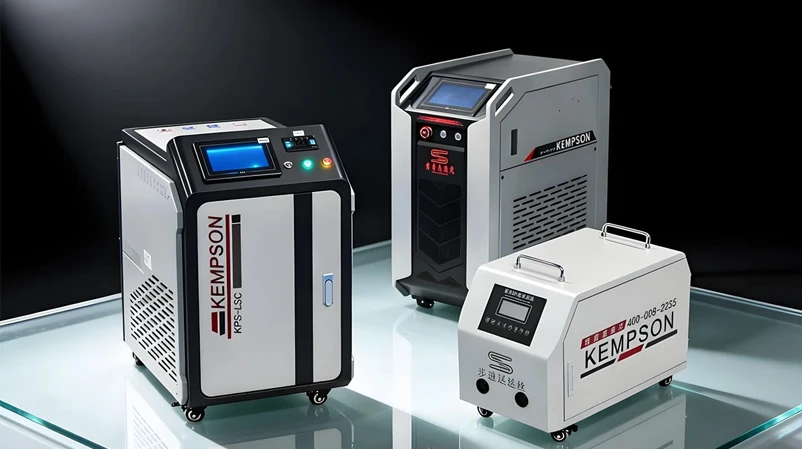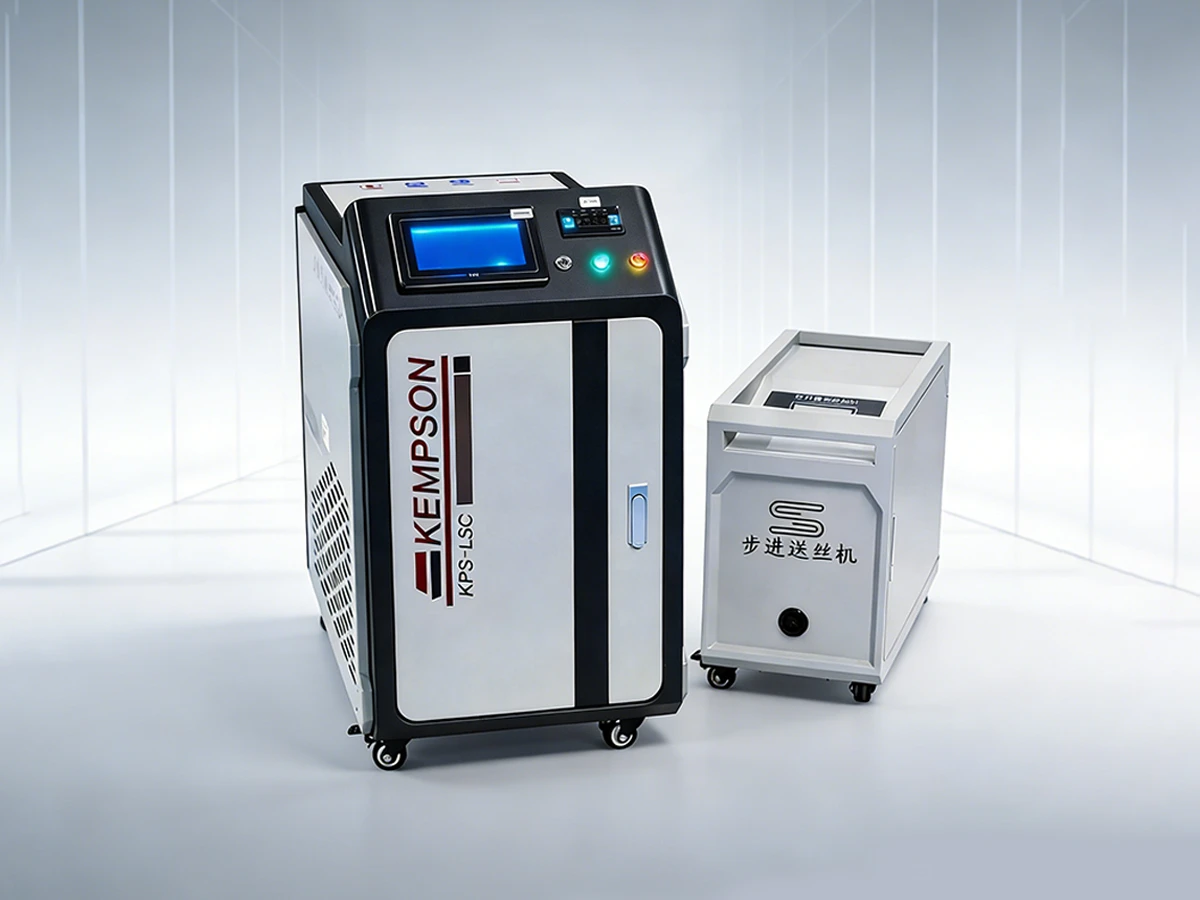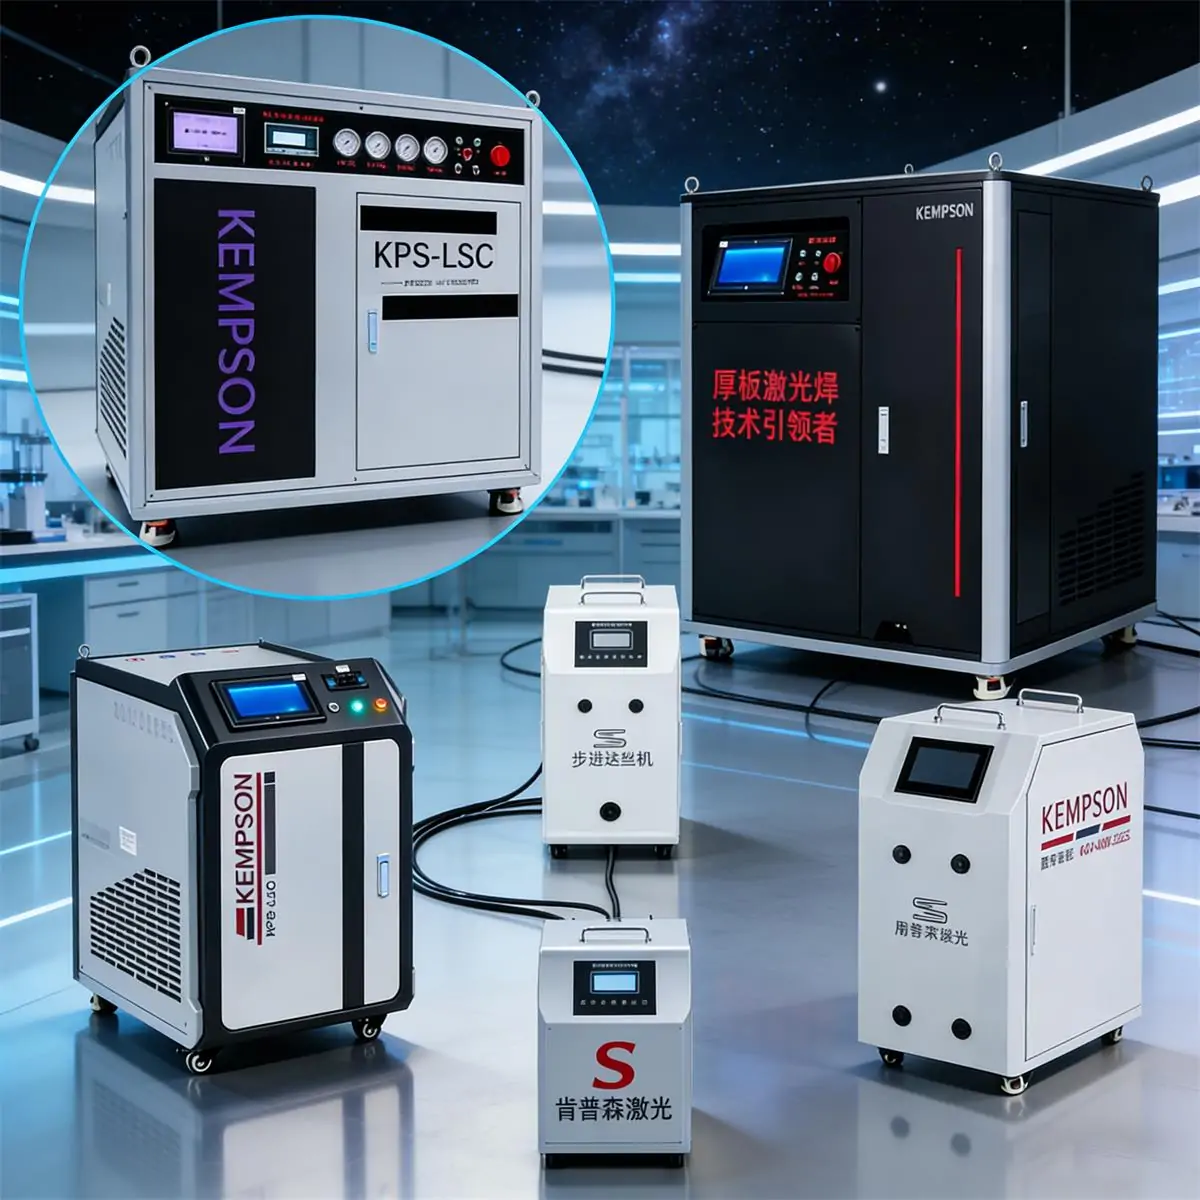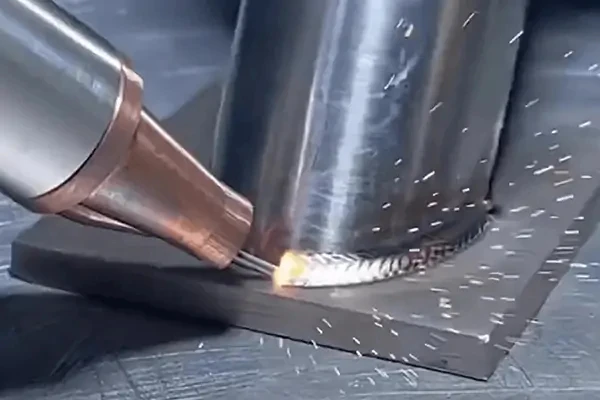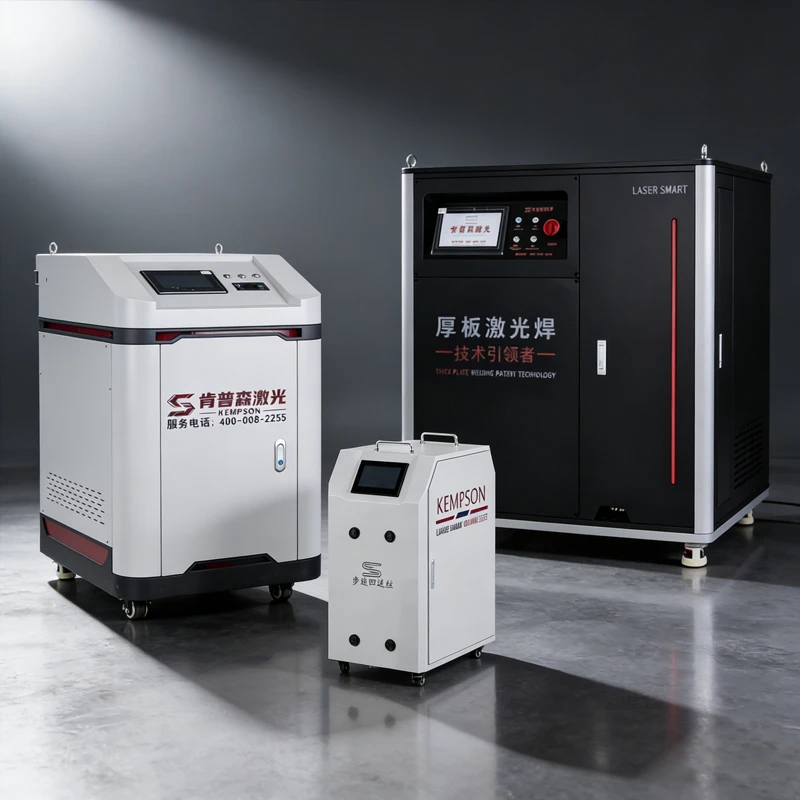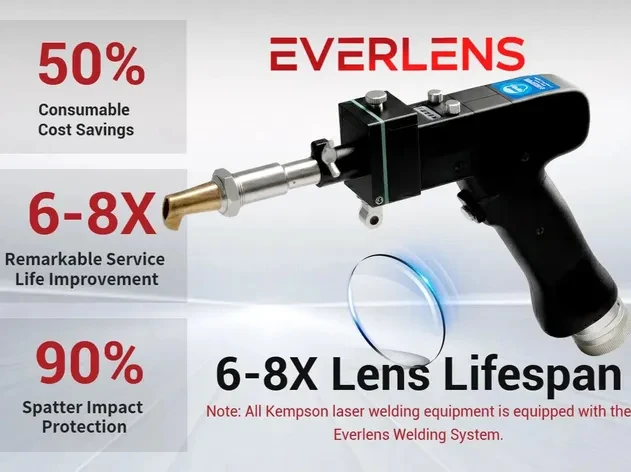


Eine 4000-W-Laserschweißanlage ist ein industrielles Faserlaserschweißsystem, das mit einer 4000-W-Laserquelle Metallbauteile mittels konzentrierter Laserenergie verbindet. Sie ist für das Schweißen von Kohlenstoffstahl, Edelstahl und Aluminium im Schwermaschinenbau, im Stahlbau und in der industriellen Metallverarbeitung konzipiert.
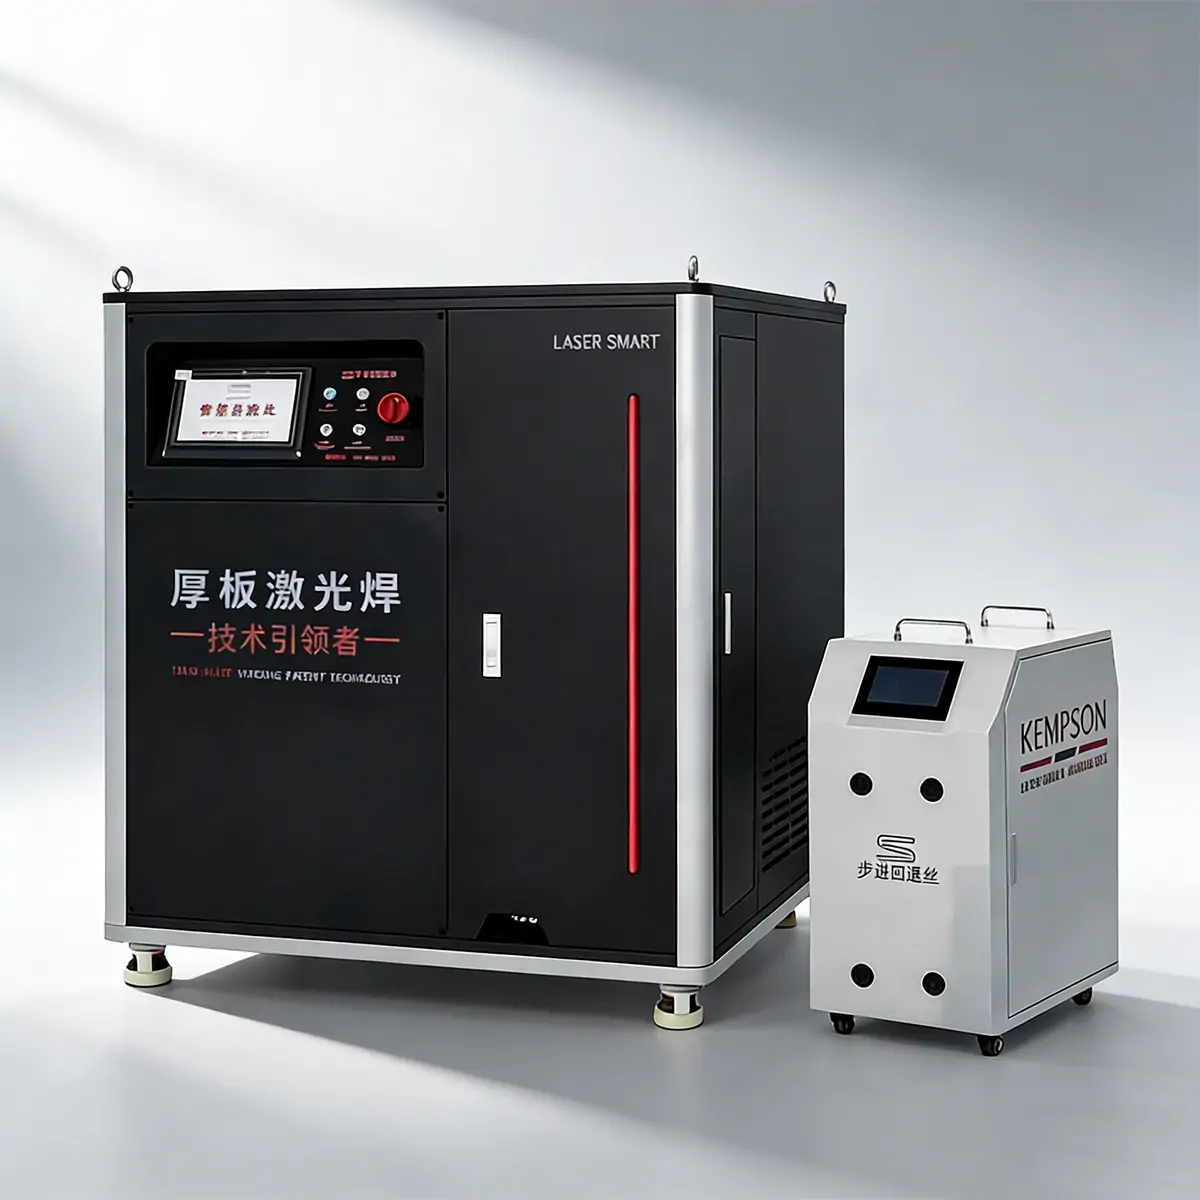
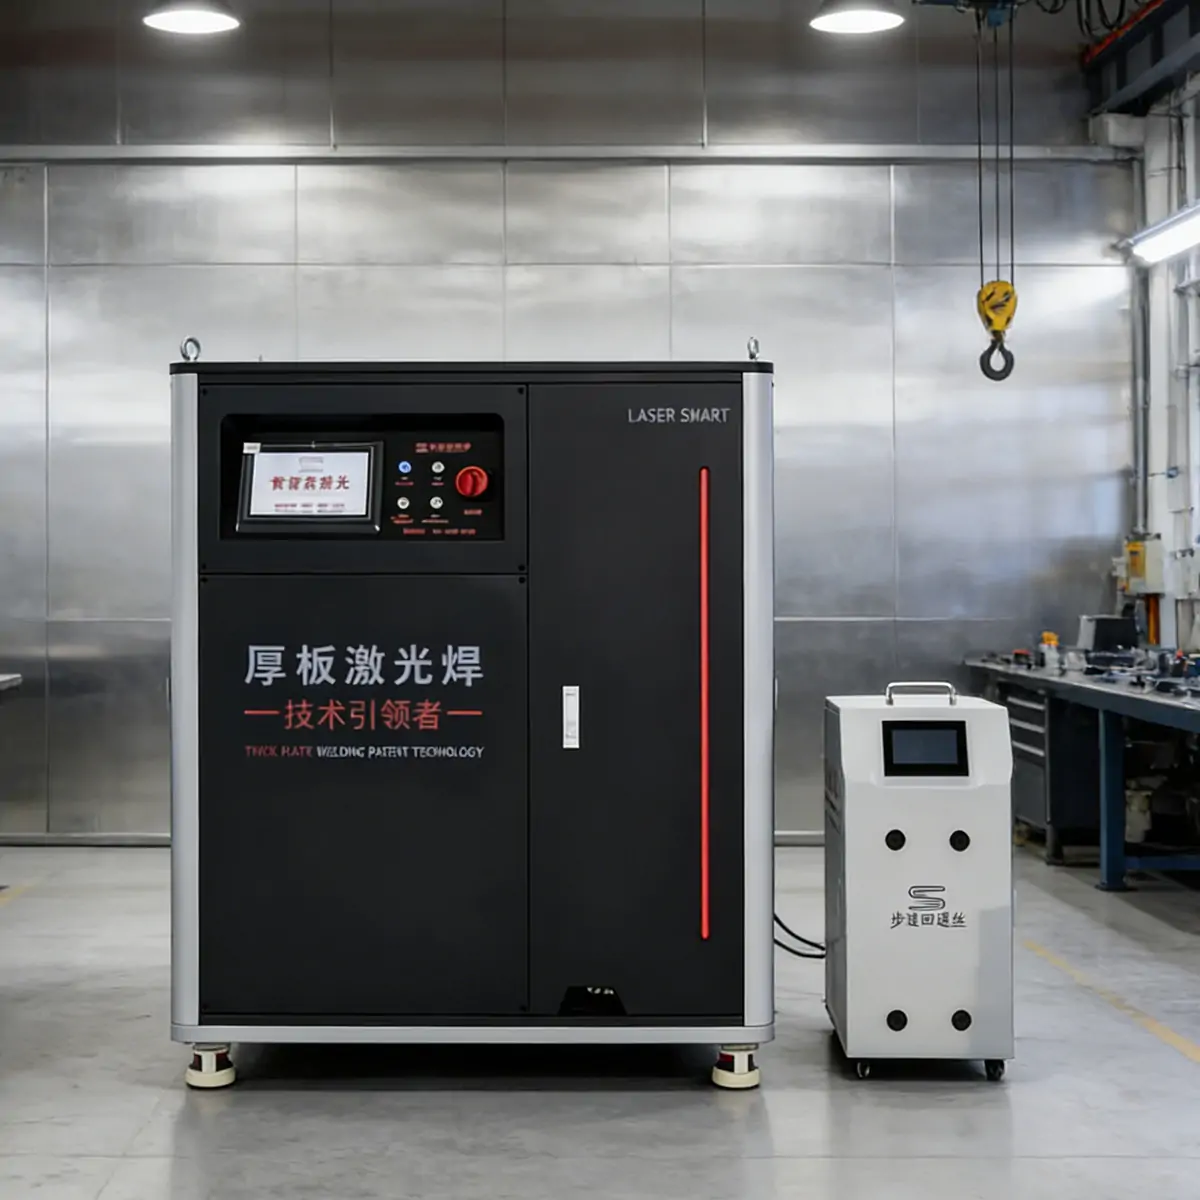
Das KPS-ALW4000 ist ein handgeführtes Laserschweißsystem mit automatischer Drahtzufuhr zum Schweißen dicker Metallplatten und zum Füllen größerer Fugen. Das integrierte Schutzgaserzeugungssystem versorgt das System während des Schweißvorgangs mit Schutzgas, während die Wasserkühlung die im kontinuierlichen Industriebetrieb entstehende Wärme abführt. Das System unterstützt verschiedene Drahtzufuhrkonfigurationen und Schweißverfahren, angepasst an die Anforderungen des Werkstücks und der Fuge.
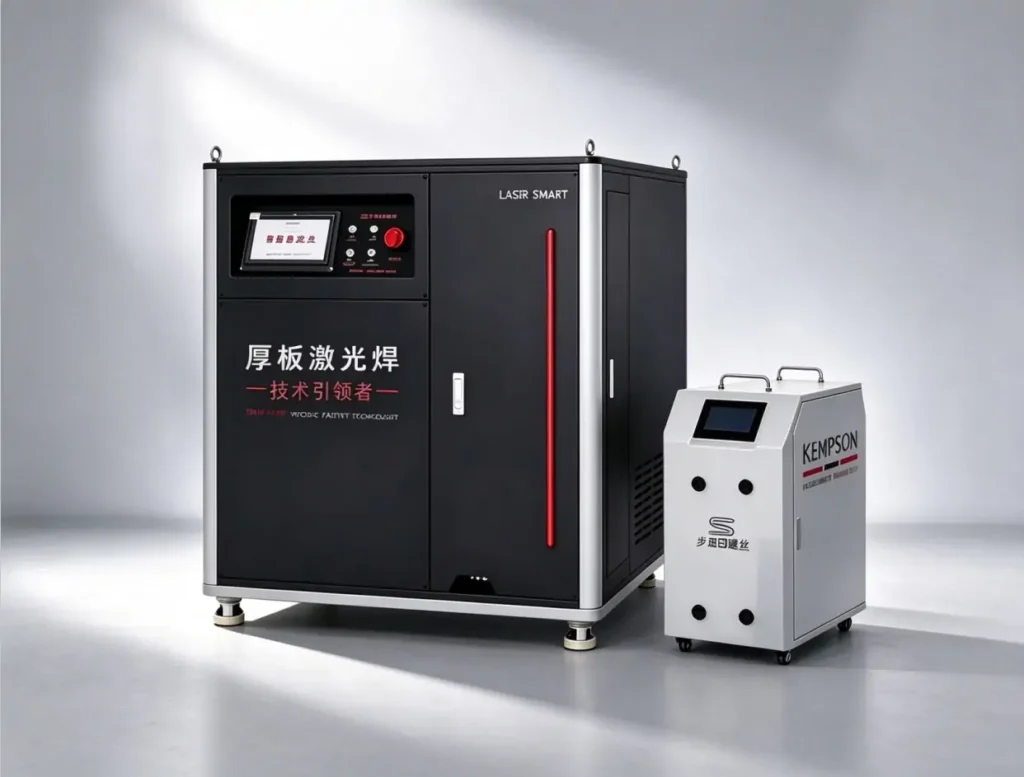

Eine 4000-W-Laserschweißanlage kann dicke Metallplatten verschweißen. Die maximal zulässige Dicke variiert je nach Material, Nahtdesign und Schweißkonfiguration. Die KPS-ALW4000 erreicht eine maximale Eindringtiefe von 7.5 mm und kann unter festgelegten Schweißbedingungen Kohlenstoffstahlplatten bis zu 12 mm, Edelstahlplatten bis zu 11 mm und Aluminiumlegierungen bis zu 10.5 mm verschweißen.
| Material | Maximale Schweißdicke |
|---|---|
| Kohlenstoffstahl | 12 mm |
| Edelstahl | 11 mm |
| Aluminiumlegierung | 10.5 mm |
Das Schweißen von 12 mm dickem Kohlenstoffstahl erfordert Laserenergie, Schweißdraht, Schutzgas und Nahtvorbereitung. Die KPS-ALW4000 vereint diese Prozessschritte, um verschiedene Blechkonfigurationen und Schweißanforderungen zu bewältigen.
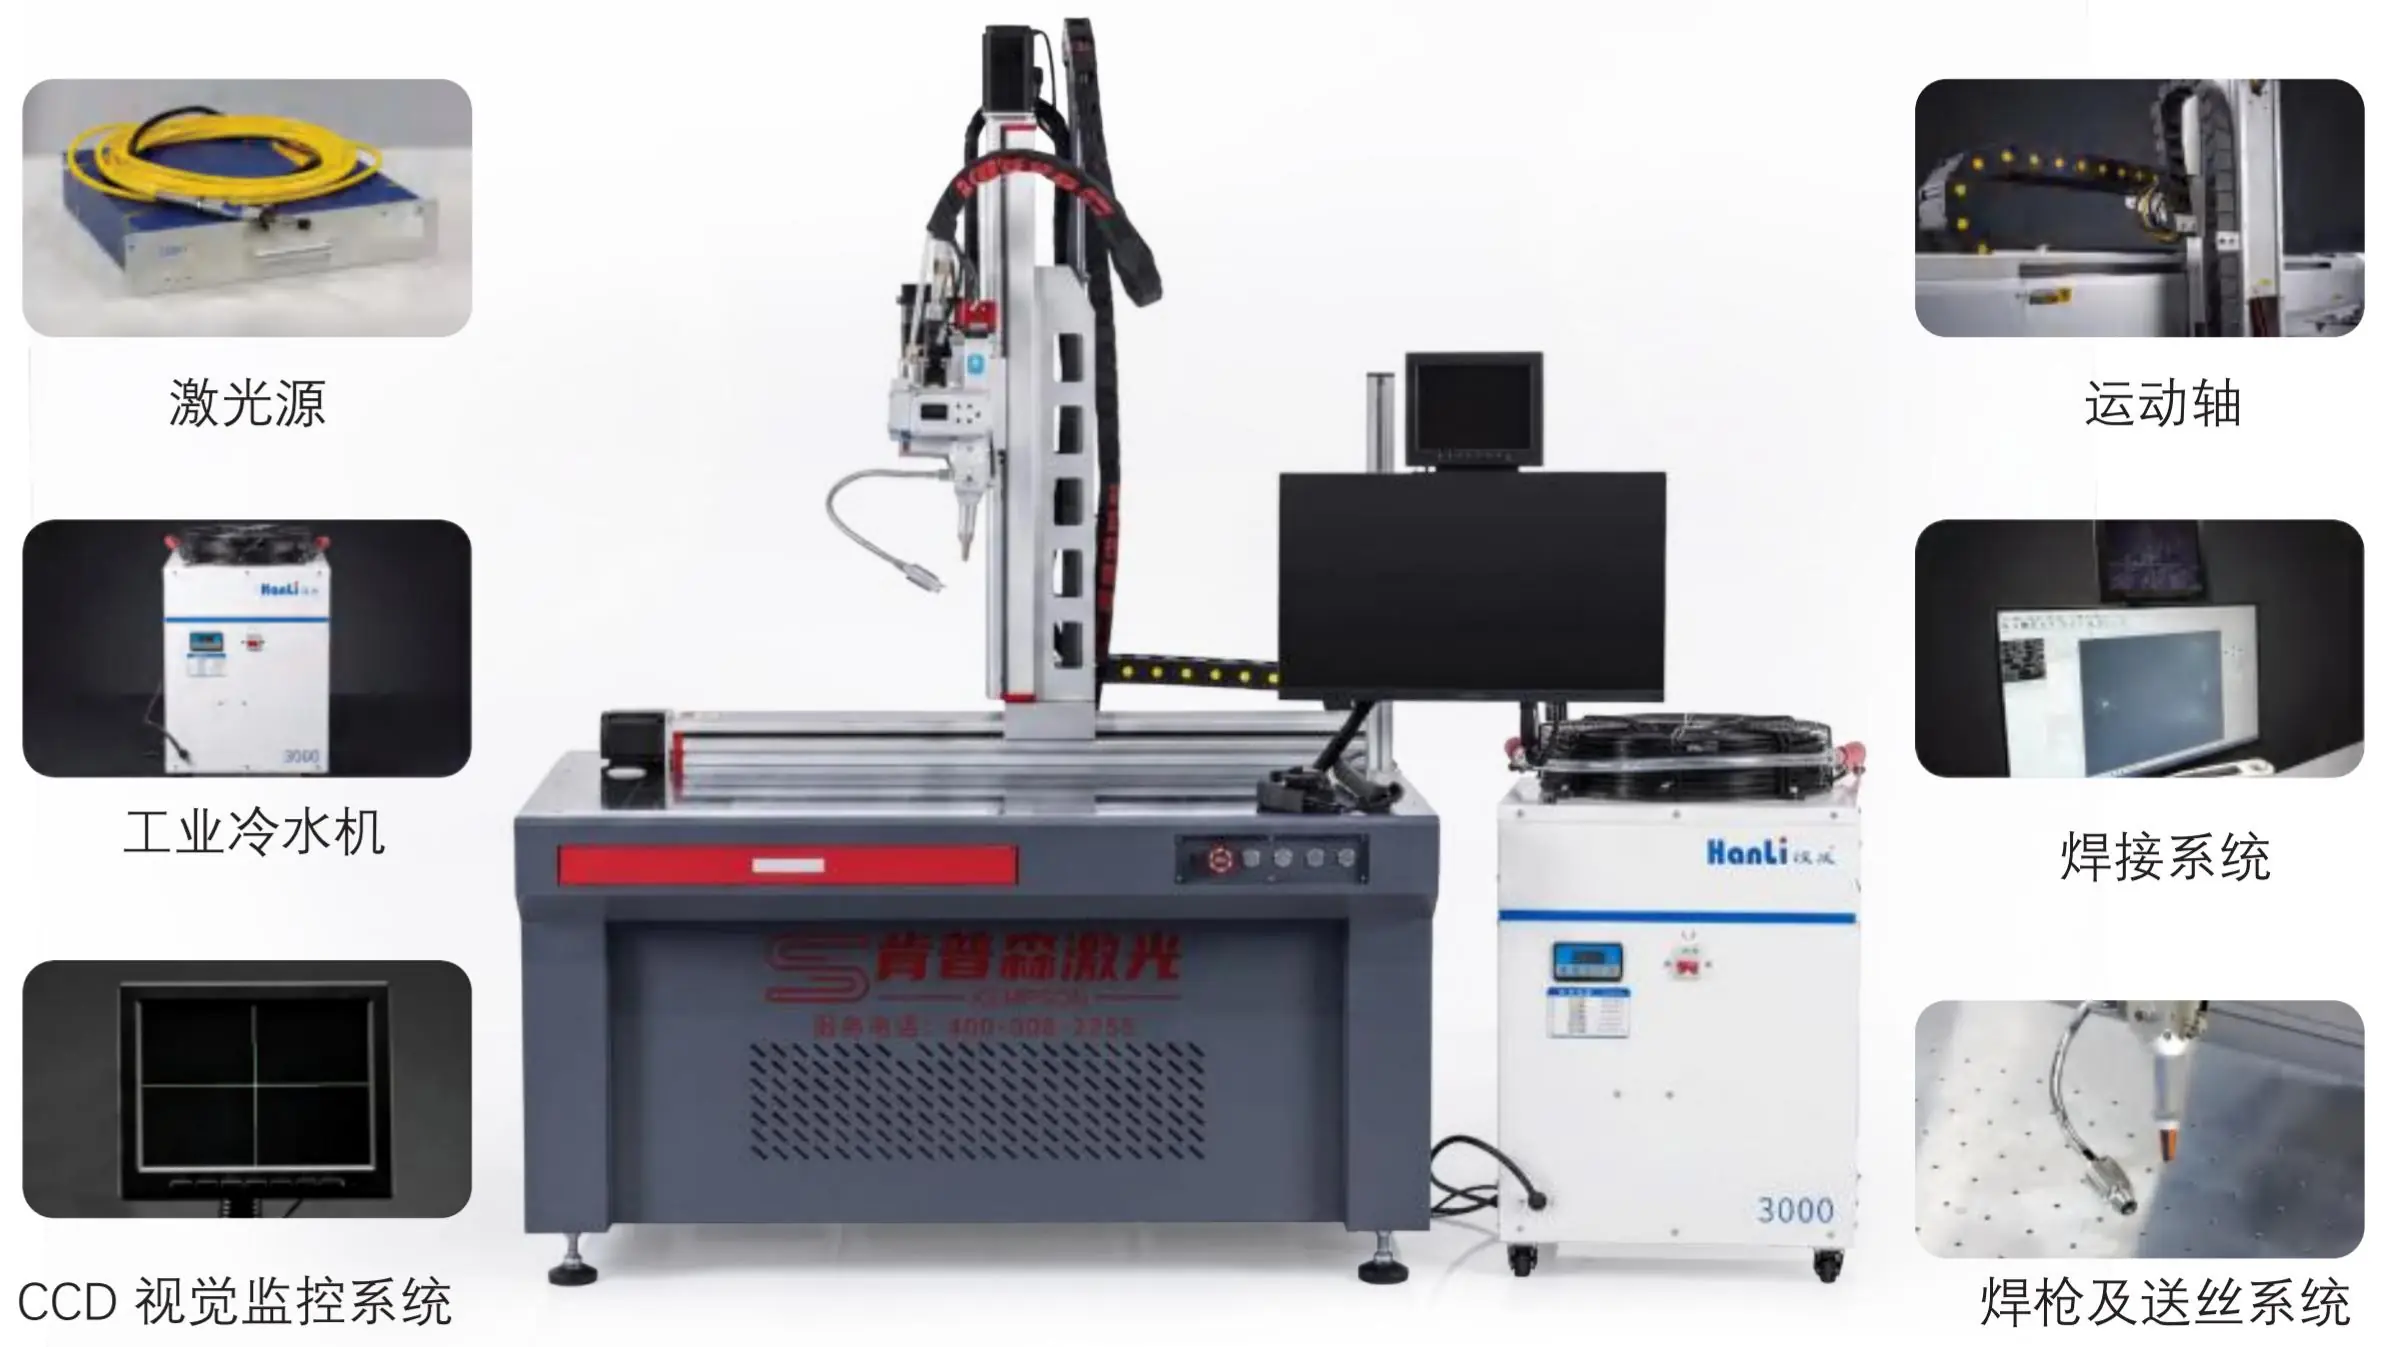
Die KPS-ALW4000 besteht aus sechs Hauptsystemen, die die Laserleistung, den Schweißvorgang, die Zufuhr des Schweißdrahts, die Schutzgaszufuhr und das Temperaturmanagement steuern.

4000-W-Faserlaserquelle
Die 4000-W-Faserlaserquelle erzeugt den Laserstrahl zum Schweißen von Kohlenstoffstahl, Edelstahl und Aluminium. Laserleistung und Prozesseinstellungen werden entsprechend der Materialstärke und den Anforderungen an die Schweißnaht angepasst.
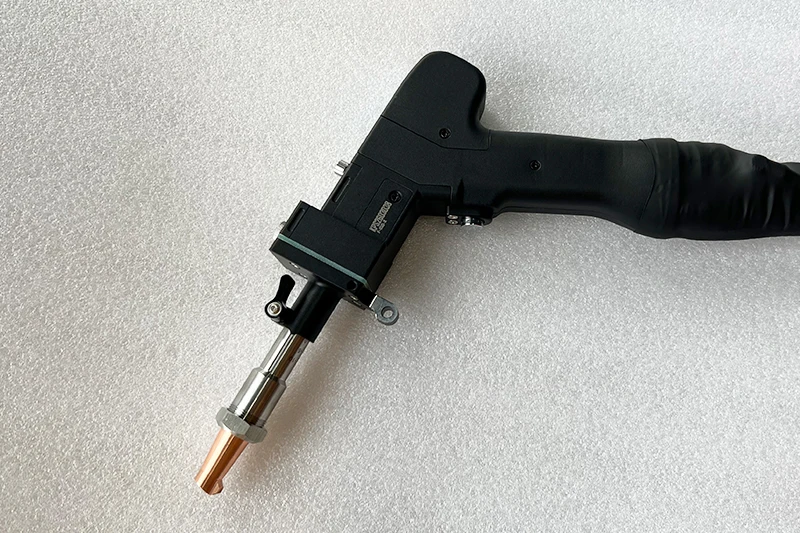
Handlaserschweißpistole
Die handgeführte Schweißpistole richtet den Laserstrahl auf das Werkstück. Ihre Betriebsposition und der Verfahrwinkel ermöglichen es dem Bediener, verschiedene Nahtgeometrien und Schweißwege zu realisieren.
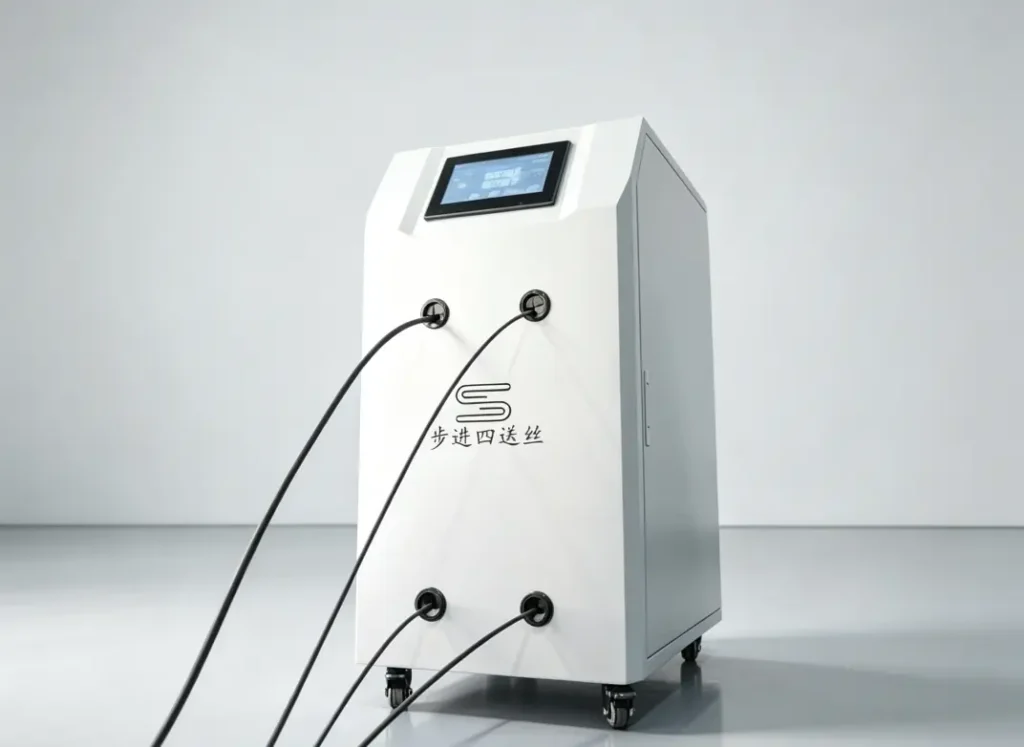
Automatischer Mehrdraht-Zuführer
Der automatische Drahtvorschub führt dem Schweißbereich Schweißdraht zu. Er unterstützt Ein-, Zwei- und Dreidrahtkonfigurationen für unterschiedliche Nahtspaltbreiten und Schweißnahtfüllungsanforderungen.
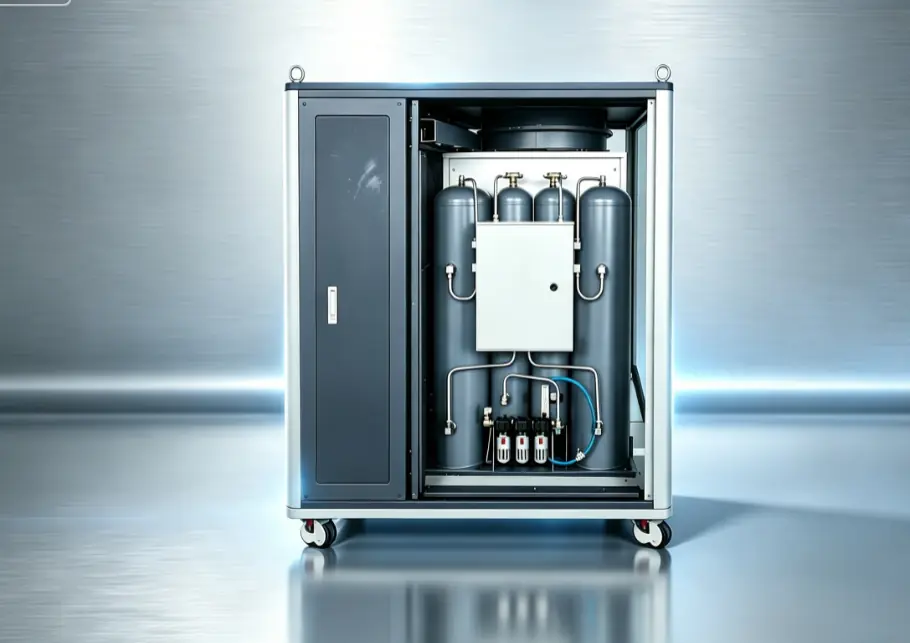
Eingebautes Gaserzeugungssystem
Das Gaserzeugungssystem produziert und liefert Schutzgas für den Schweißbrenner. Gasart, Reinheit und Durchflussrate werden entsprechend dem Werkstoff und dem Schweißprozess eingestellt.
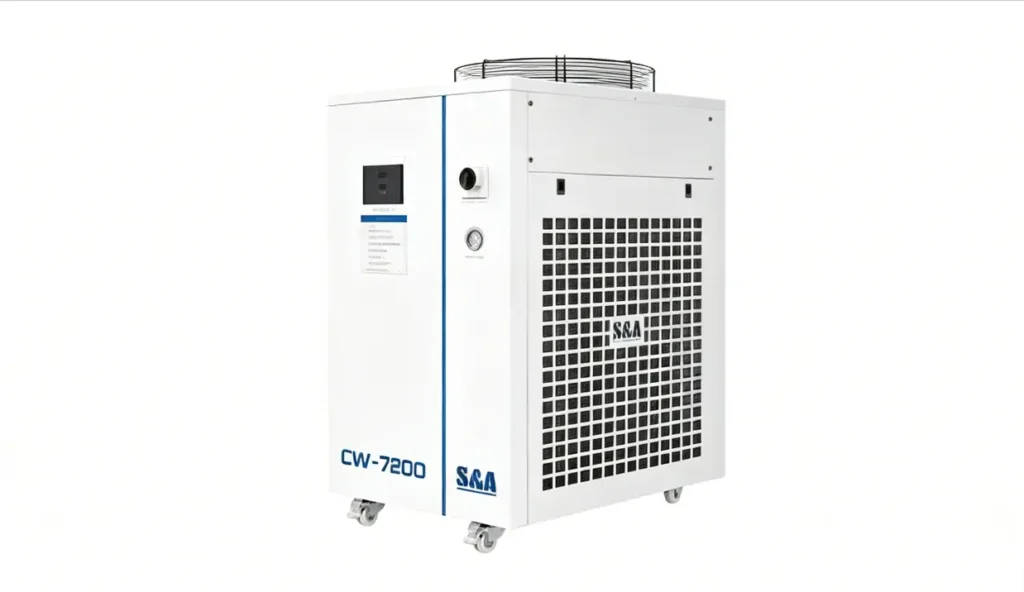
Industrieller Wasserkühler
Der Wasserkühler leitet Kühlwasser durch die Laserquelle und andere dafür vorgesehene Komponenten, um die Betriebstemperatur während des kontinuierlichen Schweißens zu kontrollieren.
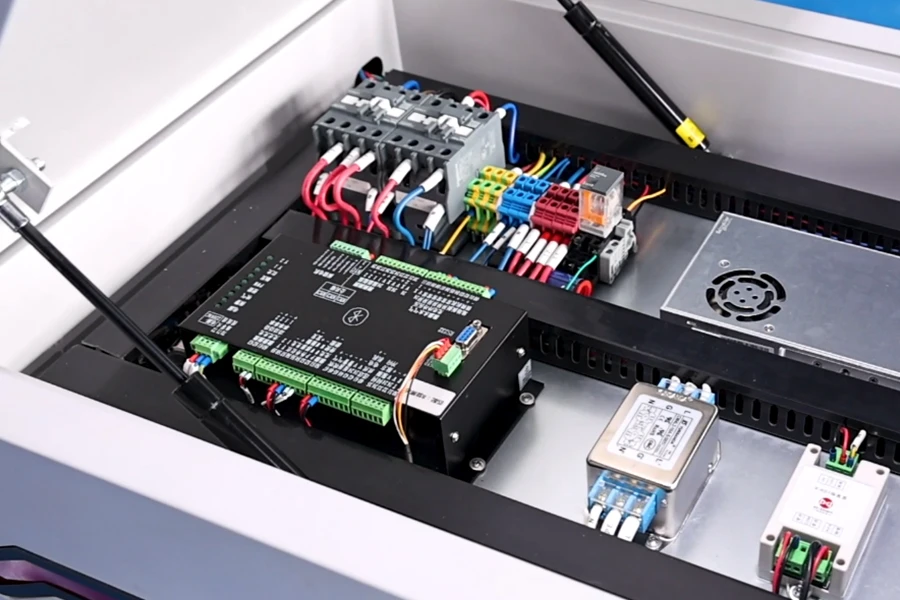
Elektrische Steuerung
Das Steuerungssystem regelt Laserleistung, Drahtvorschub und Schweißparameter. Die Bediener können die Prozesseinstellungen an das Werkstück und die Produktionsanforderungen anpassen.
Unser 4000W Laserschweißgerät ermöglicht stabiles Schweißen von 0.5–12 mm dickem Kohlenstoffstahl mit tiefem Einbrand, 8 mm breiten Schweißnähten, einseitigem Schweißen mit beidseitiger Umformung und spritzerfreien Ergebnissen ohne Nachschleifen.


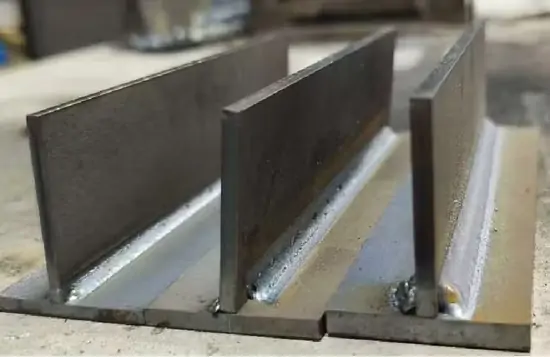

Laserschweißen findet in verschiedenen Branchen breite Anwendung, und seine Schweißnahtfestigkeit ist gut dokumentiert. Weitere Informationen finden Sie im Artikel: „Ist Laserschweißen fest? Festigkeit, Haltbarkeit und Leistung erklärt.“
KEMPSON testete das KPS-ALW4000 an 12 mm dicken Kohlenstoffstahlplatten. Die folgenden Videos zeigen den Schweißprozess und die anschließende Maßprüfung und geben einen direkten Einblick in die Schweißnahtbildung und die fertigen Schweißnahtabmessungen.
Kempson bietet individuell anpassbare Laserschweißlösungen, die auf unterschiedliche Materialstärken, Schweißanwendungen und Produktionsanforderungen zugeschnitten sind.
| Kernartikel | Technische Spezifikationen | Bemerkungen |
| Produkt-Modell | KPS-ALW4000 | 4000W Spezialmodell mit dicker Platte |
| Laserleistung | 4000 Watt | Kempson kundenspezifischer Chip / USA GW Laser |
| Dicke von Kohlenstoff-/Winkelstahl | 12 mm | aus Südkorea importierte Wirbeltrennung |
| Edelstahlstärke | 11 mm | Blankschweißnaht, Sekundärwand-Abstützung |
| Dicke der Magnesiumlegierung | 10.5 mm | Unterstützt selbstgeneriertes Gas; Aluminiumschweißen führt nicht zu Schwarzfärbung. |
| Maximale Durchdringung | 7.5 mm | Industrielles Tiefenschweißen, die Festigkeit übertrifft herkömmliche Schweißnähte bei Weitem. |
| Schweißnahtbreitenbereich | 1.5 mm – 8.0 mm | Unterstützt das Füllen und Stapeln breiter Schweißspalten. |
| Drahtzufuhrmodus | Motorischer Vierantrieb, automatische Zuführung | Unterstützt freies Umschalten zwischen Einzel-, Doppel- und Dreifachdrähten |
| Modifizierter Drahtdurchmesser | Φ0.8 / 1.0 / 1.2 / 1.6 / 2.0 | Kompatibel mit verschiedenen Drahtspezifikationen |
| Schutzgastyp | 99.99 % stickstoffangereichertes Gemisch | Selbst erzeugtes Gas, kein Verbrauch externer Gasflaschen |
| Gaserzeugungssystem | aus Südkorea importierte Wirbelablösung | Hochpräzisionsfiltration, Gasquellenreinigung |
| Bar Systeme | Französisch Schneider | Phosphatschutz, stabile Stromentladung |
| Kühlungsmethode | S&A Kundenspezifischer 18000W Kaltwassersatz | Spindel aus Vollkupferrohr, geeignet für 24-Stunden-Dauerbetrieb |
| Gesamtleistungsaufnahme | ≤ 3.5 kW | Hoher photoelektrischer Umwandlungsgrad, energiesparend |
| Betriebsspannung | 380V | Industrieklasse |
| Faserlänge | Standard 10 Meter | Erfüllt die Anforderungen an das Schweißen im Freien und bei großen Werkstückabständen. |
| Gewicht / Größe | ≈585 kg / 1.2 * 1.3 * 1.3 m | Grenzdicke, einseitiges Schweißen, beidseitiges Umformen |
Die Kempson KPS-ALW4000 Druckluft-Schweißanlage für dicke Bleche ist für die Schwerindustrie mit anspruchsvollen Umgebungsbedingungen, dicken Blechen und hohen Festigkeitsanforderungen konzipiert. Zu den wichtigsten industriellen Anwendungsbereichen gehören:

Bauteile für schwere Baumaschinen: Auslegerhalterungen, Stützrippen, große Armverbinder.

Bergbauausrüstung und -komponenten: Vibrationssiebe zur Staubentfernung, Brechergehäuse, Rohrleitungsstützen.

Stahlbauwerkstätten und -gebäude: Kragträger, Einbauteile, Stahlgeländer , I-Träger-Verbindungsplatten.

Spezielle Containerbearbeitung und Kastenschweißen: Aufbauhalterungen, Fahrgestellquerträger, Containereckbeschläge.
Konstruktion von Schwerlast-Lkw und landwirtschaftlichen Geräten: Längsträgerverstärkungsplatten für Lkw, landwirtschaftliche Anhängevorrichtungen, Anhängerachsen.

Energieanlagen: Dicke Blechhalterungen für Schaltschränke, Träger für Energieleitungen.
Das KPS-ALW4000 ist ein Schweißgerät speziell für dicke Bleche. Sein selbst hergestelltes, hochreines Schutzgas löst das logistische Problem des schwierigen Flaschentransports in abgelegenen Produktionsstätten. Mit einer Leistung von 4000 W eignet es sich ideal für die optimale Blechdicke von 12 mm Kohlenstoffstahl und ist damit die beste Wahl als Ersatz für herkömmliche, ineffiziente Schweißverfahren.
Um mehr über die Funktionsprinzipien, Parameter und Anwendungsbereiche des Laserschweißens von Edelstahl und verschiedenen Stahlsorten zu erfahren, lesen Sie den Artikel: „Laserschweißen von Edelstahl: Ein umfassender Leitfaden für Anfänger und Profis“.
Die Auswahl einer 4000-W-Laserschweißmaschine für dicken Kohlenstoffstahl erfordert die Bewertung der Blechdicke, der Nahtgestaltung, des Schweißdrahts, des Schutzgases und der Betriebsbedingungen.
Prüfen Sie die maximalen und minimalen Blechdicken in Ihrer Produktion. Die Schweißleistung sollte durch Tests mit der tatsächlichen Kohlenstoffstahlsorte und -dicke nachgewiesen werden.
Identifizieren Sie die Verbindungsarten, einschließlich Stumpf- und Kehlnahtverbindungen, sowie die erforderliche Einbrandtiefe und das Schweißnahtprofil. Die Nutvorbereitung und die Montagespalte beeinflussen den Schweißprozess.
Ermitteln Sie, ob eine ein-, zwei- oder dreifache Drahtzufuhr erforderlich ist. Drahtdurchmesser und Zuführungskonfiguration hängen von den Fugenspalten, dem Zusatzwerkstoffvolumen und den Schweißnahtabmessungen ab.
Bestätigen Sie Art, Reinheit und Durchflussmenge des Schutzgases, die für den Schweißprozess von Kohlenstoffstahl erforderlich sind. Prüfen Sie, ob ein integriertes Gaserzeugungssystem für Ihre Produktionsanlage geeignet ist.
Berücksichtigen Sie die Kühlkonfiguration der Maschine und den täglichen Betriebsablauf. Für eine kontinuierliche Produktion ist ein auf die Laserquelle und die tatsächlichen Betriebsbedingungen abgestimmtes Kühlsystem erforderlich.
Prüfen Sie die verfügbare Stromversorgung, Spannung, den Aufstellraum und die Werkstattbelüftung. Stellen Sie sicher, dass die elektrischen und betrieblichen Bedingungen mit den ausgewählten Geräten kompatibel sind.
Die Maschinenkonfiguration sollte anhand der tatsächlichen Blechdicke, der Verbindungsstruktur, des Produktionszyklus und der Schweißprüfungsergebnisse bestimmt werden.
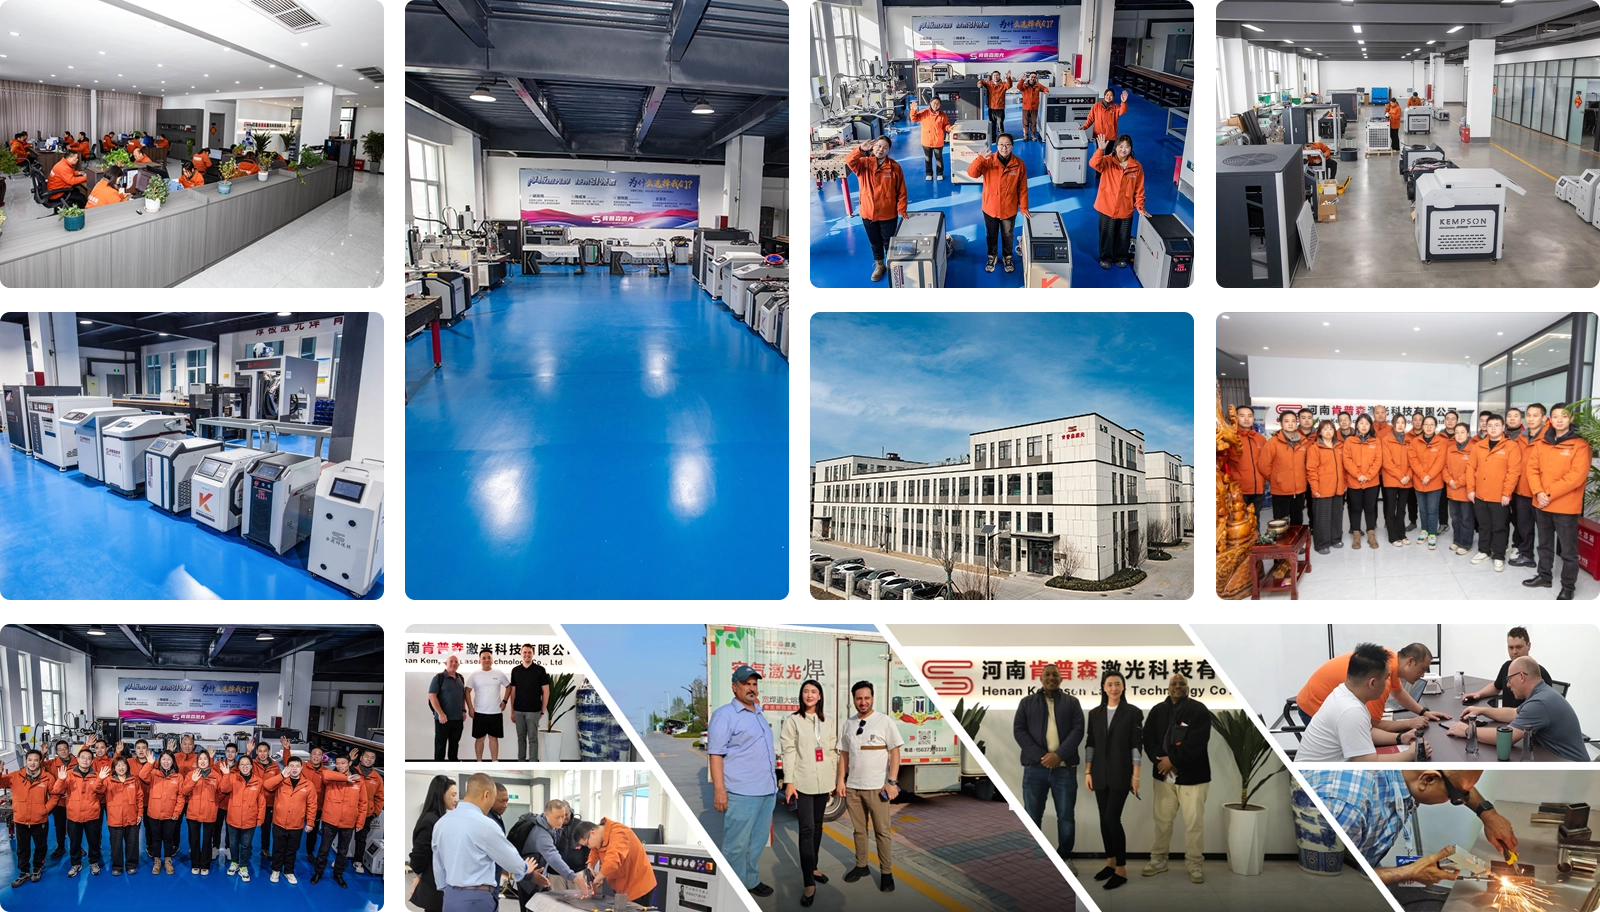
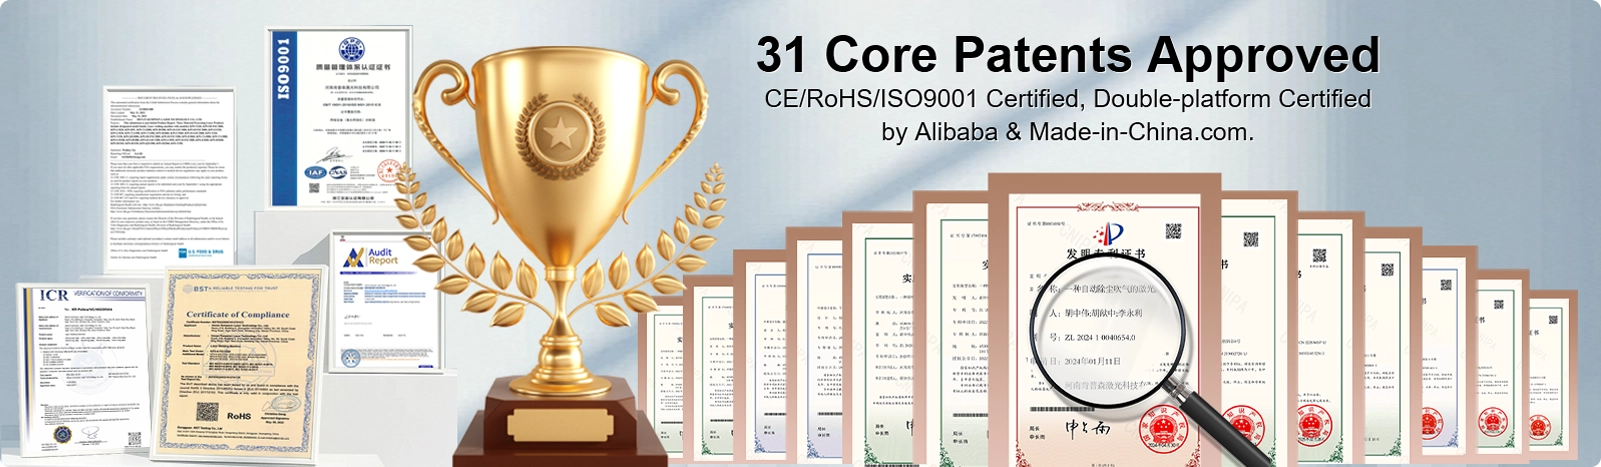
Kempson ist spezialisiert auf Forschung, Entwicklung, Fertigung, Vertrieb und Service von Laserschweißanlagen. Wir sind führend in der Technologie des Dickblech-Laserschweißens. Mit einem hauseigenen Forschungs- und Entwicklungsteam und langjähriger Branchenerfahrung verfügt das Unternehmen über mehr als 30 Patente und Zertifizierungen, darunter ISO 9001, CE und FDA. Wir bieten Hochleistungs-Laserschweißanlagen an. Diese luftgekühlte 4000-W-Laserschweißanlage mit unabhängiger Gaserzeugungseinheit und dreijähriger Garantie löst effektiv die Herausforderungen beim Dickblechschweißen hinsichtlich Kosten und Effizienz.
Ja. Die KPS-ALW4000 ist für Kohlenstoffstahlplatten bis zu einer Dicke von 12 mm ausgelegt. Die tatsächlichen Schweißergebnisse hängen von der Nahtgestaltung, der Plattenvorbereitung, der Drahtvorschubkonfiguration und den Prozessparametern ab. Vor der Serienproduktion werden Schweißversuche mit dem tatsächlichen Werkstück empfohlen.
Die KPS-ALW4000 bietet spezifizierte Schweißkapazitäten von bis zu 12 mm für Kohlenstoffstahl, 11 mm für Edelstahl und 10.5 mm für Aluminiumlegierungen. Diese Werte sind abhängig von der Werkstoffgüte, der Nahtart und den Schweißbedingungen.
Die KPS-ALW4000 hat eine angegebene maximale Einbrandtiefe von 7.5 mm. Die Einbrandtiefe bezeichnet die Tiefe der Schmelzzone, während die zulässige Blechdicke die Werkstückdicke angibt, die mit einer bestimmten Nahtkonstruktion und einem bestimmten Schweißverfahren verschweißt werden kann. Die beiden Maße sind nicht austauschbar.
Der Schweißdraht wird entsprechend der Fugenbreite, der Nahtform und dem erforderlichen Schweißvolumen ausgewählt. Für 12 mm Kohlenstoffstahl unterstützt die KPS-ALW4000 die automatische Drahtzufuhr in verschiedenen Konfigurationen. Der erforderliche Drahtdurchmesser und die Zuführungseinstellungen sollten durch Schweißversuche ermittelt werden.
Das Einlagenschweißen hängt von der Blechdicke, der Nahtvorbereitung, der Schweißposition und dem erforderlichen Einbrand ab. Einseitiges Schweißen bedeutet nicht automatisch vollständigen Durchbrand oder ein vollständiges Schweißprofil auf beiden Seiten. Die Vorbereitung der Stumpfnaht und die Prozessparameter müssen für das jeweilige Werkstück geprüft werden.
Argon und Stickstoff werden häufig als Schutzgase beim Laserschweißen eingesetzt. Das geeignete Gas hängt vom Grundwerkstoff, dem Schweißdraht und dem Schweißverfahren ab. Das KPS-ALW4000 verfügt über ein integriertes Gasgenerierungssystem; Gasart, Reinheit und Durchflussrate müssen für die gewählte Konfiguration überprüft werden.
Die KPS-ALW4000 nutzt ein industrielles Wasserkühlsystem. Der Kühler zirkuliert Kühlwasser durch bestimmte Komponenten, um die Betriebstemperatur während des Schweißvorgangs zu regeln. Dieses Modell ist wassergekühlt, nicht luftgekühlt.
Eine 4000-W-Laserschweißanlage bietet eine höhere Laserleistung als ein 3000-W-Modell und ist für Anwendungen mit höherem Schweißbedarf, insbesondere bei dickeren Metallquerschnitten, vorgesehen. Die optimale Leistung hängt vom Material, der Blechdicke, der Nahtgestaltung und den Produktionsanforderungen ab. Schweißversuche ermöglichen einen praktischen Vergleich der beiden Konfigurationen.
Suchen Sie ein Laserschweißgerät für 12 mm Kohlenstoffstahl?
Kontaktieren Sie noch heute unser Team, um fachkundige Beratung, maßgeschneiderte Lösungen und ein wettbewerbsfähiges Angebot direkt vom Hersteller zu erhalten.
Entdecken Sie die vielfältigen Einsatzmöglichkeiten des Laserschweißens in Branchen wie der Automobil-, Elektronik- und Medizintechnik. Erfahren Sie mehr über Präzision, verschiedene Schweißverfahren und die Vorteile für Ihr Unternehmen.
Erfahren Sie mehr über die Unterschiede zwischen handgeführten und automatisierten Laserschweißgeräten. Verstehen Sie Funktionen, Anwendungsbereiche und Effizienz, um die passende Lösung für Ihren Produktionsprozess zu finden.
Die Wahl der richtigen Faserlaserleistung ist eine der wichtigsten Entscheidungen in der Metallbearbeitung und beeinflusst direkt die Schnittqualität, die Schweißnahtfestigkeit, die Produktionseffizienz und vieles mehr.
Laserreinigung und Sandstrahlen sind gängige Oberflächenbehandlungstechnologien zur Entfernung von Rost und Beschichtungen von Metallen sowie zur Vorreinigung vor dem Schweißen. Die beiden Methoden unterscheiden sich in…