

目次
イントロダクション
3000Wレーザー溶接機は、中厚板溶接、高効率生産、ステンレス鋼、炭素鋼、アルミニウム合金などの金属加工用途に幅広く使用されています。低出力モデルと比較して、より高い溶け込み能力と高速溶接を実現しており、安定した出力と一貫した品質が求められる産業用溶接作業に適しています。
このガイドでは、3000Wレーザー溶接機の設定について、レーザー出力、溶接速度、焦点位置、ワイヤ送給パラメータなどを含めて解説します。これらの設定は、溶け込み深さ、溶接外観、入熱量、生産効率に直接影響します。各パラメータの調整方法を理解することで、さまざまな材料や用途において安定した溶接結果を得ることができます。
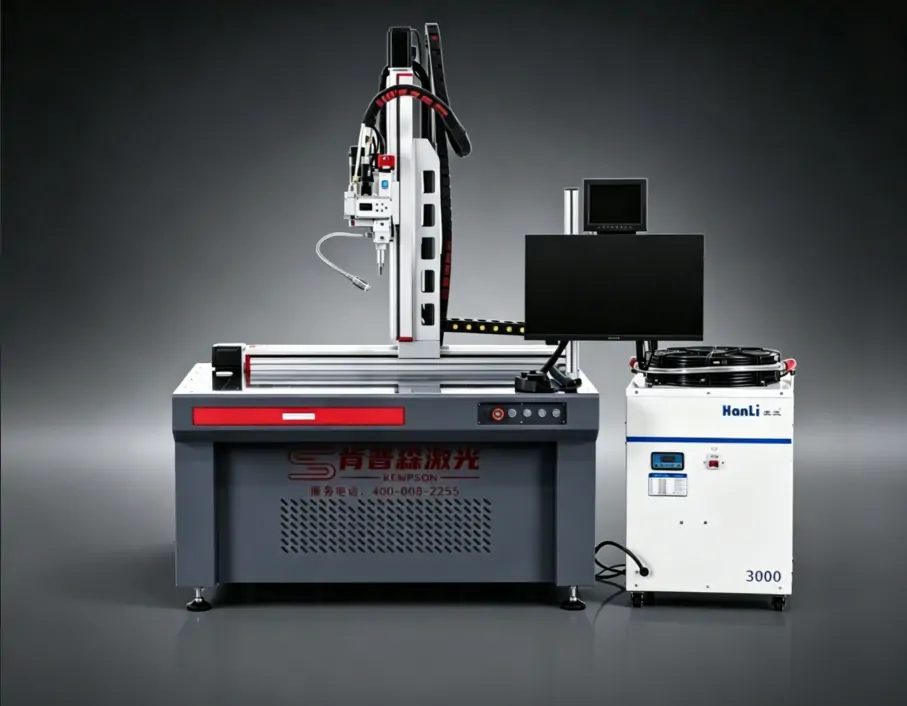
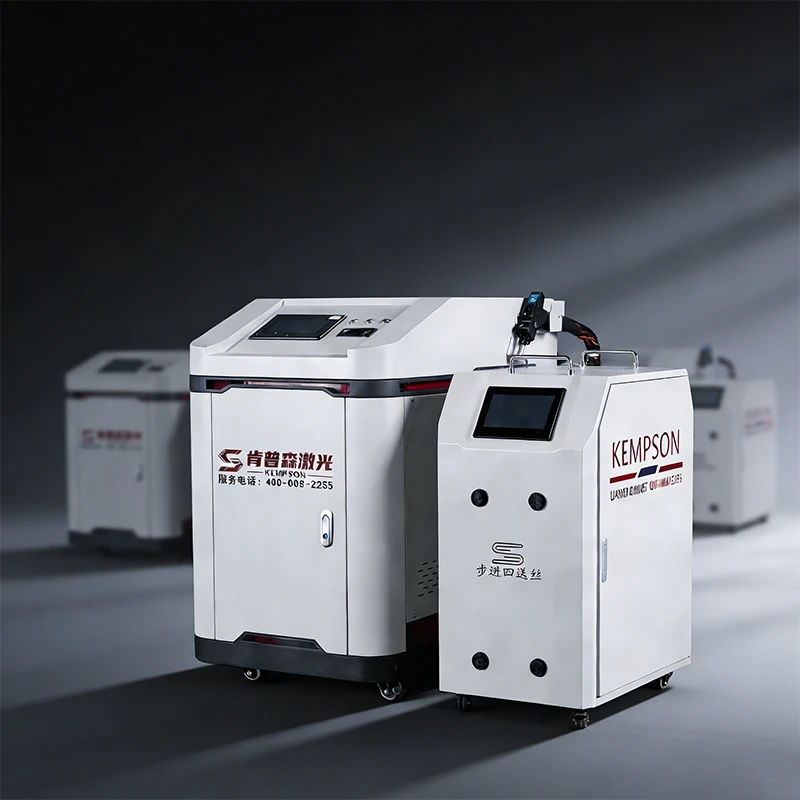
3000Wレーザー溶接機の基本パラメータ設定
3000Wレーザー溶接機のパラメータ設定は固定値ではありません。実際の材料、厚さ、溶接要件に応じて調整する必要があります。
| 設定範囲 | |
|---|---|
| レーザー出力 | 1000W~3000W |
| 溶接速度 | 0.5~5m/分(材質と厚さによる) |
| フォーカス位置 | -2mm~+2mm(材質と接合部の種類に応じて調整してください) |
| 線径 | 0.8〜2.0mm |
| シールドガス | アルゴン/窒素 |
| ガス流量 | 15〜25 L / min |
パラメータ調整に影響を与える要因
材質の種類:ステンレス鋼、炭素鋼、アルミニウム合金は、レーザー吸収率が異なります。アルミニウムは反射率と熱伝導率が高いため、より高い出力密度とより遅い溶接速度が必要です。
材料の厚さ:薄板溶接では、溶け落ちを防ぐために低出力・高速溶接が必要です。厚板溶接では、十分な溶け込みを得るために高出力・低速溶接が必要です。
接合部の種類:突合せ溶接、重ね溶接、すみ肉溶接は、溶け込み深さと入熱量に関してそれぞれ異なる要件があります。重ね溶接は通常、上層の材料を溶かすためにより高い出力を必要とします。
ワイヤの選定:ワイヤの材質は母材と一致させる必要があります。ワイヤ径はワイヤ送給速度と溶融池充填性能に直接影響します。
3000Wレーザー溶接機の出力設定方法
3000Wレーザー溶接機の出力設定は、材料の厚さ、接合部の種類、および溶接要件によって異なります。レーザー出力は、溶け込み深さ、入熱量、および溶接の安定性に影響します。出力が低すぎると溶け込み不足になる可能性があり、出力が高すぎると、溶け落ち、スパッタ、および変形を引き起こす可能性があります。
レーザー出力が溶接に及ぼす影響
| 因子 | 効果 |
|---|---|
| 侵入深さ | 出力が高いほど、貫通深度が増します。出力設定は、材料の厚さに合わせてください。 |
| 入熱 | 出力が高くなると熱入力が増加し、薄い材料の変形が大きくなる可能性がある。 |
| 溶接安定性 | 出力が低すぎると溶融が不完全になる場合があります。出力が高すぎるとスパッタが増加し、溶接部の形成に影響を与える可能性があります。 |
推奨電源設定
| 素材の厚さ | 推奨パワー | 溶接速度 |
|---|---|---|
| 1〜3mm | 800〜1500W | 2〜4 m / min |
| 3〜6mm | 1500〜2500W | 1〜2.5 m / min |
| 6mm以上 | 2500〜3000W | 0.5〜1.2 m / min |
電源設定の参考
1~3mmの材料
- 出力は定格出力の30%~50%程度に設定してください。
- 熱の蓄積を抑えるために、溶接速度を速くしてください。
- 溶断や裏面溶接部の堆積が発生した場合は、出力を下げるか、回転速度を上げてください。
3~6mmの材料
- 出力は定格出力の50%~80%程度に設定してください。
- 必要な貫通深度に応じて出力を調整してください。
- スイング溶接は、溶接幅とビードの外観を改善するために使用できる。
6mm以上の素材
- 出力は80%~100%に設定してください。
- 溶接速度を低くすることで、材料へのエネルギー入力を増やすことができます。
- 厚みのある板材の場合は、開先加工または多層溶接が必要になる場合があります。
3000Wのレーザー溶接機は、常に最大出力で動作するとは限りません。薄板溶接では通常、約1000Wの出力が必要です。最大出力は主に厚板や深溶け込み溶接に使用されます。焦点位置、シールドガス流量、ワイヤ送給速度も溶接結果に影響します。これらのパラメータは、レーザー出力と合わせて調整する必要があります。
3,000Wモデルは主に中厚板の溶接に使用されます。さまざまな材料の溶接厚さについては、記事「3,000Wレーザー溶接機の厚さ:どれくらいの厚さまで溶接できますか?」を参照してください。
3000Wレーザー溶接機の速度設定
3000Wのレーザー溶接機は、特に中厚材や厚板材において、低出力モデルよりも高速な溶接速度で稼働できます。溶接速度が速すぎると入熱量が低下し、溶け込み不足の原因となる可能性があります。逆に、溶接速度が遅すぎると入熱量が増加し、変形や溶け落ちの原因となる可能性があります。
推奨速度設定
| 素材の厚さ | 溶接速度 | パワーレンジ |
|---|---|---|
| 1〜3mm | 2〜4 m / min | 800〜1500W |
| 3〜6mm | 1〜2.5 m / min | 1500〜2500W |
| 6mm以上 | 0.5〜1.2 m / min | 2500〜3000W |
速度調整ガイド
- 薄い材料(1~3mm)の場合、熱入力を抑え、変形を軽減するために、低出力設定で高速回転を使用してください。
- 中厚材(3~6mm)の場合、溶け込み深さと溶接部の外観に応じて速度と出力を調整してください。
- 厚い材料(6mm以上)の場合、溶け込み深さを深くするために、溶接速度を低くして出力を高くしてください。
溶接の溶け込みが不十分な場合は、溶接速度を下げるか、レーザー出力を上げてください。溶け落ちや過熱が発生した場合は、速度を上げるか、出力を下げてください。
3000Wレーザー溶接における焦点位置調整
焦点位置は、レーザーエネルギーの分布、溶け込み深さ、溶接幅、および溶接部の外観に影響を与えます。適切な焦点設定は、材料の種類、厚さ、および接合部の設計によって異なります。すべての溶接用途に共通する固定の焦点値はありません。
| フォーカス位置 | 用途 | 結果 |
|---|---|---|
| 表面フォーカス | 薄板溶接(1~3mm)、表面補修 | 熱影響部が小さく、熱入力が制御されている |
| わずかなピンボケ | 中厚板溶接 | 溶接ビードが広く、溶け込みが深い |
フォーカス設定
- 薄い材料(1~3mm)の場合、表面集中を利用して熱入力を制御し、焼き抜けや変形を軽減します。
- 中厚および厚手の材料(3mm以上)の場合、わずかに焦点をずらすか、材料内部に焦点を合わせることで、透過性を高めることができます。厚手の材料の場合は、表面から約0.5~2mm下の位置に焦点を合わせるのがおすすめです。
- 広範囲溶接の要件 — 正のデフォーカスによりスポットサイズが大きくなり、より広い溶接ビードが生成されるため、一部の重ね溶接用途に適しています。
焦点位置はレーザー出力と溶接速度に合わせて調整する必要があります。レーザー溶接機によって焦点方向の定義が異なる場合があるため、機械のマニュアルに従って設定方法を確認してください。
3000Wレーザー溶接機のワイヤ送給設定
ワイヤ送給設定は、溶加材の供給量、溶接幅、および溶接形状に影響を与えます。適切なパラメータは、材料の厚さ、ワイヤの種類、レーザー出力、および溶接速度によって異なります。
推奨配線パラメータ
| レンジ | |
|---|---|
| 線径 | 0.8〜2.0mm |
| 一般的な電線サイズ | 0.8mm / 1.0mm / 1.2mm / 1.6mm |
| ワイヤ送給速度 | 5~300 cm/分 |
配線選定基準
- 薄い材料(1~3mm)の場合、溶接幅と入熱量を制御するために、0.8~1.0mmのワイヤを使用し、送給速度を低く設定してください。
- 中厚材(3~6mm)の場合、安定した溶加材供給と均一な溶接形成のために、1.0~1.6mmのワイヤを使用してください。
- 厚い材料(6mm以上)の場合、より大きな溶接継手や隙間充填には、より太いワイヤ径とより速い送給速度を使用してください。
ワイヤ送給速度は、レーザー出力と溶接速度に合わせる必要があります。送給速度が遅すぎると、溶加材が不足する可能性があります。送給速度が速すぎると、ワイヤの溶融や溶接部の外観に影響を与える可能性があります。3000Wレーザー溶接機の場合は、生産前に実際の材料でワイヤ径と送給速度をテストしてください。最終的な設定は、溶接サイズ、接合部の種類、および要求される溶接品質によって異なります。
KEMPSONは、レーザー溶接ワイヤフィーダーを各種取り揃えています。
ワイヤ送給装置の送り速度と供給量も溶接結果に影響します。詳細については、以下をご覧ください。
各種材料に対する推奨3000Wレーザー溶接機設定
3000Wのレーザー溶接機は、ステンレス鋼、炭素鋼、アルミニウムの溶接に使用できます。出力、溶接速度、焦点位置、ワイヤ送給速度の設定は、材料の特性と厚さに合わせて調整する必要があります。
ステンレススチールセッティング
ステンレス鋼はレーザー光の吸収率が高く、レーザー溶接用途に広く用いられている。
| 参照設定 | |
| レーザー出力 | 1500〜3000W |
| 溶接速度 | 1〜4 m / min |
| 線径 | 0.8〜1.6mm |
| シールドガス | アルゴン |
薄いステンレス鋼板には低出力を使用してください。厚い板には、より深い貫通を得るために出力を上げ、回転速度を下げてください。
炭素鋼の設定
炭素鋼は、高速レーザー溶接や厚板溶接に適しています。
| 参照設定 | |
| レーザー出力 | 2000〜3000W |
| 溶接速度 | 0.5〜3 m / min |
| 線径 | 1.0〜1.6mm |
| シールドガス | アルゴン/窒素 |
厚い炭素鋼は、溶け込み深さを維持するために、より高い出力とより遅い溶接速度を必要とする。
アルミニウム製セッティング
アルミニウムは熱伝導率と反射率が高いため、パラメータの慎重な調整が必要です。
| 参照設定 | |
| レーザー出力 | 2000〜3000W |
| 溶接速度 | 0.5〜2.5 m / min |
| 線径 | 1.0〜2.0mm |
| シールドガス | アルゴン |
アルミニウム溶接には通常、より高い出力密度と適切な焦点調整が必要です。材料表面を清潔に保つことで、溶接不良を減らすことができます。
最終的なパラメータは、材料のグレード、厚さ、接合部の設計、および溶接要件によって異なります。量産前に、同じ材料で試験溶接を行うことをお勧めします。
3000Wレーザー溶接機のよくある設定上の問題点
パラメータ設定は溶接品質に直接影響します。溶け込み不良、焼き切れ、不安定な溶接形状などの問題は、通常、出力、速度、焦点位置、シールドガスの設定が適切でないことに起因します。
溶融不良または溶接不良
考えられる原因:
- 材料の厚さに対してレーザー出力が低すぎる。
- 溶接速度が速すぎるため、熱入力が低下します。
- 焦点位置がずれているため、エネルギーの集中度が低下しています。
例えば、厚さ3mm以上のステンレス鋼を2kW未満の出力で溶接すると、溶け込みが不十分になる場合があります。焦点位置を約0.5mmずらすと、溶け込み深さが約30%減少する可能性があります。
焼き抜けまたは過度の変形
考えられる原因:
- 薄い素材には出力設定が高すぎます。
- 溶接速度が遅すぎるため、過剰な熱入力が発生している。
薄板溶接では、熱の蓄積を抑えるために、一般的に低出力・高速の設定が用いられる。
溶接部の外観不良および過剰なスパッタ
考えられる原因:
- 焦点位置が間違っています。
- シールドガス流量の不適切。
- ガス純度が低い。
レーザー溶接では、一般的に15~20L/分程度のシールドガス流量が用いられます。安定した保護のためには、アルゴンの純度は99.9%以上である必要があります。
溶接割れ
考えられる原因:
- 溶接条件が不適切だと、熱分布が不均一になる。
- 一部の高炭素鋼は急速冷却に弱い。
亀裂が生じやすい材料の場合、100~150℃程度に予熱することで熱応力を軽減できる。
不安定なレーザー出力
考えられる原因:
- 電源電圧が不安定です。
- 汚染された保護レンズ。
- レーザー部品の経年劣化。
電源電圧は定格値の±5%以内に維持する必要があります。定期的なレンズの清掃とメンテナンスは、安定した出力の維持に役立ちます。
3000Wレーザー溶接における問題のほとんどは、パラメータのマッチングに関係しています。出力は熱入力を制御し、速度は熱分布に影響を与え、焦点位置はエネルギー集中度を変化させ、シールドガスは溶融池を保護します。調整中は、一度に1つのパラメータを変更し、それ以上変更する前に溶接結果を確認してください。
3000Wレーザー溶接機のパラメータを最適化するには?
3000Wレーザー溶接機の設定は、材料、厚さ、接合部の種類に応じて調整する必要があります。出力、溶接速度、焦点位置、ワイヤ送給パラメータは、溶接の浸透度、ビード形成、および生産の安定性に直接影響します。
- 1. 材質と厚さを確認する:パラメータを設定する前に、材質の種類、厚さ、接合部の設計を確認してください。ステンレス鋼、炭素鋼、アルミニウムでは、それぞれ異なる電力と速度の設定が必要です。
- 2. 初期出力と速度の設定:材料の厚さに応じて適切な出力範囲を選択します。溶け込み深さの要件に基づいて溶接速度を調整します。
- 3. フォーカス位置の調整:適切な溶け込みと溶接幅が得られる設定を見つけるために、さまざまなフォーカス位置を試してください。フォーカス位置を少し変更するだけでも、溶接形状に影響を与える可能性があります。
- 4. ワイヤ送給パラメータのマッチング:溶接ギャップと溶加材の要件に応じて、適切なワイヤ径と送給速度を選択します。
- 5.テストと微調整:試作溶接には同じ材料を使用します。量産前に、溶接部の溶け込み具合、ビードの外観、熱影響部を確認します。
3000Wレーザー溶接機の場合、パラメータ設定は実際の溶接結果に基づいて行うべきです。パラメータを一度に1つずつ変更することで、適切な設定範囲を特定しやすくなります。
実務調整規則
- 溶け込みが不十分な場合:出力を上げるか、溶接速度を下げてください。
- 溶け落ちや変形が発生した場合:出力を下げるか、溶接速度を上げてください。
- 溶接ビードが不均一な場合:焦点位置とワイヤ送給速度を確認してください。
- 過剰な飛沫が発生する場合:出力、速度、およびシールドガスの流量を調整してください。
結論
3000Wレーザー溶接機の溶接品質は、出力、溶接速度、焦点位置、ワイヤ送給設定の適切な組み合わせによって決まります。適切なパラメータ調整を行うことで、安定した溶け込み、きれいな溶接外観、そして信頼性の高い生産性能を維持できます。
KEMPSONは、3000Wレーザー溶接機をはじめとする様々な出力オプションを提供し、多様な金属加工用途に対応します。プロのレーザー溶接機メーカーおよびサプライヤーとして、機器選定サポート、溶接パラメータに関するガイダンス、技術支援、アフターサービスを提供しています。当社の製品は、専門的なエンジニアリング経験と産業用途向けの品質認証に基づいて開発されています。
ステンレス鋼、炭素鋼、アルミニウムの溶接、あるいは特注生産など、お客様のニーズに合わせたレーザー溶接機をお探しなら、KEMPSONが最適なソリューションをご提供いたします。レーザー溶接に関するご相談は、お気軽にお問い合わせください。

FAQ
3000Wのレーザー溶接機の場合、どの出力設定を使用すればよいですか?
出力設定は、材料の厚さ、接合部の種類、および溶接要件によって異なります。薄い板材は通常、低い出力設定で済みますが、厚い板材は十分な溶け込みを得るために高い出力が必要です。
3000Wレーザー溶接機の推奨溶接速度はどれくらいですか?
溶接速度は、材料の厚さと出力によって異なります。例えば、1~3mmの材料では約2~4m/分の速度が適していますが、6mm以上の材料では通常0.5~1.2m/分程度の低速が必要となります。
焦点位置は3000Wレーザー溶接の品質にどのような影響を与えますか?
焦点位置は、エネルギー集中度、溶け込み深さ、溶接形状に影響を与えます。薄板には表面焦点が一般的に用いられ、厚板にはわずかに焦点をずらすか、内部焦点が用いられます。
3000Wレーザー溶接機に適したワイヤ径はどれくらいですか?
3000Wレーザー溶接機で一般的に使用されるワイヤ径は、0.8mm、1.0mm、1.2mm、1.6mmです。ワイヤ径の選択は、材料の厚さ、溶接ギャップ、および溶加材の必要量によって異なります。
3000Wのレーザー溶接機で、ステンレス鋼、炭素鋼、アルミニウムを溶接できますか?
はい。3000Wのレーザー溶接機は、ステンレス鋼、炭素鋼、アルミニウムの加工が可能です。ただし、材料ごとに出力、速度、焦点、ワイヤ送給の設定が異なります。
私の3000Wレーザー溶接機は、なぜ溶け込みが不十分なのでしょうか?
一般的な原因としては、レーザー出力不足、溶接速度の過剰、焦点位置の誤り、ワイヤ送給設定の不適切などが挙げられます。これらのパラメータを調整することで、溶接深さを改善できます。
3000Wのレーザー溶接機で、なぜ焼き抜けや変形が発生するのですか?
溶け落ちは、特に薄い材料の場合、出力が高すぎるか溶接速度が遅すぎる場合に発生します。出力を下げるか速度を上げることで、入熱量を減らすことができます。
3000Wのレーザー溶接機は常に最大出力で稼働させる必要があるのでしょうか?
いいえ。3000Wのレーザー溶接機は、あらゆる用途で最大出力が必要なわけではありません。不要な熱入力やエネルギー消費を避けるため、材料の厚さや溶接要件に応じて出力を調整する必要があります。







