目次
イントロダクション
3000Wのレーザー溶接機は、中厚板の溶接、工業用製造、ステンレス鋼、炭素鋼、アルミニウムなどの金属加工用途に一般的に使用されています。出力が高いため、低出力のレーザー溶接機に比べて溶け込みが深く、より厚い材料の溶接が可能です。
このガイドでは、3000Wレーザー溶接機の様々な材料における溶接厚さの範囲を説明し、3000Wレーザー溶接機の設定が溶接性能にどのように影響するかについて解説します。実際の溶接厚さは、材料の種類、接合部の設計、溶接速度、焦点位置、ワイヤ送給、および溶接方法によって異なります。この記事では、ステンレス鋼、炭素鋼、アルミニウムの溶接厚さの能力について説明し、用途に最適なレーザー溶接ソリューションを選択するのに役立ちます。
3000Wのレーザー溶接機は、どれくらいの厚さの材料を溶接できますか?
3000Wレーザー溶接機は、主に中厚から厚板の金属溶接に使用されます。実際の溶接厚さは、材料の種類、接合部の設計、溶接速度、ワイヤ送給、および溶接方法によって異なります。一般的な金属の場合、3000Wレーザー溶接機は適切な溶接条件下で5~12mmの厚さに対応できます。
| 材料 | 溶接厚さ | Notes |
|---|---|---|
| ステンレス鋼 | 5〜12mm | 一般的な携帯型レーザー溶接機は7mm程度の厚みに対応できますが、専用システムではより厚い厚みにも対応可能です。 |
| 炭素鋼 | 5〜12mm | 構造部品および工業製品の製造に適しています。 |
| アルミニウム合金 | 4〜10.5mm | 高い熱伝導率と反射率のため、より高いエネルギー密度が必要となる。 |
| 亜鉛めっき鋼 | 約4mm | 亜鉛めっきは溶接時に気孔を引き起こす可能性がある |
溶接厚さに影響を与える要因
- 材質の種類:ステンレス鋼と炭素鋼は、厚みが増しても溶接しやすい。アルミニウムなどの高反射性材料は、通常、より高い電力密度とより厳密なパラメータ制御を必要とする。
- 継手設計:突合せ継手、重ね継手、すみ肉溶接では、それぞれ異なる溶け込み深さが要求されます。継手設計は、達成可能な最大溶接厚さに影響します。
- 溶接速度:速度が低いほど入熱量と溶け込み深さが増加します。速度が低すぎると熱変形が大きくなる可能性があります。
- ワイヤ送給:溶加ワイヤは、特に厚板や大きな溶接継手の場合、隙間を埋め、溶接形状を改善するのに役立ちます。
3000Wと他のレーザー溶接機の出力との比較
| レーザー出力 | ステンレス鋼 / 炭素鋼 | アルミ |
| 1500W | 約3mm | 約2mm |
| 2000W | 約5mm | 約3mm |
| 3000W | 5〜12mm | 4〜10mm |
3000Wのレーザー溶接機は、5mm以上の厚さの材料を頻繁に加工するユーザーに適しています。3mm以下の薄板溶接であれば、1500W~2000Wのモデルでほとんどの要件を満たすことができ、初期投資と運用コストも低く抑えられます。最終的な溶接厚さは、実際の材料、厚さ、接合部の種類、および生産要件に応じて確認する必要があります。
KEMPSON社は、 1,500W、2,000W、3,000Wの様々な出力定格のレーザー溶接機を提供しています。
3000Wレーザー溶接機 ステンレス鋼の厚さ
ステンレス鋼は、レーザー溶接で最も一般的に使用される材料の一つです。3000Wのレーザー溶接機は、ステンレス鋼の加工、機器構造物、および重量部品の溶接に適しています。溶接厚さは、板厚、接合部の設計、溶接速度、およびプロセス設定によって異なります。
| 厚さ | 用途 |
|---|---|
| 0.5〜3mm | 板金加工 |
| 3〜6mm | 機器のフレームおよび構造部品 |
| 6〜10mm | 重量部品および工業部品 |
3000Wのレーザー溶接機は、通常5~10mm厚のステンレス鋼を溶接できます。適切な接合部設計と溶接条件であれば、一部の工業用溶接システムでは12mm厚まで溶接可能です。
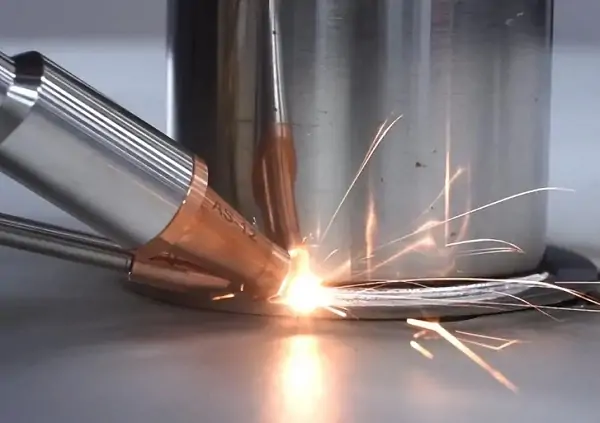
- 深部浸透:高出力により、厚いステンレス鋼板にも十分な熱入力が得られ、複数回の溶接パスの必要性を低減します。
- 溶接速度の向上:低出力レーザー溶接機と比較して、3000Wモデルは同じ溶け込み深さが必要な場合でも、より高い溶接速度を維持できます。
- 多層溶接の削減:中厚および厚板のステンレス鋼の場合、3000Wレーザー溶接は溶接パス数を削減し、生産効率を向上させることができます。
3000Wのレーザー溶接機は、すべての用途で最大出力で稼働させる必要はありません。薄いステンレス鋼板は、溶け落ちや変形を抑えるために低出力設定で溶接する必要があります。厚い板材は、溶け込み深さを維持するために高出力で溶接します。実際の溶接厚さは、生産前に材料試験と溶接試験によって確認する必要があります。
3000Wレーザー溶接機 炭素鋼の厚さ
炭素鋼は、工業製品の製造、機械、構造部品などに広く使用されています。3000Wレーザー溶接機の溶接厚さは、装置の種類、接合部の設計、溶接速度、溶加材の使用の有無によって異なります。
| 設備タイプ | 溶接厚さ |
|---|---|
| ハンドヘルドレーザー溶接機 | 5〜9mm |
| 工業用レーザー溶接システム | 10〜12mm |
一般的な3000Wのハンディ型レーザー溶接機の場合、炭素鋼の溶接厚さは通常7~9mm程度です。最適化されたプロセスを備えた工業用溶接システムでは、適切な条件下で10~12mmまで対応可能です。
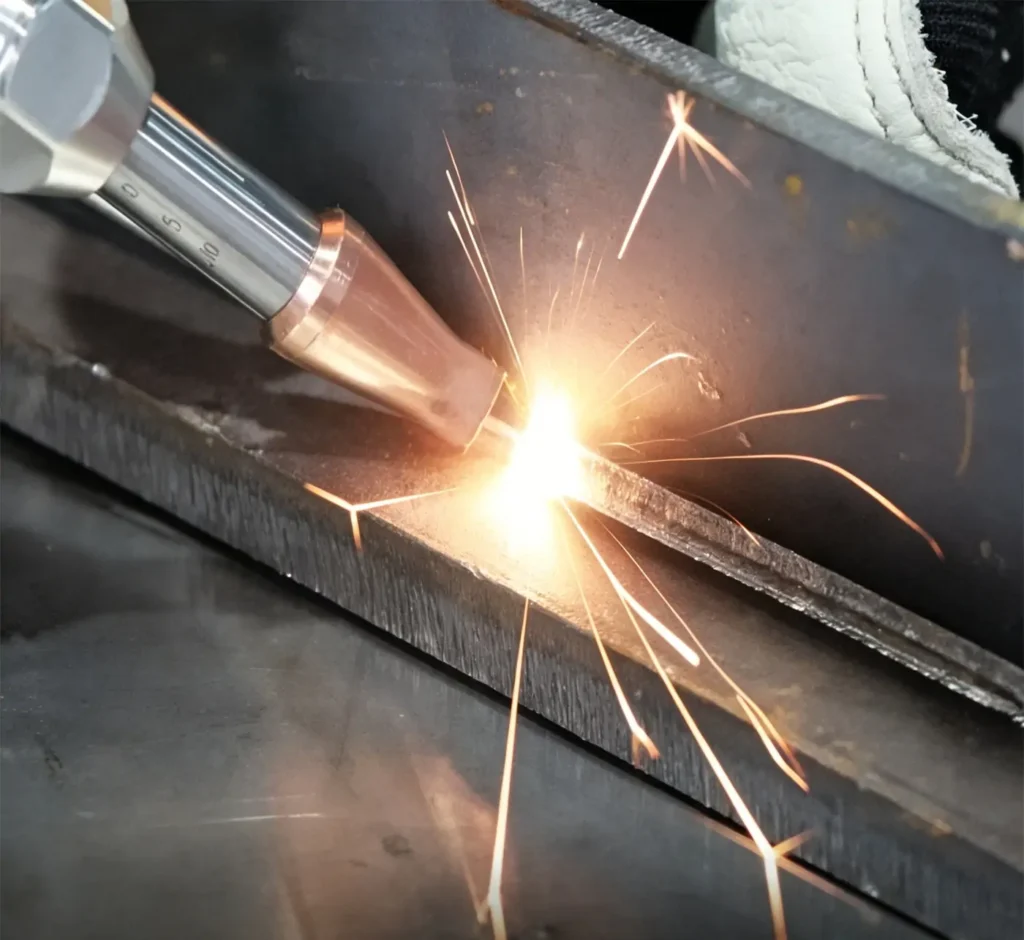
- 中厚板溶接:3000Wの出力により、5mm以上の炭素鋼板に対して高い入熱量が得られ、複数回の溶接パスの必要性を低減します。
- 高い溶接効率:低出力モデルと比較して、3000Wレーザー溶接機は、中厚炭素鋼の加工時に、より高い溶接速度を維持できます。
- 高負荷用途:3000Wレーザー溶接は、鉄骨構造物、機器フレーム、機械部品、その他の工業部品に一般的に使用されます。
実際の溶接厚さは、機器の機種によって異なります。携帯型レーザー溶接機は柔軟性と操作の利便性を重視していますが、産業用システムはより厚い板材の溶接向けに設計されています。接合部の種類、溶接速度、焦点位置、ワイヤ送給方法も最終的な溶接性能に影響を与えます。生産前に、同じ材料と厚さでテストを行うことをお勧めします。
3000Wレーザー溶接機 アルミニウムの厚さ
アルミニウム合金は熱伝導率とレーザー反射率が高い。ステンレス鋼や炭素鋼と比較すると、アルミニウムのレーザー溶接にはより高いエネルギー密度が必要となる。3000Wのレーザー溶接機は、一般的な手持ち式溶接機であれば4~6mm厚のアルミニウム合金を溶接できる。産業用溶接システムでは、適切な溶接条件下であれば8~10mm厚まで溶接可能だ。
| 設備タイプ | 溶接厚さ |
|---|---|
| ハンドヘルドレーザー溶接機 | 4〜6mm |
| 工業用レーザー溶接システム | 8〜10mm |
| 両面溶接プロセス | 約10mm |
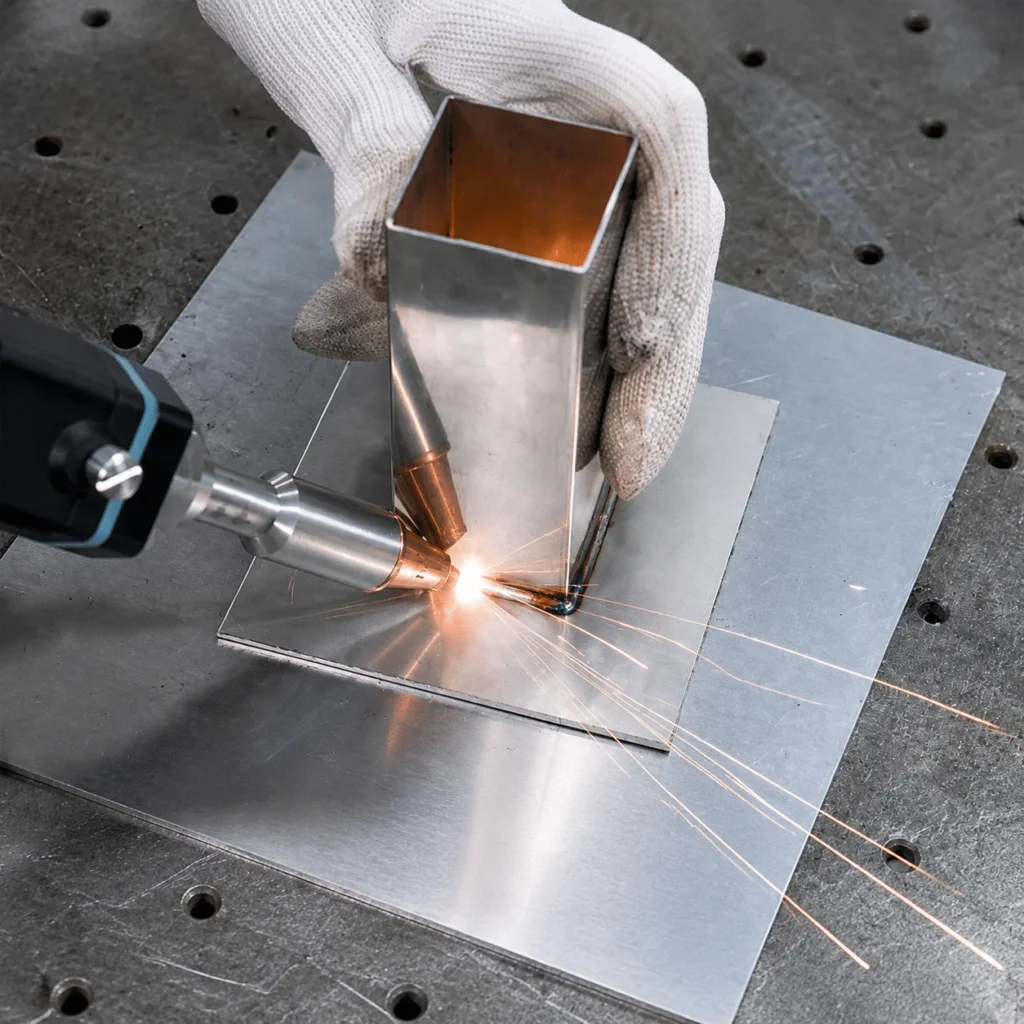
- 高出力:3000Wのレーザー光源は、アルミニウム溶接においてより高い熱入力を提供し、中厚板の溶接における溶け込みを向上させます。
- 焦点とパラメータの調整:アルミニウム溶接では、正確な焦点位置、適切な溶接速度、および適切なワイヤ送給設定が必要です。パラメータが不適切だと、溶け込み不良や溶接部の不安定な形成につながる可能性があります。
- 代表的な用途:3000Wレーザー溶接機は、アルミニウムフレーム、機器部品、自動車部品、その他の中厚アルミニウム構造物の溶接に使用されます。
実際の溶接厚さは、アルミニウム合金の種類、接合部の設計、溶加材、溶接速度、および装置構成によって異なります。厚みのあるアルミニウム部品の場合は、量産前に同一材料・同一厚さで試験溶接を行うことをお勧めします。
3000Wレーザー溶接の厚さに影響を与える要因
- レーザー出力:レーザー出力が高いほど、より厚い鋼板を溶接できます。3000Wのレーザー溶接機は、適切な条件下であれば、約12mmまでのステンレス鋼を溶接できます。
- 材料の種類:材料によってレーザーの吸収率は異なります。炭素鋼は、アルミニウム合金などの高反射性材料よりも溶接しやすく、同じ出力レベルでは溶接厚さが薄くなる傾向があります。
- 溶接速度:溶接速度が速すぎると入熱量が減少し、溶け込み不足の原因となる可能性があります。溶接速度が遅すぎると入熱量が増加し、溶け落ちの原因となる可能性があります。
- 焦点位置:焦点位置はレーザーエネルギー密度に影響します。適切な焦点調整を行うことで、溶け込み深さと溶接品質を維持できます。
- 接合部の種類:突合せ継手、重ね継手、すみ肉溶接では、それぞれ異なる溶け込み深さが要求されます。すみ肉溶接は、通常、より厚い溶接肉厚を実現できます。
- ワイヤ送給:溶加ワイヤは隙間を埋め、溶接充填性能を向上させ、有効溶接厚さを増やすことができます。
- 機器の種類:携帯型レーザー溶接機と産業用レーザー溶接システムは、それぞれ溶接可能な板厚が異なります。産業用システムは、より厚い板材の溶接用途向けに設計されています。
3000Wと2000Wのレーザー溶接機の厚さ比較
2000Wと3000Wのレーザー溶接機の主な違いは、溶接可能な板厚範囲と生産能力です。3000Wのレーザー溶接機は、より厚い材料や重量物の溶接用途において、より深い溶け込みを実現します。
| 比較 | 2000Wレーザー溶接機 | 3000Wレーザー溶接機 |
|---|---|---|
| ステンレス鋼 | 3〜6mm | 5〜10mm |
| 炭素鋼 | 5〜6mm | 7〜10mm |
| アルミニウム合金 | 3〜4mm | 4〜8mm |
| 溶接速度 | 一般生産に適しています | 中厚板ではより高速で |
| 用途 | 板金加工、機器部品、一般加工 | 構造部品、重量部品、工業用溶接 |
2000Wのレーザー溶接機は、ほとんどの日常的な金属加工作業に適しています。3000Wのレーザー溶接機は、より厚い材料を定期的に加工する場合や、より高い生産効率を必要とする場合に適しています。実際の溶接厚さは、材料の種類、接合部の設計、溶接速度、焦点位置、ワイヤ送給方法によって異なります。
2000Wと3000Wのレーザー溶接機の比較と用途については、以下の記事をご覧ください。「2000Wと3000Wのレーザー溶接機:どちらを選ぶべきか?」
結論
3000Wレーザー溶接機の溶接厚さは、材料の種類、接合部の設計、溶接速度、焦点位置、ワイヤ送給設定によって異なります。ステンレス鋼や炭素鋼はより広い厚さ範囲に対応できますが、アルミニウムは材料特性上、より精密なパラメータ制御が必要です。
KEMPSONは、様々な金属加工用途に対応する1000W~6000Wのレーザー溶接機を提供しています。プロのレーザー溶接機メーカーおよびサプライヤーとして、機器選定サポート、溶接パラメータに関するガイダンス、カスタマイズソリューション、アフターサービスを提供しています。
ステンレス鋼、炭素鋼、アルミニウム、その他の金属材料の溶接が必要な場合でも、KEMPSONはお客様の生産要件に基づいた最適なレーザー溶接ソリューションを提供いたします。レーザー溶接に関するご相談は、お気軽にお問い合わせください。

FAQ
3000W レーザー溶接機はどのくらいの厚さまで溶接できますか?
3000Wのレーザー溶接機は、条件にもよりますが、通常6~10mm厚のステンレス鋼や炭素鋼、そして3~5mm厚程度のアルミニウムを溶接できます。
3000Wのレーザー溶接機で10mm厚の鋼板を溶接できますか?
はい、適切なパラメータと接合部の準備があれば、3000Wのレーザー溶接機で約10mm厚の鋼板を溶接できます。
3000Wのレーザー溶接機でアルミニウムを溶接できますか?
はい。3000Wのレーザー溶接機であれば、合金の種類や溶接条件にもよりますが、約3~5mm厚のアルミニウムを溶接できます。
厚板溶接には3000Wで十分でしょうか?
3000Wのレーザー溶接機は、中厚板から厚板の溶接に適しています。厚い材料の場合は、複数回の溶接が必要になる場合があります。
レーザー溶接の厚さは出力のみに依存するのでしょうか?
いいえ。厚みは、材料の種類、溶接速度、焦点位置、ワイヤ送給方法、および接合部の設計によっても異なります。
3000Wのレーザー溶接機は、厚板の溶接において従来の溶接方法に取って代わることができるだろうか?
中厚板の用途であれば、多くの場合可能です。ただし、非常に厚い板材の場合は、従来型の溶接プロセスが必要となる場合があります。
携帯型レーザー溶接機で溶接できる最大板厚はどれくらいですか?
最大厚さはレーザー出力と材料によって異なります。3000Wのハンディ型レーザー溶接機は、1500Wや2000Wのモデルよりも厚い材料に対応できます。
2000Wと3000Wのどちらのレーザー溶接機を選ぶべきでしょうか?
使用する材料の厚さに合わせてお選びください。2000Wは一般的な加工に適していますが、3000Wはより厚い材料や高い生産需要に適しています。