目次
イントロダクション
現代の製造業において、ファイバーレーザーを用いたアルミニウム溶接は、自動車、新エネルギー、バッテリー、精密製造といった分野で重要な工程になりつつあります。従来のTIG/MIG溶接と比較して、ファイバーレーザー溶接は、高効率、歪みの最小化、自動化の容易さといった利点があります。しかし、アルミニウムは反射率と熱伝導率が高いため、溶接工程中にエネルギー損失、気孔、亀裂などの問題が発生しやすく、レーザー溶接において最も難しい材料の一つとなっています。
本稿では、アルミニウムのレーザー溶接における最適な手法について考察する。ファイバーレーザー振動溶接技術が、適切なパラメータ設定によってアルミニウムのレーザー溶接における反射や欠陥の問題を効果的に解決する方法を体系的に分析し、購入者にとって実用的な解決策を提供する。
ファイバーレーザーでアルミニウムを溶接できますか?
ファイバーレーザー溶接はアルミニウムの溶接にも使用でき、ますます多くの製造企業にとって好ましいソリューションの一つとなっています。ファイバーレーザーはエネルギー集中とプロセス制御の面で優れており、精密な溶接ビード形成と高い生産効率を実現します。
しかし、実際の用途では、アルミニウムの溶接は標準的なレーザープロセスだけでは不十分であり、装置構成とプロセスの安定性に対してより高い要求が課せられます。特に量産においては、溶融池を拡大し、均一な熱入力を確保し、溶接の一貫性と歩留まりを向上させるために、ウォブル溶接ヘッドを組み込むことがしばしば必要となります。
同時に、適切な出力(例えば1500W~3000W)と溶接モードを組み合わせることで、薄板から中厚板(0.5~10mm)まで、幅広い用途のニーズに対応できます。
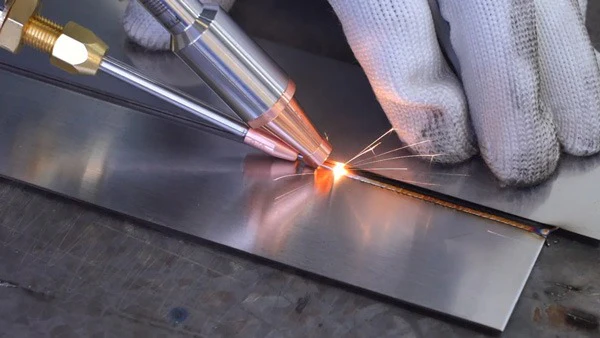
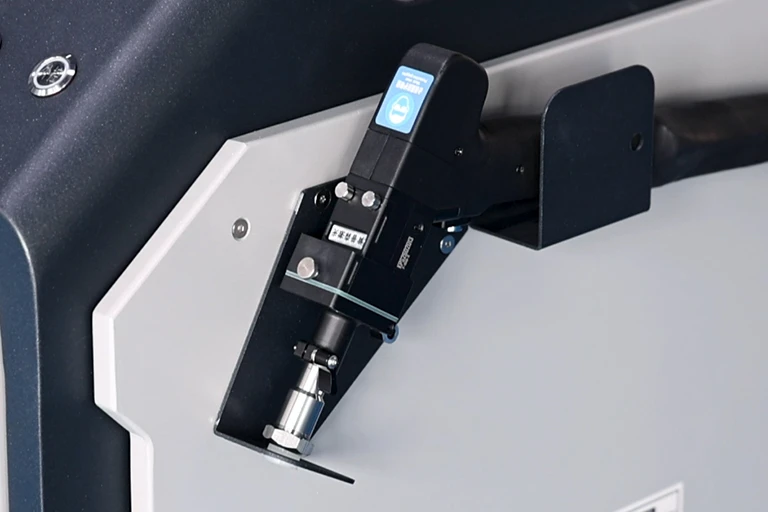
総じて言えば、ファイバーレーザーはアルミニウムの溶接が可能であるだけでなく、適切なプロセスソリューションと組み合わせることで、高い効率性と品質が求められる産業生産環境に特に適している。
アルミニウムは反射特性を持つため、アルミニウムのレーザー溶接における厚さと出力要件の詳細については、「アルミニウムのレーザー溶接厚さガイド:出力選択と溶接限界」を参照してください。
アルミニウムはなぜレーザー溶接が難しいのでしょうか?
実際の生産現場では、多くの企業が、ファイバーレーザーによるアルミニウム溶接を試みる際に、ステンレス鋼や炭素鋼に比べてプロセスの安定性が著しく低いことに気づいています。これは、アルミニウム固有の特性によるものです。
- アルミニウムは反射率が高いため、レーザーが照射されるとかなりの量のエネルギーが反射され、溶融池を迅速に形成することが困難になる。
- アルミニウムは熱伝導率が非常に高く、熱が急速に放散するため、溶接部の温度を一定に保つことが難しく、溶け込み深さや溶接の連続性に影響を与える。
- アルミニウム表面の酸化層の融点は、基材の融点よりもはるかに高いため、適切に処理しないと、溶接不良の原因となりやすい。
これらの要因が複合的に作用すると、気孔、亀裂、スパッタ、不安定な溶接など、一連の実際的な問題が発生することがよくあります。そのため、アルミニウムのレーザー溶接においては、通常、揺動溶接ヘッドを導入してエネルギー分布を最適化し、適切なパラメータ設定と組み合わせることで、安定した信頼性の高い溶接結果を得る必要があります。
アルミニウムは反射率の高い素材であり、溶接工程中に様々な欠陥が発生する可能性があります。具体的な問題とその防止策については、「アルミニウムレーザー溶接の問題点:気孔、亀裂、および解決策」の記事をご覧ください。
アルミニウムのレーザー溶接に関する詳細なプロセスパラメータについては、 「アルミニウムのレーザー溶接:プロセス、パラメータ、およびベストプラクティス」という記事を参照してください。
ウォブル溶接ヘッドとは何ですか?
ウォブル溶接ヘッドは、レーザー溶接において、レーザースポットをあらかじめ定められた軌道(円や楕円など)に沿って高速で振動させる装置です。スポットが固定されている従来の溶接方法と比較して、レーザーエネルギーを動的に分散させます。この動的な動きにより、溶接幅が広がり、溶け込み深さと熱分布が向上し、欠陥が最小限に抑えられます。
反射の低減とエネルギー吸収の向上:照射スポットを振動させることで、レーザーはもはや一点に集中せず、より広い領域に継続的に作用するため、安定した溶融池をより迅速に形成し、アルミニウム材料からの初期反射によるエネルギー損失を低減します。
安定した溶融池と溶接欠陥の低減:振動運動により均一な熱入力が確保され、局所的な過熱や加熱不足が回避されるため、気孔、亀裂、スパッタなどの問題が効果的に低減され、溶接の一貫性が向上します。
溶接幅の拡大と公差の向上:直線溶接と比較して、ファイバーレーザーのウォブル溶接はより広い溶接幅を実現し、組立ギャップへの適応性を高め、実際の生産における公差の変動にも対応できます。
溶接ビードの形成と外観の改善:揺動周波数と振幅を制御することで、溶接ビードの形状を最適化し、より均一で美しい溶接を実現できます。
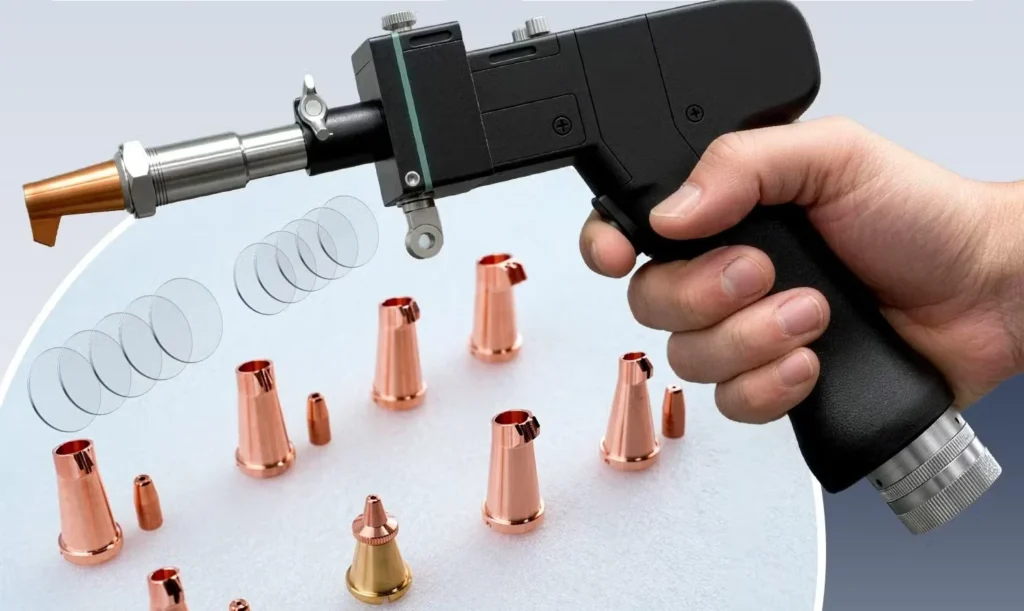
ウォブル溶接ヘッドの詳細については、「ウォブル溶接ヘッド:動作原理、パターン、および用途」をご覧ください。
ウォブル溶接ヘッド vs 従来型レーザー溶接
ファイバーレーザーを用いてアルミニウムを溶接する場合、振動レーザー溶接は従来の固定スポットレーザー溶接に比べていくつかの点で優れており、高い反射率や高い熱伝導率など、アルミニウム特有の溶接上の課題に対処するのに特に適している。
| 比較次元 | 従来のレーザー溶接 | ファイバーレーザーウォブル溶接 | 利点の説明 |
|---|---|---|---|
| Reflection Control | 反射によって引き起こされる溶融池の不安定性を軽減する | ビームは一定の軌道に沿って振動し、エネルギーを分散させ、吸収率を向上させる。 | 均一な熱入力により、安定した温度分布が確保されます。 |
| 溶融池の安定性 | アルミニウムの高い反射率により、集束レーザーはエネルギー損失を引き起こす。 | 局所的な過熱または急激な冷却は、不安定な溶融池につながる。 | 溶接の連続性と品質を向上させます |
| ひび割れと欠陥 | 多孔性、亀裂、飛散の発生頻度が高い | ひび割れ、多孔性、飛散を軽減します | 歩留まりが向上し、手直し作業が削減されます。 |
| 溶接幅 | 狭く、隙間に対する許容度が低い | 均一な溶接継ぎ目で幅を調整可能 | 組み立て時の隙間への適応性が向上し、量産に適しています。 |
| プロセス適応性 | 厚みや接合部の隙間のばらつきに敏感 | さまざまな厚みや複雑なアルミニウム構造に対応 | 生産の柔軟性を向上 |
| 表面品質 | アンダーカットや焼き抜けを起こしやすい | 滑らかで均一な溶接面 | 見た目を改善し、後処理を軽減します |
| エネルギー利用 | 初期エネルギー損失が大きい | レーザーエネルギーのより均一な利用 | エネルギー消費量を削減し、コスト効率を向上させます。 |
| 薄板加工能力 | 焼け焦げたり変形したりしやすい | 精密な熱入力制御により変形を低減 | 0.5~10mm厚のアルミ板の溶接に適しています。 |
| プロセス最適化の柔軟性 | ビーム形状の調整が難しく、制限がある | 調整可能な振動経路、振幅、周波数 | さまざまな溶接要件に対応可能 |
| 安全性 | 集中したエネルギーは局所的な飛散を引き起こす可能性がある | エネルギー分散により飛散リスクを低減 | アルミニウムの高い反射率を持つ集束レーザーはエネルギー損失を引き起こす。 |
アルミニウムのレーザー溶接においては、ウォブル溶接ヘッドは反射制御、溶融池の安定性、溶接品質、安全性において従来のレーザー溶接を凌駕しており、工業用アルミニウム溶接の標準構成となっている。
ファイバーレーザーでアルミニウムを溶接する最良の方法
実際の生産において、安定した高品質なアルミニウム溶接結果を得るには、主にプロセス制御と装置構成の総合的な最適化が不可欠です。アルミニウムレーザー溶接の品質向上に関するベストプラクティスは以下のとおりです。
表面前処理:溶接前に、レーザー吸収率を向上させ、気孔欠陥を低減するために、アルミニウム表面の酸化層、油分、水分を除去する必要があります。
適切なレーザー出力の選択:出力範囲を材料の厚さに合わせてください。一般的に、1500W~3000Wのファイバーレーザーは、0.5~10mmのアルミニウムの溶接に適しており、十分な溶け込みを確保しつつ、焼き切れを防ぎます。
ファイバーレーザーの揺動溶接を使用する:この技術は、スポットを振動させて溶融池を拡大することで、均一な熱入力を確保し、反射による不安定性を効果的に低減するため、アルミニウム溶接の重要な構成となっています。
溶接パラメータを最適化する:これには、溶接速度、焦点位置、パルス変調が含まれます。溶接速度を制御して入熱量を調整し、溶け込み不足や過熱を防ぎます。同時に、適切な負の焦点位置は溶接の安定性を向上させ、パルス変調はスパッタや亀裂の低減に役立ちます。
シールドガス制御:アルゴンなどの不活性ガスを使用して溶接部を保護し、酸化を防ぎ、溶接品質を向上させます。
総じて、アルミニウムのファイバーレーザー溶接は、装置(ファイバーレーザーとウォブル溶接ヘッド)、パラメータ(パルス設定など)、およびプロセス技術の連携を必要とします。これら3つの要素が相乗的に作用することによってのみ、安定した効率的な工業用溶接結果が得られます。
アルミニウム溶接の方法と特性について詳しく知りたい場合は、 「アルミニウムの溶接方法:方法、パラメータ、レーザー溶接ガイド」という記事をご覧ください。
ファイバーレーザーとアルミニウムの TIG/MIG 溶接の比較
アルミニウム加工分野では、多くの企業が従来のTIG/MIG溶接プロセスからファイバーレーザー溶接装置への移行を開始しています。TIG/MIG溶接方法と比較して、ファイバーレーザー溶接機は効率性、品質、自動化の面で優位性があります。
ファイバーレーザーはエネルギー密度が高いため、溶接速度が速く(通常3~5倍速い)、熱影響部が小さくなるため、アルミニウムの変形を効果的に抑制できます。さらに、ウォブル溶接ヘッドと組み合わせることで、溶接の安定性が向上し、気孔や亀裂といった欠陥を低減できます。これらは、従来のTIG/MIG溶接では一貫して制御することが難しい点です。
従来のTIG/MIG溶接は手作業に依存するため、効率が低く、溶接精度に大きなばらつきが生じるのに対し、ファイバーレーザー溶接は自動化された生産ラインに適しており、連続的かつ安定した生産を可能にします。レーザー装置への初期投資は高額になりますが、効率の向上、労働力の削減、手直し率の低下により、長期的な総コストはより有利になります。
総じて、ほとんどの用途において、ファイバーレーザー溶接は従来の溶接方法よりも明らかに優れており、アルミニウム加工の主流ソリューションとなっている。
アルミニウムの溶接方法としては、TIG溶接、MIG溶接、レーザー溶接などがあり、それぞれに利点があります。詳しくは、「アルミニウム溶接におけるTIG溶接、MIG溶接、レーザー溶接:どれが最適か?」をご覧ください。
基材の純度が高いほど、レーザー溶接時の気孔や高温割れが低減されます。適切なアルミニウム板およびコイルの仕様により、接合部の強度とビードの均一性が維持されます。原材料の選択肢はUnion Aluに掲載されています。
実際の産業事例
自動車部品業界を専門とするあるサプライヤーは、主に冷凍トラック用のアルミニウム合金製床板を製造している。当初、同社は従来型の溶接装置を用いてアルミニウム床板を溶接していたが、溶接幅を正確に制御できないことや、著しい熱変形といった課題に直面し、生産効率に深刻な影響が出ていた。
アルミニウムレーザー溶接機を導入したことで、これらの問題は容易に解決されました。溶接幅を正確に制御できるようになり、シール不良が解消され、溶接後の研削作業が不要になったため、生産効率が向上しました。
適切なアルミニウムレーザー溶接機の選び方
最適なアルミニウムレーザー溶接装置を選定する際には、装置の構成とプロセスパラメータの両方について包括的な評価を行う必要があり、特に以下の重要な要素に重点を置くべきです。
出力のマッチング:アルミニウム材の厚さに応じて適切な出力を選択してください。1500Wは薄板に適しており、2000~3000Wは中厚板に適しています。適切な出力を選択することは、十分な溶け込み深さと溶接の安定性を確保するために不可欠です。
ファイバーレーザーの揺動:スポットの揺動によってエネルギー分布を最適化し、反射の影響を軽減し、溶融池を安定させる揺動溶接ヘッドを優先的に採用してください。これは、アルミニウムのレーザー溶接において非常に重要なプロセス構成です。
パルスおよびプロセスパラメータ:パルス変調または電力波形制御に対応した装置は、スパッタや亀裂を効果的に低減できるため、アルミニウム溶接に適しています。安定した入熱量を得るためには、これらの設定を溶接速度および焦点位置と一致させる必要があります。
溶接構成(手持ち式または自動式):要件に基づいて装置の種類を選択してください。手持ち式装置は柔軟な加工や多品種生産に適していますが、自動システムはバッチ生産に適しています。
ワイヤ送給システム:溶接要件に基づいて、シングルワイヤ構成またはマルチワイヤ構成を選択します。マルチワイヤシステムは、ギャップが大きい場合や高い強度が要求される用途に適しています。
冷却と安定性:連続生産環境においては、機器の長期的な安定稼働を確保し、生産効率全体を向上させるために、水冷システムが推奨されます。
幅と深さが相当あるアルミニウムを溶接する場合、適切なサイズの溶加ワイヤを使用する必要があります。溶加ワイヤの種類とサイズの選び方については、「アルミニウムレーザー溶接用溶加ワイヤ:合金の選択と直径ガイド」を参照してください。
FAQ
ファイバーレーザーはあらゆるアルミニウム合金の溶接に使用できますか?
いいえ。ほとんどのアルミニウム合金の溶接は可能ですが、すべての種類に適しているわけではありません。より良い結果を得るためには、パラメータの最適化と揺動溶接ヘッドの使用をお勧めします。
アルミニウムのレーザー溶接にはシールドガスが必要ですか?
はい、酸化を防ぐためにアルゴンなどの不活性ガスの使用が推奨されます。ケンプソン社製の製品など一部のシステムでは、溶接部の安定性を確保するために、不活性ガスを自己生成する機能を備えています。
溶接時の反射率を低減するにはどうすればよいですか?
パルスビームまたは変調ビームを使用し、表面の清浄度を確保し、適切な焦点を維持し、エネルギーを分散させ、レーザー光源への後方反射を最小限に抑えるために、ウォブルヘッドの使用を検討してください。
アルミニウムのレーザー溶接における最大の課題は何ですか?
根本的な課題は、高い反射率と高い熱伝導率が組み合わさることで生じるエネルギー制御の問題にある。レーザー光は容易に反射されるため、エネルギー利用効率が低下する。同時に、熱が急速に拡散するため、溶融池の安定化が困難になり、気孔、亀裂、溶融不良などの欠陥が発生しやすくなる。
ウォブル溶接ヘッドはどのように動作するのですか?
ウォブル溶接ヘッドの機能はプロセス制御によって実現され、その核心はパラメータ調整と経路設計にある。
- 揺動軌道の設定:溶接部の形状に基づいて、円形、直線、または「∞」字型の軌道を選択し、溶接領域全体にわたって均一なレーザースキャンが行われるようにします。
- 揺動振幅の調整:揺動幅を増減することで、溶融池の被覆範囲と溶接幅を制御します。
- 揺動周波数の一致:揺動周波数を溶接速度と同期させることで、エネルギーの連続的な入力が確保され、局所的な過熱を防ぐことができます。
- 電力/パルスパラメータの調整:連続出力とパルス出力を組み合わせることで、エネルギー入力のリズムを最適化し、溶融池を安定させます。
- ワイヤ供給システムの統合:ウォブルプロセス中のワイヤ供給を同期させることで、充填材が溶融プールに均一に供給されることが保証されます。
結論
現代の製造業において、アルミニウムへのレーザー溶接は効率的な生産を実現するための重要な技術となっています。さらに、ウォブル溶接ヘッドの採用とパラメータ設定の最適化により、アルミニウムの高い反射率や溶接欠陥といった課題に効果的に対処し、安定した高品質な溶接を実現することが可能となります。
お客様のニーズに最適なレーザー溶接アルミニウムをお選びになりたい場合は、ぜひ当社チームにご連絡ください。専門家によるアドバイスと、お客様の材料、生産目標、ご予算に合わせたレーザーソリューションをご提供いたします。