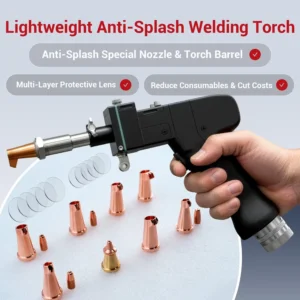
レーザー出力:1500W~6000W
溶接材料:アルミニウムおよびアルミニウム合金
機械の種類:ハンドヘルド型、高出力型、自動型レーザー溶接システム
利用可能な構成: 空冷式、水冷式、多機能、デュアルビームMo
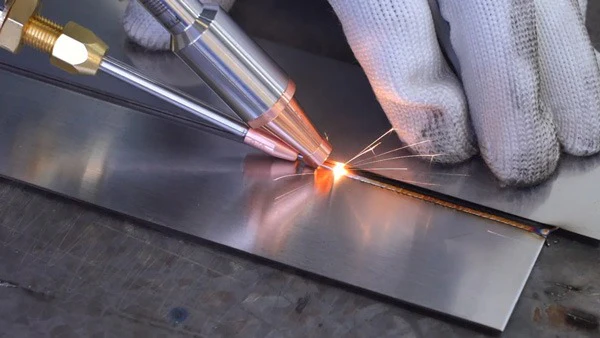
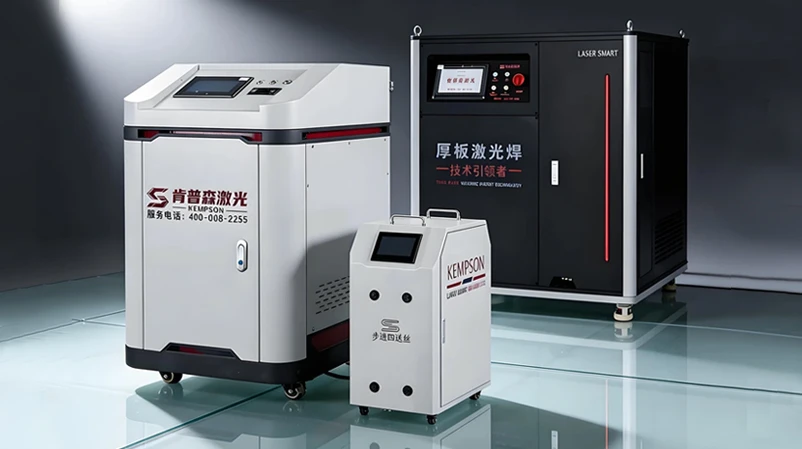
KEMPSONのアルミニウムレーザー溶接機は、工業製造におけるアルミニウム板、形材、合金部品の接合用に設計されています。製品ラインナップは1500W~6000Wのレーザー出力に対応し、ワークピースの寸法、材料の厚さ、生産要件に応じて、ハンドヘルド型と自動型の溶接システムをご用意しています。
本製品群には、柔軟な作業環境に対応する携帯型アルミニウムレーザー溶接機、高度な溶接作業に対応する高出力モデル、そして反復生産作業向けの自動システムが含まれます。一部のモデルでは、空冷式と水冷式の両方の構成を選択できます。機器の構成、冷却方式、溶接能力は機種によって異なります。
各モデルには、適用可能な材料厚さ、溶接パラメータ、および技術仕様がそれぞれ異なります。詳細なモデル情報と溶接データについては、各製品ページをご参照ください。KEMPSONは、アルミニウム合金の種類、ワークピースの寸法、接合部の設計、および生産要件に基づいて、サンプル試験とカスタマイズされた機器の推奨も提供しています。
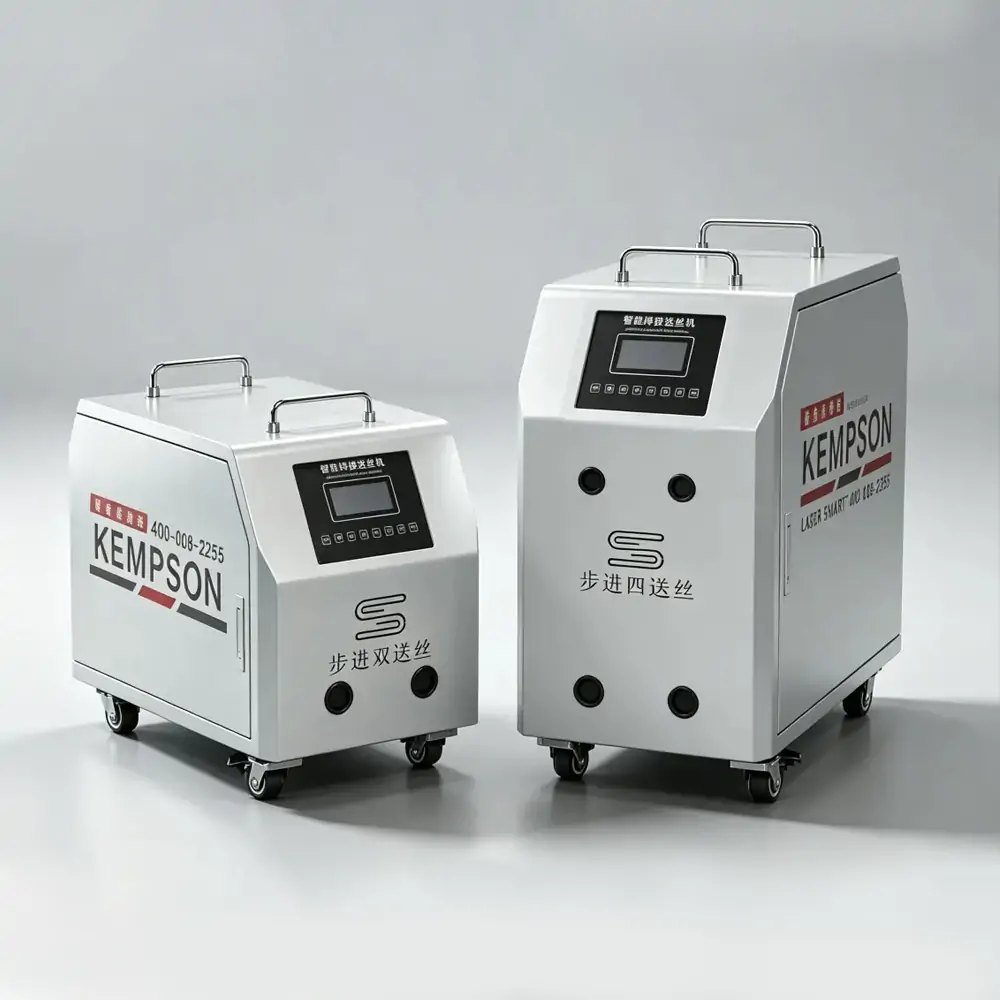
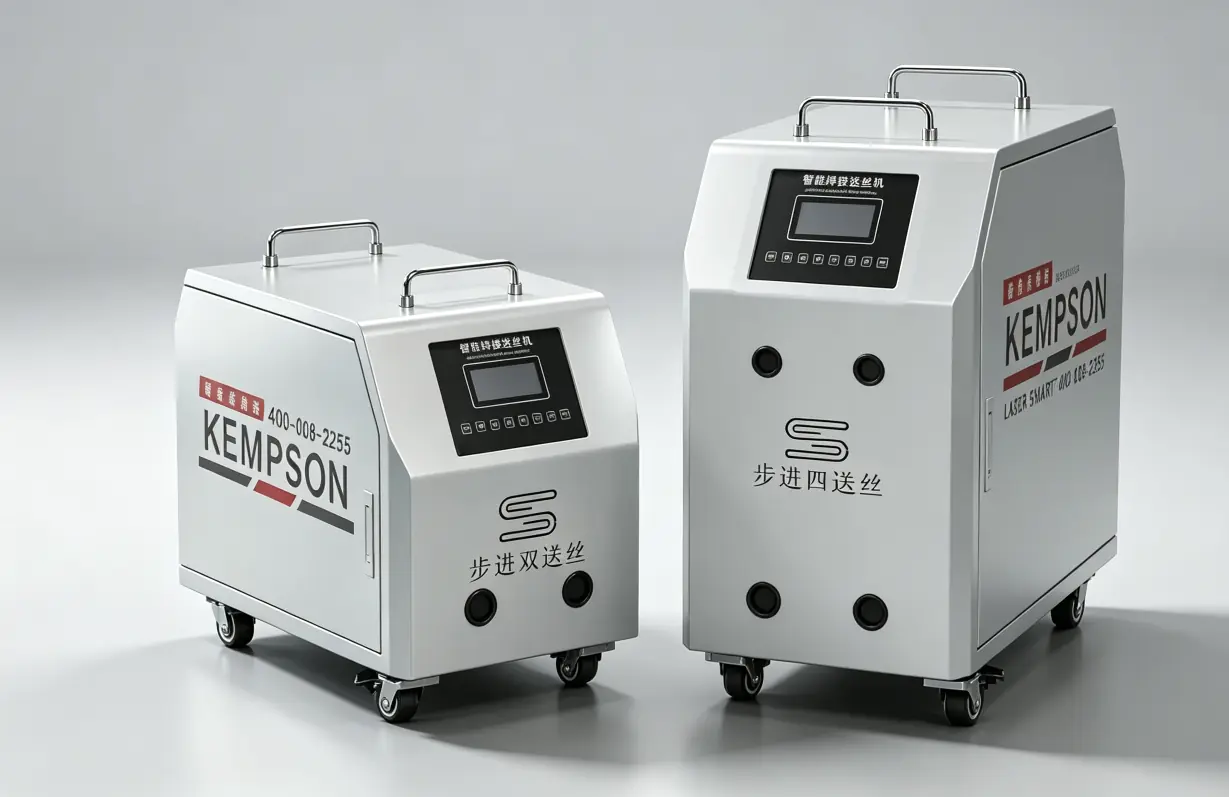
この一体型空冷式ハンディ型アルミニウムレーザー溶接機は、作業場、屋外設備、狭い作業スペースなど、柔軟な溶接作業に対応できるよう設計されています。コンパクトな構造のため外部冷却装置が不要で、アルミニウム板の加工、金属製ドアや窓の製造、中小規模の生産作業に適しています。接合部の形状や仕様に合わせて、シングルワイヤまたはデュアルワイヤの自動送給が可能です。

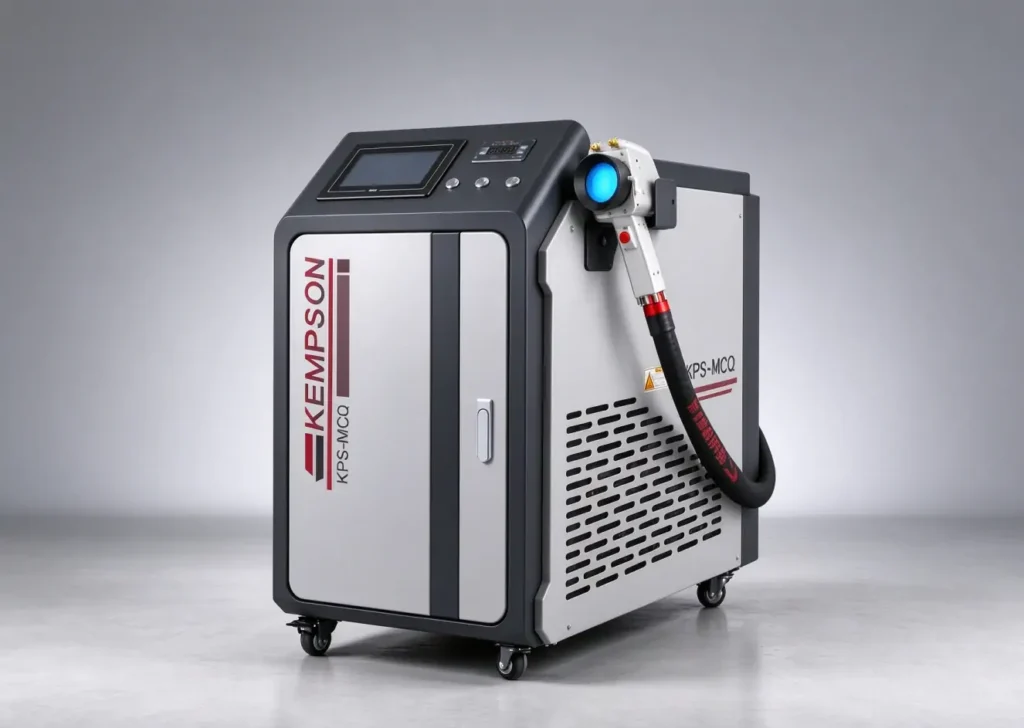
このポータブルファイバー式アルミニウムレーザー溶接機は、レーザー光源、水冷ユニット、ワイヤフィーダー、制御システムをコンパクトな筐体に統合しています。安定した出力と連続稼働が求められるアルミニウム合金板の溶接に適しています。このアルミニウムレーザー溶接機は、シングルワイヤ溶接とデュアルワイヤ溶接に対応しており、溶接ビードの形状や溶接条件に合わせて溶加材ワイヤの構成を調整できます。
このアルミニウムレーザー溶接機は、中・薄板溶接用に設計されており、従来の外部ガスボンベに頼ることなく、内蔵のガス発生システムでシールドガスを供給します。複数の出力構成に対応し、様々な溶接幅や接合条件に合わせて自動ワイヤ送給機能を備えています。アルミニウム加工、板金製造、工場溶接など、幅広い用途に適しています。
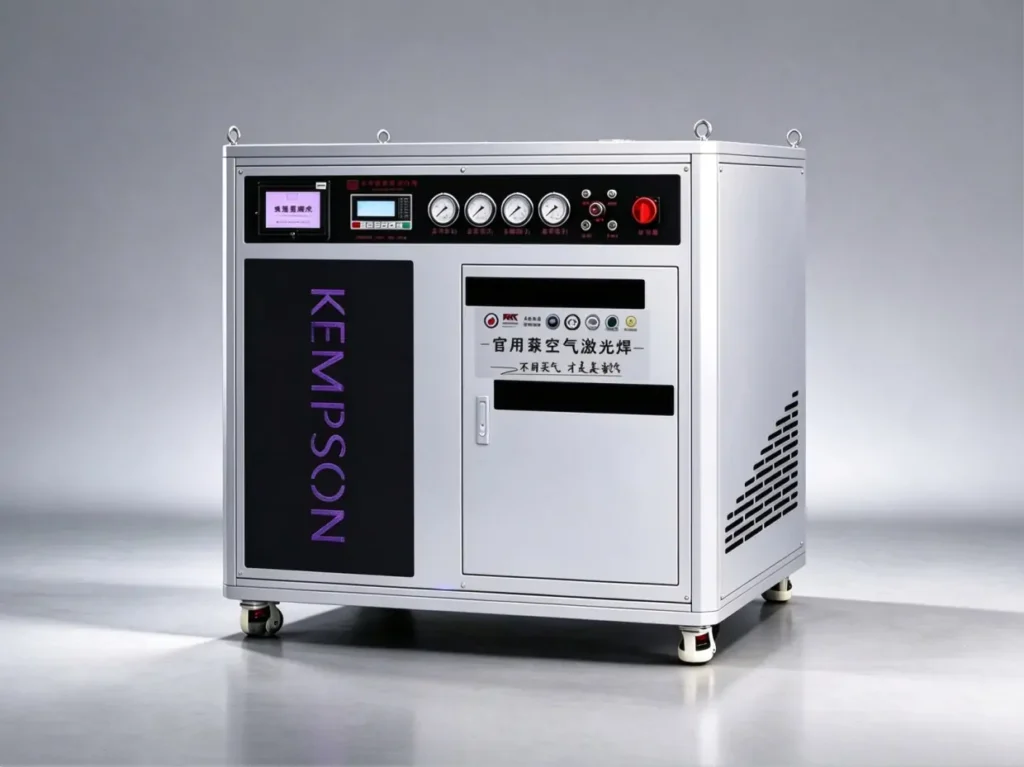

冷媒冷却式のハンディ型アルミニウムレーザー溶接機は、独立した工業用水チラーではなく、一体型の冷凍システムを採用しています。コンパクトで持ち運びやすい設計のため、作業場内での移動、現場での溶接、アルミニウム板部品、ドア、窓、金属製金具などの修理作業に適しています。製品ページには一般的な溶接厚さ範囲が記載されていますが、このモデルのアルミニウム合金の厚さは個別に明記されていません。
この工業用アルミニウムレーザー溶接機は、アルミニウム合金構造部品や重量物加工部品など、中厚板から厚板までの溶接用に設計されています。水冷システムにより長時間の生産サイクルに対応し、自動ワイヤ送給機能により様々な溶接幅や溶加材の要件に対応します。厚板アルミニウムや大型ワークピースを加工するメーカーに最適です。
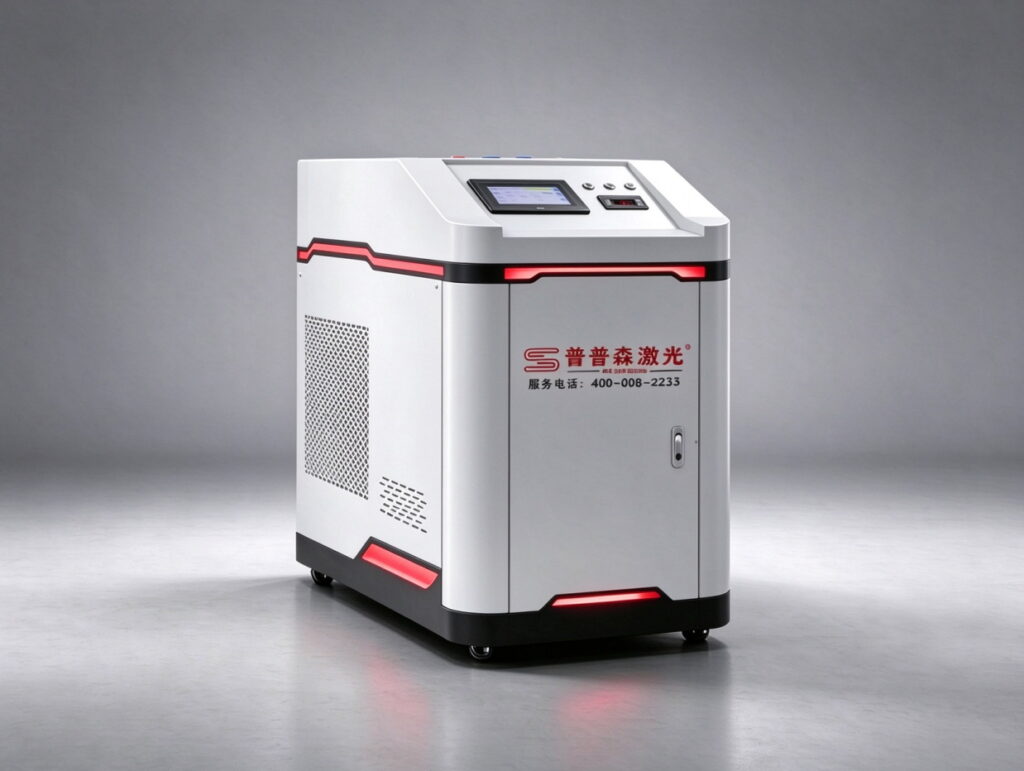
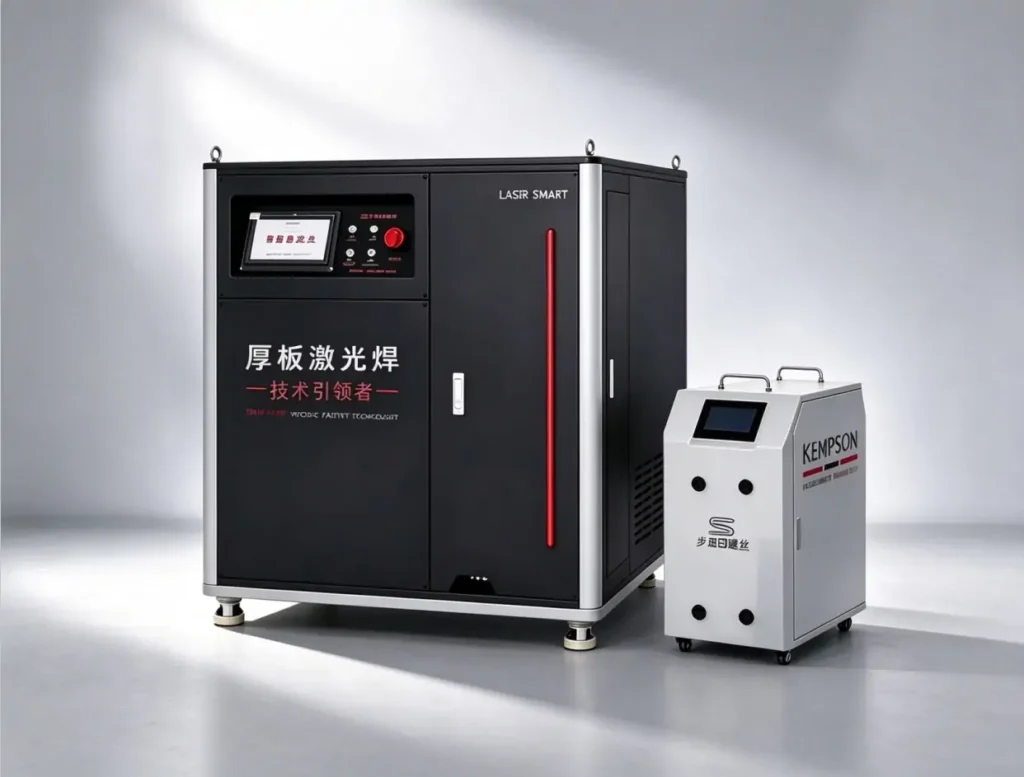
4000WのKPS -ALW4000は、アルミニウム合金部品を含む厚板金属の高浸透溶接用に設計されています。自動ワイヤ送給システムは複数のワイヤ構成に対応し、内蔵のガス発生システムは溶接プロセスに必要なシールドガスを供給します。このアルミニウムレーザー溶接機は、重量アルミニウム加工、構造部品、および要求の厳しい産業用溶接用途に適しています。
コアリング式アルミニウムレーザー溶接機は、中心ビームと外側リングビームを用いて、エネルギー分布、溶け込み深さ、溶融池の挙動を制御します。アルミニウム、銅、その他の金属部品を含む、中厚板および厚板の溶接用に設計されています。製品ラインナップには、より高い溶接出力と制御された熱入力が求められる産業用途向けに、4000Wと6000Wの構成が用意されています。
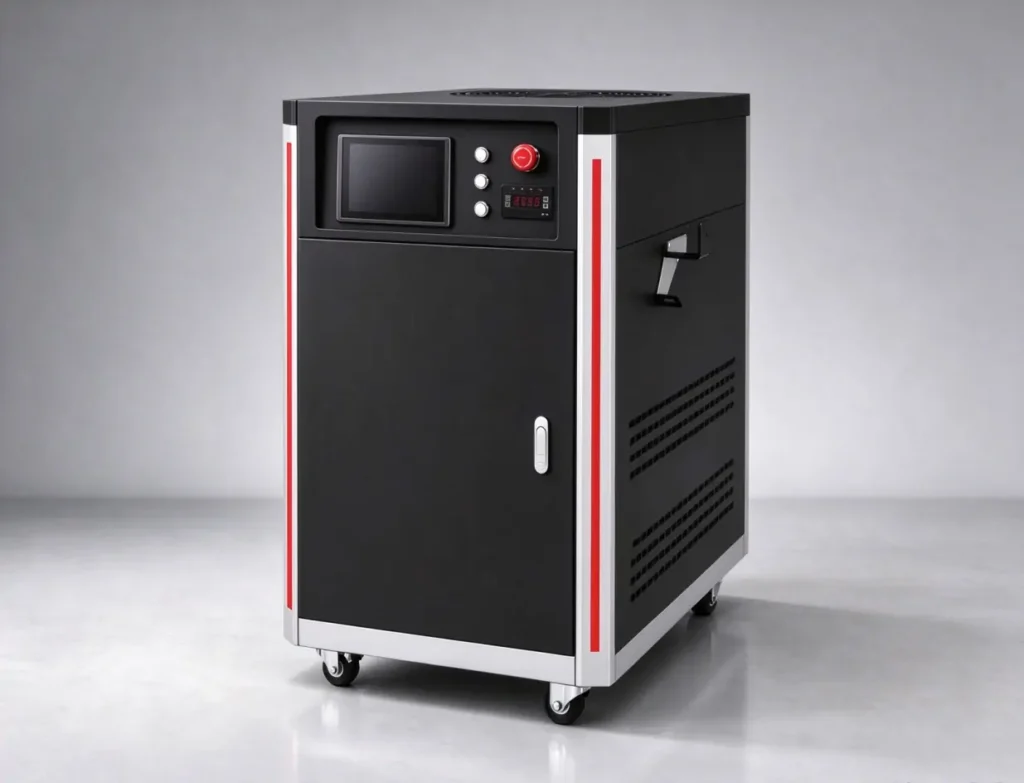
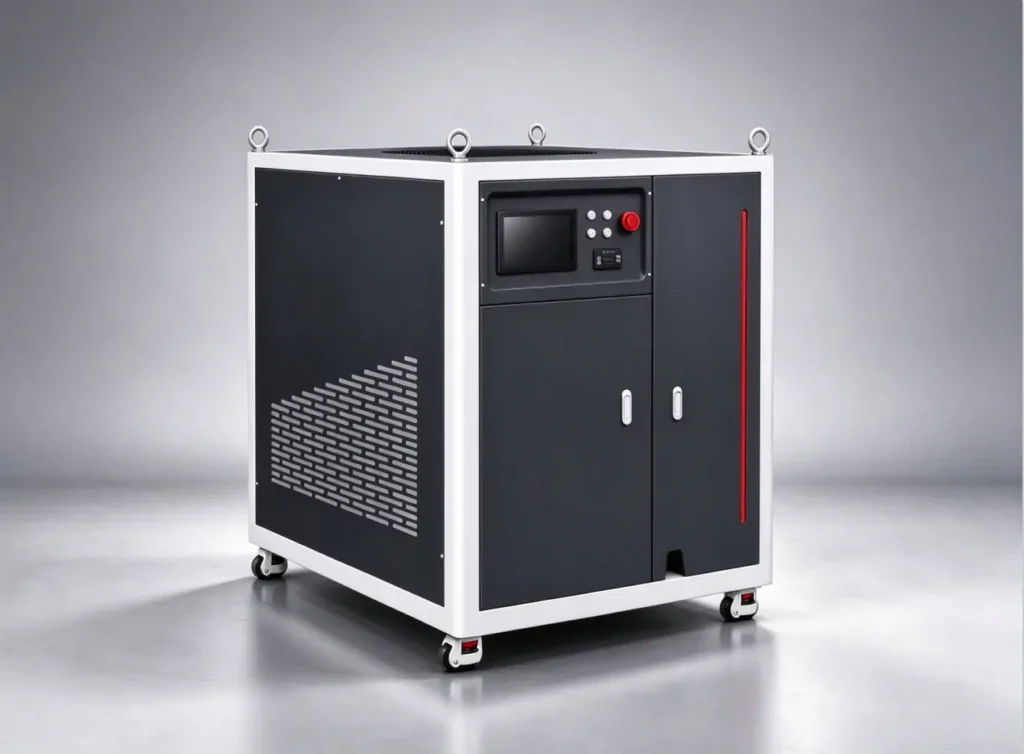
この6000Wデュアルビーム式アルミニウムレーザー溶接機は、アルミニウム電解や非鉄金属加工など、強磁場環境下での溶接作業向けに設計されています。電磁干渉保護と信号分離設計により、これらの産業環境における機器の安定性要件に対応します。様々な接合部や溶加材の要件に合わせて、複数のワイヤ送給構成を選択できます。
CNCアルミニウムレーザー溶接機は、アルミニウム部品のバッチ生産における再現性の高い溶接を実現するために設計されています。プログラマブルモーションシステムにより溶接経路と位置決めを制御するため、金属筐体、自動車部品、アルミニウム製ハードウェアなど、一貫した溶接要件が求められる部品の溶接に適しています。このアルミニウムレーザー溶接機は、様々なレーザー出力オプションと外部チラーを搭載可能です。
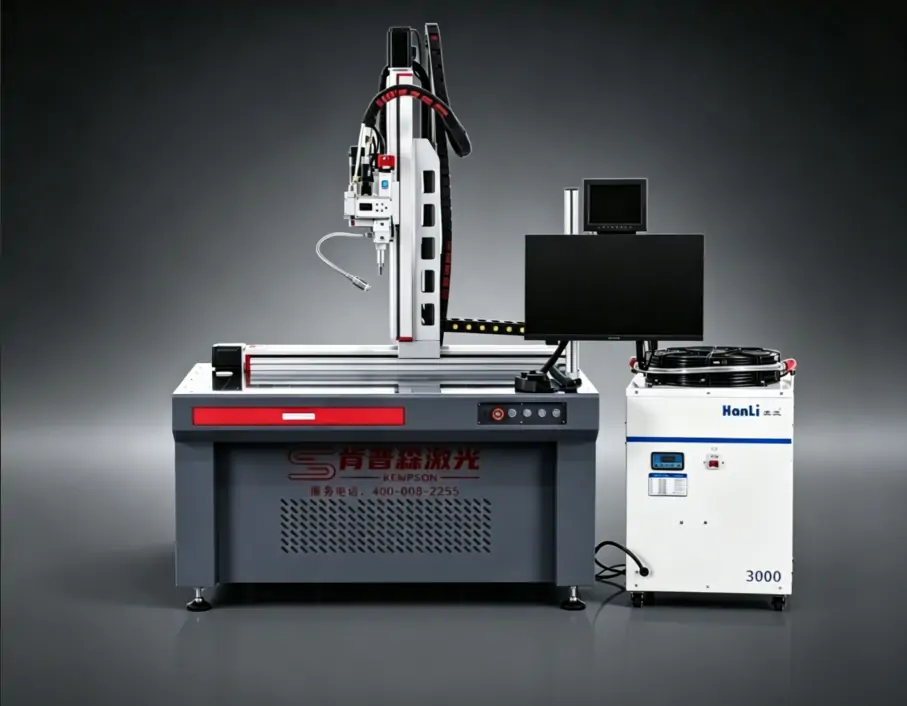
KEMPSON社製アルミニウムレーザー溶接機は、アルミニウム板、形材、および加工部品の溶接用に設計されています。溶接性能は、合金の種類、材料の厚さ、接合部の形状、および機械の構成によって異なります。
レーザー溶接用アルミニウム合金
| アルミニウム合金 | ワークピース | 溶接に関する考慮事項 | テストステータス |
|---|---|---|---|
| 5052 | 板金パネル、筐体、アルミカバー | 熱入力と接合部の状態を制御し、接合部の要件に応じて溶加材を選択する。 | 検証済みのテストデータを追加する |
| 6061 | 構造用プロファイル、フレーム、機械加工部品 | 接合部の準備、ひび割れリスク、充填材の選択に注意してください。 | 検証済みのテストデータを追加する |
| その他の試験済み合金 | 実際にテストされた部品 | 合金グレードと試験条件を指定してください。 | テスト済みの成績のみを記載してください |
5052アルミニウムは、板金加工や筐体製造に広く使用されています。6061アルミニウムは、構造用形材や機械加工部品に広く使用されています。これらの合金は組成や溶接特性が異なるため、レーザー出力、溶接速度、接合部の準備、溶加材の選択は、実際の材料に合わせて行う必要があります。アルミニウム材料の選定にあたっては、Union Aluがアルミニウム板材およびプレート製品に関する情報を提供しています。溶接試験を行う前に、実際のワークピースの合金グレードと熱処理状態を確認してください。
KEMPSON社製アルミニウムレーザー溶接機は、突合せ継手、重ね継手、すみ肉継手、隅肉継手など、さまざまなアルミニウム継手形状に対応できるよう構成可能です。最適な溶接設定は、材料の厚さ、継手ギャップ、ワークピースの位置、および必要な溶接深さによって異なります。寸法精度や強度に厳しい要求がある継手については、サンプルテストを実施することをお勧めします。

2枚のアルミニウム製ワークピースを端と端で接合します。一般的な用途としては、板材同士の溶接や異形材の接合などが挙げられます。重要な工程上の考慮事項としては、接合部の隙間、端部の位置合わせ、および溶け込み深さがあります。
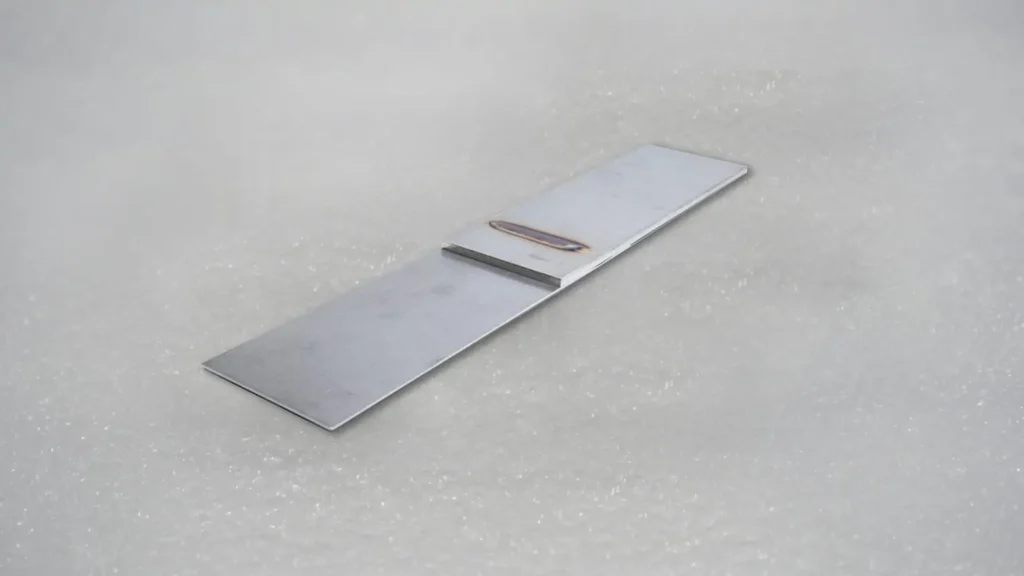
2枚のアルミニウム製ワークピースが部分的に重なり合う。この構成は、薄板金属、筐体、パネルアセンブリなどに用いられる。溶接制御は、重なり幅、溶接位置、および2枚の板材間の融合状態に重点を置く。

すみ肉継手は、ワークピースを角度をつけて接合するもので、T継手、フレーム、支持構造物などによく用いられます。主な検査項目としては、溶接脚のサイズ、ルート部の溶融状態、溶接部の連続性などが挙げられます。
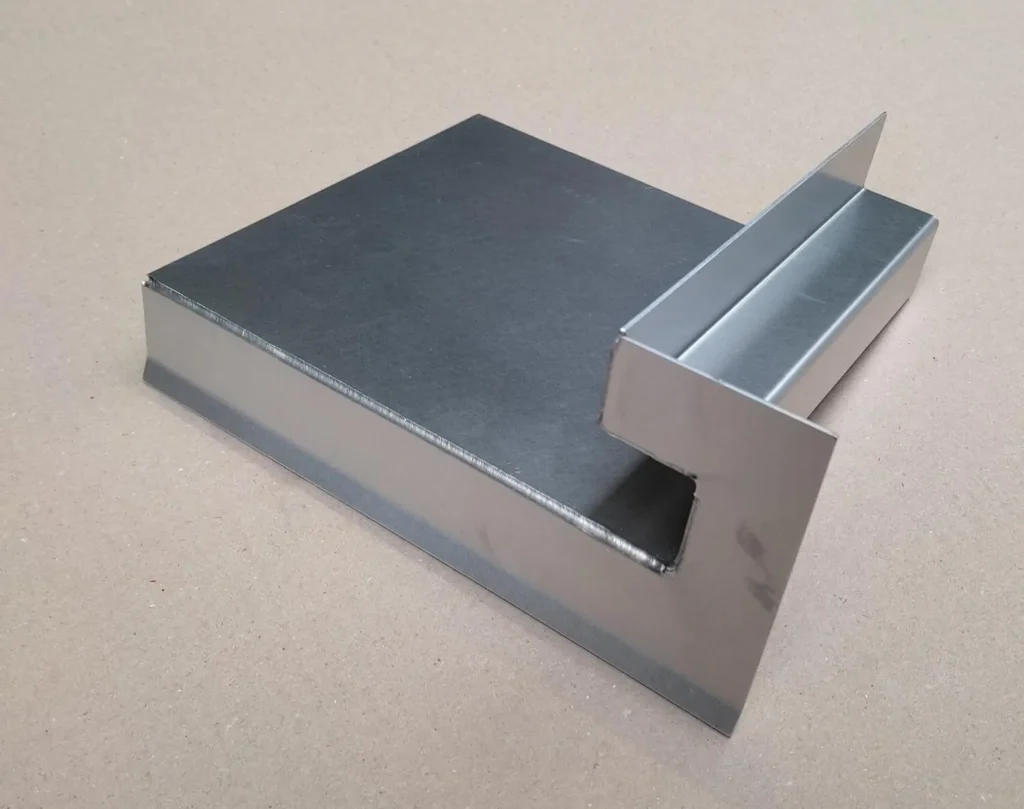
筐体、ハウジング、アルミニウムプロファイルアセンブリなどに見られるように、2つのアルミニウム製ワークピースが角で接合される。主な考慮事項は、角の嵌合精度、溶接ビードの形成、および熱による歪みである。
自溶溶接は溶加材を使用せず、母材同士の溶融によって溶接を行う。接合精度が管理され、隙間が小さく均一な接合部に適している。溶接金属の追加、隙間の埋め合わせ、または特定の溶接形状が必要な場合は、溶加ワイヤを使用する。
溶加材ワイヤの選定は、アルミニウム合金の種類、接合部の形状、および機械的要件によって異なります。ワイヤの合金、直径、および送り速度は、溶接手順と試験結果に基づいて指定する必要があります。KEMPSON社製アルミニウムレーザー溶接機の一部機種では、シングルワイヤまたはマルチワイヤの送り出し構成が利用可能です。
| テスト情報 | 記録されたデータ |
|---|---|
| 材料 | アルミニウム板 |
| 厚さ | 20 mm |
| レーザー出力 | 3000W |
| ジョイントタイプ | バットジョイント |
| 溶接方法 | フィラーワイヤー |
| フィラーワイヤー | 20 mm |
| シールドガス | 窒素 |
| 結果 | 溶接部はきれいで、目に見える変色はありません。 |
KEMPSONのアルミニウムレーザー溶接機は、さまざまな冷却システム、ワイヤフィーダー、シールドガス構成、溶接制御オプションを備えています。構成は機種とレーザー出力によって異なります。材料の厚さ、溶接デューティサイクル、接合部の設計、および生産要件に応じて機器を選択してください。
ケンプソン社は、空冷式、水冷式、冷媒冷却式のアルミニウムレーザー溶接機を提供しています。冷却方式は、レーザー出力のみによって決まるのではなく、機種ごとに異なります。
| 冷却システム | 対応機種 | |
|---|---|---|
| 空冷式の | 1500Wおよび2000Wバージョンを含む、一体型ハンドヘルドモデル | 内蔵型空冷式。外部水冷装置は不要。 |
| 水冷 | ポータブル1500Wモデル、産業用3000Wおよび4000Wモデル | 放熱と連続運転のためのチラー付き水冷システム |
| 冷媒冷却式 | ハンドヘルド型1500Wおよび2000Wモデル | 冷媒内蔵の直接冷却システム。外部水冷装置は不要です。 |
KEMPSONのワイヤ送給構成には、シングルワイヤ、デュアルワイヤ、トリプルワイヤ、およびフォーワイヤのオプションがあります。利用可能な構成は、アルミニウムレーザー溶接機と送給装置によって異なります。
| ワイヤ送給構成 | 対応機種 | 公開仕様 |
|---|---|---|
| 単線 | 携帯型および産業用ハンドヘルドモデル | 1500Wポータブルモデルでは0.8~1.6mm |
| デュアルワイヤ | 携帯型およびハンドヘルド型モデル | 1500W水冷式ポータブルモデルにおけるシングル/デュアルワイヤモード切り替え |
| トリプルワイヤー | 1500~3000Wガス発電モデル、3000W/4000W産業用モデル、4000Wモデル | 記載されているマルチドライブフィーダー構成に対応 |
| 4線式 | コアリングおよび6000W耐磁性モデル | 4線式給電構成 |
1500W水冷式ポータブルアルミニウムレーザー溶接機では、ワイヤ径はΦ0.8~1.6mmと記載されています。3000W/4000W水冷式工業用アルミニウムレーザー溶接機では、Φ0.8~2.0mmと記載されています。その他のアルミニウムレーザー溶接機については、適用可能なワイヤ径とフィーダー構成を確認する必要があります。
溶加材の選定は、アルミニウム合金の種類、母材の厚さ、接合部の隙間、および必要な溶接形状によって決まります。溶加材の合金、直径、および送給条件は、溶接試験によって確認する必要があります。
KEMPSON社製のアルミニウムレーザー溶接機は、構成に応じて異なるガス供給方式を採用しています。
| ガス供給構成 | 対応機種 | ガス配置 |
|---|---|---|
| 外部ガス供給 | 従来型の携帯型および水冷式モデル | 外部ガス源から供給されるシールドガス |
| 内蔵型ガス発電装置 | ガス発生機能付き1500W~3000Wレーザー溶接機、4000Wモデル | 統合型不活性ガス発生システム。記載された構成では外部ガスボンベへの接続は不要です。 |
1500W~3000Wのガス発生式アルミニウムレーザー溶接機は、99.99%のアルゴン・窒素混合ガスを生成します。4000Wのアルミニウムレーザー溶接機には、高純度不活性ガス発生システムが内蔵されています。これらの構成は、製品シリーズ全体に共通する標準仕様ではありません。
KEMPSONのアルミニウムレーザー溶接機は、機械の制御システムとフィーダー構成に応じてパラメータ制御を提供します。
| 制御パラメータ | 構成の詳細 |
|---|---|
| レーザー出力 | 製品ラインナップは1500W~6000W。電源オプションはモデルによって異なります。 |
| 溶接モード | CNCプラットフォームモデルには、連続モードとパルスモードが記載されています。 |
| 溶接速度 | CNCプラットフォーム:材料に応じて最大100mm/秒 |
| ワイヤーフィード | モデルに応じて、シングル、デュアル、トリプル、または4線式の構成 |
| 位置決め精度 | CNCプラットフォーム:±0.02 mm、選択された2000W仕様では±0.015 mm |
| ウォブル幅 | 溶接ヘッドと制御システムに従って確認してください |
CNCアルミニウムレーザー溶接機は、オプションで4軸または5軸制御、カスタマイズ可能な作業台寸法、および多軸動作に対応しています。
ケンプソン社のアルミニウムレーザー溶接機は、アルミニウム板、形材、および加工部品の接合に使用されます。用途としては、バッテリー構造、アルミニウムフレーム、機器筐体、産業用組立品などが挙げられます。
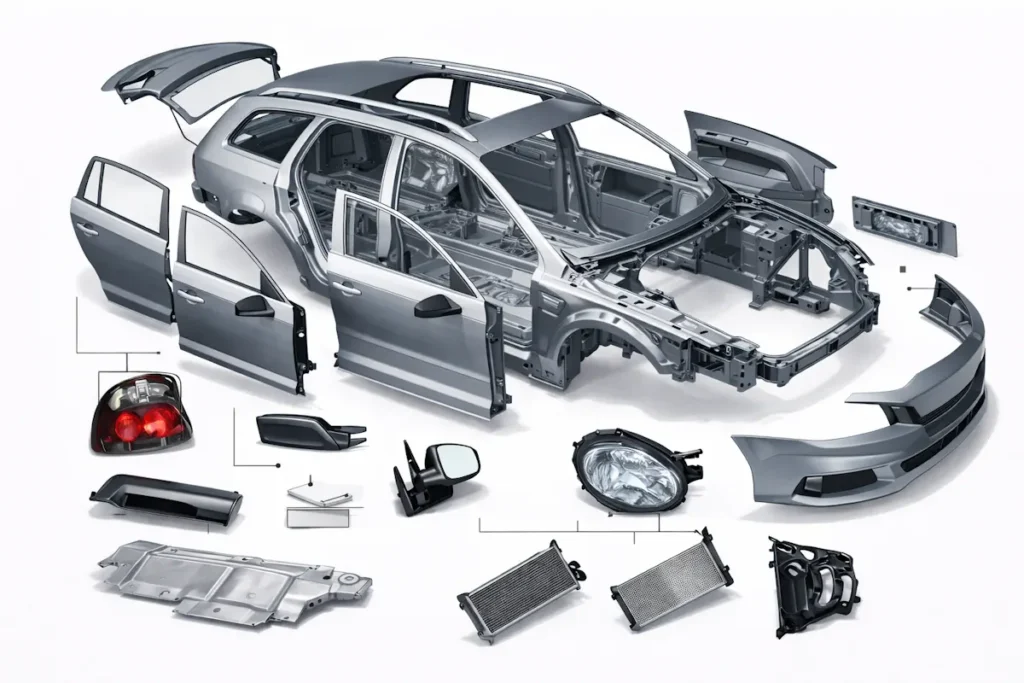
加工対象物:アルミニウム製バッテリートレイ、バッテリー筐体、自動車構造部品、軽量部品。
レーザー溶接は、バッテリーハウジング、トレイパネル、アルミニウム構造部品の接合に使用されます。特に薄肉部では、接合部の精度と溶接深さに注意が必要です。
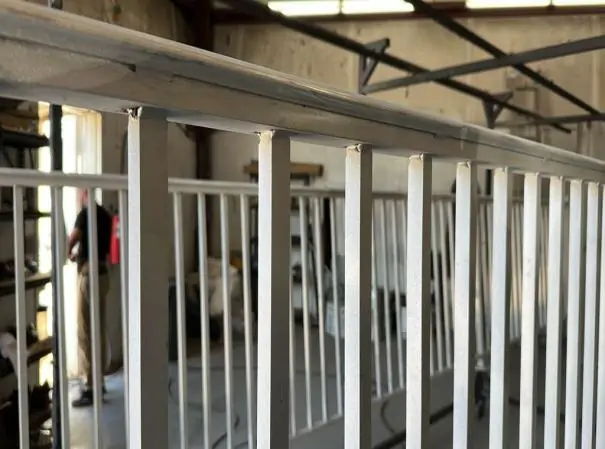
加工対象物:アルミ製窓枠、押出成形プロファイル、カーテンウォール部品、工業用フレーム。
用途としては、プロファイル同士の接続、フレームのコーナー、構造接合部などが挙げられます。突き合わせ接合、フィレット接合、コーナー接合が一般的な形状です。
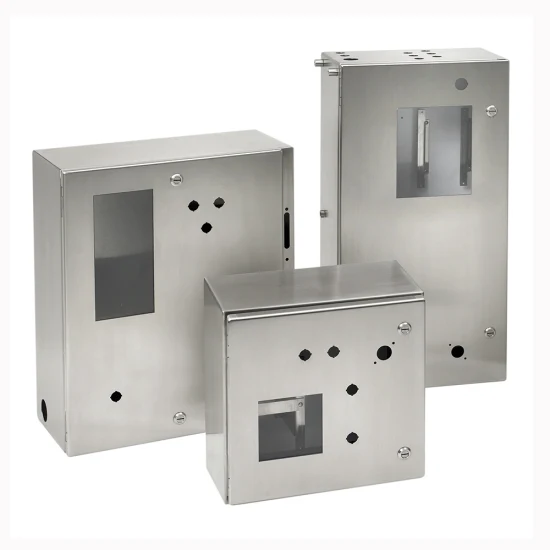
加工対象物:アルミニウム製筐体、電気キャビネット、ヒートシンク、機器筐体。
レーザー溶接は、筐体の継ぎ目、パネルの接続部、および筐体の製造に適しています。溶接部の外観、寸法精度、および熱による歪みは、重要な工程上の考慮事項です。

加工対象物:アルミニウム製機械フレーム、機器部品、ブラケット、構造アセンブリ。
用途としては、フレーム製作、支持ブラケット、アルミニウム製機器構造物などが挙げられます。レーザー出力、接合部の設計、溶加材の選択は、材料の厚さと組み立て要件に合わせて行う必要があります。

米国サウスカロライナ州にある製造会社は、アルミニウム製のフェンス、手すり、ドアや窓の構造物の製造に、KEMPSON社製の2000W水冷式ハンドヘルド型アルミニウムレーザー溶接機を選定しました。この工場では、アルミニウム形材と炭素鋼の両方を扱いながら、より均一な溶接継ぎ目と研磨作業の削減を求めていました。
機械を実稼働させた後、顧客は溶接効率が35~40%向上し、後処理作業が約30%削減されたと報告しました。これらの数値は、このプロジェクトにおける顧客の経験を反映したものであり、結果は材料、接合部の設計、設定、および生産ワークフローによって異なります。
KEMPSONは、1500Wから6000Wまでの出力オプションを備えたアルミニウムレーザー溶接機の製造・販売会社です。当社の製品ラインナップは、ハンディタイプのアルミニウムレーザー溶接機、高出力システム、アルミニウム板材、形材、加工部品向けのCNC自動溶接機など多岐にわたります。お客様のワークピースの仕様や生産要件に基づき、機器の選定とカスタマイズサービスを提供いたします。
KEMPSONは、豊富な輸出実績、エンジニアリングチーム、製造設備を備え、機器の試験、品質検査、および該当する製品認証を提供しています。海外サポートには、設置指導、オペレーター研修、技術支援、アフターサービスが含まれます。
アルミニウムのグレード、板厚、接合部の設計、および製造要件をお知らせください。弊社チームが最適な構成をご提案し、お見積もりをご提示いたします。プロジェクトについてご相談の上、溶接テストの手配をご希望の場合は、KEMPSONまでご連絡ください。お客様がお選びになった溶接ヘッドと溶加材を使用いたします。

はい。レーザー溶接は、装置と手順が材料と接合部に適している場合、5052や6061などのアルミニウム合金を接合できます。合金のグレードと熱処理状態は、割れリスクと最終的な接合部の特性に影響します。6061の場合は、熱影響部の特性とビードの外観を評価してください。生産プロセスを承認する前に、代表的なサンプルで溶加材の選択、溶け込み深さ、および必要な検査結果を確認してください。
まず溶接要件を指定し、次にアプリケーションテストを通じて出力を選択します。KEMPSON社が提示する出力範囲は1500W~6000Wですが、出力と板厚の普遍的な換算式はありません。合金、継手タイプ、接合方法、ビーム構成、溶接速度、パス戦略など、すべてが重要になります。完全溶け込み、溶け込み深さ、すみ肉寸法のいずれが必要かを明記してください。溶接ビード幅を板厚の定格として使用してはなりません。
最適な溶接方法は、加工対象物と製造条件によって異なります。レーザー溶接は、精密な接合と再現性の高い溶接継手に適しています。TIG溶接は精密な手動制御が可能であり、MIG溶接は大量の溶加材を必要とする接合部に適しています。同一の代表的な部品について、サイクルタイム、検査結果、歪み、作業者の要求、および総コストを比較してください。一般的な速度やコストの主張だけでは、用途に最適な溶接方法を判断することはできません。
アルゴンが一般的に使用されますが、特定の工程ではヘリウムまたは適切な混合ガスが検討される場合があります。合金、レーザー設定、接合部に合わせて、ガスの組成、品質、流量、供給方法を選択してください。ガス供給は乾燥状態に保ち、漏れや遮蔽不良がないか確認してください。装置が窒素または統合型ガス発生装置を使用している場合は、アルミニウム専用の試験結果を要求し、あらゆる合金に適していると決めつけるのではなく、ガスの仕様を確認してください。
接合部の適合性や合金の適合性が適切に管理されていれば、溶加材なしで溶接できる継手もあります。ただし、ギャップブリッジング、ビード寸法、または冶金学的要件を満たすためには、溶加材が必要になる場合があります。溶加材の合金、直径、および送り設定は、手順書の作成時に指定してください。適切な溶加材の選択は、母材合金、継手の形状、および要求される特性によって異なります。単線式か多線式かといった溶接装置の種類だけでは、溶接品質は決まりません。
清潔で乾燥した部品と溶加材、一貫した嵌合、そして確実なガスシールドから始めましょう。気孔は汚染、水分、または溶融池の挙動に関連している可能性があります。割れについては、合金の化学組成、溶加材、拘束条件、およびプロセス条件を評価する必要があります。設定を記録し、変数を体系的に変更してください。表面が滑らかであっても内部欠陥がないとは限らないため、合意された検査方法を使用して改善を確認してください。
作業者が必要な一貫性を維持できる場合、多様な部品や溶接経路の変更に適した手持ち式溶接装置を選択してください。繰り返し溶接経路、制御された治具、バッチ生産の場合は、CNC溶接を検討してください。アクセス性、部品のばらつき、ローディング時間、人員配置、検査要件を比較してください。どちらの場合も、適切なレーザー安全対策が必要です。選択した構成について、冷却、使用可能な作業範囲、必要なユーティリティを確認してください。
価格は、レーザー出力、光源、溶接ヘッド、冷却システム、ワイヤフィーダー、自動化装置、治具、安全装置によって異なります。輸送費、設置費、トレーニング費用、サービス範囲も見積もりに影響する場合があります。正確な価格を知るには、合金の種類、板厚、接合図面、生産目標、検査要件をお送りください。購入価格だけでなく、含まれる設備費と運用コストも比較検討し、お客様の部品に関連するサンプル結果をご請求ください。
部品の溶接にアルミニウム用レーザー溶接機が必要ですか?合金の種類、板厚、接合部の図面をお送りいただければ、構成についてご相談の上、代表的な溶接テストを実施いたします。
適切なアルミニウムレーザー溶接用溶加材の選択は、溶接強度、耐亀裂性、および表面品質に影響を与えます。このガイドでは、アルミニウム合金の種類、材料の厚さ、接合部の設計、および溶接要件に基づいて溶加材を選択する方法を解説します。4043、5356、5183、および4047などの一般的な溶加材合金を比較し、ワイヤ径の選択に関する実践的な推奨事項を提供します。
ファイバーレーザーによるアルミニウム溶接は、高速溶接、低入熱、精密な溶接制御といった利点がありますが、アルミニウムの高い反射率、熱伝導率、そして気孔や亀裂に対する感受性の高さから、溶接プロセスはより高度な技術を要します。本ガイドでは、ファイバーレーザーによるアルミニウム溶接における主な課題と、安定した溶接品質を実現するための実践的な解決策について解説します。
アルミニウムのレーザー溶接における板厚は、レーザー出力、アルミニウム合金の種類、接合部の設計、および溶接パラメータによって決まります。このガイドでは、1000Wから6000Wまでのレーザー溶接機の推奨板厚範囲と、アルミニウム溶接用途に適した溶接機の選び方について説明します。
アルミニウムの溶接方法は、材料の種類、厚さ、および生産要件によって異なります。このガイドでは、TIG溶接、MIG溶接、レーザー溶接の方法、主要な溶接パラメータ、溶加材の選択、シールドガス、一般的な欠陥、およびレーザー溶接がアルミニウム溶接の品質をどのように向上させるかについて解説します。