アルミニウムのレーザー溶接は可能ですか?答えはイエスです。現代の製造業において、アルミニウム製品は建築用押出成形品から精密な工業部品まで、事実上あらゆる場所で使用されています。アルミニウムは、そのコスト効率と実用性から、最も重要な金属材料の一つとなっています。しかし、アルミニウムの溶接は難易度が高く、厳しい工程要件が求められるため、大きな課題を伴い、機器選定の際にユーザーが躊躇する原因となることが少なくありません。
従来の溶接方法と比較して、レーザー溶接機はアルミニウムおよびアルミニウム合金の溶接において、より高速で、より低い入熱量で、より安定した溶接品質を実現します。アルミニウム板の溶接や高精度部品の加工に広く用いられています。本稿では、アルミニウムレーザー溶接について、その溶接原理、主な利点、実際の溶接結果、応用例、および操作上の注意点を徹底的に分析し、適切な溶接ソリューションを選択するための専門的なガイダンスを提供します。
アルミニウム合金のレーザー溶接の原理
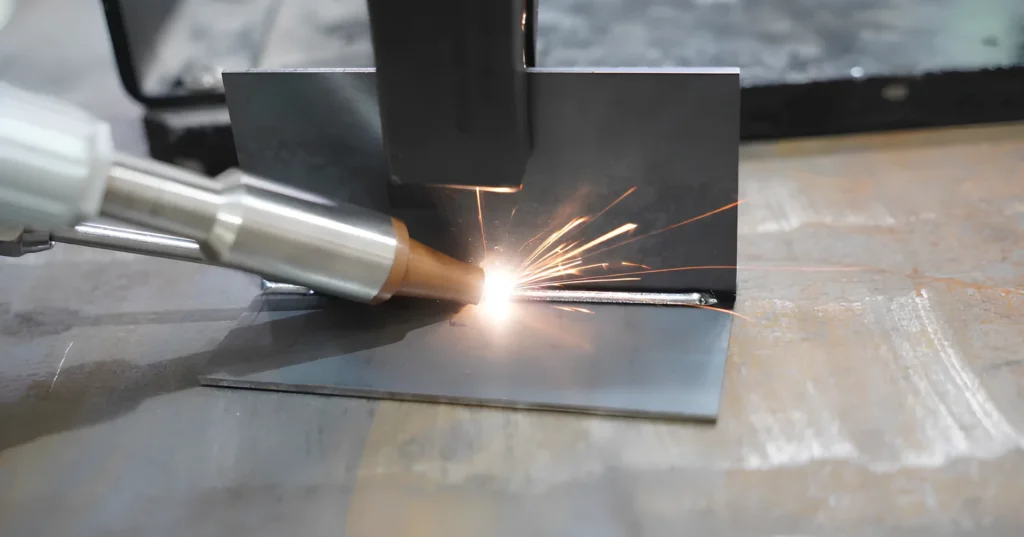
アルミニウム合金のレーザー溶接は、現代の製造業で広く採用されている、高度に成熟した効率的な溶接技術です。溶接工程では、高エネルギー密度のレーザービームがアルミニウム合金表面に精密に集束され、瞬時かつ集中した、制御可能な熱入力が加えられます。レーザーエネルギーは材料に急速に吸収され、内部へと伝導されるため、局所的な領域が極めて短時間で融点に達し、安定した集中溶融プールが形成されます。
レーザービームが連続的またはパルス状に移動すると、溶融プールは冷却時に凝固し、緻密な溶接シームを形成して、確実な金属結合を実現します。レーザー溶接プロセスは、熱影響部が最小限に抑えられ、エネルギーが集中するため、アルミニウムの高い熱伝導率によって引き起こされる熱拡散の問題を効果的に軽減します。そのため、アルミニウム板の溶接、薄板の接合、および高い精度と外観が求められる精密部品の溶接に特に適しています。
アルミニウムのレーザー溶接の利点
高い溶接速度と効率:集中したエネルギーにより溶接時間が大幅に短縮され、生産効率全体が向上します。
低熱入力と最小限の歪み:狭い熱影響部により、アルミニウムの高い熱伝導率によって引き起こされる変形と応力集中を効果的に最小限に抑えます。
優れた溶接品質と美しい仕上がり:スパッタを最小限に抑えた、緻密で滑らかな溶接により、均一な外観を実現します。
優れた溶接適応性:様々なアルミニウム合金や厚さの異なるアルミニウム板に適しており、精密部品と構造部品の両方の溶接要求を満たします。
後処理の要件が少ない:溶接ビードの高さを制御できるため、通常は研削が不要または最小限で済み、労力と再加工コストを削減できます。
高度な自動化とインテリジェンス:自動化された生産ラインに容易に統合でき、規模と高い安定性が求められる製造現場に最適です。
アルミニウムレーザー溶接パラメータ(参考)
| Item | パラメータ範囲 | 詳細説明 |
| 該当する材料 | アルミニウム、アルミニウム合金(例:5052、6061、6082) | 一般的な工業用アルミニウム合金に適しています |
| 溶接厚さ範囲 | 0.5 - 10 mm (まで 20 mm 高出力システム搭載) | レーザー出力と溶接プロセスによって異なります |
| 推奨溶接モード | 連続溶接/パルス溶接/揺動溶接 | ウォブル溶接は中厚板に最適です |
| 単パス溶接厚さ | 0.5 - 6 mm | 厚板には、多層溶接または溝加工が推奨されます。 |
| 溶接ビード幅 | 1 - 3 mm (調整可能) 2 - 8 mm (揺れモード付き) | 細めの溶接ビードで、優れた制御性を実現 |
| 溶接補強高さ | 0 - 1.5 mm | 滑らかな溶接面、後処理は最小限で済みます。 |
| 侵入深さ | 1~8mm(出力依存) | 安定した一貫した浸透 |
| 熱影響部 (HAZ) | S | 熱による歪みを効果的に低減します。 |
| 溶接歪み | 非常に低い | 高精度部品に最適 |
| 溶接部の外観 | 滑らかで連続的、飛散が最小限 | 従来の溶接に比べて優れた表面品質 |
| 溶接効率 | ハイ | 溶接速度が大幅に向上 |
| 後処理要件 | 低いまたは全くない | 研削および再加工コストを削減します。 |
アルミニウムは反射特性を持つため、アルミニウムのレーザー溶接における厚さと出力要件の詳細については、「アルミニウムのレーザー溶接厚さガイド:出力選択と溶接限界」を参照してください。
アルミニウムのレーザー溶接に関する詳細なプロセスパラメータについては、 「アルミニウムのレーザー溶接:プロセス、パラメータ、およびベストプラクティス」という記事を参照してください。
アルミニウムのレーザー溶接における用途と一般的な材料
建設・建築資材業界:アルミニウム合金製のドア・窓、カーテンウォールプロファイル、ガードレール、装飾部品。一般的な材料としては、6063、6061、6060アルミニウム合金などが挙げられます。
自動車および新エネルギー車産業:車体構造部品、バッテリートレイ、バッテリーハウジング、アルミニウム合金製ブラケット。一般的な材料としては、5052、5083、6061、6082アルミニウム合金が挙げられる。
機械製造および産業機器:機器筐体、フレーム、機能構造部品、工業用アルミニウム形材。一般的な材料としては、6061、6082、7075(特定の構造部品用)などが挙げられる。
電子・電気産業:電子機器筐体、ヒートシンク、電源ハウジング。一般的な材料としては、3003、5052アルミニウム合金などが挙げられる。
家庭用電化製品および消費財:エアコン筐体、キッチン家電筐体、アルミニウム製ブラケットおよびフレーム。一般的な材料としては、3003、5052、6061アルミニウム合金などが挙げられる。
航空宇宙および鉄道輸送:客室構造部品、内部フレーム、補助耐荷重部品。一般的な材料としては、2024、6061、7075アルミニウム合金などが挙げられる。
エネルギー貯蔵、バッテリー、および新エネルギー機器:エネルギー貯蔵筐体、バッテリーモジュール構造部品、およびアルミニウム合金製ハウジング。一般的な材料としては、3003、5052、および6061アルミニウム合金が挙げられます。
板金加工および特注製造:アルミニウム板の接合、非標準部品のカスタマイズ、試作品製作、小ロット生産。主な使用材料は、5052、6061、5083アルミニウム合金です。
アルミニウム溶接の方法と特性について詳しく知りたい場合は、 「アルミニウムの溶接方法:方法、パラメータ、レーザー溶接ガイド」という記事をご覧ください。
基材の純度が高いほど、レーザー溶接時の気孔や高温割れが低減されます。適切なアルミニウム板およびコイルの仕様により、接合部の強度とビードの均一性が維持されます。原材料の選択肢はUnion Aluに掲載されています。
顧客事例概要
この顧客はこれまで、冷凍トラック用のアルミ製床板の製造に従来型の溶接装置を使用していた。しかし、溶接幅のばらつきやシール性能の低さから断熱性が不十分となり、車両の低温性能に直接的な悪影響を及ぼしていた。
これらの課題に対処するため、ケンプソン社はアルミニウム溶接用にKPS-LHW2000水冷式レーザー溶接機をカスタマイズしました。この装置には、シングルワイヤモードとデュアルワイヤモードを切り替え可能な高度な自動ワイヤ送給システムが統合されており、よりスムーズな溶接と高い生産効率を実現します。また、フル銅管水冷システムにより、5.2kWの冷却能力を発揮します。
このコンパクトなユニットは重量わずか83kgで、設置面積の小さい柔軟な設計が特徴です。旋回キャスターと10mの光ファイバーケーブルを備え、複数拠点環境にも対応します。GWクラスの高反射防止レーザーとシュナイダーエレクトリックの制御システムを搭載し、長期運用において安定した信頼性の高い性能を発揮し、お客様の伝送要件を満たします。
アルミニウムのレーザー溶接における3つの重要な考慮事項
1. 溶接前にアルミニウム表面を徹底的に清掃してください。
アルミニウムは反応性の高い非鉄金属であり、表面に酸化皮膜を形成しやすく、この皮膜は油、水分、塵埃を容易に吸着します。溶接前にこれらの汚染物質を十分に洗浄しないと、溶融池に混入し、介在物や気孔などの欠陥を引き起こし、溶接強度や製品品質を損なう可能性があります。したがって、アルミニウムのレーザー溶接を行う前には、脱脂、脱酸化、または機械的洗浄を行い、溶接部を清浄に保つ必要があります。
2. 気孔率と溶接変形の問題を効果的に制御する
アルミニウムのレーザー溶接において、不適切なシールドや不適切なパラメータ設定は、溶融池に気孔を発生させる原因となりやすい。これにより、溶接部の局所的な膨張や不均一な形成が生じ、製品の外観や品質に悪影響を及ぼす可能性がある。熟練したオペレーターは、最適化されたパラメータと溶接技術によってこれを制御できる。初心者や未成熟なプロセスにおいては、欠陥発生率を低減するために、溶接プロセスの検証とパラメータのデバッグに重点を置くべきである。
3. レーザー出力と材料の厚さを適切に一致させる
厚さや仕様が異なるアルミニウム材は、それぞれ異なる電力要件を示します。電力不足は溶融不良や溶接強度不足の原因となり、電力過剰は溶断、スパッタ、溶接崩壊のリスクを高めます。したがって、安定した信頼性の高い溶接結果を得るためには、アルミニウムの厚さ、溶接構成、製品寸法に基づいて、適切な電力と仕様を備えたレーザー溶接装置を選択する必要があります。
アルミニウムは反射率の高い素材であり、溶接工程中に様々な欠陥が発生する可能性があります。具体的な問題とその防止策については、「アルミニウムレーザー溶接の問題点:気孔、亀裂、および解決策」の記事をご覧ください。
レーザー溶接は、アルミニウムおよびアルミニウム合金の加工において、実績のある信頼性の高いソリューションとなっています。アルミニウムレーザー溶接の動作原理、主な利点、溶接厚さと外観、産業用途、および運用上の考慮事項を理解することで、特定の要件に合わせた適切なレーザー溶接装置とパラメータを選択できます。アルミニウムレーザー溶接をご検討中の方、またはソリューション選定に関するサポートが必要な方は、ケンプソンチームまでお問い合わせください。
よくある質問
アルミニウムのレーザー溶接は可能ですか?
はい、レーザー溶接はアルミニウム溶接において非常に成熟した技術です。従来の方法と比較して、より高速で、熱入力が少なく、溶接品質もより安定しています。
アルミニウムのレーザー溶接における板厚範囲はどのくらいですか?
アルミニウムの一般的な溶接厚さの範囲は0.5~10mmで、高出力システムでは最大12mmまで対応可能です。
レーザー溶接に適したアルミニウム合金はどれですか?
3003、5052、5083、6061、6063、6082などの一般的な工業用アルミニウム合金、さらには一部の7075構造部品もレーザー溶接に適しています。
アルミニウムのレーザー溶接の主な利点は何ですか?
主な利点としては、溶接速度が速いこと、熱影響部が狭いため熱による歪みが最小限に抑えられること、そして後処理が最小限で済むため見た目の仕上がりが優れていることが挙げられる。