

目次
イントロダクション
連続レーザー溶接とパルスレーザー溶接は、最も一般的な産業用レーザー溶接方式の2つです。これらは、エネルギー供給方式、熱影響部、および適用可能な作業条件において明確な違いがあります。連続レーザー溶接は、厚板材料や高効率溶接のシナリオにおいて、連続的かつ安定したエネルギー入力に重点を置いています。一方、パルスレーザー溶接は断続的なエネルギー放出を利用するため、精密加工や熱に弱い材料の処理に適しています。では、この2つの方式のどちらを選択すればよいのでしょうか?この記事では、両溶接方式の動作原理、主な違い、および代表的な用途について解説します。
連続レーザー溶接とパルスレーザー溶接とは?
連続レーザー溶接:これは、レーザーが連続的かつ安定した方法でエネルギーを出力し、溶接プロセス中に連続的な熱入力を発生させて溶融・溶接部を形成することを意味します。この方法は、高速溶接と深い溶け込みが必要な作業条件に適しています。詳細はこちら:金型修理におけるQCWレーザー溶接の理解
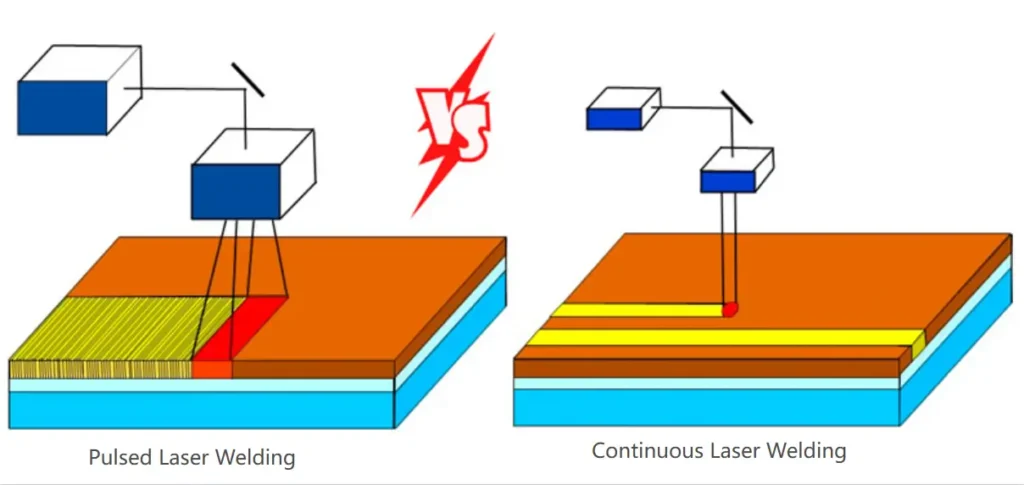
パルスレーザー溶接:これは、レーザーエネルギーを断続的なパルス状に放出する方式です。各パルスはエネルギー出力時間が短く、ピーク値が高いのが特徴です。熱入力が低いため、精密溶接や熱に弱い材料・構造物の溶接に適しています。
使用方法の違い
連続レーザー溶接はどのような場合に使用すべきか?
連続レーザー溶接は、効率性、溶け込み深さ、構造強度に対する要求が高い産業用溶接用途に用いられます。その特徴は、連続的なエネルギー投入、安定した溶接、そして連続的な成形です。
- 厚板溶接:材料が厚い場合、深い溶け込み能力が必要となります。一点からのエネルギー供給では、通常、効果的な溶け込みを実現できません。連続レーザー溶接は、連続的なエネルギー入力によって安定した深い溶け込みプロセスを実現し、厚板や構造部品を接合します。
- 高強度構造:溶接部が、高い耐衝撃性と高い安定性が求められる重要な耐荷重部または応力部である場合、連続レーザー溶接による高密度溶接シームは、構造強度の要求を満たします。
- 長尺溶接:溶接部が長い場合、頻繁な開始と停止は好ましくありません。均一で高い一貫性のある溶接部が必要な場合は、連続波レーザー溶接が最適です。
- 大量生産:自動化された生産ラインや大量処理の現場では、溶接速度とサイクル効率に高い要求が課せられます。連続レーザー溶接は、高速溶接を実現する装置と統合できます。
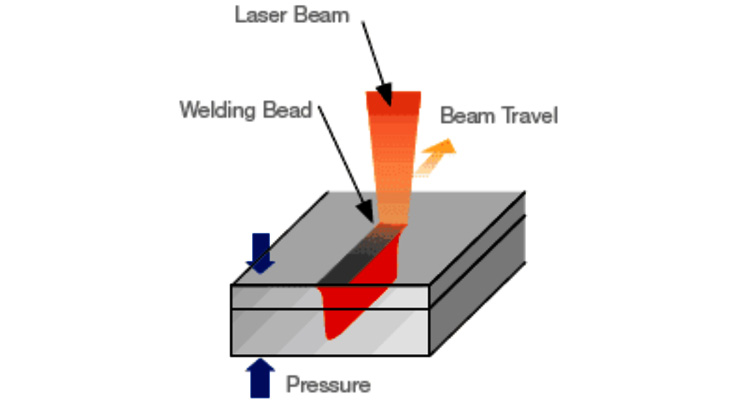
材料が厚い場合、構造強度に対する要求が高い場合、深溶け込み溶接が必要な場合、溶接部が長い場合、または高効率な大量生産を望む場合は、連続レーザー溶接を選択してください。
パルスレーザー溶接はいつ使用すべきか?
パルス溶接は、高い熱入力制御、精密成形、および局所的な溶接精度が求められる場面で使用されます。全体の熱影響を低減することで、高精度かつ小面積の溶接を可能にし、精密製造やマイクロ加工に適しています。
- 薄くて繊細な材料の溶接:材料が薄く、連続的な熱入力によって変形したり、燃え尽きたりしやすい場合、パルスレーザー溶接は短時間で熱出力を制御することで熱による損傷を軽減し、溶接を完了させます。
- 精密溶接およびマイクロ溶接:溶接対象物が小さく、溶接点の精度が非常に高く、溶接シームの面積が限られている場合、パルスレーザーは高精度な製造ニーズに対応するために、スポット溶接またはマイクロゾーン溶接を行うことができます。
- 熱に弱い部品:材料や部品が温度変化に敏感で、広範囲の熱拡散に耐えられない場合、パルスモードを使用することで熱影響部を低減し、材料特性の劣化や構造的損傷を回避できます。
- スポット溶接および異種材料溶接:局所的なスポット溶接や、異なる材料間の小面積の接合が必要な場合、パルスレーザー溶接はエネルギー出力を制御して安定した融合を実現し、界面欠陥を低減して溶接を完了します。
スポット溶接プロセスカードに関するより詳細な記事をお読みください:「スポット溶接とは?プロセス、用途、利点」
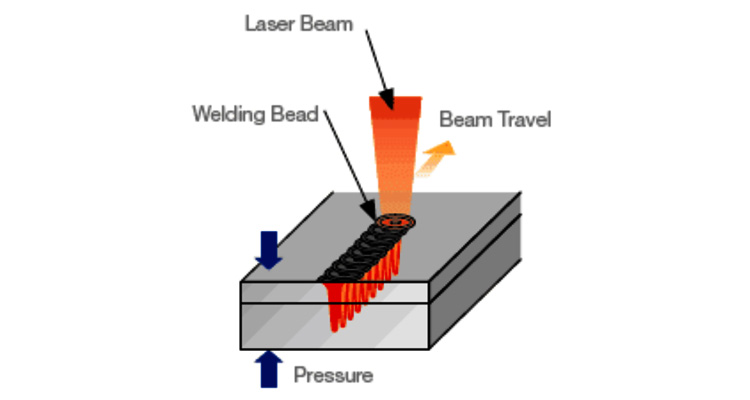
材料が薄い場合、構造が精密な場合、熱に弱い場合、またはスポット溶接やマイクロ溶接が必要な場合は、パルスレーザー溶接を選択してください。これにより、精度制御と熱影響の最小化において、より優れた結果が得られます。
連続レーザー溶接とパルスレーザー溶接の違い
両者の違いはエネルギー供給方式にある。連続波レーザーはエネルギーを連続的かつ安定的に出力するのに対し、パルスレーザーは断続的に高ピークエネルギーを出力する。溶接深さ、熱効果、精度、用途にも明確な違いがある。
エネルギー供給モード
- 連続溶接:レーザーエネルギーが連続的かつ安定的に出力されるため、長時間の安定した溶接に適した連続加熱プロセスが実現します。
- パルス溶接:レーザーを高エネルギーの「パルス」の形で断続的に出力し、単一または複数のパルスを使用して溶接箇所や局所的な溶接を完了します。
熱入力と危険区域
- 連続溶接:熱入力が連続的であるため、溶融池が大きく、溶け込み深さがより安定し、熱影響部が比較的広くなります。
- パルス溶接:熱入力は断続的で制御可能であり、全体的な熱影響が小さいため、変形や熱損傷の防止に適しています。
アプリケーションの焦点
- 連続溶接:厚板材、高強度構造部品、長尺溶接部、量産などに適しています。「効率と強度」を重視しています。
- パルス溶接:薄板、精密部品、スポット溶接、熱に弱い材料に適しています。「精度と制御」を重視しています。
溶接特性と効率
- 連続溶接:連続的で均一な溶接シームを形成し、速度が速いため、大規模な工業生産に適しています。
- パルス溶接:個別の溶接点、または小さな重なり合った溶接点を形成します。リズムは遅いですが、精度は高くなります。
連続溶接は「深溶け込み、高効率、構造溶接」に重点を置いているのに対し、パルス溶接は「精度、低入熱、局所溶接」に重点を置いています。どちらの方法を選択するかは、材料の厚さ、構造上の要件、そして精度と効率に対するニーズによって異なります。
仕様比較
| 比較次元 | 連続レーザー溶接 | パルスレーザー溶接 |
| エネルギー供給モード | レーザーエネルギーの連続的かつ安定した出力により、連続的な加熱プロセスが実現する。 | 断続的な高ピークパルス出力、スポットまたはサイクル単位で動作 |
| 熱入力特性 | 熱入力は継続的で、高く、安定している。 | 熱入力は断続的で制御可能であり、全体的に低い。 |
| 溶岩プールの特徴 | 溶融池は小さく局所的であるため、スポット溶接に適している。 | 溶融池は小さく局所的であるため、スポット溶接に適している。 |
| 熱影響部 (HAZ) | 比較的大きい | 材料への影響が小さく、より少ない |
| 溶接フォーム | 連続的で均一な溶接継ぎ目 | スポット溶接または小さな重なり合う溶接スポット |
| 適用可能な材料の厚さ | 中厚および厚手の材料 | 薄い素材や変形しやすい素材 |
| 精度要件 | 中程度の精度で、構造溶接に重点を置いています。 | 高精度で、マイクロ加工に適しています。 |
| 代表的なアプリケーション | 溶融池は大きく安定しており、深溶け込み溶接に適している。 | 精密電子機器、薄板金属、マイクロ溶接、スポット溶接 |
| 生産効率 | 高い、自動連続生産に適している | 相対的に低いが、細かい制御はより優れている |
| コアメリット | 深部浸透性、高強度、高効率 | 高精度、発熱が少ない、変形が少ない |
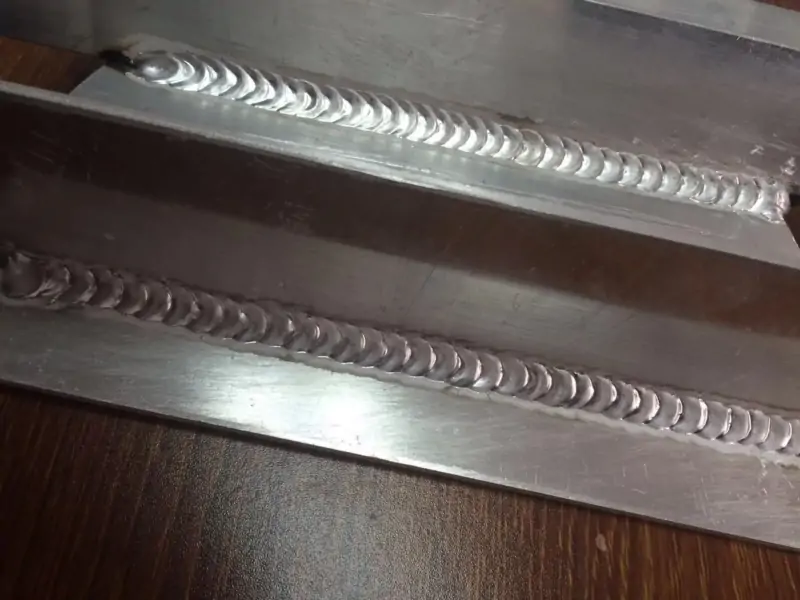
溶接ショー
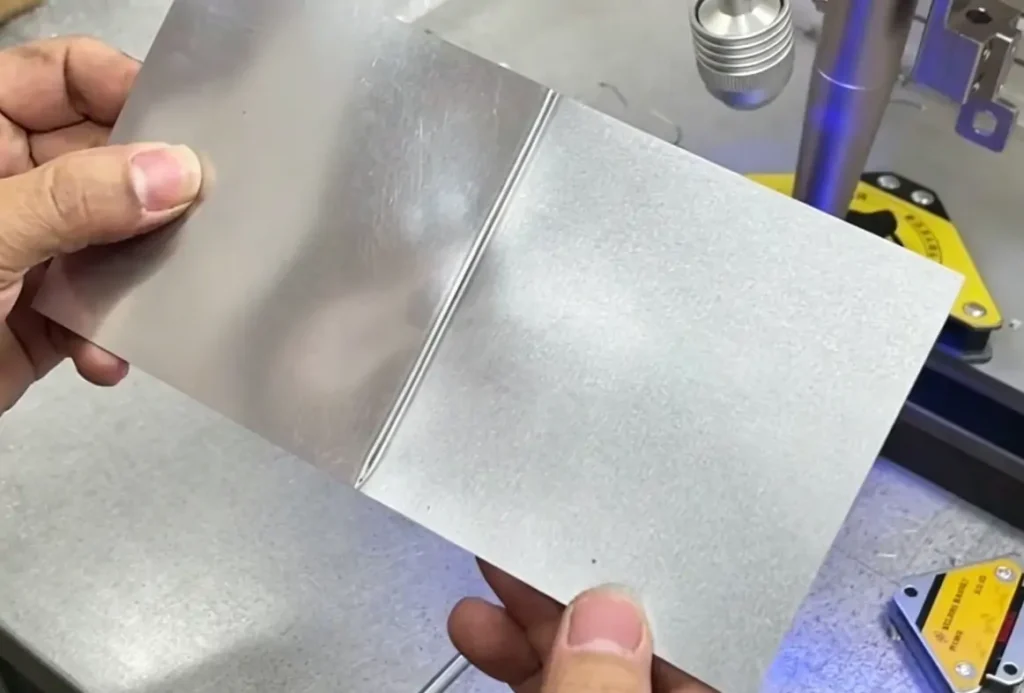
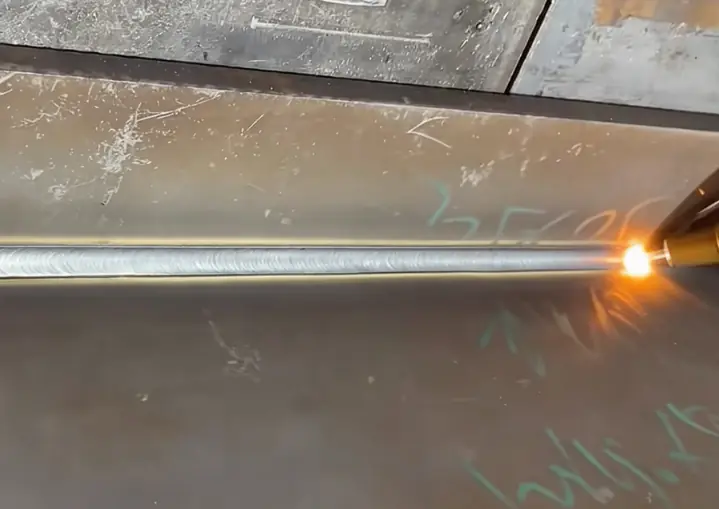
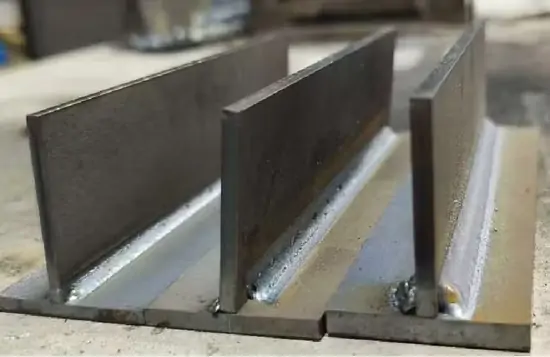
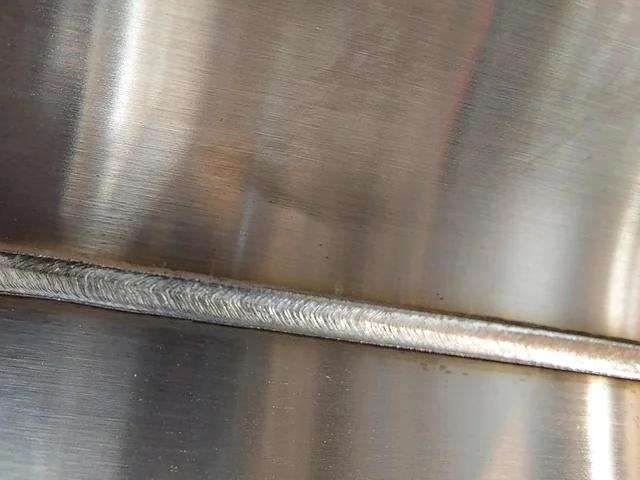
連続溶接
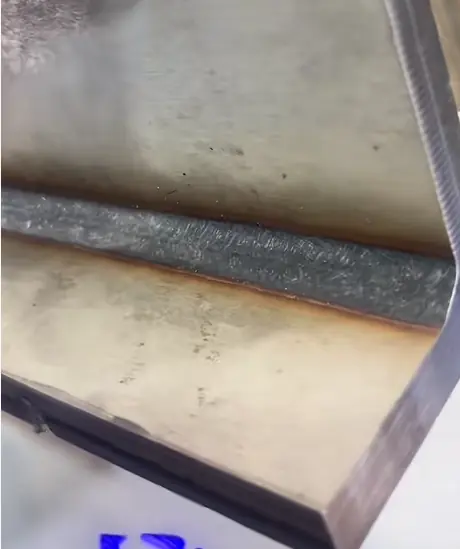
パルス溶接
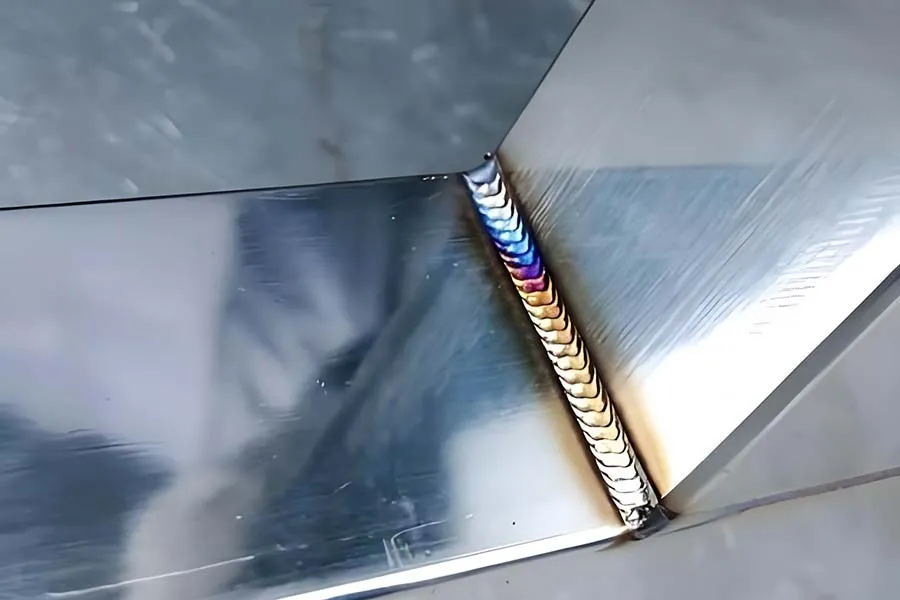
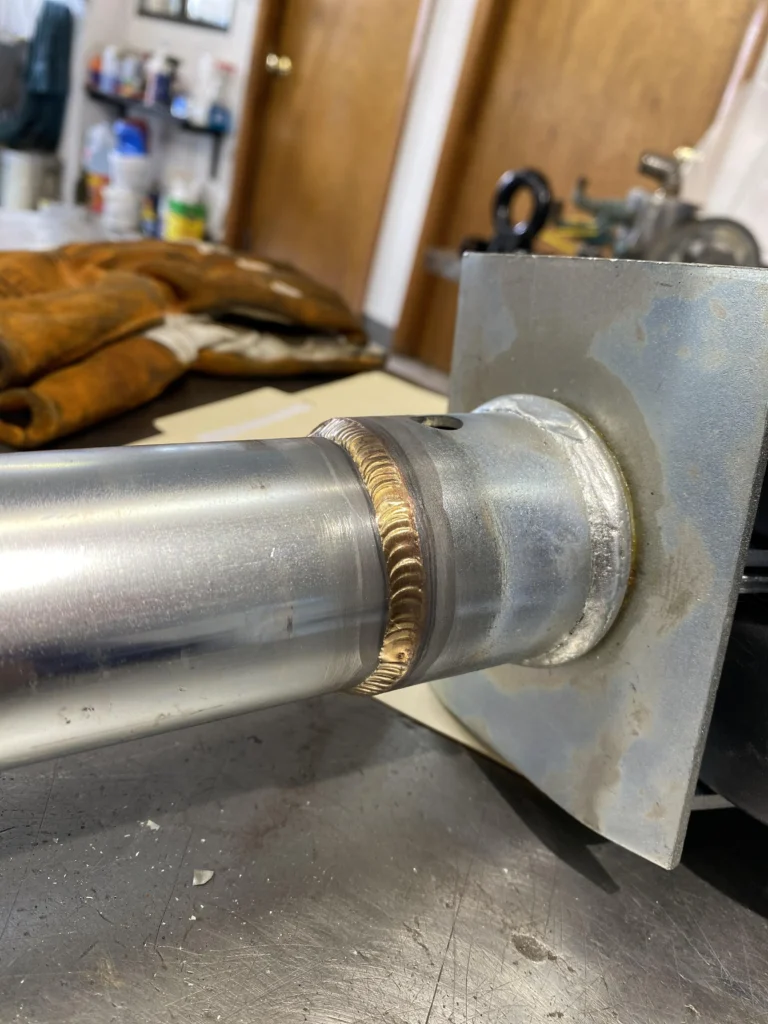
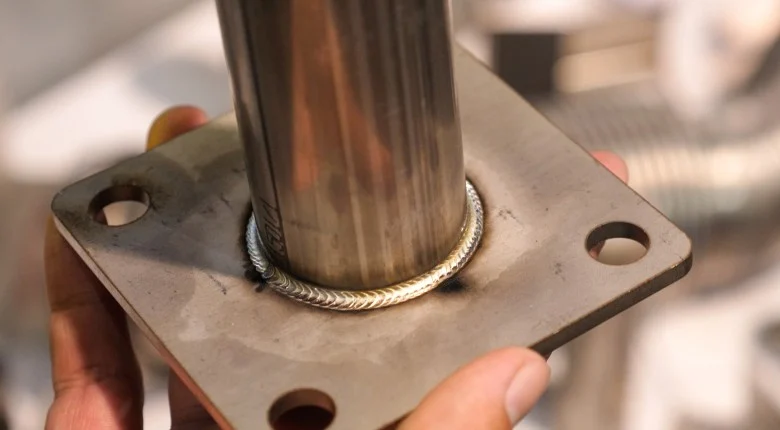
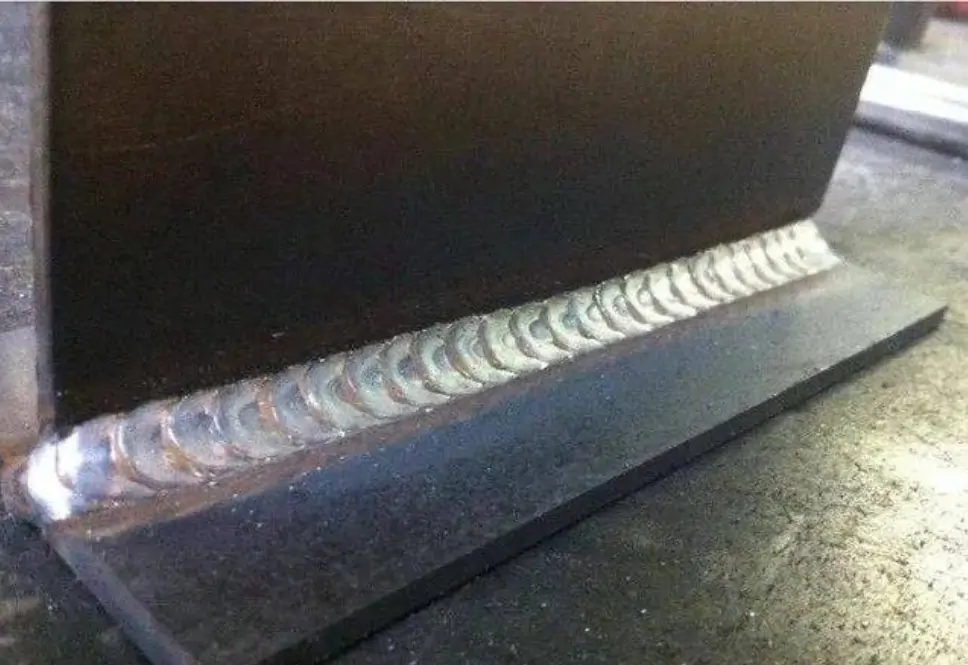
優位性
連続溶接の利点
- 優れた深溶け込み能力と高い溶接強度:継続的なエネルギー投入により安定した溶融池が形成され、構造物の荷重を支える溶接において、より深い溶け込みと高強度の冶金的接合を実現します。
- 高い溶接効率で量産に適しています。連続出力により高速溶接が可能になり、自動生産ラインとの統合が容易で、単位時間あたりの生産量を増やすことができます。
- 連続的で均一な溶接シーム、安定した成形:長尺溶接シーム加工では、溶接工程に中断がなく、全体的な一貫性が良好で、接合部の欠陥のリスクが低くなります。
- 適用範囲は産業構造部品に特化:厚みのある材料、大型部品、およびエンジニアリング構造部品への適応性が高く、重工業の応用シナリオに適しています。
パルス溶接の利点
- 熱入力の制御が可能で、熱影響部が小さい:断続的なエネルギー出力により、全体の熱蓄積が抑えられ、材料の変形や特性劣化が軽減されます。
- 高い溶接精度、微細加工に最適:高精度部品向けに、微細な溶接スポットや局所的な精密溶接が可能です。
- 薄い材料や熱に弱い材料に適しています。焼き切れや過溶融を防ぐため、薄い金属や温度に弱い材料の加工に有効です。
- スポット溶接や複雑な微細構造接合に適用可能:局所溶接が可能で、電子機器、精密組立、異種材料の接合に適しています。
用途
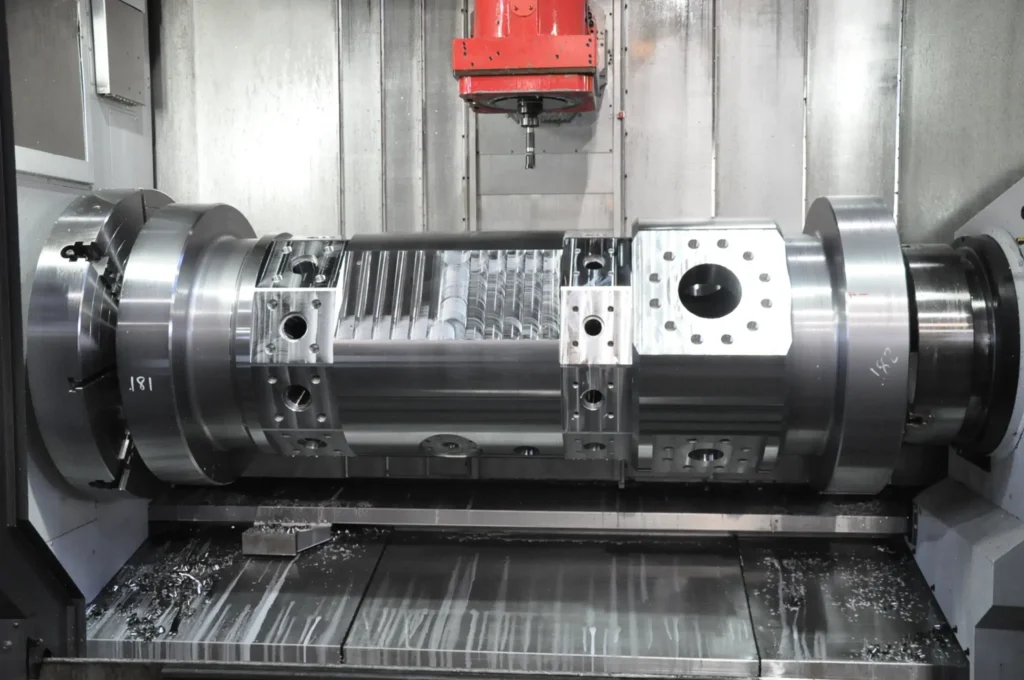
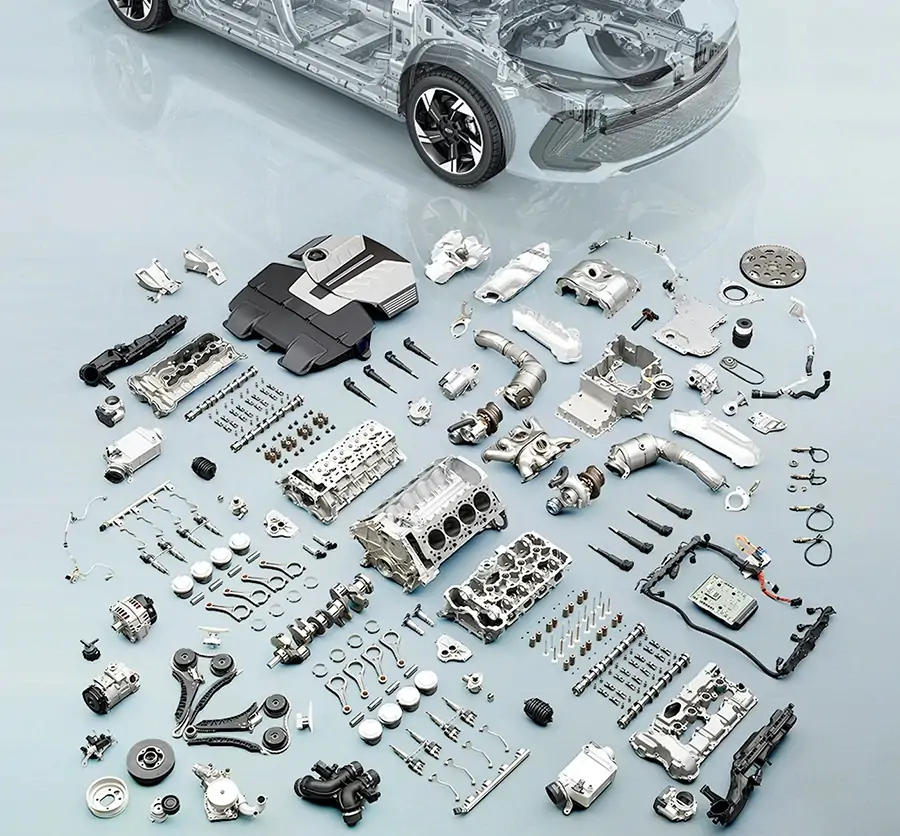
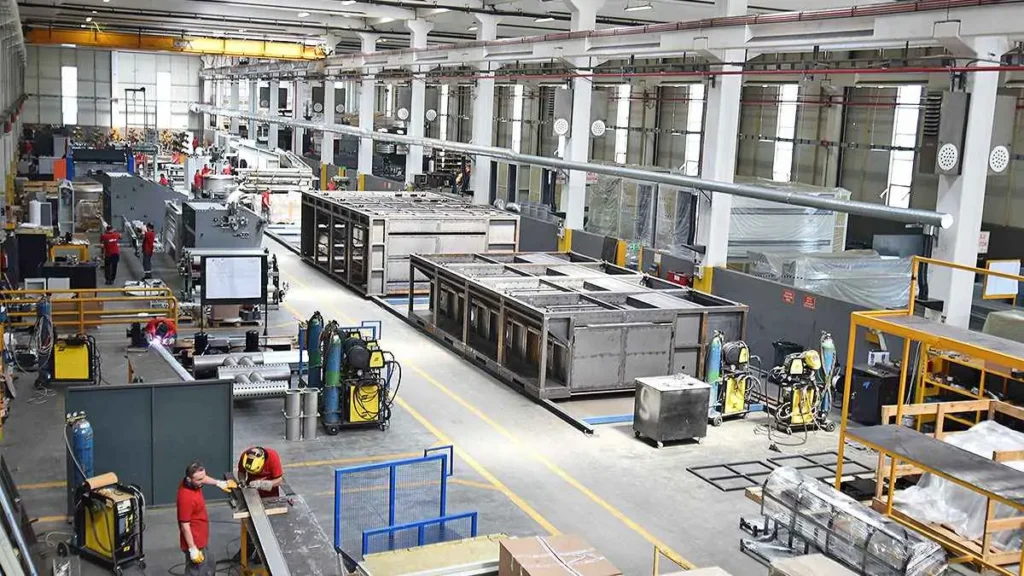
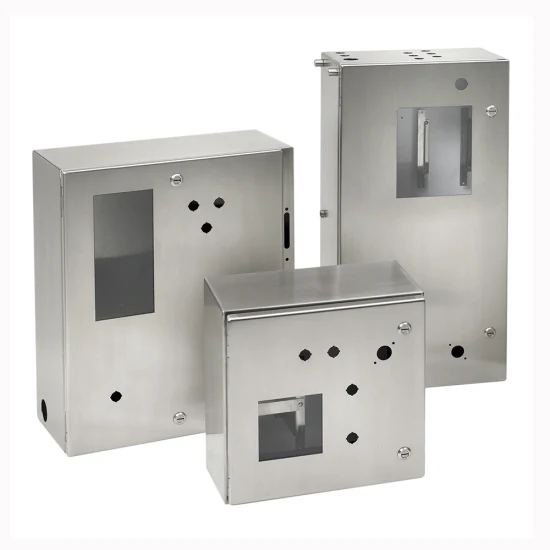
連続溶接の用途:鋼構造部品、機械ベース、建設機械部品、自動車構造部品、パイプラインシステム、金属ボックス、工業用フレーム、量産部品
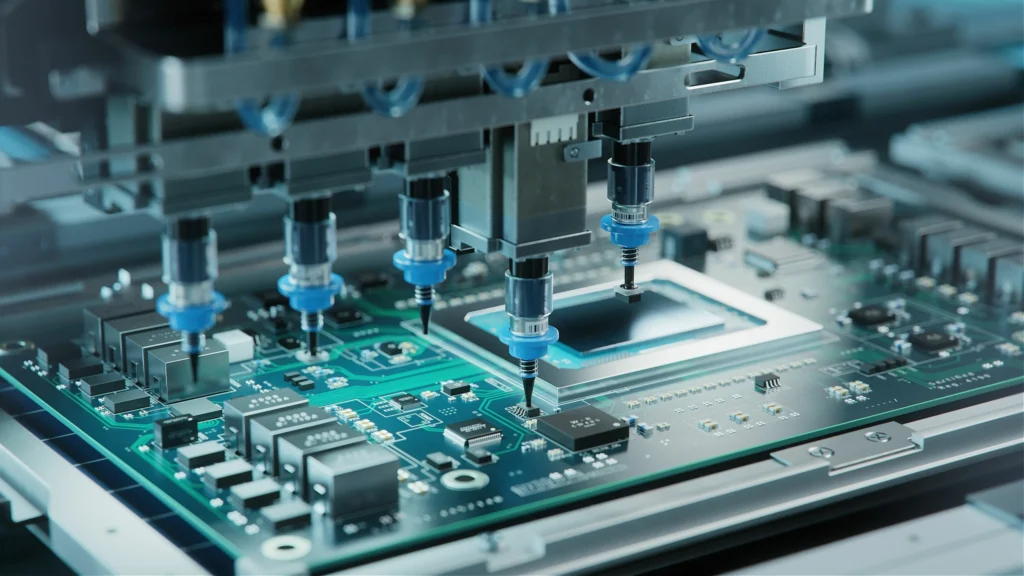
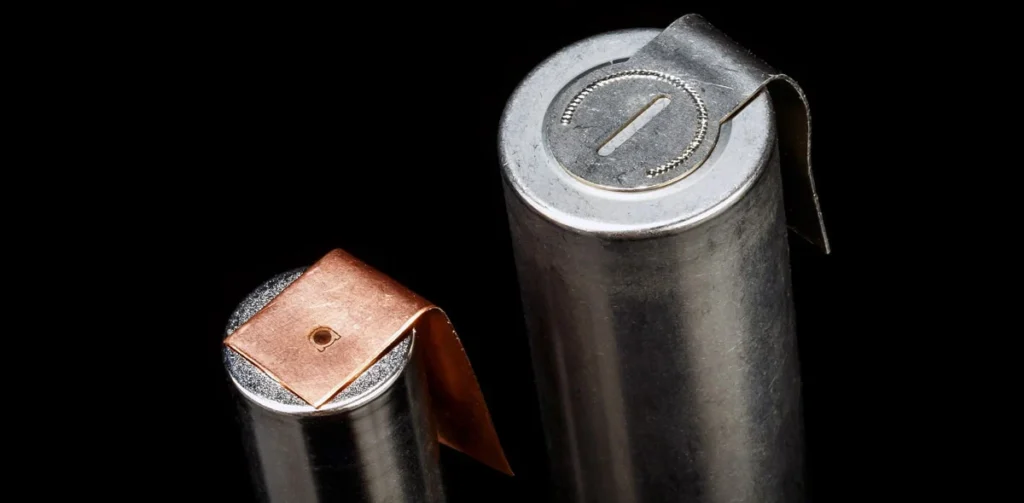
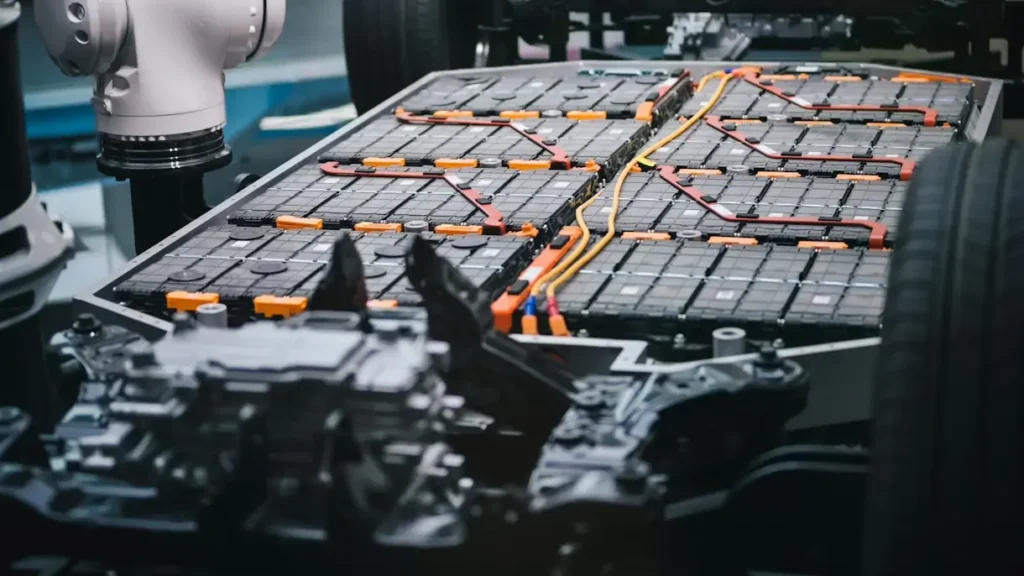
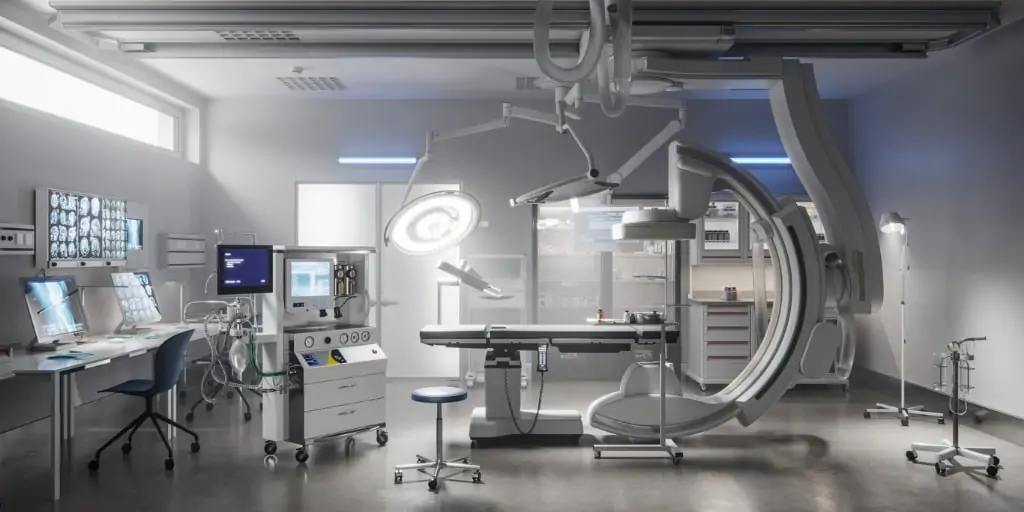
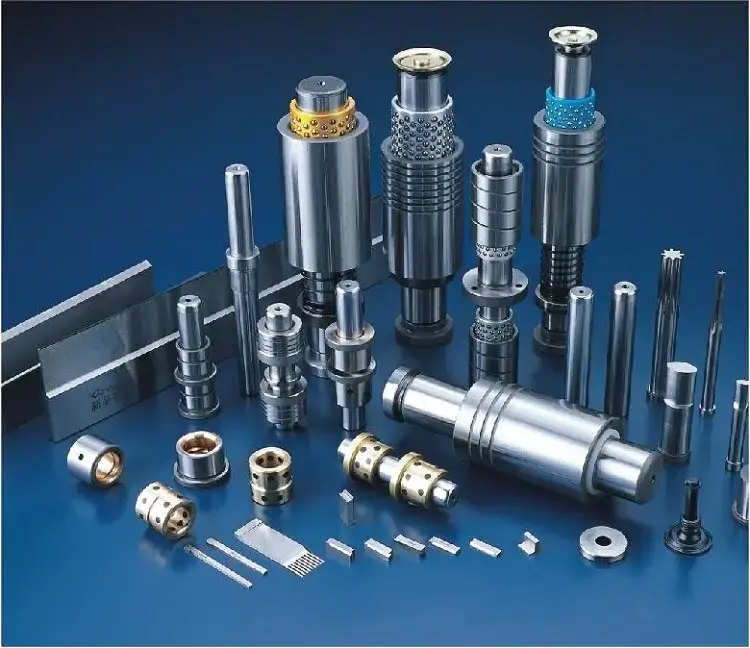
パルス溶接の用途:電子部品、精密センサー、薄板金属部品、マイクロ部品、医療機器、金属金型修理、小型スポット溶接構造、および様々な材料の接続部品
安全性のヒント
連続レーザー溶接の安全に関するヒント
レーザー保護メガネを着用する。高温の溶融池や強い反射光に直接さらされないようにする。適切な冷却システムと接地保護を設ける。作業区域にレーザー安全スクリーンと安全隔離を設置し、危険区域への偶発的な立ち入りを防止する。
パルスレーザー溶接の安全に関するヒント
波長に合った保護メガネを着用してください。マイクロ溶接中は、金属の飛沫や微粒子に注意してください。溶接箇所を至近距離から長時間直視しないでください。局所的な過熱や材料の焼損を防ぐため、パラメータ設定は適切に行ってください。
選択方法
連続レーザー溶接を選択してください
- 材料は厚みがあり、深溶け込み溶接が必要です。
- 構造部品には高い耐荷重強度が求められる。
- 溶接継ぎ目は長く、連続成形が必要です。
- 大量生産または自動化された生産ライン作業
- あなたは微細な精度よりも効率性と強度を重視する
パルスレーザー溶接を選択してください
- 薄い素材または変形しやすい素材
- 精密部品または微細構造の溶接
- 熱影響部には厳格な管理が必要である。
- スポット溶接または局所溶接が必要です
- あなたはスピードよりも精度と熱制御を重視する
結論
連続レーザー溶接とパルスレーザー溶接は、産業用途においてそれぞれ異なる特徴を持っています。前者は厚板材、高強度構造物、高効率な連続生産に適している一方、後者は薄板材、精密部品、低熱効果のマイクロ溶接に適しています。KEMPSONは、安定した高効率溶接装置と、さまざまな業界に合わせたカスタマイズされたプロセスサポートを提供する、プロフェッショナルなレーザー溶接ソリューションプロバイダーです。
より適切なレーザー溶接ソリューションをお探しの場合は、専門的なモデル選定のアドバイスと技術サポートについてお問い合わせください。鉱山の溶接溶け込み深さ、溶接品質、および機器の動作安定性には、適切なレーザー溶接ソリューションの選択が特に重要です。

FAQ
連続レーザー溶接とパルスレーザー溶接の主な違いは何ですか?
主な違いはエネルギー供給方式です。連続波は連続的に出力され、深溶け込み溶接や高効率生産に適しています。パルス出力は断続的に出力され、精密溶接や低熱効果溶接に適しています。
厚い材料には、どちらの溶接方法の方が適していますか?
連続レーザー溶接では、連続的なエネルギー入力によってより深い溶け込みと高い構造強度を実現できるため、通常は厚い材料が選択されます。
薄板の溶接にはどの方法を用いるべきか?
薄い材料はパルスレーザー溶接により適しており、熱入力を効果的に制御することで変形や焼き切れを防ぐことができる。
どちらの溶接方法がより速いですか?
連続レーザー溶接は通常、より高速であるため、大量生産や自動化された生産ラインに適している。
パルスレーザー溶接の方が精度が高いのでしょうか?
はい、パルスレーザー溶接は熱影響部が小さく、制御性が高いため、マイクロ溶接や精密部品の溶接に適しています。
どのレーザー溶接方法を選ぶべきか、どのように判断すればよいですか?
材料の厚さ、構造強度の必要性、精度要件、および熱影響部を制御する必要があるかどうかに基づいて、総合的な判断を下してください。







