目次
イントロダクション
射出成形金型は現代の製造業の根幹を成すものであり、自動車部品、消費財、医療機器、電子機器、包装業界などで幅広く使用されています。しかし、長期にわたる生産において、金型は必然的に摩耗、亀裂、表面損傷、寸法劣化などの影響を受けます。
高価な金型を交換する代わりに、多くのメーカーは現在、射出成形金型の修理にレーザー溶接を利用している。これは、熱による歪みを最小限に抑え、高い精度で金型の性能を回復させる精密な修理技術である。
このガイドでは、レーザー金型補修の全工程、利点、用途、材料適合性、および実用的な工学的考慮事項について説明し、この技術を効果的に使用するタイミングと方法を理解するのに役立ちます。
射出成形金型の修理におけるレーザー溶接とは?
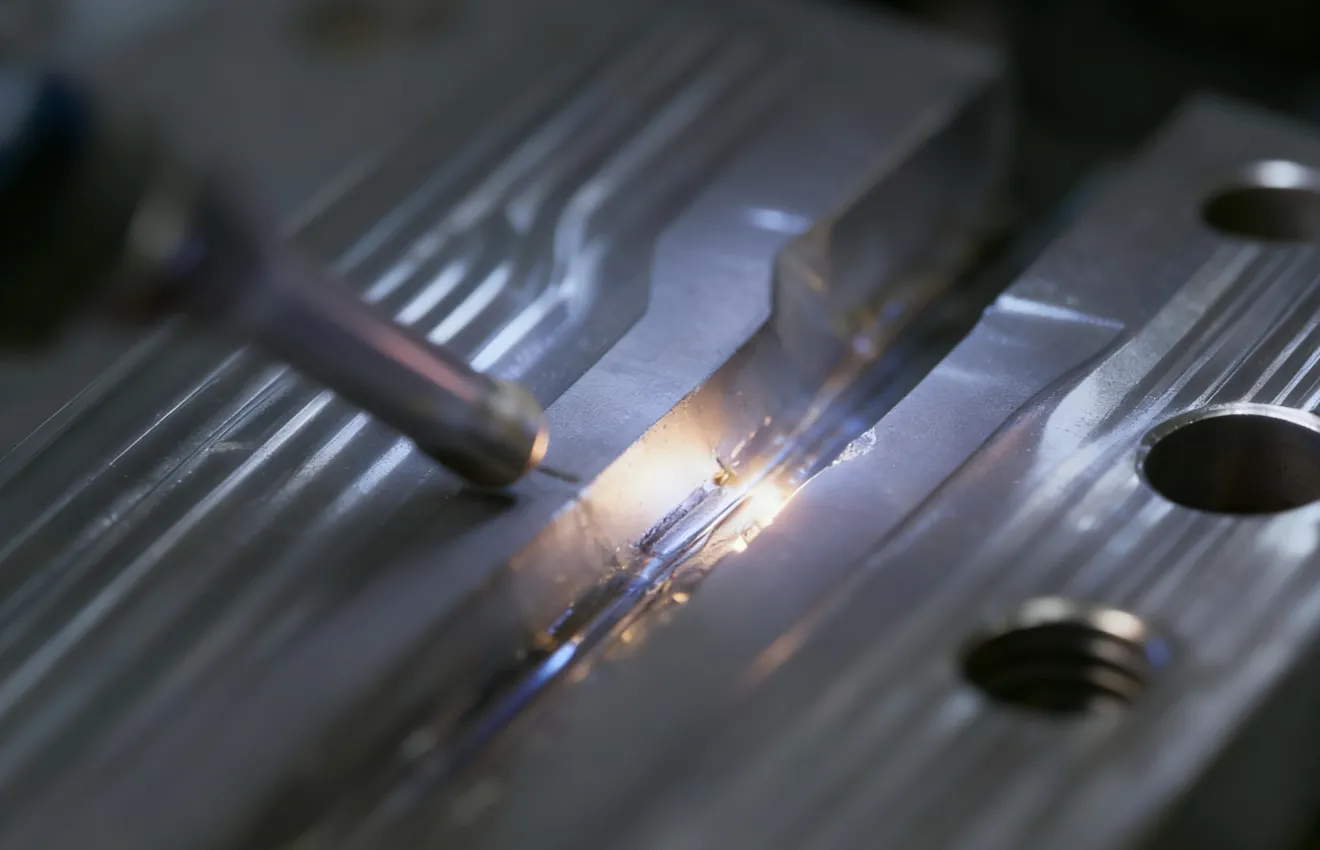
射出成形金型の補修におけるレーザー溶接は、高精度な金属修復プロセスであり、高集束レーザービームを用いて損傷した金型部分を適合する充填材と融合させます。このプロセスは、ベース金型と補修材との間に強力な冶金結合を形成し、周囲の構造物への熱の影響を最小限に抑えます。射出成形金型の製造およびメンテナンスにおいて、亀裂、摩耗したエッジ、精密な金型表面の補修に広く用いられています。関連機器や用途の詳細については、弊社の記事「金型の亀裂の修復方法」、「金型補修用レーザー溶接機」もご参照ください。
従来の溶接方法とは異なり、レーザー溶接は極めて局所的なエネルギー入力を可能にするため、金型の形状に大きな影響を与えることなく、微細な亀裂、摩耗したエッジ、微細な空洞表面を修復することができる。
実際の生産現場では、この技術は、自動車のバンパー金型、精密ハウジング、医療機器部品など、寸法精度が極めて重要な高付加価値射出成形金型に広く使用されています。
射出成形金型は交換ではなく修理が必要な理由
射出成形金型は高価な精密工具であり、サイズや複雑さによっては数千ドルから数十万ドルもの費用がかかる。さらに、新しい金型の製造には数週間、場合によっては数ヶ月かかることもあり、生産の大幅な停止につながる。
実際の業界経験から、金型の故障のほとんどは全面交換を必要としません。亀裂、摩耗、表面欠陥などの局所的な損傷は、レーザー溶接によって効果的に修復できます。
実際の工場操業において、製造業者が交換よりも修理を選択する理由は以下のとおりです。
- カビの交換費用は修理費用よりも大幅に高額になる(多くの場合3~10倍)。
- 生産停止は納期に直接影響する。
- 金型鋼構造物は表面修復後も使用可能です。
- 補修によりカビの寿命が延び、設備投資が削減される。
こうした理由から、レーザー溶接は現代の金型工場における標準的なメンテナンス方法となっている。
レーザー溶接で修復可能な一般的な射出成形金型の欠陥
レーザー溶接は、幅広い金型欠陥に対応可能です。以下に、射出成形工程でよく発生する問題点を挙げます。
カビのひび割れ補修
亀裂は通常、熱応力、疲労、または長期にわたる高圧注入サイクルによって発生します。レーザー溶接は、周囲の鋼材を損傷することなく、微細な亀裂を正確に充填および封止することができます。
空洞の摩耗と表面の損傷
溶融プラスチックと金型表面との摩擦が繰り返されることで、徐々に摩耗が生じます。レーザー溶接は元の表面形状を復元し、金型の寿命を延ばします。
エッジとパーティングラインの損傷
射出成形金型において、パーティングラインは非常にデリケートな部分です。わずかな損傷でも製品の品質に影響を与える可能性があります。レーザー溶接を用いることで、高精度でエッジを制御された状態で再構築することが可能です。
EDMオーバーカット補正
放電加工(EDM)では、場合によっては過剰な材料が除去されることがあります。レーザー溶接は、欠損部分を修復し、寸法精度を回復するために使用されます。
多孔性と表面欠陥
金型製造時に発生する気孔や表面の欠陥は、精密レーザー蒸着溶接によって修正することができる。
射出成形金型の修理におけるレーザー溶接プロセス
金型修理の成功は、設備だけでなく、管理された再現性の高いプロセスにも左右されます。以下に、プロの金型修理工場で使用されている標準的な工業ワークフローを示します。
ステップ1:カビ被害の検査
最初のステップは、損傷の種類、深さ、および位置を特定することです。エンジニアは、金型がレーザー修復に適しているか、構造的な変更が必要かを評価します。
工業分野では、精密な検査によって不必要な過熱や不適切な修理深さを防ぐことができる。
ステップ2:表面の洗浄と準備
溶接前に、金型表面を徹底的に洗浄し、油分、酸化層、および汚染物質を除去する必要があります。残留物が少しでも残っていると、接合品質や溶接強度に影響を与える可能性があります。
ステップ3:精密レーザー溶接による修理
これが中核となる工程です。集束レーザービームが補修箇所の充填材と母材を溶融します。オペレーターは以下を制御します。
- エネルギー原単位
- パルス周波数
- 溶接深さ
- 層厚さ
高精度金型においては、構造的な完全性と精度を確保するために、多層マイクロ溶接がよく用いられる。
ステップ4:研削と研磨
溶接後、余分な材料は研削と研磨によって除去され、元の金型形状と表面の滑らかさが回復される。
ステップ5:品質テストと適合性チェック
最後に、修理された金型は寸法検査と試作成形を経て、性能の安定性と精度が確認されます。
金型修理におけるレーザー溶接とTIG溶接の比較
多くの金型修理工場では、柔軟性と比較的低い設備コストから、TIG溶接が従来から修理作業の主流となっています。しかし、特に自動車、エレクトロニクス、精密射出成形業界において、金型の精度に対する要求が高まるにつれ、レーザー溶接がより高度な代替手段として注目されています。TIG溶接と比較して、レーザー溶接はより精密な熱制御、より小さな熱影響部、そして大幅に向上した修理精度を実現できるため、高付加価値かつ高精度な金型修復に最適です。
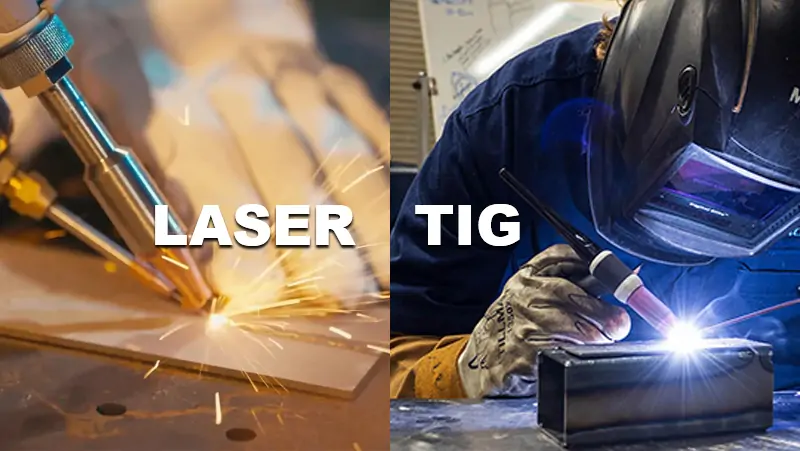
以下に、金型補修におけるレーザー溶接とTIG溶接の詳細な比較を示します。
| Item | レーザー溶接 | TIG溶接 |
|---|---|---|
| 溶接原理 | 集束レーザービームを用いて、最小限の熱入力で材料を溶融・融合させる。 | タングステン電極とワークピースの間に発生する電気アークと溶加材ワイヤを使用する。 |
| 熱影響区域 (HAZ) | 非常に小さく、局所的な熱入力 | 比較的大きな熱影響部 |
| 精度 | 非常に高い性能で、微細な補修や細かい修理に適しています。 | 中程度、オペレーターのスキルに大きく依存する |
| 溶接後の表面仕上げ | スムーズで、後処理は最小限で済みます。 | 研磨や研削が必要な場合が多い |
| 歪みリスク | 熱入力の制御により非常に低い | 特に薄型金型や精密金型では、変形のリスクが高くなります。 |
| 微細なひび割れの補修 | 微細なひび割れや繊細な形状に最適です。 | 非常に小さな欠陥に対しては効果が限定的である。 |
| 材料の互換性 | 工具鋼、ステンレス鋼、精密合金との相性が良い。 | 素材の種類は豊富だが、品質は職人の技量によって異なる。 |
| オペレーターのスキル要件 | パラメータが設定されると、手作業のスキルへの依存度が低くなる | 溶接工の経験に大きく依存する |
| 生産性 | 高精度により手直し時間を短縮 | 仕上げと修正の工程があるため、時間がかかります。 |
| 設備費 | 初期投資が高い | 設備コストの削減 |
| メンテナンス費用 | 中程度、レーザー光源の使用状況による | 比較的低いです |
| 一般的なアプリケーション | 精密金型、射出成形金型、電子機器用金型、およびハイエンド修理 | 一般的な金型修理、構造溶接、重機修理 |
金型修理におけるレーザー溶接の利点
レーザー溶接は、その高い精度と低い熱影響から、現代の金型メンテナンスにおいて広く用いられています。実際の射出成形金型修理作業においては、高価な金型の微細な欠陥を修復しつつ、元の金型精度と表面品質を維持するのに特に効果的です。
熱による歪みを最小限に抑える
レーザー溶接は、非常に低い熱入力で集中的なエネルギーを供給します。実際には、これにより金型の変形を防ぎ、薄い部分や精密なキャビティ部分であっても、周囲の鋼材の硬度と構造を維持することができます。
高精度マイクロ修復
TIG溶接では制御が難しい微細な亀裂、エッジの摩耗、小さな表面欠陥の補修に適しています。作業者は、隣接する細かい部分に影響を与えることなく、局所的な補修を行うことができます。
カビの寿命を延ばす
レーザー溶接は、金型全体を交換するのではなく、損傷した部分を修復することで、耐用年数を延ばすのに役立ちます。多くの金型は、複数回の修復後も安定した生産を継続できます。
ダウンタイムを削減
従来の溶接と研削を組み合わせた工程と比較して、修理速度が速い。これにより、機械の停止時間を短縮し、連続生産スケジュールをサポートできる。
長期的なコストの削減
初期設備費用は高額になるものの、手直し作業の削減、研磨作業の減少、金型寿命の延長により、長期使用における全体的なメンテナンスコストは削減される。
レーザー溶接に適した金型材料
レーザー溶接は、様々な工具鋼への高い適応性から、金型補修に広く用いられています。実際の作業現場では、射出成形金型、ダイカスト金型、精密金型など、金型全体の性能に影響を与えることなく局所的な損傷を補修する必要がある場合に一般的に使用されています。補修後の適切な溶融、硬度の一貫性、および耐亀裂性を確保するためには、鋼種ごとに溶接パラメータを調整する必要があるため、材料の選定は非常に重要です。
- P20金型鋼(汎用金型用)
- H13工具鋼(高温金型用)
- S136ステンレス鋼(耐腐食性金型)
- NAK80金型鋼(高光沢金型用)
- SKD61鋼(高温加工用途向け)
金型修理にレーザー溶接を使用すべきタイミングは?
レーザー溶接は、あらゆる金型損傷に対応できる万能な解決策ではありません。実際の生産・保守環境では、金型精度と表面品質の維持が極めて重要な、局所的な高精度補修に主に用いられます。特に、寸法公差や生産安定性を損なうことなく金型寿命を延ばすことが目的の場合に効果的です。
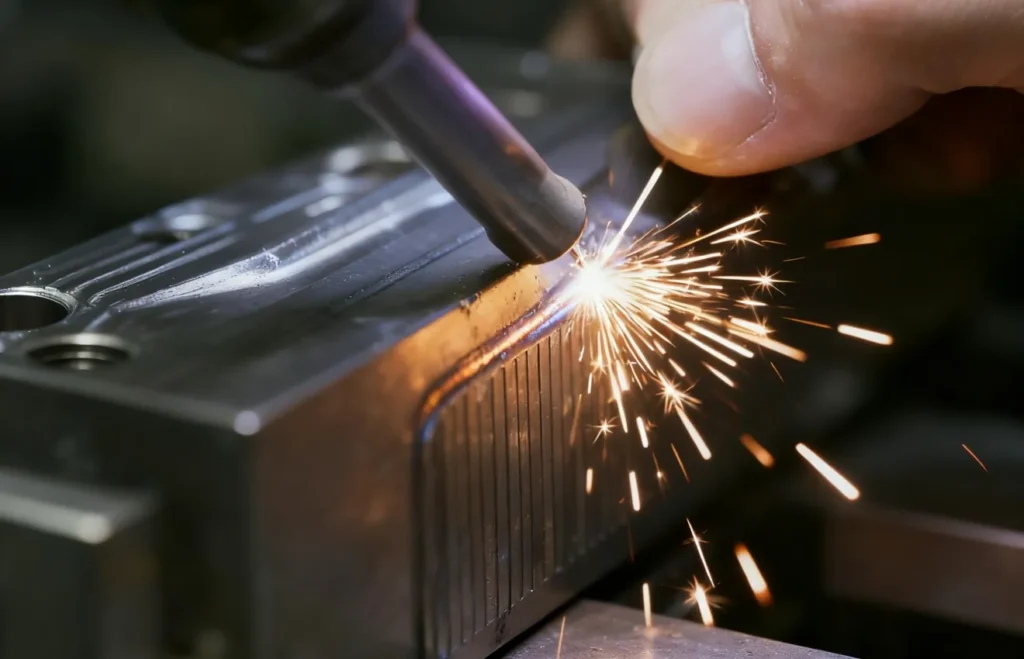
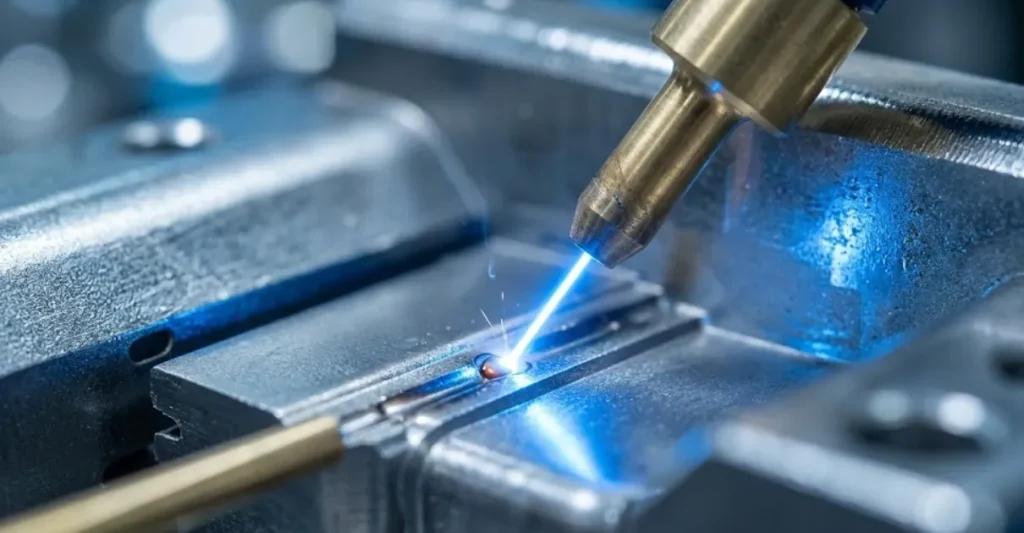
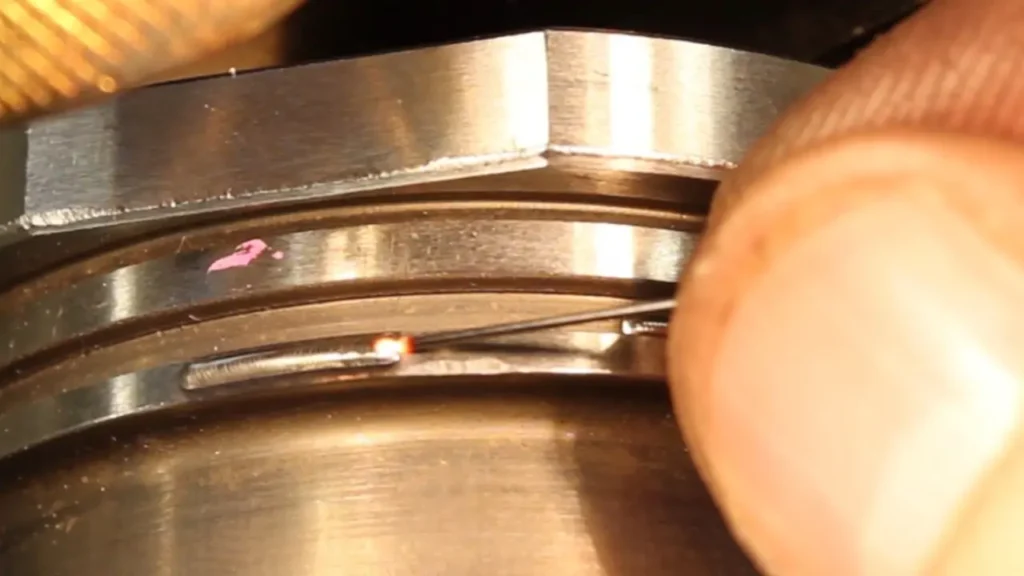
レーザー溶接の代表的な用途
微細な亀裂と表面の損傷
レーザー溶接は、微細なひび割れ、エッジの欠け、小さな空洞の欠陥などによく用いられます。実際の作業現場では、これらの問題は金型全体を分解することなく直接修理できることが多く、大幅なダウンタイムの削減につながります。
高精度射出成形金型(厳しい公差)
電子機器、医療機器、光学部品に使用される金型では、わずかな変形さえも許容されません。レーザー溶接は熱入力を制御できるため、修理後も寸法精度を維持するのに適しています。
高価な金型は交換コストも高い。
金型交換費用が非常に高額な場合、部分的な修復にはレーザー溶接が好まれます。実際の多くの事例では、金型を全面的に交換するのではなく、レーザー溶接によって金型の寿命を複数回の生産サイクルにわたって延ばすことができます。
生産金型の繰り返しメンテナンス
連続大量生産における金型では、特定の箇所が摩耗するのはよくあることです。レーザー溶接を用いることで、金型全体の構造を損なうことなく、局所的な補修を繰り返し行うことができます。
表面の美容修復
また、研磨前に表面の外観を改善するためにも使用され、特に表面品質が製品価値に直接影響する高光沢または目立つプラスチック部品に有効です。
金型修理におけるレーザー溶接の限界
レーザー溶接には多くの利点があるものの、実際の産業用途においては、明確な適用範囲を理解しておく必要がある。
大規模な構造的損傷には適していません
金型に深い亀裂、著しい変形、または広範囲にわたる破損がある場合、レーザー溶接だけでは不十分です。そのような場合は、通常、再加工または交換が必要となります。
高度なパラメータ制御能力が必要
従来の溶接に比べていくつかの点で容易ではあるものの、接着不良や表面欠陥を避けるためには、エネルギー、パルス、溶加材の精密な制御が依然として必要である。
初期設備投資額が高い
TIG溶接と比較すると、レーザーシステムは初期費用が高くなるため、修理頻度の低い工場には適さない可能性がある。
オペレーターの経験が結果に影響を与える
実際の作業現場では、修理の品質は作業者のスキルによって大きく左右されます。安定した結果を得るためには、適切なトレーニングと標準化されたプロセス管理が不可欠です。
金型修理のためのレーザー溶接機ソリューション
金型修理用のKempson CNCレーザー溶接機プラットフォームは、金型の種類や精度要件に合わせて構成を調整できます。この装置の主な利点は、6軸モーション制御と自動溶接機能にあり、金型表面の角の欠けやシールエッジの摩耗といった一般的な欠陥の修理に適しています。
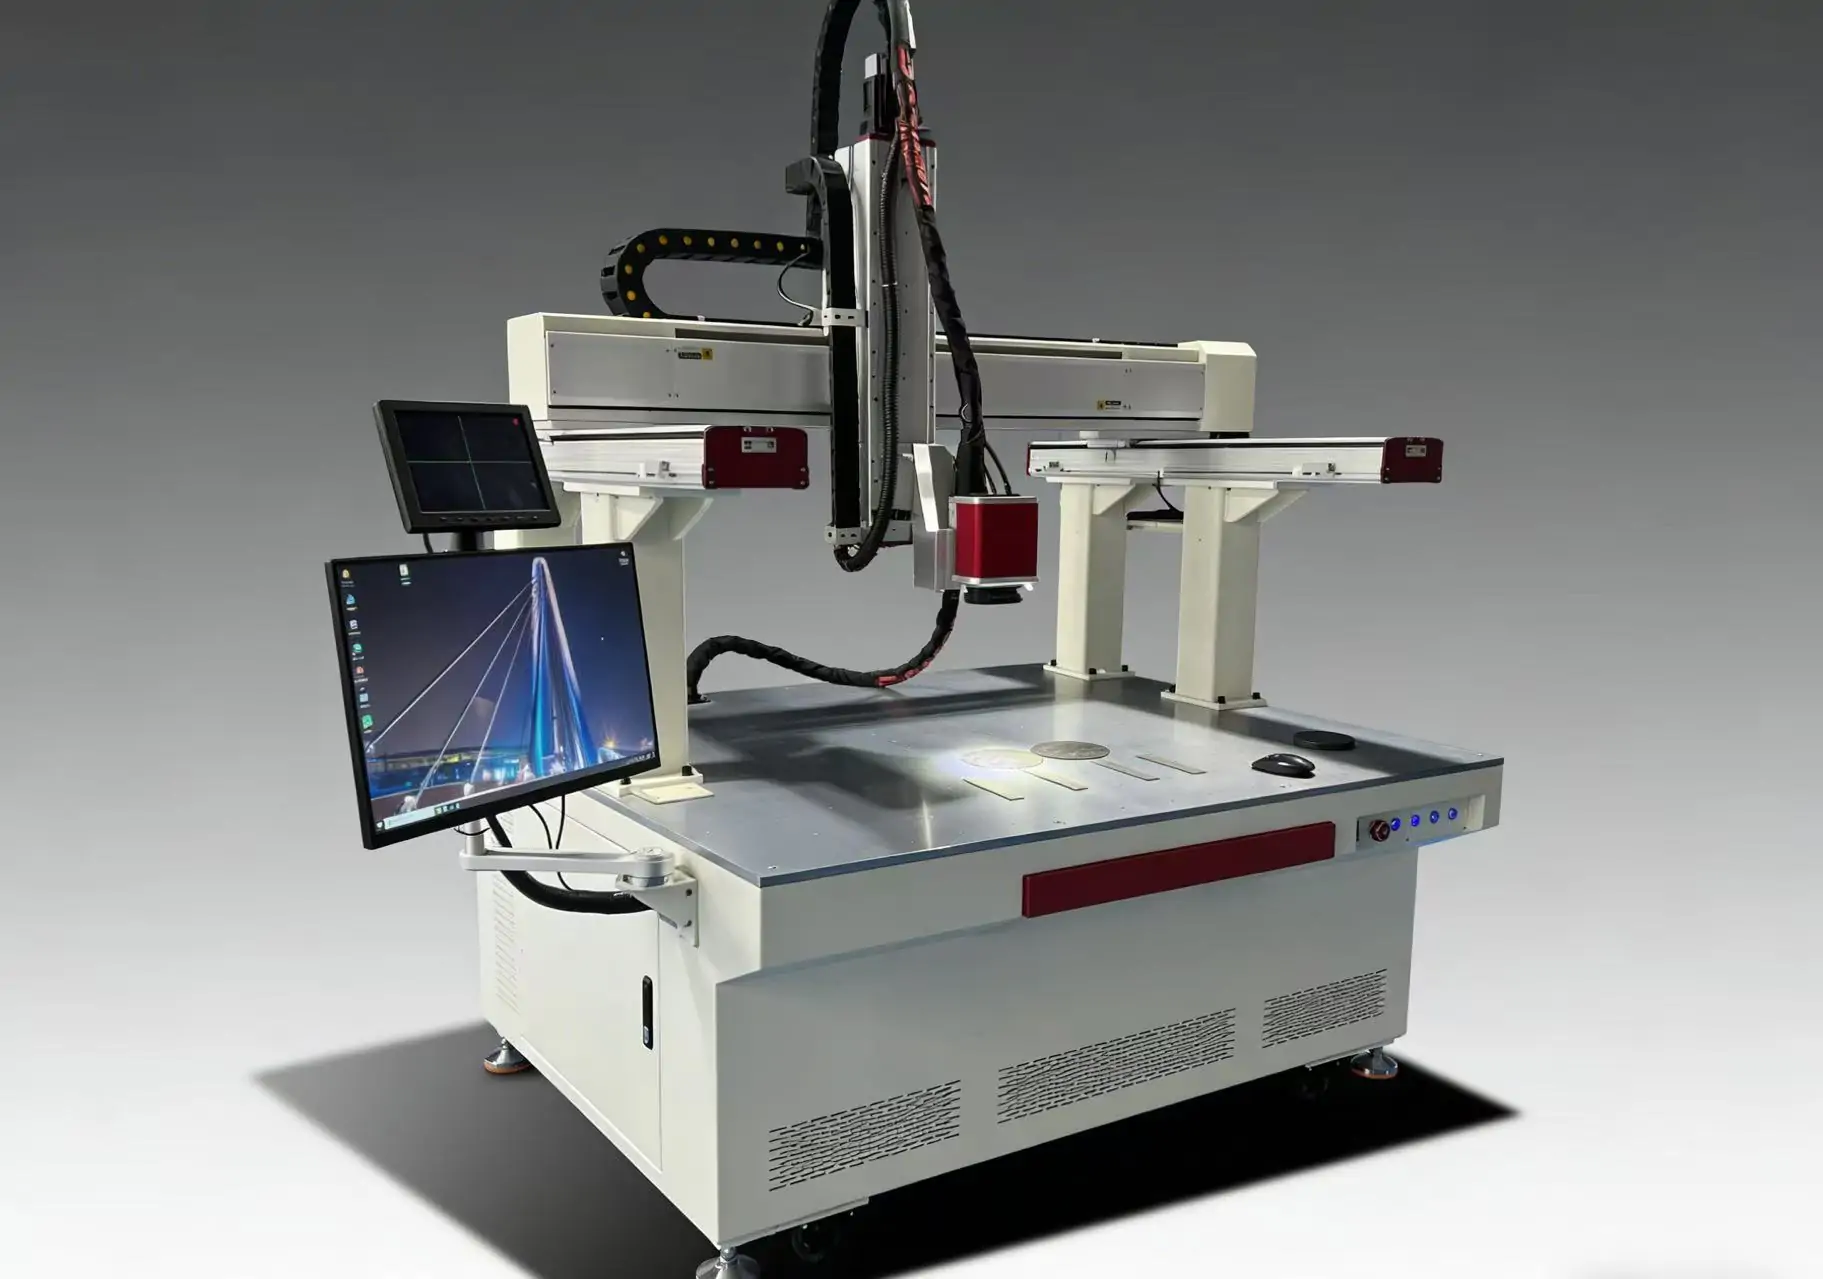
金型タイプ:自動車および家電業界で使用される大型金型の日常的な修理、例えば金型鋼(SKD11および718を含む)の亀裂充填や寸法回復などに適しています。このプラットフォームはワークピースの回転と多次元溶接をサポートしており、複雑な曲面を持つ金型の局所的な補修溶接を可能にします。
精度要件:0.2 mm未満の微細亀裂の修復や鏡面仕上げの金型の修復には、熱影響部を0.1 mm以内に抑えるために、追加の高倍率顕微鏡システム(20~60倍の同軸CCDなど)とパルスレーザーモジュールが必要です。
材料適合性:本装置は、ステンレス鋼やアルミニウム合金などの一般的な金型材料の溶接に対応していますが、ベリリウム銅やチタン合金などの高反射性材料の場合は、吸収率を高めるために緑色レーザーモジュール(波長532nm)が必要になる場合があります。
FAQ
射出成形金型の修理におけるレーザー溶接とは何ですか?
これは、集束レーザーエネルギーを用いて損傷した金型表面や構造を修復する、精密な修復プロセスです。
レーザー溶接は、従来の金型修理方法よりも優れているのでしょうか?
はい、TIG溶接と比較して、より高い精度、より低い熱歪み、そしてより優れた表面品質を実現します。
レーザー溶接で金型のひび割れを永久的に修復できますか?
はい、適切に実施されたレーザー溶接は、金型の耐用年数全体にわたって持続する強力な冶金結合を形成します。
レーザー溶接で修理できる材料は何ですか?
P20、H13、S136、NAK80、SKD61などの一般的な金型鋼材は完全に互換性があります。
レーザー溶接は金型の精度に影響しますか?
いいえ、適切に制御すれば、レーザー溶接は変形を最小限に抑え、寸法精度を維持します。
レーザーによるカビの修復にはどれくらい時間がかかりますか?
軽微な修復であれば数時間で済む場合もありますが、複雑な虫歯治療は損傷の程度にもよりますが、1~2日かかることがあります。
レーザー溶接は金型メンテナンスにおいて費用対効果が高いか?
はい、これによりダウンタイムが大幅に削減され、金型交換にかかる高額な費用を回避できます。
結論
要約すると、射出成形金型のパーティングラインとコーナー部分の摩耗問題はよく発生し、これらの箇所は製品の外観と寸法精度に明らかな影響を与えます。従来の補修方法と比較して、レーザー溶接は熱影響の制御、局所的な精度、複雑な構造の処理において優れています。パーティングラインの補修、コーナー溶接パッド、細部の修復など、さまざまな場面で使用でき、金型メンテナンスの分野でより幅広い用途が見込まれています。
KEMPSONは長年にわたり金型レーザー溶接装置とプロセスアプリケーションに注力し、様々な金型鋼材や複雑な構造物に対する修理実績を有しています。装置選定からプロセスパラメータのマッチングまで、お客様に技術サポートを提供し、金型メンテナンスの効率と寿命の向上を支援します。金型パーティングラインやコーナーの修理でお困りの場合、あるいはより安定したレーザー溶接ソリューションをお求めの場合は、いつでもお気軽にお問い合わせください。技術サポートとソリューションのご提案をさせていただきます。

FAQ
射出成形金型のパーティングラインに損傷を与える原因は何ですか?
主な原因は、長期にわたる金型閉鎖時の摩耗、圧力の不均一性、および材料疲労です。一般的な問題としては、バリ、摩耗、および局所的な位置ずれなどが挙げられます。
レーザー溶接は射出成形金型のパーティングラインを効果的に修復できますか?
はい、レーザー溶接は射出成形金型のパーティングラインにおける局所的な材料補修に適しており、熱の影響を制御し、高い寸法精度を維持することができます。
金型の角が割れたり欠けたりしやすいのはなぜですか?
角部は応力集中箇所であり、繰り返しの成形圧力や衝撃によって欠けたり、切り欠きが生じたりしやすい。
金型修理において、レーザー溶接はTIG溶接よりも優れているのでしょうか?
精密な補修作業により適しています。レーザー溶接は熱入力が少なく、パーティングラインやコーナー部分の変形制御がより安定しています。
レーザー溶接は金型の寸法に影響しますか?
影響は小さい。エネルギーが局所的な領域に集中するため、構造全体の変形リスクは低く、高精度な金型メンテナンスに適している。
レーザー溶接による修理に適した金型タイプはどれですか?
精密射出成形金型、自動車用金型、家電用金型、医療用金型などに適しており、特に射出成形時のパーティングラインが頻繁に摩耗するような場面で威力を発揮します。