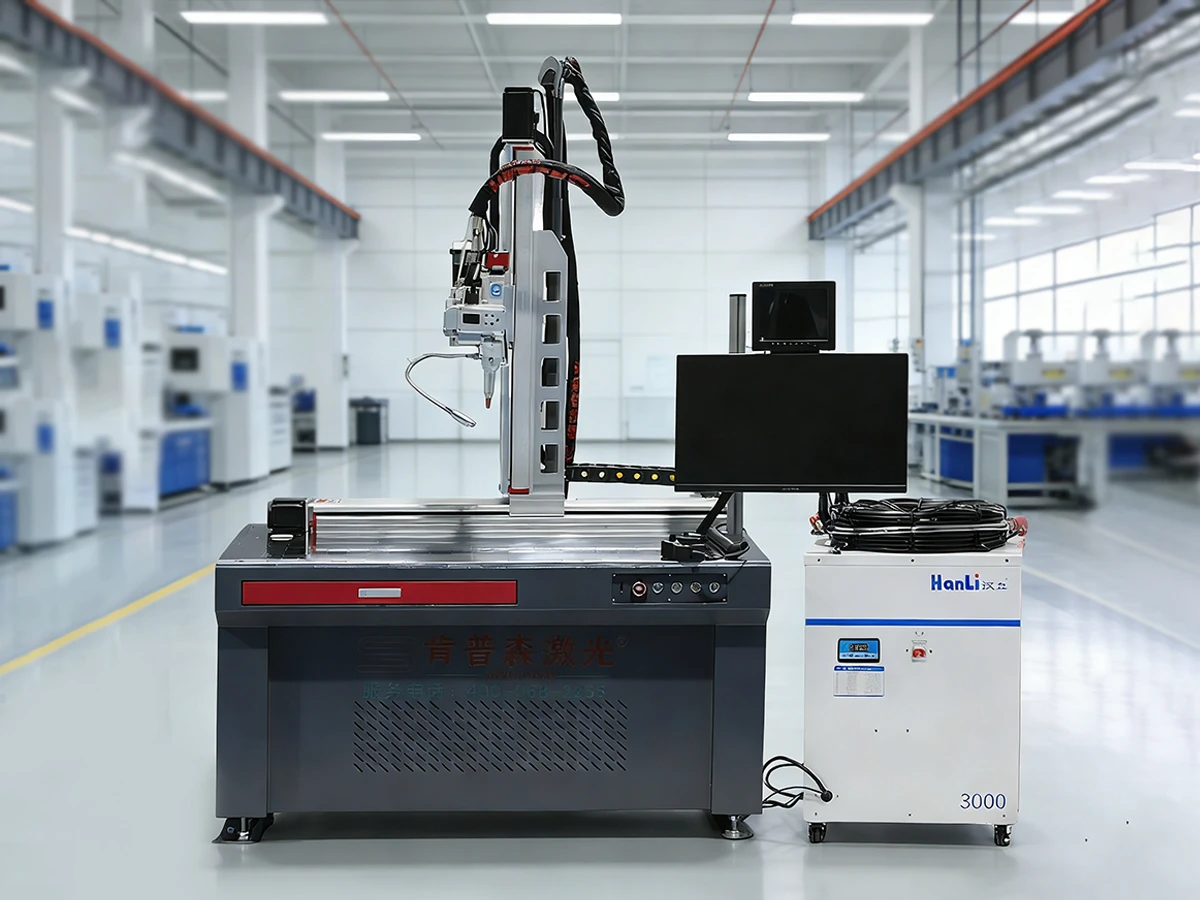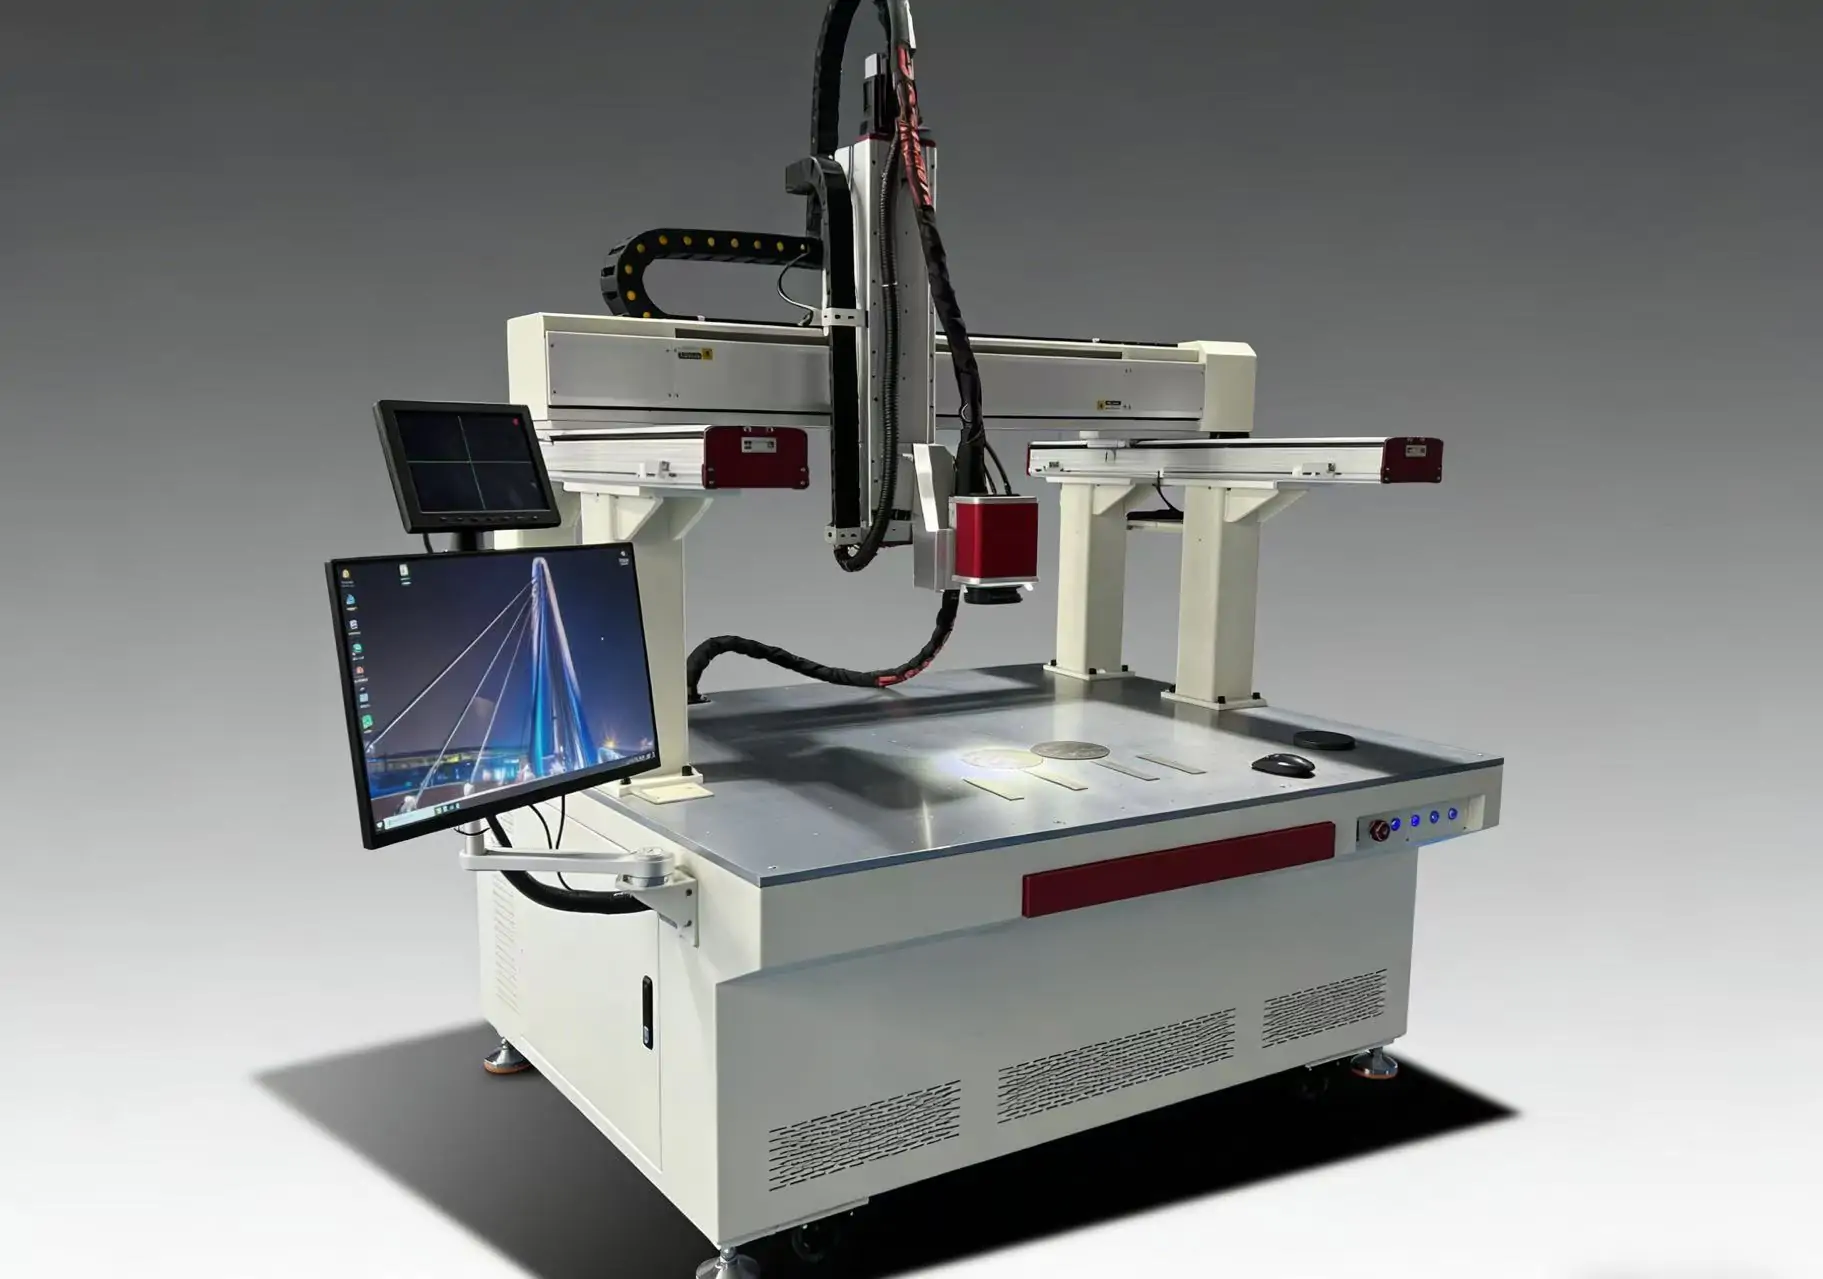
アルミニウム・鋼ハイブリッド構造は、アルミニウム合金と鋼を組み合わせることで、構造強度を維持しながら軽量化を実現しています。アルミニウム・鋼ハイブリッド構造用レーザー溶接機は、これらの異種金属を安定した溶接品質と制御された熱入力で接合するために使用され、軽量な多素材アセンブリの製造に適しています。
アルミニウムと鋼鉄のハイブリッド構造は、電気自動車、バッテリー筐体、鉄道輸送、航空宇宙産業など、軽量化、構造性能、生産効率が等しく重要な様々な産業で広く利用されている。
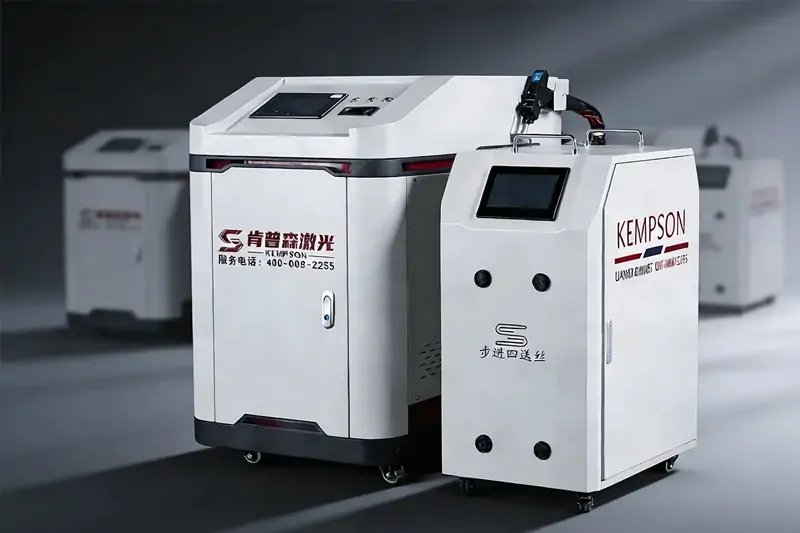
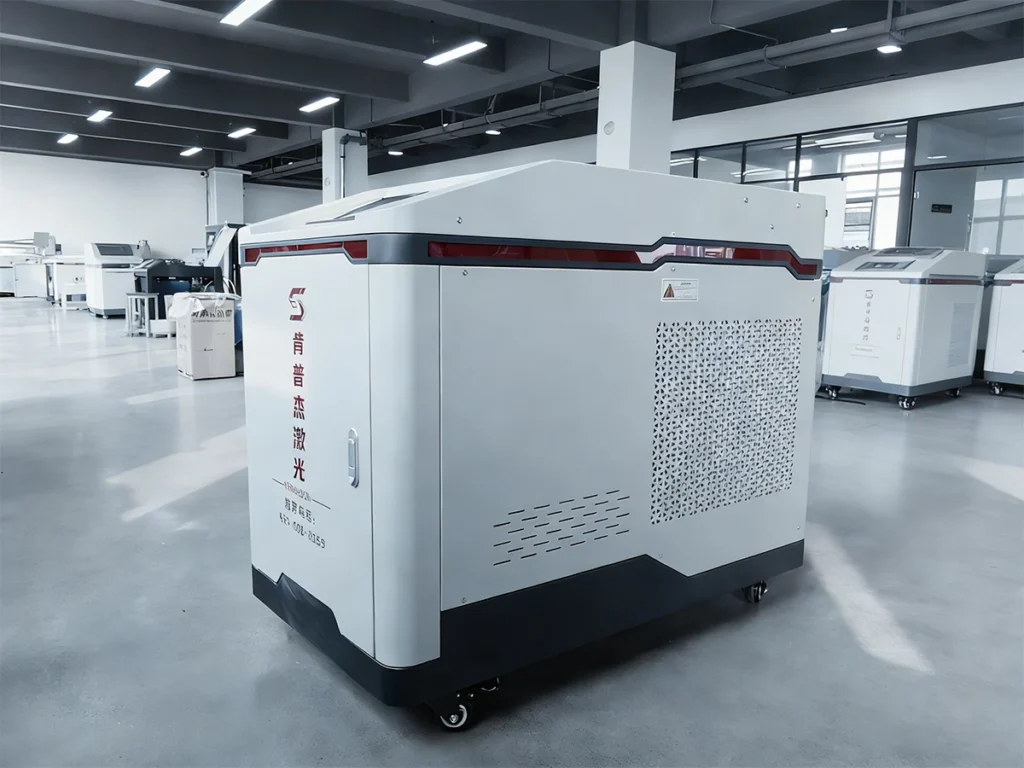
アルミニウム・鋼複合構造用レーザー溶接機は、軽量な多素材構造体においてアルミニウムと鋼を接合するために使用されます。アルミニウムと鋼は融点、熱伝導率、熱膨張特性が異なるため、従来の溶接方法では安定した接合部を形成することが困難です。レーザー溶接は、制御された熱入力と安定したエネルギー供給により、工業生産における異種金属接合を実現します。
| 溶接の課題 | レーザー溶接ソリューション |
|---|---|
| アルミニウムと鋼の融点、熱伝導率、熱膨張率の違い | 水冷システムによる安定した熱入力は、過熱と変形を低減します。 |
| 脆い金属間化合物(FeAl₃、Fe₂Al₅)の形成 | 制御されたエネルギー入力は、接合部での過剰なIMC成長を抑制するのに役立ちます。 |
| 従来の溶接では接合部の強度が低く、亀裂が生じる。 | 安定した溶融池と均一な浸透により、接合部の強度が向上します。 |
| 厚みの異なる部材や接合部の隙間を溶接するのは難しい。 | 調整可能な電力とワイヤ送給により、現場での柔軟な作業をサポート |
| 手動溶接工程の効率が低い | 従来のTIG/MIG溶接と比較して高速な溶接が可能 |
| 連続携帯操作時の熱蓄積 | 水冷システムは安定した動作を維持し、トーチの熱疲労を軽減します。 |
| アルミニウムと鋼の接合部における表面酸化および腐食のリスク | シールドガスによる保護と安定した溶接形成により、接合部の品質が向上します。 |
レーザー溶接は、アルミニウムと鋼のハイブリッド構造において、異種金属接合時の熱制御、脆性相形成、構造的不安定性といった課題を解決するために用いられる。自動車の軽量構造、バッテリーシステム、鉄道輸送、航空宇宙分野などに応用されている。
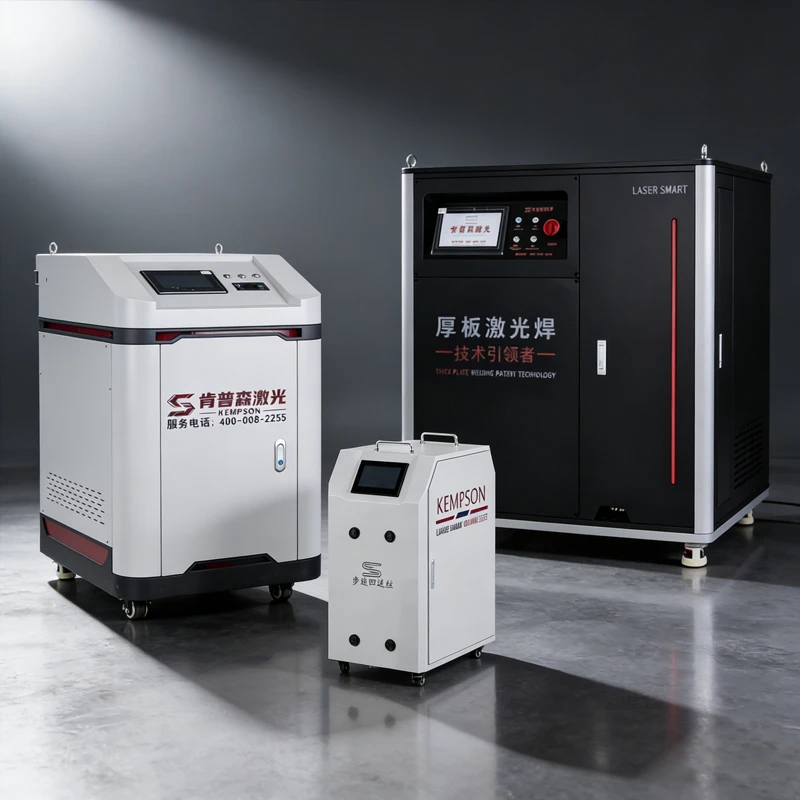
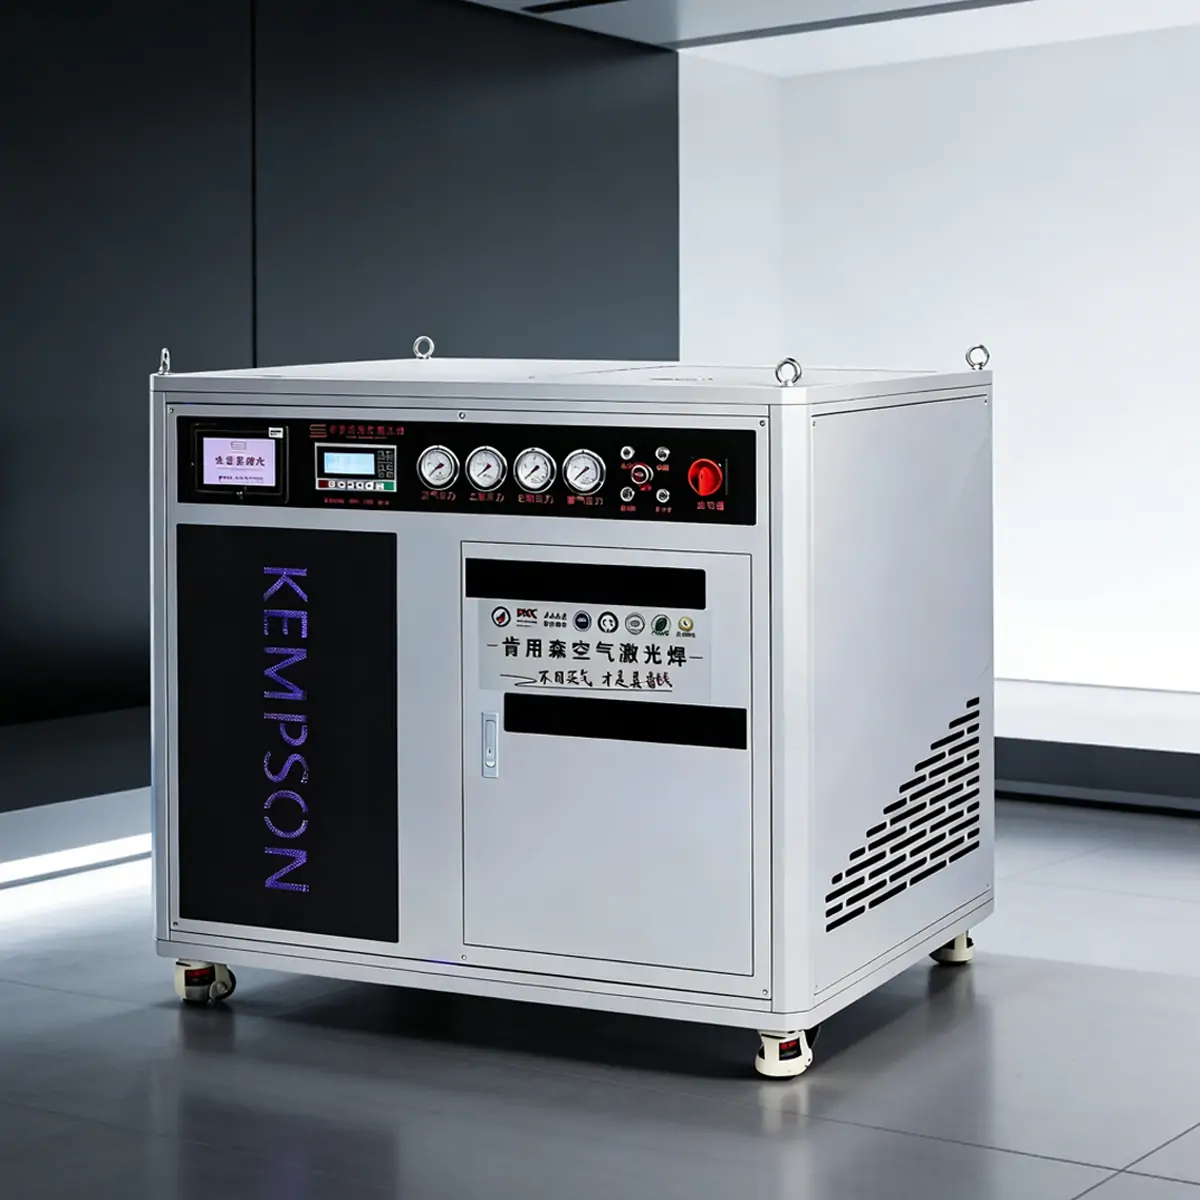
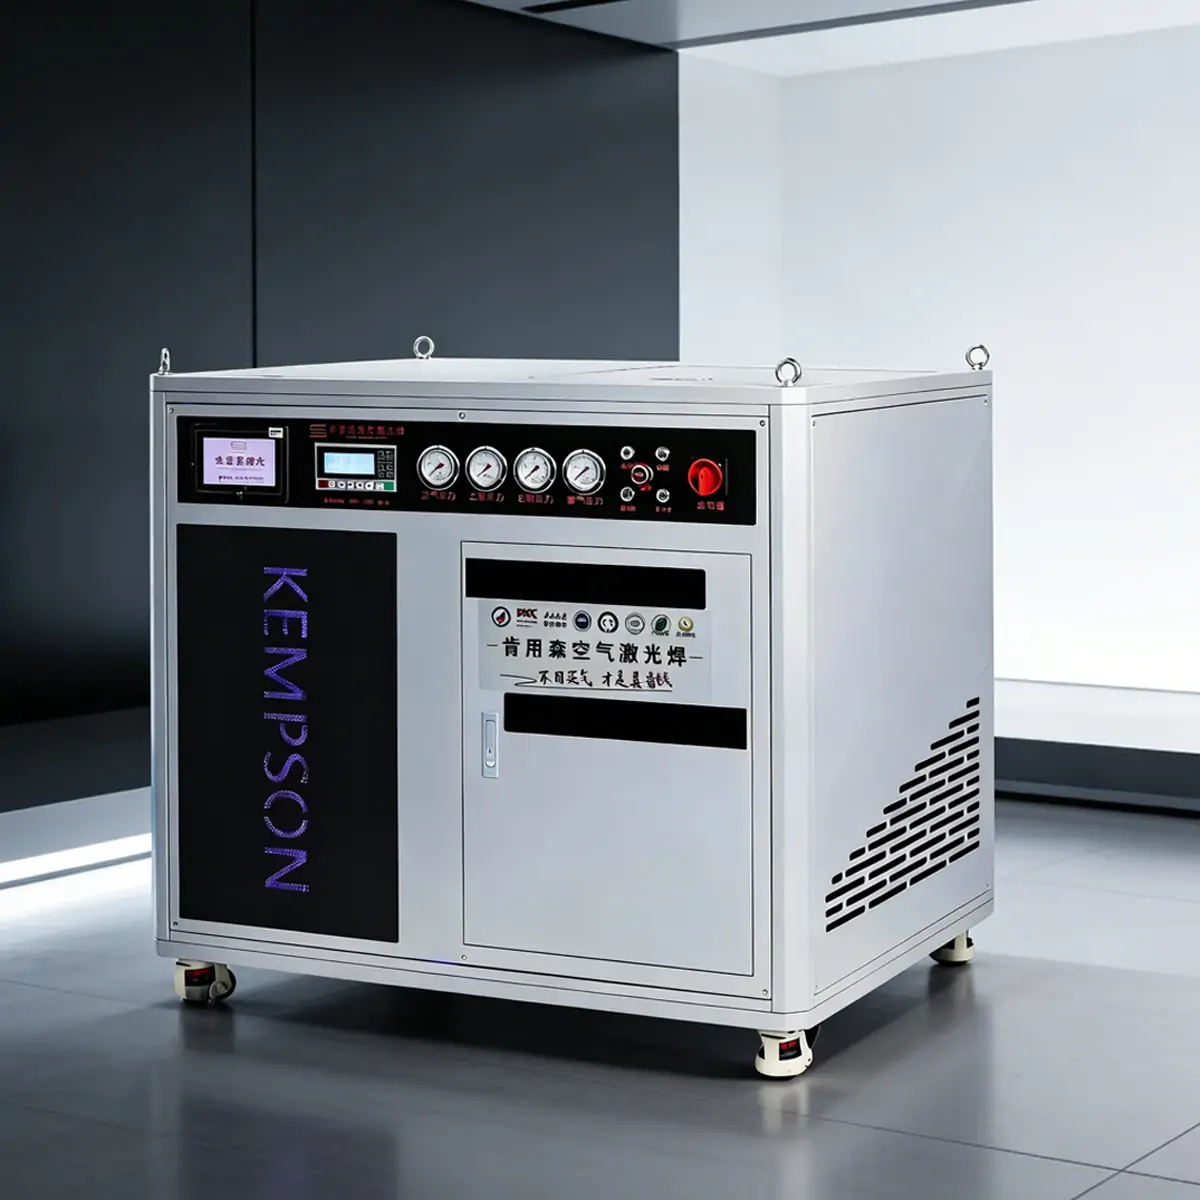
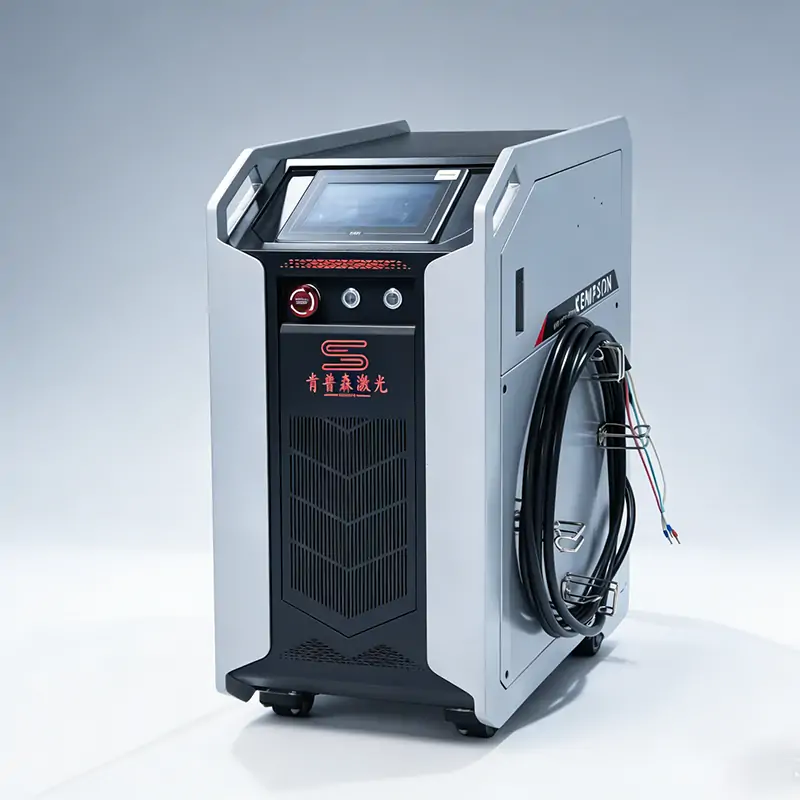
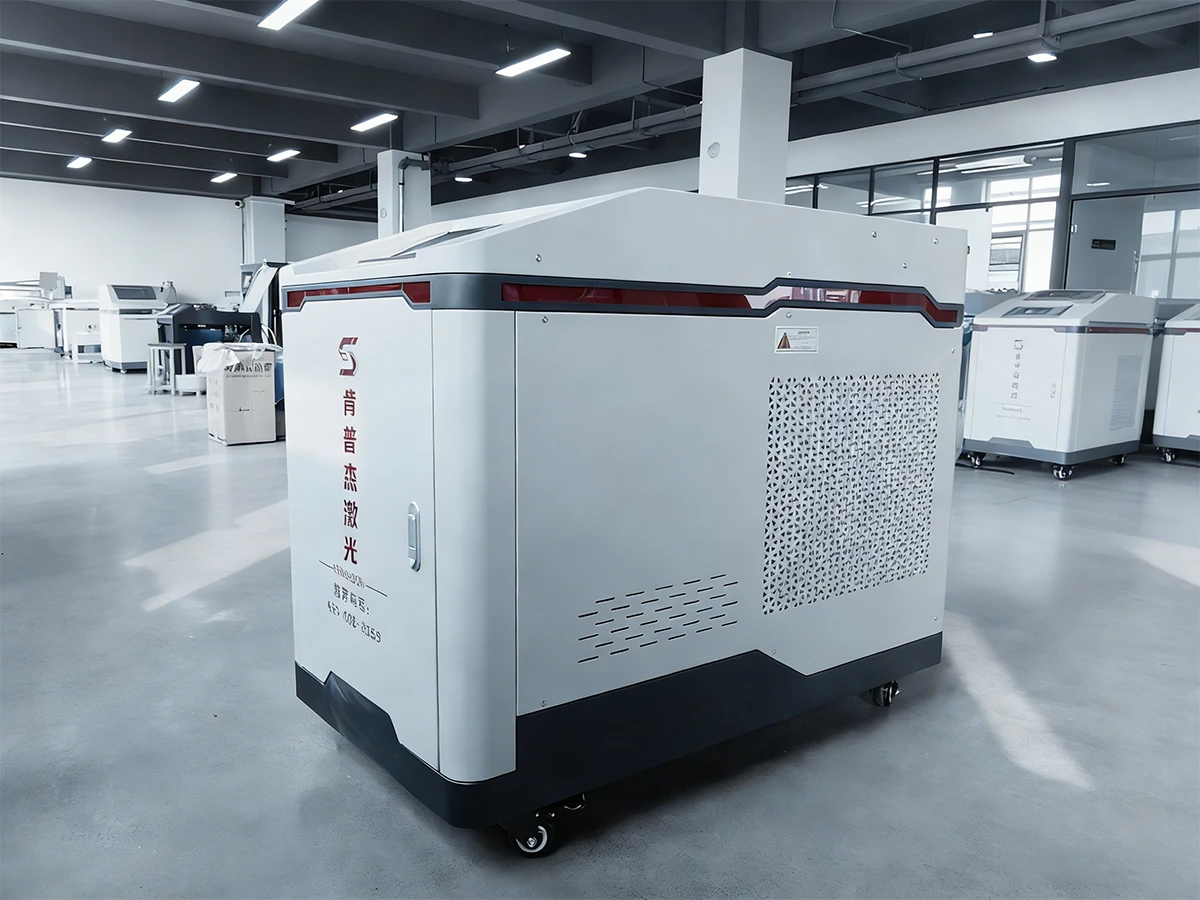
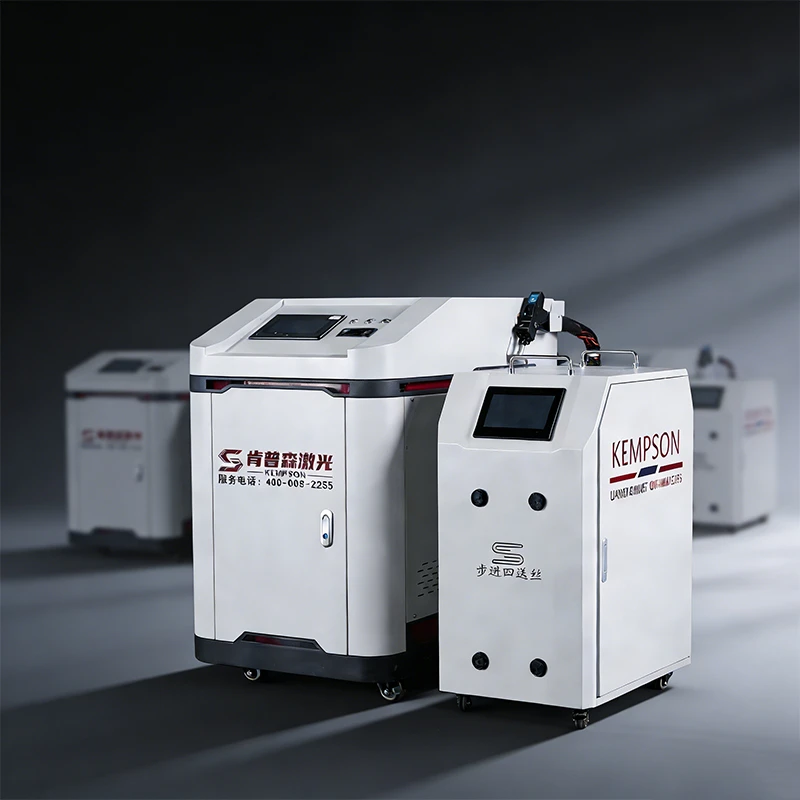
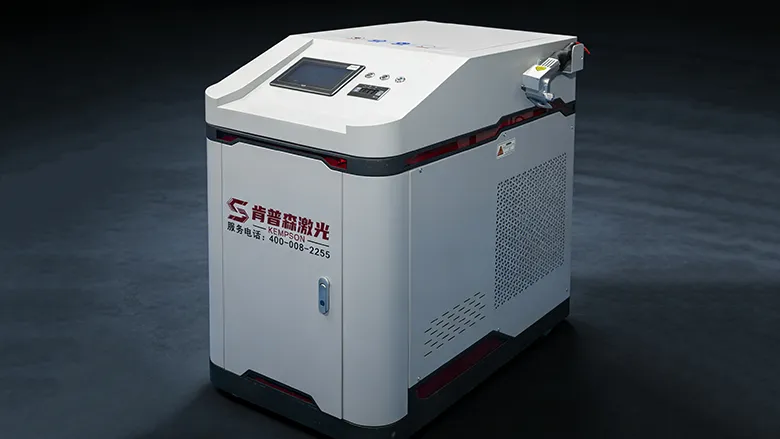
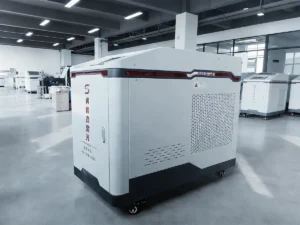
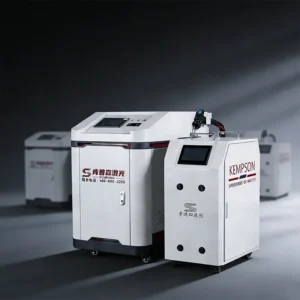
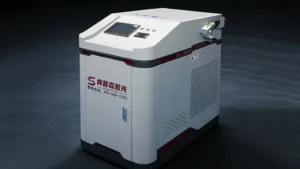
厚みのあるアルミニウム・鋼複合構造物向けに、ケンプソン社は水冷式産業用レーザー溶接機3000/4000Wを提供しています。この溶接機は、連続的な産業運転条件下でも安定した溶接性能を維持するように特別に設計されています。
アルミニウムは反射率の高い素材であり、溶接工程中に様々な欠陥が発生する可能性があります。具体的な問題とその防止策については、「アルミニウムレーザー溶接の問題点:気孔、亀裂、および解決策」の記事をご覧ください。
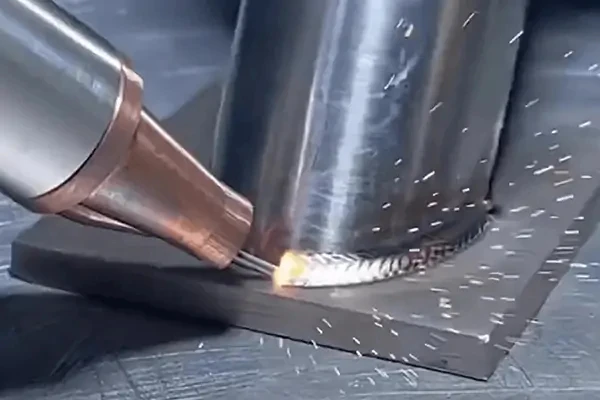
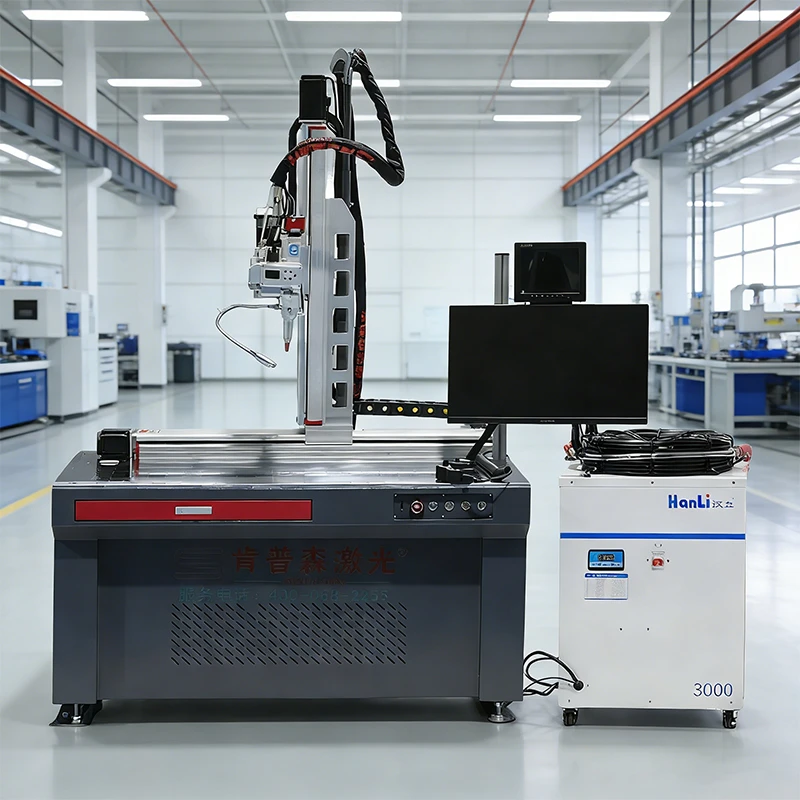
レーザー溶接機は、アルミニウムと鋼の複合構造を接合するために使用される特殊な装置です。高エネルギー密度のレーザーパルスを用いて材料を局所的に加熱し、溶融させて特定の溶融池を形成する精密なろう付けまたはハイブリッド溶接プロセスを採用することで、異種金属を接合します。アルミニウム・鋼複合構造用レーザー溶接機は、高強度、最小限の変形、および高い生産効率を実現します。
これは、安定した異種金属接合が必要とされる自動車の軽量化製造、バッテリー筐体の製造、鉄道輸送構造物、航空宇宙部品の組み立てなどに広く応用されている。
アルミニウムのレーザー溶接に関する詳細なプロセスパラメータについては、 「アルミニウムのレーザー溶接:プロセス、パラメータ、およびベストプラクティス」という記事を参照してください。
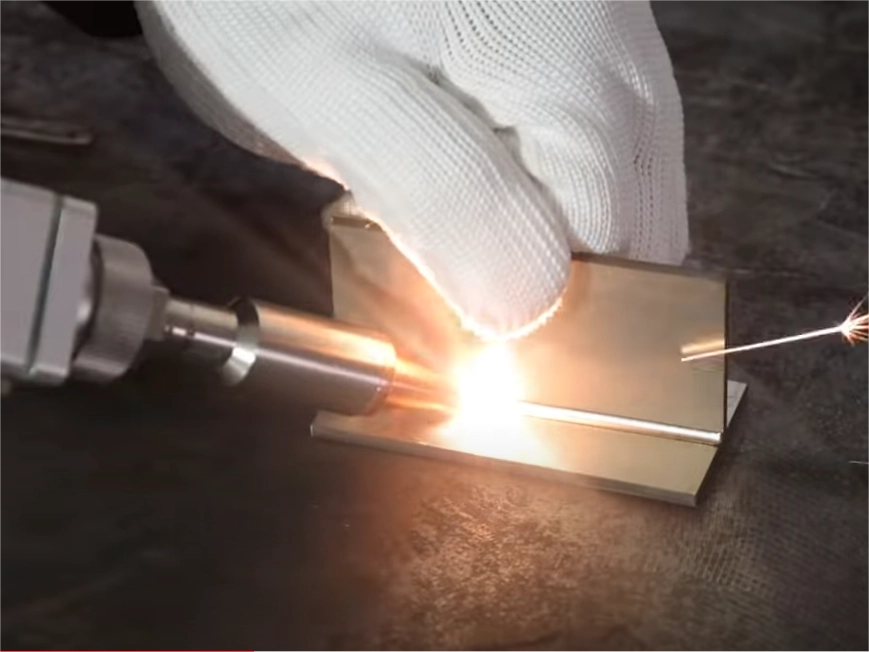
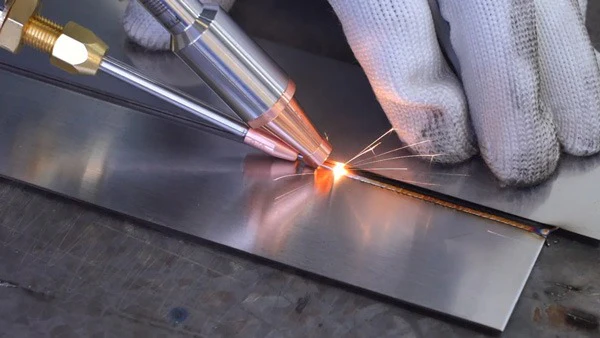
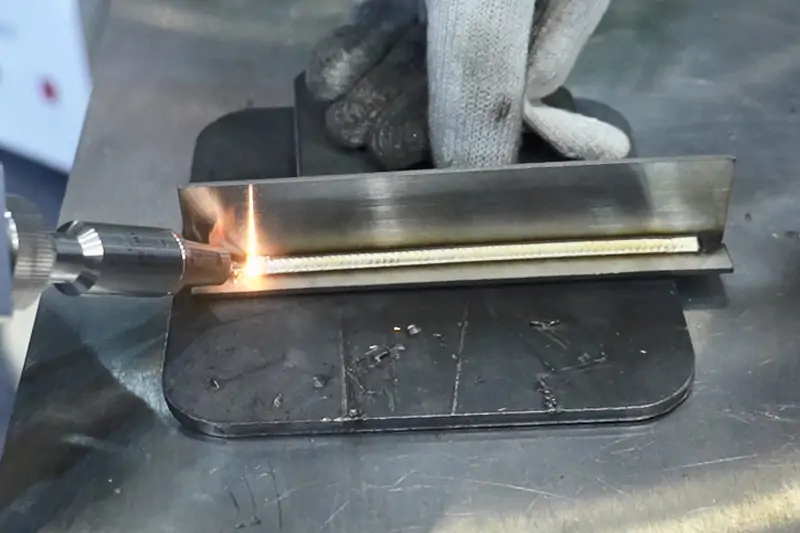
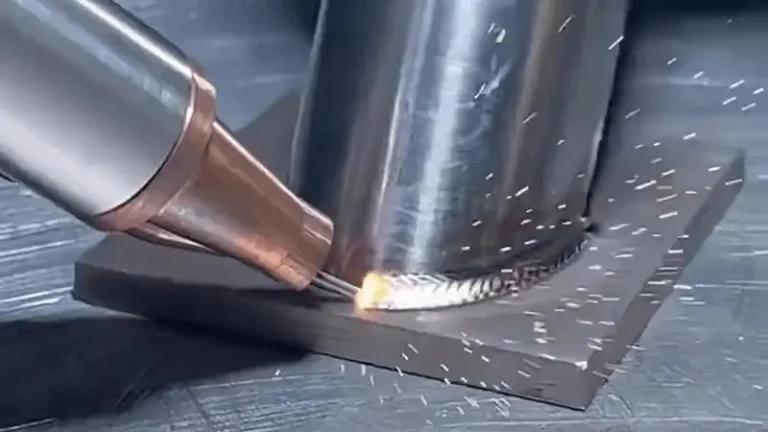
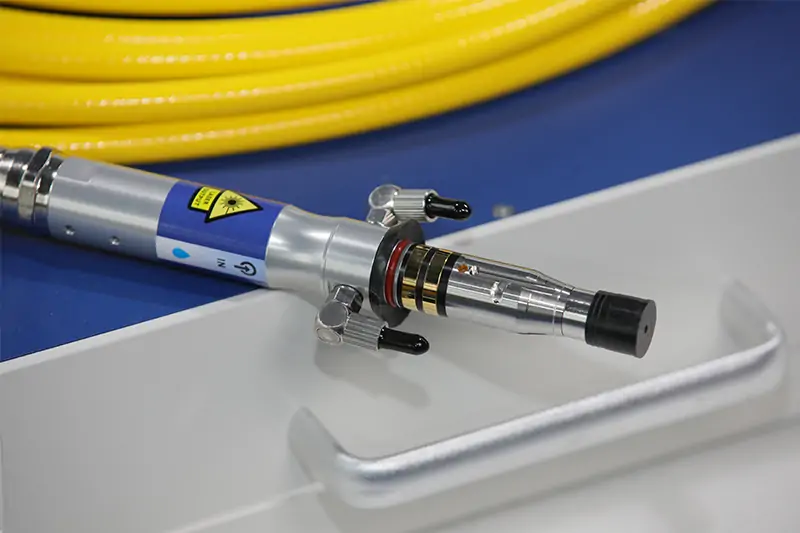
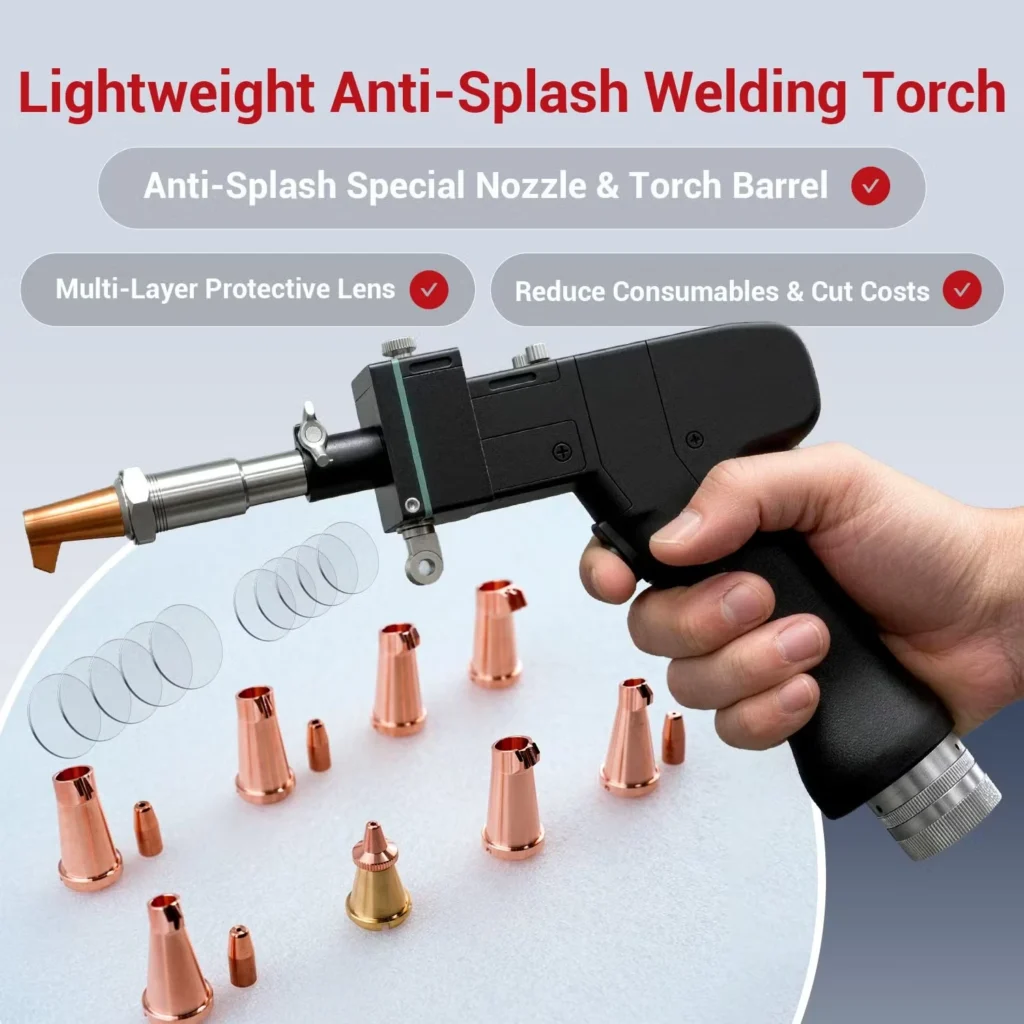
Kempson 3000/4000W水冷式レーザー溶接システムは、インテリジェントな光学制御システムです。まず、高性能レーザーが高濃度のエネルギーを生成し、インテリジェントなパラメータ調整後、特許取得済みの溶接トーチに照射されます。これにより、母材と溶加材が瞬時に溶融し、ガスシールド下で強力かつ迅速な溶接を実現します。
溶接作業中、装置には「精密セントラル空調」のような機能を持つ内蔵水冷循環システムが搭載されています。ウォーターポンプが冷却液をレーザーコアに送り込み、熱を吸収します。吸収された熱は高容量熱交換器を通して排出されるため、24時間連続高負荷運転時でも装置の温度を一定に保つことができます。
この機械は、厚さ12mmまでの板材を容易に貫通・溶接できます。アルミニウムと鋼鉄などの異種金属を加工する際には、安定したエネルギー出力によって溶融池を精密に制御し、高強度で損失のない工業グレードの接合部を実現します。
ステンレス鋼や各種鋼材に対するレーザー溶接の動作原理、パラメータ、および用途について詳しく知りたい場合は、「ステンレス鋼のレーザー溶接:初心者からプロまでのための完全ガイド」という記事をご覧ください。
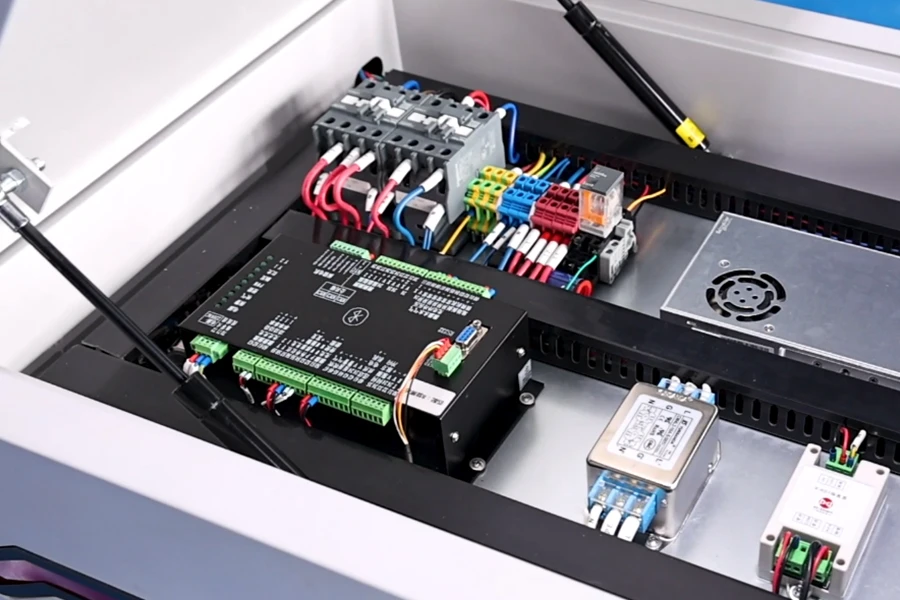
シュナイダーエレクトリカルシステムズ
フランスのシュナイダー社製コア部品を採用し、電流フィルタとアイソレータを搭載することで、過酷な条件下でも回路の安全性と安定性を確保します。
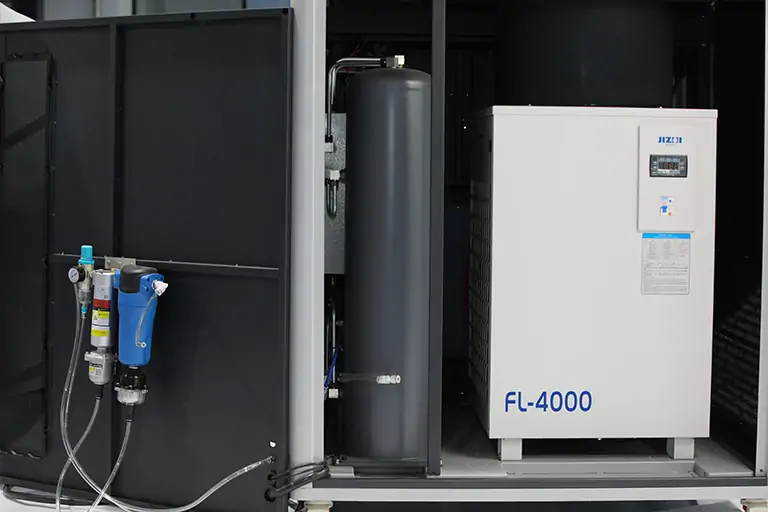
S&Aカスタムチラー
高出力連続動作時における精密な温度制御を実現するため、18,000Wの大容量S&A製オール銅管水冷システムを搭載しています。
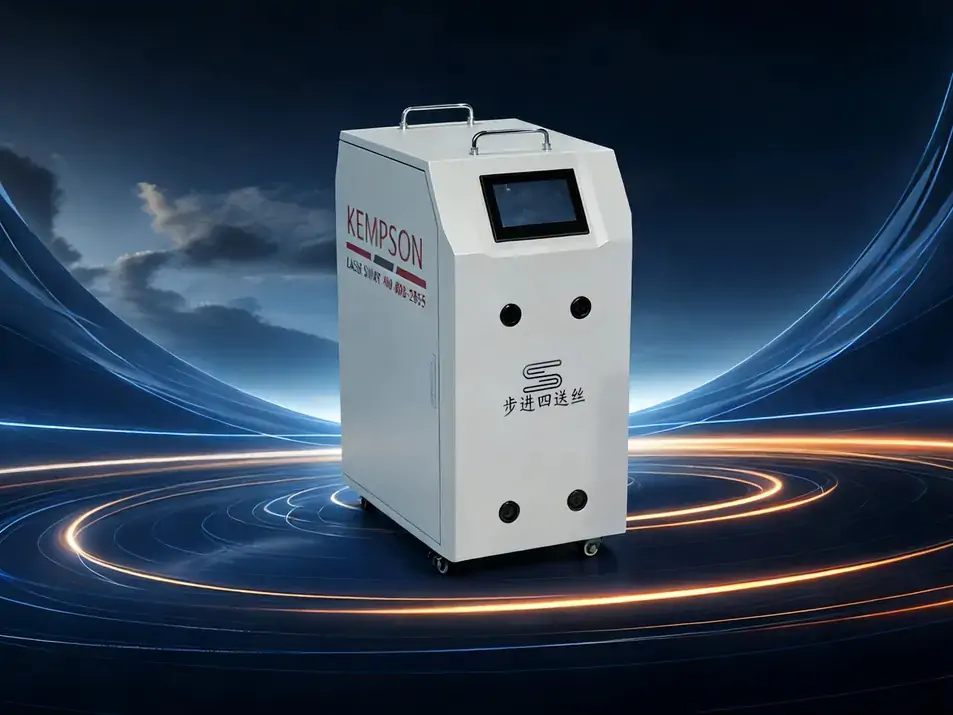
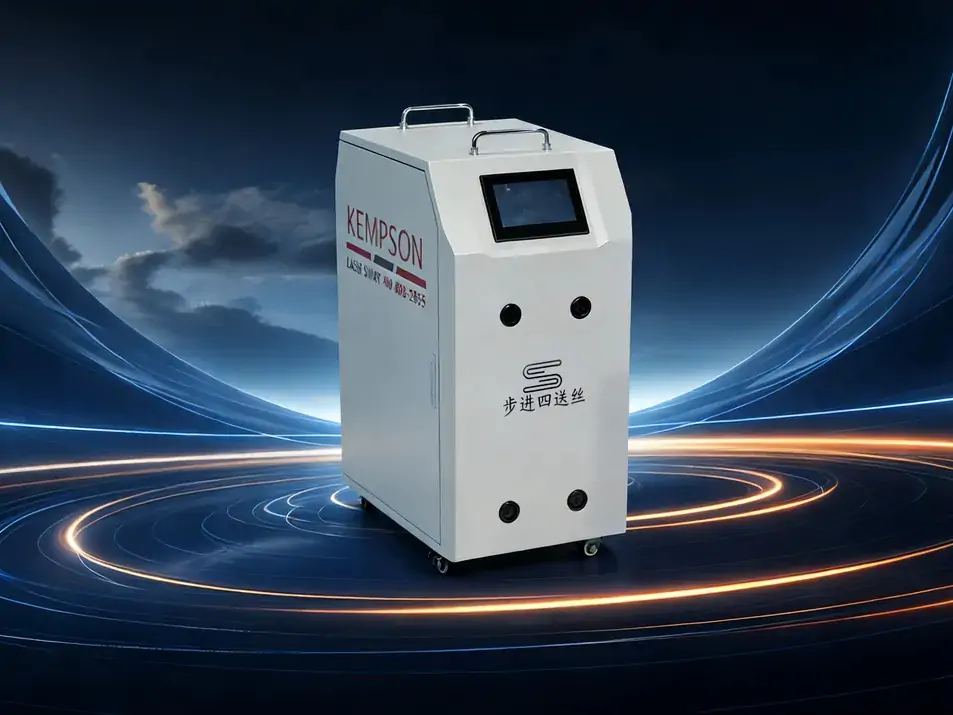
四輪駆動ステッピングワイヤフィーダー
ウォームギア式の四輪駆動設計により、単線、二線、三線間の正確な切り替えが可能となり、詰まりのないスムーズな送給を実現します。
| KPS-XLHW3000 | KPS-XLHW4000 | |
| レーザー出力 | 3000W | 4000W |
| 冷却方法 | S&A特注チラー(7500W) | S&A特注チラー(18000W) |
| プレート範囲 | 0.5~12mm | 0.5~12mm |
| すみ肉溶接(ステンレス鋼) | 9 mm | 11 mm |
| すみ肉溶接(炭素鋼) | 10 mm | 12 mm |
| すみ肉溶接(アルミニウム) | 8.5 mm | 10.5 mm |
| 溶接ビード | 幅8mm / 補強材4.5mm | 幅8mm / 補強材4.5mm |
| ワイヤーモード | シングル/ダブル/トリプル切り替え | シングル/ダブル/トリプル切り替え |
| 線径 | Φ0.8~2.0mm | Φ0.8~2.0mm |
| 消費電力 | ≤ 3kW | ≤ 3.5kW |
| 電力需要 | 380V | 380V |
| ファイバー長 | 10m(長距離に対応) | 10m(長距離に対応) |
| 寸法 | 0.7*1.1*1.3メートル | 0.7*1.1*1.3メートル |
| 重量 | 〜235kg | 〜250kg |
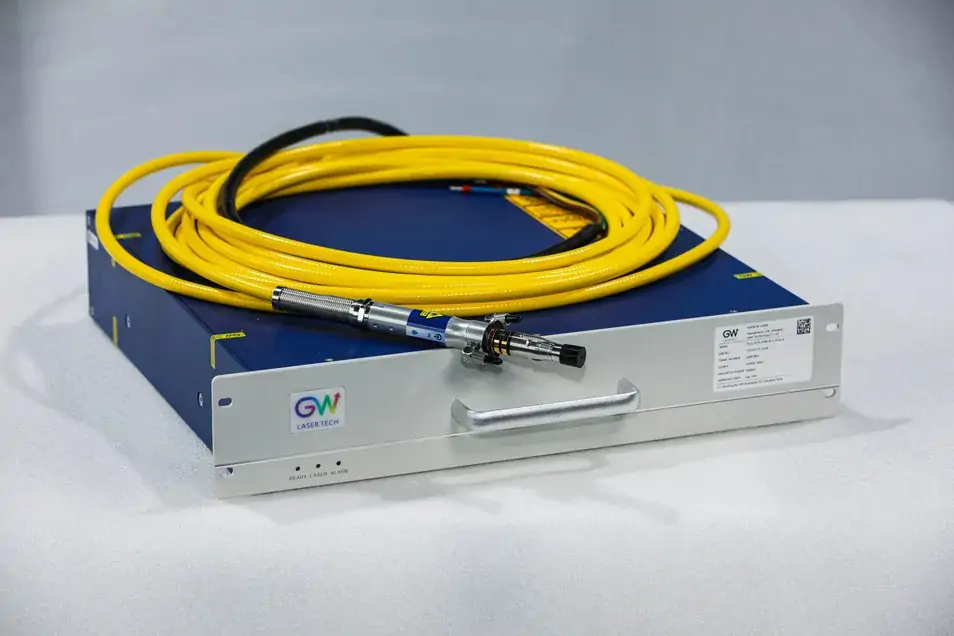
| コア構成 | GW反射防止剤 / シュナイダー | GW反射防止剤 / シュナイダー |
ケンプソン社の3000W/4000W厚板水冷式レーザー溶接機は、優れた深溶け込み性能と高い安定性を備えており、高強度産業分野で幅広く活用されています。
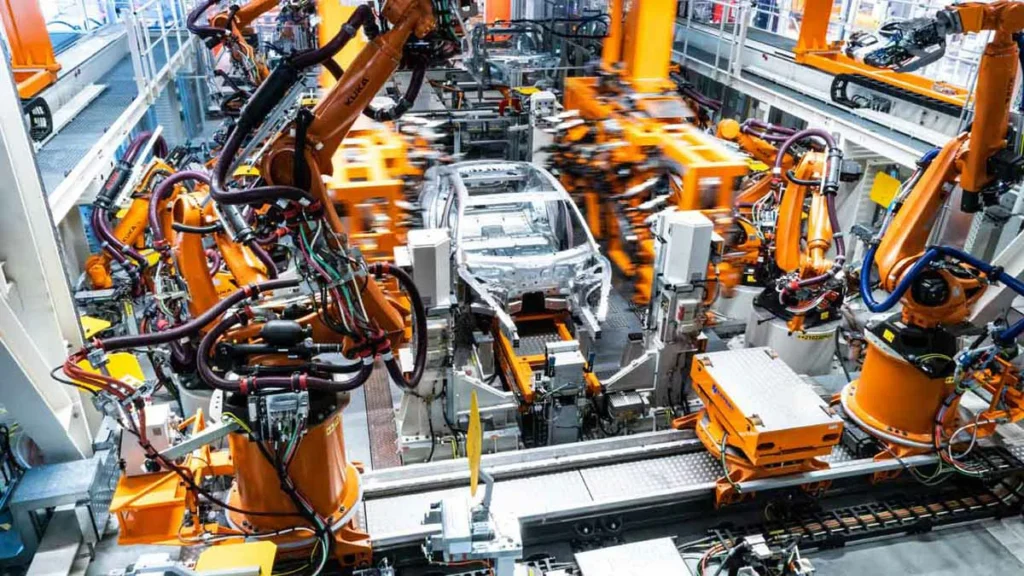
アルミニウム合金製ボディフレームと高強度鋼製ブラケットの複合接合など、アルミニウムと鋼のハイブリッド構造の溶接に使用されます。
鉱山機械や掘削機のブームなど、厚肉金属板の高強度深溶け込み溶接に適しています。
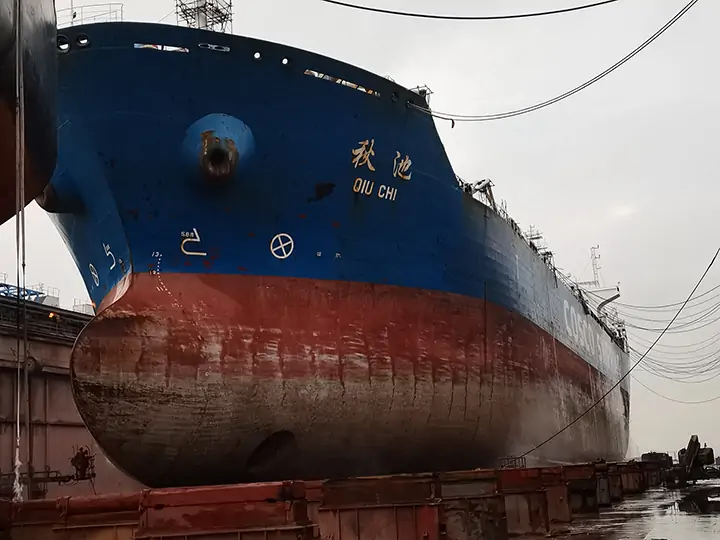
厚板船体や海洋プラットフォーム構造物の高品質な溶接を24時間途切れることなく実施します。
橋梁の主桁および支持部材に対し、深溶け込みかつ変形のない一回溶接を実現します。
化学タンク、ボイラー、その他の特殊機器における溶接密度および耐圧性に関する厳しい要件を満たしています。
風力タービンタワーのフランジや厚肉パイプの自動溶接に広く用いられ、疲労寿命の向上に貢献している。
軽量アルミニウムと鋼材のレーザー溶接機の開発であれ、重工業における厚板加工であれ、ケンプソンは高効率かつ高品質なソリューションを提供します。
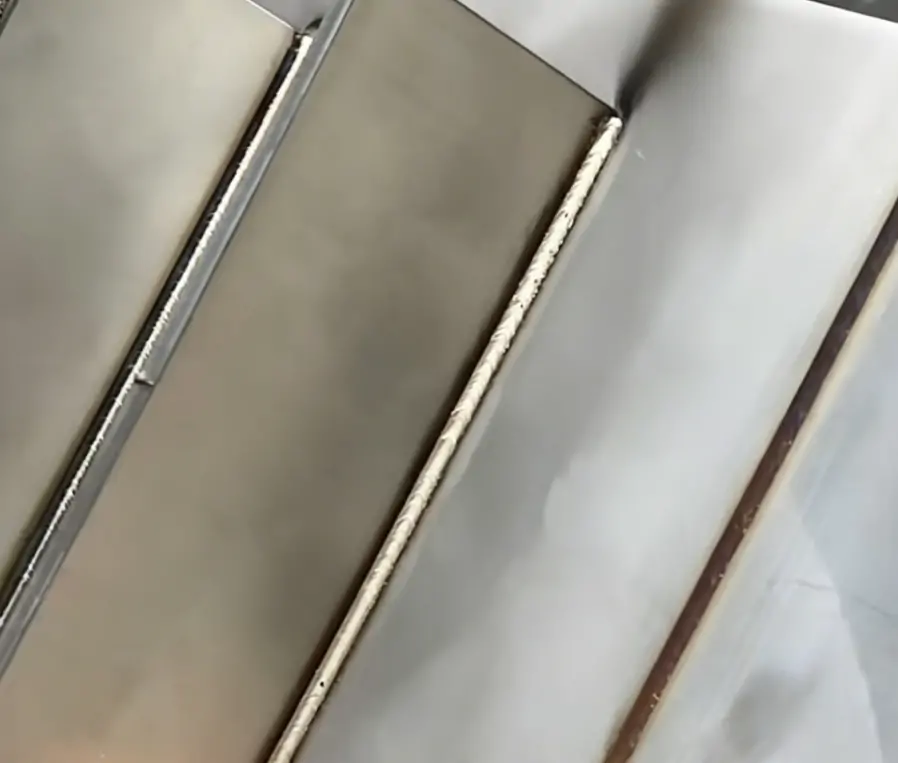
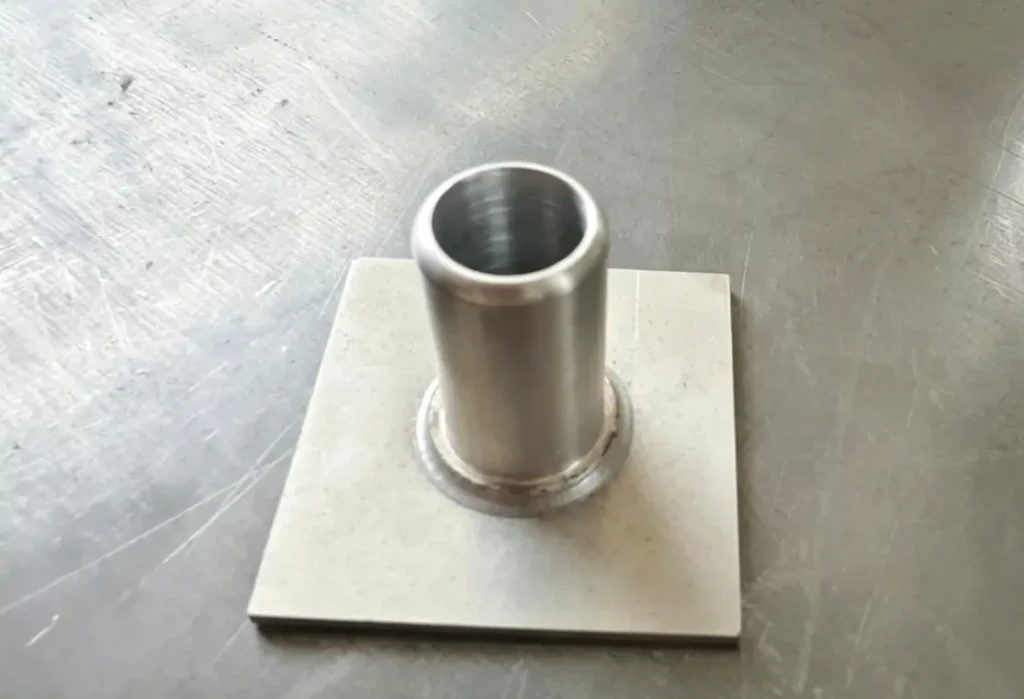
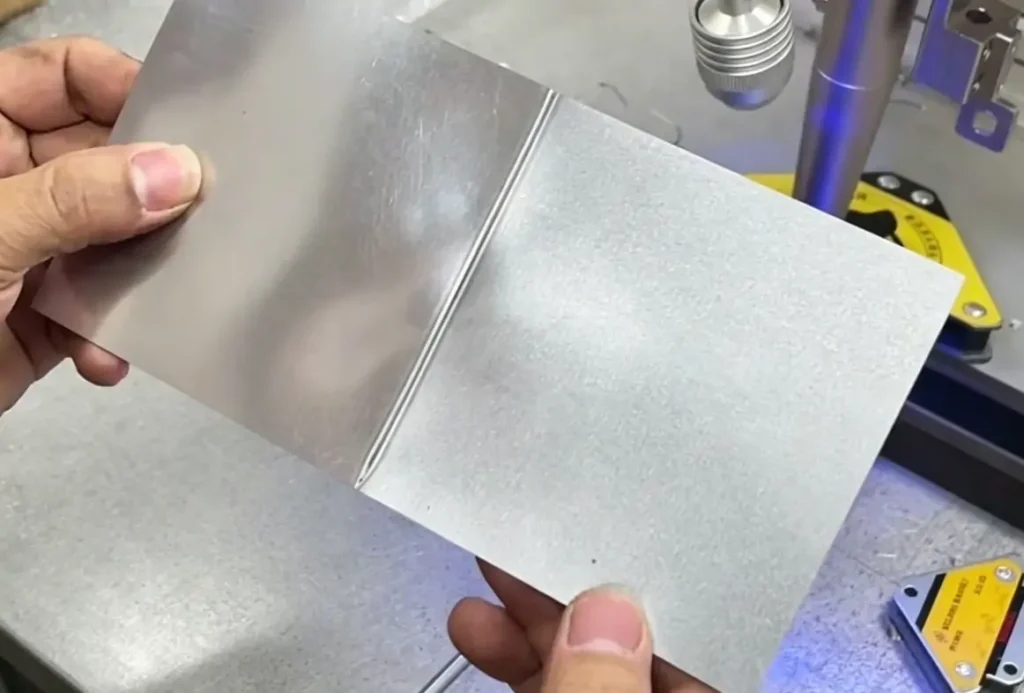
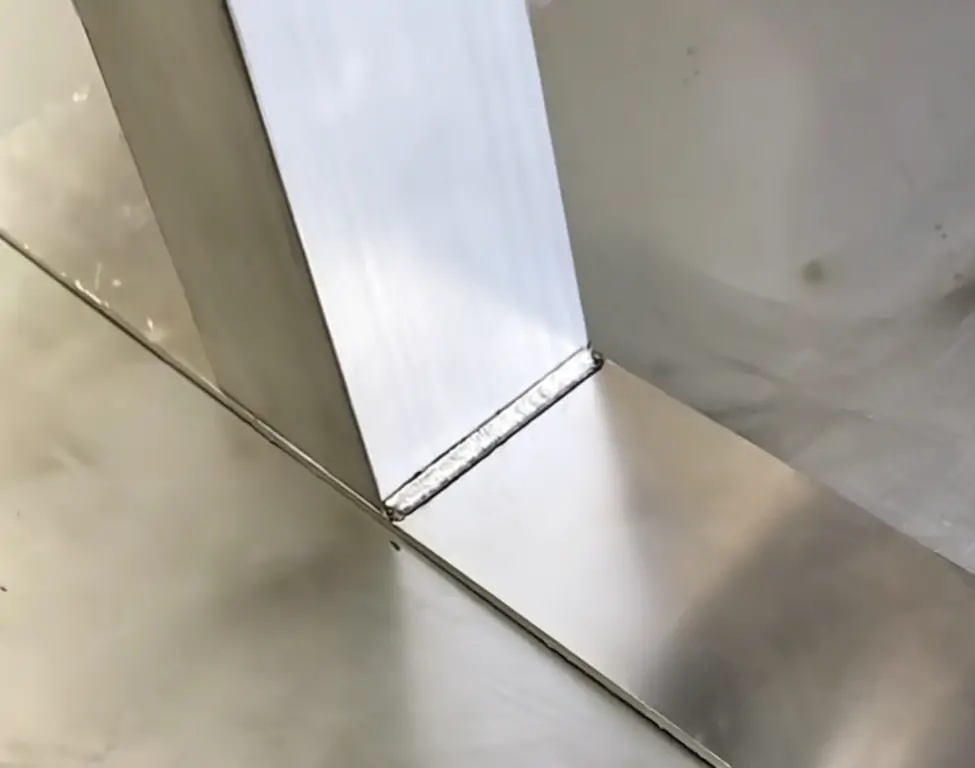
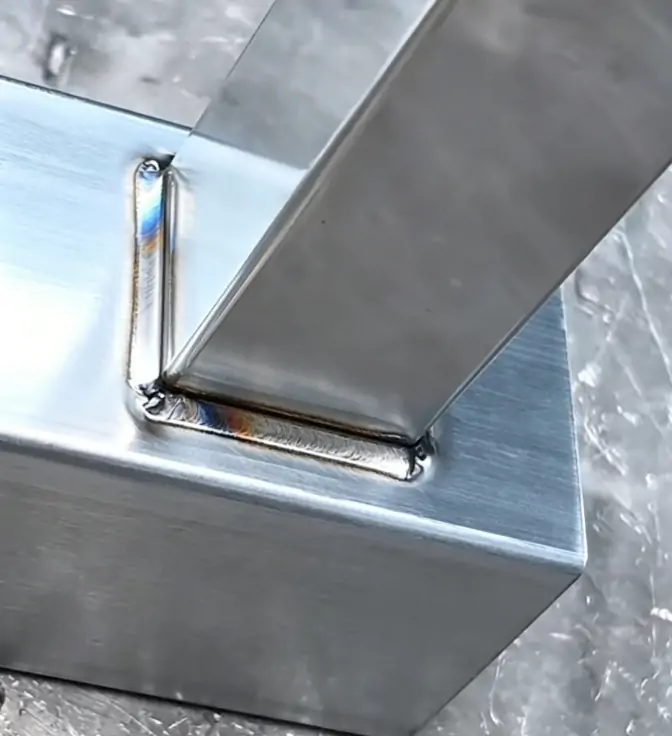
アルミニウム溶接の方法と特性について詳しく知りたい場合は、 「アルミニウムの溶接方法:方法、パラメータ、レーザー溶接ガイド」という記事をご覧ください。
幅と深さが相当あるアルミニウムを溶接する場合、適切なサイズの溶加ワイヤを使用する必要があります。溶加ワイヤの種類とサイズの選び方については、「アルミニウムレーザー溶接用溶加ワイヤ:合金の選択と直径ガイド」を参照してください。
アルミニウム・鋼複合構造用レーザー溶接機は、連続生産環境における安定した高負荷金属接合を実現するために設計されています。TIG溶接、MIG溶接、アーク溶接といった従来の溶接方法と比較して、集中的なレーザーエネルギーと水冷式温度制御を用いることで、様々な金属板厚や材質において安定した溶接性能を維持します。
| Item | 従来の溶接 (TIG / MIG / アーク) | アルミニウム・鋼複合構造用レーザー溶接機 |
|---|---|---|
| 入熱 | 高くて制御が不十分 | 集中して精密に制御 |
| 熱影響部 | 大型で変形リスクが高い | 小型で変形が少ない |
| 溶接速度 | 中程度から低程度 | 高い溶接速度 |
| 関節精度 | オペレーターのスキルに依存 | 一貫性があり、再現性がある |
| 材料の互換性 | 異種金属には制限がある | 鋼、ステンレス鋼、アルミニウム、およびハイブリッド材料に適しています。 |
| 溶接品質 | 可変であり、手動操作の影響を受ける | 安定した溶接ビードと均一な溶け込み |
| 後処理 | 頻繁に必要とされる(研磨、修正) | 最小限の後処理 |
| 連続運転 | 熱の蓄積によって制限される | 水冷システムは長期安定運転をサポートします |
| 自動化機能 | 低速または半自動 | 自動化システムとの統合が容易 |
| メンテナンス費用 | 消耗品および電極のコスト上昇 | 消耗品の削減、電極使用量の減少 |
アルミニウム・鋼複合構造物向けのTIG溶接機、MIG溶接機、レーザー溶接機は、集束レーザーエネルギーを用いて熱入力を制御します。この溶接機は熱影響部が小さく、歪みも少なくなります。また、より高速な溶接が可能で、様々な材料や板厚において安定した溶接品質を維持します。
アルミニウムは反射特性を持つため、アルミニウムのレーザー溶接における厚さと出力要件の詳細については、「アルミニウムのレーザー溶接厚さガイド:出力選択と溶接限界」を参照してください。
アルミニウムのレーザー溶接における欠陥は、機械の出力よりも母材の不均一性に起因することが多い。安定した溶接には、正確な合金組成と厳しい材料公差が求められる。プロジェクト仕様のアルミニウム板およびコイルについては、Union Alu を参照のこと。
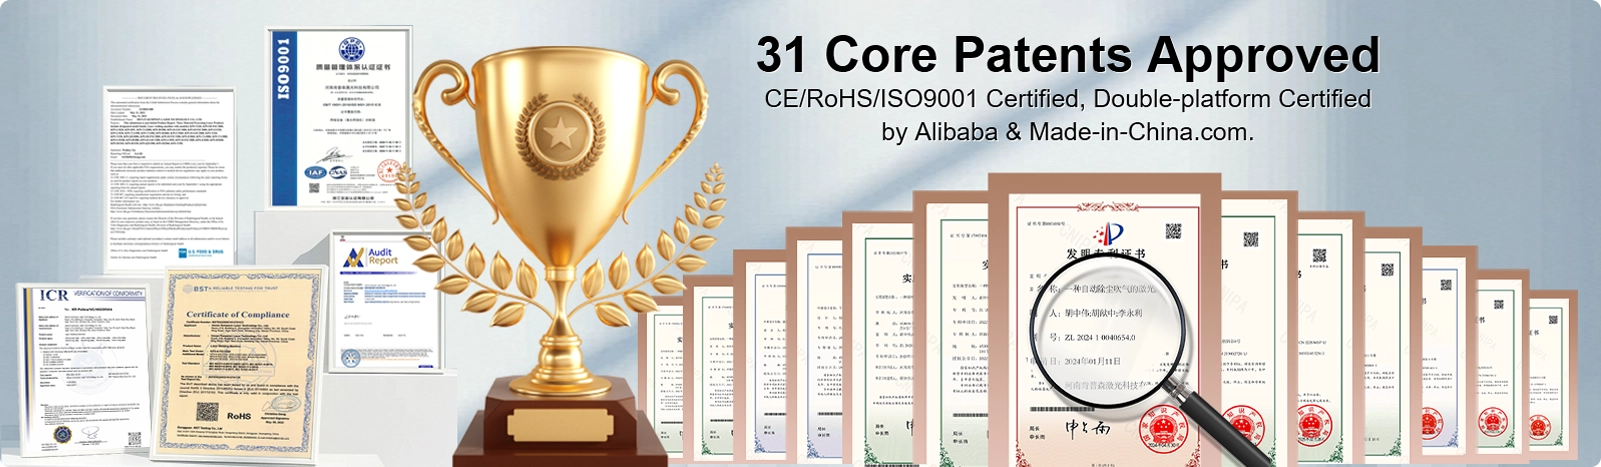
軽量かつ高強度な現代製造業を目指す上で、アルミニウム・鋼ハイブリッド構造溶接の専門メーカーを選ぶことは非常に重要です。ケンプソンは豊富な業界経験を持ち、アルミニウムと鋼のレーザー溶接機のリーディンググローバルサプライヤーとして、世界中のお客様の異種金属接合に関する課題解決に尽力しています。ケンプソンを選ぶということは、30件以上のコア特許と50カ国以上をカバーするサービスを持つパートナーを選ぶことを意味します。お客様のニーズに合わせた産業グレードのソリューションについては、ぜひお問い合わせください。
1500Wは3mm以下の薄板の精密溶接に適しており、3000W/4000Wレベルは厚板や異種金属の溶接用に設計されています。これらのレベルは、アルミニウムと鋼の融点差を相殺する強力なエネルギー浸透力を備えており、アルミニウム・鋼ハイブリッド構造の溶接において深い溶け込みを実現する鍵となります。
アルミニウムと鋼の溶接において最も懸念されるのは、脆い金属間化合物層の形成です。ケンプソン社は、高度なウォブル技術と精密な入熱制御を用いることで、この層の厚さを極めて狭い範囲に抑え、接合部の高い引張強度と靭性を確保しています。
通常のレーザーは、反射光による損傷のリスクを伴います。しかし、ケンプソン社の装置には、アルミニウムや銅などの高反射性材料からの反射光を効果的に吸収・抑制する、プロ仕様のGW反射防止チップレーザーが搭載されています。
強くお勧めします。特性に大きな違いがあるため、ケンプソンのシングル/ダブル/トリプルワイヤ供給モードを使用して特定の合金元素を充填することで、ギャップを埋め、溶接部の冶金組成を改善し、高温割れを防ぐことができます。
はい。このシリーズは特に重工業用途向けに設計されており、18,000Wの大容量冷却システムを搭載することで、フル負荷での終日運転時でも一定の温度を維持し、電力低下を防ぎます。
適切なパラメータとワイヤ補正を用いることで、接合部の強度は母材の80~90%以上に達することが可能です。従来のリベット接合や接着と比較して、レーザー溶接は重量を大幅に軽減し、接合部の機械的性能を向上させます。
アルミニウムや鉄骨構造物向けのハイブリッド型ファイバーレーザー溶接機をお探しですか?
今すぐお見積もりをご依頼ください。当社の専門家が最適なモデル選びをお手伝いいたします。
KPS 2000W/3000Wレーザー洗浄機が光蒸発によってどのように動作するのかをご覧ください。基材に損傷を与えることなく、金属の錆を高効率かつ環境に優しく除去します。
チューブの形状、材料の厚さ、電力要件、生産量、自動化ニーズに基づいて、チューブ用レーザー切断機を選ぶための完全な購入ガイド。
最大出力1500Wのレーザー溶接機は、実際の作業現場でどのような性能を発揮するのでしょうか?ステンレス製のキャビネットから自動車修理まで、この1500Wの出力が研磨作業なしで高速レーザー溶接の仕上がりをどのように向上させるかをご覧ください。
自動車、エレクトロニクス、医療など、さまざまな業界でレーザー溶接がどのように活用されているかをご覧ください。その精度、種類、そしてビジネスにおけるメリットについて学びましょう。