目次
イントロダクション
レーザー溶接ヘッドは、携帯型レーザー溶接システムの重要な構成要素であり、溶接品質、安定性、および作業効率に直接影響を与えます。日常的な使用において、レーザー出力の不安定性、保護レンズの損傷、ノズルの摩耗、ワイヤ送給不良などの問題が発生し、溶接性能が低下する可能性があります。レーザー溶接ヘッドによく見られる問題とその原因を理解することで、作業者は不具合を迅速に特定し、効果的な解決策を講じることができます。
この記事では、レーザー出力の問題、レンズの汚染、ノズルの損傷、ワイヤ送給の問題、過熱、メンテナンス方法など、レーザー溶接ヘッドでよく発生する故障とそのトラブルシューティング方法をご紹介します。また、レーザー溶接装置のダウンタイムを削減し、安定した稼働を実現するための実践的な点検手順とメンテナンスのヒントもご紹介します。

レーザー溶接ヘッドとは何ですか?
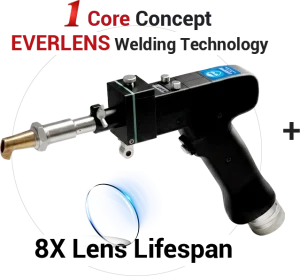
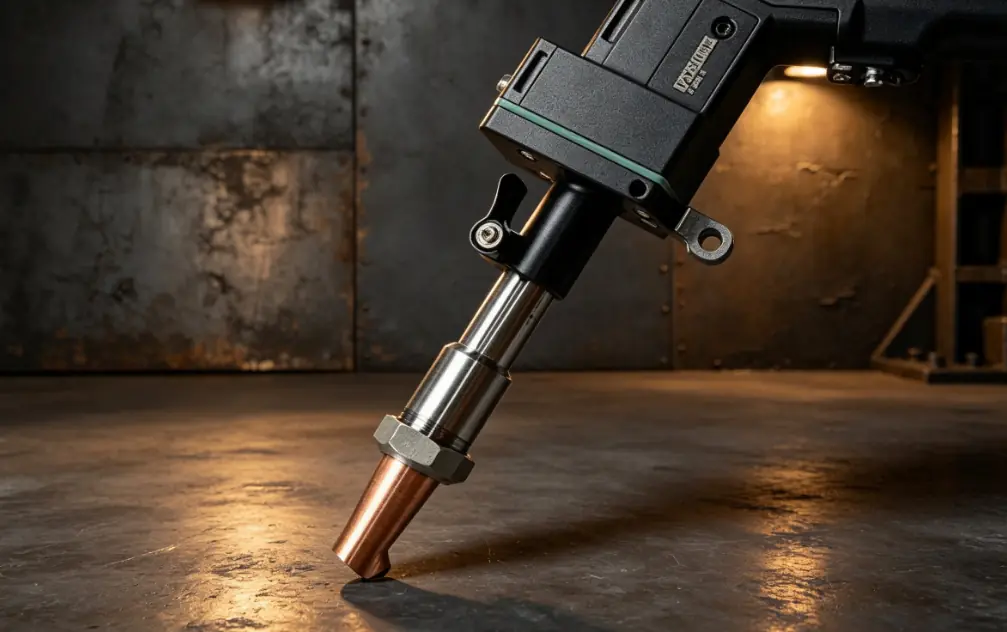
レーザー溶接ヘッドは、レーザー溶接ガンの先端に取り付けられる作業部です。光ファイバーケーブルを通して伝送されるレーザー光を受信し、ワークピースに集束させて溶接プロセスを完了させます。溶接ヘッドは、光学レンズ、保護レンズ、銅製ノズル、ワイヤ送給路、および冷却部品で構成されています。
溶接ヘッド内部の集束レンズは、レーザービームを0.2~0.6mmのスポット径の小さな溶接領域に集中させます。ノズルは溶融池を保護するためのシールドガスを供給し、ワイヤ送給路は必要に応じて溶加材を供給し、冷却システムは長時間運転中に発生する熱を制御します。

レーザー溶接ヘッドの一般的な問題とその解決策
レーザー溶接ヘッドは溶接システムの重要な構成要素です。その状態は、レーザーの透過率、溶接形状、および動作安定性に影響を与えます。一般的な故障としては、保護レンズの汚染、焦点ずれ、ワイヤ送給の問題、シールドガスの問題、冷却システムの不具合などが挙げられます。
焦点ずれ
- 問題点:高出力溶接中、集光レンズが発熱します。温度変化により焦点位置がずれ、溶け込みが不安定になったり、溶接部が不均一になったりする可能性があります。焦点ずれが0.2mmを超えると、溶接品質に影響が出る場合があります。
- 解決策:溶接品質が変化する場合は、レンズアセンブリの冷却性能を確認し、焦点位置を調整してください。連続運転中は、安定した温度状態を維持してください。
保護レンズの汚染
- 問題点:溶接作業中に、溶接スパッタ、煙、金属粒子が保護レンズに付着する。レンズが汚染されるとレーザー透過率が低下し、溶接の浸透度に影響が出る。
- 解決策:保護レンズを定期的に清掃し、破損したレンズは速やかに交換してください。汚染を低減するために、適切なシールドガス(一般的にはアルゴンガス流量を20~25L/分に設定)を使用してください。
保護レンズの用途と製品詳細をご覧ください:ハンドヘルドレーザー溶接機用レーザー溶接機保護レンズ&フォーカスレンズ(5+1個)
ワイヤ送給の問題
- 問題点:ワイヤ送給が不安定なため、溶接部の充填ムラ、溶接幅のばらつき、溶接外観の不良が生じる。主な原因としては、ワイヤ圧の不適切、送給ローラーの摩耗、ワイヤ経路の詰まりなどが挙げられる。
- 解決策:ワイヤフィーダー、送りローラー、ワイヤガイドチューブを確認してください。レーザー出力、溶接速度、材料要件に応じてワイヤ送り速度を調整してください。
ワイヤフィーダー、ワイヤ送給速度、および電力設定の詳細をご覧ください:レーザー溶接ワイヤフィーダー、レーザー溶接ワイヤ送給速度:適切なパラメータの設定方法
遮蔽ガスの流れに関する問題
- 問題点:シールドガスの流量が不足すると、溶接部に酸化や気孔が発生します。一方、ガス流量が過剰だと乱流が発生し、溶融池の安定性に影響します。
- 解決策:溶接工程に応じてガス流量とノズル位置を調整してください。溶接部を保護するため、アルゴンガスの流量を通常20~25L/分程度に安定させてください。
溶接品質を向上させるために、溶接時には保護ガスがよく使用されます。ガスの分類と用途については、こちらをご覧ください:レーザー溶接におけるアルゴンと窒素:どちらのガスを使用すべきか?
振動システムの故障
- 問題点:振動機構はレーザービームの動きを制御します。この機構に不具合があると、特にアルミニウム溶接や隙間充填用途において、溶接パターンの不規則性や熱分布の不安定性が生じます。
- 解決策:振動モーター、制御システム、および溶接パラメータを確認してください。材料の厚さと溶接速度に基づいて、振動幅と周波数を調整してください。
冷却システムの故障
- 問題点:冷却が不十分だと、光学部品や機械部品の温度が上昇します。高温条件下での長期運転は、特に3kWを超えるレーザー出力の場合、焦点ずれや部品の摩耗を引き起こします。
- 解決策:作業開始前に冷却液の温度と流量を確認してください。溶接中の過熱を防ぐため、冷却システムを20~25℃に保ってください。
レーザー溶接ヘッドの故障は、主に光学部品、消耗部品、ワイヤ送給システム、冷却装置で発生します。定期的な点検と適切なパラメータ調整を行うことで、装置のダウンタイムを削減し、安定した溶接性能を維持できます。
レーザー溶接ヘッドのトラブルシューティングチェックリスト
レーザー溶接ヘッドの不具合は、主に光学部品、機械部品、ガス供給、ワイヤ送給、冷却システムに関連しています。以下のチェックリストは、よくある問題、考えられる原因、および迅速な点検のためのトラブルシューティング方法を一覧にしたものです。
| 問題 | 考えられる原因 | チェックと解決策 |
|---|---|---|
| レーザー出力が低い、または溶接が不安定な場合 | 保護レンズの汚染、レンズの損傷、光路の汚染 | 保護レンズにほこり、飛沫、焦げ跡がないか確認してください。レンズを清掃するか、破損している場合は交換してください。 |
| 溶接継ぎ目が不均一または溶け込み不良 | 焦点ずれ、レーザー位置合わせの誤り、溶接パラメータの不適切 | レーザースポットの位置を確認し、焦点を調整してください。焦点精度は±0.05mm以内に保ってください。 |
| 溶接ヘッドノズルの損傷 | 衝突、高温、長期摩耗 | ノズルの状態を確認してください。変形、摩耗、または亀裂が見られる場合は、ノズルを交換してください。 |
| 溶接面が黒ずんでいる、または煙が多すぎる | シールドガス不足、ガスの方向間違い、ノズル詰まり | ガス圧とノズルの状態を確認してください。安定した保護のためには、通常8~15L/分のシールドガス流量を調整してください。 |
| ワイヤ送給の不均一または溶接幅の不均一 | ワイヤフィーダーの故障、送りローラーの摩耗、ワイヤ圧の不適切 | ワイヤフィーダー、送りローラー、ワイヤ経路を確認してください。溶接条件に応じて、ワイヤ速度と送り圧力を調整してください。 |
| 溶接ヘッドの過熱 | 冷却システムの故障、冷却液流量不足、作動温度の上昇 | 冷却水の温度、水位、循環状態を確認してください。運転中は冷却水の温度を20~25℃程度に保ってください。 |
| レーザー出力なし | レーザー光源のアラーム、ケーブル接続の問題、光学部品の損傷 | レーザー光源の状態、電源接続、および内部光学部品を確認してください。必要に応じて、損傷した部品を交換してください。 |
| 動作中のレーザー出力低下 | レーザー光源の劣化、レンズの汚染、冷却性能の低下 | レーザー出力と光学部品を確認してください。連続溶接中に出力が低下する場合は、冷却システムを点検してください。 |
| 溶接ヘッドのアラームが頻繁に鳴る | 接続不良、センサーエラー、不安定な動作環境 | 電気接続、センサー、および動作状態を確認してください。作業環境の温度は15~30℃程度に保ってください。 |
レーザー溶接ヘッドの部品を定期的に点検し、問題が発生した場合は速やかに解決することで、溶接不良や不要な機器の停止を回避してください。
レーザー溶接ヘッドのトラブルを未然に防ぐには?
- 保護レンズは定期的に清掃してください。溶接の前後に保護レンズを点検し、レーザー出力の低下や溶接不良を防ぐため、ほこりや飛沫を速やかに除去してください。
- 消耗部品は適時に交換しましょう。ノズル、保護レンズ、その他の摩耗部品を定期的に点検してください。溶接性能の不安定化を防ぐため、損傷した部品は交換してください。
- 冷却システムの維持管理 ― 冷却液の温度、水位、流量を定期的に確認してください。連続溶接中は、冷却システムが正常に作動するようにしてください。
- ワイヤ供給システムの点検 — ワイヤ経路を清潔に保ち、供給ローラー、ワイヤ圧力、供給速度を点検して、ワイヤ供給の不安定化を防ぎます。
- 適切な溶接パラメータを使用する — 材料の厚さと溶接要件に応じて、適切なレーザー出力、溶接速度、焦点位置、ワイヤ送給速度を設定してください。
- 作業エリアを清潔に保つ ― 光学部品や内部部品を保護するため、機器周辺のほこり、金属片、溶接スパッタを減らしてください。
- 定期的な機器点検を実施する — 接続部、センサー、機械部品を定期的に点検し、動作上の問題が発生する前に、緩んでいる部品や損傷している部品を発見する。
レーザー溶接ヘッドはいつ交換すべきですか?
1. レーザー出力の不安定性:清掃および調整後もレーザー出力が不安定な場合は、溶接ヘッドを交換してください。
2. 溶接品質不良:溶け込み不良、継ぎ目の不均一、スパッタ過多などの溶接欠陥がパラメータ調整で解決できない場合は、交換が必要です。
3. 光学部品の損傷:内部レンズシステムまたは主要な光学部品が損傷し、修理できない場合は、溶接ヘッドを交換してください。
4. 頻繁な機器の故障:繰り返し発生するアラーム、信号エラー、または不安定な動作は、溶接ヘッドの交換が必要であることを示しています。
5. 高いメンテナンスコスト:修理費用とダウンタイムが継続的なメンテナンスの価値を上回る場合は、溶接ヘッドを交換してください。
結論
レーザー溶接ヘッドの性能は、溶接品質と装置の動作に直接影響します。レンズの汚染、ノズルの摩耗、ワイヤ送給不良、冷却の問題などは、溶接不良や生産停止を避けるために、速やかに点検・対処する必要があります。
KEMPSONは、さまざまな産業用途向けに信頼性の高いレーザー溶接ソリューションと溶接ヘッドアクセサリーを提供しています。技術サポート、機器選定、交換部品が必要な場合は、専門家によるサポートを受けるために当社までお問い合わせください。

FAQ
レーザー溶接ヘッドによくある問題点は何ですか?
一般的な問題としては、保護レンズの汚染、ノズルの損傷、ワイヤ送給の不安定、焦点ずれ、冷却不良、レーザー出力の不安定などが挙げられます。
私のレーザー溶接ヘッドは、なぜ安定した溶接ができないのでしょうか?
溶接品質の不安定さは、通常、レンズの汚れ、焦点位置の誤り、不適切な溶接パラメータ、またはワイヤ送給の不安定さによって引き起こされます。
レーザー溶接ヘッドのレンズはどのくらいの頻度で清掃すればよいですか?
保護レンズは定期的に点検し、表面にほこり、煙、溶接スパッタなどが付着した場合は清掃してください。
レーザー溶接ヘッドが過熱する原因は何ですか?
過熱の主な原因は、冷却液の流量不足、水の循環異常、または高出力レーザーでの連続運転です。
レーザー溶接ヘッドのノズルを交換する必要があるのはなぜですか?
ノズルは、長期間の使用や衝突により変形または摩耗する可能性があり、シールドガスの流れや溶接品質に影響を与える。
レーザー出力が低いレーザー溶接ヘッドのトラブルシューティング方法を教えてください。
電力損失の原因を特定するために、保護レンズ、光学部品、レーザー光源の状態、および冷却システムを点検してください。
レーザー溶接ヘッドの寿命はどれくらいですか?
耐用年数は、レーザー出力、動作環境、動作頻度、およびメンテナンス状況によって異なります。
損傷したレーザー溶接ヘッドは修理できますか?
保護レンズ、ノズル、ワイヤ送給部品など、一部の部品は交換可能です。内部光学系が損傷した場合は、溶接ヘッドの交換が必要になる場合があります。