目次
イントロダクション
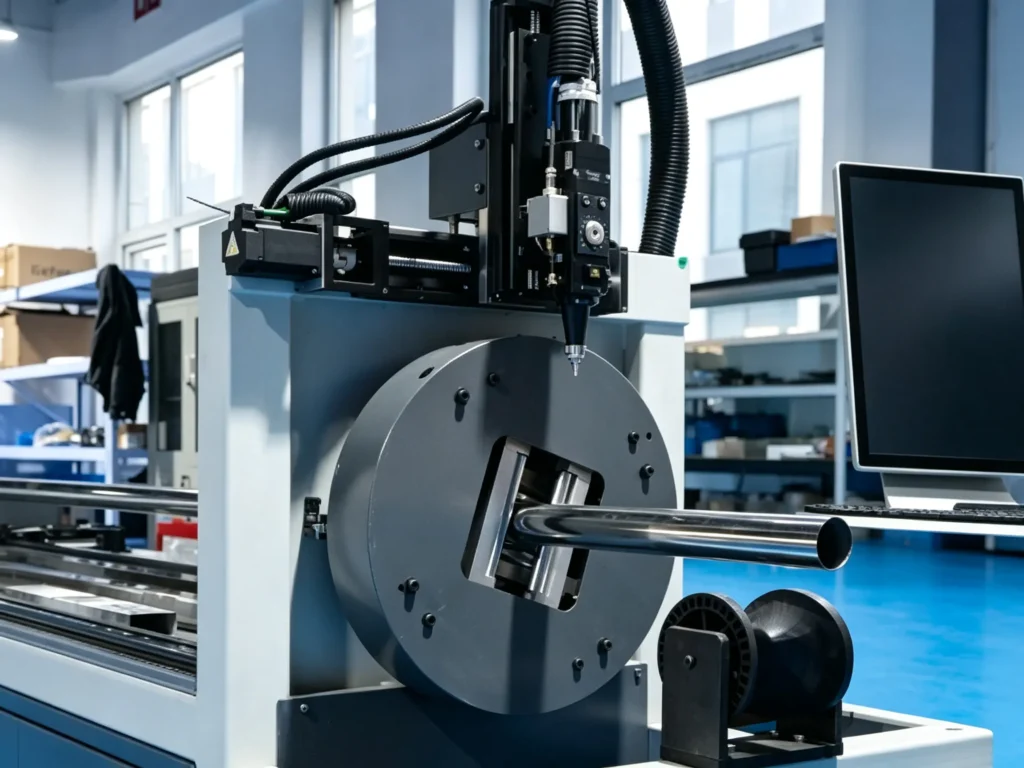
チューブレーザー切断機は、レーザー光源、切断ヘッド、チャックシステム、空気圧システム、冷却システム、およびCNC制御システムの協調動作に依存しています。粉塵の堆積、光学部品の汚染、潤滑不足、または冷却システムの不具合は、切断精度に影響を与え、切断品質を低下させ、予期せぬ機械の停止を引き起こす可能性があります。定期的な点検と適切なメンテナンスにより、これらのシステムを良好な状態に保つことができます。
このガイドでは、日常的なメンテナンスチェックリスト、定期点検の要件、および一般的なチューブレーザー切断機の不具合とその実践的なトラブルシューティング方法について解説します。また、メンテナンススケジュールの設定方法や、専門的な技術サポートが必要なタイミングについても説明します。

チューブレーザー切断機の定期的なメンテナンスが重要な理由とは?
チューブレーザー切断機は、複数のシステムが連携して動作します。粉塵、摩耗した部品、接続部の緩み、潤滑不良などは、切断結果に影響を与え、機械の故障を引き起こす可能性があります。定期的なメンテナンスを行うことで、機器を正常な動作状態に保つことができます。
一貫した切断品質を維持する
保護窓に汚れが付着すると、レーザー光の透過率が低下します。ノズルの摩耗、焦点位置のずれ、チューブの固定不良なども、切断不良、バリ、寸法誤差の原因となります。
設備のダウンタイムを削減
冷却系の不具合、チャックの摩耗、送り機構の不具合、センサーの故障などは、生産を中断させる原因となります。定期的な点検を行うことで、オペレーターは接続部の緩み、異常な動き、システムアラームなどを、機械の停止につながる前に発見することができます。
機械部品の耐用年数を延ばす
保護窓、ガイドレール、ラック、ギア、ベアリングは運転中に摩耗します。定期的な清掃、潤滑、フィルター交換、点検を行うことで、汚れの蓄積や不要な摩耗を軽減できます。
チューブレーザー切断機の日常メンテナンスチェックリスト
日常点検では、切削ヘッド、冷却システム、ガス供給装置、チャック、伝動装置、電気キャビネット、および切りくず除去システムを点検します。生産開始前にこれらの部品を点検し、汚染、摩耗、漏れ、接続部の緩み、異常動作がないか確認してください。
1. レーザー切断ヘッドおよび光学部品
- 保護窓にほこり、汚れ、傷、または損傷がないか点検してください。
- ノズルに詰まり、変形、金属の堆積がないか確認してください。
- セラミックリングにひび割れや損傷がないか確認してください。
- ノズルとカッティングヘッドの接続部に緩みがないか確認してください。
メンテナンスに関する注意事項:光学部品の清掃または交換は、製造元が指定する材料と手順に従って行ってください。レンズを通常の布で拭かないでください。
2. 冷却システムと水冷チラー
- チラーの水位と運転温度を確認してください。
- 冷却パイプと接続部からの漏れがないか点検してください。
- 冷却水の水質とフィルターの状態を確認してください。
- チラーの警報や異常な運転状況を監視する。
メンテナンスに関する注意事項:冷却液の種類、水質、動作温度、交換間隔については、レーザー光源およびチラーの製造元の指示に従ってください。
3. 空気圧システムと切断ガス供給
- 窒素、酸素、または圧縮空気の供給圧力を確認してください。
- ガス管と接続部を点検し、ガス漏れがないか確認してください。
- 圧力調整器とフィルターを点検してください。
- 切断中はガス圧の安定性を監視する。
メンテナンスに関する注意事項:ガス圧は、選択した材料、厚さ、および切断プロセスに応じて指定された範囲内に維持してください。
4. チャック、クランプおよびチューブ供給システム
- チャックの爪に摩耗、損傷、金属の付着がないか点検してください。
- チャックの締め付けと解放の動作を確認してください。
- チャックの回転中にチューブがしっかりと掴まれている様子を観察してください。
- チューブ支持ローラーと送り機構を点検してください。
- クランプ部分から金属片や破片を取り除いてください。
メンテナンスに関する注意事項:異なる直径、形状、肉厚のチューブを加工する際は、チャックの状態とチューブサポートの状態を確認してください。
5. ガイドレール、伝動装置および潤滑システム
- ガイドレールとリニアベアリングに埃や異物が付着していないか点検してください。
- ラックアンドピニオンに汚れや目に見える摩耗がないか確認してください。
- 自動潤滑システムの潤滑油レベルを監視してください。
- 機械の動作中に、異音や振動がないか注意深く聞いてください。
メンテナンスに関する注意事項:指定された潤滑剤を使用し、製造元の清掃および潤滑間隔に従ってください。
6. 電気キャビネットおよびCNC制御システム
- CNC制御盤で、アクティブなアラームやエラーメッセージがないか確認してください。
- アクセス可能なケーブルとコネクタに目に見える損傷がないか点検してください。
- 電気キャビネットの換気装置と冷却ファンを確認してください。
- センサーとリミットスイッチの動作を確認してください。
保守に関する注意事項:内部の電気点検は、適切な電源遮断を行った後、資格のある技術者が実施する必要があります。
7. 機械ベッドおよび切りくず除去システム
- 機械のベッド部とチャック部に溜まった金属片を取り除いてください。
- スラグおよび残骸の収集場所を点検してください。
- チップコンベアに詰まりがないか確認してください。
- 保護カバーと機械筐体を点検してください。
- 荷積み・荷降ろしエリアは常に整理整頓しておいてください。
メンテナンスに関する注意事項:機械の動作を妨げる可能性があるため、チャック、ガイドレール、チューブサポート、および切りくず収集エリアから金属片を取り除いてください。
日常メンテナンスチェックリストの概要
| 成分 | 検査項目 | 何を確認する |
|---|---|---|
| 切削ヘッド | 保護窓 | ほこり、汚れ、傷 |
| ノズル | ノズルの状態 | 摩耗、詰まり、変形 |
| 冷却装置 | 冷却システム | 温度、水位、漏水 |
| ガスシステム | ガス供給 | 圧力、漏れ |
| チャック | クランプシステム | 顎の摩耗、グリップの状態 |
| トランスミッション | ガイドレールとラック | 破片、潤滑油、異常な音 |
| 電気キャビネット | 電気システム | 警報、換気、目に見える損傷 |
| チップコンベヤー | 破片の除去 | 詰まり、蓄積されたチップ |
注:メンテナンス手順および点検間隔は、機械メーカーのマニュアルおよび実際の運転状況に従ってください。
チューブレーザー切断機の定期メンテナンス
日常点検では、通常の運転状態を確認します。定期点検では、機械的な摩耗、システム性能、位置決め精度、および部品の状態を重点的に確認します。以下のスケジュールは、週次、月次、四半期、または年次点検の目安となります。
毎週のメンテナンス
- 機械の表面、チャック部分、および切りくず収集ゾーンなど、手の届く範囲を清掃してください。
- チャックの爪、チューブ支持部、送りローラーに摩耗や損傷がないか点検してください。
- 自動潤滑システムの動作と潤滑油レベルを確認してください。
- ガスフィルター、圧力調整器、および空気圧接続部を点検してください。
- CNCのアラーム記録を確認し、繰り返し発生する機械の不具合を記録する。
毎月のメンテナンス
- ガイドレール、ラック、ギア、およびトランスミッション部品の摩耗状態を点検する。
- 電気キャビネットの換気と冷却ファンの動作を確認してください。
- ケーブルキャリアおよび可動ケーブル接続部に損傷がないか点検してください。
- 冷却システムのフィルター、パイプ、接続部を点検してください。
- チャックの位置とチューブの送り精度を確認してください。
四半期ごとまたは年間のメンテナンス
- 機械式トランスミッション部品、ベアリング、および駆動システムに摩耗がないか点検する。
- 機械のアライメントと位置決め精度を確認してください。
- レーザー光源と切断ヘッドを、製造元の指示に従って点検してください。
- 冷却システムの状態を評価し、必要に応じてフィルターや消耗品を交換してください。
- 電気系統、サーボドライブ、CNC制御装置の専門的な点検を手配してください。
保守点検スケジュールに関する注記:これらの点検間隔は一般的な目安であり、すべての機械に適用される固定的な要件ではありません。実際の点検頻度は、稼働時間、生産負荷、作業環境、および製造元の保守マニュアルによって異なります。
チューブレーザー切断機の一般的な問題点と解決策
チューブレーザー切断における問題は、切断パラメータの誤り、光学部品の汚染、機械的な摩耗、ガス供給の不安定性、または制御システムの不具合などが原因で発生する可能性があります。以下のセクションでは、一般的な動作上の問題、その考えられる原因、および各不具合の原因を特定するために必要な点検手順について説明します。
1. 切断が不完全または切断に失敗
レーザーは管壁を切断できず、切断されていない部分や不完全な端が残る。
考えられる原因:
- レーザー出力または切断速度が不適切です。
- ピント位置が不適切です。
- 切断ガス圧が不十分または不安定です。
- 汚れている、または破損している保護窓。
- 材料または肉厚に対して不適切な切断条件。
トラブルシューティング:
- レーザー出力と切断パラメータを確認してください。
- 焦点位置を確認してください。
- 保護窓とノズルを点検してください。
- ガス圧と供給の安定性を確認してください。
- 管の材質と肉厚に応じてパラメータを調整してください。
2. 過剰なバリと粗い刃先
切断面に沿って、バリ、スラグ、または粗い表面が現れる。
考えられる原因:
- 切断速度が不適切です。
- ピント位置が不適切です。
- 切断ガス圧が不足しています。
- ノズルが汚染されているか、破損している。
- 材料および厚みに対して不適切な切断条件。
トラブルシューティング:
- 切断速度と焦点位置を確認してください。
- ノズルに詰まりや損傷がないか点検してください。
- 切断ガスの圧力を確認してください。
- 試し切りを行い、切断結果に応じてパラメータを調整してください。
3.切断寸法の不一致または位置決め誤差
切削寸法がプログラムされた値と異なる、または穴やスロットの位置が一致しない。
考えられる原因:
- チャックの滑り、またはクランプの不安定。
- チューブの変形、または支持不足。
- チューブの長さの測定が間違っています。
- 機械的なバックラッシュまたは伝動装置の摩耗。
- CNC座標系のキャリブレーションが正しくありません。
トラブルシューティング:
- チャックの爪と締め付け状態を点検してください。
- チューブの支持状態と栄養供給の安定性を確認してください。
- チューブの寸法と位置決め設定を確認してください。
- トランスミッション部品に摩耗や緩みがないか点検してください。
- CNC座標系の校正を確認してください。
4. チューブの滑りまたはチャックのクランプの不安定
チューブは回転時または送り込み時にチャック内で移動するため、切断位置と精度に影響を与える。
考えられる原因:
- チャックの爪が摩耗または損傷している。
- 締め付け圧力が不適切です。
- クランプ面に油や金属片が付着している。
- チューブの形状に対して、ジョーの形状が不適切です。
- チューブの寸法がチャックのクランプ範囲外です。
トラブルシューティング:
- チャックの爪に摩耗や汚れがないか点検してください。
- 締め付け圧力と把持状態を確認してください。
- クランプ面を清掃してください。
- 丸型、角型、またはその他の形状のチューブに対応するジョー構成を確認してください。
- チューブの寸法が規定の締め付け範囲内であることを確認してください。
5. レーザー切断ヘッドの過熱またはアラーム
切断ヘッドが動作中に温度アラームを作動させるか、停止する。
考えられる原因:
- 冷却システムの異常。
- 冷却液の流れが制限されている。
- 冷却パイプからの漏れ。
- センサーまたは電気接続の不具合。
- 内部切削ヘッド部品の損傷。
トラブルシューティング:
- 冷却水の温度と流量を確認してください。
- 冷却パイプと接続部を点検してください。
- 切断ヘッドのアラーム記録を確認する。
- アクセス可能なセンサーと接続部を確認してください。
- アラームが続く場合は、操作を停止し、技術サポートに連絡してください。
6. レーザー出力または切断性能の不安定性
プログラムされたパラメータが変更されていない場合でも、切断性能は運転中に変動する。
考えられる原因:
- レーザー光源警報。
- 汚染された光学部品。
- 冷却状態が不安定。
- 電源供給の変動。
- 接続が緩んでいるか破損しています。
トラブルシューティング:
- レーザー光源のアラーム記録を確認してください。
- 保護窓と光学部品を点検してください。
- 冷却システムの動作を確認してください。
- 電源供給状況を確認してください。
- レーザー光源または内部電気系統の故障については、資格のある技術者にご連絡ください。
7. チューブ供給または自動装填の不具合
機械がチューブを不均一に供給したり、材料の位置を正しく設定できなかったり、自動供給中に停止したりする。
考えられる原因:
- チューブ支持部の位置ずれ。
- 給餌パラメータが間違っています。
- センサーの故障。
- 機械的な障害。
- チューブの寸法または積載位置が間違っています。
トラブルシューティング:
- 送りローラーとチューブ支持部の位置合わせを確認してください。
- 給餌条件を確認してください。
- センサー信号とリミットスイッチを点検する。
- 機械的な障害物を取り除く。
- チューブの寸法と積載位置が機械の設定と一致していることを確認してください。
8. CNCアラームまたは予期せぬ機械停止
機械が予期せず停止するか、CNC制御パネルにアラームが表示される。
考えられる原因:
- サーボドライブのアラーム。
- リミットスイッチ作動。
- 電気接続不良。
- 冷却システムまたは空気圧システムの警報。
- 緊急停止作動。
トラブルシューティング:
- 警報コードとメッセージを記録してください。
- 該当するサーボシステム、冷却システム、または空圧システムを確認してください。
- 手の届く範囲にある電気接続部を点検してください。
- リミットスイッチと非常停止状態を確認してください。
- 再起動する前に、機械のアラームマニュアルに従ってください。
故障箇所を特定せずに、アラームを繰り返しリセットしたり、安全保護機能をバイパスしたりしないでください。
チューブレーザー切断機のよくある問題:クイックトラブルシューティング表
| 共通の問題 | 考えられる原因 | 初期チェック |
|---|---|---|
| 不完全な切断 | パラメーター、フォーカス、またはガス圧が正しくありません | 切断設定とノズルを確認してください |
| 過剰なバリ | 速度、焦点、またはガス供給が不適切です | 切断状態を検査する |
| 寸法誤差 | チャックの滑りまたはキャリブレーションの問題 | クランプと位置決めを確認する |
| チューブの滑り | ジョーの摩耗または不適切なクランプ | チャックとチューブの表面を点検する |
| 切断ヘッドアラーム | 冷却系またはセンサー系の問題 | 冷却システムとアラームを確認してください |
| 不安定な切断 | 光学的汚染、レーザーまたは電源の故障 | アラームと光学部品を確認してください |
| 給餌失敗 | センサーの故障または機械的な障害 | 積載および供給システムを点検する |
| CNCシャットダウン | サーボ式、電気式、または安全アラーム | アラームコードとシステムステータスを確認してください。 |
チューブレーザー切断機の一般的な故障を防ぐ方法
- 製造元のメンテナンススケジュールに従ってください。機械のマニュアルに記載されているメンテナンス間隔に従ってください。点検、潤滑、部品交換の記録を残してください。
- 適切な消耗品および交換部品を使用してください:保護窓、ノズル、セラミックリング、フィルター、潤滑剤、および冷却システムの消耗品は、機械のモデルと互換性のあるものを使用してください。
- 機械のアラームと動作状況を監視する:レーザー光源、チラー、サーボドライブ、CNCシステムからのアラームを確認します。繰り返し発生する故障を記録し、その原因を調査します。
- 機械と作業環境を清潔に保つ:チャック、ガイドレール、送り機構、電気キャビネットの換気エリアから金属粉塵、スラグ、油の残留物を取り除いてください。
- 日常点検手順に関するオペレーターの研修:オペレーターに対し、機械の起動前に点検を行い、運転中に異常状態を特定し、適切な停止手順に従うよう研修を行う。
チューブレーザー切断機のメンテナンススケジュール
| メンテナンス頻度 | 主なメンテナンス作業 | 責任者 |
|---|---|---|
| 各シフト開始前 | 機械のアラーム、切断ヘッド、冷却システム、ガス供給、チャック、および機械全体の状態を確認してください。 | Operator |
| 毎日 | 金属片を取り除き、ノズルを点検し、冷却液とガスの供給状況を確認してください。 | Operator |
| 毎週 | チャックの爪、チューブサポート、潤滑システム、およびフィルターを点検してください。 | オペレーター/技術者 |
| 月額 | トランスミッション部品、電気キャビネットの換気装置、および機械の状態を点検する。 | 保守技術者 |
| 四半期単位 | 位置決め精度、トランスミッションの摩耗、およびシステム全体の状態を確認してください。 | 保守技術者 |
| 年単位 | メーカーの規定に従って、機械の総合的な点検と定期メンテナンスを実施してください。 | 資格のある技術者 |
メンテナンス間隔は、稼働時間、切削材料、生産負荷、および作業環境に応じて調整してください。高負荷の機械は、より頻繁な点検が必要になる場合があります。
チューブレーザー切断機の専門技術者に連絡すべきタイミングは?
次のような場合は、資格のある技術者に連絡してください。
- レーザー光源または切断ヘッドのアラームが繰り返し発生する。
- サーボモーターまたは駆動システムが異常動作している。
- 定期検査後も、切断精度は規定の許容範囲外のままである。
- 基本的な点検後も冷却システムの不具合が解消されない。
- 電気系統の故障または内部配線の損傷が発見された。
- チャックの動きが不安定になるか、伝動部品が損傷する。
- 主要部品の修理、交換、または再調整が必要です。
メンテナンスを行う前に機械を停止してください。製造元のシャットダウンおよび電源遮断手順に従ってください。適切な安全許可と資格がない限り、レーザー保護区域を開けたり、電気部品に触れたりしないでください。
結論
チューブレーザー切断機のメンテナンスには、日常点検、定期点検、トラブルシューティング、および部品交換が含まれます。切断ヘッド、チャック、冷却システム、ガス供給、および伝動部品を定期的に点検することで、機器の故障を減らし、切断性能を要求範囲内に維持できます。
KEMPSONは、ISO 9001、CE 、RoHS認証を取得し、特許技術を有するレーザー機器メーカーです。同社は、機器選定、設置に関するガイダンス、リモート技術サポート、および3年間の保証を提供しています。
チューブレーザー切断装置、メンテナンスサポート、または機械選定については、KEMPSONまでお問い合わせください。技術的なご相談をご希望の場合は、チューブの仕様と生産要件をお送りください。

FAQ
チューブレーザー切断機はどのくらいの頻度でメンテナンスを行うべきですか?
各シフト開始前に機械を点検し、毎日清掃を行ってください。チャックと潤滑システムは毎週、伝動部品は毎月、機械の精度は毎年点検してください。点検間隔は、稼働時間とメーカーのマニュアルに従って調整してください。
チューブレーザー切断機を起動する前に確認すべきことは何ですか?
切断ヘッド、保護窓、冷却システム、ガス圧、チャック爪、チューブ送り機構を点検してください。生産開始前に、CNCおよびレーザー光源のアラームを確認してください。
チューブレーザー切断機で最もよくある問題点は何ですか?
一般的な問題としては、切断不完全、過剰なバリ、寸法誤差、チャックの滑り、冷却システムのアラーム、レーザー出力の不安定性、チューブ供給の不具合、予期せぬCNCの停止などが挙げられます。
チューブレーザー切断機で過剰なバリが発生するのはなぜですか?
バリが過剰に発生する原因としては、切断速度、焦点位置、ガス圧の誤りなどが挙げられます。ノズルの詰まりや損傷、材料や肉厚に不適切な切断条件も、切断面の品質に影響を与える可能性があります。
私のチューブ型レーザー切断機が材料を切断できないのはなぜですか?
レーザー出力、切断速度、焦点位置、補助ガス圧を確認してください。ノズルと保護窓に汚れや損傷がないか点検してください。切断条件が材料と肉厚に合致していることを確認してください。
レーザー切断ヘッドの保護窓はどのくらいの頻度で交換すべきですか?
機械ごとに決まった交換間隔はありません。保護窓に汚れ、傷、または切断性能に影響を与える損傷が見られる場合は交換してください。切断ヘッドの製造元の点検および交換要件に従ってください。
チューブレーザー切断機のチャックシステムはどのようにメンテナンスすればよいですか?
チャックの爪から金属片と油分を取り除きます。爪の摩耗、締め付け圧力、把持の安定性、チャックの動きを確認します。機械メーカーのメンテナンス手順に従ってチャックに潤滑油を塗布します。
チューブレーザー切断機の稼働停止時間を短縮するにはどうすればよいですか?
予防保守スケジュールに従い、消耗品は適時に交換し、繰り返し発生するアラームを記録してください。オペレーターに日常点検の方法を指導し、資格のある技術者による定期的な点検を手配してください。