目次
深溶け込みレーザー溶接は、高エネルギー密度溶接プロセスであり、集束レーザービームを用いてキーホール効果を生み出し、熱影響部を最小限に抑え、歪みを低減しながら、全深度の溶融を実現します。従来のアーク溶接や伝導溶接と比較して、より深い溶接部、より高速な溶接速度、そして優れた接合強度を実現し、ステンレス鋼、炭素鋼、アルミニウム合金、精密金属部品などに最適です。この技術は、自動車製造、航空宇宙構造、バッテリー製造、金属加工、重工業など、幅広い分野で活用されています。
この記事では、深溶け込みレーザー溶接の動作原理と定義を明確に説明し、その利点を分析し、伝導溶接と比較し、適切な材料を概説し、装置の種類と主要なパラメータを紹介し、用途に合った適切なレーザー溶接システムを選択する方法についてご案内します。
深浸透レーザー溶接とは何ですか?
深層浸透レーザー溶接(キーホールレーザー溶接とも呼ばれる)は、高出力レーザービームを用いて金属に蒸発したキーホールを形成する精密接合方法です。このキーホールにより、レーザーエネルギーが材料の厚み全体に浸透し、狭い継ぎ目、最小限の熱影響部、そして優れた機械的強度を備えた深層溶接レーザー加工を実現します。
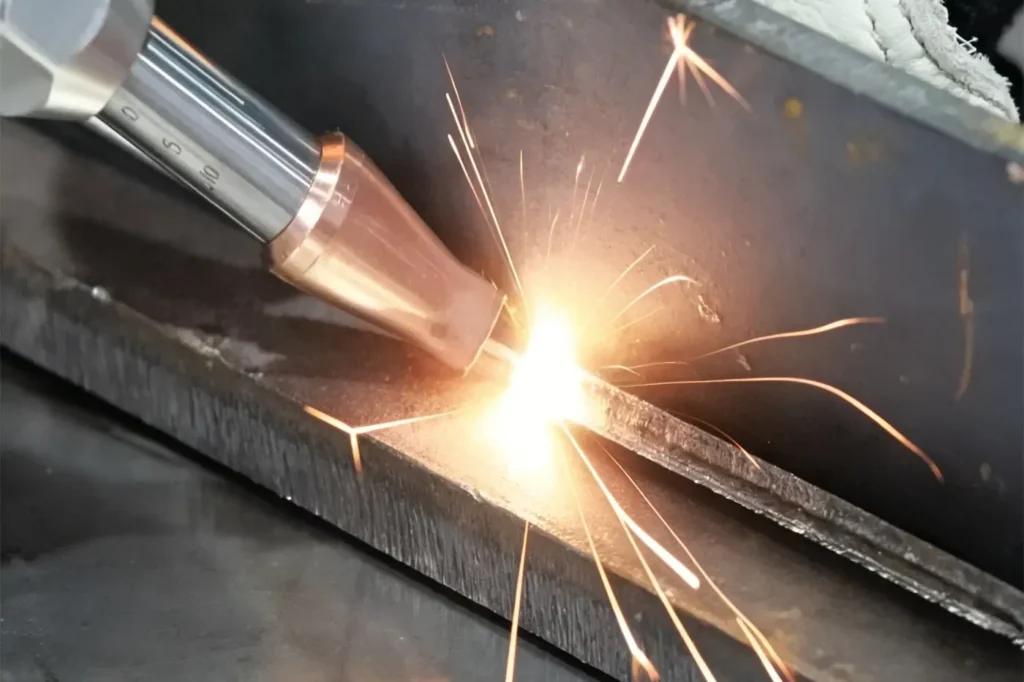
従来のアーク溶接は表面を加熱し、伝導によって金属を溶融させるのに対し、高出力レーザー溶接は材料を直接蒸発させることで、一度のパスで板厚全体に溶け込む溶接を実現します。そのため、自動車、造船、航空宇宙、重機械などの産業において、強度、精度、低歪みが求められる厚板の溶接に特に適しています。
この方法は、速度、精度、信頼性を兼ね備えており、要求の厳しい製造用途において、従来型の溶接方法に比べて大きな利点を提供する。
厚板レーザー溶接機のソリューションについては、こちらをクリックしてご覧ください。
深浸透レーザー溶接はどのように機能しますか?
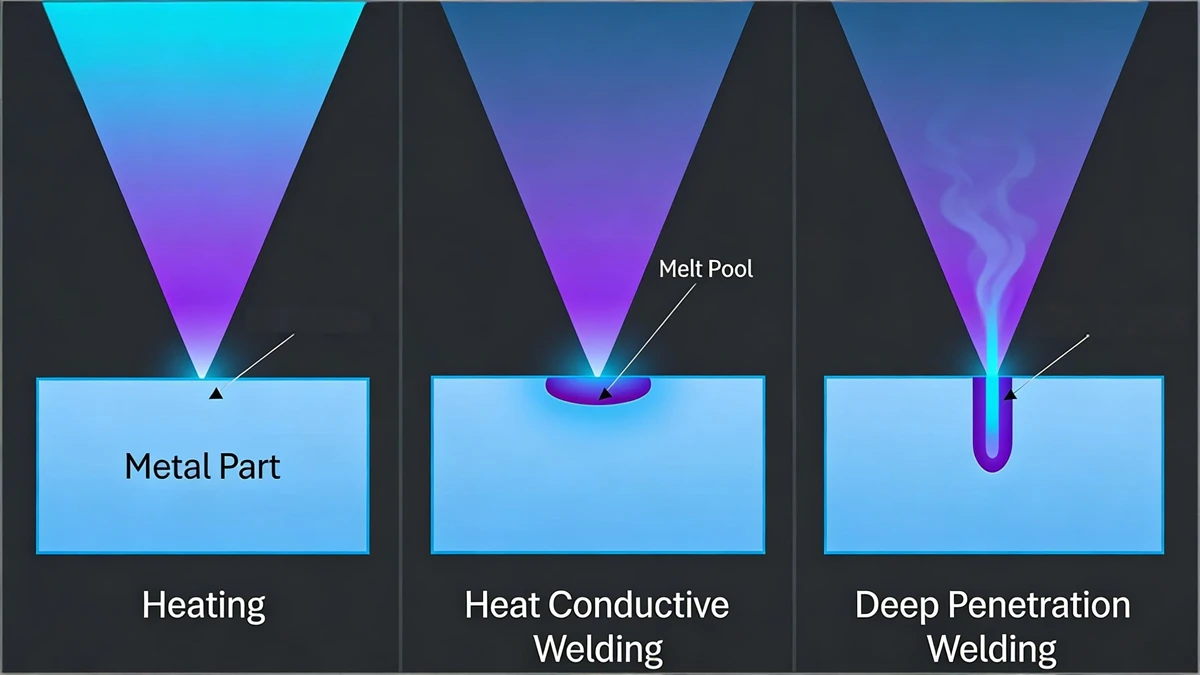
深部浸透レーザー溶接は、キーホール溶接機構によって機能します。このプロセスでは、高強度のレーザービームが金属を蒸発させ、キーホールと呼ばれる狭い蒸気で満たされた空洞を作り出します。 レーザー溶接におけるキーホールとは何か? レーザービームが材料のより深い部分まで浸透することを可能にする。キーホール内の蒸気圧が溶融金属の流れを促進し、安定した溶融池を形成することで、レーザーが歪みを最小限に抑えながら深く浸透することを可能にする。
このプロセスは高エネルギー密度に依存しており、レーザー出力を小さなスポットに集中させることで出力密度を高め、1回のパスで迅速かつ全厚の溶融を可能にします。キーホールの安定性を維持し、一貫した溶接品質を実現するには、適切なビームの焦点合わせと位置合わせが不可欠です。
以下は簡略化されたワークフローです。
- レーザー光線が金属表面に当たる。
- 物質が蒸発する際に鍵穴状の穴が形成される。
- 蒸気圧によって、溶融金属が鍵穴の周囲を循環する。
- レーザーが接合部に沿って移動し、キーホールの奥にある深い溶接継ぎ目を固める。
キーホールレーザー溶接、深層溶接レーザー加工、そしてエネルギーと焦点の精密制御を組み合わせることで、厚板金属や精密部品に対して高品質な溶接を実現します。
深層浸透レーザー溶接と伝導レーザー溶接の比較
深溶け込みレーザー溶接と伝導レーザー溶接は、それぞれ異なる用途に適した2つの一般的なレーザー溶接方法です。深溶け込み(キーホール)溶接は、高出力で集束されたレーザービームを用いて金属を蒸発させ、キーホールを形成することで、1回のパスで全厚の溶融を実現します。一方、伝導溶接は低出力で表面加熱を行い、エネルギーを材料を通して伝導させるため、溶接深度が浅くなり、厚い金属の加工には時間がかかります。
両者の違いを理解することで、材料、厚み、生産要件に最適なレーザー溶接技術を選択できます。どちらの方法も自動車、航空宇宙、バッテリー製造、精密金属加工などの分野で広く用いられていますが、どちらを選ぶかは、必要な溶け込み深さ、速度、溶接品質によって異なります。
| 機能 | 深層レーザー溶接(キーホール溶接) | 伝導レーザー溶接 |
|---|---|---|
| 溶接深さ | 材質と出力に応じて5.35~12mm | 0.5~3mm、浅い表面レベルの溶接 |
| 熱影響部 (HAZ) | 最小限の | より大きな熱歪み |
| レーザー出力 | 3000w-6000w | 低~中出力 |
| 速度 | 高速シングルパス | 速度が遅く、複数回の通過が必要になる場合があります。 |
| 適切な材料の厚さ | 厚い金属 | 薄紙のみ |
| 溶接品質 | 細身で、丈夫で、精密 | 幅が広く、均一性が低い |
| 用途 | 自動車、航空宇宙、重工業 | 電子機器、薄型金属部品 |
| 主な利点 | 高速、低歪み、強力なジョイント | セットアップが簡単、低コスト、薄い素材にも優しい |
優位性
深溶接: 1回の溶接で板厚全体を完全に溶融するため、自動車、造船、クレーン、航空宇宙などの用途における厚板金属の溶接に最適です。
高速溶接:迅速な加工により、生産時間を短縮し、大量生産や重工業における効率性を向上させます。
狭い熱影響部:熱による損傷を最小限に抑え、周囲の材料特性を維持するため、精密部品や電子機器に適しています。
歪みを最小限に抑える:集中エネルギーとキーホール機構により、大型構造物や複雑な組立品の寸法精度を確保します。
高い機械的強度:緻密で均一な溶接部を形成し、優れた接合部の完全性を実現するため、機械部品や構造部品における高負荷用途に適しています。
用途
深溶け込みレーザー溶接は、深い溶接、高い構造強度、高い生産効率が求められる産業に適しています。高出力レーザー溶接能力により、キーホールを確実に形成し、厳しい産業環境下でも完全溶け込み溶接を実現します。
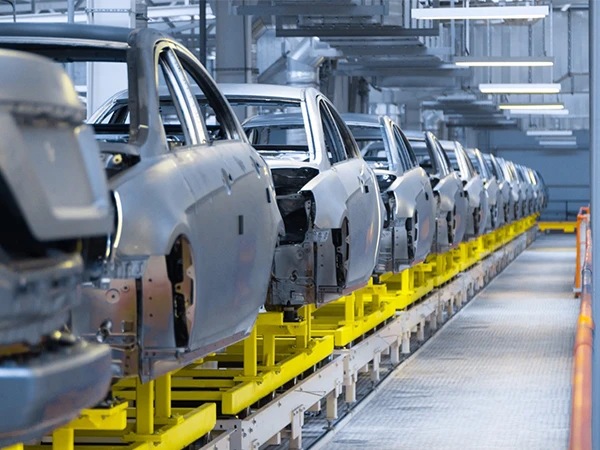
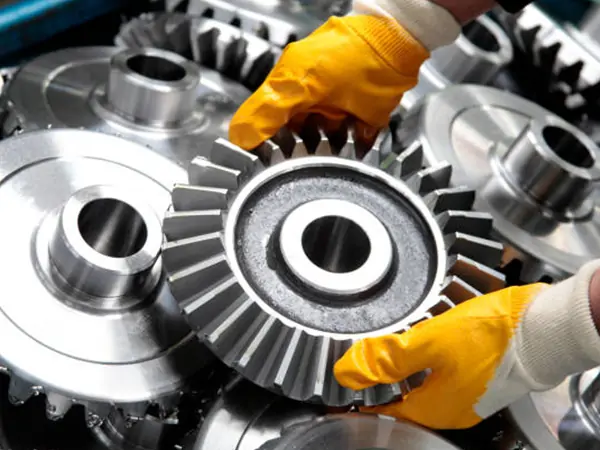
自動車製造
シャーシフレーム、構造補強材、バッテリーケース、トランスミッション部品などに使用されます。深層レーザー溶接プロセスにより接合強度が向上するとともに、軽量車両設計と高速自動生産ラインに対応します。
造船
厚鋼板、船体部材、デッキ構造物の溶接に最適です。キーホールレーザー溶接は歪みを最小限に抑え、大規模な船舶製造における溶接効率を向上させます。
産業機械
厚い材料と高負荷性能が求められる建設機械、鉱山機械、産業用フレームなど、強度が高く深い溶接継ぎ目が必要な箇所に適用される。
航空宇宙
高強度合金や、熱影響部が狭く、厳格な品質管理基準を満たす構造部材の精密溶接をサポートします。
圧力容器
タンク、パイプライン、高圧容器の完全溶け込み溶接を保証し、優れた機械的強度と漏れ防止性能を実現します。
ケンプソンは、産業グレードの深溶け込みレーザー溶接ソリューションを提供しています。これには、ハンドヘルドレーザー溶接機、高出力ファイバーレーザー溶接機システム、自動溶接プラットフォーム、およびカスタマイズ構成が含まれます。当社のエンジニアリングチームは、パラメータ最適化、統合サポート、およびグローバルな製造要件に合わせた拡張可能なシステムを提供します。
適切な材料
深溶け込みレーザー溶接は、全厚溶融、高い接合強度、および最小限の熱歪みを必要とする金属に非常に効果的です。安定した溶接品質を実現し、生産性を最大化するには、適切なレーザー出力、波長、およびビーム焦点を選択することが不可欠です。
| 材料 | 溶接特性 | 産業用アプリケーション | テクニカルノート |
|---|---|---|---|
| ステンレス鋼 | 優れた溶接性、安定したキーホール形成 | 自動車部品、食品機器、構造フレーム | スパッタは最小限で、溶接部はきれいです。 |
| 炭素鋼 | 高い浸透力、コスト効率 | 重機、造船、建設 | 多孔性を避けるためにパラメータ制御が必要 |
| アルミニウム合金 | 軽量、高熱伝導性 | EV用バッテリートレイ、航空宇宙部品 | 放熱のために、より高い電力が必要となる。 |
| チタン合金 | 高い強度対重量比 | 航空宇宙構造物、医療機器 | 酸化を防ぐためにシールドガスが必要です |
深層レーザー溶接に影響を与える要因
深溶け込みレーザー溶接の性能は、エネルギー入力、ビーム特性、および接合部の状態に直接影響されます。このプロセスは、安定したキーホール形成と高いエネルギー密度に依存しており、深い溶接浸透、低気孔率、および一貫した機械的強度を確保するには、溶接パラメータの精密な制御が必要です。以下の技術的要因が溶接品質と生産安定性に影響を与えます。
レーザービーム密度(エネルギー集中度)
レーザービーム密度とは、材料表面におけるレーザーエネルギーの集中度合いを指します。これは主にビームの焦点とスポットサイズ、そしてビームモード特性によって決まります。キーホールの形成と維持には、安定した十分なエネルギー密度が不可欠です。ビームが不安定であったり、集中度が低い場合、気孔、キーホールの崩壊、溶接部の不規則性などの欠陥が発生する可能性があります。
溶接速度
溶接速度は、入熱量と溶け込み挙動に直接影響します。速度が遅いと熱蓄積量が増加し、熱影響部が拡大して歪みが生じる可能性があります。一方、速度が速すぎると溶け込み深さが浅くなり、不完全な溶融を引き起こす可能性があります。適切な速度調整を行うことで、効率と溶接部の健全性のバランスが保たれます。
焦点位置
焦点位置は、レーザーエネルギーが最も集中する場所を定義します。キーホールの安定性と深い貫通を維持するためには、正確な焦点調整が不可欠です。焦点位置がワークピース表面に対して高すぎたり低すぎたりすると、出力密度が低下し、アンダーカット、貫通不足、または過剰なスパッタが発生する可能性があります。
シールドガス
シールドガスは、溶接中に溶融池を酸化や汚染から保護します。また、プラズマ挙動やキーホールの安定性にも影響を与えます。ガス保護が不十分だと、酸化、気孔、または不安定な溶接形状を引き起こす可能性があります。反応性の高い金属の場合、ガスの選択と流量の安定性は特に重要です。
ジョイントの準備とフィットアップ
接合部の隙間と表面状態は、溶接の安定性に大きく影響します。隙間が大きすぎると、溶融池の連続性が損なわれ、溶け込み性能が低下する可能性があります。清潔で適切に位置合わせされた接合部は、安定した溶融と機械的強度を確保するのに役立ちます。
材料タイプ
深溶け込みレーザー溶接において、材料特性は決定的な役割を果たします。厚み、反射率、熱伝導率、融点、冷却速度はすべてプロセスの安定性に影響します。反射率の高い材料や熱伝導率の高い材料では、最適なエネルギー制御が必要となり、一方、材料の選択が適切でない場合は、亀裂、反り、気孔などのリスクが高まります。
FAQ
深溶け込みレーザー溶接におけるキーホール効果とは何ですか?
キーホール効果は、レーザー出力密度が一定の閾値(通常は10^6 W/cm²以上)を超えたときに発生し、金属が蒸発して小さな穴、つまり「キーホール」が形成され、レーザーエネルギーが材料の奥深くまで浸透できるようになります。
深溶け込みレーザー溶接の利点は何ですか?
主な利点としては、高い深さ対幅比(最大10:1)、最小限の熱歪み、非常に速い溶接速度、そして厚い材料を一度のパスで接合できる能力などが挙げられます。
深溶け込みレーザー溶接は、どのような産業で利用されていますか?
高強度で深継ぎ溶接が求められる重工業、自動車製造(ギアボックスやシャーシ部品)、航空宇宙、造船などの分野で広く使用されている。
結論
深溶け込みレーザー溶接は、高エネルギー密度溶接プロセスであり、完全溶け込みによる高強度・高精度溶接を実現します。安定したキーホール効果により、溶接部の機械的特性は母材の特性に匹敵します。このプロセスは、厚板や構造部品の溶接に特に適しており、信頼性、寸法精度、長期安定性といった産業用途における厳しい要求を満たします。
ケンプソン ― 厚板レーザー溶接技術のリーダー
当社は、高度なレーザーシステム、工業グレードの構成、そして専門的なエンジニアリングサポートを通じて、厚板溶接のライフサイクル全体における価値を最大化し、厚板溶接業界のイノベーションを推進しています。これが当社のブランドストーリーです。
厚板に関するご要望や技術的なご質問がございましたら、お気軽にお問い合わせください。