目次
イントロダクション
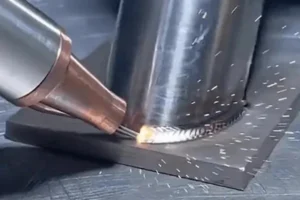
アルミニウムのレーザー溶接では、気孔、高温割れ、溶融不良、スパッタ、アンダーカット、溶接部の外観の不安定性など、いくつかの一般的な欠陥が発生する可能性があります。これらの問題は、材料の清浄度、水分、レーザー出力、焦点位置、シールドガス、溶接速度、ワイヤ送給、および継手設計に関連していることがよくあります。アルミニウムは熱伝導率が高く、酸化皮膜が安定しているため、溶接条件のわずかな変化でも、溶け込み深さ、溶接部の形成、および溶接全体の品質に影響を与える可能性があります。
溶接品質を向上させる第一歩は、原因を特定することです。このガイドでは、アルミニウムレーザー溶接でよく発生する問題、その発生原因、そして解決方法について解説します。気孔、亀裂、溶融不良、スパッタ、アンダーカット、溶け落ちといった問題のトラブルシューティング方法に加え、より安定したアルミニウム溶接を実現するための主要な溶接パラメータの調整方法についても学ぶことができます。
アルミニウムのレーザー溶接で最もよくある問題点は何ですか?
アルミニウムのレーザー溶接では、材料の準備、溶接パラメータ、またはプロセス条件が適切に管理されていない場合、さまざまな種類の溶接欠陥が発生する可能性があります。最も一般的な問題としては、気孔、亀裂、溶融不良、スパッタ、アンダーカット、溶け落ち、および溶接ビードの不均一性などが挙げられます。
| 問題 | 外観 | 一般的な原因 |
|---|---|---|
| 気孔 | 溶接部内部の小さな穴や空洞 | 水分、油、表面汚染、不安定なシールドガス |
| クラック | 溶接部またはその周辺に目に見える亀裂がある | 合金組成、過剰な熱入力、熱応力、凝固割れ |
| 融合の欠如 | 溶接金属と母材との接合が不完全である。 | レーザー出力が低い、溶接速度が速すぎる、焦点位置が不適切 |
| スパッタ | 溶接部周辺の金属滴 | 過剰なエネルギー密度、不安定なプロセス、表面汚染 |
| アンダーカット | 溶接部の縁に沿った溝 | 過剰な熱入力、不適切な溶接速度またはワイヤ送給 |
| バーンスルー | 過度の貫通、穴、または溶融した部分 | レーザー出力過多、溶接速度低下、熱入力過多 |
| 溶接ビードの不均一 | 溶接幅が不規則、またはビード形状が不均一 | ワイヤ送給の不安定、焦点の変動、速度の変動、ジョイントギャップの不均一 |
これらの欠陥の中でも、アルミニウム溶接においては、気孔と亀裂に特に注意が必要です。気孔は、溶融池への水素の侵入と関連していることが多く、水分、表面汚染、酸化層などが一般的な原因となります。この問題を軽減するには、適切な洗浄と安定したシールドガスによる保護が重要です。また、アルミニウム合金は凝固割れや溶接中の熱応力に敏感であるため、亀裂も深刻な問題となります。
1. アルミニウムレーザー溶接における多孔性
アルミニウムのレーザー溶接において、気孔はよく見られる欠陥です。主な原因は、水分、表面汚染、シールドガスの問題、キーホールの不安定性、または不適切な溶接パラメータです。
多孔性の原因は何ですか?
気孔は主に、凝固中に溶融池内に閉じ込められたガスによって引き起こされる。
- 水分と汚染物質 ― 汚れ、油、水分、その他の汚染物質は溶接中にガスを放出し、溶接部内部に気孔を形成します。
- 酸化層 ― 材料表面の酸化アルミニウムは、溶融池の安定性に影響を与え、欠陥のリスクを高める可能性があります。
- シールドガス保護の不備 ― ガス流量が不十分であったり、シールドが不適切であったりすると、溶接部に空気が侵入し、気孔が発生する。
- 不安定なキーホール ― 不安定なレーザーキーホールは、凝固プロセス中にガスを閉じ込める可能性がある。
- レーザーパラメータの誤り — レーザー出力、溶接速度、または焦点位置が不適切だと、不安定な溶融池が発生する可能性があります。
- 不安定なワイヤ送給 ― 溶加材ワイヤの送給が不均一だと、溶融池が乱れ、溶接品質に影響が出ます。
アルミニウムレーザー溶接における気孔は、単一の要因によって引き起こされるものではありません。では、どのように防ぐことができるのでしょうか?詳細については、「アルミニウムレーザー溶接の気孔を低減する方法」をご覧ください。
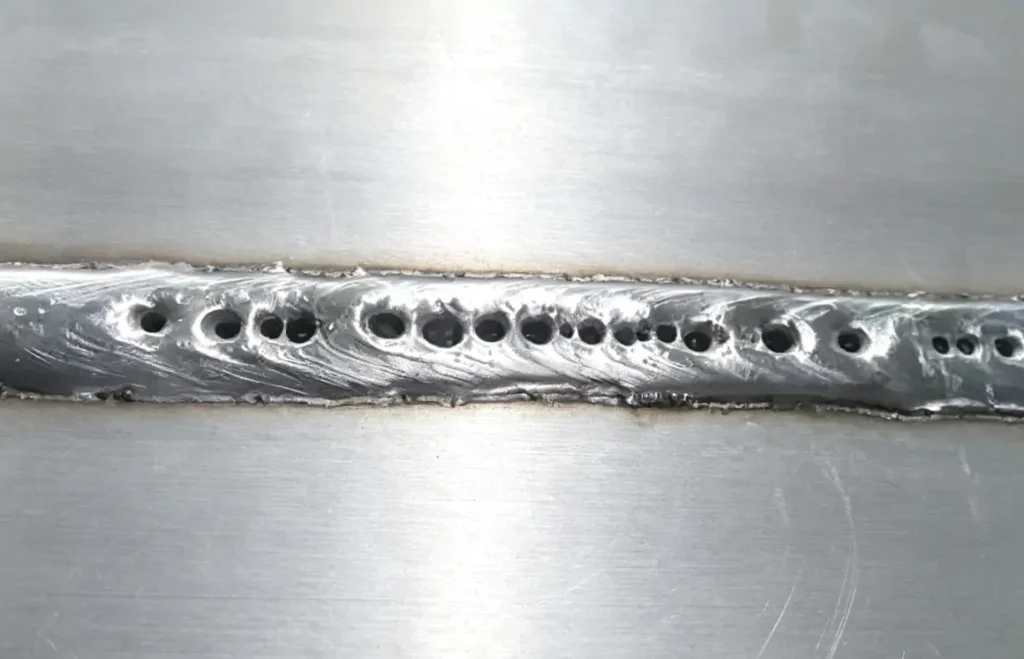
多孔性を防ぐ方法
- 1. 材料の清掃:溶接前に、油、グリース、ほこり、水分、過剰な酸化物を取り除いてください。溶加材は清潔で乾燥した状態に保ってください。
- 2. シールドガスの確認:適切な高純度シールドガスを使用し、ガス流量、ノズル位置、ホース、接続部を確認してください。ガス流量が少なすぎたり多すぎたりすると、シールド効果に影響が出る可能性があります。
- 3. レーザーパラメータの調整:レーザー出力、溶接速度、焦点をアルミニウム合金の種類、厚さ、接合部の種類に合わせて調整します。設定が不適切だと、キーホールが不安定になる可能性があります。
- 4. ワイヤ送給の確認:ワイヤ送給速度と位置を安定させる。溶接中に気孔率が変化した場合は、ワイヤ、送給ホイール、ガイドシステムを点検する。
重要な溶接部については、目視検査に加えて、内部の気孔率を確認するためにX線検査や超音波検査を実施することができる。
2. アルミニウムレーザー溶接部の亀裂
亀裂はアルミニウム溶接における深刻な欠陥であり、接合部の強度を低下させる可能性があります。亀裂は主に、合金組成、入熱量、溶加材、接合部の嵌合状態、および溶接拘束に関連しています。
アルミニウムのレーザー溶接に亀裂が生じるのはなぜか?
アルミニウムのレーザー溶接における亀裂は、主に合金組成、入熱量、凝固挙動、および接合状態に関係している。
- アルミニウム合金の組成 ― 一部のアルミニウム合金は、その化学組成と溶接性により、凝固割れを起こしやすい。
- 過剰な熱入力 ― 過剰な熱入力は熱応力と溶接部の歪みを増加させ、亀裂の原因となる可能性があります。
- 急速凝固 ― 急速な冷却は溶接部に収縮応力を発生させ、亀裂発生のリスクを高める。
- 不適切な溶加材の選択 ― 不適切な溶加材合金を使用すると、溶接部の延性が低下し、高温割れのリスクが高まる可能性があります。
- 接合部の不適合 ― 過度の隙間や位置ずれは、溶接中に不均一な応力分布を引き起こす可能性があります。
- 過度の拘束 ― 溶接収縮が制限されると内部応力が増加し、凝固後に亀裂が発生する可能性がある。
基材の純度が高いほど、レーザー溶接時の気孔や高温割れが低減されます。適切なアルミニウム板およびコイルの仕様により、接合部の強度とビードの均一性が維持されます。原材料の選択肢はUnion Aluに掲載されています。

ひび割れを減らす方法
- 1. 適切な溶加材の選択:アルミニウム合金と用途に合った溶加材を選択してください。ER4043とER5356が一般的な選択肢です。
- 2. 熱入力の制御:材料の厚さと接合部の種類に応じて、レーザー出力と溶接速度を設定します。過剰な熱は亀裂発生のリスクを高めます。
- 3.接合部の嵌合状態を確認する:接合部の隙間と位置合わせを一定に保つ。嵌合状態が悪いと溶接応力が増加する可能性がある。
- 4. 照明器具の拘束を減らす:熱の動きを過度に制限しない適切な照明器具を使用する。
- 5. 溶接開始と終了の制御:クレーター割れを低減するために、適切な開始および終了パラメータを使用します。
- 6.材料を清潔に保つ:溶接前に油、グリース、水分、ほこりを取り除いてください。表面を清潔に保つことで、気孔率と溶接の不安定性を低減できます。
アルミニウムのレーザー溶接における亀裂は、通常、複数の要因が関係しています。トラブルシューティングの際には、溶加材、熱入力、接合部の適合性、および治具の固定状態を総合的に確認してください。
幅と深さが相当あるアルミニウムを溶接する場合、適切なサイズの溶加ワイヤを使用する必要があります。溶加ワイヤの種類とサイズの選び方については、「アルミニウムレーザー溶接用溶加ワイヤ:合金の選択と直径ガイド」を参照してください。
3. アルミニウムレーザー溶接における溶融不良
溶融不良とは、溶接金属が母材と完全に接合されない状態を指します。主な原因は、熱入力不足、ビーム位置の誤り、接合部の嵌合不良、または溶加材の不足です。
融合不全の原因は何ですか?
レーザーエネルギーが不足し、母材または溶加材ワイヤを完全に溶融・接合できない場合に、溶融不良が発生します。一般的な原因としては、以下のようなものがあります。
- レーザー出力が低い場合 ― 熱入力が不十分なため、接合部が完全に溶融しない。
- 高速溶接 ― エネルギー投入量を削減し、溶接部の溶け込み深さを制限します。
- 焦点位置が不適切だと、溶接部のエネルギー密度が低下します。
- 接合部の嵌合不良 ― 溶融池が接合部の根元まで到達して接合するのを妨げる。
- ビームのずれ ― 接合部の両側で溶融ムラが生じる原因となる。
- 充填ワイヤーが不足していると、充填が不完全になり、融合が弱くなります。
- 表面汚染 ― レーザー吸収を低下させ、溶融池の濡れ性に影響を与える。

融合不足を修正する方法
- 1. 出力と材料の厚さの一致:レーザー出力がアルミニウムの厚さと接合設計に適しているかどうかを確認します。
- 2. 関節の適合性を確認する:関節の隙間と位置合わせを規定の範囲内に保ってください。隙間が大きすぎたり小さすぎたりすると、骨癒合に影響が出る可能性があります。
- 3. 必要に応じてレーザー出力を上げる:熱入力が不十分な場合は、レーザー出力を徐々に上げてください。出力が高すぎると、過熱、スパッタ、または多孔性の原因となるため、出力を上げすぎないようにしてください。
- 4. 溶接速度を下げる:溶接速度が速すぎる場合は、速度を下げて入熱量を増やし、溶け込みを改善します。
- 5. 焦点位置の調整:材料の厚さと接合部の形状に応じて焦点を設定します。焦点がずれていると、溶融領域のエネルギー密度が低下する可能性があります。
- 6.充填ワイヤの位置を確認する:ワイヤの供給点をレーザー照射領域内に維持してください。ワイヤの位置が不適切だと、充填ムラや溶融不良の原因となります。
- 7.試験溶接の実施:生産前に、選択したパラメータを用いて、同じ材料と接合部で試験溶接を行います。断面検査により、溶融状態と溶け込み具合を確認できます。
溶融不良の原因は、通常、熱入力、ビーム位置、接合部の嵌合状態、または溶加材に関係しています。これらの要因を総合的に確認し、生産前に試験溶接で結果を確認してください。
4. アルミニウムレーザー溶接時の過剰なスパッタ
スパッタとは、溶融金属が溶接プールから噴出する現象です。過剰なスパッタは通常、高出力密度、不安定なキーホール、焦点ずれ、ワイヤ送給不良、またはシールドガスに関連しています。
アルミニウムのレーザー溶接でスパッタが発生するのはなぜですか?
一般的な原因は次のとおりです。
- 過剰なレーザー出力密度
- 不安定なキーホール
- 焦点位置が間違っています
- 不安定なワイヤ送給
- 表面の汚染
- シールドガスの保護性能が低い

飛散を減らす方法
| チェック | 調整すべき点 |
|---|---|
| レーザー出力 | 材料の厚さに合わせて出力を調整する |
| 溶接速度 | 適切な熱入力を維持する |
| フォーカス | 焦点位置を確認する |
| ワイヤ送給 | 速度と位置を安定させる |
| シールドガス | 流量とノズルの位置合わせを確認してください。 |
| 表面 | 油分と汚染物質を除去する |
5. アンダーカットとバーンスルー
アンダーカットとは、溶接端に沿って形成される溝のことです。これは一般的に、過剰な熱入力、高速溶接、ビーム位置の誤り、またはワイヤ送給不良によって発生します。バーンスルーは、過剰な熱によって材料が溶け抜けることで発生します。これは、薄いアルミニウムや接合部の隙間が大きい場合に多く見られます。
アンダーカットやバーンスルーはなぜ発生するのか?
- 過剰なレーザー出力
- 低速溶接
- 過剰な熱入力
- 薄いアルミニウム素材
- 関節の隙間が大きすぎる
- ビーム位置またはワイヤ送給が不適切

アンダーカットとバーンスルーを防ぐ方法:
- 適切な熱入力を維持するために、レーザー出力と溶接速度を調整してください。
- 安定したエネルギー分布を実現するために、焦点位置とビームアライメントを最適化してください。
- 溶接条件に応じて、適切な溶加材送給速度を選択してください。
- 溶接前に接合部の隙間を管理し、適切な嵌合状態を確認してください。
- アルミニウムの厚さに応じて、適切な溶接条件を使用してください。
アンダーカットや溶け落ちを減らすには、レーザー出力、溶接速度、焦点位置、および接合部の隙間を確認してください。
6. 不均一または不安定なアルミニウムレーザー溶接
溶接ビードの不均一性は、動作のばらつき、ワイヤ送給の不均一性、焦点のずれ、材料の適合性、またはシールドガスの不均一性によって発生する可能性があります。
一般的な原因
- 不安定な手の動き
- 溶接速度が一定しない
- 不安定なワイヤ送給
- 焦点が合っていない
- 素材の合わせ目が悪い
- シールドガスの不均一性

溶接の一貫性を向上させる方法
トーチの動きと溶接速度を一定に保ってください。ビードの幅や形状が変わる場合は、焦点位置、接合部の密着性、ワイヤ送給、シールドガスを確認してください。
携帯型レーザー溶接機では、安定した溶接を行うために、トーチの安定した制御が重要です。溶加材を使用する場合は、適切なワイヤフィーダーを使用することで、安定した送り速度と位置を維持することができます。
アルミニウムレーザー溶接トラブルシューティングチャート
アルミニウムのレーザー溶接における欠陥は、主に材料の状態、レーザーパラメータ、シールドガス、ワイヤ送給方式に関連している。
| 溶接の問題 | 考えられる原因 | 推奨チェック |
|---|---|---|
| 気孔 | 湿気や汚染、キーホールの不安定性、ガス保護の不備 | 材料とワイヤーを清掃し、ガス流量、純度、ノズル位置を確認する。 |
| クラック | 合金の割れ感受性、過剰な熱入力、不適切な溶加材 | 合金と溶加材を確認し、レーザー出力と溶接速度を調整する。 |
| 融合の欠如 | レーザー出力が低い、溶接速度が速い、焦点が合っていない、接合部の嵌合が悪い | 材料の厚さに合わせて出力を調整し、必要に応じて速度を落とし、焦点と接合部の隙間を確認する。 |
| スパッタ | 不安定なキーホール、過剰な電力、汚染、不十分なガス保護 | 電源、焦点、ガス流量、および材料の清浄度を確認してください。 |
| バーンスルー | 過剰な熱入力、低い溶接速度、大きな接合ギャップ | 出力を下げるか速度を上げる。焦点とジョイントギャップを確認する。 |
| アンダーカット | 過剰な熱入力、高速溶接、ワイヤ送給不足 | 出力と速度を調整し、ワイヤの直径、送り速度、位置を確認します。 |
| 不均一なビード | 移動速度が不安定、ワイヤ送給が不安定、取り付け不良、機器の振動 | トーチの動き、ワイヤ送給、接合部の嵌合、治具の安定性を確認してください。 |
アルミニウムのレーザー溶接における欠陥のほとんどは、材料の清浄度、レーザーパラメータ、シールドガス、ワイヤ送給に関連しています。まずこれらの基本的な条件を確認し、必要に応じて出力、速度、焦点、ガス、ワイヤ送給を調整してください。
アルミニウムレーザー溶接:製造前チェックリスト
基本的な製造前チェックは、アルミニウムレーザー溶接でよく見られる欠陥を防ぎ、溶接プロセスを安定させるのに役立ちます。製造前に、材料、接合部、パラメータ、および機器を確認してください。
溶接前
- 合金の種類と厚さを確認してください
アルミニウム合金の種類と材料の厚さを確認し、それに応じて初期溶接パラメータを設定してください。 - 表面をきれいにする
溶接前に、油分、水分、ほこり、過剰な酸化物を取り除いてください。 - 接合部の適合性を確認する
溶接前に、接合部の隙間、位置合わせ、表面状態を確認してください。 - フィラーワイヤーを選択してください
基材合金および接合部の要件に適合する溶加材を選択してください。 - シールドガスを確認してください
ガスの純度、流量、ノズルの位置、ホースの接続状態を確認してください。 - 初期パラメータの設定
材料と接合部に応じて、レーザー出力、溶接速度、焦点、ワイヤ送給速度を設定してください。
溶接中
- 走行速度を一定に保つ
溶接速度の急激な変化は、入熱量や溶け込み深さに影響を与える可能性があるため、避けてください。 - 溶融池を監視する
溶融池とキーホールの大きさ、形状、安定性の変化を注意深く観察してください。 - ノズルの位置を安定させる
トーチの角度、高さ、位置を一定に保ってください。 - ワイヤ送給を確認してください
溶加材を使用する際は、ワイヤの送り速度と位置を安定させてください。 - 飛散や多孔性に注意してください
スパッタの急激な増加や目に見える気孔の発生は、溶接条件を確認する必要があることを示しています。
溶接後
- 溶接部の外観を検査する
ひび割れ、アンダーカット、飛散、気孔、およびビード形成の不均一性を確認してください。 - 侵入チェック
貫通部が設計要件を満たしていることを確認してください。 - ひび割れや多孔性を確認する
溶接中心部と終端部に特に注意してください。 - 必要なテストを実施する
用途や顧客仕様で要求される場合は、X線検査、超音波検査、曲げ試験、または引張試験を実施してください。 - 記録された適格パラメータ
再現撮影のために、確認済みの出力、速度、フォーカス、ワイヤー送り、ガス設定を記録しておきましょう。
実用的なチェックリストには、材料の準備、溶接条件、最終検査が含まれます。量産の場合は、検証済みのパラメータを同じ材料と接合部の標準設定として使用してください。
携帯型レーザー溶接機でアルミニウムを溶接できますか?
はい。レーザー出力、光学系、シールドガス、溶接パラメータ、溶加材ワイヤを合金の種類と材料の厚さに合わせて調整すれば、携帯型レーザー溶接機でアルミニウムを溶接できます。
アルミニウムは熱伝導率が高く、安定した熱入力が必要です。適切なレーザー出力は、材料の厚さ、接合部の種類、溶接速度、および生産要件に基づいて選択する必要があります。
アルミニウムのレーザー溶接に適した出力はどれくらいですか?
KEMPSONは、さまざまな生産ニーズに対応するため、1500Wから6000Wまでのアルミニウムレーザー溶接機を提供しています。


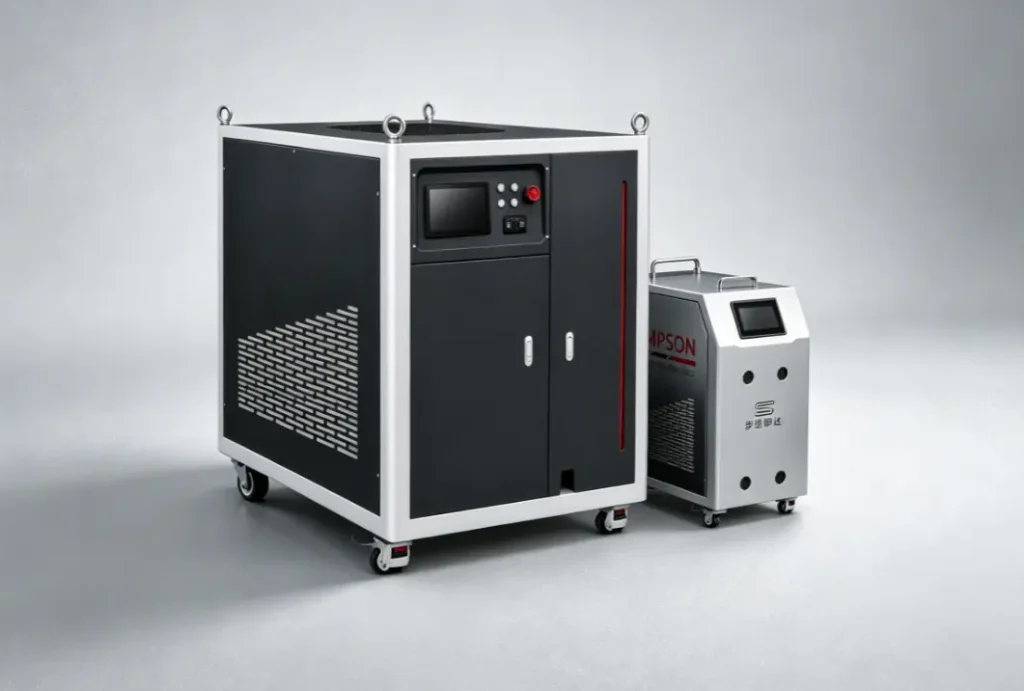
電力選定はワット数だけで判断すべきではありません。材料の厚さ、アルミニウム合金の種類、接合部の設計、溶接速度、溶加材、必要な溶け込み深さなど、すべてを考慮する必要があります。
アルミニウム溶接にケンプソン製レーザー溶接機を選ぶ理由とは?
KEMPSONは、アルミニウム溶接に関する様々なニーズに対応するため、1500W~6000Wのレーザー溶接ソリューションを提供しています。構成は、材質、板厚、接合タイプ、溶接速度、生産ニーズに応じて選択可能です。
最適なモデルと溶接パラメータについては、アルミニウム合金の種類、材料の厚さ、接合部の種類をお知らせいただければ、推奨構成をご提案いたしますので、弊社までお問い合わせください。

FAQ
アルミニウムのレーザー溶接で気孔が生じるのはなぜですか?
気孔の主な原因は、水分、表面汚染、シールドガスの保護不良、キーホールの不安定性、または不適切なレーザーパラメータです。材料と溶加材を清掃し、ガス流量、焦点、出力、溶接速度を確認してください。
アルミニウムのレーザー溶接において、気孔の発生を防ぐにはどうすればよいですか?
溶接前にアルミニウム表面を清掃し、溶加材を乾燥させてください。シールドガスの流量とノズル位置を確認し、安定した溶融池が得られるようにレーザー出力、溶接速度、焦点を調整してください。
アルミのレーザー溶接部分に亀裂が入るのはなぜですか?
亀裂は、アルミニウム合金の種類、過剰な熱入力、不適切な溶加材、接合部の嵌合不良、または治具の締め付け過多などが原因である可能性があります。まず合金と溶加材の種類を確認し、次に溶接パラメータを見直してください。
アルミニウムのレーザー溶接で亀裂を防ぐにはどうすればよいですか?
基材合金に適した溶加材を使用し、レーザー出力と溶接速度を適切に制御してください。接合部をしっかりと固定し、治具による過度な拘束は避けてください。
アルミニウムのレーザー溶接でスパッタが発生するのはなぜですか?
過剰なスパッタは、一般的に高出力密度、不安定なキーホール、不適切なフォーカス、不安定なワイヤ送給、汚染、またはシールドガスの不良によって発生します。出力、フォーカス、ワイヤ送給、ガス流量、および表面状態を確認してください。
アルミニウムのレーザー溶接における溶融不良をどのように解消すればよいですか?
レーザー出力、溶接速度、焦点位置、ビームアライメント、接合ギャップを確認してください。必要に応じて、過度の熱を避けながら、熱入力を増やすか溶接速度を下げてください。
アルミニウムのレーザー溶接時に、なぜ貫通現象が発生するのですか?
溶け込みすぎは、通常、過剰な熱入力、高出力レーザー、低速溶接、薄い材料、または過大な接合ギャップが原因で発生します。出力、速度、焦点、および接合ギャップを調整して、溶け込み深さを制御してください。
アルミニウム溶接に適したレーザー出力はどれくらいですか?
必要な電力は、アルミニウム合金の種類、厚さ、接合部の種類、溶接速度、および溶け込み深さの要件によって異なります。KEMPSONは、1500Wから6000Wまでのレーザー溶接機を提供しており、薄板アルミニウム加工から厚板や高負荷用途まで幅広く対応しています。