

Inhaltsverzeichnis
Einführung
Ein 3000-W-Laserschweißgerät findet breite Anwendung beim Schweißen von mittelstarken und dicken Blechen, in der hocheffizienten Fertigung sowie in der Metallverarbeitung, beispielsweise bei der Bearbeitung von Edelstahl, Kohlenstoffstahl und Aluminiumlegierungen. Im Vergleich zu Modellen mit geringerer Leistung bietet es eine höhere Einbrandtiefe und schnellere Schweißgeschwindigkeit und eignet sich daher ideal für industrielle Schweißaufgaben, die eine stabile Leistung und gleichbleibende Qualität erfordern.
In dieser Anleitung erkläre ich die Einstellungen des 3000-W-Laserschweißgeräts, einschließlich Laserleistung, Schweißgeschwindigkeit, Fokusposition und Drahtvorschubparameter. Diese Einstellungen beeinflussen direkt die Einbrandtiefe, das Schweißnahtbild, den Wärmeeintrag und die Produktionseffizienz. Das Verständnis der richtigen Anpassung der einzelnen Parameter trägt zu stabilen Schweißergebnissen für verschiedene Materialien und Anwendungen bei.
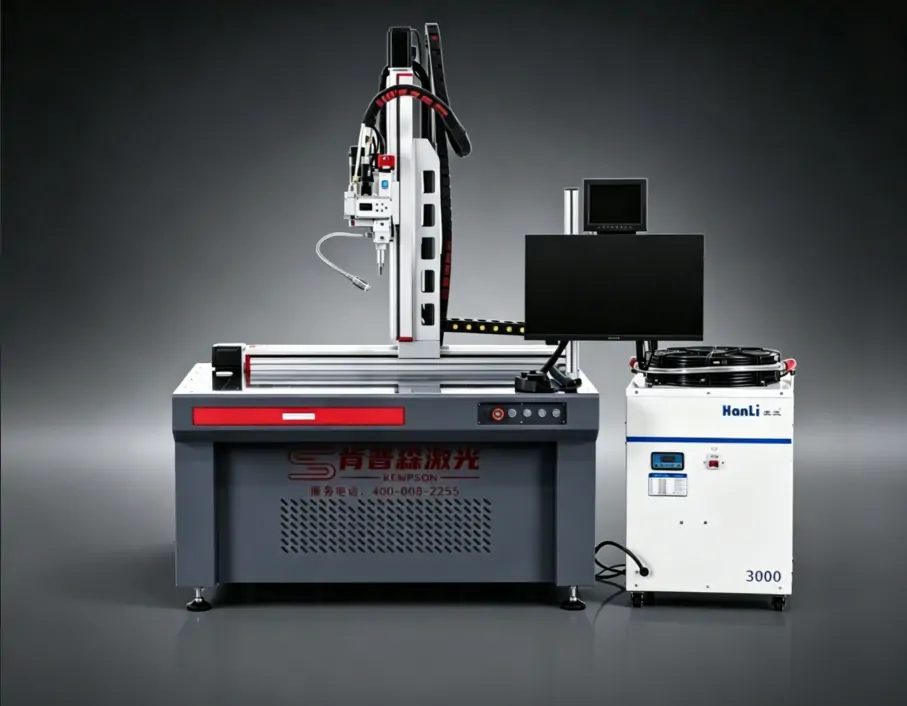
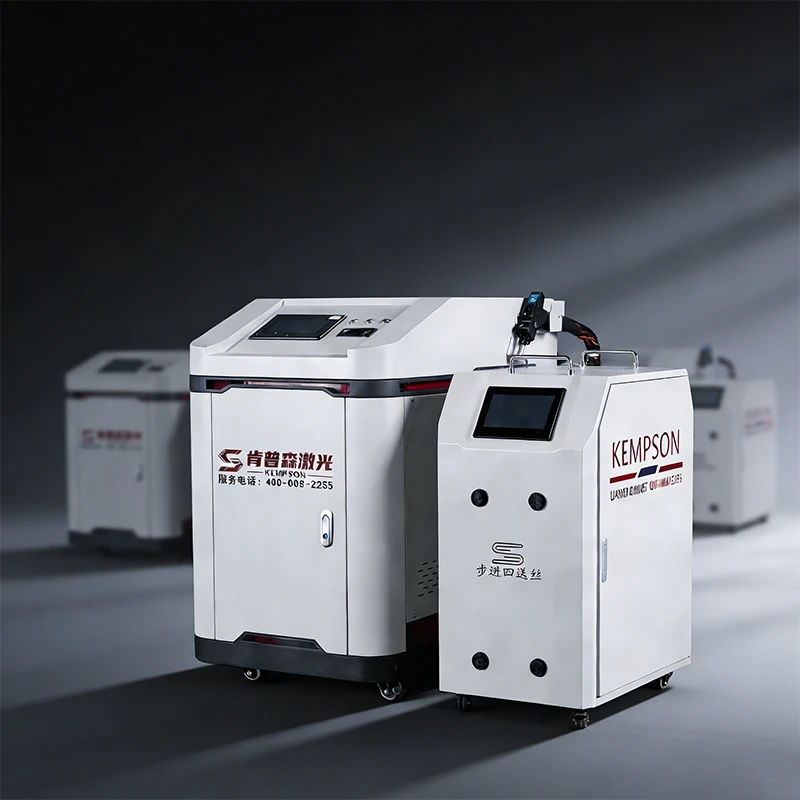
Grundeinstellungen für Laserschweißgeräte mit 3000 W
Die Parametereinstellungen eines 3000-W-Laserschweißgeräts sind keine festen Werte. Sie müssen entsprechend dem jeweiligen Material, der Dicke und den Schweißanforderungen angepasst werden.
| Parameter | Einstellbereich |
|---|---|
| Laserleistung | 1000 W–3000 W |
| Schweißgeschwindigkeit | 0.5–5 m/min (abhängig von Material und Dicke) |
| Fokusposition | -2 mm bis +2 mm (je nach Material und Verbindungsart anpassen) |
| Kabeldurchmesser | 0.8-2.0mm |
| Schutzgas | Argon / Stickstoff |
| Gasflussgeschwindigkeit | 15–25 l/min |
Faktoren, die die Parameteranpassung beeinflussen
Materialart: Edelstahl, Kohlenstoffstahl und Aluminiumlegierungen weisen unterschiedliche Laserabsorptionsraten auf. Aluminium erfordert aufgrund seiner hohen Reflektivität und Wärmeleitfähigkeit eine höhere Leistungsdichte und eine geringere Schweißgeschwindigkeit.
Materialstärke: Beim Schweißen dünner Bleche ist eine geringere Leistung und eine höhere Geschwindigkeit erforderlich, um ein Durchbrennen zu vermeiden. Beim Schweißen dicker Bleche ist eine höhere Leistung und eine niedrigere Geschwindigkeit erforderlich, um einen ausreichenden Einbrand zu erzielen.
Verbindungsart: Stumpf-, Überlapp- und Kehlnahtschweißen stellen unterschiedliche Anforderungen an Einbrand und Wärmeeinbringung. Beim Überlappschweißen ist in der Regel eine höhere Leistung erforderlich, um die obere Materialschicht aufzuschmelzen.
Drahtauswahl: Das Drahtmaterial sollte dem Grundmaterial entsprechen. Der Drahtdurchmesser beeinflusst direkt die Drahtvorschubgeschwindigkeit und die Füllleistung des Schmelzbades.
Wie stelle ich die Leistung für ein 3000-W-Laserschweißgerät ein?
Die Leistungseinstellung eines 3000-W-Laserschweißgeräts hängt von der Materialstärke, der Nahtart und den Schweißanforderungen ab. Die Laserleistung beeinflusst die Einbrandtiefe, die Wärmeeinbringung und die Schweißnahtstabilität. Zu geringe Leistung kann zu unzureichendem Einbrand führen, während zu hohe Leistung Durchbrennen, Spritzer und Verformungen verursachen kann.
Einfluss der Laserleistung auf das Schweißen
| Faktor | Ergebnisse |
|---|---|
| Eindringtiefe | Höhere Leistung erhöht die Eindringtiefe. Die Leistungseinstellung sollte der Materialstärke angepasst sein. |
| Wärmeeintrag | Höhere Leistung erhöht die Wärmeeinbringung und kann bei dünnen Materialien zu verstärkten Verformungen führen. |
| Schweißstabilität | Zu geringe Leistung kann zu unvollständiger Verschmelzung führen. Zu hohe Leistung kann die Spritzerbildung verstärken und die Schweißnahtbildung beeinträchtigen. |
Empfohlene Leistungseinstellungen
| Materialstärke | Empfohlene Leistung | Schweißgeschwindigkeit |
|---|---|---|
| 1-3mm | 800–1500 W. | 2–4 m/Min |
| 3-6mm | 1500–2500 W. | 1–2.5 m/Min |
| 6mm + | 2500–3000 W. | 0.5–1.2 m/Min |
Leistungseinstellungsreferenz
1–3 mm Materialien
- Die Leistung sollte auf etwa 30–50 % der Nennleistung eingestellt werden.
- Um die Wärmeentwicklung zu reduzieren, sollte eine höhere Schweißgeschwindigkeit verwendet werden.
- Bei Durchbrennen oder Schweißnahtbildung auf der Rückseite die Leistung reduzieren oder die Drehzahl erhöhen.
3–6 mm Materialien
- Die Leistung sollte auf etwa 50–80 % der Nennleistung eingestellt werden.
- Die Leistung wird an die erforderliche Eindringtiefe angepasst.
- Durch das Schwingschweißen lassen sich die Schweißnahtbreite und das Nahtbild verbessern.
Materialien ab 6 mm
- Die Leistung sollte auf 80–100 % der Ausgangsleistung eingestellt werden.
- Durch eine niedrigere Schweißgeschwindigkeit kann der Energieeintrag in das Material erhöht werden.
- Bei dickeren Blechen kann eine Fasenvorbereitung oder Mehrlagenschweißen erforderlich sein.
Ein 3000-W-Laserschweißgerät arbeitet nicht immer mit voller Leistung. Für das Schweißen dünner Bleche werden üblicherweise etwa 1000 W benötigt. Die volle Leistung wird hauptsächlich für dicke Bleche und Tiefschweißungen eingesetzt. Fokusposition, Schutzgasdurchfluss und Drahtvorschubgeschwindigkeit beeinflussen das Schweißergebnis ebenfalls. Diese Parameter sollten zusammen mit der Laserleistung angepasst werden.
Das 3,000-W-Modell wird hauptsächlich zum Schweißen von mittelstarken bis dicken Blechen verwendet. Informationen zu den maximalen Schweißdicken für verschiedene Materialien finden Sie im Artikel: 3,000-W-Laserschweißgerät – Wie dick kann es schweißen?
Geschwindigkeitseinstellungen für 3000-W-Laserschweißgerät
Ein 3000-W-Laserschweißgerät ermöglicht höhere Schweißgeschwindigkeiten als leistungsschwächere Modelle, insbesondere bei mittleren und dicken Werkstoffen. Eine zu hohe Schweißgeschwindigkeit reduziert die Wärmeeinbringung und kann zu unzureichendem Einbrand führen. Eine zu niedrige Schweißgeschwindigkeit erhöht die Wärmeeinbringung und kann Verformungen oder Durchbrennen verursachen.
Empfohlene Geschwindigkeitseinstellungen
| Materialstärke | Schweißgeschwindigkeit | Leistungsbereich |
|---|---|---|
| 1-3mm | 2–4 m/Min | 800–1500 W. |
| 3-6mm | 1–2.5 m/Min | 1500–2500 W. |
| 6mm + | 0.5–1.2 m/Min | 2500–3000 W. |
Geschwindigkeitsanpassungsleitfaden
- Dünne Materialien (1–3 mm) — Um den Wärmeeintrag zu begrenzen und Verformungen zu reduzieren, ist eine höhere Drehzahl bei niedrigeren Leistungseinstellungen erforderlich.
- Materialien mittlerer Dicke (3–6 mm) — Drehzahl und Leistung je nach Einbrandanforderungen und Schweißnahtbild anpassen.
- Dickere Werkstoffe (6 mm+) — Um die Eindringtiefe zu erhöhen, sollte eine niedrigere Schweißgeschwindigkeit bei gleichzeitig höherer Leistung verwendet werden.
Bei unzureichendem Schweißeinbrand die Schweißgeschwindigkeit verringern oder die Laserleistung erhöhen. Bei Durchbrennen oder übermäßiger Hitzeentwicklung die Geschwindigkeit erhöhen oder die Leistung verringern.
Fokuspositionseinstellung für 3000-W-Laserschweißen
Die Fokusposition beeinflusst die Laserenergieverteilung, die Eindringtiefe, die Schweißnahtbreite und das Schweißnahtbild. Die korrekte Fokuseinstellung hängt von der Materialart, der Materialstärke und der Nahtgestaltung ab. Es gibt keinen festen Fokuswert, der für alle Schweißanwendungen gilt.
| Fokusposition | Anwendung | Lösung |
|---|---|---|
| Oberflächenfokus | Dünnblechschweißen (1–3 mm), Oberflächenreparatur | Kleinere Wärmeeinflusszone, kontrollierte Wärmezufuhr |
| Leichte Unschärfe | Schweißen von mittelstarken und dicken Blechen | Breitere Schweißnaht, tieferer Einbrand |
Fokuseinstellungen
- Dünne Materialien (1–3 mm) — Durch die Verwendung von Oberflächenfokussierung lässt sich die Wärmezufuhr steuern und Durchbrennen sowie Verformungen reduzieren.
- Mitteldicke und dicke Materialien (3 mm+) – Um die Eindringtiefe zu erhöhen, verwenden Sie eine leichte Defokussierung oder fokussieren Sie innerhalb des Materials. Bei dickeren Materialien wird üblicherweise eine Fokusposition von etwa 0.5–2 mm unterhalb der Oberfläche verwendet.
- Breite Schweißnahtanforderungen – Durch positive Defokussierung kann die Spotgröße erhöht und eine breitere Schweißnaht erzeugt werden, was für einige Überlappschweißanwendungen geeignet ist.
Die Fokusposition muss auf die Laserleistung und die Schweißgeschwindigkeit abgestimmt sein. Da die Fokusrichtung je nach Laserschweißgerät unterschiedlich definiert sein kann, überprüfen Sie die Einstellmethode anhand der Bedienungsanleitung des Geräts.
Drahtvorschubeinstellungen für ein 3000-W-Laserschweißgerät
Die Drahtvorschubeinstellungen beeinflussen die Zufuhr von Zusatzwerkstoff, die Schweißnahtbreite und die Schweißnahtform. Die korrekten Parameter hängen von der Materialstärke, dem Drahttyp, der Laserleistung und der Schweißgeschwindigkeit ab.
Empfohlene Drahtparameter
| Parameter | Abdeckung |
|---|---|
| Kabeldurchmesser | 0.8-2.0mm |
| Gängige Drahtgrößen | 0.8mm / 1.0mm / 1.2mm / 1.6mm |
| Drahtvorschubgeschwindigkeit | 5–300 cm/min |
Drahtauswahlreferenz
- Dünne Werkstoffe (1–3 mm) — Verwenden Sie 0.8–1.0 mm Draht mit niedrigerer Vorschubgeschwindigkeit, um die Schweißnahtbreite und den Wärmeeintrag zu kontrollieren.
- Materialien mittlerer Dicke (3–6 mm) — Verwenden Sie 1.0–1.6 mm Draht für eine stabile Zusatzwerkstoffzufuhr und gleichmäßige Schweißnahtbildung.
- Dickere Werkstoffe (6 mm+) — Verwenden Sie einen größeren Drahtdurchmesser und eine höhere Vorschubgeschwindigkeit für größere Schweißverbindungen und Spaltfüllung.
Die Drahtvorschubgeschwindigkeit sollte auf die Laserleistung und die Schweißgeschwindigkeit abgestimmt sein. Eine zu geringe Vorschubgeschwindigkeit kann zu unzureichendem Zusatzwerkstoff führen. Eine zu hohe Vorschubgeschwindigkeit kann das Drahtschmelzen und das Schweißnahtbild beeinträchtigen. Bei einem 3000-W-Laserschweißgerät sollten Drahtdurchmesser und Vorschubgeschwindigkeit vor der Produktion am jeweiligen Material getestet werden. Die endgültigen Einstellungen hängen von der Schweißnahtgröße, der Nahtart und der geforderten Schweißnahtqualität ab.
KEMPSON bietet eine Reihe von Laser-Schweißdrahtvorschubgeräten an: Laser-Schweißdrahtvorschubgerät
Die Drahtvorschubgeschwindigkeit und -menge beeinflussen ebenfalls das Schweißergebnis. Weitere Details finden Sie hier:
- Drahtvorschubgeschwindigkeit beim Laserschweißen: So stellen Sie die richtigen Parameter ein
- Einfacher vs. doppelter Drahtvorschub beim Laserschweißen: Worin liegt der Unterschied?
Empfohlene Einstellungen für ein 3000-W-Laserschweißgerät für verschiedene Materialien
Ein 3000-W-Laserschweißgerät eignet sich zum Schweißen von Edelstahl, Kohlenstoffstahl und Aluminium. Leistung, Schweißgeschwindigkeit, Fokusposition und Drahtvorschub müssen an die Materialeigenschaften und -dicke angepasst werden.
Edelstahl-Einstellungen
Edelstahl besitzt eine gute Laserabsorption und wird daher häufig beim Laserschweißen eingesetzt.
| Parameter | Referenzeinstellung |
| Laserleistung | 1500–3000 W. |
| Schweißgeschwindigkeit | 1–4 m/Min |
| Kabeldurchmesser | 0.8-1.6mm |
| Schutzgas | Argon |
Verwenden Sie für dünne Edelstahlbleche eine geringere Leistung. Erhöhen Sie die Leistung und reduzieren Sie die Drehzahl für dickere Bleche, um eine größere Durchdringung zu erzielen.
Einstellungen für Kohlenstoffstahl
Kohlenstoffstahl eignet sich für Hochgeschwindigkeits-Laserschweißen und die Anwendung mit dicken Blechen.
| Parameter | Referenzeinstellung |
| Laserleistung | 2000–3000 W. |
| Schweißgeschwindigkeit | 0.5–3 m/Min |
| Kabeldurchmesser | 1.0-1.6mm |
| Schutzgas | Argon / Stickstoff |
Dickeres Kohlenstoffstahl erfordert eine höhere Schweißleistung und eine geringere Schweißgeschwindigkeit, um den Einbrand aufrechtzuerhalten.
Aluminiumeinstellungen
Aluminium besitzt eine hohe Wärmeleitfähigkeit und ein hohes Reflexionsvermögen; daher ist eine sorgfältige Parametereinstellung erforderlich.
| Parameter | Referenzeinstellung |
| Laserleistung | 2000–3000 W. |
| Schweißgeschwindigkeit | 0.5–2.5 m/Min |
| Kabeldurchmesser | 1.0-2.0mm |
| Schutzgas | Argon |
Beim Aluminiumschweißen sind in der Regel eine höhere Leistungsdichte und eine präzise Fokussierung erforderlich. Saubere Materialoberflächen tragen zur Reduzierung von Schweißfehlern bei.
Die endgültigen Parameter hängen von der Werkstoffgüte, der Materialstärke, der Nahtkonstruktion und den Schweißanforderungen ab. Es wird empfohlen, vor der Serienproduktion Schweißproben mit demselben Werkstoff durchzuführen.
Häufige Einstellungsprobleme bei 3000-W-Laserschweißgeräten
Die Parametereinstellungen beeinflussen die Schweißnahtqualität direkt. Probleme wie mangelhafter Einbrand, Durchbrennen und instabile Schweißnahtbildung entstehen in der Regel durch eine falsche Abstimmung von Leistung, Geschwindigkeit, Fokusposition und Schutzgas.
Unvollständige Verschmelzung oder schwache Schweißnaht
Mögliche Ursachen:
- Die Laserleistung ist für die Materialstärke zu gering.
- Die Schweißgeschwindigkeit ist zu hoch, wodurch die Wärmeeinbringung verringert wird.
- Die Fokusposition ist falsch, wodurch die Energiekonzentration verringert wird.
Beispielsweise kann das Schweißen von Edelstahl mit einer Dicke von über 3 mm bei einer Leistung unter 2 kW zu unzureichendem Einbrand führen. Eine Fokusverschiebung von etwa 0.5 mm kann die Einbrandtiefe um etwa 30 % reduzieren.
Durchbrennen oder übermäßige Verformung
Mögliche Ursachen:
- Die Leistungsstufe ist für dünne Materialien zu hoch.
- Die Schweißgeschwindigkeit ist zu gering, was zu einer übermäßigen Wärmeeinbringung führt.
Beim Schweißen dünner Bleche werden üblicherweise niedrigere Leistungs- und höhere Drehzahleinstellungen verwendet, um die Wärmeansammlung zu kontrollieren.
Mangelhaftes Schweißnahtbild und übermäßige Spritzer
Mögliche Ursachen:
- Falsche Fokusposition.
- Unsachgemäße Schutzgaszufuhr.
- Geringe Gasreinheit.
Für das Laserschweißen wird üblicherweise ein Schutzgasstrom von etwa 15–20 l/min verwendet. Die Argonreinheit sollte für einen stabilen Schutz über 99.9 % liegen.
Schweißrisse
Mögliche Ursachen:
- Ungeeignete Schweißparameter verursachen eine ungleichmäßige Wärmeverteilung.
- Einige hochkohlenstoffhaltige Stähle reagieren empfindlich auf schnelle Abkühlung.
Bei rissempfindlichen Werkstoffen kann eine Vorwärmung auf etwa 100–150℃ die thermische Spannung reduzieren.
Instabile Laserleistung
Mögliche Ursachen:
- Instabile Versorgungsspannung.
- Verschmutzte Schutzlinse.
- Alternde Laserkomponenten.
Die Versorgungsspannung sollte innerhalb von ±5 % des Nennwerts liegen. Regelmäßige Linsenreinigung und -wartung tragen zu einer stabilen Ausgangsleistung bei.
Die meisten Probleme beim Laserschweißen mit 3000 W hängen mit der Parametereinstellung zusammen. Die Leistung steuert die Wärmeeinbringung, die Geschwindigkeit beeinflusst die Wärmeverteilung, die Fokusposition die Energiekonzentration und das Schutzgas schützt das Schmelzbad. Ändern Sie bei der Justierung jeweils nur einen Parameter und überprüfen Sie das Schweißergebnis, bevor Sie weitere Änderungen vornehmen.
Wie lassen sich die Parameter eines 3000-W-Laserschweißgeräts optimieren?
Die Einstellungen eines 3000-W-Laserschweißgeräts müssen je nach Material, Dicke und Verbindungsart angepasst werden. Leistung, Schweißgeschwindigkeit, Fokusposition und Drahtvorschubparameter beeinflussen direkt den Schweißdurchgang, die Nahtbildung und die Stabilität der Schweißnaht.
- 1. Material und Dicke prüfen: Überprüfen Sie vor der Parametereinstellung die Materialart, die Dicke und die Verbindungsart. Edelstahl, Kohlenstoffstahl und Aluminium erfordern unterschiedliche Leistungs- und Drehzahleinstellungen.
- 2. Anfangsleistung und -geschwindigkeit einstellen: Wählen Sie einen geeigneten Leistungsbereich entsprechend der Materialstärke. Passen Sie die Schweißgeschwindigkeit an die Einbrandanforderungen an.
- 3. Fokusposition anpassen: Testen Sie verschiedene Fokuspositionen, um die Einstellung mit optimaler Einbrandtiefe und Schweißnahtbreite zu finden. Bereits kleine Fokusänderungen können die Schweißnahtbildung beeinträchtigen.
- 4. Drahtvorschubparameter anpassen: Wählen Sie den richtigen Drahtdurchmesser und die richtige Vorschubgeschwindigkeit entsprechend dem Schweißspalt und den Anforderungen an das Füllmaterial.
- 5. Testen und Feinabstimmung: Verwenden Sie für Probeschweißungen dasselbe Material. Überprüfen Sie vor der Serienfertigung den Schweißdurchbruch, das Aussehen der Schweißnaht und die Wärmeeinflusszone.
Bei einem 3000-W-Laserschweißgerät sollten die Parametereinstellungen auf den tatsächlichen Schweißergebnissen basieren. Durch die schrittweise Änderung jeweils eines Parameters lässt sich der geeignete Einstellbereich leichter ermitteln.
Regeln zur praktischen Anpassung
- Unzureichender Einbrand: Leistung erhöhen oder Schweißgeschwindigkeit verringern.
- Durchbrennen oder Verformung: Leistung reduzieren oder Schweißgeschwindigkeit erhöhen.
- Ungleichmäßige Schweißnaht: Fokusposition und Drahtvorschubgeschwindigkeit prüfen.
- Übermäßige Spritzerbildung: Leistung, Drehzahl und Schutzgaszufuhr anpassen.
Fazit
Die Schweißqualität eines 3000-W-Laserschweißgeräts hängt von der korrekten Kombination aus Leistung, Schweißgeschwindigkeit, Fokusposition und Drahtvorschubeinstellungen ab. Eine korrekte Parametereinstellung trägt zu einem gleichmäßigen Einbrand, einem sauberen Schweißnahtbild und einer zuverlässigen Produktionsleistung bei.
KEMPSON bietet 3000-W-Laserschweißmaschinen und weitere Leistungsoptionen für verschiedene Anwendungen in der Metallbearbeitung. Als professioneller Hersteller und Lieferant von Laserschweißmaschinen unterstützen wir Sie bei der Geräteauswahl, beraten Sie zu Schweißparametern, bieten technischen Support und einen umfassenden Kundendienst. Unsere Produkte basieren auf langjähriger Erfahrung im Ingenieurwesen und verfügen über Qualitätszertifizierungen für den industriellen Einsatz.
Ob Sie einen Laserschweißer für Edelstahl, Kohlenstoffstahl, Aluminium oder für kundenspezifische Fertigungsanforderungen benötigen – KEMPSON bietet die passende Lösung. Kontaktieren Sie uns , um Ihre Anforderungen an das Laserschweißen zu besprechen.

FAQ
Welche Leistungsstufe sollte ich für ein 3000-W-Laserschweißgerät verwenden?
Die Leistungseinstellung hängt von der Materialstärke, der Verbindungsart und den Schweißanforderungen ab. Dünne Bleche erfordern in der Regel niedrigere Leistungseinstellungen, während dicke Bleche für einen ausreichenden Durchschweißungsgrad eine höhere Leistung benötigen.
Welche Schweißgeschwindigkeit wird für ein 3000-W-Laserschweißgerät empfohlen?
Die Schweißgeschwindigkeit hängt von der Materialstärke und der Schweißleistung ab. Beispielsweise können Materialien mit einer Stärke von 1–3 mm mit etwa 2–4 m/min geschweißt werden, während Materialien mit einer Stärke von 6 mm und mehr üblicherweise eine geringere Geschwindigkeit von 0.5–1.2 m/min erfordern.
Wie beeinflusst die Fokusposition die Schweißqualität bei einem 3000-W-Laser?
Die Fokusposition beeinflusst die Energiekonzentration, die Eindringtiefe und die Schweißnahtform. Für dünne Bleche wird üblicherweise ein Oberflächenfokus verwendet, während für dickere Materialien eine leichte Defokussierung oder ein Innenfokus zum Einsatz kommt.
Welcher Drahtdurchmesser ist für ein 3000-W-Laserschweißgerät geeignet?
Gängige Drahtdurchmesser für ein 3000-W-Laserschweißgerät sind 0.8 mm, 1.0 mm, 1.2 mm und 1.6 mm. Die Auswahl hängt von der Materialstärke, dem Schweißspalt und den Anforderungen an das Zusatzmaterial ab.
Kann ein 3000-Watt-Laserschweißgerät Edelstahl, Kohlenstoffstahl und Aluminium schweißen?
Ja. Ein 3000-Watt-Laserschweißgerät kann Edelstahl, Kohlenstoffstahl und Aluminium bearbeiten. Jedes Material erfordert unterschiedliche Einstellungen für Leistung, Geschwindigkeit, Fokus und Drahtvorschub.
Warum hat mein 3000-W-Laserschweißgerät eine unzureichende Eindringtiefe?
Häufige Ursachen sind zu geringe Laserleistung, zu hohe Schweißgeschwindigkeit, falsche Fokusposition oder ungeeignete Drahtvorschubeinstellungen. Durch Anpassen dieser Parameter lässt sich die Schweißtiefe verbessern.
Warum verursacht ein 3000-W-Laserschweißgerät Durchbrennen oder Verformungen?
Durchbrennen tritt üblicherweise auf, wenn die Leistung zu hoch oder die Schweißgeschwindigkeit zu niedrig ist, insbesondere bei dünnen Materialien. Durch Verringern der Leistung oder Erhöhen der Geschwindigkeit lässt sich der Wärmeeintrag reduzieren.
Müssen 3000-W-Laserschweißgeräte immer mit voller Leistung betrieben werden?
Nein. Ein 3000-W-Laserschweißgerät benötigt nicht für jede Anwendung die volle Leistung. Die Leistung sollte entsprechend der Materialstärke und den Schweißanforderungen angepasst werden, um unnötigen Wärmeeintrag und Energieverbrauch zu vermeiden.







