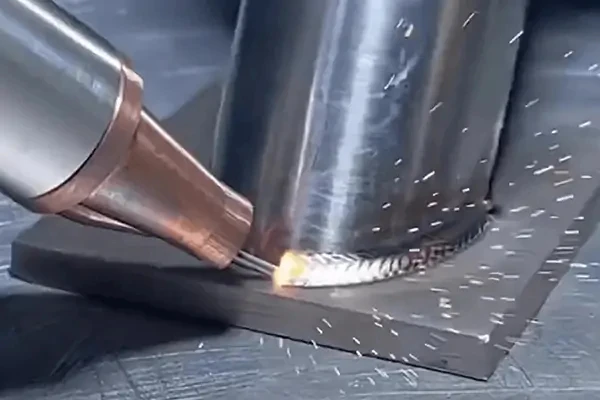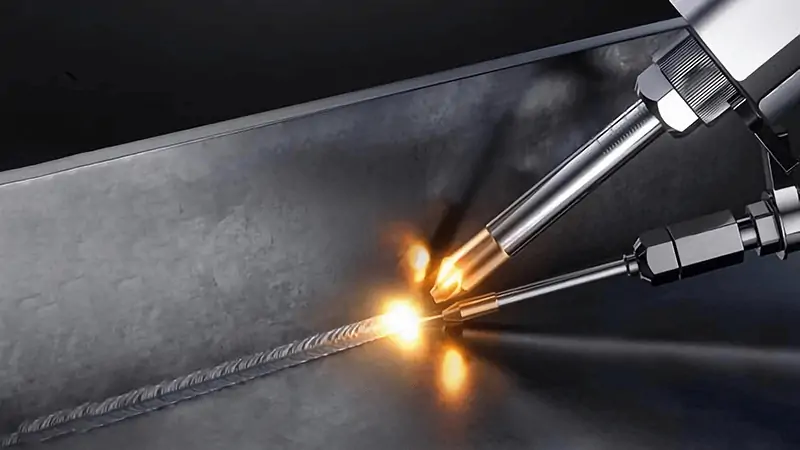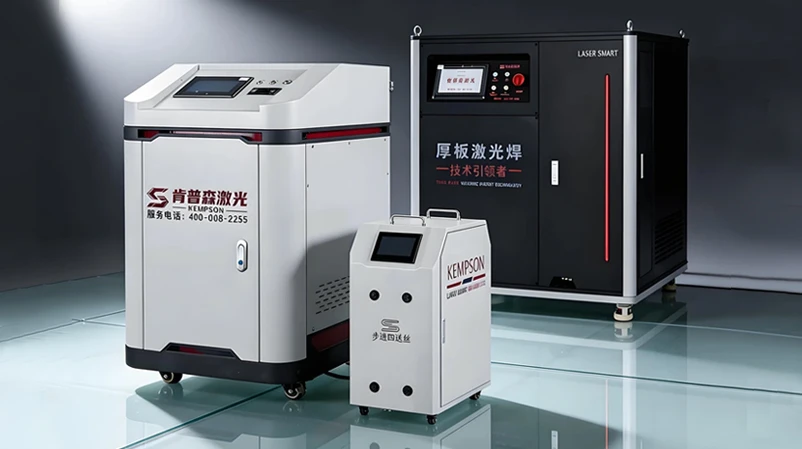
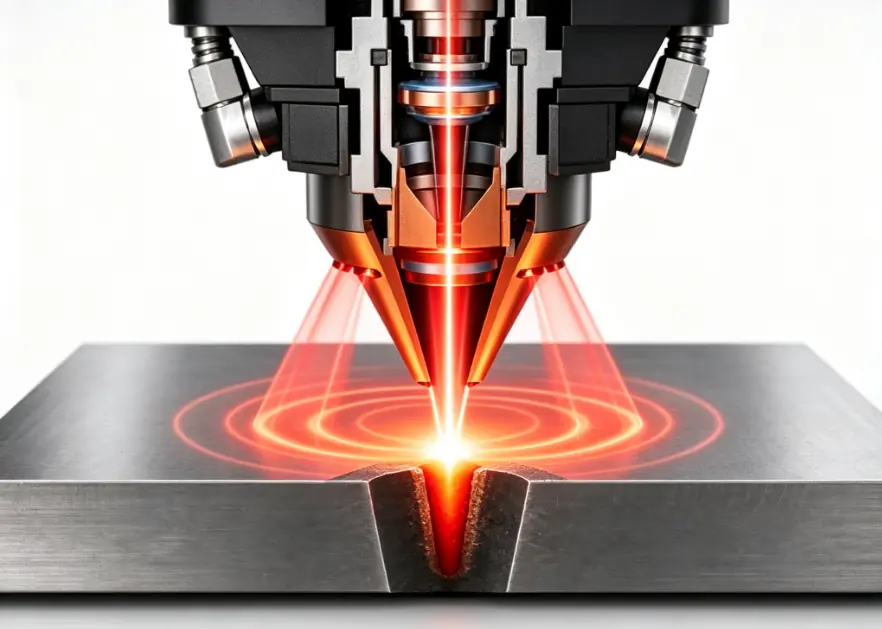
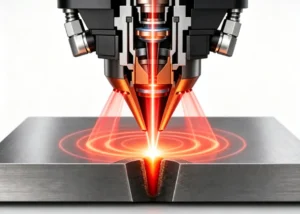
Eine Kernring-Laserschweißanlage nutzt zwei Laserstrahlen, die beim Schweißen zusammenwirken: einen hochenergetischen Zentralstrahl für tiefen Einbrand und einen umgebenden Ringstrahl für kontrollierte Wärmezufuhr. Der Ringstrahl erwärmt das Material vor, stabilisiert das Schmelzbad und verlangsamt die Abkühlung, wodurch ein gleichmäßigerer und stabilerer Schweißprozess erzielt wird.
Diese Strahlkonfiguration eignet sich hervorragend für Aluminium, Kupfer, Edelstahl, Kohlenstoffstahl und andere Werkstoffe, die eine stabile Wärmeleitung erfordern. Im Vergleich zum herkömmlichen Einstrahl-Laserschweißen reduziert sie Spritzer und Poren, verbessert die Schweißnahtbildung und gewährleistet einen gleichmäßigen Einbrand beim kontinuierlichen Schweißen. Die unabhängige Einstellung des Mittel- und des Ringstrahls ermöglicht die Anpassung der Wärmeverteilung an verschiedene Werkstoffe, Blechdicken und Schweißanwendungen.
Kernring-Laserschweißmaschinen werden in großem Umfang in der Stahlkonstruktionsfertigung, im Druckbehälterbau, im Schiffbau, im Baumaschinenbau, im Schwermaschinenbau und in anderen industriellen Anwendungen eingesetzt, bei denen Schweißqualität und Produktionsstabilität von entscheidender Bedeutung sind.
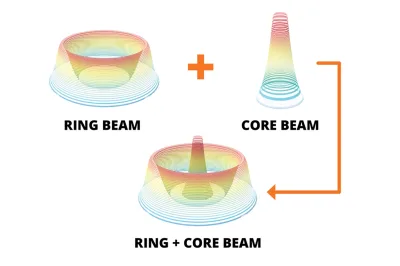
Eine Kernring-Laserschweißanlage nutzt zwei Laserstrahlen beim Schweißen. Der zentrale Strahl liefert eine hohe Energiedichte für tiefen Einbrand, während der Ringstrahl den Schweißbereich umgibt, um die Wärmeeinbringung zu steuern und das Schmelzbad zu stabilisieren.
Der Ringstrahl erwärmt das Material vor dem Schweißen und reduziert so den Thermoschock und die Laserreflexion bei hochreflektierenden Metallen. Durch die unabhängige Einstellung der beiden Strahlen lassen sich die Schweißparameter an unterschiedliche Materialien, Dicken und Fügebedingungen anpassen.
Weitere Details zum Kernring-Laserschweißen finden Sie im Artikel: „Was ist Kernring-Laserschweißen? Technologie, Vorteile und Anwendungen“.
Beim Laserschweißen wird ein Laser eingesetzt, um einen Laserstrahl zu erzeugen, der durch Hitze Metalle verschweißt. Weitere Informationen finden Sie im Artikel:
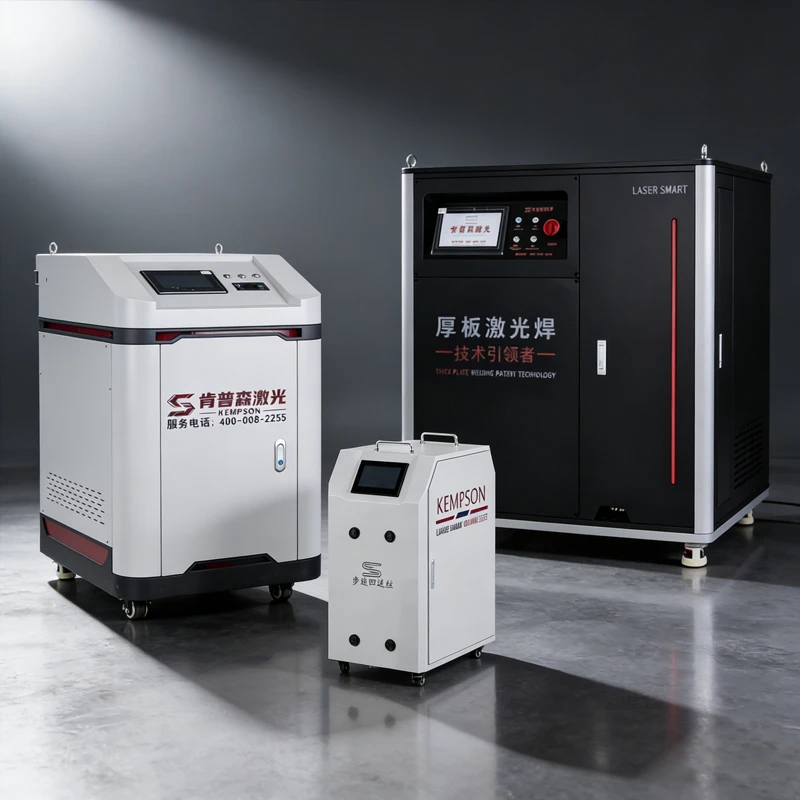
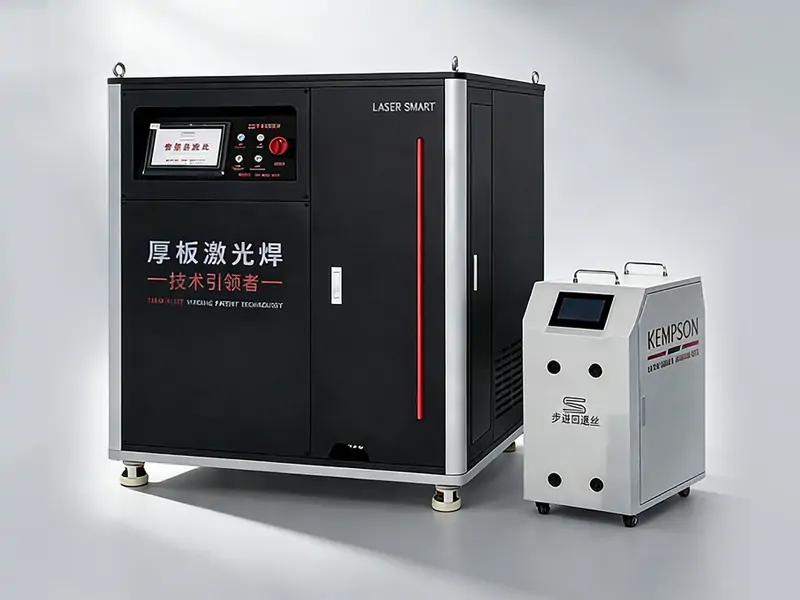
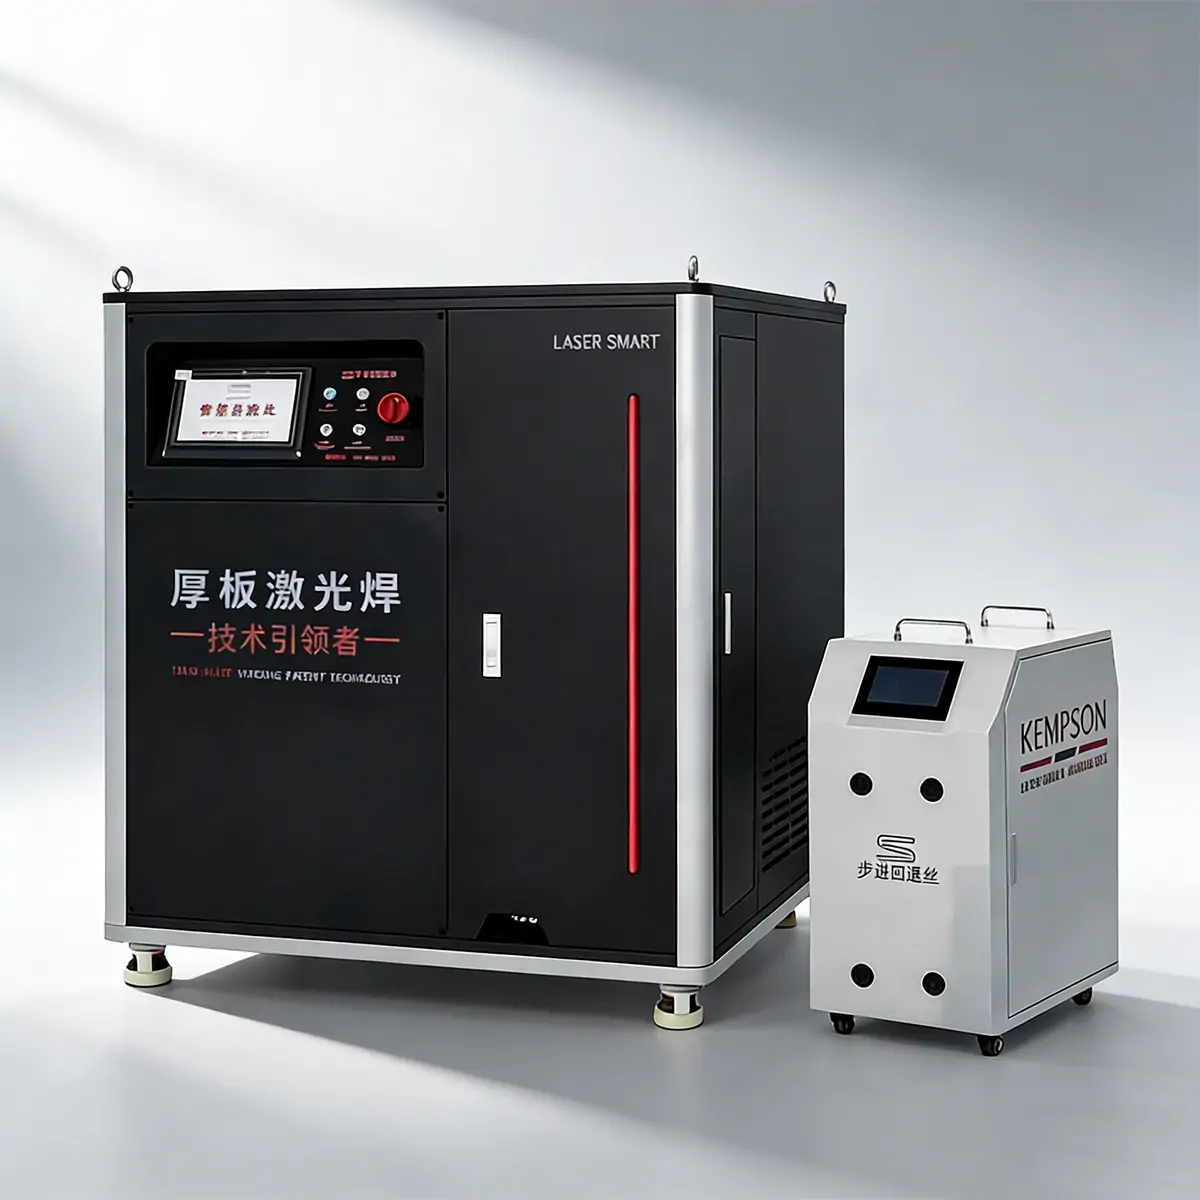
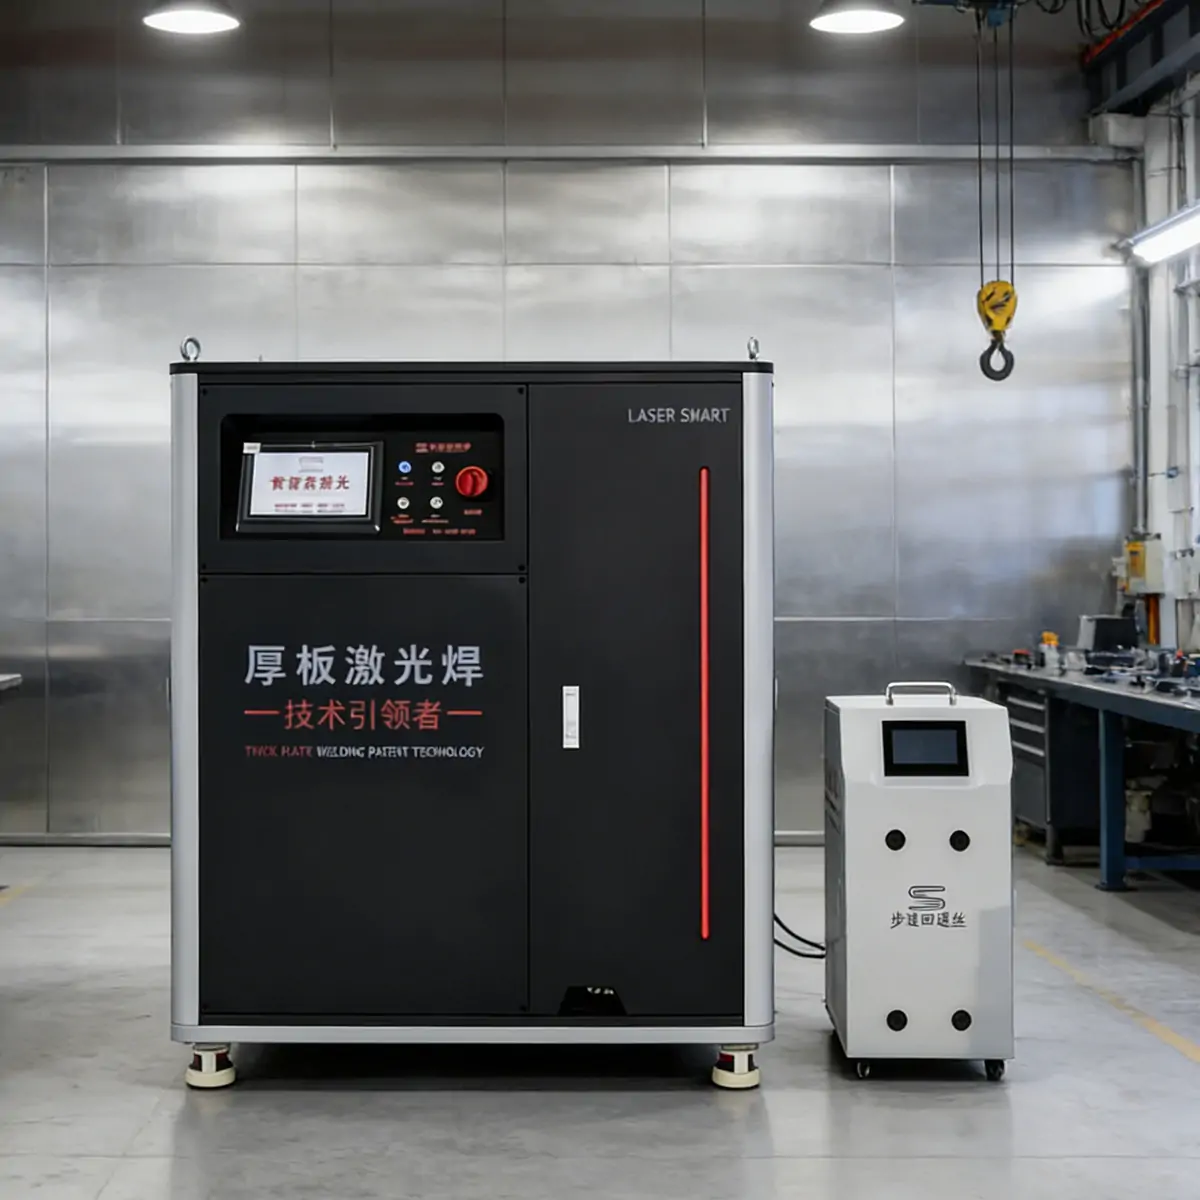
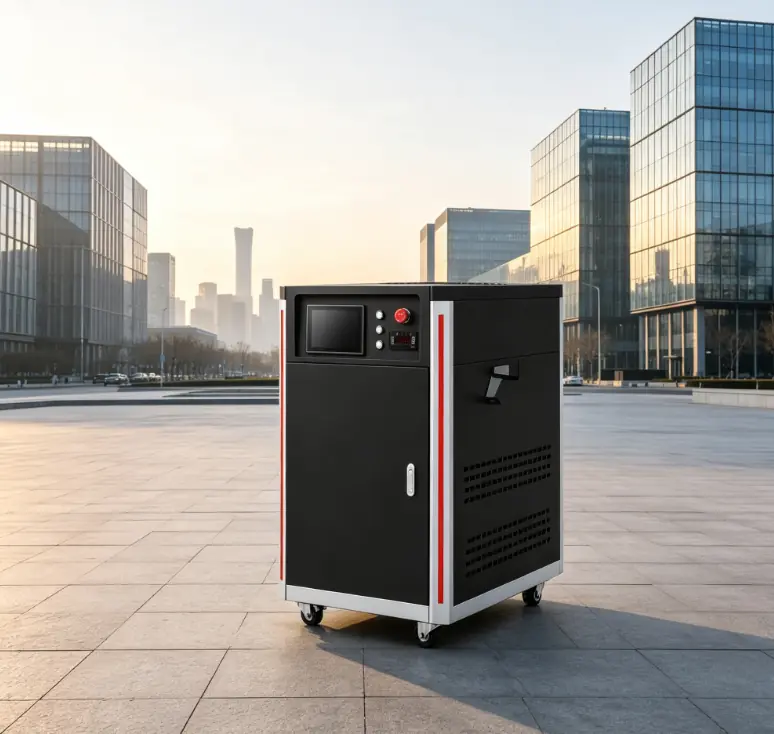
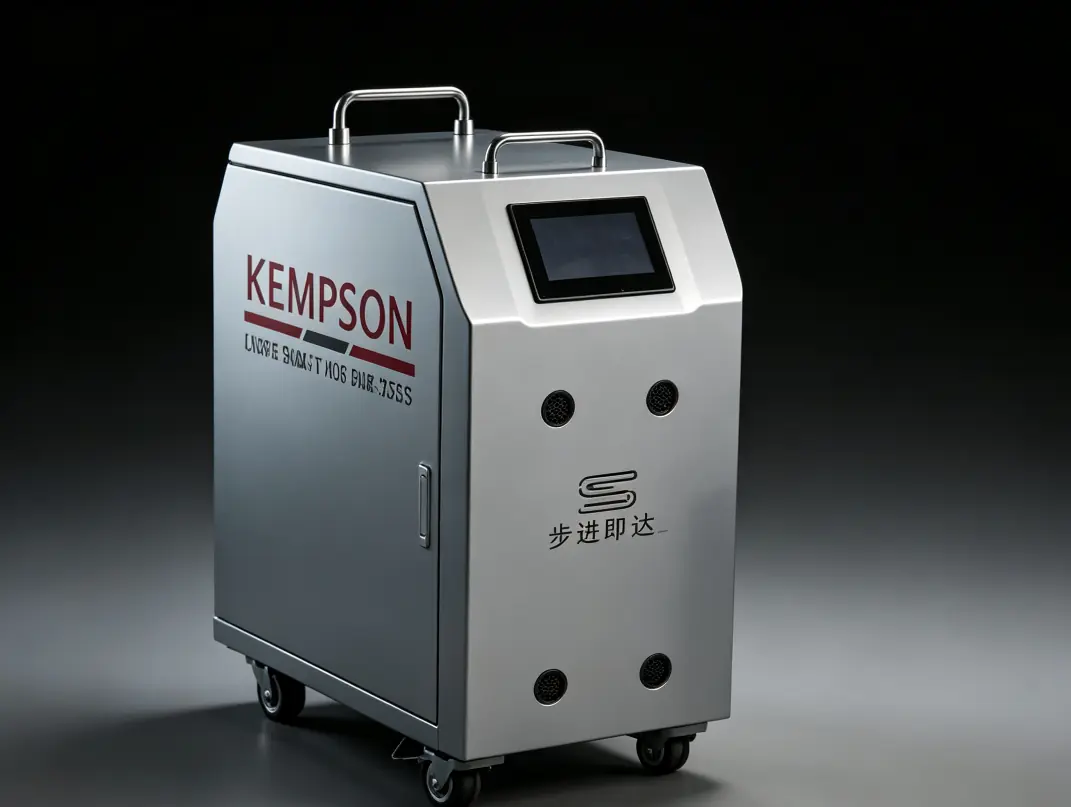
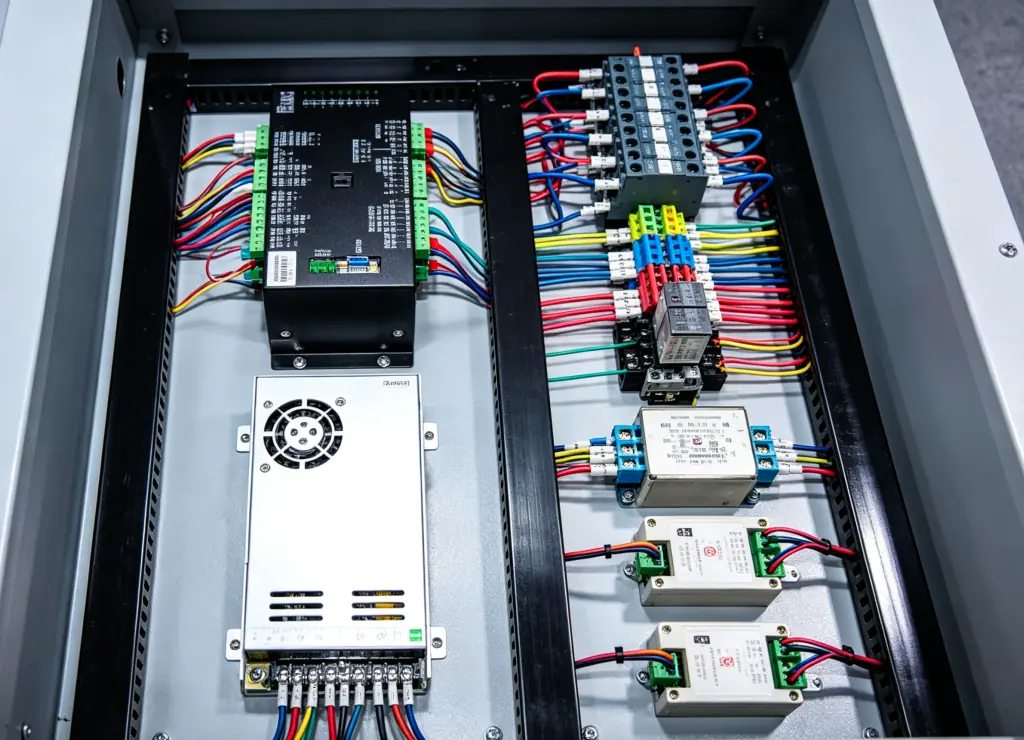
Alle Komponenten sind für die industrielle Fertigung ausgewählt. Laserquelle, Kühlsystem, Steuerungssystem, Schweißpistole und Drahtvorschubgerät bilden eine komplette Schweißplattform für die Bearbeitung von mittelstarken und dicken Blechen.
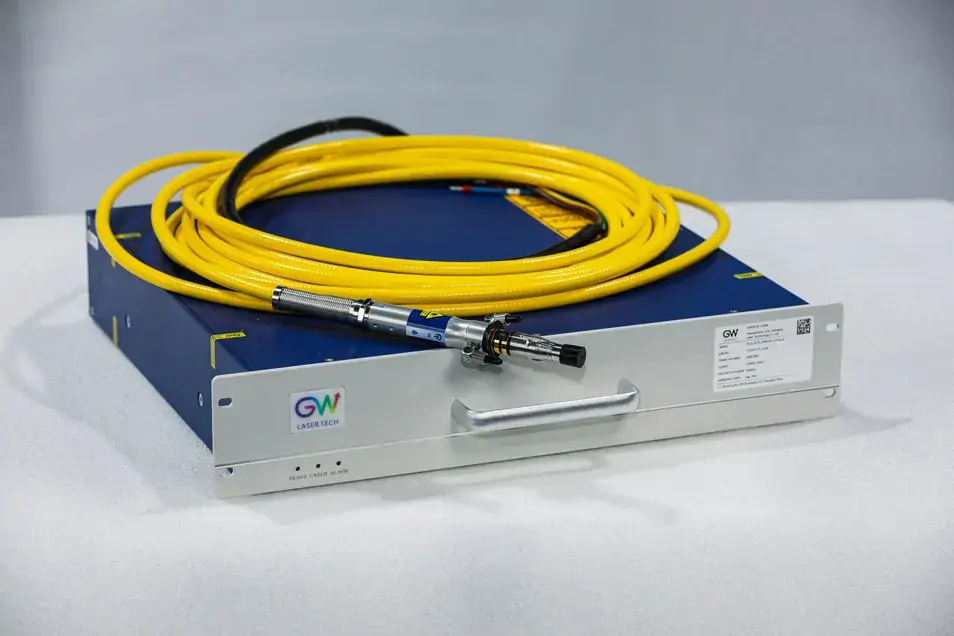
Erzeugt einen Mittelstrahl und einen Ringstrahl mit unabhängiger Leistungsregelung für stabiles Einbrandverhalten, kontrollierte Wärmeeinbringung und gleichmäßige Schweißnahtbildung.
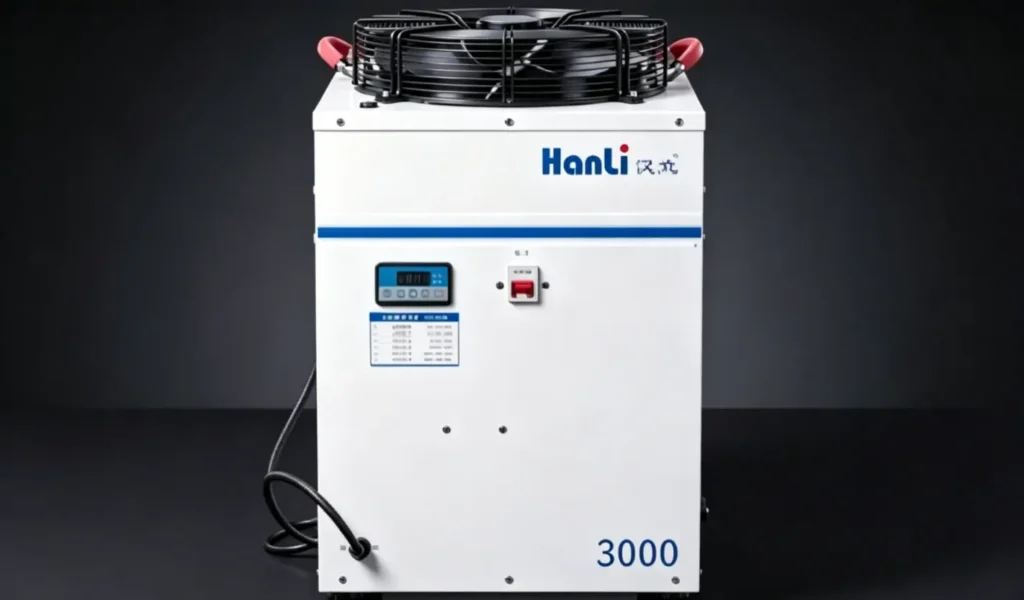
Sorgt für eine stabile Betriebstemperatur beim kontinuierlichen Schweißen und verbessert so die Zuverlässigkeit und Langzeitleistung der Anlage.
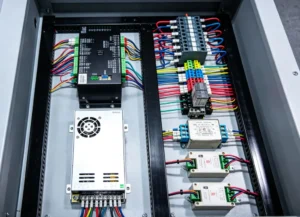
Steuert Laserleistung, Strahlparameter und Schweißeinstellungen über eine benutzerfreundliche Oberfläche für schnelle Parameteranpassung und stabilen Betrieb.
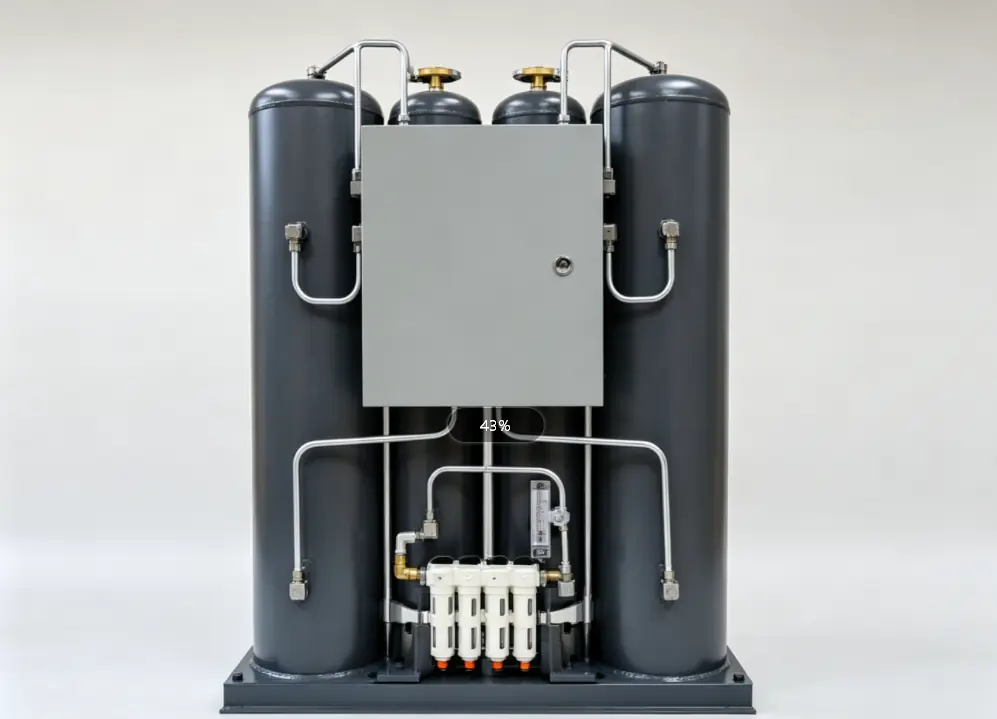
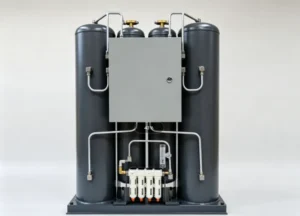
Erzeugt Schutzgas während des Schweißvorgangs, wodurch der Bedarf an externen Gasanlagen reduziert und die Installation vor Ort vereinfacht wird.
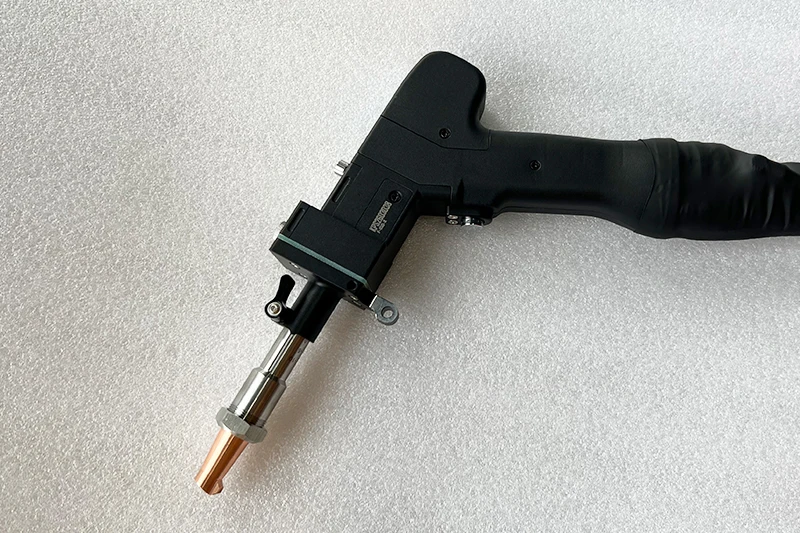
Leichtes Schweißgerät mit stabiler Strahlführung, komfortabler Handhabung und zuverlässiger Leistung für lange Schweißarbeiten.
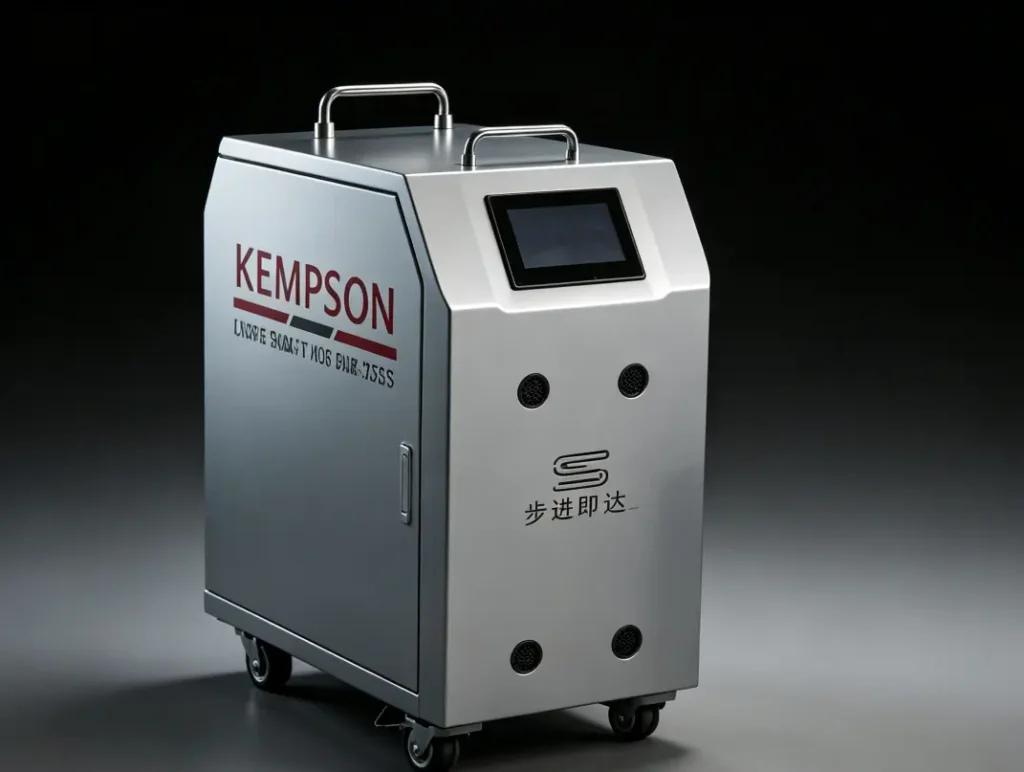
Sorgt für eine stabile Drahtzufuhr bei Einzel-, Doppel-, Dreifach- oder Vierdrahtkonfigurationen für breitere Schweißraupen und Schweißen mit hoher Abschmelzleistung.
Die stabile Leistung resultiert aus einer durchdachten Maschinenkonstruktion und zuverlässigen Kernkomponenten. Das Gesamtsystem bewältigt lange Produktionszyklen in einem breiten Spektrum anspruchsvoller Schweißanwendungen.
Verschiedene Gase erfordern unterschiedliche Materialien, und ihre Kosten variieren entsprechend. Schutzgas ist für das Hochleistungsschweißen dicker Bleche unerlässlich. Weitere Informationen finden Sie unter: Argon vs. Stickstoff beim Laserschweißen: Welches Gas sollten Sie verwenden?
Eine umfassendere Liste des Zubehörs für handgeführte Laserschweißgeräte finden Sie auf dieser Seite: Zubehör für handgeführte Laserschweißgeräte
Einzelheiten zur Funktionsweise des in Laserschweißmaschinen verwendeten Gasgenerators finden Sie im Artikel: „Wie funktioniert ein Laserschweißgaserzeugungssystem?“
Sie müssen die passende Laserschweißpistole für das Schweißen unterschiedlicher Materialien und Materialstärken auswählen. Details zu den verschiedenen Schweißpistolentypen und deren Auswahl finden Sie unter: Laserschweißpistolentypen: Wie wählt man die richtige aus?
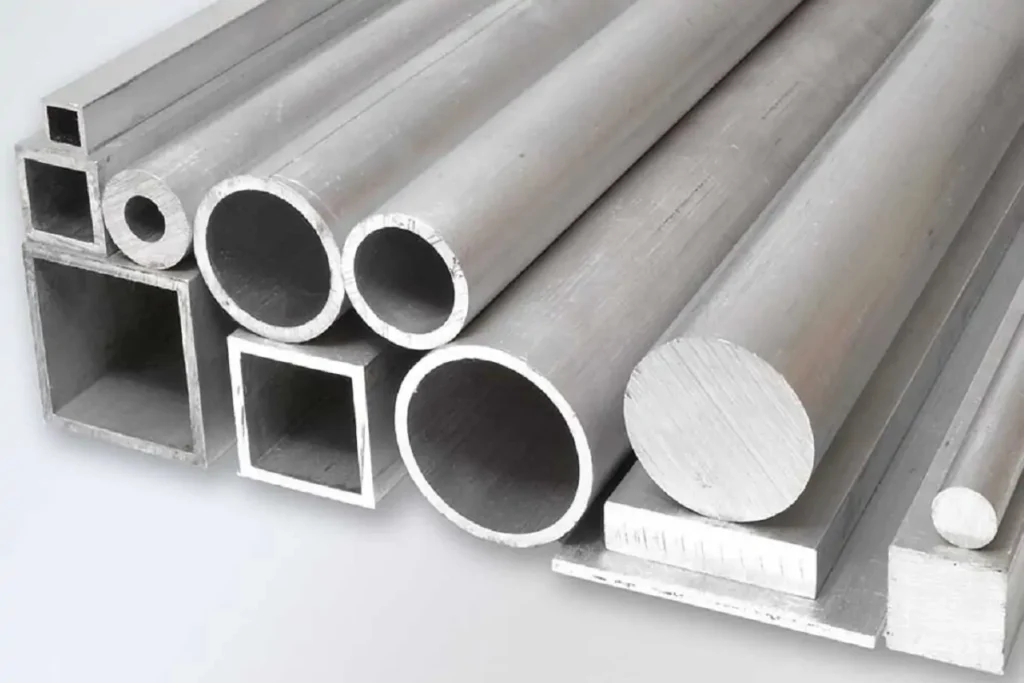
Unterschiedliche Materialien erfordern unterschiedliche Laserleistungen und Strahleinstellungen. Weitere Informationen zu unseren Laserschweißmaschinen für Metalle finden Sie auf der untenstehenden Produktseite.
| Parameter | KPS-FHW4000W | KPS-FHW6000W |
|---|---|---|
| Laserleistung | 4000W | 6000W |
| Strahlkonfiguration | 2000 W Mitte + 2000 W Ring 3000 W Mitte + 1000 W Ring | 3000 W Mitte + 3000 W Ring 4000 W Mitte + 2000 W Ring |
| Laserausgabemodus | Kontinuierlich / Impuls | Kontinuierlich / Impuls |
| Leistungseinstellungsbereich | 3% -100% | 3% -100% |
| Laser-Wellenlänge | 1080 ± 10 Nanometer | 1080 ± 10 Nanometer |
| Strahlqualität | Zentrum M² ≤ 1.4Ring BPP ≤ 5 | Zentrum M² ≤ 1.4Ring BPP ≤ 5 |
| Drahtvorschub | Einzel- / Doppel- / Dreifach- / Vierdraht | Einzel- / Doppel- / Dreifach- / Vierdraht |
| Kühlungsmethode | Wasserkühlen | Wasserkühlen |
| Labor-Stromversorgungen | 380V, 50 / 60Hz | 380V, 50 / 60Hz |
| Länge des Glasfaserkabels | Standard 10 m (optional) | Standard 10 m (optional) |
Hinweis: Schweißnahtdicke und Kehlnahtschweißleistung variieren je nach Werkstoffart, Nahtgestaltung und Schweißparametern. Kontaktieren Sie uns für anwendungsspezifische Empfehlungen.
Das Laserschweißen findet in immer mehr Branchen Anwendung und macht den Großteil des Schweißmarktes aus. Seine Vor- und Nachteile stehen im Fokus des öffentlichen Interesses. Weitere Informationen finden Sie unter: Laserschweißen – Vor- und Nachteile
Kernring-Laserschweißanlagen finden breite Anwendung bei der Bearbeitung von mittel- und dickwandigen Blechen, großen Bauteilen und hochreflektierenden Metallen. Sie eignen sich für das kontinuierliche Schweißen in der Schwerindustrie, wo gleichbleibende Schweißqualität und lange Produktionszyklen unerlässlich sind.
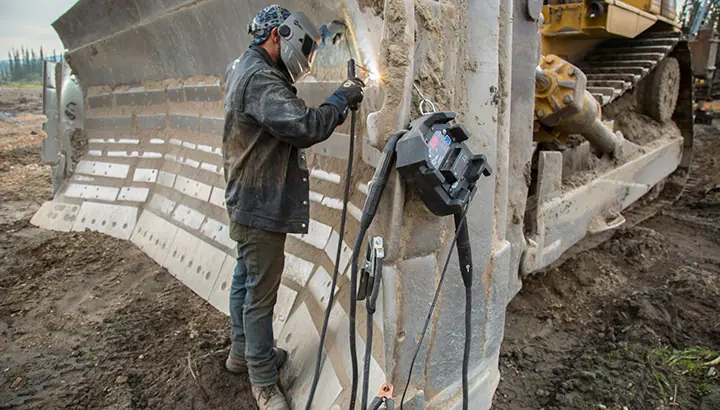
Baggerrahmen, Laderkomponenten, Krankonstruktionen, Bergbaumaschinen und Baugruppen für schwere Ausrüstung.
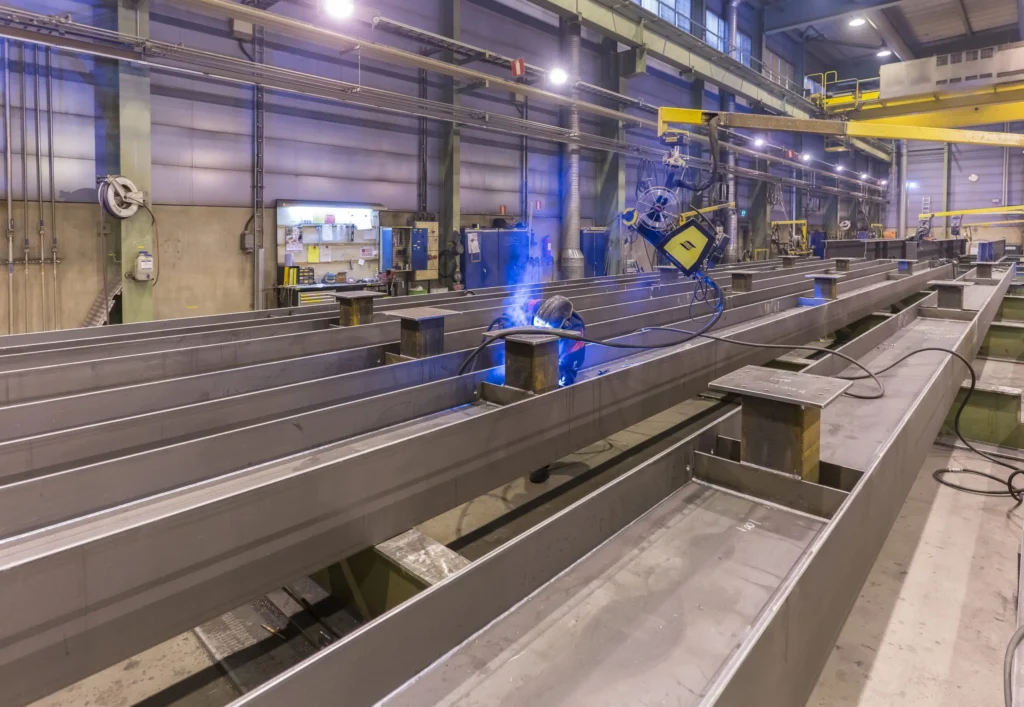
H-Träger, Kastenstützen, Brückenbauteile, Fabrikgebäude und große Stahlkonstruktionen.
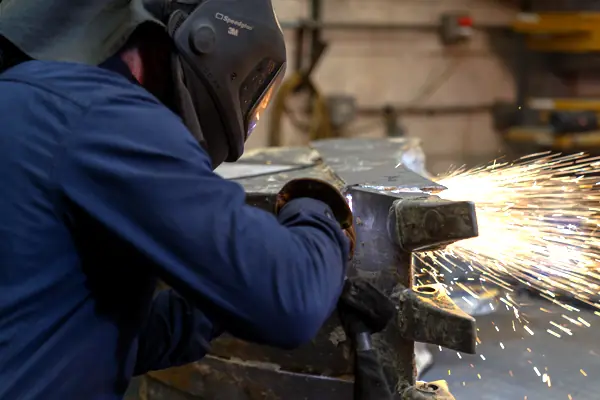
Fahrgestelle, Ausleger, Schaufeln, Hydraulikkomponenten und Strukturteile für Baumaschinen.
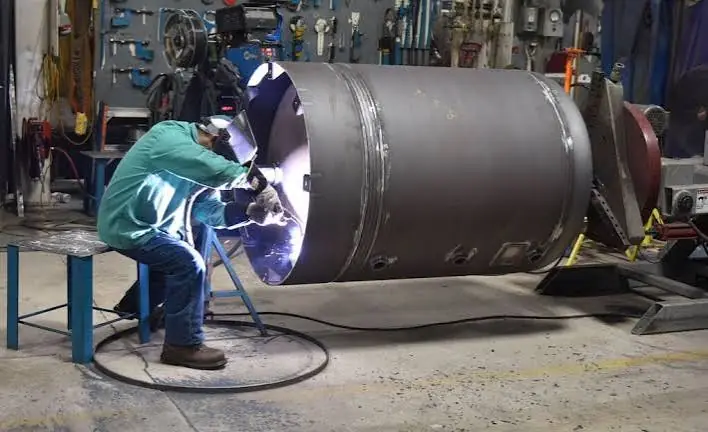
Druckbehälter, Lagertanks, Rohrleitungen, Kessel, Wärmetauscher und Industriebehälter.
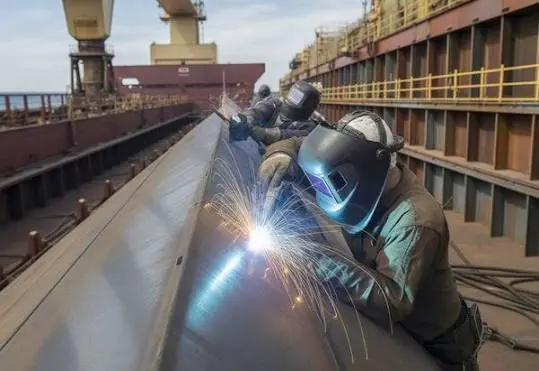
Rumpfstrukturen, Decksektionen, Schotten, Schiffsspanten und Offshore-Ausrüstungskomponenten.
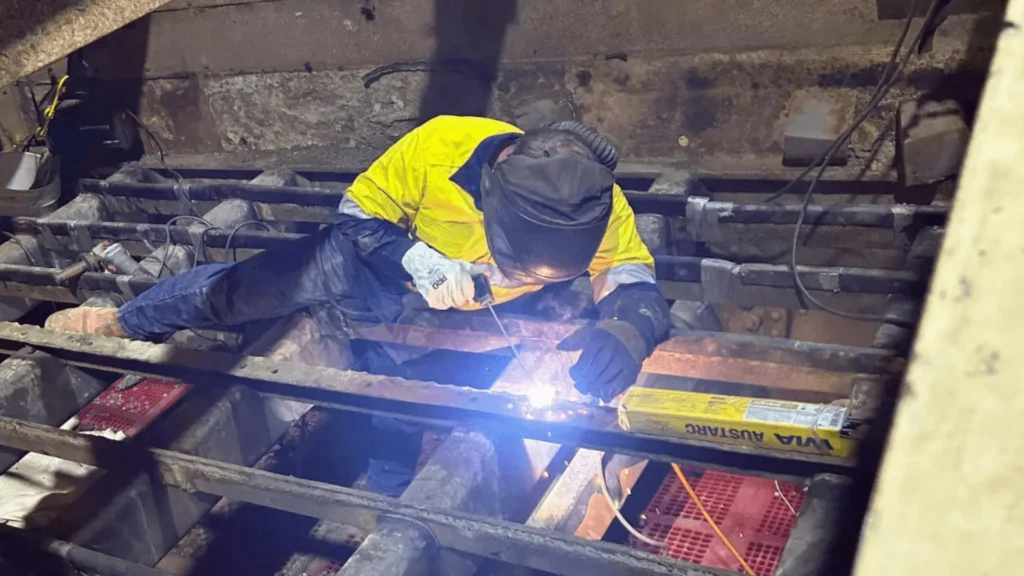
Anwendungsgebiete: Brecher, Siebmaschinen, Fördersysteme, Trichter und verschleißfeste Bauteile.
Schweißmaterialien, Materialstärken und Nahtbreiten erfordern die Auswahl geeigneter Schweißzusatzwerkstoffe. Informationen zur Auswahl von Schweißdrahtmaterialien und -größen finden Sie im Artikel: „ So wählen Sie Schweißdraht für das Laserschweißen: Material, Durchmesser und Anwendungen“.
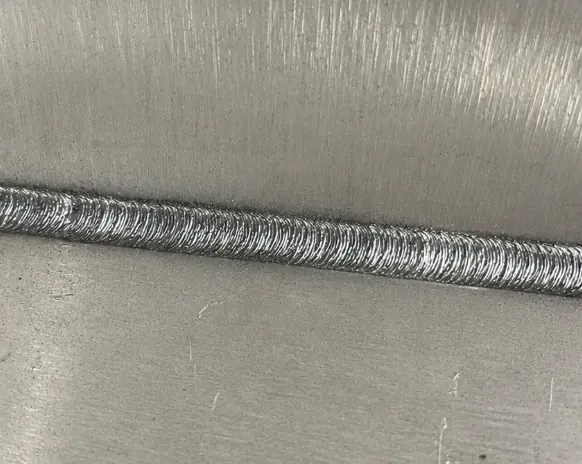
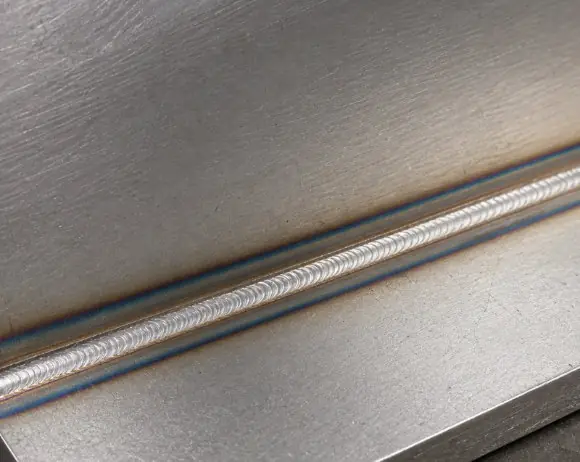
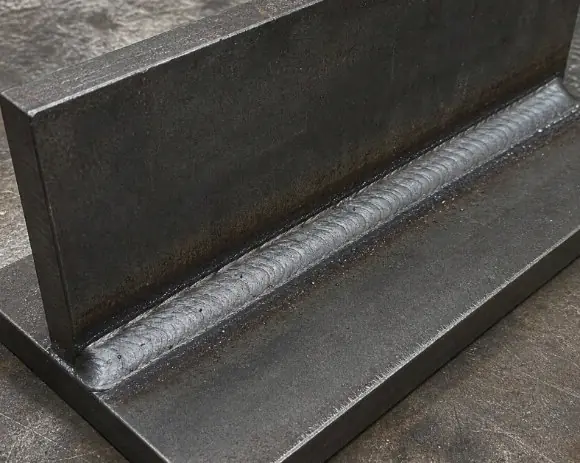
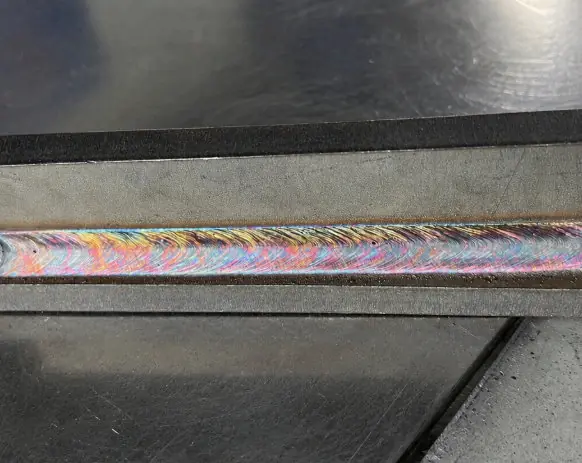
Laserschweißen findet in verschiedenen Branchen breite Anwendung, und seine Schweißnahtfestigkeit ist gut dokumentiert. Weitere Informationen finden Sie im Artikel: „Ist Laserschweißen fest? Festigkeit, Haltbarkeit und Leistung erklärt.“
Laserschweißen ist weit verbreitet, doch welche Faktoren beeinflussen die Schweißnahtqualität? Weitere Informationen finden Sie unter: Was sind die wichtigsten Faktoren, die die Qualität des Laserschweißens beeinflussen?
Das Kernring-Laserschweißen nutzt einen zentralen und einen Ringstrahl, um Einbrand und Wärmeverteilung separat zu steuern. Im Vergleich zum herkömmlichen Ein-Strahl-Laserschweißen erzeugt es stabilere Schweißnähte, weniger Spritzer und bessere Ergebnisse bei dicken Blechen und hochreflektierenden Metallen.
| Funktion | Konventionelles Laserschweißen | Kernring-Laserschweißen |
|---|---|---|
| Balkenkonstruktion | Einzelner Strahl | Mittelträger + Ringträger |
| Wärmeverteilung | Konzentriert | Einheitlicher |
| Stabilität des Schmelzbades | Allgemein | Stabiler |
| Tiefe Penetration | Standard | Ausgezeichnet |
| Hochreflektierende Metalle | Begrenzt | Ausgezeichnet |
| Spritzer | Höher | Senken |
| Porosität | Wahrscheinlicher | Reduziert |
| Schweißnahtqualität | Allgemein | Sauberer und gleichmäßiger |
| Dickblechschweißen | Begrenzt | Gut geeignet |
| Kontinuierliche Herstellung | Allgemein | Stabil |
Das Kernring-Laserschweißen bietet im Vergleich zum konventionellen Laserschweißen eine bessere Wärmekontrolle, einen gleichmäßigen Einbrand und eine sauberere Schweißnaht. Es eignet sich besonders für die Bearbeitung von Aluminium, Kupfer, Edelstahl, Kohlenstoffstahl und mittelstarken bis dicken Blechen, bei denen Schweißnahtqualität und Produktionsstabilität von Bedeutung sind.
Lesen Sie mehr über die Unterschiede zwischen Laserschweißen und traditionellen Schweißverfahren.
Die KEMPSON Kern-Ring-Laserschweißanlage ist für dicke Bleche, hochreflektierende Metalle und kontinuierliches industrielles Schweißen konzipiert. Die Technologie mit zentralem und ringförmigem Laserstrahl, die flexible Drahtzufuhr und die stabile Prozesssteuerung erfüllen die Anforderungen der Schwerlastfertigung.
Der zentrale Strahl sorgt für tiefen Einbrand, während der Ringstrahl die Wärme um die Schweißnaht herum kontrolliert. Das Schmelzbad bleibt stabil, die Wärme wird gleichmäßiger verteilt und die Schweißnähte bleiben auch bei mittleren und dicken Blechen gleichmäßig.
Die Leistung des Mittel- und Ringstrahls lässt sich für verschiedene Werkstoffe, Verbindungsarten und Blechdicken separat einstellen. Einbrandtiefe und Wärmeeinbringung werden an jedes Schweißverfahren angepasst.
Der Ringstrahl erhitzt die Oberfläche, bevor der zentrale Strahl in das Material eindringt. Dadurch werden Laserrückreflexionen reduziert und die Schweißstabilität verbessert. Aluminium, Kupfer, Edelstahl und Kohlenstoffstahl lassen sich mit gleichmäßigem Einbrand und sauberer Nahtbildung verschweißen.
Eine gleichmäßige Wärmeverteilung reduziert Spritzer, Porosität und Schwankungen im Schmelzbad. Die Schweißnähte sind sauberer, glatter und erfordern weniger Nachbearbeitung.
Ein-, Zwei-, Drei- und Vierdraht-Schweißkonfigurationen ermöglichen die Bearbeitung unterschiedlicher Nutgrößen und Schweißnahtanforderungen. Mehrdrahtschweißen erhöht die Zusatzwerkstoffablagerung bei der Fertigung dickwandiger Bauteile.
Das integrierte Gaserzeugungsmodul liefert Schutzgas während des Schweißvorgangs. Der Bedarf an externer Gasausrüstung wird reduziert und die Installation für die Serienfertigung vereinfacht.
Konzipiert für lange Produktionszyklen in Stahlkonstruktionen, Druckbehältern, Schiffbau, Baumaschinen, Bergbauausrüstung und anderen Anwendungen im Bereich der Schwerfertigung. Die Schweißleistung bleibt während des gesamten Dauerbetriebs stabil.
Jedes System ist auf stabiles Schweißen, saubere Schweißnähte und kontinuierliche Produktion ausgelegt. Die KEMPSON Kernring-Laserschweißmaschine findet breite Anwendung in der Schwerindustrie, wo Schweißqualität und Produktionssicherheit von entscheidender Bedeutung sind.
Laserschweißmaschinen benötigen regelmäßige Wartung für einen langfristigen Einsatz. Weitere Informationen finden Sie im Artikel: Wartungsleitfaden für Laserschweißmaschinen: Wartungsplan, Fehlersuche & Garantie
KEMPSON ist spezialisiert auf industrielle Laserschweißanlagen für Hersteller weltweit. Von Standardmaschinen bis hin zu kundenspezifischen Schweißlösungen unterstützen wir Sie in jeder Projektphase mit zuverlässiger Ausrüstung, umfassender Ingenieurskompetenz und reaktionsschnellem Service.
Ob Sie Aluminium, Kupfer, Edelstahl oder dicke Stahlplatten schweißen möchten – KEMPSON empfiehlt Ihnen die passende Kernring-Laserschweißmaschine für Ihre Produktionsanforderungen. Kontaktieren Sie unser Team noch heute, um Ihre Anwendung zu besprechen, technische Beratung anzufordern oder ein individuelles Angebot zu erhalten.
Eine Kernring-Laserschweißanlage nutzt eine Mittelstrahl- und Ringstrahlstruktur zum Schweißen. Der Mittelstrahl sorgt für tiefen Einbrand, während der Ringstrahl die Wärmeverteilung im Schweißbereich steuert.
Der Ringstrahl wärmt das Material vor und stabilisiert das Schmelzbad, wodurch Spritzer, Porosität und Schweißnahtinhomogenitäten während des Schweißprozesses reduziert werden.
Es kann Aluminiumlegierungen, Kupfer, Edelstahl, Kohlenstoffstahl und andere in der Schwerindustrie verwendete Industriemetalle schweißen.
Ja. Der Ringstrahl reduziert die Laserrückreflexion und verbessert die Schweißstabilität bei hochreflektierenden Materialien wie Aluminium und Kupfer.
Die unabhängige Einstellmöglichkeit erlaubt es dem Bediener, Eindringtiefe und Wärmeeintrag für verschiedene Materialien, Materialstärken und Verbindungsarten separat zu steuern.
Ja. Die Hochleistungsmodelle mit 4000 W und 6000 W ermöglichen Tiefenschweißungen bei mittelstarken und dicken Stahlplatten.
Zu den typischen Anwendungsgebieten gehören die Herstellung von Schwermaschinen, Stahlkonstruktionen, Baumaschinen, Druckbehältern, Schiffbau und Bergbauausrüstung.
Ja. KEMPSON bietet kundenspezifische Lösungen an, darunter Schweißkonfigurationen, Drahtvorschubsysteme, Vorrichtungen und Automatisierungsintegration, die auf den Produktionsanforderungen basieren.
Suchen Sie nach Schweißdienstleistungen für dicke Bleche?
Schauen Sie sich unsere handgeführte Laserschweißmaschine für dicke Bleche an.
(4000–6000W).
Laserschweißen findet aufgrund seiner hohen Präzision, Geschwindigkeit und minimalen Wärmeentwicklung breite Anwendung in der modernen Fertigung. Dieser Artikel beleuchtet die wichtigsten Anwendungsbereiche des Laserschweißens in verschiedenen Branchen, darunter Automobilindustrie, Luft- und Raumfahrt, Medizintechnik, Elektronik und Metallverarbeitung. Er zeigt zudem auf, warum Laserschweißen gegenüber traditionellen Schweißverfahren zunehmend bevorzugt wird und eine höhere Effizienz, bessere Schweißnahtqualität sowie geringere Nachbearbeitungskosten bietet.
Laserschweißen und konventionelles Schweißen sind weit verbreitete Technologien zum Fügen von Metallen, unterscheiden sich jedoch deutlich in Präzision, Geschwindigkeit, Wärmeeinbringung, Automatisierungsgrad und Betriebskosten. Dieser Artikel vergleicht das Laserschweißen mit konventionellen Schweißverfahren wie MIG-, WIG- und Elektrodenschweißen und analysiert deren Vor- und Nachteile, Kosten und industrielle Anwendungsbereiche. Ob Sie Schweißlösungen für die Automobilindustrie, die Schwerindustrie, die Blechbearbeitung oder automatisierte Produktionslinien evaluieren – dieser Leitfaden hilft Ihnen, das am besten geeignete Schweißverfahren zu ermitteln.
Laserschweißen ist bekannt für seine Fähigkeit, mit minimalem Wärmeeintrag starke und präzise Schweißnähte zu erzeugen. Eine der häufigsten Fragen ist, ob Zusatzwerkstoff benötigt wird. In vielen Anwendungsfällen kann Laserschweißen ohne Schweißdraht erfolgen, indem die Grundwerkstoffe direkt miteinander verschmolzen werden. Zusatzwerkstoff ist jedoch wichtig beim Schweißen dickerer Materialien, beim Überbrücken von Fugenspalten, beim Vermeiden von Rissen oder beim Verbinden unterschiedlicher Metalle. Dieser Leitfaden erklärt die Funktionsweise des autogenen Laserschweißens, wann Schweißdraht erforderlich ist, ob das Wobble-Schweißen Schweißdraht ersetzen kann und wie man für verschiedene Anwendungen zwischen Draht- und Pulverschweißzusatzwerkstoffen wählt.
Handlaserschweißen und MIG-Schweißen sind zwei weit verbreitete Fügetechnologien für Metalle in der modernen Fertigung. Während das MIG-Schweißen weiterhin für die Schwerindustrie und allgemeine industrielle Anwendungen beliebt ist, gewinnt das Handlaserschweißen aufgrund seiner hohen Präzision, der hohen Schweißgeschwindigkeit, des geringen Wärmeverzugs und der sauberen Schweißnaht zunehmend an Bedeutung. Dieser Artikel vergleicht die Unterschiede zwischen Handlaserschweißen und MIG-Schweißen hinsichtlich Schweißqualität, Effizienz, Betriebskosten, Materialverträglichkeit und Anwendungsszenarien und unterstützt Hersteller bei der Auswahl der passenden Schweißlösung für ihre Produktionsanforderungen.