Inhaltsverzeichnis
Einführung
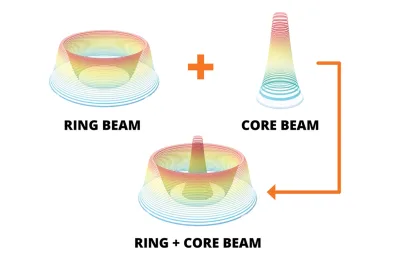
Das Kern-Ring-Laserschweißen ist eine Zweistrahl-Laserschweißtechnologie, die ein speziell angepasstes optisches System zur Erzeugung eines zentralen Laserstrahls und eines umgebenden Ringstrahls nutzt. Der zentrale Strahl fokussiert auf die Bildung des Schweißkanals und den tiefen Einbrand, während der Ringstrahl für die Vorwärmung und die Kontrolle des Schmelzbades im Schweißbereich sorgt. Diese Strahlstruktur wurde für das Schweißen dicker Bleche, die Aluminium- und Kupferverarbeitung sowie die Schwerindustrie im Bereich der Metallverarbeitung entwickelt.
Dieser Artikel erläutert das Funktionsprinzip des Kern-Ring-Laserschweißens, einschließlich der Funktion des Mittel- und Ringstrahls, der Unterschiede zum Einstrahl-Laserschweißen, der Schweißleistung, der anwendbaren Werkstoffe und der industriellen Einsatzmöglichkeiten. Die Informationen basieren auf Kenntnissen des Laserschweißprozesses und Daten aus Gerätetests, um den Lesern das Verständnis dieser Technologie und ihrer Anwendungsbedingungen zu erleichtern.
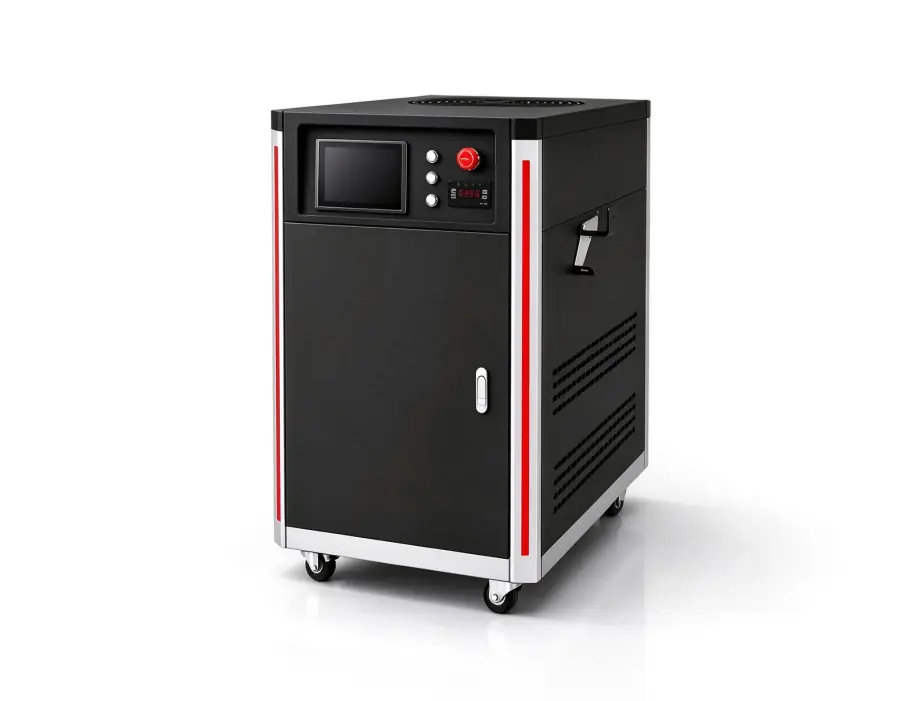
Was ist Kernring-Laserschweißen?
Das Kern-Ring-Laserschweißen ist ein kombiniertes Laserschweißverfahren, das zwei koaxiale Energieverteilungen nutzt: einen zentralen Laserstrahl und einen ringförmigen Laserstrahl. Die Technologie vereint Tiefeneinbrand und präzise Wärmeverteilung durch ein speziell angepasstes optisches System und bietet somit ein Schweißverfahren für dicke Metallbauteile und anspruchsvolle industrielle Anwendungen.
Der zentrale Strahl konzentriert sich auf den Schweißeinbrand, während der Ringstrahl den Wärmeeintrag und die Stabilität des Schmelzbades um den Schweißbereich herum steuert. Das Verfahren findet Anwendung beim Schweißen von Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und anderen Metallen, bei denen Schweißnahtqualität und Prozessstabilität entscheidend sind.
Wie funktioniert er?
Das Kern-Ring-Laserschweißen nutzt eine speziell angepasste Laserquelle mit besonderer optischer Struktur zur Erzeugung zweier koaxialer Strahlen: eines Mittelstrahls und eines Ringstrahls. Beide Strahlen stammen aus derselben Faserquelle. Das Leistungsverhältnis von Mittel- zu Ringstrahl lässt sich an Materialart, Dicke und Schweißbedingungen anpassen.
Zentralstrahl: Tiefenpenetration
Der zentrale Strahl liefert eine hohe Energiedichte im Brennpunkt und erzeugt ein stabiles Schweißloch. Er steuert die Schweißtiefe und ermöglicht das Tiefschweißen dicker Bleche und Materialien mit hoher Wärmeleitfähigkeit wie Kupfer.
Ringstrahl: Vorwärmung und Steuerung des Schmelzbades
Der Ringstrahl erwärmt während des Betriebs den umgebenden Schweißbereich. Dadurch wird der Temperaturunterschied um das Schweißloch verringert, das Verhalten des Schmelzbades reguliert und die Zeit verlängert, in der Gase und Verunreinigungen vor der Erstarrung entweichen können. Das Verfahren reduziert Spritzer und Poren beim Schweißen.
Koaxialer Doppelstrahlausgang aus einer Laserquelle
Das Kern-Ring-Laserschweißen nutzt eine speziell angepasste Laserquelle anstelle von zwei unabhängigen Lasersystemen. Eine spezielle optische Struktur teilt den Laserstrahl in einen zentralen und einen Ringstrahl auf. Die koaxiale Strahlführung ermöglicht die unabhängige Leistungsanpassung beider Strahlen für unterschiedliche Materialien, Materialstärken und Schweißparameter.
Kernring-Laserschweißen vs. Einzelstrahl-Laserschweißen
Das Kern-Ring-Laserschweißen verändert die herkömmliche Energieverteilung eines einzelnen Laserstrahls durch die Kombination eines zentralen Strahls mit einem umgebenden Ringstrahl. Der zentrale Strahl fokussiert die Durchdringung, während der Ringstrahl die Wärmeverteilung im Schweißbereich steuert. Diese Strahlstruktur bietet im Vergleich zum Ein-Strahl-Laserschweißen andere Prozesseigenschaften für dicke Bleche und hochreflektierende Materialien.
| Vergleich | Einzelstrahl-Laserschweißen | Kernring-Laserschweißen |
|---|---|---|
| Energieverteilung | Einzelne Gaußsche Energieverteilung mit konzentrierter Wärmezufuhr | Koaxiale Mittel- und Ringstrahlverteilung mit einstellbarem Leistungsverhältnis |
| Stabilität des Schlüssellochs | Beim Hochleistungsschweißen, insbesondere bei Aluminiumlegierungen, kann es zu Schwankungen im Schweißkanal kommen. | Der Ringbalken sorgt für eine gleichmäßige Wärmezufuhr um das Schlüsselloch herum und verbessert die Prozessstabilität. |
| Spritzer und Porosität | Die Instabilität des Schmelzbades kann die Bildung von Spritzern und Poren verstärken. | Die Ringstrahlvorwärmung verbessert die Schmelzbadkontrolle und reduziert Schweißfehler. |
| Einbrandtiefe und Schweißnahtbreite | Begrenzte Wärmeverteilung bei einigen Anwendungen mit dicken Platten | Die Energieverteilung im Kernring sorgt für eine breitere Wärmeabdeckung und eine höhere Schweißtiefe. |
| Hochreflektierende Materialien | Beim Schweißen von Kupfer und Aluminium kann es zu Empfindlichkeit gegenüber Reflexionen und instabilem Schmelzen kommen. | Die Vorwärmung mit einem Ringstrahl verbessert die Energieabsorption beim Schweißen hochreflektierender Materialien. |
| Schweißnahtbildung | Oberflächenqualität und -konsistenz hängen stark von den Prozessparametern ab. | Ein stabileres Schmelzbadverhalten trägt zu einem gleichmäßigen Schweißnahtbild bei. |
Kernring-Laserschweißen eignet sich für das Schweißen dicker Metalle, Aluminium und Kupfer sowie für Anwendungen, die eine gleichbleibende Schweißnahtqualität erfordern. Einzelstrahl-Laserschweißen ist nach wie vor eine gängige Wahl für Standardschweißaufgaben mit einfacheren Prozessanforderungen.
Vorteile
- Stabilität beim Schweißen dicker Bleche: Der Ringstrahl erweitert die Schweißnahtöffnung und verbessert die Schweißnahtstabilität beim Hochleistungsschweißen. Ein 6000-W-Kernring-Laserschweißsystem kann bis zu 14 mm Kohlenstoffstahl, 12 mm Edelstahl und 10 mm Aluminium/Kupfer schweißen. Die einstellbare Leistungsverteilung des Kernrings ermöglicht mehr Flexibilität im Schweißprozess.
- Schweißfehlerkontrolle: Der Ringstrahl stabilisiert das Schweißloch und das Schmelzbad beim Tiefschweißen. Er reduziert häufige Fehler wie Spritzer, Poren und unvollständige Verschmelzung. Testergebnisse zeigen eine Reduzierung der Spritzer um über 70 % und der Poren um 70–97 %, abhängig von Material und Parametern.
- Verbesserte Spalttoleranz: Im Vergleich zum Einzelstrahlschweißen bietet das Kernring-Laserschweißen eine größere Wärmeverteilungsfläche. Es kann Montagespalte von 0.1–0.3 mm verarbeiten und reduziert die Empfindlichkeit gegenüber der Positionierungsgenauigkeit der Verbindung.
- Geringere Schweißverformung: Der Ringbalken sorgt für eine gleichmäßige Wärmeeinbringung im Schweißbereich. Die Wärmeeinflusszone kann um 25–35 % reduziert werden, die Schweißverformung um etwa 40 %.
- Schweißen hochreflektierender Werkstoffe: Der Ringstrahl erwärmt die Werkstoffoberfläche vor und verbessert die Energieabsorptionsstabilität beim Schweißen von Aluminium und Kupfer. Der Mittelstrahl gewährleistet die optimale Einbrandtiefe bei hochreflektierenden Metallen.
Welche Werkstoffe kann das Kernring-Laserschweißen verarbeiten?
Das Kernring-Laserschweißen eignet sich für Kohlenstoffstahl, Edelstahl, Aluminiumlegierungen, Kupfer und andere Metallwerkstoffe, die in industriellen Schweißanwendungen eingesetzt werden.
Kohlenstoffstahl
- Schweißdicke: Bis zu 14 mm
- Anwendungsbereiche: Schwermaschinen, Stahlkonstruktionen, Industrieanlagen
Edelstahl
- Schweißdicke: Bis zu 12 mm
- Anwendungsbereiche: Druckbehälter, Anlagenbau, Strukturbauteile
Aluminiumlegierung und Kupfer
- Schweißdicke: Bis zu 10 mm
- Anwendungsbereiche: Energieanlagen, hochreflektierende Metallkomponenten
Das Kernring-Laserschweißen findet Anwendung in Branchen wie dem Maschinenbau, dem Stahlbau, dem Druckbehälterbau und der Energietechnik, wo das Schweißen dicker Metalle und eine stabile Schweißnahtqualität erforderlich sind.
In welchen Branchen wird das Kernring-Laserschweißen eingesetzt?
Das Kernring-Laserschweißen findet Anwendung in Branchen, die das Schweißen dicker Metalle, eine gleichbleibende Schweißnahtqualität und eine kontrollierte Wärmeeinbringung erfordern. Typische Anwendungsgebiete sind der Schwermetallbau, Energieanlagen, Schiffbau und druckbeaufschlagte Bauteile.
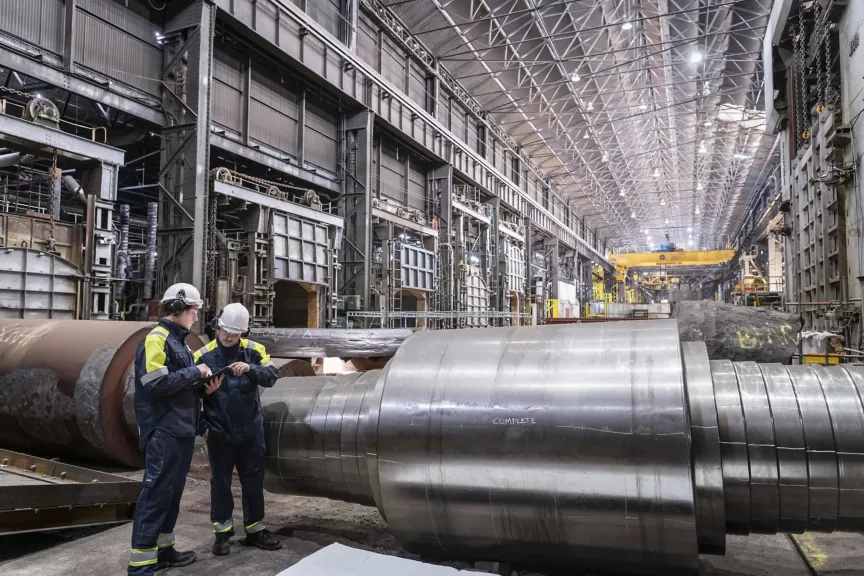
Schwere Stahlfertigung
Anwendungsbereiche: Stahlkonstruktionen, Maschinenrahmen, Komponenten für schwere Ausrüstung
Das Kernring-Laserschweißen gewährleistet eine stabile Durchdringung bei dicken Stahlteilen, die in der industriellen Fertigung eingesetzt werden.
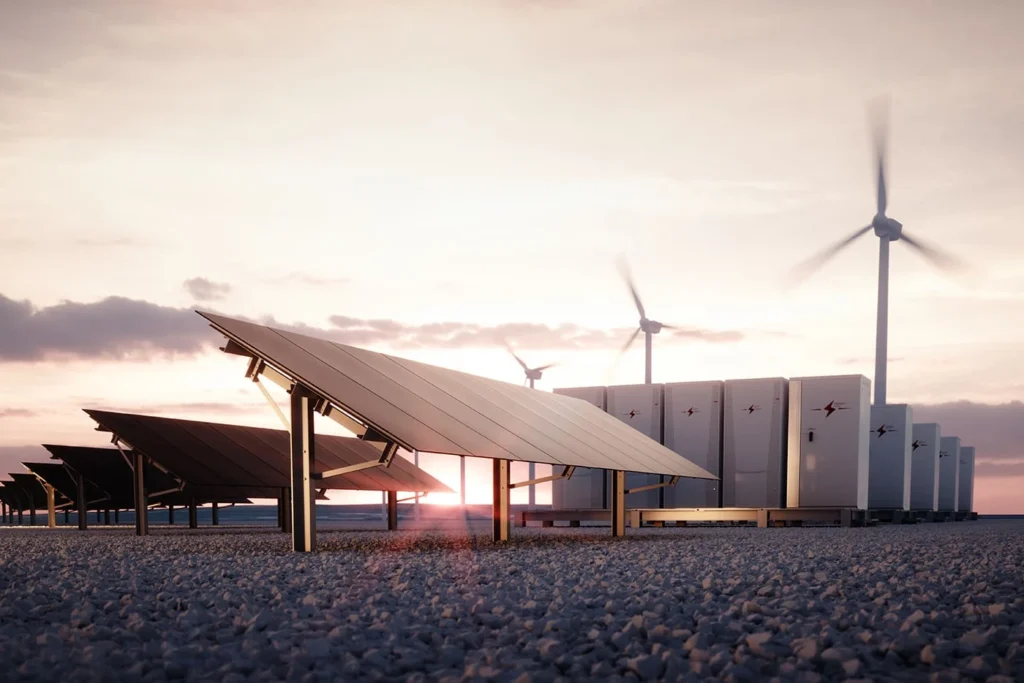
Neue Energieausrüstung
Anwendungsbereiche: Batteriestrukturen, Energiespeichergeräte
Die kontrollierte Strahlverteilung unterstützt das Schweißen von Metallbauteilen, die eine gleichbleibende Schweißnahtqualität erfordern.
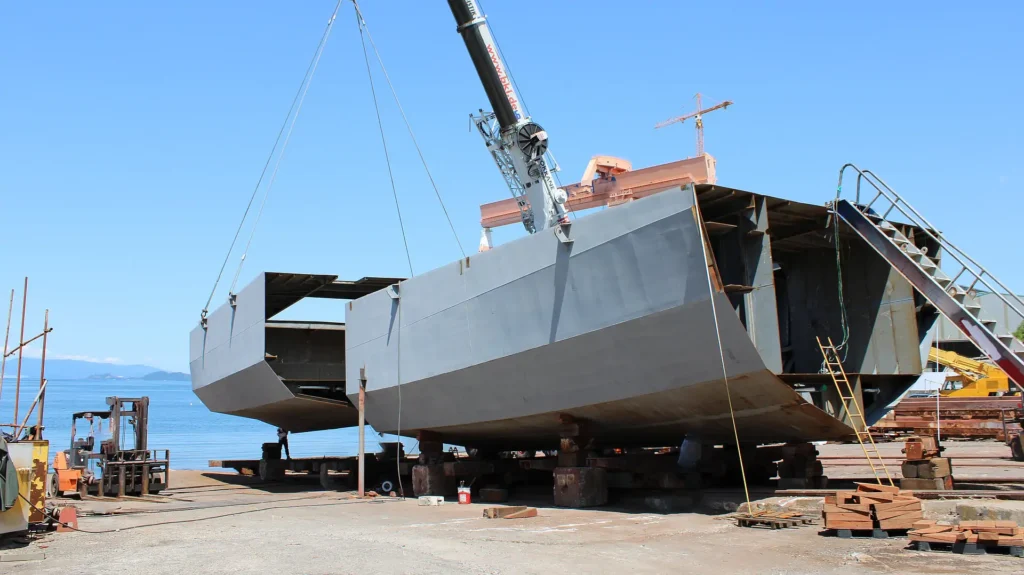
Schiffbau- und Offshore-Ausrüstung
Anwendungsbereiche: Dicke Metallbauteile, Strukturbauteile
Die Technologie eignet sich für große Metallkonstruktionen, bei denen Eindringtiefe und Schweißstabilität erforderlich sind.
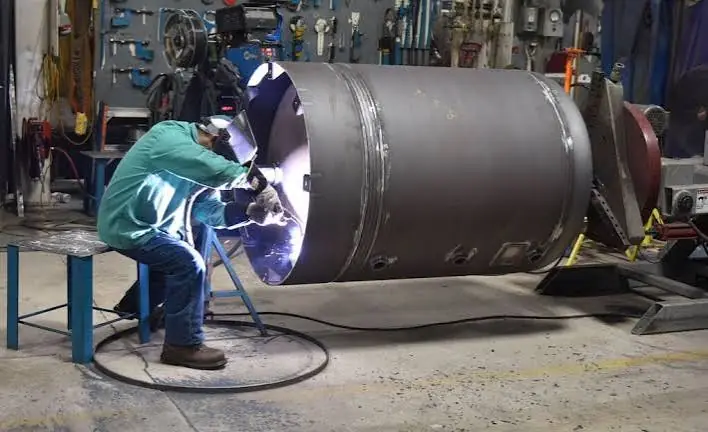
Druckausrüstung
Anwendungsbereiche: Druckbehälterkomponenten, Schweißnähte, die einer Inspektion bedürfen
Die stabile Steuerung des Schmelzbades und die reduzierten Defekteigenschaften unterstützen Anwendungen mit strengen Anforderungen an die Schweißnahtqualität.
Typen von Kernring-Laserschweißmaschinen
6000W Antimagnetische Laserschweißmaschine
Die antimagnetische 6000-W-Laserschweißmaschine ist für das Laserschweißen in Umgebungen mit starken Magnetfeldern konzipiert. Sie verfügt über EMI-Schutz und Signalisolierung, um elektromagnetische Störungen während des Betriebs zu minimieren. Die Maschine eignet sich für Aluminium-Elektrolyseanlagen, die Nichteisenmetallverarbeitung, den Schwermaschinenbau und das Schweißen dicker Metalle.
- Laserleistung: 6000 W
- Trägertyp: Kernring-Doppelträger
- Entstörungssystem: EMI-Filterung + Signalisolierung
- Drahtzufuhr: Einfach / Doppelt / Dreifach / Vierfachdraht
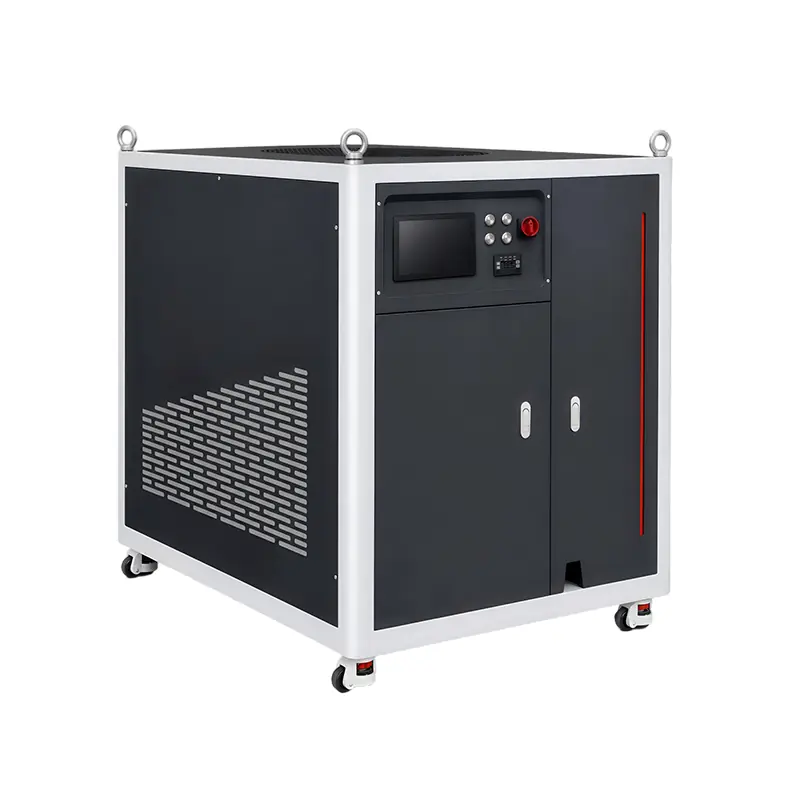
Kernring-Laserschweißmaschine
Die Kern-Ring-Laserschweißanlage nutzt eine koaxiale Mittelstrahl- und Ringstrahlstruktur zum Schweißen dicker Bleche und hochreflektierender Metalle. Der Mittelstrahl sorgt für tiefen Einbrand, während der Ringstrahl die Wärmeverteilung und die Stabilität des Schmelzbades steuert. Die Anlage ist in Ausführungen mit 4000 W und 6000 W für Stahlkonstruktionen, Druckbehälter, Schiffbau, Schwermaschinenbau und industrielle Metallverarbeitung erhältlich.
- Laserleistung: 4000 W / 6000 W
- Trägertyp: Mittelträger + Ringträger (unabhängige Steuerung)
- Kompatible Materialien: Kohlenstoffstahl / Edelstahl / Aluminium / Kupfer
- Drahtzufuhr: Einfach / Doppelt / Dreifach / Vierfachdraht
Konfigurationsmerkmale der Kernring-Laserschweißmaschine
Die Kernring-Laserschweißanlage ist mit Konfigurationen ausgestattet, die speziell für das Schweißen dicker Metalle und den kontinuierlichen industriellen Betrieb entwickelt wurden. Die Strahlleistungsverteilung, das Drahtvorschubsystem und die Schutzstruktur sind auf unterschiedliche Materialien, Dicken und Schweißbedingungen abgestimmt.
Einstellbare Kern-Ring-Leistungsverteilung
Die Kernring-Laserschweißmaschine unterstützt verschiedene Kernring-Leistungskonfigurationen für unterschiedliche Schweißanforderungen.
- 3000W + 3000W Balanced Version: Geeignet für allgemeines Dickblechschweißen mit ausgewogener Energieverteilung.
- 4000W + 2000W Tiefenpenetrationsversion: Bietet eine höhere Leistung im zentralen Strahl für Anwendungen, die eine größere Eindringtiefe erfordern.
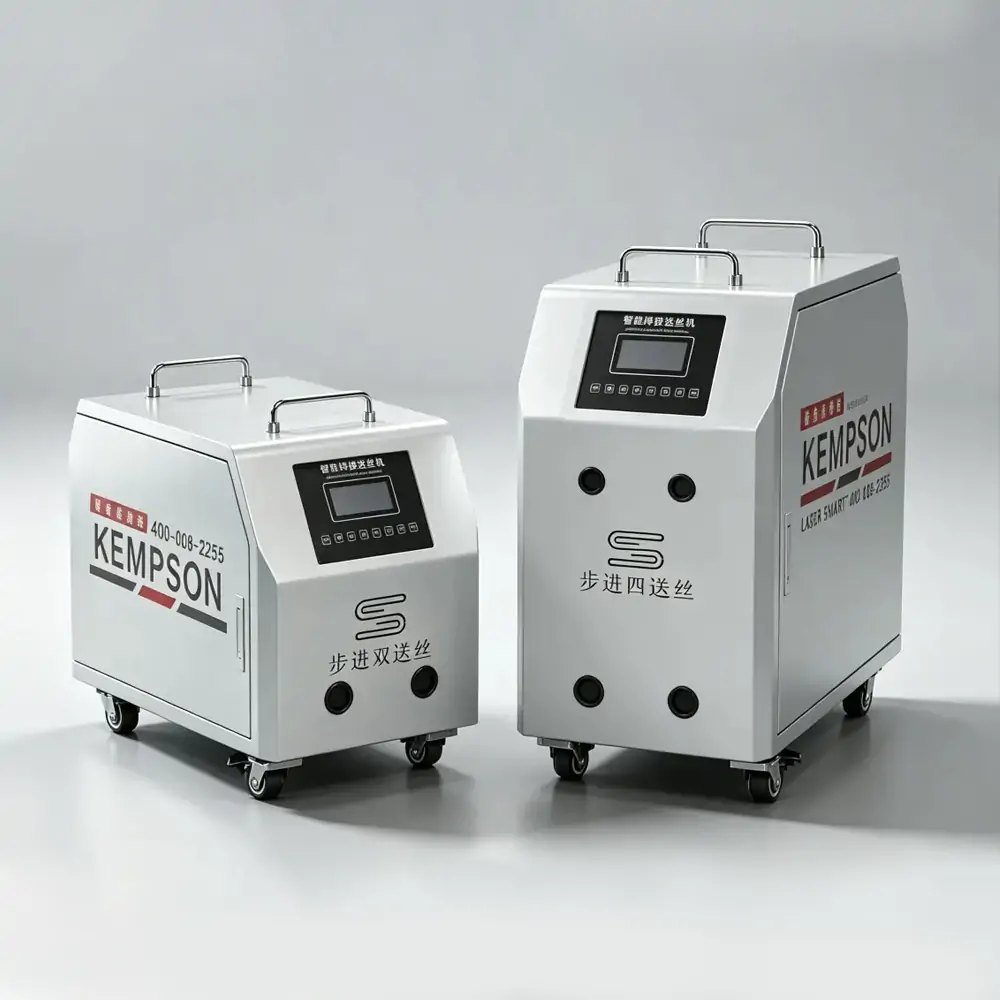
Allradantrieb Vierdraht-Zuführung System
Die Maschine ist mit einem Vier-Antriebs-Vier-Draht-Zuführsystem für verschiedene Schweißverfahren ausgestattet.
Unterstützt Einzel-, Doppel-, Dreifach- und Vierdraht-Einspeisungsmodi
Einstellbare Drahtvorschubparameter für verschiedene Materialien und Schweißbedingungen
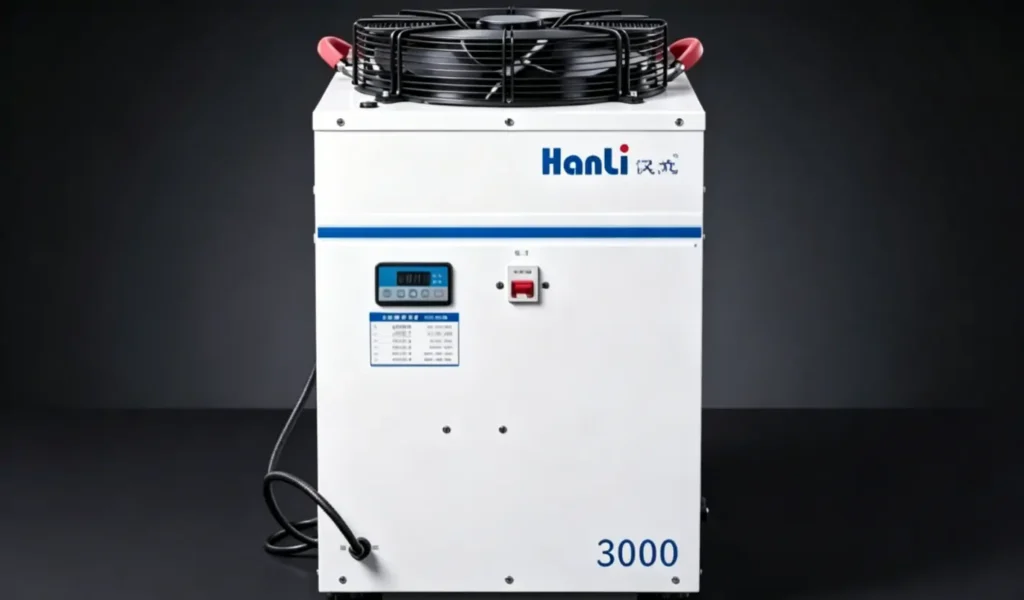
Industrielles Kühl- und Schutzsystem
Die Maschine nutzt ein industrielles Kühl- und Schutzsystem für den kontinuierlichen Schweißbetrieb.
Kühlsystem mit doppelter Temperaturregelung
Staubschutzkonstruktion für industrielle Umgebungen
Rücklichtüberwachungssystem zum Schutz von Laserquellen
Die Konfiguration der Kernring-Laserschweißmaschine ist auf Strahlführung, stabilen Drahtvorschub und Langzeitbetriebssicherheit ausgelegt. Diese Systeme gewährleisten eine gleichbleibende Schweißleistung in anspruchsvollen industriellen Anwendungen.
Ist das Kernring-Laserschweißen für Ihre Anwendung geeignet?
Das Kernring-Laserschweißen ist für Anwendungen konzipiert, die einen gleichmäßigen Einbrand, eine kontrollierte Wärmeeinbringung und eine gleichbleibende Schweißnahtqualität erfordern. Die geeignete Anwendung hängt von der Materialart, der Blechdicke und den Produktionsanforderungen ab.
Geeignet für:
- Dickmetallschweißen: Geeignet für Bauteile aus Kohlenstoffstahl, Edelstahl, Aluminium und Kupfer mit höheren Anforderungen an die Materialstärke.
- Hochreflektierende Materialien: Geeignet für das Schweißen von Aluminium und Kupfer, wo eine stabile Energieabsorption erforderlich ist.
- Großflächige Schweißkonstruktionen: Geeignet für Stahlkonstruktionen, Maschinenrahmen, Druckgeräte und schwere Industriekomponenten.
- Hohe Fertigungskonstanz: Geeignet für die kontinuierliche Produktion, bei der Schweißnahtqualität und Prozessstabilität gefordert sind.
Möglicherweise nicht erforderlich für:
- Schweißen sehr dünner Bleche: Dünne Werkstoffe erfordern unter Umständen eine geringere Wärmeeinbringung und einfachere Laserschweißlösungen.
- Einfache Schweißaufgaben mit geringer Leistung: Standardmäßiges Ein-Strahl-Laserschweißen kann Anwendungen mit grundlegenden Schweißanforderungen erfüllen.
Fazit
Das Kern-Ring-Laserschweißen kombiniert einen Zentralstrahl und einen Ringstrahl in einem koaxialen Lasersystem. Diese Technologie ermöglicht eine kontrollierte Energieverteilung beim Schweißen dicker Bleche, hochreflektierender Materialien und in industriellen Anwendungen, die eine gleichbleibende Schweißnahtqualität erfordern. Dank der einstellbaren Strahlleistung, der präzisen Steuerung des Schmelzbades und der reduzierten Fehlerbildung eignet sie sich für Stahlkonstruktionen, schwere Maschinen, Energieanlagen und druckbeaufschlagte Bauteile.
KEMPSON entwickelt und fertigt Kernring-Laserschweißlösungen mit 4000-W- und 6000-W-Konfigurationen für unterschiedliche Schweißanforderungen. Wir bieten Schweißprozessprüfungen, Musterverifizierung, Anlagenanpassung, Installationsunterstützung und technische Schulungen an. Kontaktieren Sie uns , um Ihre Material-, Dicken- und Produktionsanforderungen für eine passende Laserschweißlösung zu besprechen.

FAQ
Was ist Kernring-Laserschweißen?
Das Kern-Ring-Laserschweißen ist ein kombiniertes Laserschweißverfahren, das einen koaxialen Zentralstrahl und einen Ringstrahl einer speziell angepassten Laserquelle nutzt. Der Zentralstrahl sorgt für den Einbrand, während der Ringstrahl die Wärmeverteilung und die Stabilität des Schmelzbades während des Schweißvorgangs steuert.
Wie funktioniert das Kernring-Laserschweißen?
Das Kern-Ring-Laserschweißen nutzt optische Strahlformungstechnologie, um den Laserstrahl in einen Zentralstrahl und einen Ringstrahl aufzuteilen. Der Zentralstrahl formt das Schweißloch für den Durchschweißvorgang, während der Ringstrahl den Schweißbereich vorwärmt und das Verhalten des Schmelzbades reguliert.
Unterscheidet sich das Kernring-Laserschweißen vom Doppellaserschweißen?
Ja. Das Kern-Ring-Laserschweißen benötigt keine zwei unabhängigen Laserquellen. Der zentrale Strahl und der Ringstrahl werden von einer speziell angepassten Laserquelle über eine spezielle optische Struktur erzeugt, wobei die Leistungsverteilung zwischen den beiden Strahlen einstellbar ist.
Worin besteht der Unterschied zwischen Kernring-Laserschweißen und Einzelstrahl-Laserschweißen?
Beim Ein-Strahl-Laserschweißen wird die Energie in einem einzigen Strahl konzentriert, während beim Kern-Ring-Laserschweißen die Energieverteilung zwischen Mittel- und Ringstrahl gesteuert wird. Der Ringstrahl verbessert die Wärmeverteilung und die Stabilität des Schmelzbades bei dicken Blechen und hochreflektierenden Materialien.
Welche Materialien lassen sich mit dem Kernring-Laserschweißen verschweißen?
Das Kernring-Laserschweißen eignet sich zum Schweißen von Kohlenstoffstahl, Edelstahl, Aluminiumlegierungen, Kupfer und anderen Industriemetallen. Es wird häufig für dicke Metallbauteile und Anwendungen eingesetzt, die eine gleichbleibende Schweißnahtqualität erfordern.
Welche Dicke kann eine Kernring-Laserschweißmaschine verschweißen?
Eine 6000-W-Kernring-Laserschweißanlage kann unter geeigneten Prozessbedingungen Kohlenstoffstahl bis zu 14 mm, Edelstahl bis zu 12 mm und Aluminium oder Kupfer bis zu 10 mm verschweißen. Die tatsächliche Schweißdicke hängt von den Materialeigenschaften und der Nahtgestaltung ab.
Kann das Kernring-Laserschweißen für Aluminium und Kupfer verwendet werden?
Ja. Das Kern-Ring-Laserschweißen eignet sich zum Schweißen von Aluminium und Kupfer. Der Ringstrahl erwärmt die Materialoberfläche vor und verbessert so die Stabilität der Energieabsorption, während der zentrale Strahl die für hochreflektierende Metalle erforderliche Durchdringung gewährleistet.
In welchen Branchen werden Kernring-Laserschweißmaschinen eingesetzt?
Kernring-Laserschweißmaschinen werden in der Schwerstahlverarbeitung, im Maschinenbau, in Anlagen für neue Energien, im Schiffbau, im Offshore-Bereich und in der Druckgeräteindustrie eingesetzt. Sie eignen sich für Anwendungen, die das Schweißen dicker Bleche und eine gleichbleibende Schweißqualität erfordern.