

Inhaltsverzeichnis
Einführung
Laserschweißen bietet konzentrierte Wärmeeinbringung, hohe Schweißgeschwindigkeit und präzise Kontrolle der Schweißzone. Es ist wichtig, die Vor- und Nachteile des Laserschweißens zu verstehen, da zu den Einschränkungen höhere Investitionskosten für die Ausrüstung, Empfindlichkeit gegenüber Fugenspalten, materialabhängige Prozessanforderungen und strenge Lasersicherheitsvorschriften gehören.
Für Hersteller, die Laserschweißen mit WIG- oder MIG-Schweißen vergleichen, hängt die richtige Wahl von Material, Dicke, Nahtgeometrie, Produktionsvolumen, Oberflächenanforderungen und Gesamtbetriebskosten ab. Dieser Leitfaden untersucht die Vor- und Nachteile des Laserschweißens, vergleicht die Schweißverfahren und erklärt, wann Laserschweißen eine sinnvolle Option ist.
Was sind die Vorteile des Laserschweißens?
Die Hauptvorteile des Laserschweißens sind die hohe Schweißgeschwindigkeit, die konzentrierte Wärmeeinbringung, die präzise Schweißnahtsteuerung und die Automatisierungskompatibilität. Die Ergebnisse variieren je nach Material, Dicke, Nahtgeometrie und Prozesseinstellungen.
- Hohe Schweißgeschwindigkeit: Laserschweißen ermöglicht hohe Schweißgeschwindigkeiten bei geeigneten Werkstücken. Die tatsächliche Geschwindigkeit hängt von der Laserleistung, der Materialstärke, der Nahtart und den Anforderungen an den Einbrand ab.
- Geringere Wärmeeinbringung und Verformung: Der Laserstrahl konzentriert die Energie auf einen kleinen Bereich und reduziert so die Wärmeeinwirkung um die Schweißnaht herum. Dadurch lassen sich die Wärmeeinflusszone und die Verformung bei dünnen Blechen und Präzisionsteilen begrenzen.
- Hohe Schweißpräzision und Wiederholgenauigkeit: Ein fokussierter Strahl erzeugt schmale Schweißnähte. Stabile Vorrichtungen, präzise Positionierung und gleichbleibende Parameter tragen zur Sicherstellung einer gleichbleibenden Schweißqualität über alle Produktionschargen hinweg bei.
- Weniger Nachschleifen: Korrekt eingestellte Laserparameter ermöglichen glatte Schweißnähte mit minimalem Spritzeraufkommen. Der Schleifaufwand hängt von der Passung der Fügeverbindung, den Oberflächengüteanforderungen und der Schweißqualität ab.
- Automatisierungskompatibilität: Laserschweißsysteme lassen sich in Industrieroboter, CNC-Maschinen und Produktionsvorrichtungen integrieren. Programmierbare Schweißbahnen ermöglichen wiederholbare Schweißzyklen in der Serienfertigung.
- Dünnbleche und Präzisionsteile: Laserschweißen eignet sich für viele Dünnblechbauteile, Edelstahlgehäuse, Küchengeräte und Präzisionsbaugruppen. Materialeigenschaften, Dicke, Nahtgestaltung und Einbrandtiefe bestimmen die Eignung.
Die Vor- und Nachteile des Laserschweißens sollten im Hinblick auf die tatsächlichen Produktionsanforderungen, die Kosten der Ausrüstung, die Toleranzen der Verbindungen und die Lasersicherheitsbestimmungen bewertet werden.
Was sind die Nachteile des Laserschweißens?
Zu den Hauptnachteilen des Laserschweißens zählen hohe Gerätekosten, enge Toleranzen bei den Verbindungen, Materialbeschränkungen und strenge Sicherheitsanforderungen.
- Hohe Anfangsinvestitionen: Die Kosten umfassen die Laserquelle, die Kühleinheit, die Vorrichtungen, die Rauchabsaugung und die Schutzumhüllung. Die Automatisierung verursacht zusätzliche Integrationskosten.
- Empfindlichkeit gegenüber Spaltmaßen und Passgenauigkeit: Zu große Spaltmaße oder Fehlausrichtungen können zu unvollständiger Verschmelzung, ungleichmäßigen Schweißnähten oder Durchbrennen führen. Präzise Vorrichtungen und enge Bauteiltoleranzen sind daher unerlässlich.
- Material- und Verbindungsdesignbeschränkungen: Reflektierende Metalle wie Kupfer und Aluminium erfordern geeignete Prozesseinstellungen. Materialstärke, Wärmeleitfähigkeit und Verbindungsgeometrie beeinflussen die Schweißqualität.
- Strenge Lasersicherheitsanforderungen: Laserschweißen erfordert geeignete Strahlabschirmung, Sicherheitsverriegelungen, kontrollierten Zugang und angemessenen Augenschutz. Die Absaugung der Schweißrauche hängt von den verwendeten Materialien und Emissionen ab.
- Fachgerechte Prozesseinrichtung und Parametersteuerung: Laserleistung, Schweißgeschwindigkeit, Fokusposition, Schutzgas und Drahtvorschub müssen auf das Werkstück abgestimmt sein. Falsche Einstellungen können zu Porosität, Spritzern oder unvollständigem Durchschweißen führen.
- Begrenzte Kostenvorteile bei einigen Produktionsaufgaben: Geringe Produktionsmengen, häufige Umrüstungen und einfache Schweißarbeiten rechtfertigen die Investition möglicherweise nicht. WIG- oder MIG-Schweißen kann für diese Anwendungen kostengünstiger sein.
Diese Einschränkungen des Laserschweißens sollten im Hinblick auf die Anforderungen an das Werkstück, das Produktionsvolumen, die Sicherheitsvorkehrungen und die gesamten Betriebskosten bewertet werden.
Schweißeffekt-Show
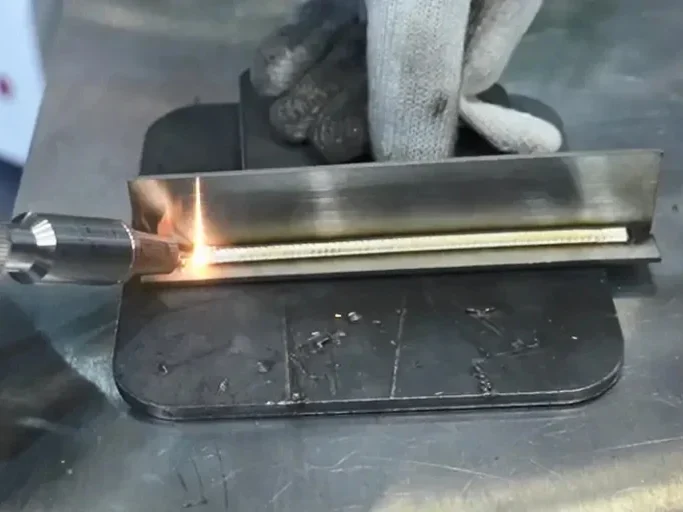
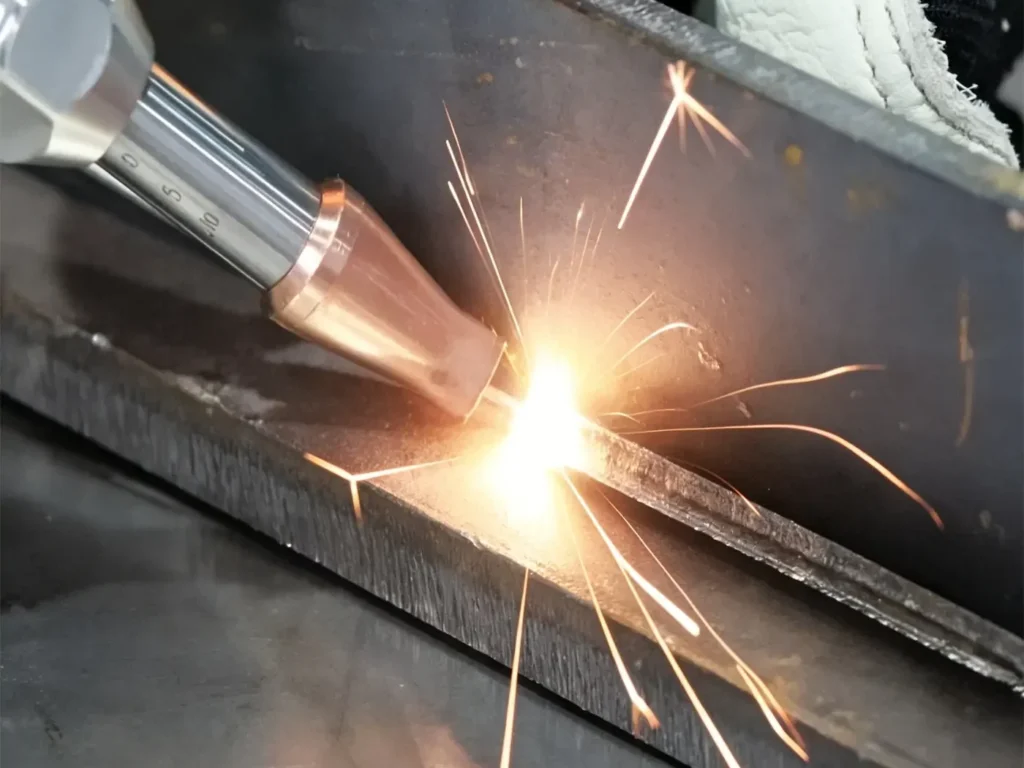
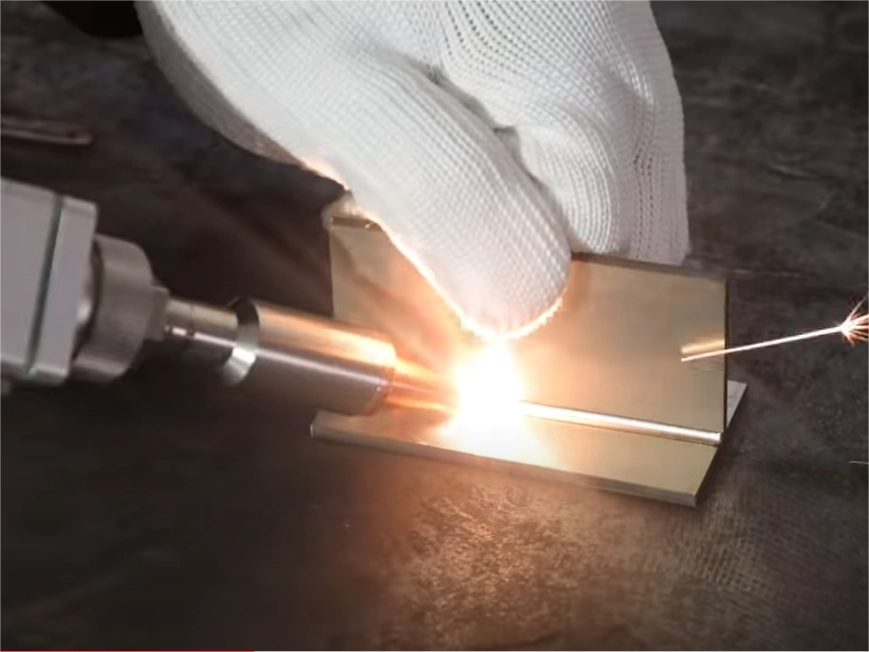
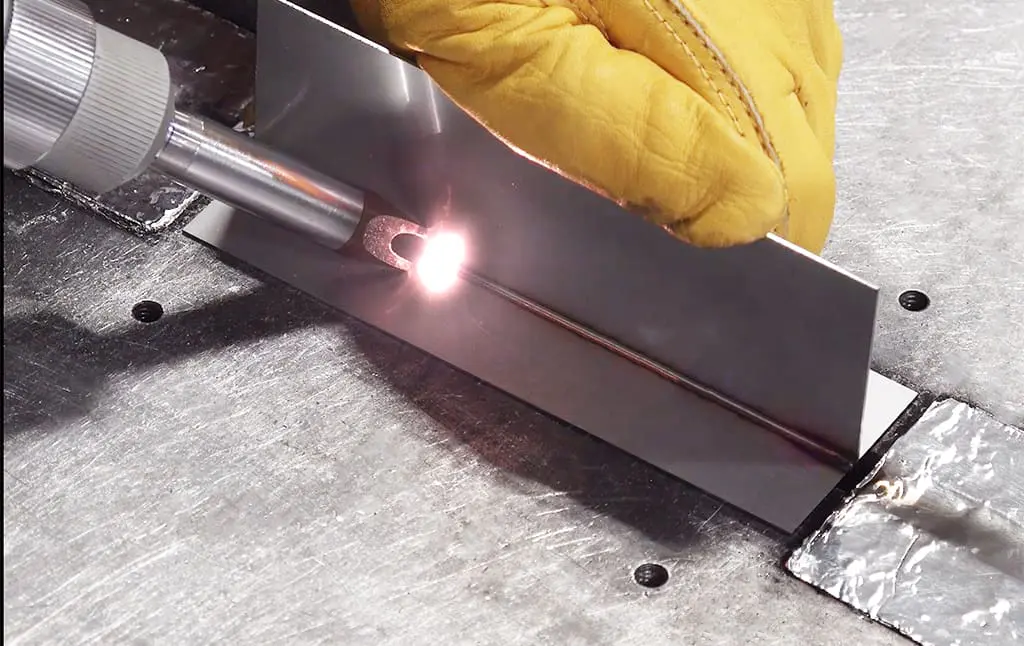
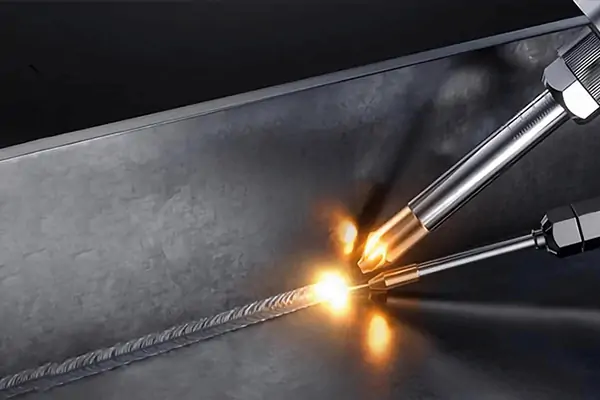
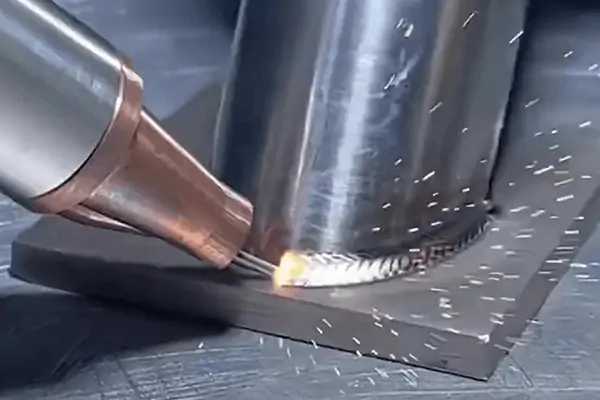
Laserschweißen vs. WIG- und MIG-Schweißen
Die Wahl zwischen Laserschweißen, WIG-Schweißen und MIG-Schweißen hängt von der Schweißgeschwindigkeit, dem Wärmeeintrag, der Passgenauigkeit der Verbindung, den Gerätekosten und dem Produktionsvolumen ab.
| Vergleichsfaktor | Laserschweißen | WIG-Schweißen | MIG-Schweißen |
|---|---|---|---|
| Schweißgeschwindigkeit | Hohe Fahrgeschwindigkeiten bei geeigneten Verbindungen | Im Allgemeinen langsamer, geeignet für kontrolliertes Schweißen | Geeignet für kontinuierliches Schweißen in großen Mengen |
| Wärmeeintrag | Konzentrierte Energie mit einer kleinen Wärmeeinflusszone unter geeigneten Bedingungen | Präzise Wärmeregelung durch den Bediener | Gesteuert durch Stromstärke, Spannung und Fahrgeschwindigkeit |
| Gelenkanpassung | Erfordert präzise Ausrichtung und enge Spaltkontrolle | Kann mit der richtigen Technik verschiedene Gelenkzustände behandeln. | Fülldraht kann einige Fugenlücken überbrücken. |
| Ausrüstungskosten | Höhere Anfangsinvestition | Im Allgemeinen niedrigere Gerätekosten | Im Allgemeinen niedrigere Gerätekosten |
| Automation | Gut geeignet für Roboter- und automatisierte Systeme | Mit geeigneter Ausrüstung ist eine Automatisierung möglich. | Weit verbreitet in automatisierten Produktionslinien |
Welches Schweißverfahren sollten Sie wählen?
- Laserschweißen: Geeignet für die Hochgeschwindigkeitsproduktion, Präzisionsteile und automatisiertes Schweißen mit kontrollierten Verbindungstoleranzen.
- WIG-Schweißen: Geeignet für dünne Werkstoffe, detaillierte Schweißnähte und Anwendungen, die eine genaue Kontrolle des Schmelzbades erfordern.
- MIG-Schweißen: Geeignet für allgemeine Fertigungsarbeiten, dickere Bauteile und Produktionsaufgaben, die Zusatzwerkstoffe und flexible Verbindungspassungen erfordern.
Die tatsächliche Leistung hängt von Material, Dicke, Nahtgestaltung, Schweißnahtqualitätsanforderungen und Produktionsbedingungen ab. Vergleichen Sie diese Faktoren, bevor Sie ein Schweißverfahren auswählen.
Einen umfassenderen Vergleich verschiedener Schweißverfahren finden Sie in den folgenden Artikeln:
Laserschweißen vs. konventionelles Schweißen: Unterschiede, Vorteile, Kosten und Anwendungsbereiche
WIG-, MIG- und Laserschweißen von Aluminium: Welches Verfahren ist besser?
Was kostet Laserschweißen?
Die Kosten für das Laserschweißen hängen von der Gerätekonfiguration, den Produktionsanforderungen und den laufenden Betriebskosten ab. Der Kaufpreis allein spiegelt nicht die gesamten Schweißkosten wider.
Faktoren, die die Kosten von Laserschweißmaschinen beeinflussen
Der Maschinenpreis variiert je nach Laserleistung, Laserquelle, Kühlsystem, Drahtvorschub, Automatisierungsgrad und Sicherheitsausrüstung. Roboterintegration und kundenspezifische Vorrichtungen erhöhen die Anfangsinvestition.
Betriebskosten des Laserschweißens
Die Betriebskosten umfassen Strom, Schutzgas, Verbrauchsmaterialien, Wartung, Arbeitskosten und Nacharbeiten. Die tatsächlichen Kosten hängen von den Schweißparametern, den Betriebsstunden, der Materialart und der Produktionseffizienz ab.
Wie man den Return on Investment bewertet
Vergleichen Sie die gesamten Betriebskosten vor und nach der Umstellung auf Laserschweißen. Berücksichtigen Sie dabei Arbeitskosten, Schweißzeit, Schleifkosten, Nachbearbeitungskosten und Gerätewartung.
Formel zur Berechnung der Amortisationszeit: Amortisationszeit = Anfangsinvestition ÷ Jährliche Nettoeinsparungen
Die jährlichen Nettoeinsparungen sollten die zusätzlichen Betriebs- und Wartungskosten berücksichtigen.
| Kostenfaktor | Zu erfassende Daten |
|---|---|
| Erstinvestition | Maschinen, Vorrichtungen, Sicherheitssysteme, Installation |
| Arbeitsersparnis | Einsparung der Stunden pro Jahr × Arbeitskosten pro Stunde |
| Einsparungen bei der Endbearbeitung | Jährliche Reduzierung der Schleif- und Polierkosten |
| Einsparungen durch Nachbearbeitung | Jährliche Reduzierung der Reparatur- und Verschrottungskosten |
| Zusätzliche Betriebskosten | Strom, Gas, Verbrauchsmaterialien, Wartung |
Eine realistische Kostenbewertung für das Laserschweißen erfordert Produktionsdaten des tatsächlichen Werkstücks. Geringe Produktionsmengen rechtfertigen die Investition möglicherweise nicht, während wiederholtes Schweißen und ein geringerer Aufwand für die Nachbearbeitung die Wirtschaftlichkeit verbessern können.
Wann ist Laserschweißen wirtschaftlich sinnvoll?
Laserschweißen ist eine Überlegung wert, wenn die Fertigung wiederholte Verbindungen, enge Maßvorgaben, sichtbare Schweißnähte oder aufwändige Nachbearbeitung erfordert. Typische Anwendungsfälle sind Gehäuse aus Edelstahl, Küchengeräte, Blechbauteile und Präzisionsbaugruppen.
WIG- oder MIG-Schweißen kann sich als wirtschaftlicher erweisen für kleine Serien, unregelmäßige Teile, große Fugenspalten oder Aufträge, bei denen die Schweißgeschwindigkeit und die Kosten der Nachbearbeitung nur einen geringen Einfluss auf die Gesamtproduktionskosten haben.
Vor der Auswahl der Ausrüstung sollten repräsentative Werkstücke mit dem vorgesehenen Material, der gewünschten Dicke, der vorgesehenen Nahtgestaltung und den vorgesehenen Produktionsparametern getestet werden. Erfasst werden Einbrandtiefe, Schweißnahtaussehen, Verzug, Zykluszeit und Nachbearbeitungsaufwand. Diese Ergebnisse sind mit dem bestehenden Prozess zu vergleichen, um die Wirtschaftlichkeit der Investition zu beurteilen.
Kempson-Fälle zeigen
Ein auf Edelstahlkomponenten spezialisierter Hersteller nutzte zunächst das traditionelle MIG-Schweißen, was zahlreiche Herausforderungen mit sich brachte, darunter hohe Kosten für manuelles Schleifen (ca. 120 Yuan pro Monat), hohe Materialkosten (ca. 50 Yuan pro Monat) und eine geringe Schweißleistung. Zudem dauerte die Fertigstellung eines Schweißteils durchschnittlich 45 Minuten, während die tägliche effektive Arbeitszeit nur 6 Stunden betrug. Nach der Einführung des Laserschweißens konnten diese Probleme problemlos gelöst werden: Die Schweißleistung wurde deutlich gesteigert, die Lohnkosten signifikant gesenkt und die Schweißqualität verbessert. [Fallstudie ansehen]
Auswahl einer Laserschweißmaschine von KEMPSON
Die Leistung beim Laserschweißen hängt von der Materialstärke, der Nahtgestaltung, dem Schweißeinbrand und den Produktionsanforderungen ab. KEMPSON bietet Laserschweißmaschinen von 1,000 W bis 6,000 W mit konfigurierbarer Drahtzufuhr, verschiedenen Strahloptionen und multifunktionalen Bearbeitungssystemen für unterschiedliche industrielle Anwendungen.
Laserleistung an Material und Dicke anpassen
Die benötigte Laserleistung hängt vom Grundmaterial, der Blechdicke, der Verbindungsart, dem Einbrandziel und der Schweißgeschwindigkeit ab. KEMPSON unterstützt Hersteller bei der Bewertung dieser Faktoren vor der Auswahl einer Maschinenkonfiguration.
Leistungsauswahl beim Laserschweißen
| Material | Überlegungen zur Auswahl | Verfügbare Energieoptionen |
|---|---|---|
| Edelstahl | Plattendicke, Nahtaussehen, Durchdringung und Verzerrung | 1,000 W–6,000 W |
| Kohlenstoffstahl | Dicke, Eindringtiefe, Fahrgeschwindigkeit und Fugenvorbereitung | 1,000 W–6,000 W |
| Aluminium | Legierungstyp, Reflexionsvermögen, Wärmeleitfähigkeit und Verbindungsgeometrie | Anwendungsabhängige Konfiguration |
Der geeignete Leistungsbereich hängt vom jeweiligen Werkstück und den Schweißanforderungen ab. Vor der endgültigen Geräteauswahl wird ein Schweißtest empfohlen.
Empfohlene Ausrüstung
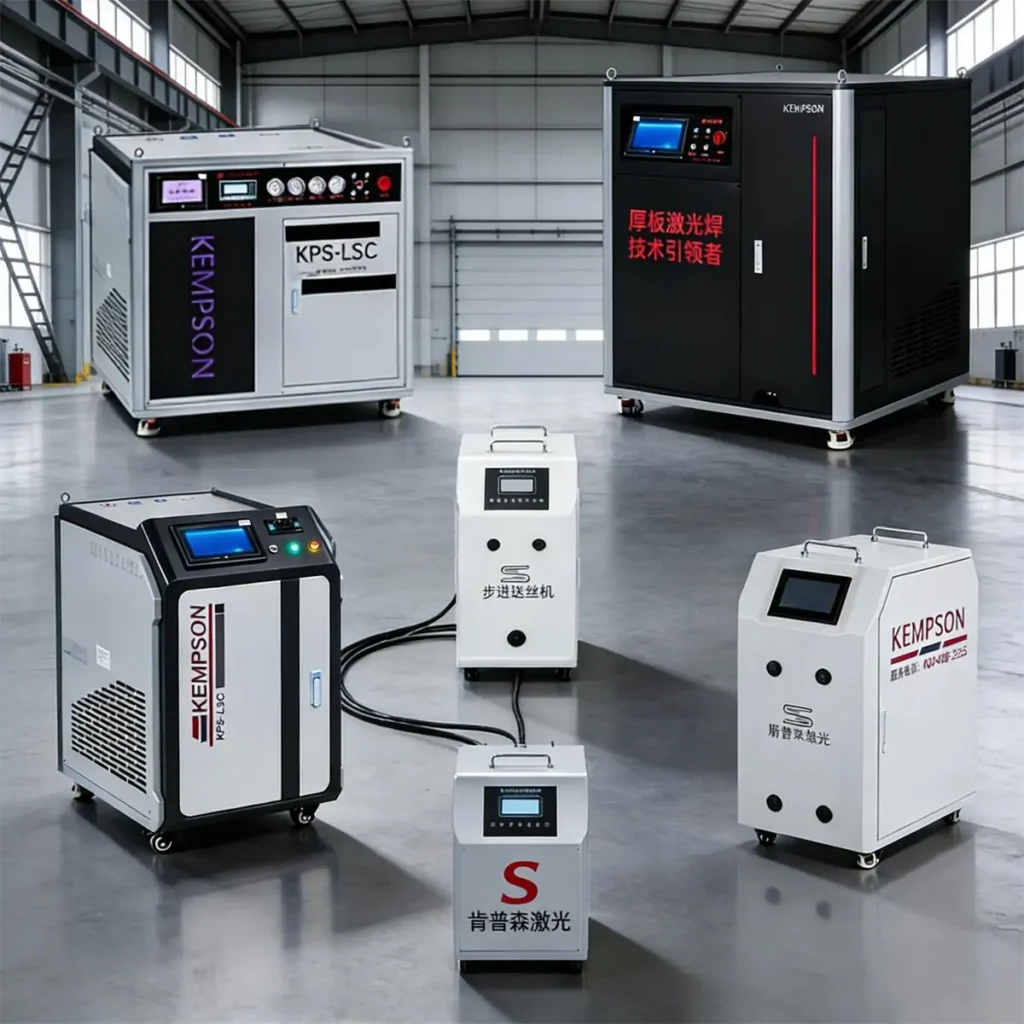
Handlaserschweißgerät – Für Fertigungsbetriebe, Blechbearbeitung und allgemeine Metallschweißarbeiten.
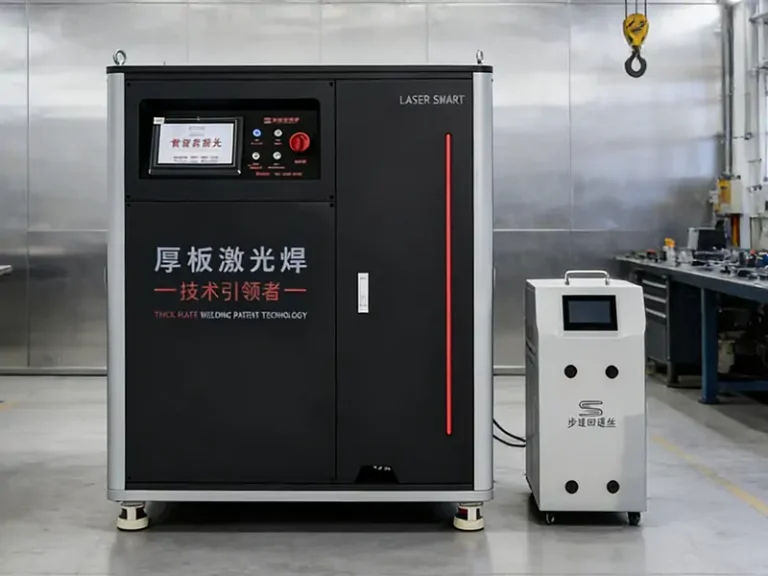
Hochleistungs-Laserschweißmaschine – Für Anwendungen, die eine höhere Eindringtiefe oder eine größere Produktionsleistung erfordern.
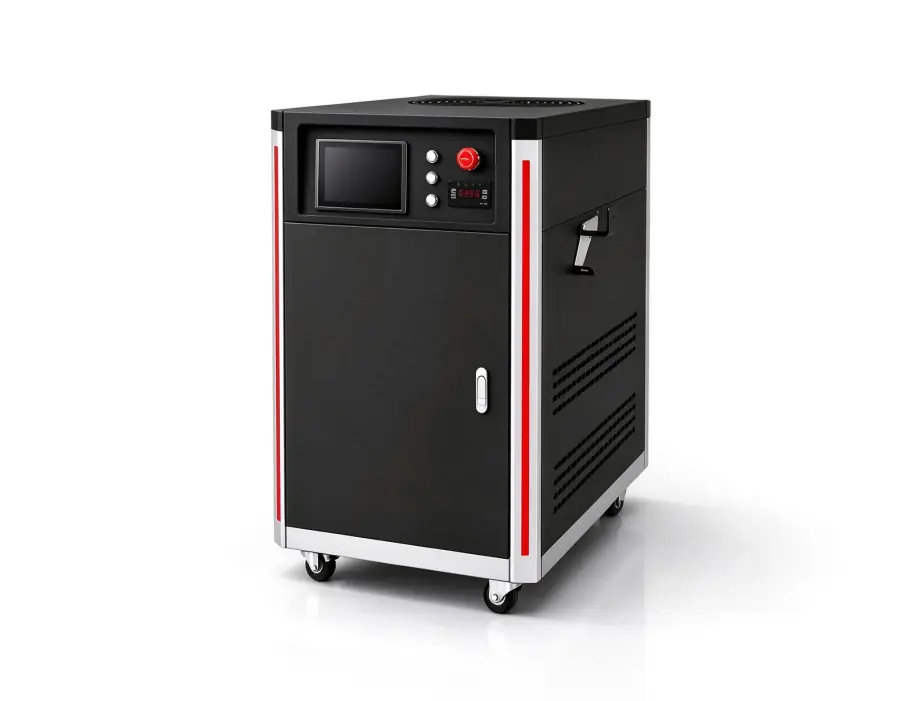
6000W Dual-Beam-Laserschweißmaschine — Für anspruchsvolle Schweißanwendungen an Werkstoffen wie Aluminium und Kupfer.
Drahtzuführung und Prozessfunktionen konfigurieren
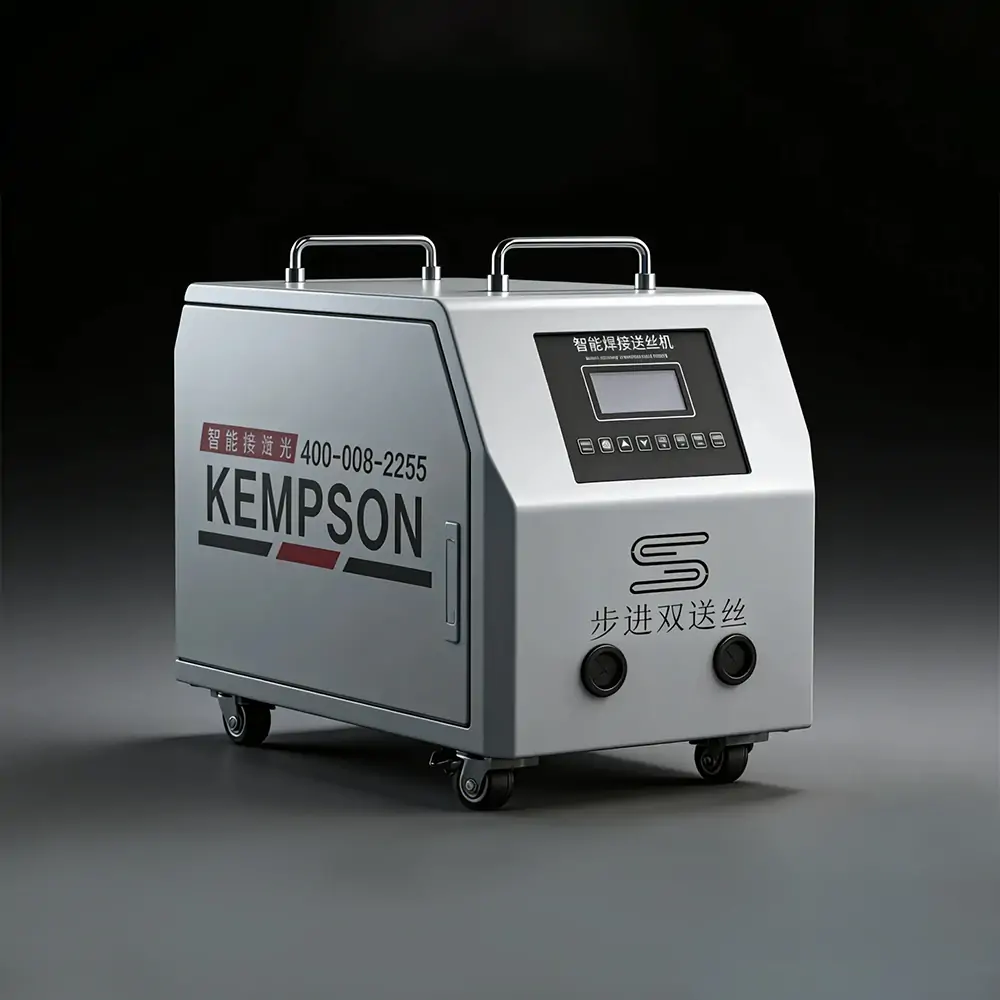
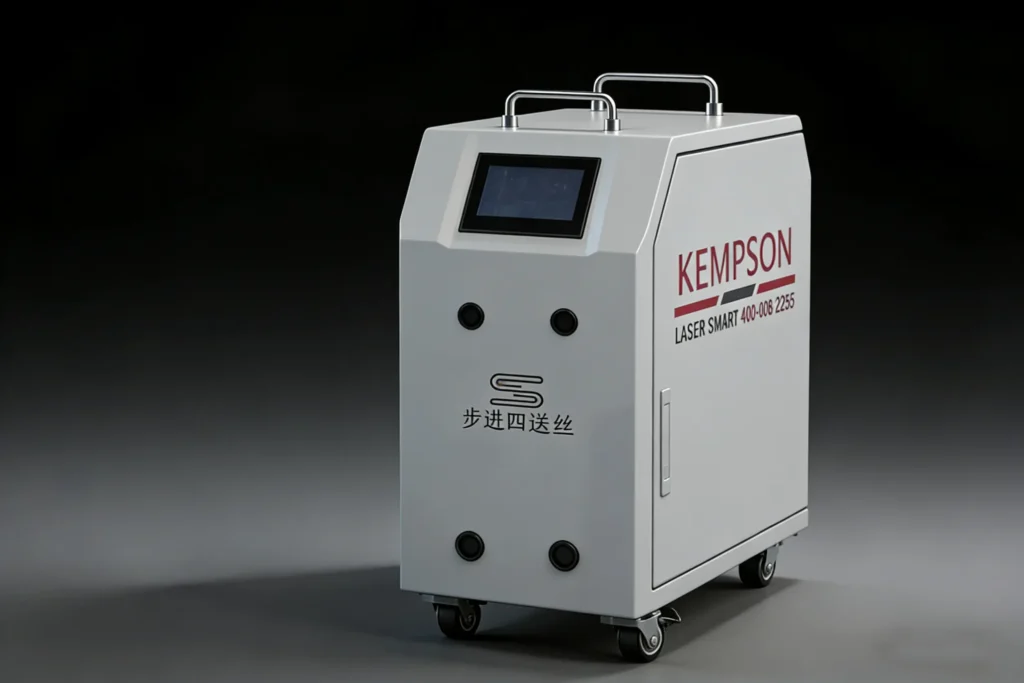
Fugenspaltmaße, Anforderungen an den Schweißzusatzwerkstoff, Schweißnahtbild und Fertigungsmethoden beeinflussen die Maschinenkonfiguration. KEMPSON kann beurteilen, ob ein Drahtvorschubgerät, eine Doppelstrahlanlage oder ein Multifunktions-Bearbeitungssystem für die jeweilige Anwendung geeignet ist.
Konfigurationsoptionen
| Konfiguration | Anwendungsüberlegungen |
|---|---|
| Drahtvorschubgerät | Für Verbindungen, die Zusatzwerkstoff oder zusätzliches Schweißmaterial erfordern |
| Doppelstrahl-Laserschweißen | Für Anwendungen, die eine unabhängige Steuerung des Mittel- und Ringstrahls erfordern |
| Multifunktions-Lasersystem | Für Produktionsaufgaben, die Schweißen und ausgewählte Reinigungs- oder Schneidvorgänge umfassen |
| Benutzerdefiniertes Setup | Für spezifische Werkstückabmessungen, Verbindungsdesigns und Produktionsbedingungen |
Drahtvorschubgeräte sind für Schweißanwendungen konzipiert, bei denen Zusatzwerkstoff zum Überbrücken großer Spalten benötigt wird. Die Anzahl der verwendeten Drähte, die Parametereinstellungen und der Drahtdurchmesser müssen je nach Anwendung ausgewählt werden. Weitere Informationen finden Sie in den folgenden Artikeln:
Einfacher vs. doppelter Drahtvorschub beim Laserschweißen: Worin liegt der Unterschied?
Drahtvorschubgeschwindigkeit beim Laserschweißen: So stellen Sie die richtigen Parameter ein
Wie man Schweißdraht für das Laserschweißen auswählt: Material, Durchmesser und Anwendungsbereiche
Entdecken Sie die Lösungen von KEMPSON
- Doppelstrahl-Laserschweißmaschine — Überprüfung von Mittelstrahl- und Ringstrahlkonfigurationen für anspruchsvolle Schweißanwendungen.
- 4-in-1-Laserschweißgerät — Vereint Schweiß-, Reinigungs-, Schneid- und Schweißnahtreinigungsfunktionen.
Fordern Sie eine Schweißprüfung für Ihr Werkstück an
Maschinenspezifikationen allein reichen nicht aus, um die Schweißqualität an einem bestimmten Bauteil zu gewährleisten. KEMPSON prüft die Anwendungsdetails und veranlasst gegebenenfalls eine Schweißprüfung. Die Prüfergebnisse bilden eine praktische Grundlage für die Diskussion von Laserleistung, Prozessparametern, Drahtvorschub und Anlagenkonfiguration.
Informationen zur Vorbereitung
- Material: Edelstahl, Kohlenstoffstahl, Aluminium, Kupfer oder andere Legierungen.
- Plattendicke: Tatsächliche Dicke der einzelnen zu verbindenden Komponenten.
- Verbindungsdesign: Stumpf-, Überlappungs-, Kehl- oder andere Verbindungsgeometrie.
- Werkstückfotos: Klare Bilder der Teile, des Verbindungsbereichs und des aktuellen Schweißergebnisses.
- Produktionsanforderungen: Zielausstoß, Schweißlänge, Betriebsstunden und Erwartungen an die Oberflächenbeschaffenheit.
So funktioniert die Auswertung
- Werkstückdetails einreichen – Senden Sie Material, Dicke, Fotos der Verbindungen und Produktionsziele.
- Überprüfen Sie die Anwendung – Besprechen Sie den Leistungsbereich, die Anforderungen an die Drahtzuführung und die geeignete Prozesskonfiguration.
- Führen Sie einen Schweißtest durch – Bewerten Sie die Probe gegebenenfalls unter vereinbarten Testbedingungen.
- Ergebnisse prüfen – Untersuchen Sie Einbrandtiefe, Schweißnahtaussehen, Verzug und Bearbeitungszeit.
- Geräteauswahl besprechen — Anhand der Testergebnisse und Produktionsanforderungen die vorgeschlagene Maschinenkonfiguration festlegen.
Fazit
Laserschweißen eignet sich für viele Präzisionsfertigungs- und Serienfertigungsaufgaben. Bei der Auswahl eines Schweißverfahrens müssen Anlagenkosten, Passgenauigkeit der Verbindungen, Materialeigenschaften und Sicherheitsanforderungen berücksichtigt werden. Die optimale Lösung hängt vom Werkstück, den Anforderungen an die Schweißnahtqualität, dem Produktionsvolumen und dem Budget ab.
KEMPSON liefert Laserschweißmaschinen von 1,000 W bis 6,000 W mit Drahtvorschub, Doppelstrahl- und Multifunktionskonfigurationen. Kontaktieren Sie uns mit Angaben zu Materialart, Blechdicke, Fotos der Schweißnaht und Produktionsanforderungen, um die Maschinenoptionen zu besprechen und einen Schweißtest für Ihre Anwendung zu vereinbaren.
Kontaktieren Sie KEMPSON für Empfehlungen zu Laserschweißanlagen und Projektberatung.
FAQ
Was sind die Hauptvorteile des Laserschweißens?
Laserschweißen bietet hohe Schweißgeschwindigkeiten, konzentrierte Wärmeeinbringung, schmale Schweißnähte und Kompatibilität mit der automatisierten Fertigung. Bei geeigneten Werkstücken kann es thermischen Verzug und Nachschleifen reduzieren. Die Ergebnisse hängen von Material, Dicke, Nahtgestaltung und Prozessparametern ab.
Welche Nachteile hat das Laserschweißen?
Zu den Hauptbeschränkungen zählen hohe Anlagenkosten, enge Anforderungen an die Passgenauigkeit der Verbindungen, materialabhängige Prozesseinstellungen und strenge Lasersicherheitsvorkehrungen. Falsche Parameter oder zu große Spaltmaße können zu Porosität, unvollständiger Verschmelzung oder Durchbrennen führen. Die Anlageneinrichtung erfordert zudem Kenntnisse über Laserschweißverfahren.
Ist Laserschweißen besser als WIG-Schweißen?
Laserschweißen eignet sich für die Hochgeschwindigkeitsfertigung, Präzisionsbauteile und Anwendungen mit geringen Anforderungen an den Wärmeverzug. WIG-Schweißen ermöglicht die präzise manuelle Steuerung des Schmelzbades und ist ideal für die detaillierte Fertigung. Die Wahl des Verfahrens hängt von der Nahtgeometrie, der Materialstärke, dem Schweißnahtbild, dem Produktionsvolumen und dem Budget ab.
Ist Laserschweißen besser als MIG-Schweißen?
Laserschweißen ermöglicht höhere Schweißgeschwindigkeiten, schmalere Schweißnähte und geringere Wärmeeinbringung bei geeigneten Verbindungen. MIG-Schweißen eignet sich für ein breites Spektrum an Fertigungsarbeiten und kann durch Zusatzdraht kleinere Fugenspalten überbrücken. Produktionsvolumen, Nahtvorbereitung, Materialstärke und Kosten der Oberflächenbearbeitung beeinflussen die Wahl des Verfahrens.
Ist Laserschweißen für Aluminium und Edelstahl geeignet?
Ja. Aluminium und Edelstahl lassen sich durch Laserschweißen verbinden, sofern Laserleistung, Fokusposition, Schweißgeschwindigkeit, Schutzgas und Nahtgestaltung auf das Material abgestimmt sind. Aufgrund der hohen Reflektivität und Wärmeleitfähigkeit von Aluminium ist eine entsprechende Prozesssteuerung erforderlich. Werkstoffgüte und -dicke sollten durch Schweißversuche ermittelt werden.
Kann Laserschweißen Spalten zwischen Metallteilen überbrücken?
Beim Laserschweißen lassen sich unter geeigneten Bedingungen begrenzte Spaltbreiten verarbeiten. Zu große Spaltbreiten können jedoch zu unvollständiger Verschmelzung, instabiler Schweißnahtbildung oder Durchbrennen führen. Zusatzdraht kann helfen, kleinere Spaltbreiten auszugleichen. Die zulässige Spaltbreite hängt von der Materialstärke, der Nahtgeometrie, den Drahtvorschubeinstellungen und den Schweißparametern ab.
Ist das Laserschweißen teuer im Betrieb?
Die Betriebskosten umfassen Strom, Schutzgas, Verbrauchsmaterialien, Wartung, Arbeitskosten sowie gegebenenfalls erforderliche Nachbearbeitungen. Die Gesamtkosten pro Teil hängen zudem von der Schweißgeschwindigkeit, dem Produktionsvolumen und der Anlagenauslastung ab. Weniger Schleifaufwand und kürzere Zykluszeiten können einen Teil der Betriebskosten kompensieren.
Lohnt sich die Investition in Laserschweißen für kleine Hersteller?
Laserschweißen kann sich für kleinere Hersteller lohnen, die Serienteile, Präzisionsbleche oder Komponenten mit gleichmäßig sichtbaren Schweißnähten fertigen. Bei geringen Produktionsmengen, häufigen Umrüstungen und einfachen Schweißaufgaben sind WIG- oder MIG-Schweißen unter Umständen die bessere Wahl. Stichprobenprüfungen und ein Vergleich der Gesamtkosten pro Teil bilden eine praktische Grundlage für Investitionsentscheidungen.







