目次
イントロダクション
ファイバーレーザーによるアルミニウム溶接は、高速溶接、精密な熱制御、歪みの低減といった利点があり、自動車部品、板金加工、精密アルミニウム部品などに適しています。しかし、アルミニウムは反射率が高く、熱伝導率も高く、冶金学的挙動が敏感であるため、溶接中に不安定な溶接、気孔、亀裂、変形などの問題が発生する可能性があります。
次に、材料特性、溶接パラメータ、溶加材の選択、シールドガス、および装置構成に基づいた、アルミニウムレーザー溶接における主な課題と実践的な解決策について説明します。また、溶接安定性を向上させる方法や、さまざまな用途に適したアルミニウム用ファイバーレーザー溶接機の選び方についても解説します。
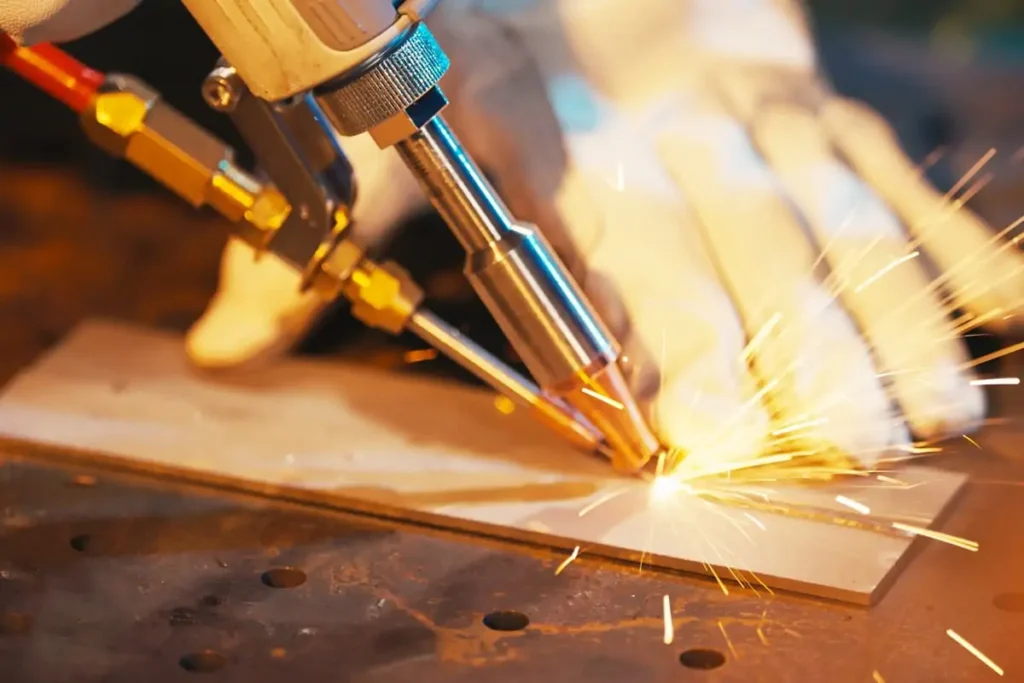
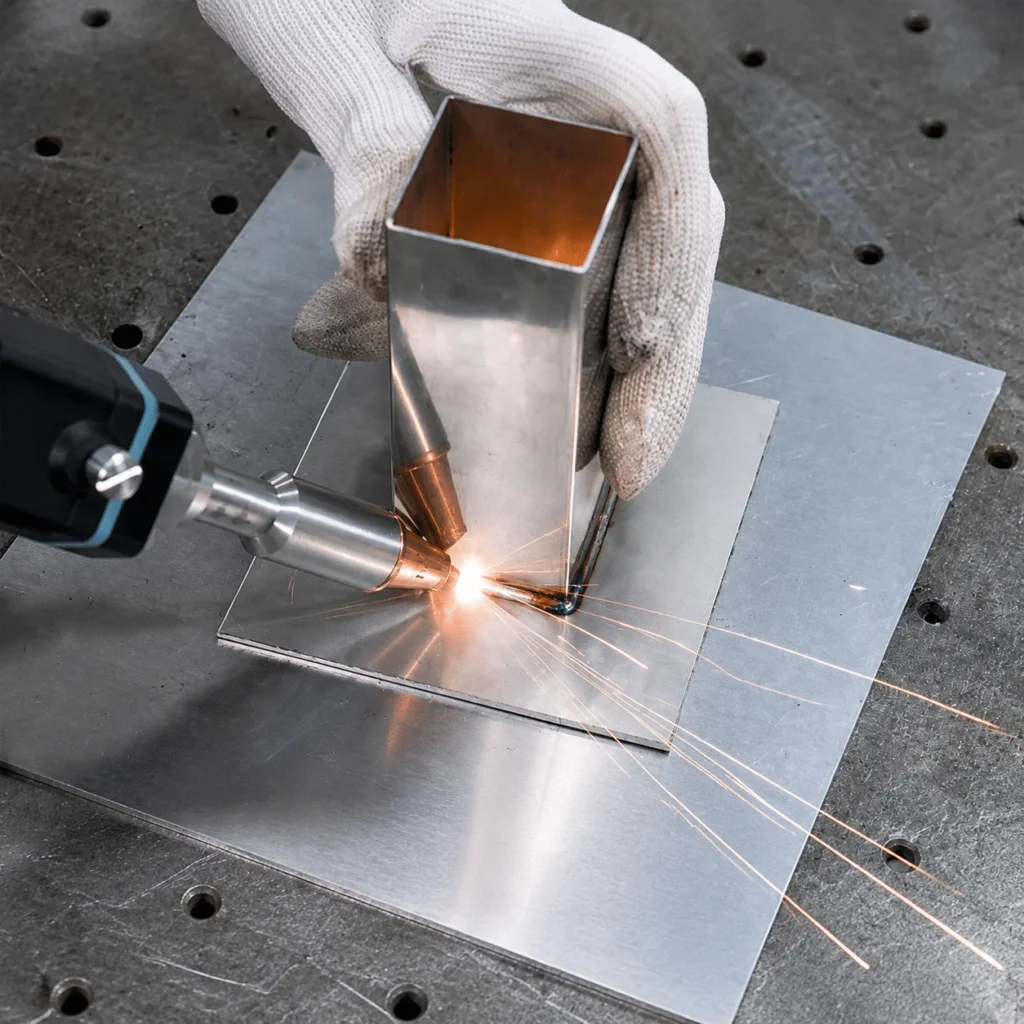
ファイバーレーザーでアルミニウムを溶接できますか?
はい、ファイバーレーザーはアルミニウムの溶接が可能です。ファイバーレーザー溶接は、5052、6061、6063、5083などのアルミニウム合金の溶接に広く用いられており、薄板アルミニウム、アルミニウム構造部品、自動車部品などの用途があります。
アルミニウムはファイバーレーザーで溶接することが可能ですが、溶接性能は合金の種類、材料の厚さ、接合部の設計、および溶接パラメータによって異なります。アルミニウム合金の種類によって、特に溶接強度、亀裂制御、入熱量、溶接外観に関して考慮すべき点が異なります。
| アルミニウム合金 | 溶接に関する一般的な考慮事項 |
|---|---|
| 5052 | 入熱量と溶接強度 |
| 6061 | ひび割れと接合部の準備 |
| 6063 | 溶接外観と熱制御 |
| 5083 | 多孔性および亀裂制御 |
溶接動画
ファイバーレーザーによるアルミニウム溶接における主な課題は何ですか?
ファイバーレーザーによるアルミニウム溶接は、高速かつ精密な熱制御が可能である一方、アルミニウムの物理的特性により溶接プロセスはより困難になる。高い反射率、高速な熱伝達、多孔性、および割れやすさが、溶接品質に影響を与える主な問題点である。
- 高いレーザー反射率 ― アルミニウムはレーザーエネルギーをかなり反射するため、エネルギー吸収と溶接浸透が困難になります。安定した溶接には、適切なレーザー出力と焦点調整が必要です。
- 高い熱伝導率 ― アルミニウムは熱を急速に放散するため、溶融池の維持が難しくなります。特に薄い材料の場合、過剰な熱入力は歪みや溶け落ちを引き起こす可能性があります。
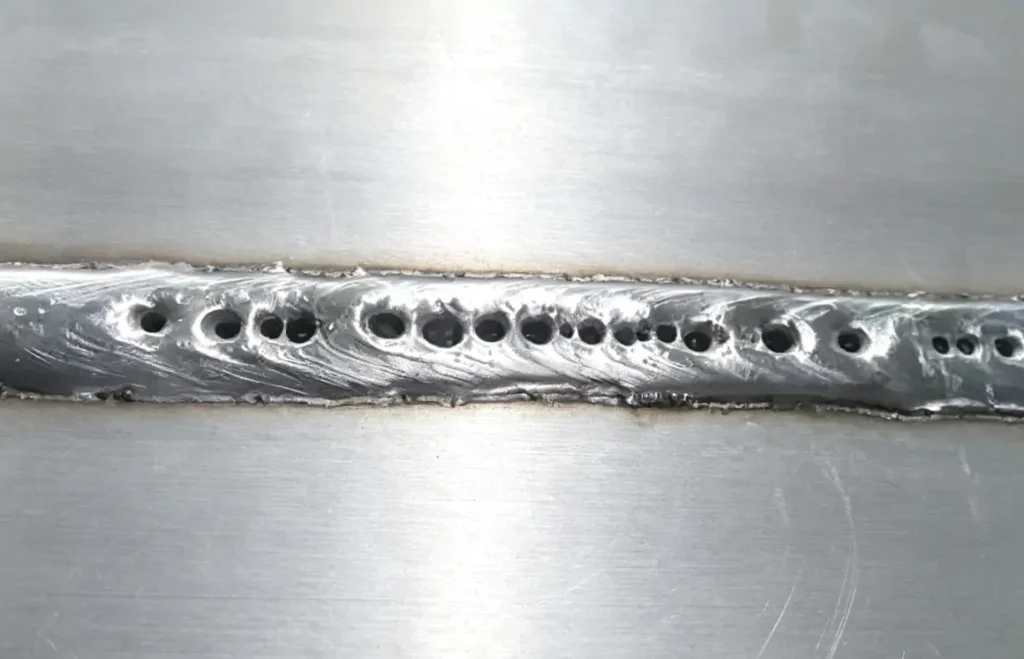
- 多孔性 ― 溶融池内の水素は凝固時に多孔性を引き起こす可能性があります。油、水分、汚れ、および不十分なシールド保護は、欠陥のリスクを高めます。
- 高温割れ ― 一部のアルミニウム合金は、凝固時に高温割れを起こしやすい。合金組成と溶加材の選択が割れの発生傾向に影響を与える。
これらの課題により、アルミニウムのレーザー溶接は、材料の選定、接合部の状態、および溶接プロセスの制御に対してより敏感になる。
アルミニウムファイバーレーザー溶接の問題を解決する方法
アルミニウムファイバーレーザー溶接における欠陥は、通常、材料の状態、溶加材の選択、および溶接設定によって発生します。気孔、亀裂、溶け込み不良、歪みなどは、溶接プロセスと準備作業を調整することで制御できます。
多孔性を防ぐ
気孔は、凝固時に溶接部に閉じ込められたガスによって引き起こされます。表面汚染やシールド不良は、気孔発生のリスクを高めます。
- アルミニウム表面から油分、水分、汚れを取り除いてください。
- 溶接前に余分な酸化物を除去してください。
- 清浄なシールドガスを使用し、ガス流量を確認してください。
- 溶加材は汚染されないようにしてください。
- 気孔が発生した場合は、溶接パラメータを調整してください。
材料の適切な準備と安定したガス保護は、多孔性欠陥を低減するのに役立ちます。
アルミニウムレーザー溶接における気孔は、単一の要因によって引き起こされるものではありません。では、どのように防ぐことができるのでしょうか?詳細については、「アルミニウムレーザー溶接の気孔を低減する方法」をご覧ください。

高温割れを防ぐ
高温割れは、アルミニウム合金の組成、溶加材の種類、および溶接時の入熱量に関係している。
- 基材となるアルミニウム合金の種類に応じて、溶加材を選定してください。
- 過度の熱入力を避けてください。
- レーザー出力と溶接速度を調整してください。
- 溶接前に、接合部の隙間と嵌合状態を確認してください。
6061のような亀裂発生しやすい合金の場合、溶加材の選択は亀裂の発生に直接的な影響を与える。
アルミニウムのレーザー溶接における欠陥は、機械の出力よりも母材の不均一性に起因することが多い。安定した溶接には、正確な合金組成と厳しい材料公差が求められる。プロジェクト仕様のアルミニウム板およびコイルについては、Union Alu を参照のこと。
貫通性を向上させ、焼き抜けを防ぐ
溶け込み不良や焼き抜けは、通常、不適切な熱入力または不適切な溶接パラメータによって引き起こされます。
- 浸透不足:レーザー出力を上げる、溶接速度を下げる、または焦点位置を調整する。
- 焼き抜けを防ぐには、レーザー出力を下げるか、溶接速度を上げるか、焦点位置を変更してください。
- 溶接幅が広い場合:溶接速度を上げるか、入熱量を下げる。
- 溶接が不安定な場合:レーザー出力、焦点位置、ワイヤ送給を確認してください。
パラメータ設定時には、レーザー出力、溶接速度、焦点位置を同時に調整する必要があります。


歪みを軽減する
溶接中に熱入力が不均一になると、熱応力が発生し、歪みが生じる。
- 不要な熱入力を削減する。
- 可能であれば溶接速度を上げてください。
- 適切な固定方法を使用してください。
- 溶接サイズと溶接順序を最適化する。
熱入力を低く抑え、ワークピースを適切に固定することで、溶接後の変形を抑制することができます。
アルミニウムのレーザー溶接の品質は、材料の準備、溶加材の選択、および溶接設定によって左右されます。パラメータは、合金の種類と接合部の設計に応じて調整する必要があります。
これらはアルミニウムレーザー溶接で発生する問題のほんの一部にすぎません。その他の溶接問題とその解決策については、「アルミニウムレーザー溶接の問題:気孔、亀裂、および解決策」をご覧ください。
アルミニウムのレーザー溶接パラメータの選び方
アルミニウムのレーザー溶接におけるパラメータは、合金の種類、材料の厚さ、接合部の設計、および溶接方法に応じて選択する必要があります。溶接品質に影響を与える主なパラメータには、レーザー出力、溶接速度、焦点位置、ワイヤ送給速度、およびシールドガスが含まれます。
| 主な効果 | |
|---|---|
| レーザー出力 | 溶融深さと浸透度を制御します。 |
| 溶接速度 | 入熱量と溶接幅に影響します。 |
| フォーカス位置 | エネルギー集中度と貫通安定性に影響を与える。 |
| ワイヤ送給速度 | 溶加材の添加量を制御する。 |
| シールドガス | 溶融池を保護し、気孔発生のリスクを低減します。 |
- レーザー出力と溶接速度は同時に調整する必要があります。出力が低すぎると溶け込みが不十分になる可能性があり、出力が高すぎると低速で溶接が失敗したり、熱が過剰になったりする可能性があります。
- 溶接速度は溶接幅と入熱量に影響します。速度が速いほどワークピースへの熱伝達が減り、歪みを抑えるのに役立ちますが、速度が遅いほど溶け込みは深くなりますが、熱による欠陥が増加する可能性があります。
- 焦点位置はレーザーエネルギーの分布に影響を与えます。焦点高さのわずかな変化でも、特にアルミニウムなどの反射性材料を溶接する場合、溶け込み深さに影響を及ぼします。
- ワイヤ送給速度は、溶加ワイヤの直径と接合ギャップに合わせる必要があります。ワイヤが少なすぎると充填不足になり、多すぎると溶融不良や過剰な溶接補強につながる可能性があります。
- シールドガスは溶融池を汚染から保護します。ガスの種類、流量、ノズル位置を調整して、多孔性を低減する必要があります。
最終的なパラメータは、実際のアルミニウム合金、厚さ、接合部の設計、および装置構成を用いた溶接試験によって検証する必要がある。
最適な溶接結果を得るために、適切な溶加材ワイヤの選び方と直径の選び方を学ぶには、「アルミニウムレーザー溶接用溶加材ワイヤ:合金の選択と直径ガイド」の記事をお読みください。
アルミニウムのファイバーレーザー溶接用溶加材
アルミニウムのファイバーレーザー溶接における溶加材の選択は、母材合金、溶接強度要件、および接合部の状態によって決まります。一般的なアルミニウム溶加材としては、4043、5356、および5183などがあります。
| ベースアルミニウム | 一般的なフィラーワイヤー |
|---|---|
| 6061 | 4043 / 5356 |
| 6063 | 4043 / 5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| 鋳造アルミニウム | 4043 / 4047 |
- 4043 ― 流動性と耐亀裂性に優れている。6XXX系合金や鋳造アルミニウムによく用いられる。
- 5356 — 溶接強度が高い。5XXX系合金および一部の6XXX系合金で一般的に使用される。
- 5183 — 高強度5XXX系アルミニウムの溶接に使用されます。
アルミニウム溶加材の選定、合金の適合性、およびワイヤ径に関する詳細については、弊社のガイド「アルミニウムレーザー溶接に最適な溶加材:合金と直径ガイド」をご覧ください。
アルミニウム溶接用ファイバーレーザー溶接機の選び方
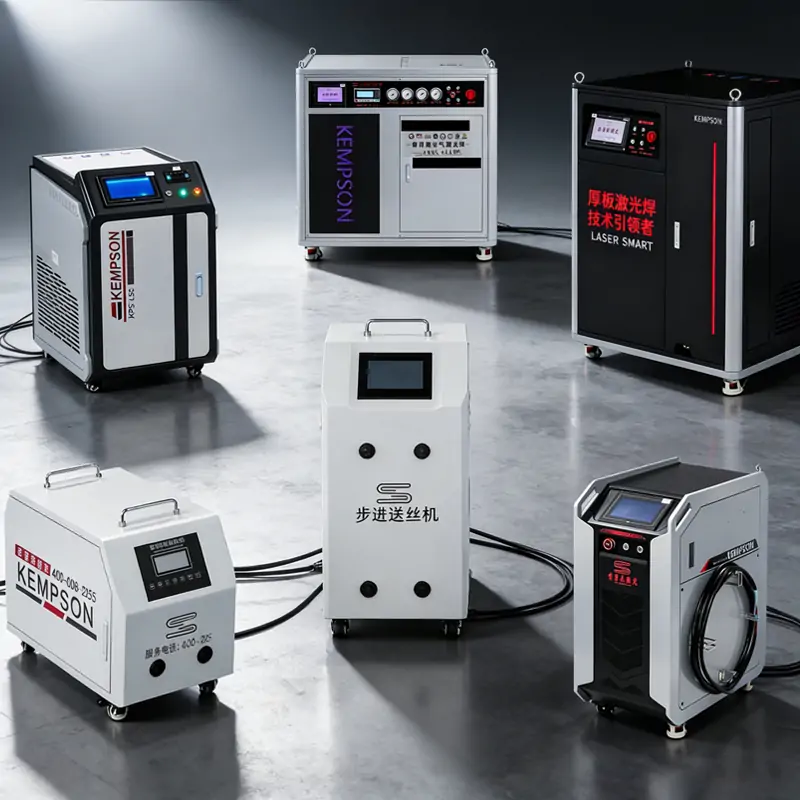
アルミニウム用のファイバーレーザー溶接機を選ぶ際には、材料の厚さ、溶接要件、および生産条件を考慮する必要があります。レーザー出力、溶接ヘッド、ワイヤフィーダー、冷却システムは、機械を選ぶ前に確認すべき主な要素です。
レーザー出力
レーザー出力は、溶接の厚さ、速度、および生産能力を決定します。アルミニウムは反射率と熱伝導率が高いため、適切な出力を選択する必要があります。
- 1500W~2000W:薄型アルミ板および一般的な加工。
- 3000W:中厚アルミニウムおよびより高い生産要件。
- 4000W~6000W:重量級アルミニウム溶接および大量生産向け。
最終的な電力選定においては、アルミニウム合金の種類、板厚、接合部の種類、溶接速度を考慮する必要がある。
溶接ヘッド
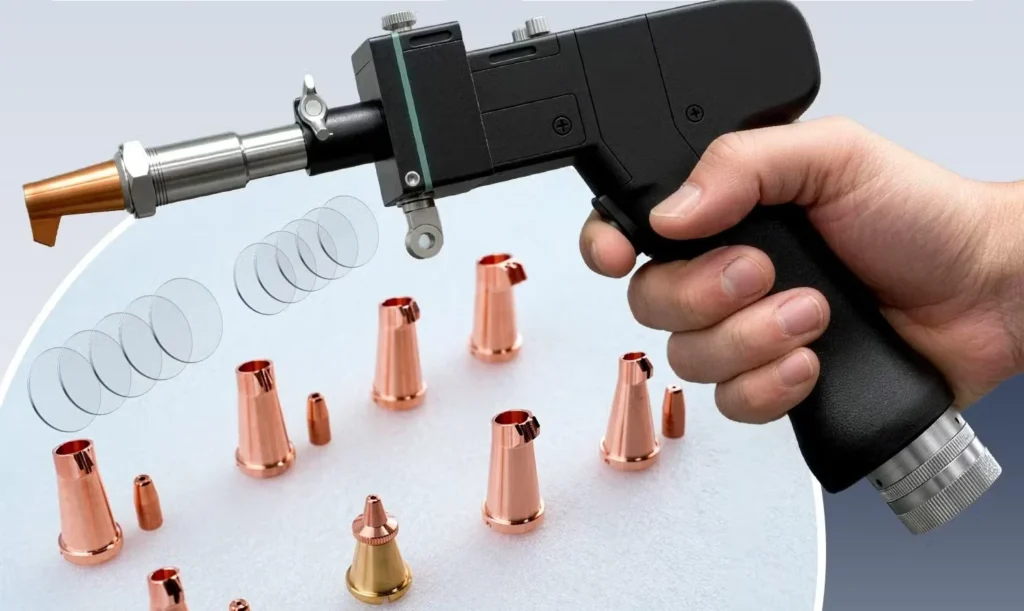
溶接ヘッドは、ビームの供給、溶接幅、および溶接の柔軟性に影響を与える。
- スポットサイズ調整:エネルギー密度と溶接幅を制御します。
- スイング機能:隙間を埋め、溶接部の外観を向上させるのに役立ちます。
- 焦点調整:溶接の浸透度と溶接安定性に影響します。
- 保護レンズ:メンテナンス頻度と運用コストに影響します。
適切な溶接ヘッドの構成は、接合部の種類と溶接要件に合致している必要があります。
ワイヤーフィーダー
溶加材ワイヤを必要とするアルミニウム溶接用途では、ワイヤ送給装置が溶接の安定性に直接影響を与える。
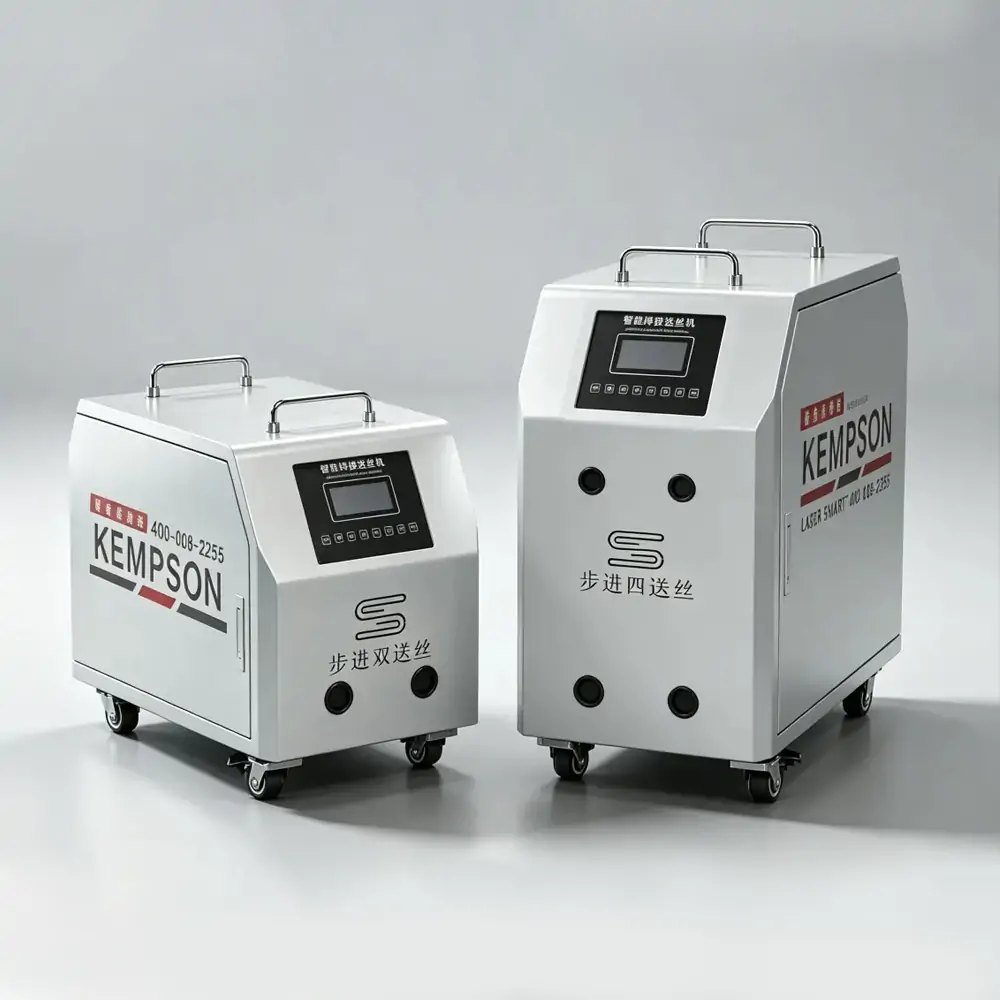
- 対応可能な電線径範囲(一般的に0.8~2.0mm)。
- ワイヤの変形がなく、安定したワイヤ送給を実現します。
- さまざまな溶接条件に合わせてワイヤ送給速度を調整可能。
ワイヤフィーダーは、溶加材のワイヤ、材料の厚さ、接合部の隙間、およびレーザー出力に合わせて選定する必要があります。
冷却システム
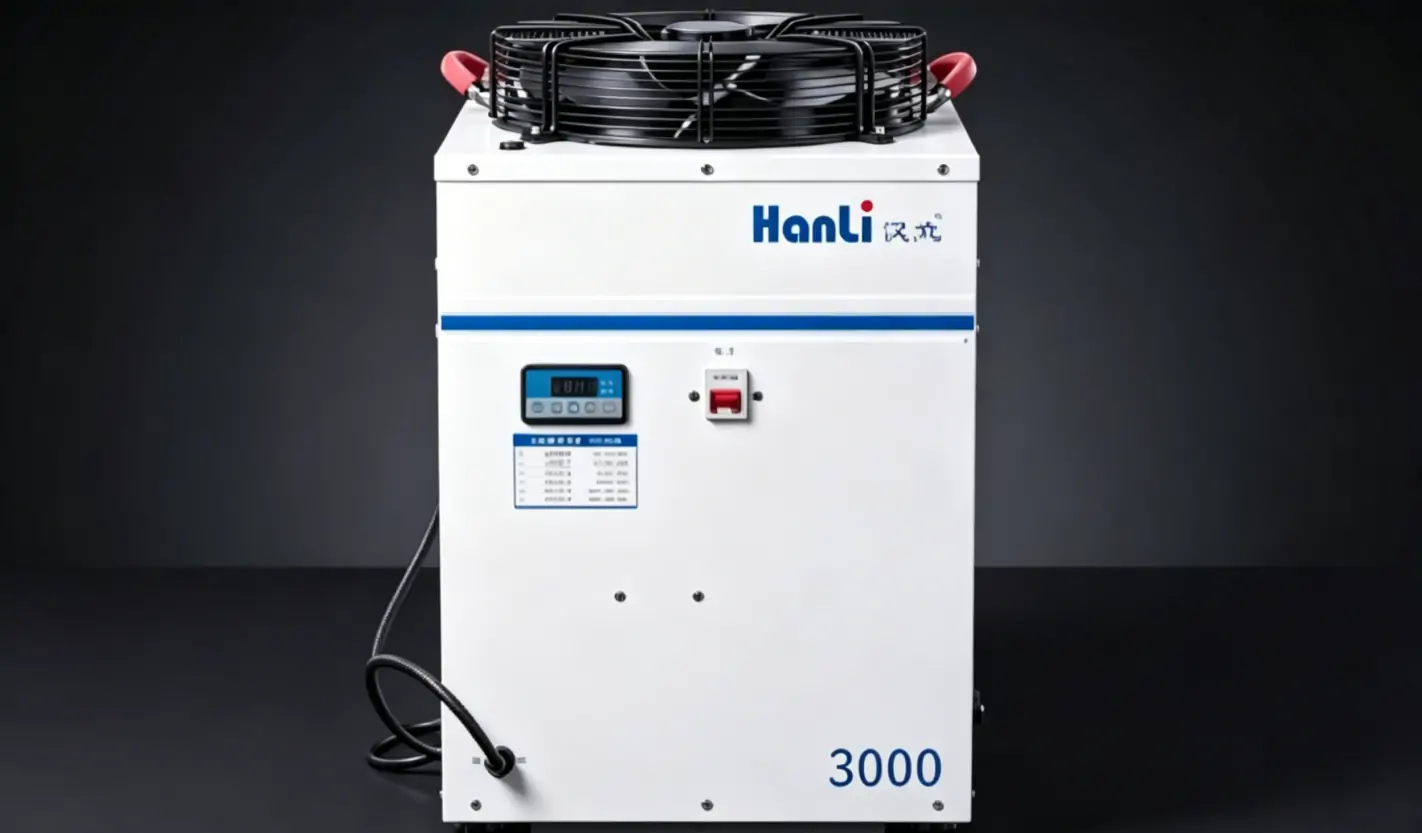
冷却システムは、連続溶接中も安定した動作を維持する。
- 冷却能力とレーザー出力を一致させる。
- 稼働時間と生産サイクルを考慮してください。
- 高出力溶接時の冷却安定性を確認してください。
適切な冷却システムは、長時間の運転中に発生する電力低下や機器の停止を防ぐのに役立ちます。
アルミニウム溶接に適したファイバーレーザー溶接機は、アルミニウム合金の種類、材料の厚さ、接合部の設計、生産量、溶接速度に基づいて選定する必要があります。レーザー出力だけでは最適な機械構成は決まりません。
結論
ファイバーレーザーによるアルミニウム溶接は、高速かつ低歪みを実現できますが、溶接品質は適切な材料準備、溶加材の選択、および装置構成に左右されます。アルミニウム溶接における課題を理解し、適切な装置を選択することが、安定生産の鍵となります。
KEMPSONは、アルミニウム溶接用途向けに、さまざまな出力オプション、ワイヤ送給システム、および関連溶接アクセサリーを含むファイバーレーザー溶接機を提供しています。専門エンジニア、機器設計経験、海外プロジェクトサポートにより、お客様の材料、板厚、接合タイプ、生産ニーズに応じて最適な機械構成を選択できるようサポートいたします。また、世界中のお客様に技術指導とアフターサービスを提供しています。
アルミニウムレーザー溶接プロジェクトについてご相談されたい場合は、当社までご連絡ください。お客様の用途に最適な機器構成をご提案いたします。

FAQ
ファイバーレーザーでアルミニウムを溶接できますか?
はい、ファイバーレーザーはアルミニウムや、5052、6061、6063、5083などのアルミニウム合金の溶接が可能です。ファイバーレーザー溶接は、歪みが少なく精密な熱制御が求められる薄板、自動車部品、アルミニウム構造物などに広く用いられています。
アルミニウムをファイバーレーザーで溶接するのが難しいのはなぜですか?
アルミニウムはレーザーエネルギーを反射し、熱伝導が速く、気孔や亀裂が発生しやすいため、溶接が難しい材料です。溶接結果は、合金の種類、材料の厚さ、接合部の設計、およびパラメータ設定に大きく左右されます。
アルミニウムを溶接するには、どのくらいのレーザー出力が必要ですか?
必要なレーザー出力は、アルミニウムの厚さ、接合部の種類、および生産要件によって異なります。一般的なファイバーレーザー溶接機は、1500W~6000Wの出力範囲を使用します。薄い板材は通常低い出力で済みますが、厚いアルミニウム部品は溶け込みのために高い出力が必要です。
アルミニウムのレーザー溶接において、気孔の発生を防ぐにはどうすればよいですか?
溶接前にアルミニウム表面から油分、水分、汚れを取り除くことで、気孔率を低減できます。適切なシールドガスによる保護、清潔な溶加材、適切な溶接条件も、溶接部にガスが閉じ込められるのを防ぐのに役立ちます。
アルミニウムのレーザー溶接時に、亀裂を防ぐにはどうすればよいですか?
アルミニウム合金に適した溶加材を選択し、熱入力を制御し、接合部を適切に準備することで、割れを抑制することができます。6061などの合金は高温割れを起こしやすいため、溶加材の慎重な選択が必要です。
アルミニウムのレーザー溶接には、どのような溶加材が使用されますか?
アルミニウムレーザー溶接によく用いられる溶加材には、4043、5356、5183などがあります。どの溶加材を選ぶかは、母材合金の種類と溶接要件によって異なります。4043は6XXX系合金によく用いられ、5356と5183は高強度アルミニウム用途に使用されます。
アルミニウムは溶加材なしでレーザー溶接できますか?
はい、アルミニウム部品の中には、特に密着接合部や薄板材の場合、溶加材なしで溶接できるものもあります。溶加材は主に、隙間を埋めたり、溶接金属量を増やしたり、特定の溶接特性を向上させたりするために使用されます。
アルミニウムのレーザー溶接には、どのようなシールドガスが使用されますか?
アルゴンは、溶融池の保護性能が高く、アークのない安定したレーザー溶接を実現するため、アルミニウムレーザー溶接において最も一般的に使用されるシールドガスです。汚染や気孔発生のリスクを低減するため、通常は高純度アルゴンが選択されます。