Inhaltsverzeichnis
Einführung
Eine Rohrlaserschneidmaschine ist auf das koordinierte Zusammenspiel von Laserquelle, Schneidkopf, Spannfutter, Pneumatiksystem, Kühlsystem und CNC-Steuerung angewiesen. Staubablagerungen, verschmutzte optische Komponenten, unzureichende Schmierung oder Störungen im Kühlsystem können die Schnittgenauigkeit beeinträchtigen, die Schnittqualität mindern und zu ungeplanten Maschinenstillständen führen. Regelmäßige Inspektion und ordnungsgemäße Wartung gewährleisten den einwandfreien Betrieb dieser Systeme.
Dieser Leitfaden behandelt die tägliche Wartungscheckliste, die Anforderungen an regelmäßige Inspektionen sowie häufige Probleme mit Rohrlaserschneidmaschinen und bietet praktische Lösungsansätze. Wir erklären außerdem, wie Sie einen Wartungsplan erstellen und erkennen, wann professionelle technische Unterstützung erforderlich ist.

Warum ist die regelmäßige Wartung von Röhrenlaserschneidmaschinen wichtig?
Rohrlaserschneidmaschinen arbeiten mit mehreren Systemen, die zusammenarbeiten. Staub, Verschleißteile, lose Verbindungen und mangelhafte Schmierung können die Schneidergebnisse beeinträchtigen und zu Maschinenausfällen führen. Regelmäßige Wartung gewährleistet den einwandfreien Betriebszustand der Anlage.
Gleichbleibende Schnittqualität gewährleisten
Verschmutzungen auf dem Schutzfenster verringern die Laserstrahldurchlässigkeit. Abgenutzte Düsen, falsche Fokuspositionen und eine instabile Rohrklemmung können unvollständige Schnitte, Grate und Maßabweichungen verursachen.
Reduzieren Sie die Ausfallzeiten Ihrer Geräte
Kühlungsfehler, Verschleiß am Spannfutter, Zuführungsprobleme und Sensorausfälle können die Produktion unterbrechen. Regelmäßige Kontrollen helfen den Bedienern, lose Verbindungen, ungewöhnliche Bewegungen und Systemalarme zu erkennen, bevor es zu Maschinenstillständen kommt.
Verlängerung der Lebensdauer von Maschinenkomponenten
Schutzfenster, Führungsschienen, Zahnstangen, Zahnräder und Lager unterliegen im Betrieb Verschleiß. Regelmäßige Reinigung, Schmierung, Filterwechsel und Inspektion reduzieren Schmutzablagerungen und unnötigen Verschleiß.
Tägliche Wartungscheckliste für Rohrlaserschneidmaschinen
Die tägliche Wartung umfasst Schneidkopf, Kühlsystem, Gaszufuhr, Spannfutter, Getriebe, Schaltschrank und Späneabfuhrsystem. Diese Komponenten sind vor Produktionsbeginn auf Verschmutzungen, Verschleiß, Leckagen, lose Verbindungen und Funktionsstörungen zu prüfen.
1. Laserschneidkopf und optische Komponenten
- Überprüfen Sie das Schutzfenster auf Staub, Flecken, Kratzer oder Beschädigungen.
- Prüfen Sie die Düse auf Verstopfungen, Verformungen und Metallablagerungen.
- Überprüfen Sie den Keramikring auf Risse oder Beschädigungen.
- Prüfen Sie die Anschlüsse von Düse und Schneidkopf auf festen Sitz.
Wartungshinweis: Optische Komponenten nur mit den vom Hersteller angegebenen Materialien und Verfahren reinigen oder austauschen. Linsen nicht mit einem gewöhnlichen Tuch abwischen.
2. Kühlsystem und Wasserkühler
- Prüfen Sie den Wasserstand und die Betriebstemperatur des Kaltwassersatzes.
- Kühlleitungen und Anschlüsse auf Undichtigkeiten prüfen.
- Prüfen Sie die Kühlwasserqualität und den Zustand des Filters.
- Überwachen Sie Kälteanlagenalarme und anormale Betriebszustände.
Wartungshinweis: Beachten Sie die Vorgaben der Hersteller von Laserquelle und Kältemaschine hinsichtlich Kühlmitteltyp, Wasserqualität, Betriebstemperatur und Austauschintervallen.
3. Pneumatiksystem und Schneidgasversorgung
- Prüfen Sie den Versorgungsdruck von Stickstoff, Sauerstoff oder Druckluft.
- Gasleitungen und -anschlüsse auf Undichtigkeiten prüfen.
- Druckregler und Filter prüfen.
- Überwachen Sie die Gasdruckstabilität während des Schneidvorgangs.
Wartungshinweis: Halten Sie den Gasdruck innerhalb des für das gewählte Material, die Dicke und den Schneidprozess angegebenen Bereichs.
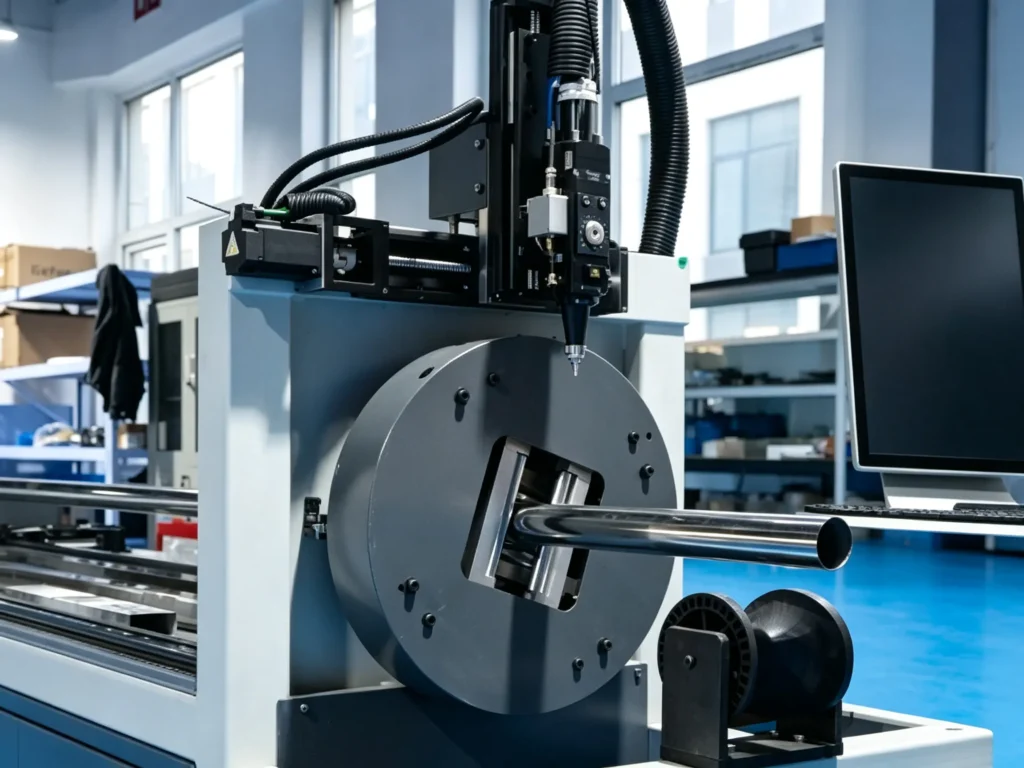
4. Spannfutter, Klemm- und Rohrzuführungssystem
- Prüfen Sie die Spannbacken auf Verschleiß, Beschädigungen und Metallablagerungen.
- Prüfen Sie die Spann- und Lösebewegungen des Spannfutters.
- Beobachten Sie die Rohreinspannung während der Drehung des Spannfutters.
- Prüfen Sie die Rohrstützrollen und Zuführmechanismen.
- Entfernen Sie Metallspäne und -reste aus den Spannbereichen.
Wartungshinweis: Überprüfen Sie den Zustand des Spannfutters und der Rohrhalterung, wenn Sie Rohre mit unterschiedlichen Durchmessern, Profilen und Wandstärken bearbeiten.
5. Führungsschienen, Getriebe und Schmiersystem
- Überprüfen Sie die Führungsschienen und Linearlager auf Staub und Schmutz.
- Prüfen Sie Zahnstangen und Ritzel auf Verunreinigungen und sichtbaren Verschleiß.
- Überwachen Sie den Schmierstoffstand im automatischen Schmiersystem.
- Achten Sie während der Maschinenbewegung auf ungewöhnliche Geräusche oder Vibrationen.
Wartungshinweis: Verwenden Sie das angegebene Schmiermittel und halten Sie die Reinigungs- und Schmierintervalle des Herstellers ein.
6. Schaltschrank und CNC-Steuerungssystem
- Prüfen Sie das CNC-Bedienfeld auf aktive Alarme und Fehlermeldungen.
- Prüfen Sie zugängliche Kabel und Steckverbinder auf sichtbare Beschädigungen.
- Prüfen Sie die Belüftung und die Lüfter des Schaltschranks.
- Prüfen Sie die Funktion der Sensoren und Endschalter.
Wartungshinweis: Interne elektrische Inspektionen müssen nach ordnungsgemäßer Stromabschaltung von qualifizierten Technikern durchgeführt werden.
7. Maschinenbett und Späneabfuhrsystem
- Entfernen Sie angesammelte Metallspäne vom Maschinenbett und aus dem Spannfutterbereich.
- Überprüfen Sie den Schlacken- und Schuttsammelbereich.
- Prüfen Sie das Späneförderband auf Verstopfungen.
- Schutzabdeckungen und Maschinengehäuse prüfen.
- Halten Sie die Be- und Entladebereiche frei.
Wartungshinweis: Entfernen Sie Metallspäne aus dem Spannfutter, den Führungsschienen, den Rohrhalterungen und den Späneauffangbereichen, um Behinderungen der Maschinenbewegung zu vermeiden.
Zusammenfassung der täglichen Wartungscheckliste
| Komponente | Inspektionsgegenstand | Was zu überprüfen |
|---|---|---|
| Schneidkopf | Schutzfenster | Staub, Flecken, Kratzer |
| Düsen | Düsenzustand | Verschleiß, Verstopfung, Verformung |
| Kühlgerät | Kühlsystem | Temperatur, Wasserstand, Leckage |
| Gassystem | Gas Versorgung | Druck, Leckage |
| Futter | Spannsystem | Verschleiß der Backen, Greifzustand |
| Getriebe | Führungsschienen und Zahnstangen | Ablagerungen, Schmierstoffe, ungewöhnliche Geräusche |
| Sicherungskasten | Elektrisches System | Alarme, Belüftung, sichtbare Schäden |
| Späneförderer | Schmutzentfernung | Verstopfungen, angesammelte Späne |
Hinweis: Die Wartungsverfahren und Inspektionsintervalle sollten sich nach der Bedienungsanleitung des Maschinenherstellers und den tatsächlichen Betriebsbedingungen richten.
Regelmäßige Wartung für Rohrlaserschneidmaschinen
Die täglichen Kontrollen decken den routinemäßigen Betrieb ab. Die regelmäßige Wartung konzentriert sich auf mechanischen Verschleiß, Systemleistung, Positioniergenauigkeit und Bauteilzustand. Der folgende Zeitplan dient als Referenz für wöchentliche, monatliche und vierteljährliche bzw. jährliche Inspektionen.
Wöchentliche Wartung
- Reinigen Sie zugängliche Maschinenoberflächen, Spannfutterbereiche und Späneauffangzonen.
- Prüfen Sie die Spannbacken, Rohrhalterungen und Vorschubwalzen auf Verschleiß oder Beschädigung.
- Überprüfen Sie die Funktion des automatischen Schmiersystems und den Schmierstoffstand.
- Gasfilter, Druckregler und pneumatische Anschlüsse prüfen.
- CNC-Alarmprotokolle prüfen und wiederkehrende Maschinenfehler notieren.
Monatliche Wartung
- Prüfen Sie Führungsschienen, Zahnstangen, Zahnräder und Getriebekomponenten auf Verschleiß.
- Prüfen Sie die Belüftung des Schaltschranks und die Funktion des Kühlventilators.
- Überprüfen Sie Kabelträger und bewegliche Kabelverbindungen auf Beschädigungen.
- Überprüfen Sie die Filter, Rohre und Anschlüsse des Kühlsystems.
- Prüfen Sie die Positionierung des Spannfutters und die Genauigkeit der Rohrzuführung.
Vierteljährliche oder jährliche Wartung
- Prüfen Sie die mechanischen Getriebekomponenten, Lager und Antriebssysteme auf Verschleiß.
- Prüfen Sie die Ausrichtung und Positionierungsgenauigkeit der Maschine.
- Prüfen Sie die Laserquelle und den Schneidkopf gemäß den Herstellervorgaben.
- Prüfen Sie den Zustand des Kühlsystems und tauschen Sie Filter oder Verbrauchsmaterialien gegebenenfalls aus.
- Veranlassen Sie eine professionelle Inspektion der elektrischen Systeme, Servoantriebe und CNC-Steuerungen.
Hinweis zum Wartungsplan: Diese Intervalle dienen als allgemeine Wartungsempfehlungen und stellen keine festen Vorgaben für jede Maschine dar. Die tatsächliche Inspektionshäufigkeit hängt von den Betriebsstunden, der Produktionslast, der Arbeitsumgebung und dem Wartungshandbuch des Herstellers ab.
Häufige Probleme und Lösungen bei Rohrlaserschneidmaschinen
Probleme beim Laserschneiden mit Röhren können durch falsche Schneidparameter, verschmutzte optische Komponenten, mechanischen Verschleiß, instabile Gaszufuhr oder Fehler im Steuerungssystem verursacht werden. Die folgenden Abschnitte behandeln häufige Betriebsprobleme, deren mögliche Ursachen und die erforderlichen Prüfungen zur Ermittlung der Fehlerquelle.
1. Unvollständiges Schneiden oder Nichtdurchschneiden
Der Laser kann die Rohrwand nicht durchtrennen, sodass ungeschnittene Abschnitte oder unvollständige Kanten zurückbleiben.
Mögliche Ursachen:
- Falsche Laserleistung oder falsche Schnittgeschwindigkeit.
- Falsche Fokusposition.
- Unzureichender oder instabiler Schneidgasdruck.
- Verschmutztes oder beschädigtes Schutzfenster.
- Die Schnittparameter sind für das Material oder die Wandstärke ungeeignet.
Fehlerbehebung:
- Laserleistung und Schnittparameter prüfen.
- Überprüfen Sie die Fokusposition.
- Überprüfen Sie das Schutzfenster und die Düse.
- Gasdruck und Versorgungsstabilität prüfen.
- Die Parameter sind an das Rohrmaterial und die Wandstärke anzupassen.
2. Übermäßige Grate und raue Schneidkanten
Entlang der Schnittkante bilden sich Grate, Schlacken oder raue Oberflächen.
Mögliche Ursachen:
- Falsche Schnittgeschwindigkeit.
- Falsche Fokusposition.
- Unzureichender Schneidgasdruck.
- Verschmutzte oder beschädigte Düse.
- Ungeeignete Schnittparameter für das Material und die Materialstärke.
Fehlerbehebung:
- Schnittgeschwindigkeit und Fokusposition prüfen.
- Überprüfen Sie die Düse auf Verstopfungen oder Beschädigungen.
- Prüfen Sie den Schneidgasdruck.
- Führen Sie einen Testschnitt durch und passen Sie die Parameter entsprechend den Schnittergebnissen an.
3. Inkonsistente Schnittmaße oder Positionierungsfehler
Die Schnittmaße weichen von den programmierten Werten ab, oder die Positionen von Löchern und Schlitzen sind inkonsistent.
Mögliche Ursachen:
- Durchrutschen des Spannfutters oder instabile Klemmung.
- Rohrverformung oder unzureichende Abstützung.
- Falsche Rohrlängenmessung.
- Mechanisches Spiel oder Getriebeverschleiß.
- Fehlerhafte CNC-Koordinatenkalibrierung.
Fehlerbehebung:
- Prüfen Sie die Spannbacken und den Zustand der Klemmung.
- Überprüfen Sie die Sondenhalterung und die Stabilität der Nahrungszufuhr.
- Überprüfen Sie die Einstellungen für Rohrmessung und -positionierung.
- Prüfen Sie die Getriebekomponenten auf Verschleiß oder Lockerung.
- CNC-Koordinatenkalibrierung prüfen.
4. Rohrrutschen oder instabile Spannvorrichtung
Das Rohr bewegt sich während der Rotation oder des Vorschubs im Inneren des Spannfutters, was die Schnittposition und -genauigkeit beeinflusst.
Mögliche Ursachen:
- Abgenutzte oder beschädigte Spannbacken.
- Falscher Anpressdruck.
- Öl oder Metallspäne auf den Klemmflächen.
- Falsche Backenkonfiguration für das Rohrprofil.
- Rohrabmessungen außerhalb des Spannbereichs des Spannfutters.
Fehlerbehebung:
- Prüfen Sie die Spannbacken auf Verschleiß und Verunreinigungen.
- Klemmdruck und Greifzustand prüfen.
- Reinigen Sie die Spannflächen.
- Überprüfen Sie die Backenkonfiguration für runde, quadratische oder andere Rohrprofile.
- Prüfen Sie, ob die Rohrabmessungen innerhalb des vorgegebenen Klemmbereichs liegen.
5. Überhitzung oder Alarm des Laserschneidkopfes
Der Schneidkopf löst während des Betriebs einen Temperaturalarm aus oder schaltet sich ab.
Mögliche Ursachen:
- Anomalien im Kühlsystem.
- Eingeschränkter Kühlmitteldurchfluss.
- Leckage in der Kühlleitung.
- Fehler in den Sensoren oder der elektrischen Verbindung.
- Beschädigung eines internen Schneidkopfbauteils.
Fehlerbehebung:
- Kühlmitteltemperatur und -durchfluss prüfen.
- Kühlleitungen und Anschlüsse prüfen.
- Überprüfen Sie die Alarmprotokolle des Schneidkopfes.
- Prüfen Sie die zugänglichen Sensoren und Anschlüsse.
- Wenn der Alarm weiterhin besteht, stellen Sie den Betrieb ein und kontaktieren Sie den technischen Support.
6. Instabile Laserleistung oder Schneidleistung
Die Schneidleistung schwankt während des Betriebs, selbst wenn die programmierten Parameter unverändert bleiben.
Mögliche Ursachen:
- Laserquellenalarme.
- Kontaminierte optische Komponenten.
- Instabile Kühlbedingungen.
- Schwankungen in der Stromversorgung.
- Lose oder beschädigte Verbindungen.
Fehlerbehebung:
- Überprüfen Sie die Alarmprotokolle der Laserquelle.
- Überprüfen Sie das Schutzfenster und die optischen Komponenten.
- Prüfen Sie die Funktion des Kühlsystems.
- Überprüfen Sie die Stromversorgungsbedingungen.
- Bei Fehlern an der Laserquelle oder in der internen Elektrik wenden Sie sich bitte an qualifizierte Techniker.
7. Fehlfunktion der Sondenernährung oder der automatischen Beladung
Die Maschine führt die Rohre ungleichmäßig zu, positioniert das Material nicht richtig oder stoppt während des automatischen Ladevorgangs.
Mögliche Ursachen:
- Falsch ausgerichtete Rohrhalterungen.
- Falsche Fütterungsparameter.
- Sensorfehlfunktion.
- Mechanische Blockade.
- Falsche Rohrabmessungen oder falsche Beladungsposition.
Fehlerbehebung:
- Überprüfen Sie die Ausrichtung der Zuführwalzen und der Rohrhalterung.
- Fütterungsparameter prüfen.
- Prüfen Sie die Sensorsignale und Endschalter.
- Mechanische Hindernisse beseitigen.
- Prüfen Sie, ob die Rohrabmessungen und die Beladungspositionen mit den Maschineneinstellungen übereinstimmen.
8. CNC-Alarm oder unerwartete Maschinenabschaltung
Die Maschine stoppt unerwartet oder zeigt einen Alarm auf dem CNC-Bedienfeld an.
Mögliche Ursachen:
- Servoantriebsalarme.
- Aktivierung des Endschalters.
- Fehler in der elektrischen Verbindung.
- Alarme des Kühl- oder Pneumatiksystems.
- Not-Aus-Aktivierung.
Fehlerbehebung:
- Notieren Sie den Alarmcode und die Meldung.
- Überprüfen Sie das entsprechende Servo-, Kühl- oder Pneumatiksystem.
- Prüfen Sie die zugänglichen elektrischen Anschlüsse.
- Prüfen Sie die Endschalter und den Status des Not-Aus-Schalters.
- Beachten Sie vor dem Neustart die Anweisungen im Maschinenalarmhandbuch.
Alarme dürfen nicht wiederholt zurückgesetzt oder Sicherheitsvorkehrungen umgangen werden, ohne die Fehlerursache zu ermitteln.
Häufige Probleme bei Röhrenlaserschneidmaschinen: Kurzanleitung zur Fehlerbehebung
| Häufiges Problem | Mögliche Ursache | Erstprüfung |
|---|---|---|
| Unvollständiger Schnitt | Falsche Parameter, Fokus oder Gasdruck | Prüfen Sie die Schneideinstellungen und die Düse. |
| Übermäßige Grate | Falsche Geschwindigkeit, Fokus oder Gaszufuhr | Schnittbedingungen prüfen |
| Dimensionsfehler | Probleme mit dem Spannfutter oder der Kalibrierung | Klemmung und Positionierung prüfen |
| Schlauchrutschen | Abgenutzte Backen oder unsachgemäße Klemmung | Futter und Rohroberfläche prüfen |
| Schneidkopf-Alarm | Kühlungs- oder Sensorprobleme | Kühlsystem und Alarme prüfen |
| Instabiles Schneiden | Optische Verschmutzung, Laser- oder Stromausfälle | Alarme und optische Komponenten prüfen |
| Fütterungsfehler | Sensorfehler oder mechanische Blockierung | Lade- und Zuführsystem prüfen |
| CNC-Abschaltung | Servo-, elektrische oder Sicherheitsalarme | Alarmcode und Systemstatus prüfen |
Wie man häufige Ausfälle von Röhrenlaserschneidmaschinen verhindert
- Halten Sie sich an den Wartungsplan des Herstellers: Befolgen Sie die Wartungsintervalle in der Bedienungsanleitung der Maschine. Dokumentieren Sie Inspektionen, Schmierungen und den Austausch von Teilen.
- Verwenden Sie geeignete Verbrauchsmaterialien und Ersatzteile: Verwenden Sie Schutzfenster, Düsen, Keramikringe, Filter, Schmierstoffe und Kühlsystem-Verbrauchsmaterialien, die mit dem Maschinenmodell kompatibel sind.
- Maschinenalarme und Betriebsbedingungen überwachen: Alarme der Laserquelle, des Kühlers, der Servoantriebe und des CNC-Systems prüfen. Wiederkehrende Fehler protokollieren und deren Ursachen untersuchen.
- Maschine und Arbeitsumgebung sauber halten: Metallstaub, Schlacke und Ölrückstände vom Spannfutter, den Führungsschienen, dem Zuführsystem und dem Belüftungsbereich des Schaltschranks entfernen.
- Tägliche Inspektionsverfahren für Zugführer: Zugführer müssen die Maschine vor der Inbetriebnahme überprüfen, während des Betriebs abnormale Zustände erkennen und die ordnungsgemäßen Abschaltverfahren befolgen.
Wartungsplan für Rohrlaserschneidmaschinen
| Wartungshäufigkeit | Hauptwartungsaufgaben | Verantwortliche Personen |
|---|---|---|
| Vor jeder Schicht | Prüfen Sie die Maschinenalarme, den Schneidkopf, das Kühlsystem, die Gaszufuhr, das Spannfutter und den allgemeinen Zustand der Maschine. | Operator |
| Daily | Metallspäne entfernen, Düse prüfen und Kühlmittel- und Gaszufuhr kontrollieren. | Operator |
| Wöchentliche | Überprüfen Sie die Spannbacken, die Rohrhalterungen, das Schmiersystem und die Filter. | Bediener / Techniker |
| Monatlich | Überprüfen Sie die Getriebekomponenten, die Belüftung des Schaltschranks und den mechanischen Zustand. | Wartungstechniker |
| Vierteljährliches | Prüfen Sie die Positioniergenauigkeit, den Getriebeverschleiß und den allgemeinen Systemzustand. | Wartungstechniker |
| Jährlich | Führen Sie eine umfassende Maschinenprüfung und planmäßige Wartungsarbeiten gemäß den Herstellervorgaben durch. | Qualifizierter Techniker |
Die Wartungsintervalle sind an die Betriebsstunden, die zu schneidenden Materialien, die Produktionslast und die Arbeitsbedingungen anzupassen. Maschinen mit hoher Auslastung erfordern möglicherweise häufigere Inspektionen.
Wann sollten Sie einen professionellen Techniker für Rohrlaserschneidmaschinen kontaktieren?
Wenden Sie sich in folgenden Situationen an einen qualifizierten Techniker:
- Es treten wiederholt Alarme der Laserquelle oder des Schneidkopfes auf.
- Servomotoren oder Antriebssysteme arbeiten anormal.
- Die Schnittgenauigkeit liegt auch nach routinemäßigen Kontrollen außerhalb der vorgegebenen Toleranz.
- Die Mängel des Kühlsystems bestehen auch nach einer grundlegenden Überprüfung fort.
- Es werden elektrische Fehler oder beschädigte interne Verkabelungen festgestellt.
- Die Bewegung des Spannfutters wird instabil oder Getriebekomponenten werden beschädigt.
- Wichtige Bauteile müssen repariert, ausgetauscht oder neu kalibriert werden.
Vor Wartungsarbeiten die Maschine abstellen. Die Abschalt- und Energietrennverfahren des Herstellers befolgen. Laserschutzbereiche dürfen nur mit entsprechender Sicherheitsfreigabe und Qualifikation geöffnet oder elektrische Bauteile berührt werden.
Fazit
Die Wartung von Rohrlaserschneidmaschinen umfasst tägliche Inspektionen, regelmäßige Wartungsarbeiten, Fehlersuche und den Austausch von Komponenten. Regelmäßige Überprüfungen des Schneidkopfes, des Spannfutters, des Kühlsystems, der Gaszufuhr und der Getriebekomponenten reduzieren Geräteausfälle und gewährleisten eine optimale Schneidleistung.
KEMPSON ist ein Hersteller von Laseranlagen mit ISO 9001- , CE- und RoHS-Zertifizierung sowie patentierten Technologien. Das Unternehmen bietet Beratung zur Geräteauswahl, Installationsanleitung, technischen Support per Fernwartung und drei Jahre Garantie.
Für Rohrlaserschneidanlagen, Wartungsunterstützung oder Maschinenauswahl wenden Sie sich an KEMPSON . Senden Sie uns Ihre Rohrspezifikationen und Produktionsanforderungen für eine technische Beratung.

FAQ
Wie oft sollte eine Rohrlaserschneidmaschine gewartet werden?
Prüfen Sie die Maschine vor jeder Schicht und führen Sie täglich eine Reinigung durch. Kontrollieren Sie das Spannfutter und das Schmiersystem wöchentlich, die Getriebekomponenten monatlich und die Maschinengenauigkeit jährlich. Passen Sie die Intervalle an die Betriebsstunden und die Bedienungsanleitung des Herstellers an.
Was sollte vor dem Start einer Rohrlaserschneidmaschine überprüft werden?
Prüfen Sie den Schneidkopf, das Schutzfenster, das Kühlsystem, den Gasdruck, die Spannbacken und den Rohrvorschubmechanismus. Prüfen Sie vor Produktionsbeginn die Alarme der CNC-Steuerung und der Laserquelle.
Was sind die häufigsten Probleme bei Rohrlaserschneidmaschinen?
Zu den häufigsten Problemen gehören unvollständiges Schneiden, übermäßige Gratbildung, Maßfehler, Verrutschen des Spannfutters, Alarme des Kühlsystems, instabile Laserleistung, Probleme bei der Röhrenzuführung und unerwartete CNC-Abschaltungen.
Warum entstehen bei einer Rohrlaserschneidmaschine übermäßig viele Grate?
Übermäßige Gratbildung kann durch falsche Schnittgeschwindigkeit, Fokusposition oder falschen Gasdruck entstehen. Eine verstopfte oder beschädigte Düse sowie ungeeignete Schnittparameter für das Material und die Wandstärke können ebenfalls die Schnittqualität beeinträchtigen.
Warum schneidet meine Rohrlaserschneidmaschine das Material nicht durch?
Prüfen Sie Laserleistung, Schnittgeschwindigkeit, Fokusposition und Hilfsgasdruck. Untersuchen Sie Düse und Schutzfenster auf Verschmutzungen oder Beschädigungen. Stellen Sie sicher, dass die Schnittparameter zum Material und zur Wandstärke passen.
Wie oft sollte das Schutzfenster des Laserschneidkopfes ausgetauscht werden?
Es gibt kein festes Austauschintervall für die einzelnen Maschinen. Tauschen Sie das Schutzfenster aus, sobald es Verschmutzungen, Kratzer oder Beschädigungen aufweist, die die Schneidleistung beeinträchtigen. Beachten Sie die Inspektions- und Austauschvorgaben des Herstellers des Schneidkopfes.
Wie wartet man das Spannfuttersystem einer Rohrlaserschneidmaschine?
Entfernen Sie Metallspäne und Öl von den Spannbacken. Prüfen Sie den Verschleiß der Spannbacken, den Anpressdruck, die Spannstabilität und die Beweglichkeit des Spannfutters. Schmieren Sie das Spannfutter gemäß den Wartungsanweisungen des Maschinenherstellers.
Wie kann ich die Ausfallzeiten einer Rohrlaserschneidmaschine reduzieren?
Halten Sie sich an einen vorbeugenden Wartungsplan, tauschen Sie verschlissene Verschleißteile rechtzeitig aus und protokollieren Sie wiederkehrende Alarme. Schulen Sie die Bediener in täglichen Inspektionen und veranlassen Sie regelmäßige Wartungsarbeiten durch qualifizierte Techniker.