目次
イントロダクション
給水マニホールドは、パイプと継手を正確な位置決めと信頼性の高い溶接品質で接合し、密閉構造にすることで溶接されます。溶接方法は、材質、肉厚、生産量、表面仕上げの要件によって異なります。ステンレス鋼製給水マニホールドの製造には、TIG溶接、MIG溶接、レーザー溶接が一般的に用いられます。
ここでは、給水マニホールドの溶接方法について、主要な溶接要件、一般的な溶接方法、および給水マニホールドの溶接工程全体を網羅して解説します。また、治具の位置決め、パイプと継手の溶接、漏洩試験、表面仕上げについても紹介し、製造業者が適切な溶接ソリューションを選択できるよう支援します。
給水マニホールドの溶接要件は何ですか?
給水マニホールドの溶接は、接合部の密閉性、材料選定、寸法精度、溶接面品質という4つの分野に重点を置いています。これらの要素は、漏水制御、組立精度、および長期的な運転性能に影響を与えます。
- 1. 漏れのない溶接継手 ― 給水マニホールドは流体圧力下で動作するため、溶接には安定した溶け込みと融合が必要です。溶け込みが不十分であったり、融合が不完全であったりすると、漏れの原因となります。ステンレス鋼の溶接では、酸化を抑制し溶接品質を維持するために、通常シールドガスによる保護が必要です。
- 2. 給水マニホールド溶接用材料の選定 — ステンレス鋼は、耐食性と溶接性に優れているため、給水マニホールドによく使用されます。SS304は一般的な用途に適しており、SS316はより高い耐食性が求められる用途に使用されます。
- 3.溶接時の寸法精度 ― 複数の分岐管は、組み立て時に正確な位置決めが必要です。溶接治具は、パイプの位置合わせを制御し、変形を低減するために使用されます。精密マニホールドでは、通常、分岐管の位置決め公差は±0.5 mm以内である必要があります。
- 4.溶接面品質 ― 溶接部は、亀裂、気孔、過度のスパッタがない状態であるべきです。衛生要件のある給水システムでは、表面の清浄度を向上させるために、溶接部の内部研磨が必要となる場合があります。
適切な給水マニホールド溶接プロセスは、適切な材料、正確な組み立て、および制御された溶接パラメータに依存します。一般的な方法としては、TIG溶接、MIG溶接、レーザー溶接などがあります。
給水マニホールドの一般的な溶接方法
給水マニホールドに用いられる主な溶接方法は、TIG溶接、MIG溶接、レーザー溶接などである。適切な溶接方法は、材質、管の厚さ、生産量、溶接要件によって異なる。
| 溶接方法 | 優位性 | 製品制限 | 適切なアプリケーション |
|---|---|---|---|
| TIG溶接 | ステンレス鋼の溶接において、溶接部がきれいで、スパッタが少なく、制御性も良好です。 | 低速、高い操作スキルが求められる | 試作品製作、小径パイプ、高い外観要求 |
| MIG溶接 | 生産性の向上、操作の容易化、厚手の材料への適用が可能 | 細いパイプの場合、スパッタが多くなり、溶接後の清掃作業が増え、精度が低下する。 | 中厚部品、大型生産部品 |
| レーザー溶接 | 高速溶接、熱影響部が小さく、変形が少なく、溶接品質が安定している。 | 設備投資の増加 | ステンレス鋼製マニホールド、薄肉パイプ、自動生産 |
給水マニホールドのTIG溶接
給水マニホールドの製造におけるTIG溶接は、タングステン電極と別送式溶加材ワイヤを使用します。このプロセスにより、ステンレス鋼材に対して良好な溶接精度と優れた溶接品質が得られます。溶接幅は1~2mmの範囲で制御できるため、薄肉パイプや精密接合に適しています。
用途としては、試作品の製造、小径分岐管、および高い溶接外観が求められるマニホールドなどが挙げられる。
給水マニホールドのMIG溶接
MIG溶接マニホールドの製造では、シールドガスによる保護下で連続的に供給されるワイヤ電極を使用します。TIG溶接よりも高い溶着速度を実現し、より少ないパス数で厚い材料を溶接できます。
これは、中厚のマニホールドや大型の量産部品によく用いられる。このプロセスではスパッタが多く発生するため、溶接後に追加の洗浄が必要となる。
水マニホールドのレーザー溶接
水マニホールド製造におけるレーザー溶接は、集束されたレーザービームを用いて熱入力を集中させる。レーザースポットサイズは通常0.1~0.3mmであり、熱影響部が狭く、熱変形が少ない。
このプロセスは、安定した溶接品質、高い再現性、および自動生産との良好な互換性を実現します。ステンレス鋼製給水マニホールド、薄肉パイプアセンブリ、および大量生産に適しています。
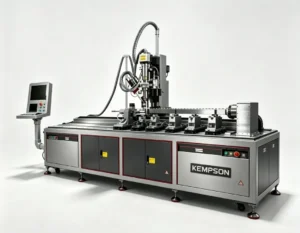
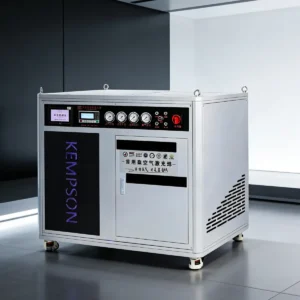
給水マニホールドをバッチ生産するメーカーにとって、専用の給水マニホールド用レーザー溶接機は、溶接の一貫性と生産効率を向上させることができる。
ステンレス鋼製給水マニホールドの溶接に関するよくある質問と解決策については、「ステンレス鋼製給水マニホールドの溶接:方法、課題、および解決策」を参照してください。
給水マニホールド溶接工程:ステップバイステップガイド
給水マニホールドの溶接工程は、部品準備、治具位置決め、配管および継手の溶接、漏洩試験、表面仕上げの5つの主要なステップから構成されます。各ステップは、溶接品質、寸法精度、および最終製品の性能に影響を与えます。
ステップ1: コンポーネントの準備
溶接前に、パイプと継手は製造図面に従って準備されます。
準備プロセスには以下が含まれます。
- パイプと継手を必要な寸法に切断する
- 油分、酸化物、表面汚染物質を除去する
- パイプの間隔、角度、および全体の寸法を確認する
- 材料の厚さに応じて溶接端面を準備する
ステンレス鋼製の給水マニホールドの場合、気孔や溶融不良などの欠陥を避けるため、溶接前に接合部を清掃する必要があります。
ステップ2:治具の位置決め
配管および継手は、組立図に従って配置され、溶接前に固定される。
プロセスには以下が含まれます。
- 分岐管をヘッダー管に合わせる
- 溶接治具を使用して動きを防止します
- 配管間隔と接続角度の確認
治具の精度は、最終的なマニホールドの品質に影響します。精密な給水マニホールドでは、一般的に分岐管の位置決め精度が±0.5mm以内であることが求められます。
ステップ3:パイプと継手の溶接
位置決め後、最終溶接の前に仮付け溶接を行い、アセンブリを固定します。
溶接工程には以下が含まれます。
- 部品固定のための仮付け溶接
- 配管継手周辺の主溶接
- 材料と厚さに応じて溶接パラメータを調整する
溶接パラメータには以下が含まれます。
- 溶接電流またはレーザー出力
- 溶接速度
- シールドガスの流れ
ステンレス鋼製マニホールドの場合、酸化を抑制し溶接品質を維持するためにシールドガスによる保護が必要です。レーザー溶接システムは、安定した熱入力と一貫した溶接結果を提供し、繰り返し生産に適しています。
ステップ4:リークテスト
溶接と冷却後、シール性能を確認するために、ウォーターマニホールドの漏れ試験を実施する。
一般的なテスト方法は次のとおりです。
- 空気圧試験:基本的な漏れ検査に使用
- 水圧試験:指定された圧力条件下での水圧試験
- ヘリウムリークテスト:高要求冷却システムに使用される
検査の重点項目は以下のとおりです。
- 溶接割れ
- 気孔
- 漏水箇所
- 不完全な融合
漏れ試験により、溶接されたマニホールドが必要な圧力条件下で動作できることが確認された。
ステップ5:表面仕上げ
最終工程では、溶接痕を除去し、表面状態を改善します。
仕上げ工程には以下が含まれます。
- 溶接部の変色を除去する
- 溶接部の研削と研磨
- 内部および外部表面の清掃
衛生用水や冷却用途においては、汚染リスクを低減するために内部表面の研磨が必要となる場合があります。表面仕上げは、溶接部周辺の耐食性も回復させます。
完全な給水マニホールド溶接プロセスには、正確な準備、制御された溶接パラメータ、および適切な検査が必要です。
給水マニホールドにおけるTIG溶接、MIG溶接、レーザー溶接の比較
TIG溶接、MIG溶接、レーザー溶接は、給水マニホールドの製造において一般的な方法です。どの方法を選択するかは、材料の厚さ、溶接品質、生産量、および変形制御の要件によって異なります。
給水マニホールド溶接方法の比較
| 比較 | TIG溶接 | MIG溶接 | レーザー溶接 |
|---|---|---|---|
| 熱入力と熱影響部 | 入熱量が高く、HAZが大きくなる | 熱入力が高いほど、変形リスクも高くなる。 | 低熱入力、小さな熱影響部 |
| 溶接速度 | 0.5~2 m/h | ワイヤ送給速度最大8m/分 | 連続生産のための高速化 |
| 溶接精度 | 溶接部がきれいで、スパッタが少ない | 中程度の精度、飛散が多い | 溶接継ぎ目が狭く、高い均一性 |
| ギャップ要件 | 技法 | 技法 | 厳密に、通常は材料の厚さの10%以内 |
| 適切な厚さ | 0.3~3mmの薄肉溶接 | 中厚部品 | 薄肉パイプおよび精密組立品 |
| オートメーション | オペレータ依存 | 標準化が容易 | CNC ロボット統合 |
| 給水マニホールドの用途 | 試作品、小型パイプ、外観重視の部品 | 中程度の厚さとより大きな部品 | ステンレス鋼製マニホールド、多分岐アセンブリ、量産 |
TIG溶接は、試作品や外観重視の部品に適しています。MIG溶接は、生産性の向上が求められる中厚部品に適しています。レーザー溶接は、厳しい変形精度と均一性が求められる薄肉ステンレス鋼製マニホールドに適しています。
レーザー溶接とTIG溶接の具体的な違い、および適切な溶接方法を選択するタイミングについては、「給水マニホールド製造におけるレーザー溶接とTIG溶接の比較」を参照してください。
ステンレス鋼製給水マニホールドに適した溶接方法はどれですか?
ステンレス鋼製給水マニホールドに適した溶接方法は、材料の厚さ、生産量、溶接部の外観要件、および自動化の必要性によって異なります。
- TIG溶接 ― TIG溶接は、少量生産、試作品製作、および溶接部の外観と精度が重要な給水マニホールドなどに適しています。ステンレス鋼の薄肉管に対して優れた制御性を発揮しますが、熟練した作業員とより多くの手作業が必要です。
- MIG溶接 ― MIG溶接は、一般的な製造工程や中厚の給水マニホールドによく用いられます。生産性が高く、大型部品の溶接作業も容易ですが、溶接後には追加の洗浄が必要となります。
- レーザー溶接 ― レーザー溶接は、精密な給水マニホールド、薄肉パイプアセンブリ、および量産に適しています。低入熱、小さな変形、安定した溶接品質を実現し、一貫した結果が求められる用途に適しています。
選定は、単一の溶接性能要因ではなく、パイプの厚さ、生産要件、溶接外観、および自動化レベルに基づいて行うべきである。
これらの溶接方法は、給水マニホールドだけでなく、他の溶接用途においてもそれぞれ独自の利点を持っています。詳細については、「レーザー溶接と従来型溶接:違い、利点、コスト、および用途」をご覧ください。
レーザー溶接は給水マニホールドの製造に使用できますか?
はい、レーザー溶接はステンレス鋼製給水マニホールドの製造に使用できます。安定した溶接品質、低い熱変形、速い生産速度、そしてきれいな溶接外観を求めるメーカーに適しています。
レーザー溶接は、集中的な熱入力を利用することで、多分岐管溶接時の熱影響部を低減し、歪みを抑制する。このプロセスは、薄肉ステンレス鋼製マニホールド、冷却部品、精密配管アセンブリなどに広く用いられている。
給水マニホールド用レーザー溶接機は、ステンレス鋼管アセンブリにおいて再現性の高い溶接品質を必要とする製造業者向けに設計されており、さまざまな生産量や溶接要件に対応したソリューションが用意されています。
工業生産用ウォーターマニホールドレーザー溶接機
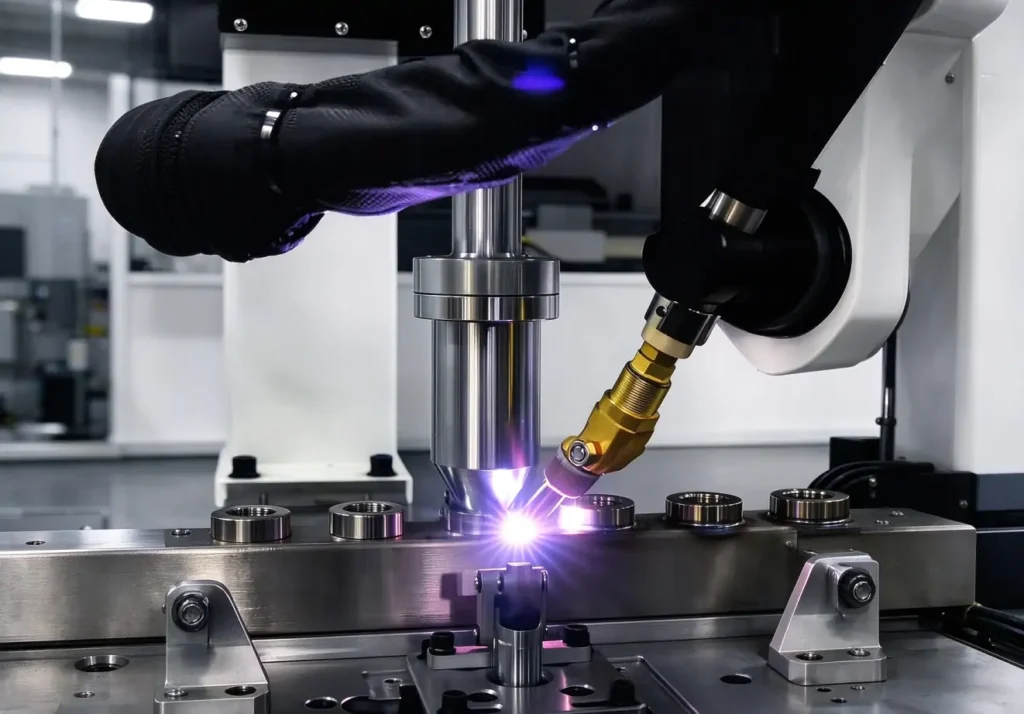
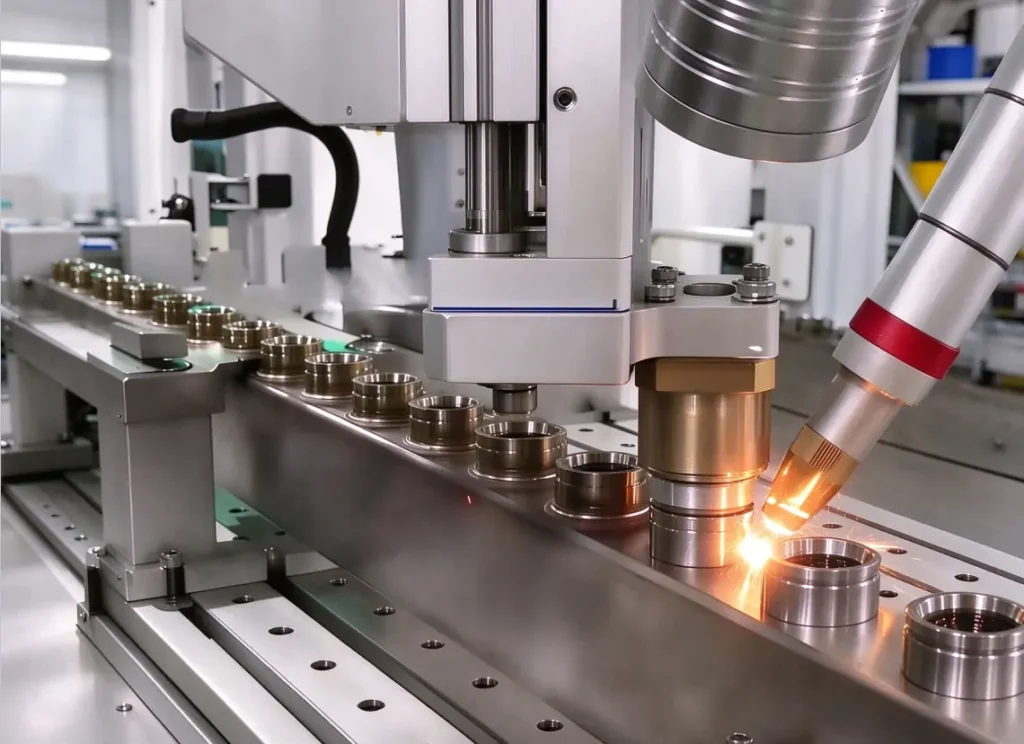
水配管用レーザー溶接機は、溶接品質、変形制御、および生産の一貫性に関して厳しい要件が求められるステンレス鋼管アセンブリの溶接用に設計されています。この機械は、材料の種類とプロセス要件に基づいて、ステンレス鋼、炭素鋼、およびアルミニウムの溶接用に構成できます。
アプリケーションが含まれます:
- 給水マニホールド
- 冷却パイプ
- 熱交換器部品
- 流体制御アセンブリ
このシステムは、安定した溶接性能が求められる多分岐管溶接、薄肉部品、およびバッチ生産に適しています。
結論
給水マニホールドの溶接には、適切な材料選定、正確な位置決め、適切な溶接方法、そして信頼性の高い検査が不可欠です。TIG溶接、MIG溶接、レーザー溶接はそれぞれ異なる生産要件に対応します。薄肉パイプ、複数の分岐接続、バッチ生産といったニーズを持つステンレス鋼製給水マニホールドの場合、レーザー溶接は安定した溶接品質と制御された熱入力を実現します。
KEMPSONは、材質、配管構造、溶接厚さ、生産要件に基づいてカスタマイズされた構成の給水マニホールドレーザー溶接機を提供しています。専門的な研究開発能力、豊富なエンジニアリング経験、製品認証、輸出サービスサポートにより、KEMPSONは様々な業界のメーカーに包括的なレーザー溶接ソリューションを提供します。
給水マニホールドの溶接に関するご要望についてご相談ください。お客様の生産に最適なレーザー溶接ソリューションをご提案いたします。
FAQ
給水マニホールドにはどのような溶接方法が用いられますか?
給水マニホールドの一般的な溶接方法には、TIG溶接、MIG溶接、レーザー溶接があります。TIG溶接は精密な加工や少量生産に適しており、MIG溶接は一般的な加工に、レーザー溶接は薄肉ステンレス鋼製マニホールドや大量生産に適しています。
ステンレス鋼製の給水マニホールドはTIG溶接できますか?
はい。TIG溶接は、ステンレス鋼製給水マニホールド、特に薄肉管や小径分岐接続部に広く用いられています。良好な溶接精度と優れた制御性を実現しますが、熟練した作業員が必要であり、生産速度はやや劣ります。
レーザー溶接はステンレス鋼製マニホールドに適していますか?
はい。レーザー溶接は、低熱入力、低変形、安定した溶接品質が求められるステンレス鋼製マニホールドに適しています。薄肉パイプアセンブリ、多分岐構造、安定した溶接結果が求められる生産用途などで一般的に使用されています。
給水マニホールドの溶接工程とはどのようなものですか?
給水マニホールドの溶接工程には、部品の準備、治具の位置決め、配管および継手の溶接、漏洩試験、表面仕上げが含まれます。各工程において、接合部の品質、寸法精度、最終的なシール性能が管理されます。
溶接された給水マニホールドの漏れ検査はどのように行いますか?
溶接された給水マニホールドは、一般的に空気圧試験、水圧試験、またはヘリウムリーク試験によって検査されます。これらの検査では、マニホールドが使用開始される前に、溶接部の亀裂、気孔、溶融不良、および漏洩箇所がないかを確認します。
給水マニホールドの溶接部からの漏れの原因は何ですか?
給水マニホールドの溶接部の漏れは、通常、溶け込み不足、溶融不良、溶接割れ、気孔、汚染、または過度の溶接変形によって発生します。適切な接合部の準備、パラメータ管理、および検査は、漏れのリスクを低減するのに役立ちます。
レーザー溶接で対応できる給水マニホールドの厚さはどのくらいですか?
レーザー溶接は、薄肉給水マニホールドや精密配管アセンブリに使用できます。適切な肉厚は、材料の種類、レーザー出力、接合部の設計、および溶接パラメータによって異なります。ステンレス鋼マニホールドの用途では、一般的に肉厚が0.6~1.5mm程度の薄肉パイプが使用されます。
水マニホールドの溶接は自動化できるか?
はい。給水マニホールドの溶接は、CNCシステム、ロボット溶接装置、または専用レーザー溶接機を使用して自動化できます。自動化により、多分岐アセンブリや繰り返し生産における溶接の一貫性が向上します。