目次
イントロダクション
ステンレス鋼製給水マニホールドの溶接には、長期的な性能を維持するために、確実なシール性、正確な配管位置決め、および耐腐食性の溶接継手が必要です。TIG溶接、MIG溶接、レーザー溶接は一般的に用いられる方法であり、それぞれ異なる製造条件に適しています。
本稿では、ステンレス鋼製給水マニホールドの溶接方法、一般的な溶接上の課題、および実用的な解決策について解説します。溶接方法の選択は、材料の厚さ、マニホールドの構造、生産量、および溶接品質の要求によって異なります。
ステンレス鋼製給水マニホールドの溶接とは?
ステンレス鋼製ウォーターマニホールドは、メインヘッダーパイプと複数の分岐出口を組み合わせた流体分配部品です。この設計により、水や冷却液は1つの入口から流入し、複数の接続された回路を流れることができます。冷却システム、熱交換器、産業機器、流体制御アセンブリなどで幅広く使用されています。
溶接は、ヘッダー管と分岐管を密閉構造に接続するための重要な製造工程です。溶接部は、漏れ防止、正確な分岐位置、および腐食防止性能を維持する必要があります。薄肉ステンレス鋼マニホールドには、一般的にSS304またはSS316L材料が使用され、管厚は約0.6~1.5mmです。
溶接方法は、マニホールドの構造、材料の厚さ、生産量、および品質要件によって異なります。TIG溶接、MIG溶接、レーザー溶接は一般的に用いられるプロセスであり、薄肉部品の組み立てや、一貫した溶接性能が求められる反復生産においては、レーザー溶接がしばしば選択されます。
一般的なステンレス鋼製給水マニホールドの溶接方法
ステンレス鋼製給水マニホールドの一般的な溶接方法には、TIG溶接、MIG溶接、レーザー溶接などがあります。適切な溶接方法は、材料の厚さ、マニホールドの構造、生産量、溶接品質の要件によって異なります。
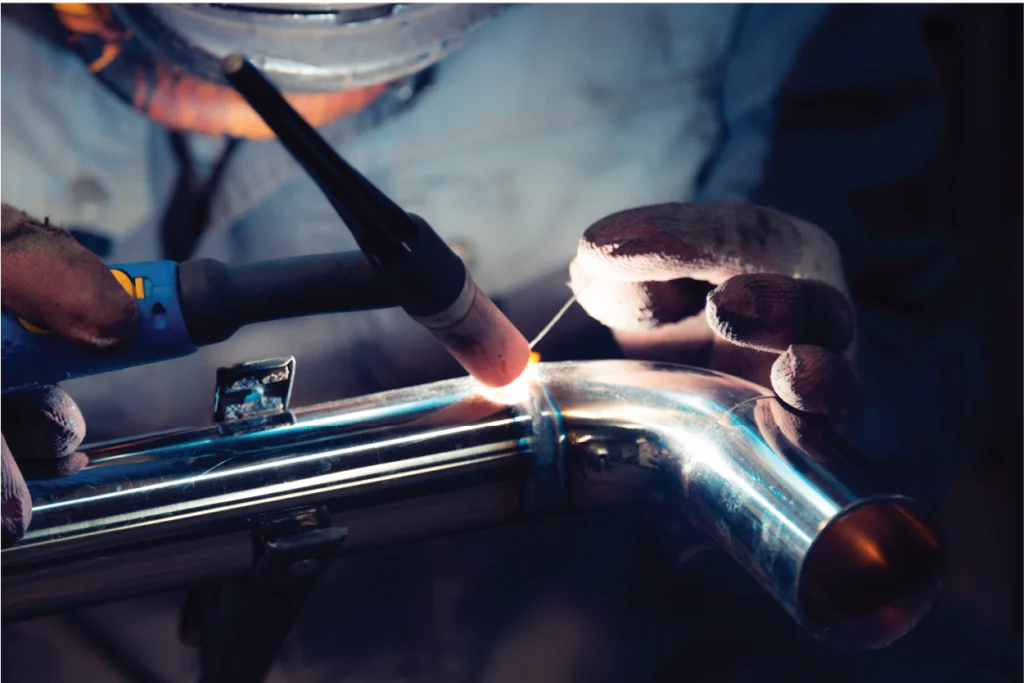
ステンレス鋼製給水マニホールドのTIG溶接
TIG溶接は、溶接部の制御性と外観が重要なステンレス鋼製給水マニホールドに広く用いられています。熱入力の制御性に優れ、きれいな溶接部が得られるため、ステンレス鋼製配管アセンブリに適しています。
- 用途例:試作品製造、少量生産、外観に高い要求が課されるマニホールド
- 制限事項としては、溶接速度が遅い、手作業が多い、作業者のスキルへの依存度が高い、などが挙げられる。
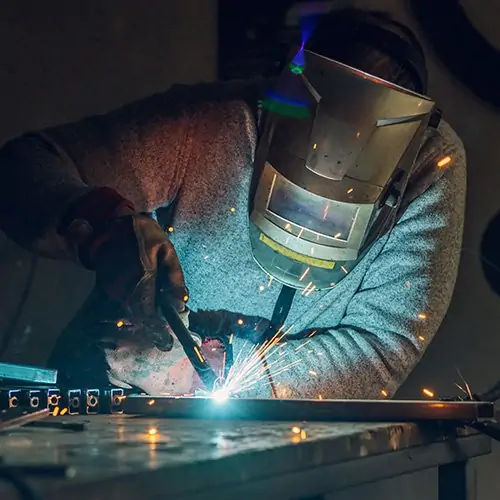
ステンレス鋼製給水マニホールドのMIG溶接
MIG溶接は、高い生産効率と容易な操作性が求められるステンレス鋼製マニホールドに使用されます。厚板材や一般的な加工作業に適しています。
- 用途例:中厚部品、一般産業用製造、大型構造アセンブリ
- 制限事項としては、溶接スパッタの増加、溶接後の追加の清掃、小径パイプ接続時の精度低下などが挙げられます。
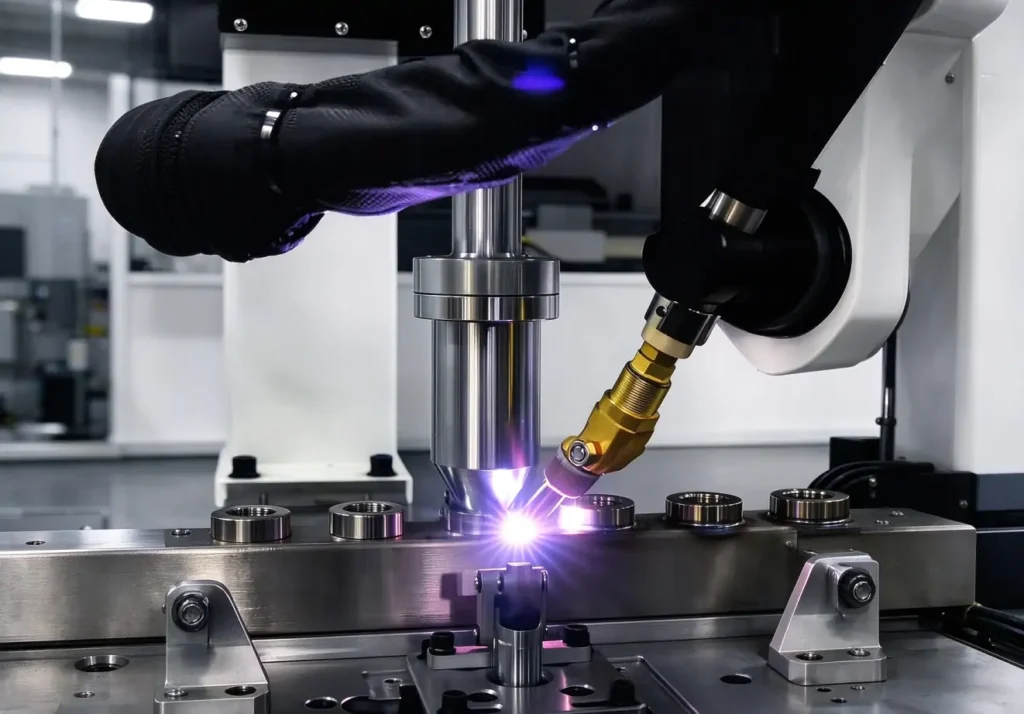
ステンレス鋼製給水マニホールドのレーザー溶接
レーザー溶接は、熱入力を集中させることで熱影響部を小さくし、変形を低減します。安定した溶接品質と繰り返し生産が求められるステンレス鋼製給水マニホールドに適しています。
用途例:薄肉ステンレス鋼管、多分岐マニホールド、バッチ生産
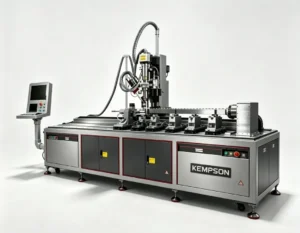
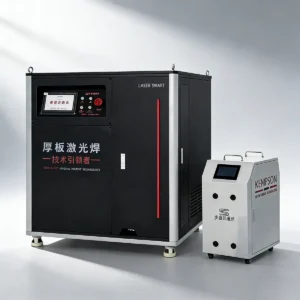
水マニホールド式レーザー溶接機は、再現性の高い溶接品質、制御された熱入力、および一貫した生産結果を必要とする製造業者に一般的に使用されています。
給水マニホールドの溶接に関する詳細な手順と溶接方法については、以下の記事をご覧ください。「給水マニホールドの溶接方法:溶接方法と手順ガイド」
ステンレス鋼製給水マニホールド溶接における一般的な課題
ステンレス鋼製給水マニホールドの溶接は、薄肉管、複数の分岐接続、および厳格な寸法要件を伴います。主な溶接上の課題は、シール性能、変形制御、溶接の一貫性、および耐食性に関連しています。
1. 溶接漏れ
溶接部の漏れは、給水マニホールドのシール性能に影響を与え、運転中の流体損失を引き起こす可能性があります。一般的な欠陥としては、溶け込み不良、多孔性、不完全な溶融、接合部内部の汚染などが挙げられます。
原因:
- 不適切な関節準備
- 溶接パラメータが正しくない
- シールドガスによる保護が不十分
- 溶接速度が速すぎる、または熱入力が不安定な場合
ソリューション:
- 加工前に溶接部分を清掃してください。
- 溶接パラメータを材料の厚さと継手設計に合わせて調整する
- 適切なシールドガス保護を使用してください
- 溶接後に圧力試験または漏れ試験を実施する
2. 溶接変形および配管のずれ
多分岐式給水マニホールドは、溶接による変形に敏感です。溶接中の熱蓄積により、分岐管の位置、角度、および全体の寸法精度が変化する可能性があります。
原因:
- 溶接時の高熱入力
- 不均一な溶接順序
- 近隣の関節を繰り返し加熱する
- 固定具のサポートが不十分
ソリューション:
- パイプの位置を維持するために専用の溶接治具を使用してください。
- 溶接工程中の熱入力を制御する
- 溶接順序を最適化して熱蓄積を低減する
- 薄肉構造には、レーザー溶接などの低熱入力プロセスを選択する。
3. 溶接品質のばらつき
溶接の一貫性は、バッチ生産の品質に直接影響します。手作業による溶接では、作業者の操作やパラメータの変化により、接合部ごとにばらつきが生じる可能性があります。
原因:
- オペレーターの経験レベルの違い
- 溶接速度が不安定
- 電流、電力、またはガス流量設定の変動
ソリューション:
- 固定溶接パラメータを設定する
- 溶接速度と熱入力を制御する
- 繰り返し生産には自動溶接装置を使用する
4.溶接後の耐食性の低下
溶接は、溶接部および熱影響部におけるステンレス鋼の耐食性に影響を与える可能性があります。表面状態が悪いと、水中での使用において耐用年数が短くなる場合があります。
原因:
- ステンレス鋼の不動態化層の損傷
- 過度の熱暴露
- 溶接後の不適切な清掃
ソリューション:
- SS304LまたはSS316Lなどの適切なステンレス鋼グレードを選択してください。
- 溶接時の熱入力を制御する
- 必要に応じて酸洗および不動態化処理を行う
- 最終組み立ての前に溶接部分を清掃してください。
5. 溶接面品質の不良
給水マニホールド用途では、流体の流れ、清浄度、外観のために、滑らかな溶接面が求められることが多い。溶接ビードの不均一性や酸化痕は、最終製品の品質に影響を与える可能性がある。
原因:
- 不安定な溶接パラメータ
- ガスに対する保護が不十分
- 溶接後の不適切な処理
ソリューション:
- 安定した溶接状態を維持する
- 適切なシールドガス流量を使用する
- 研削または研磨により、酸化物や溶接痕を除去します。
ステンレス鋼製給水マニホールドの溶接では、主に漏れ、変形、溶接部の均一性、腐食といった問題が生じます。接合部の品質と製品性能を維持するためには、適切な溶接パラメータ、治具管理、および溶接後処理が必要です。
ステンレス鋼製給水マニホールドの溶接品質を向上させるための解決策
ステンレス鋼製給水マニホールドの溶接品質は、溶接方法、工程管理、治具の精度、および製造条件によって左右されます。適切な設定を行うことで、製造過程における漏れ、変形、および溶接ばらつきを抑制することができます。
適切な溶接方法を選択してください
溶接工程は、マニホールドの構造、材料の厚さ、および生産量に適合させる必要がある。
| 生産要件 | 適切な方法 |
|---|---|
| プロトタイプ製作 | TIG溶接 |
| 小ロット生産 | TIG溶接 |
| 薄肉ステンレス鋼マニホールド | レーザー溶接 |
| 大量生産 | レーザー溶接 |
TIG溶接は、柔軟な生産と手動調整に適しています。レーザー溶接は、薄肉構造や、溶接の一貫性が求められる反復生産に適しています。
溶接パラメータの制御
溶接パラメータは、溶け込み深さ、入熱量、溶接外観に直接影響します。ステンレス鋼製給水マニホールドの場合、主なパラメータは以下のとおりです。
- 溶接電力または電流
- 溶接速度
- シールドガスの流れ
- 関節の準備
設定が不適切だと、溶融不良、溶断、過度の変形、表面欠陥などが発生する可能性があります。パラメータ設定は、材料のグレード、パイプの厚さ、および接合部の設計に合わせて行う必要があります。
適切な備品を使用する
治具は、溶接中にヘッダーパイプと分岐パイプの位置を固定する役割を果たします。パイプの間隔や角度の許容誤差が求められる多分岐マニホールドにおいては、治具は特に重要です。
主な機能は次のとおりです:
- 溶接中のパイプの位置保持
- 熱による変形を制限する
- 関節の位置を一定に保つ
複数の接続点を持つマニホールドでは、溶接後の寸法変化を低減するために、剛性の高い治具が一般的に使用される。
自動溶接を適用する
自動溶接は、溶接経路が繰り返し、設計が固定されている標準化された給水マニホールドの製造に用いられる。
- 適切なアプリケーションは次のとおりです:
- 高い生産量
- 複数の分岐ジョイント
- 連続製造
CNC溶接システムとロボット溶接システムは、溶接経路とパラメータを制御することで、個々の部品間のばらつきを低減し、生産の一貫性を向上させる。
ステンレス鋼製給水マニホールドの製造にレーザー溶接が用いられる理由とは?
ステンレス鋼製給水マニホールドの製造において、製造業者が制御された熱入力、安定した溶接性能、および一貫した生産結果を必要とする場合、レーザー溶接が用いられる。
- 1. 溶接速度の向上:レーザー溶接は、集中した熱源を使用することで、より短いサイクルタイムでパイプ接合を完了できます。これにより、マニホールドの繰り返し生産における手作業による溶接時間を削減できます。
- 2. 熱入力の低減:レーザービームは小さな溶接領域にエネルギーを照射します。熱影響部が縮小することで、ステンレス鋼管への熱の影響が軽減されます。
- 3. 溶接変形の低減:熱入力が低いほど、溶接中のパイプの歪みを抑えることができます。これは、薄肉パイプや、位置決め精度が求められる多分岐マニホールド構造において重要です。
- 4.安定した溶接品質:レーザー溶接では、出力、速度、ビーム移動などの溶接パラメータがあらかじめ設定されています。このプロセスにより、手動操作によるばらつきが軽減され、一貫した溶接結果が得られます。
- 5. 自動化統合:レーザー溶接システムは、CNCプラットフォームやロボット装置と接続できます。自動制御は、溶接経路が繰り返される標準化された給水マニホールドの製造に適しています。
- 6. よりきれいな溶接面:狭い溶接シームと制御された溶接プロセスにより、滑らかな溶接面が得られます。溶接後の研削や仕上げ作業が少なくて済む場合があります。
ステンレス鋼製給水マニホールドに適した溶接方法の選び方
ステンレス鋼製給水マニホールドの適切な溶接方法は、材料の厚さ、マニホールドの構造、生産量、および溶接要件によって異なります。TIG溶接とレーザー溶接は、異なる生産条件に応じて使用されます。
| 生産要件 | 推奨溶接方法 |
|---|---|
| プロトタイプ製作 | TIG溶接 |
| 小ロット生産 | TIG溶接 |
| 薄肉ステンレス鋼マニホールド | レーザー溶接 |
| 複数分岐管の溶接 | レーザー溶接 |
| 大量生産 | レーザー溶接 |
| 手動調整が必要 | TIG溶接 |
TIG溶接は、柔軟な操作性と手動制御が求められる用途に適しています。レーザー溶接は、薄肉ステンレス鋼製マニホールド、反復生産、および安定した溶接精度が求められる用途に適しています。
選定は、溶接速度だけでなく、パイプの厚さ、接合部の設計、生産量、品質要件に基づいて行うべきである。
レーザー溶接とTIG溶接の具体的な違い、そして適切な方法を選択するタイミングについて学びましょう。詳細は、「給水マニホールド製造におけるレーザー溶接とTIG溶接の比較」をご覧ください。
レーザー溶接の成果事例集
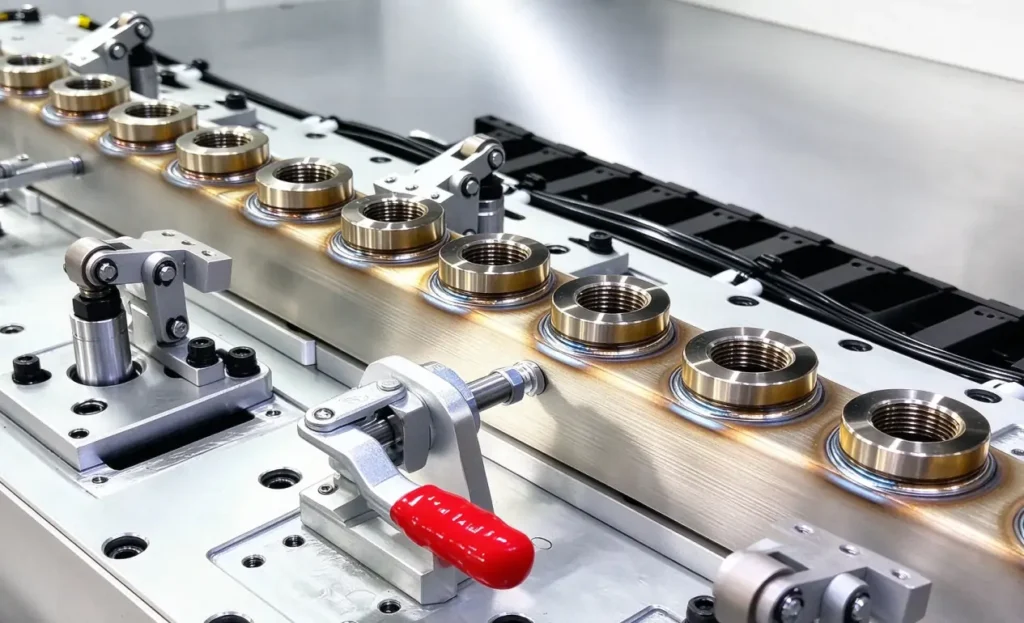
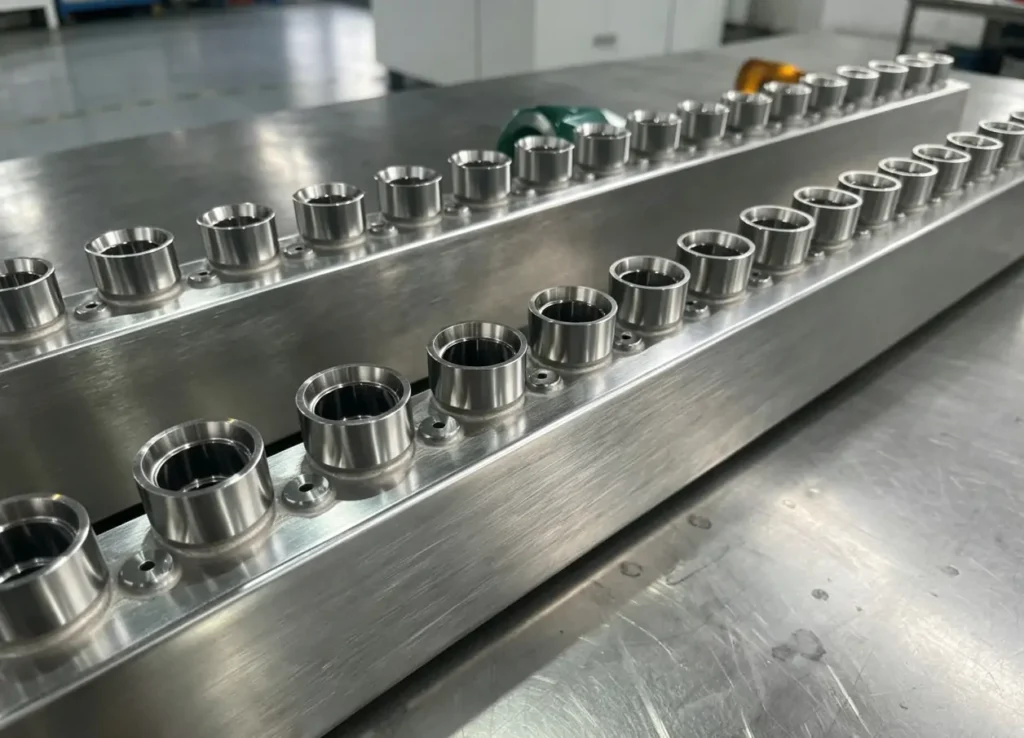
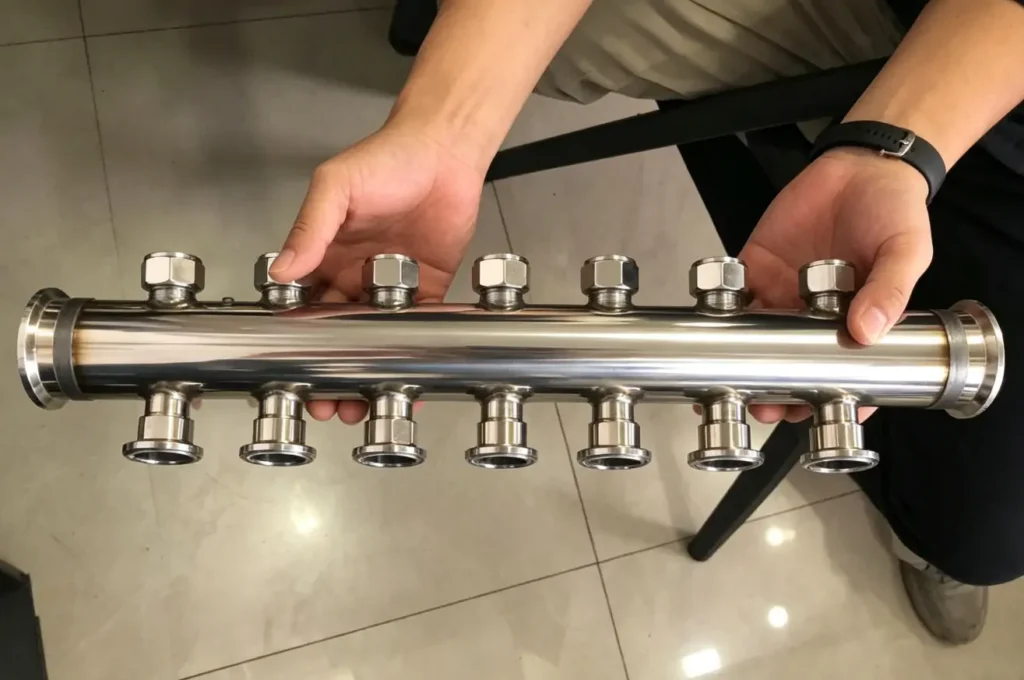
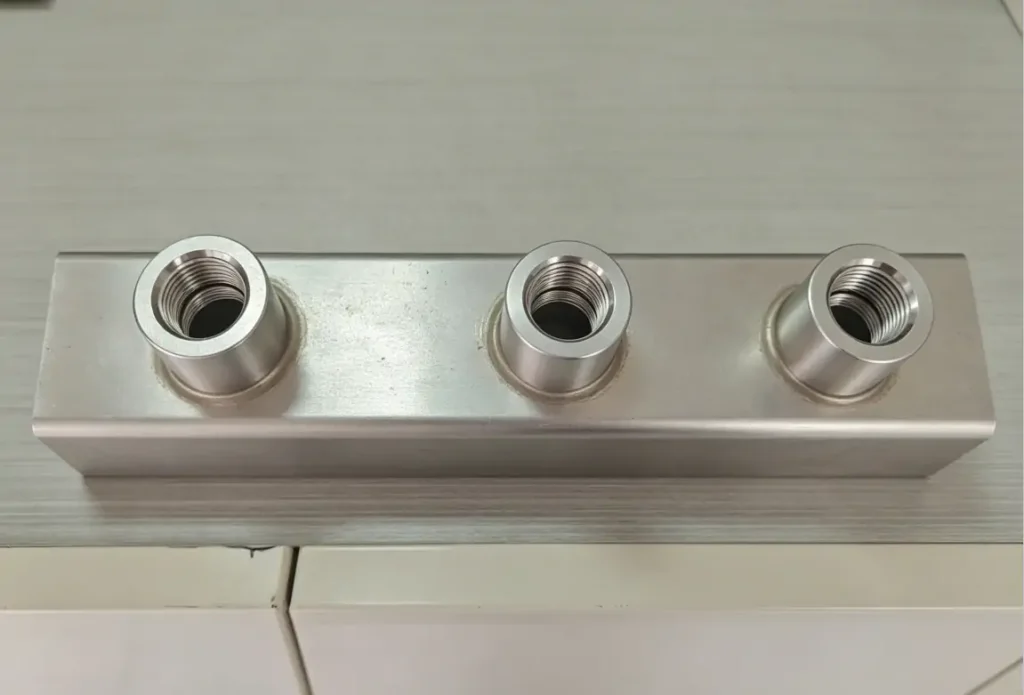
結論
ステンレス鋼製給水マニホールドの溶接には、漏水制御、配管の位置合わせ、熱変形、溶接の均一性といった課題が伴います。溶接方法は、材料の厚さ、マニホールドの設計、生産量、品質要件に応じて選択する必要があります。
KEMPSON社は、安定した溶接品質、制御された熱入力、低変形、そして再現性を重視した、ステンレス鋼製給水マニホールド向けのレーザー溶接ソリューションを提供しています。レーザー溶接システムは、特定の製造条件に合わせて、さまざまな出力オプション、材料、および配管構造で構成できます。
ステンレス鋼製給水マニホールドの溶接に関するご要望をお聞かせください。最適なレーザー溶接ソリューションをご提案いたします。
FAQ
ステンレス鋼製給水マニホールドにはどのような溶接方法が用いられますか?
ステンレス鋼製給水マニホールドの一般的な溶接方法としては、TIG溶接、MIG溶接、レーザー溶接などがある。適切な溶接方法は、パイプの厚さ、マニホールドの構造、生産量、溶接品質の要件によって異なる。
ステンレス鋼製の給水マニホールドはTIG溶接できますか?
はい。TIG溶接は、ステンレス鋼製給水マニホールド、特に試作品、少量生産、および溶接部の外観が求められる用途において広く用いられています。溶接制御性に優れていますが、生産速度はやや劣ります。
ステンレス鋼製マニホールドの溶接でよくある問題点は何ですか?
溶接における一般的な問題としては、漏れ、変形、溶接品質のばらつき、表面欠陥などが挙げられます。これらの問題は通常、不適切な溶接パラメータ、過剰な入熱、不十分な接合部準備、または不十分なプロセス制御に関連しています。
ステンレス鋼製の給水マニホールドは、溶接後に水漏れを起こすのはなぜですか?
溶接漏れは、溶け込み不足、気孔、溶融不良、汚染、または不適切な溶接パラメータによって発生する可能性があります。適切な接合部の準備、シールドガスによる保護、パラメータ管理、および漏れ試験は、溶接漏れの防止に役立ちます。
溶接時の変形をどのように軽減できるか?
溶接変形は、入熱量の制御、適切な治具の使用、溶接順序の最適化、および適切な溶接プロセスの選択によって低減できます。レーザー溶接は、変形制御が求められる薄肉ステンレス鋼マニホールドによく用いられます。
レーザー溶接はステンレス鋼製マニホールドに適していますか?
はい。レーザー溶接は、薄肉パイプ、複数の分岐接続、および繰り返し生産が求められるステンレス鋼製マニホールドに適しています。低入熱、小さな熱影響部、そして安定した溶接品質を実現します。
ステンレス鋼製給水マニホールドは、どのくらいの厚さまでレーザー溶接できますか?
レーザー溶接の厚さは、材料の種類、レーザー出力、接合部の設計、および溶接パラメータによって異なります。ステンレス鋼製給水マニホールドの用途では、一般的に0.6~1.5mm程度の薄肉パイプが使用され、最終的なプロセスは具体的な構造によって決定されます。
ステンレス鋼製給水マニホールドの溶接は自動化できますか?
はい。ステンレス鋼製給水マニホールドの溶接は、CNCシステム、ロボット装置、または専用のレーザー溶接機を用いて自動化できます。自動化により、バッチ生産において溶接経路、パラメータ、および品質の一貫性を維持することができます。