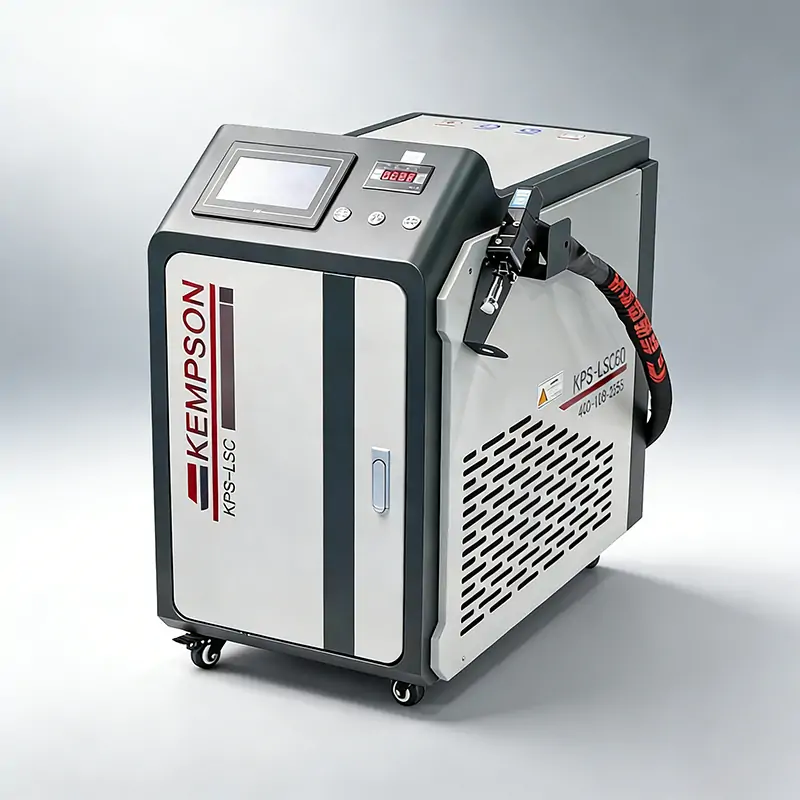
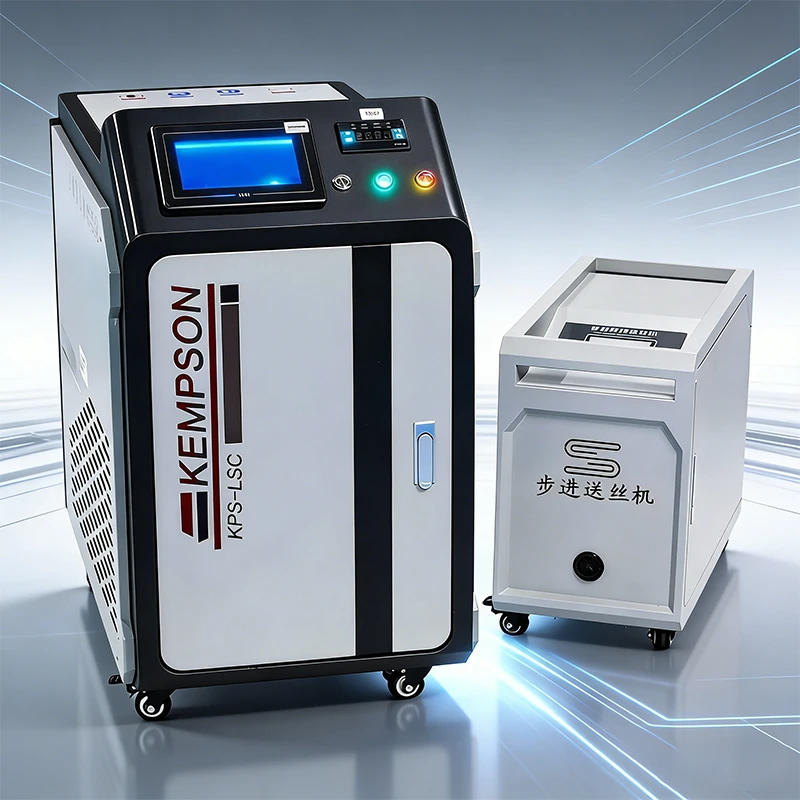
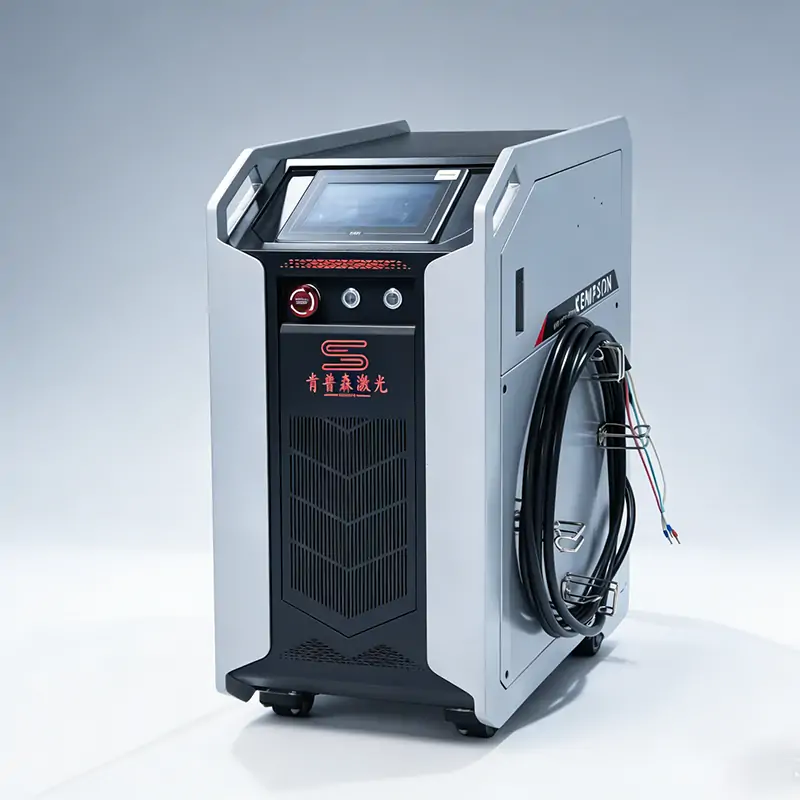
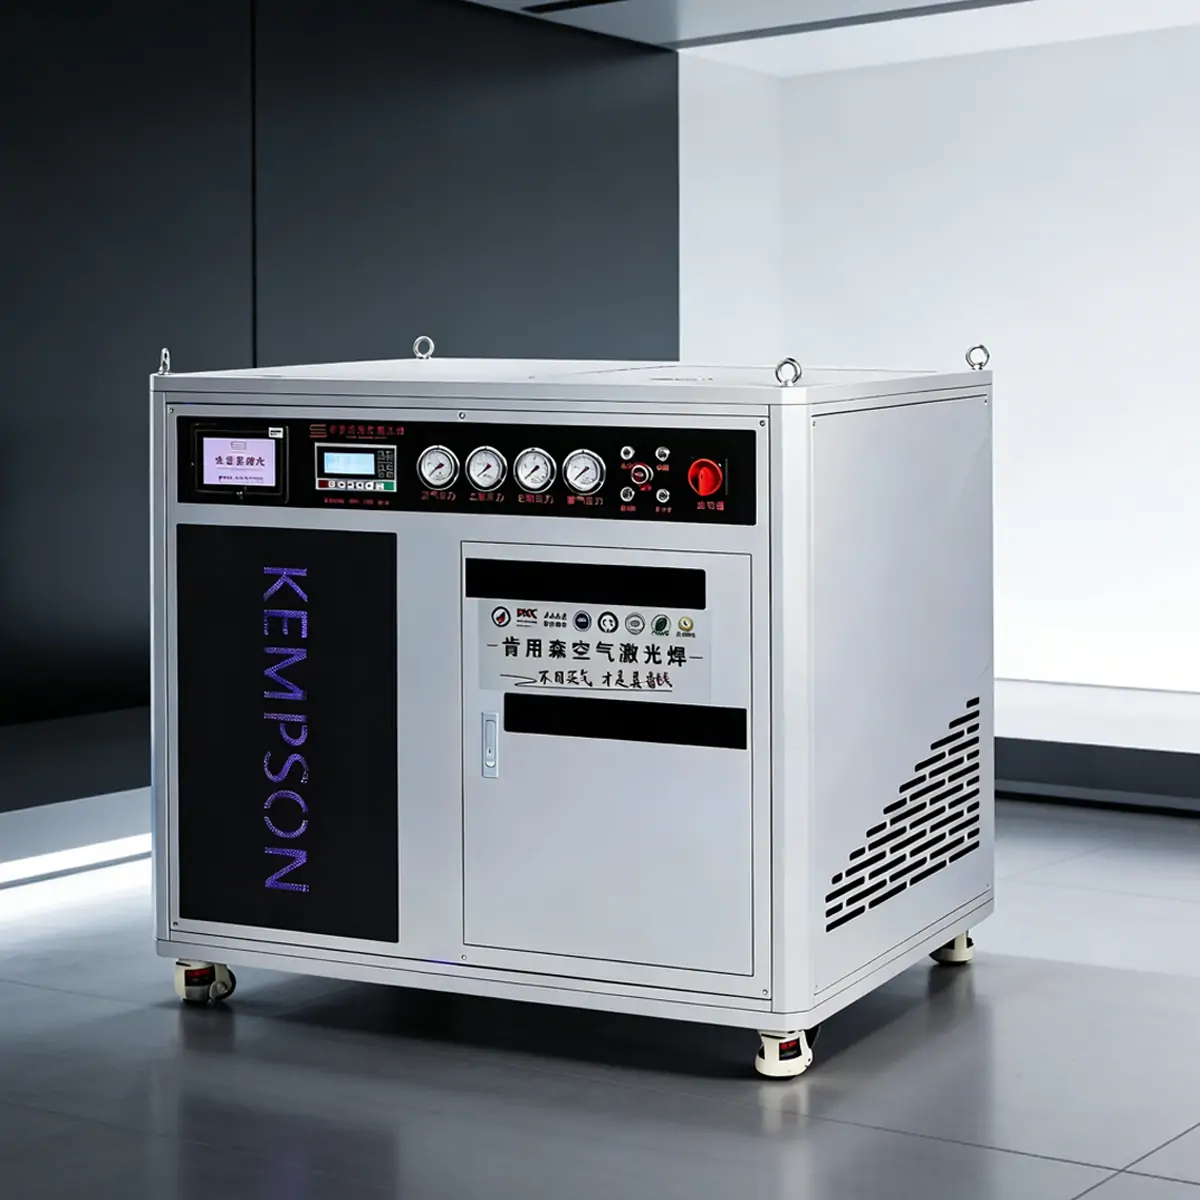
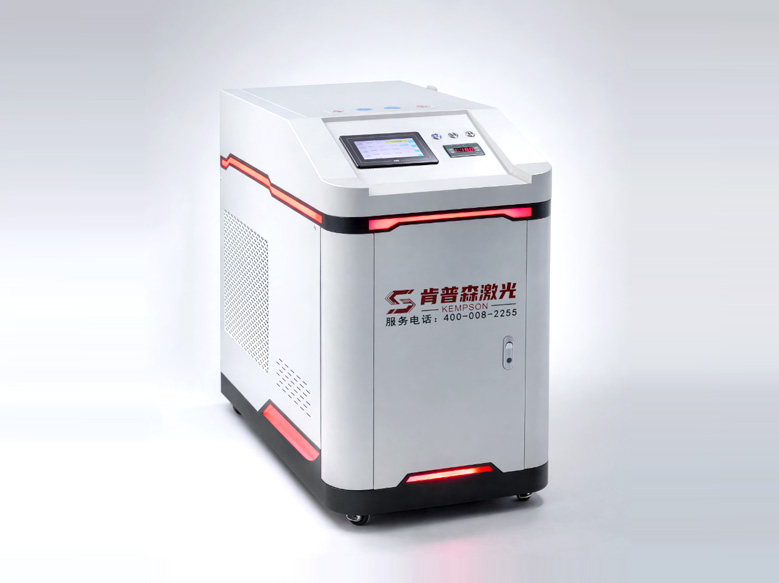
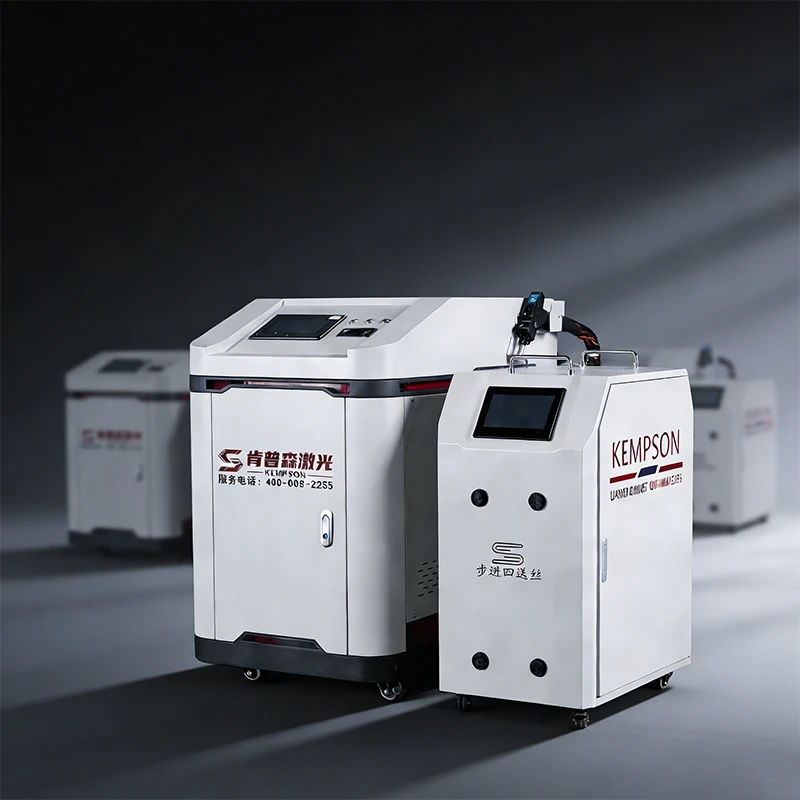
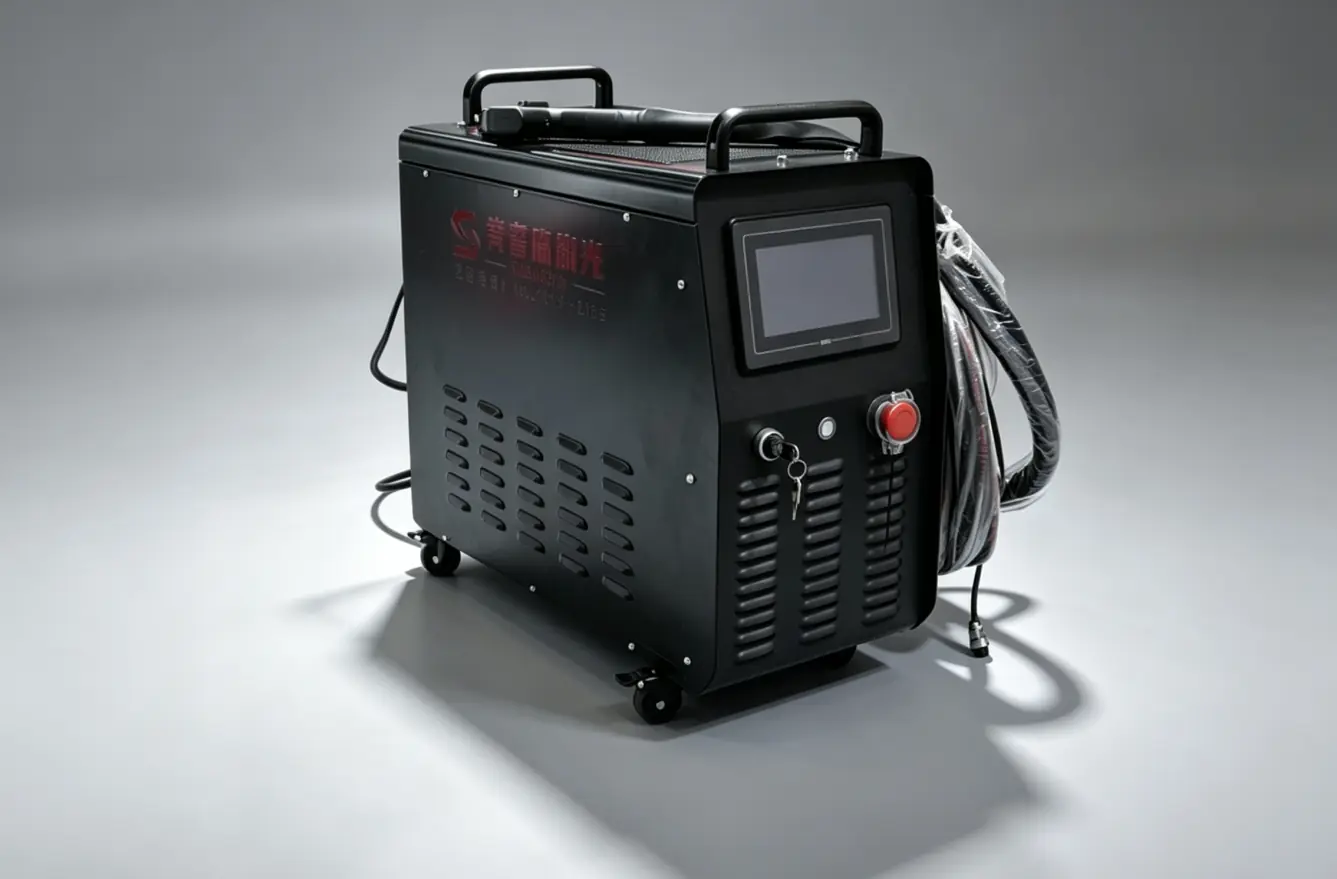
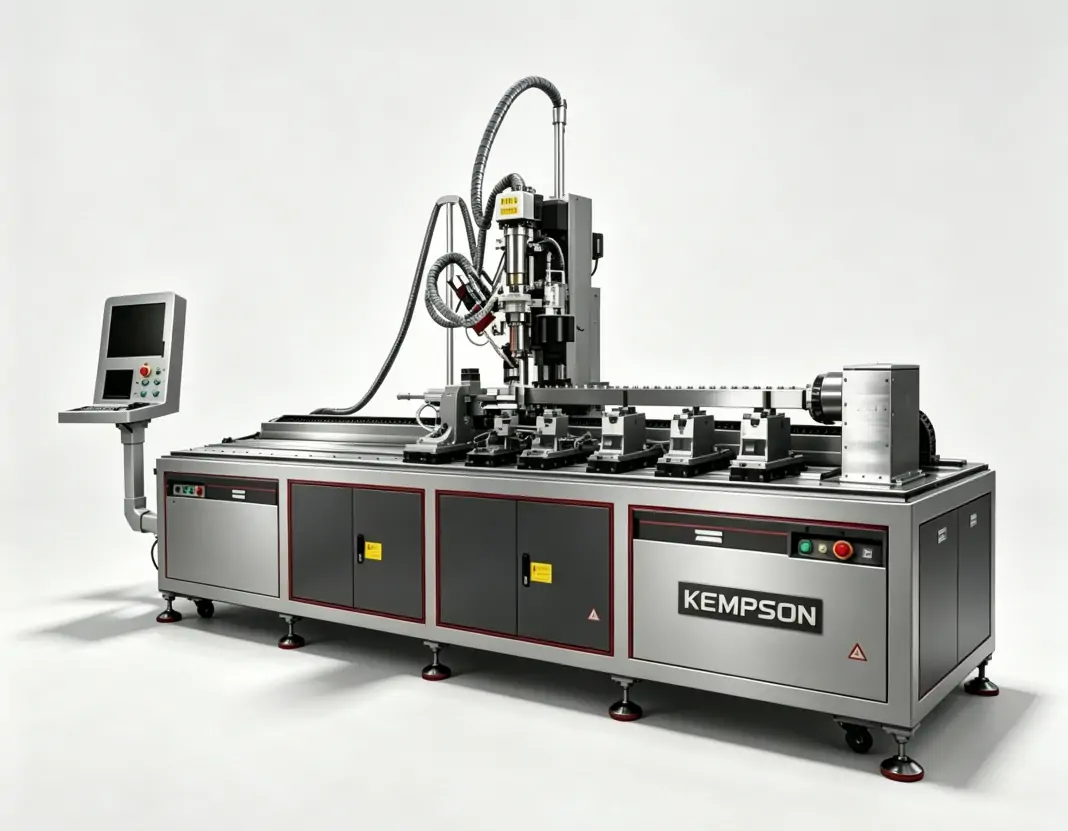
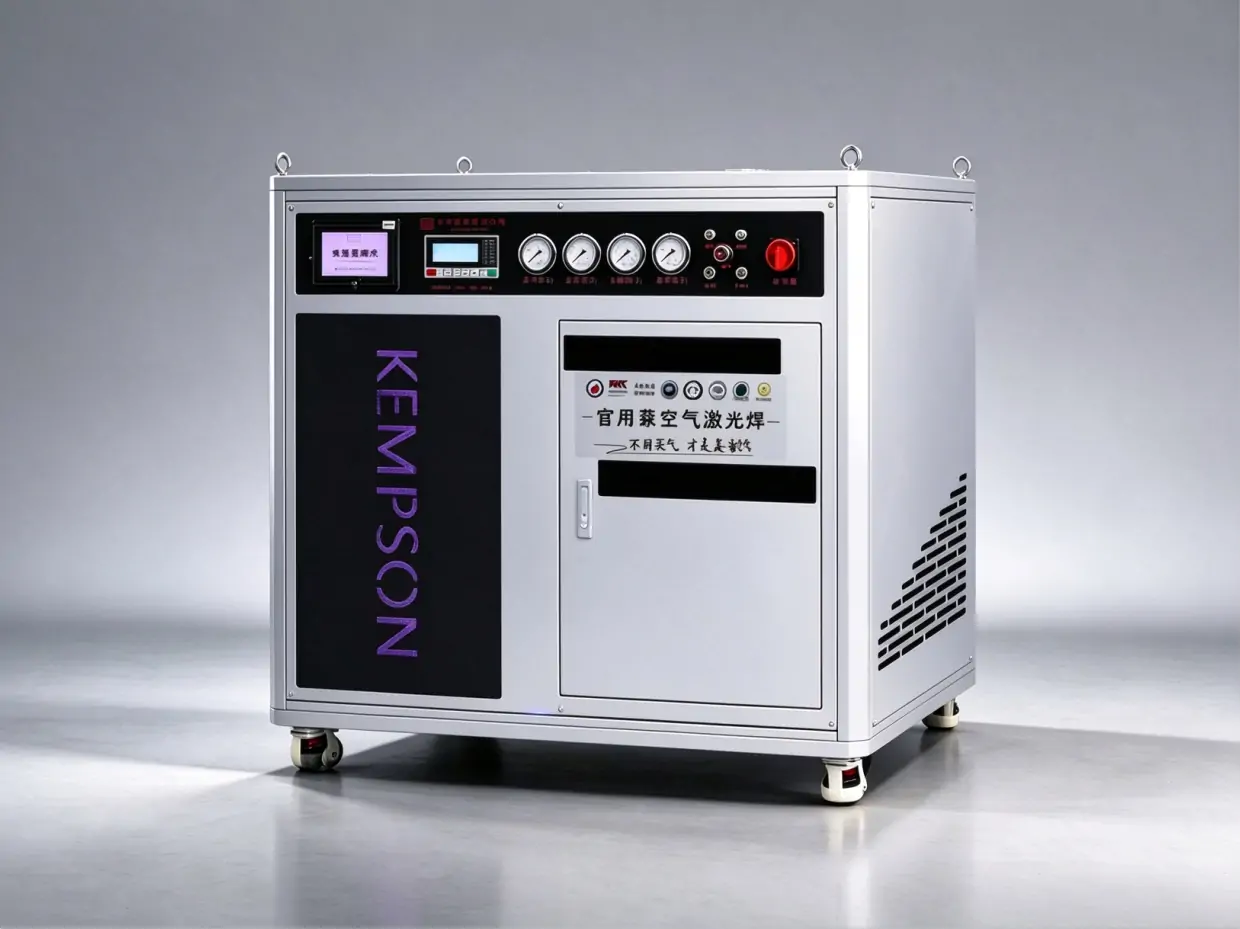
KEMPSONは、0.5~5.5mm厚のワークピースを扱う金属加工プロジェクト向けに、薄板用ハンディレーザー溶接機を提供しています。材料、接合部の設計、生産サイクルに合わせて、空冷式、水冷式、シールドガス発生式など、様々なオプションを比較検討できます。代表的なサンプルテストを通して、必要な溶接品質を検証してください。
レーザー出力、溶接ヘッド、制御装置、およびシステム統合要件については、標準装備とOEM/ODMオプションについてご相談いただけます。選択したモデルの実際の冷却システム、ガス供給方式、ワイヤ送給装置、および電源供給についてご確認ください。
構成に関する推奨事項とサンプル溶接評価をご希望の場合は、材料グレード、板厚、接合図面、仕上げ要件、および生産目標をお送りください。
薄板用ハンディ型レーザー溶接機は、手動で操作する溶接ヘッドを通して集束ファイバーレーザービームを照射します。キャビネット、筐体、パネル、金属家具などに使用される薄板ステンレス鋼、炭素鋼、亜鉛メッキ鋼、および一部のアルミニウム合金の溶接に適しています。
このコレクションは、0.5mmから5.5mmまでのワークピースを対象としています。これはあくまで評価のための適用範囲であり、すべてのモデルがこの範囲のすべての材料を溶接できることを保証するものではありません。適切な構成は、材料グレード、継手設計、接合方法、溶接速度、溶加材、および必要な溶け込み深さによって決まります。
最も薄い接合部と最も厚い接合部から始めてください。構成固有のテストデータを使用して、適切な厚さ範囲を確立します。以下の選択ポイントはサンプル試作の計画に役立ちます。レーザー出力だけでは厚さの定格を保証することはできません。
| レーザー出力オプション | 薄板選定ポイント | 確認すべきこと |
|---|---|---|
| 1000W | 薄板加工に適したモデルが入手可能かどうかを確認してください。 | 安定した低消費電力動作、関節へのアクセス、および必要な貫通性。 |
| 1500W | 生産サイクルにおける空冷式と水冷式の構成を比較する。 | 材料のグレード、最小板厚、速度、および歪み。 |
| 2000W | 関節が追加のエネルギーや移動速度を必要とする箇所を評価する。 | 燃焼マージン、組み立て性、充填材需要、および冷却限界。 |
| 3000W | アプリケーションとテストの結果が構成を正当化する場合にのみ検討してください。 | 調整範囲の広さ、ヘッドとの互換性、溶接品質。 |
板厚、溶融深さ、すみ肉長さ、ビード幅はそれぞれ異なる測定値です。完全溶け込みが必要かどうかを明記してください。このページで取り上げている範囲を超える作業については、同じ接合部と合格基準を用いた当社の厚板レーザー溶接ソリューションを比較検討してください。
ファイバーレーザーは、手持ち式の溶接ガンを通してエネルギーを照射し、接合部の材料を溶融させる。溶接プールは、移動速度、焦点、ビームの動き、溶加材によって制御される。その後、溶接ヘッドが継ぎ目に沿って移動するにつれて、接合部が固化する。
集中したエネルギーは、適切なアーク溶接基準と比較して熱の拡散を抑えることができますが、接合不良や過剰なエネルギーは、歪み、気孔、または溶け落ちを引き起こす可能性があります。一貫したクランプ、きれいなエッジ、必要に応じて適切な裏当て材、および適切なパラメータ範囲を使用してください。
シールドガスは溶融池を保護するのに役立ちます。材料とプロセスに応じてガスの種類と流量を選択してください。窒素はアルゴンの万能代替ガスではありません。プロセスの概要については、「ハンドヘルドレーザー溶接の仕組み」をご覧ください。
これらのKEMPSONのデモンストレーションでは、装置の操作方法と溶接部の外観を示しています。ビデオを生産実績の証拠として使用する前に、材料のグレード、厚さ、接合部の準備、設定、および検査結果を必ず確認してください。
 YouTubeで水冷式機器のデモンストレーションをご覧ください↗
 薄板溶接の実演をYouTubeでご覧ください↗
薄板用ハンディレーザー溶接機の価値は、生産工程全体によって異なります。1シフトあたりの受入部品数、準備、溶接、仕上げ、検査、再加工の工程数を、現在のプロセスと比較してください。
集中した熱源は、パネルや筐体の平面度を維持するのに役立ちます。クランプの順序、接合部の拘束、速度、および熱蓄積は依然として重要です。溶接部の外観だけでなく、仕上がり寸法も検査してください。
0.5 mm厚のワークピースの場合、まず代表的なサンプルを用いて再現性のある加工条件を確立してください。最適なレーザー出力を選択することよりも、ワークピースの密着性、安定したトーチ動作、適切な裏当て、そして制御されたエネルギー入力の方が重要です。
レーザーの移動速度は、接合部によってはTIG溶接よりも速くなる場合がありますが、すべての部品に一定の速度乗数が適用されるわけではありません。節約額を計算する前に、同じワークピースでセットアップ、位置決め、溶接、ワイヤの取り扱い、仕上げ、検査にかかる時間を測定してください。
溶接幅が狭いと、適切な接合部でも仕上げ加工が難しくなる場合があります。変色、表面形状、塗装準備、研磨の必要性などを確認してください。すべての溶接部が研削なしで使用できるとは限りません。
パラメータプリセットは、利用可能な場合は再現性の高いセットアップをサポートしますが、オペレーターは接合部の準備、トーチの制御、検査、レーザーの安全に関するトレーニングを受ける必要があります。バッチ生産の前に、許容限界を定義し、最初の生産部品をチェックしてください。
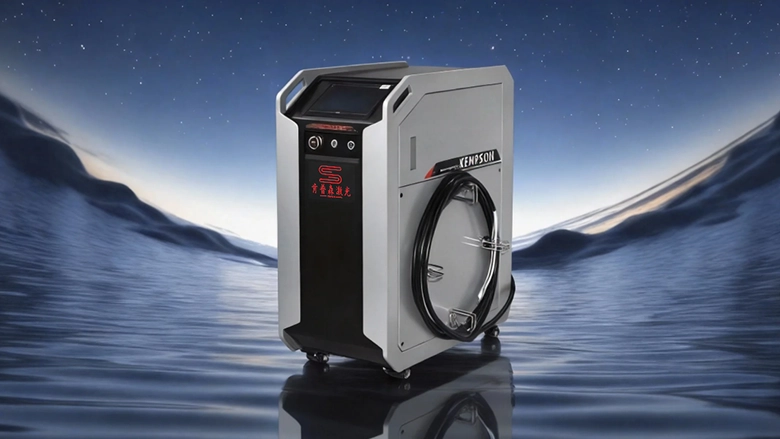
薄板加工において、装置の移動や設置スペースが重要な場合、1500Wと2000Wの構成を比較検討してください。周囲環境の動作限界、冷却能力、および実際の生産サイクルにおけるパッケージ仕様を確認してください。
空冷方式では、普遍的な厚さの基準や、管理されていない屋外作業環境への適合性は確立されません。
1500Wおよび2000Wのオプションは、固定式ワークステーション、板金筐体、ガードレール、および繰り返し製造用途で評価できます。水冷システムは、定格動作サイクルとメンテナンス要件に従って、熱負荷の管理に役立ちます。
構成固有の証拠がない限り、24時間365日の連続稼働、1回のパスでの完全貫通、または仕上げなしを前提としないでください。
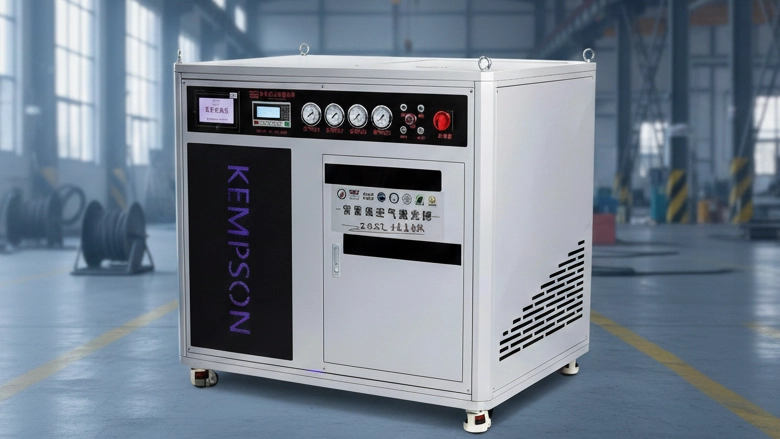
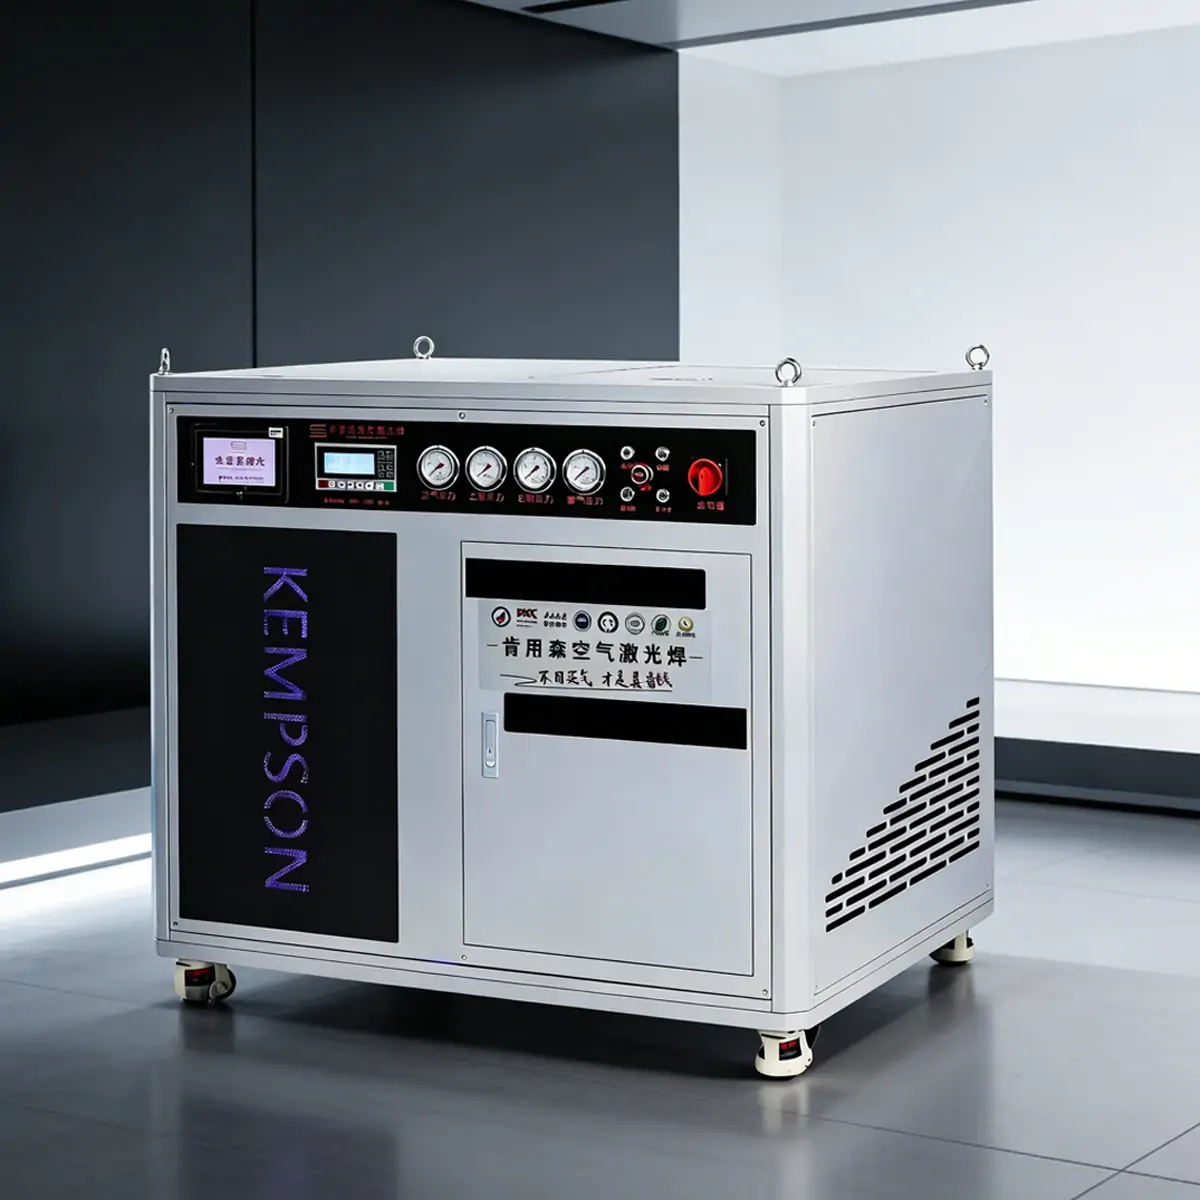
この製品ファミリーには、シールドガス発生装置を備えた1500W、2000W、3000Wのオプションがあります。納品された構成を確認した上で、キャビネット、機器筐体、および関連する板金加工への適合性を比較検討してください。
ガス発生器は、あらゆるシールドガスを互換性のあるものにするものではなく、また、あらゆる材料に対して8mmの貫通能力を確立するものでもない。
オプションの窒素発生器を使用すれば、対応する溶接手順に必要なシールドガスを供給できます。正確なシステム仕様については、出力純度、流量、圧力、ガス品質監視、および設置要件をご確認ください。
窒素とアルゴンは必ずしも互換性があるわけではありません。ガス供給源を選択する前に、材料のグレード、溶接特性、変色許容範囲、および承認されたプロセスを確認してください。窒素発生装置がすべてのアルミニウム合金に適している、あるいは外部ガス供給の必要性をすべて排除できると安易に考えないでください。
溶接ヘッド、ノズル、ワイヤフィーダー、対応ワイヤ、保護レンズ、およびメンテナンス用品をご確認ください。レーザー溶接機用アクセサリーをご覧いただき、お見積もりをご依頼の際に必要な品目をご指定ください。
現場固有のレーザーリスク評価、アクセス管理、適切なビーム封じ込め、反射防止対策、ヒューム抽出、および訓練を受けた作業員の配置を準備してください。実際のレーザー波長と必要な保護レベルに応じて、目の保護具を選択してください。機器の安全機能は、作業現場の管理に代わるものではありません。設置を計画する前に、携帯型レーザー溶接の安全ガイドをお読みください。
専門家に相談する



ケンプソン社は、独立した研究開発チームと経験豊富なエンジニアチームを擁し、最先端のレーザー溶接技術の開発に注力するとともに、様々な産業用途向けに高性能かつ費用対効果の高いカスタマイズソリューションを提供することに尽力しています。

30件以上の特許を保有し、すべての機械はCE、ISO、FDAの認証を取得しています。3年間の保証、無料の溶接サンプルテスト、そして生涯にわたるアフターサービスを提供し、長期的な信頼性を保証します。

当社は包括的なOEM/ODM協力体制をサポートし、システム設計、ハードウェアとソフトウェアの統合、特殊アクセサリの開発、ブランドロゴのカスタマイズなど、さまざまな市場やアプリケーションシナリオに合わせて的確にカスタマイズされたサービスを提供します。

当社では無料の溶接サンプル試験サービスを提供しています。材料をお送りいただくか、工程要件をお知らせいただければ、溶接試験を実施し、工程動画を撮影し、実物サンプルをお返しすることで、客観的で信頼性の高い購入情報をご提供いたします。
ステンレス鋼、炭素鋼、亜鉛めっき鋼、および特定のアルミニウム合金については、正確な材料グレード、表面状態、接合部の形状、および合否判定基準に基づいて評価してください。銅、真鍮、および異種材料の組み合わせについては、別途適合性および加工工程の評価が必要です。材料リストは、すべての材料の厚さを保証するものではありません。
いいえ。この範囲は、このコレクションの用途範囲を示しています。性能は、レーザー光源、溶接ヘッド、材料グレード、接合部の設計、フィット感、速度、溶加材、および必要な溶融状態によって異なります。サンプルテストを通じて、最小および最大の生産接合部を確認してください。表面ビード幅は、完全溶け込みを保証するものではありません。
冷却能力、定格運転サイクル、周囲環境、メンテナンスの必要性、および設置スペースを比較してください。空冷式は機器の配置を簡素化できますが、水冷式は液回路の管理が必要です。冷却方式のラベルだけでは、溶接品質や連続運転能力を保証するものではありません。正確なモデル仕様を確認してください。
必要な溶接品質、アクセス性、適合性、および安全管理が実現可能な場合、適切な接合部に対する代替手段となり得ます。大きなギャップ、高い溶加材需要、アクセス制限、または既存の認定手順がある場合は、別のプロセスが有利となる可能性があります。一律の速度乗数ではなく、完全な生産サイクルと承認された部品を比較してください。
KEMPSON社に、選択した機械、レーザー光源、溶接ヘッド、冷却装置、およびオプションの付属品に関する書面による契約条件を請求してください。見積書または契約書で、保証期間、除外事項、消耗品、サービス体制、スペアパーツ、設置手順、およびオペレーター研修の内容を確認してください。
材料のグレード、板厚、接合図、嵌合公差、仕上げ要件、生産目標、および現場供給の詳細を提供してください。出力、速度、フォーカスまたはビーム設定、ワイヤ送給、シールドガス、およびクランプを記録するサンプル試験計画に合意してください。寸法と溶接外観を検査し、必要に応じて断面検査またはその他の試験を使用して、溶融状態と接合特性を確認してください。
代表サンプルや構成に応じた見積もりについては、KEMPSONまでお問い合わせください。
薄板用ハンディ型レーザー溶接機をお探しですか?
材料グレード、板厚、接合図、仕上げ要件、および生産目標をお送りください。KEMPSON社にサンプル溶接評価と構成に応じた見積もりをご依頼ください。