Inhaltsverzeichnis
Einführung
Beim Laserschweißen von Aluminium können verschiedene häufige Fehler auftreten, darunter Porosität, Heißrisse, mangelnde Verschmelzung, Spritzer, Hinterschneidungen und ein instabiles Schweißnahtbild. Diese Probleme hängen oft mit der Materialreinheit, dem Feuchtigkeitsgehalt, der Laserleistung, der Fokusposition, dem Schutzgas, der Schweißgeschwindigkeit, dem Drahtvorschub und der Nahtgestaltung zusammen. Da Aluminium eine hohe Wärmeleitfähigkeit und eine stabile Oxidschicht aufweist, können bereits geringe Änderungen der Schweißbedingungen die Einbrandtiefe, die Schweißnahtbildung und die Gesamtqualität der Schweißnaht beeinträchtigen.
Die Ursachenforschung ist der erste Schritt zur Verbesserung der Schweißnaht. In diesem Leitfaden erklären wir die häufigsten Probleme beim Laserschweißen von Aluminium, ihre Ursachen und wie man sie behebt. Sie erfahren, wie Sie Porosität, Risse, mangelnde Verschmelzung, Spritzer, Hinterschneidungen und Durchbrennen beheben und wie Sie wichtige Schweißparameter für gleichmäßigere Aluminiumschweißnähte anpassen.
Was sind die häufigsten Probleme beim Laserschweißen von Aluminium?
Beim Laserschweißen von Aluminium können verschiedene Schweißfehler auftreten, wenn die Materialvorbereitung, die Schweißparameter oder die Prozessbedingungen nicht optimal kontrolliert werden. Zu den häufigsten Problemen zählen Porosität, Risse, mangelnde Verschmelzung, Spritzer, Hinterschneidungen, Durchbrennen und ungleichmäßige Schweißraupen.
| Aufgabenstellung: | Aussehen | Häufige Ursachen |
|---|---|---|
| Porosität | Kleine Löcher oder Hohlräume innerhalb der Schweißnaht | Feuchtigkeit, Öl, Oberflächenverunreinigungen, instabiles Schutzgas |
| Risse | Sichtbare Risse in oder um die Schweißnaht | Legierungszusammensetzung, übermäßige Wärmeeinbringung, thermische Spannung, Erstarrungsrisse |
| Fehlende Fusion | Unvollständige Verbindung zwischen Schweißgut und Grundwerkstoff | Niedrige Laserleistung, zu hohe Schweißgeschwindigkeit, falsche Fokusposition |
| Spritzer | Metalltropfen im Bereich der Schweißnaht | Übermäßige Energiedichte, instabiler Prozess, Oberflächenverunreinigung |
| Undercut | Eine Nut entlang der Schweißnahtkante | Zu hohe Wärmezufuhr, falsche Schweißgeschwindigkeit oder unzureichende Drahtzufuhr |
| Durchbrennen | Übermäßige Durchdringung, Löcher oder durchgeschmolzene Bereiche | Zu hohe Laserleistung, zu geringe Schweißgeschwindigkeit, zu hohe Wärmeeinbringung |
| Ungleichmäßige Schweißnaht | Unregelmäßige Schweißnahtbreite oder ungleichmäßige Nahtform | Instabile Drahtzufuhr, Fokusabweichungen, Geschwindigkeitsschwankungen, ungleichmäßiger Fugenspalt |
Unter diesen Fehlern erfordern Porosität und Rissbildung beim Schweißen von Aluminium besondere Aufmerksamkeit. Porosität entsteht häufig durch eindringenden Wasserstoff im Schmelzbad, wobei Feuchtigkeit, Oberflächenverunreinigungen und die Oxidschicht häufige Ursachen sind. Sorgfältige Reinigung und ein stabiler Schutzgasschutz sind wichtig, um dieses Problem zu minimieren. Risse stellen ebenfalls ein ernstzunehmendes Problem dar, da Aluminiumlegierungen empfindlich auf Erstarrungsrisse und thermische Spannungen beim Schweißen reagieren können.
1. Porosität beim Laserschweißen von Aluminium
Porosität ist ein häufiger Defekt beim Aluminium-Laserschweißen. Sie wird hauptsächlich durch Feuchtigkeit, Oberflächenverunreinigungen, Probleme mit dem Schutzgas, instabile Schweißkanäle oder falsche Schweißparameter verursacht.
Was verursacht Porosität?
Die Porosität wird hauptsächlich durch Gase verursacht, die während der Erstarrung im Schmelzbad eingeschlossen werden.
- Feuchtigkeit und Verunreinigungen – Schmutz, Öl, Feuchtigkeit oder andere Verunreinigungen setzen beim Schweißen Gase frei und erzeugen Poren im Inneren der Schweißnaht.
- Oxidschicht – Aluminiumoxid auf der Materialoberfläche kann die Stabilität des Schmelzbades beeinträchtigen und das Risiko von Defekten erhöhen.
- Mangelhafter Schutzgasschutz – Unzureichender Gasfluss oder unsachgemäße Abschirmung lassen Luft in den Schweißbereich eindringen und verursachen Porosität.
- Instabiles Schlüsselloch — Ein instabiles Laserschlüsselloch kann während des Erstarrungsprozesses Gas einschließen.
- Falsche Laserparameter – Eine ungeeignete Laserleistung, Schweißgeschwindigkeit oder Fokusposition können ein instabiles Schmelzbad erzeugen.
- Instabile Drahtzufuhr – Eine ungleichmäßige Zufuhr des Zusatzdrahtes stört das Schmelzbad und beeinträchtigt die Schweißqualität.
Porosität beim Aluminium-Laserschweißen wird nicht durch einen einzigen Faktor verursacht. Wie lässt sie sich verhindern? Weitere Informationen finden Sie unter: Wie lässt sich Porosität beim Aluminium-Laserschweißen reduzieren?
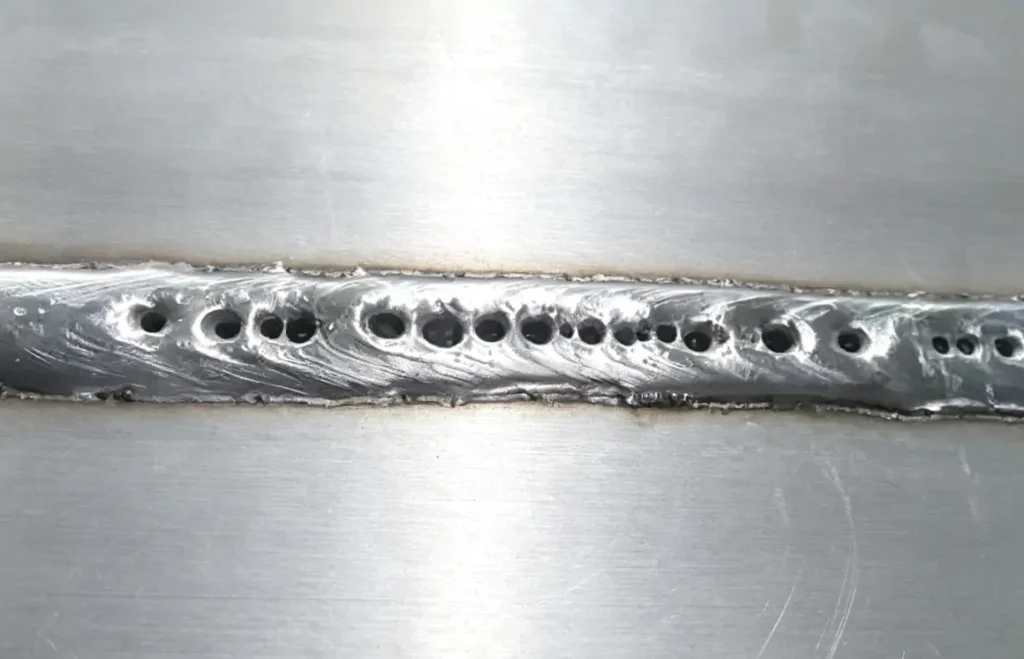
Wie man Porosität verhindert
- 1. Material reinigen: Vor dem Schweißen Öl, Fett, Staub, Feuchtigkeit und überschüssiges Oxid entfernen. Den Schweißdraht sauber und trocken halten.
- 2. Schutzgas prüfen: Verwenden Sie geeignetes, hochreines Schutzgas und prüfen Sie Gasdurchfluss, Düsenposition, Schläuche und Anschlüsse. Zu geringer oder zu hoher Gasdurchfluss kann die Schutzwirkung beeinträchtigen.
- 3. Laserparameter anpassen: Laserleistung, Schweißgeschwindigkeit und Fokus müssen an die Aluminiumlegierung, die Dicke und die Verbindungsart angepasst werden. Falsche Einstellungen können zu einer instabilen Schweißnaht führen.
- 4. Drahtvorschub prüfen: Drahtvorschubgeschwindigkeit und -position konstant halten. Draht, Vorschubrollen und Führungssystem prüfen, wenn sich die Porosität während des Schweißens verändert.
Bei kritischen Schweißnähten kann die Sichtprüfung durch Röntgen- oder Ultraschallprüfungen ergänzt werden, um die innere Porosität zu überprüfen.
2. Risse beim Laserschweißen von Aluminium
Risse sind schwerwiegende Schweißfehler bei Aluminium, die die Festigkeit der Verbindung beeinträchtigen können. Sie hängen hauptsächlich mit der Legierungszusammensetzung, der Wärmeeinbringung, dem Schweißzusatzwerkstoff, der Passung der Verbindung und der Schweißnahtführung zusammen.
Warum reißt Aluminium beim Laserschweißen?
Die Rissbildung beim Laserschweißen von Aluminium hängt hauptsächlich mit der Legierungszusammensetzung, der Wärmeeinbringung, dem Erstarrungsverhalten und den Fügebedingungen zusammen.
- Zusammensetzung von Aluminiumlegierungen — Einige Aluminiumlegierungen neigen aufgrund ihrer chemischen Zusammensetzung und Schweißbarkeit stärker zu Erstarrungsrissen.
- Übermäßiger Wärmeeintrag – Ein hoher Wärmeeintrag erhöht die thermische Spannung und den Schweißnahtverzug, was zu Rissen führen kann.
- Schnelle Erstarrung – Die schnelle Abkühlung erzeugt Schrumpfungsspannungen im Schweißbereich und erhöht das Rissrisiko.
- Falsche Wahl des Schweißzusatzwerkstoffs – Eine ungeeignete Legierung kann die Duktilität der Schweißnaht verringern und das Risiko von Heißrissen erhöhen.
- Mangelhafte Passung der Schweißnaht – Zu große Spalten oder Fehlausrichtungen können zu einer ungleichmäßigen Spannungsverteilung beim Schweißen führen.
- Übermäßige Einspannung – Eine eingeschränkte Schweißnahtschrumpfung erhöht die inneren Spannungen und kann nach der Erstarrung zu Rissen führen.
Eine hohe Reinheit des Grundmaterials reduziert Porosität und Heißrissbildung beim Laserschweißen. Korrekte Spezifikationen für Aluminiumbleche und -coils gewährleisten Festigkeit der Schweißnaht und gleichmäßige Schweißraupen. Die verfügbaren Rohmaterialien finden Sie bei Union Alu.

Wie man Risse reduziert
- 1. Wählen Sie den richtigen Schweißdraht: Wählen Sie den Schweißdraht passend zur Aluminiumlegierung und zum Anwendungsfall. ER4043 und ER5356 sind gängige Optionen.
- 2. Wärmezufuhr steuern: Laserleistung und Schweißgeschwindigkeit entsprechend der Materialstärke und der Verbindungsart einstellen. Zu viel Wärme erhöht das Rissrisiko.
- 3. Passgenauigkeit prüfen: Achten Sie auf gleichmäßigen Fugenspalt und korrekte Ausrichtung. Eine mangelhafte Passgenauigkeit kann die Schweißspannung erhöhen.
- 4. Reduzierung der Einschränkungen durch die Leuchten: Verwenden Sie geeignete Leuchten, ohne die Wärmebewegung übermäßig einzuschränken.
- 5. Schweißbeginn und -ende kontrollieren: Verwenden Sie geeignete Start- und Endparameter, um die Bildung von Kraterrissen zu reduzieren.
- 6. Material sauber halten: Vor dem Schweißen Öl, Fett, Feuchtigkeit und Staub entfernen. Saubere Oberflächen tragen dazu bei, Porosität und Schweißnahtinstabilität zu reduzieren.
Risse beim Laserschweißen von Aluminium entstehen meist durch mehrere Faktoren. Überprüfen Sie bei der Fehlersuche gemeinsam den Schweißzusatz, die Wärmeeinbringung, die Passung der Schweißnaht und die Fixierung der Vorrichtung.
Beim Schweißen von Aluminium mit großer Breite und Tiefe ist die Verwendung von Schweißdraht mit geeignetem Durchmesser erforderlich. Informationen zur Auswahl von Schweißdrahtart und -größe finden Sie in: Aluminium-Laserschweißdraht: Legierungsauswahl und Durchmesserleitfaden
3. Mangelnde Verschmelzung beim Aluminium-Laserschweißen
Mangelnde Verschmelzung tritt auf, wenn das Schweißgut keine vollständige Verbindung mit dem Grundwerkstoff eingeht. Hauptursachen sind unzureichende Wärmeeinbringung, falsche Strahlpositionierung, mangelhafte Passung der Naht oder unzureichendes Zusatzwerkstoff.
Was verursacht mangelnde Fusion?
Eine unvollständige Verschmelzung tritt auf, wenn die Laserenergie nicht ausreicht, um das Grundmaterial oder den Schweißdraht vollständig aufzuschmelzen und zu verbinden. Häufige Ursachen sind:
- Niedrige Laserleistung – Unzureichende Wärmezufuhr verhindert das vollständige Aufschmelzen des Verbindungsbereichs.
- Hohe Schweißgeschwindigkeit – Reduziert den Energieeintrag und begrenzt die Schweißnahtdurchdringung.
- Falsche Fokusposition – Verringert die Energiedichte an der Schweißverbindung.
- Schlechter Fügesitz – verhindert, dass das Schmelzbad die Fügewurzel erreicht und sich mit ihr verbindet.
- Fehlausrichtung des Strahls – Führt zu ungleichmäßigem Schmelzen auf beiden Seiten der Fuge.
- Unzureichender Fülldraht – führt zu unvollständiger Füllung und schwacher Verschmelzung.
- Oberflächenverunreinigungen – Verringern die Laserabsorption und beeinträchtigen die Benetzung des Schweißbades.

Wie man mangelnde Verschmelzung behebt
- 1. Leistung an Materialstärke anpassen: Prüfen Sie, ob die Laserleistung für die Aluminiumstärke und die Verbindungskonstruktion geeignet ist.
- 2. Gelenkpassung prüfen: Gelenkspalt und -ausrichtung müssen im erforderlichen Bereich liegen. Zu große oder zu kleine Spalte können die Verknöcherung beeinträchtigen.
- 3. Laserleistung bei Bedarf erhöhen: Reicht die Wärmezufuhr nicht aus, erhöhen Sie die Laserleistung schrittweise. Vermeiden Sie zu hohe Leistung, da diese zu Überhitzung, Spritzern oder Porosität führen kann.
- 4. Schweißgeschwindigkeit reduzieren: Ist die Schweißgeschwindigkeit zu hoch, sollte sie reduziert werden, um den Wärmeeintrag zu erhöhen und die Durchdringung zu verbessern.
- 5. Fokusposition anpassen: Stellen Sie den Fokus entsprechend der Materialstärke und der Geometrie der Verbindung ein. Ein falscher Fokus kann die Energiedichte im Fusionsbereich verringern.
- 6. Position des Fülldrahts prüfen: Die Drahtzuführungsstelle muss innerhalb des vom Laser bearbeiteten Bereichs liegen. Eine falsche Drahtpositionierung kann zu ungleichmäßiger Füllung und mangelhafter Verschmelzung führen.
- 7. Schweißprobe durchführen: Vor der Serienproduktion sollten das gleiche Material und die gleiche Verbindung mit den gewählten Parametern geprüft werden. Die Querschnittsprüfung dient der Kontrolle von Verschmelzung und Durchschweißung.
Mangelnde Verschmelzung hängt üblicherweise mit der Wärmeeinbringung, der Strahlposition, der Passung der Naht oder dem Schweißzusatzwerkstoff zusammen. Prüfen Sie diese Faktoren gemeinsam und verifizieren Sie das Ergebnis vor der Serienfertigung durch eine Probeschweißung.
4. Übermäßige Spritzerbildung beim Laserschweißen von Aluminium
Schweißspritzer entstehen, wenn geschmolzenes Metall aus dem Schmelzbad ausgestoßen wird. Übermäßige Schweißspritzerbildung ist üblicherweise auf eine zu hohe Leistungsdichte, ein instabiles Schweißloch, eine falsche Fokussierung, eine fehlerhafte Drahtzufuhr oder ein unzureichendes Schutzgas zurückzuführen.
Warum entstehen beim Laserschweißen von Aluminium Spritzer?
Häufige Ursachen sind:
- Übermäßige Laserleistungsdichte
- Instabiles Schlüsselloch
- Falsche Fokusposition
- Instabile Drahtzufuhr
- Oberflächenverunreinigung
- Mangelhafter Schutzgasschutz

Wie man Spritzer reduziert
| Einblick in das | Was muss angepasst werden? |
|---|---|
| Laserleistung | Leistung an Materialstärke anpassen |
| Schweißgeschwindigkeit | Für ausreichende Wärmezufuhr sorgen. |
| Optik | Fokusposition prüfen |
| Drahtvorschub | Geschwindigkeit und Position stabilisieren |
| Schutzgas | Durchfluss und Düsenausrichtung prüfen |
| Oberfläche | Öl und Verunreinigungen entfernen. |
5. Unterschnitt und Durchbrennen
Hinterschneidungen sind Rillen, die sich entlang der Schweißnahtkante bilden. Sie entstehen häufig durch zu hohe Wärmeeinbringung, zu hohe Schweißgeschwindigkeit, falsche Strahlpositionierung oder unzureichende Drahtzufuhr. Durchbrennen tritt auf, wenn zu viel Hitze das Material durchschmilzt. Dies kommt häufiger bei dünnem Aluminium oder zu großen Fugenspalten vor.
Warum entstehen Unterschnitte und Durchbrennungen?
- Übermäßige Laserleistung
- Niedrige Schweißgeschwindigkeit
- übermäßige Wärmezufuhr
- Dünnes Aluminiummaterial
- übermäßiger Fugenspalt
- Falsche Strahlposition oder Drahtzufuhr

So verhindern Sie Unterschnitte und Durchbrennen:
- Passen Sie die Laserleistung und die Schweißgeschwindigkeit an, um eine geeignete Wärmeeinbringung zu gewährleisten.
- Optimieren Sie die Fokusposition und die Strahlausrichtung für eine stabile Energieverteilung.
- Die geeignete Zuführgeschwindigkeit des Schweißdrahts ist den Schweißbedingungen entsprechend zu wählen.
- Vor dem Schweißen den Fugenspalt kontrollieren und für eine korrekte Passung sorgen.
- Verwenden Sie für unterschiedliche Aluminiumdicken geeignete Schweißparameter.
Um Hinterschneidungen und Durchbrennen zu vermeiden, überprüfen Sie die Laserleistung, die Schweißgeschwindigkeit, die Fokusposition und den Fugenspalt.
6. Ungleichmäßige oder instabile Aluminium-Laserschweißnähte
Eine ungleichmäßige Schweißnaht kann durch ungleichmäßige Bewegung, Drahtzufuhr, Fokussierung, Materialpassung oder Schutzgas entstehen.
Häufige Ursachen
- Instabile Handbewegung
- Ungleichmäßige Schweißgeschwindigkeit
- Instabile Drahtzufuhr
- Falscher Fokus
- Schlechte Materialpassung
- Uneinheitliches Schutzgas

Wie man die Schweißnahtkonsistenz verbessert
Halten Sie die Brennerbewegung und die Schweißgeschwindigkeit konstant. Überprüfen Sie die Fokussierposition, die Nahtpassung, den Drahtvorschub und das Schutzgas, wenn sich die Nahtbreite oder -form ändert.
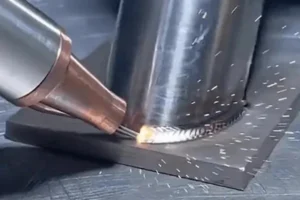
Bei handgeführten Laserschweißgeräten ist eine stabile Brennerführung für gleichmäßige Schweißnähte wichtig. Bei Verwendung von Zusatzdraht kann ein geeigneter Drahtvorschub dazu beitragen, eine konstante Vorschubgeschwindigkeit und -position zu gewährleisten.
Fehlersuchtabelle für das Aluminium-Laserschweißen
Bei Aluminium-Laserschweißfehlern spielen vor allem Materialbeschaffenheit, Laserparameter, Schutzgas und Drahtzufuhr eine Rolle.
| Schweißproblem | Mögliche Ursache | Empfohlene Prüfung |
|---|---|---|
| Porosität | Feuchtigkeit oder Verunreinigung; instabiles Schlüsselloch; mangelhafter Gasschutz | Reinigen Sie das Material und den Draht; prüfen Sie Gasdurchfluss, Reinheit und Düsenposition. |
| Risse | Empfindlichkeit gegenüber Legierungsrissen; übermäßige Wärmeeinbringung; ungeeigneter Schweißdraht | Legierung und Schweißdraht prüfen; Laserleistung und Schweißgeschwindigkeit anpassen |
| Fehlende Fusion | Niedrige Laserleistung; hohe Schweißgeschwindigkeit; falsche Fokussierung; schlechte Passung der Verbindung | Leistung an Materialstärke anpassen; Drehzahl ggf. reduzieren; Fokus und Fugenspalt prüfen. |
| Spritzer | Instabiles Schlüsselloch; Überspannung; Verunreinigung; mangelhafter Gasschutz | Prüfen Sie Stromversorgung, Fokus, Gasfluss und Materialreinheit. |
| Durchbrennen | Zu hohe Wärmeeinbringung; geringe Schweißgeschwindigkeit; großer Fugenspalt | Leistung reduzieren oder Geschwindigkeit erhöhen; Fokus und Gelenkspalt prüfen. |
| Undercut | Zu hohe Wärmeeinbringung; zu hohe Schweißgeschwindigkeit; unzureichende Drahtzufuhr | Leistung und Geschwindigkeit einstellen; Drahtdurchmesser, Vorschubgeschwindigkeit und Position prüfen. |
| Ungleichmäßige Raupe | Instabile Fahrgeschwindigkeit; instabiler Drahtvorschub; mangelhafte Passung; Gerätevibrationen | Überprüfen Sie die Bewegung des Brenners, die Drahtzufuhr, die Passgenauigkeit der Verbindungen und die Stabilität der Vorrichtung. |
Die meisten Fehler beim Laserschweißen von Aluminium hängen mit der Materialreinheit, den Laserparametern, dem Schutzgas und der Drahtzufuhr zusammen. Überprüfen Sie zunächst diese grundlegenden Bedingungen und passen Sie dann Leistung, Geschwindigkeit, Fokus, Gaszufuhr und Drahtzufuhr gegebenenfalls an.
Aluminium-Laserschweißen: Checkliste für die Vorproduktion
Eine grundlegende Vorproduktionsprüfung hilft, häufige Fehler beim Laserschweißen von Aluminium zu vermeiden und einen stabilen Schweißprozess zu gewährleisten. Prüfen Sie vor Produktionsbeginn Material, Schweißnaht, Parameter und Ausrüstung.
Vor dem Schweißen
- Legierung und Dicke prüfen
Bestätigen Sie die Aluminiumlegierung und die Materialstärke. Stellen Sie die anfänglichen Schweißparameter entsprechend ein. - Reinigen Sie die Oberfläche
Vor dem Schweißen Öl, Feuchtigkeit, Staub und überschüssiges Oxid entfernen. - Passgenauigkeit der Gelenke prüfen
Vor dem Schweißen den Fugenspalt, die Ausrichtung und den Oberflächenzustand prüfen. - Fülldraht auswählen
Wählen Sie einen Schweißdraht, der mit der Grundlegierung und den Verbindungsanforderungen kompatibel ist. - Schutzgas prüfen
Gasreinheit, Durchfluss, Düsenposition und Schlauchverbindungen prüfen. - Festlegen der Anfangsparameter
Stellen Sie Laserleistung, Schweißgeschwindigkeit, Fokus und Drahtvorschub entsprechend dem Material und der Verbindung ein.
Beim Schweißen
- Reisegeschwindigkeit konstant halten
Vermeiden Sie plötzliche Änderungen der Schweißgeschwindigkeit, da diese den Wärmeeintrag und die Einbrandtiefe beeinträchtigen können. - Überwachen Sie das Schmelzbad
Beobachten Sie das Schmelzbad und das Schlüsselloch auf Veränderungen in Größe, Form oder Stabilität. - Halten Sie die Düsenposition stabil.
Halten Sie einen gleichbleibenden Winkel, eine gleichbleibende Höhe und eine gleichbleibende Position der Taschenlampe ein. - Drahtzufuhr prüfen
Beim Verwenden von Fülldraht muss die Drahtvorschubgeschwindigkeit und -position konstant gehalten werden. - Achten Sie auf Spritzer und Porosität.
Ein plötzlicher Anstieg von Schweißspritzern oder sichtbarer Porosität deutet darauf hin, dass die Schweißbedingungen überprüft werden müssen.
Nach dem Schweißen
- Schweißnahtaussehen prüfen
Prüfen Sie auf Risse, Hinterschneidungen, Spritzer, Poren und ungleichmäßige Raupenbildung. - Durchdringung prüfen
Prüfen Sie, ob die Durchdringung den Konstruktionsanforderungen entspricht. - Auf Risse und Porosität prüfen
Besonderes Augenmerk sollte auf den Schweißnahtmittelpunkt und den Schweißnahtabschlussbereich gelegt werden. - Führen Sie die erforderlichen Tests durch.
Nutzen Sie Röntgen-, Ultraschall-, Biege- oder Zugprüfungen, wenn dies durch die Anwendung oder die Kundenspezifikation erforderlich ist. - Qualifizierte Parameter erfassen
Notieren Sie die überprüften Einstellungen für Leistung, Geschwindigkeit, Fokus, Drahtvorschub und Gaszufuhr zur Wiederverwendung.
Eine praktische Checkliste umfasst die Materialvorbereitung, die Schweißbedingungen und die Endkontrolle. Bei der Serienfertigung sollten die ermittelten Parameter als Standardeinstellungen für dasselbe Material und dieselbe Verbindung beibehalten werden.
Probleme beim Aluminiumschweißen gab es schon immer, aber sie sind nicht unvermeidbar. Häufige Probleme und Lösungen beim Faserlaserschweißen finden Sie im Artikel: Faserlaserschweißen von Aluminium: Herausforderungen und Lösungen
Kann man mit einem handgeführten Laserschweißgerät Aluminium schweißen?
Ja. Handgeführte Laserschweißgeräte können Aluminium schweißen, wenn Laserleistung, optisches System, Schutzgas, Schweißparameter und Schweißdraht auf die Legierung und die Materialstärke abgestimmt sind.
Aluminium besitzt eine hohe Wärmeleitfähigkeit und erfordert eine gleichmäßige Wärmezufuhr. Die richtige Laserleistung sollte anhand der Materialstärke, der Verbindungsart, der Schweißgeschwindigkeit und der Produktionsanforderungen ausgewählt werden.
Welche Leistung ist für das Laserschweißen von Aluminium geeignet?
KEMPSON bietet Aluminium-Laserschweißmaschinen von 1500 W bis 6000 W für unterschiedliche Produktionsanforderungen an:

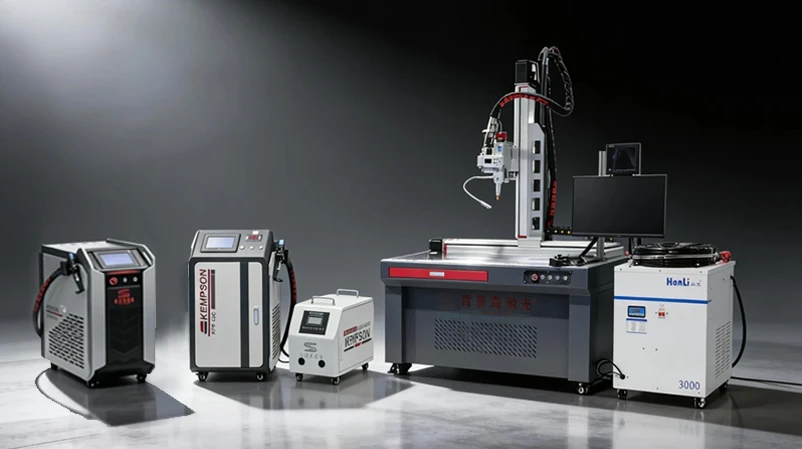
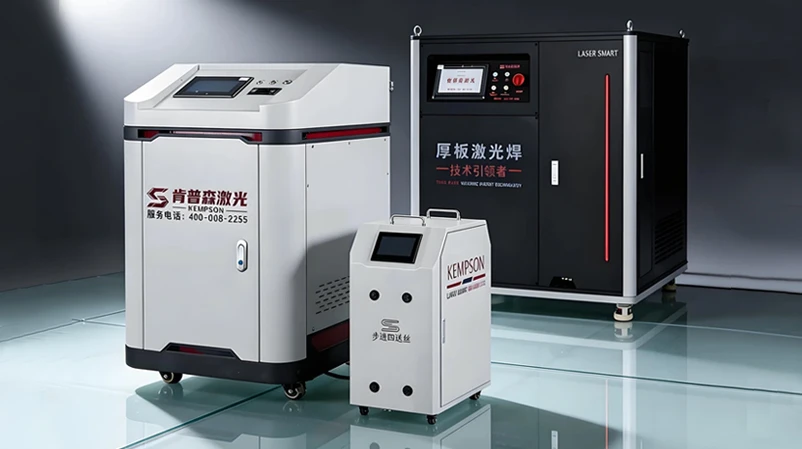

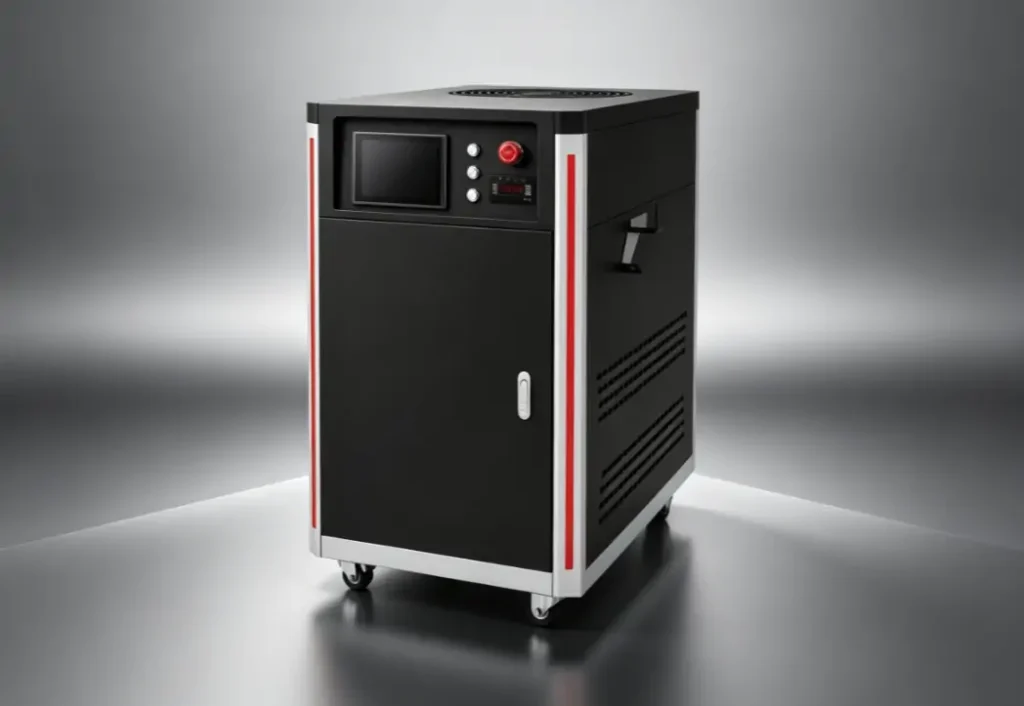
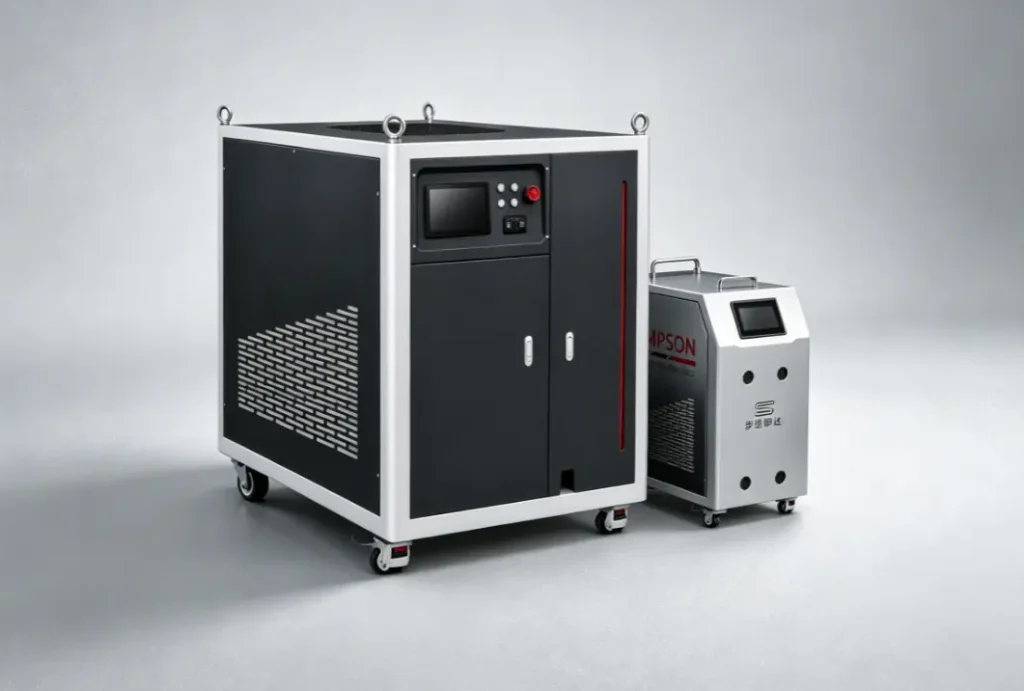
6000 W : Anwendungen mit hohem Leistungsbedarf und anspruchsvolle Produktionsarbeiten
Die Auswahl der Leistung sollte nicht allein auf der Wattzahl basieren. Materialstärke, Aluminiumlegierung, Nahtgestaltung, Schweißgeschwindigkeit, Schweißzusatzdraht und die erforderliche Einbrandtiefe müssen berücksichtigt werden.
Warum sollte man sich für eine KEMPSON Laserschweißmaschine für Aluminium entscheiden?
KEMPSON bietet Laserschweißlösungen von 1500 W bis 6000 W für unterschiedliche Anforderungen beim Aluminiumschweißen. Die Konfiguration kann je nach Material, Dicke, Nahttyp, Schweißgeschwindigkeit und Produktionsbedarf ausgewählt werden.
Für ein passendes Modell und die richtigen Schweißparameter kontaktieren Sie uns bitte mit Angabe Ihrer Aluminiumlegierung, Materialstärke und Verbindungsart, damit wir Ihnen eine empfohlene Konfiguration zukommen lassen können.

FAQ
Warum entsteht beim Laserschweißen von Aluminium Porosität?
Porosität entsteht hauptsächlich durch Feuchtigkeit, Oberflächenverunreinigungen, unzureichenden Schutzgasschutz, instabile Schweißkanäle oder ungeeignete Laserparameter. Reinigen Sie das Material und den Schweißdraht und überprüfen Sie anschließend Gasfluss, Fokus, Leistung und Schweißgeschwindigkeit.
Wie lässt sich Porosität beim Laserschweißen von Aluminium verhindern?
Reinigen Sie die Aluminiumoberfläche vor dem Schweißen und achten Sie darauf, dass der Schweißdraht trocken ist. Überprüfen Sie den Schutzgasfluss und die Düsenposition und passen Sie anschließend Laserleistung, Schweißgeschwindigkeit und Fokus für ein stabiles Schmelzbad an.
Warum reißt meine Aluminium-Laserschweißnaht?
Rissbildung kann durch die Aluminiumlegierung, zu hohe Wärmeeinbringung, ungeeigneten Schweißdraht, mangelhafte Passung der Schweißnaht oder zu starke Fixierung verursacht werden. Prüfen Sie zunächst die Legierung und den Schweißdraht, anschließend die Schweißparameter.
Wie lassen sich Risse beim Laserschweißen von Aluminium vermeiden?
Verwenden Sie einen mit der Grundlegierung kompatiblen Schweißdraht und kontrollieren Sie Laserleistung und Schweißgeschwindigkeit. Achten Sie auf eine passgenaue Verbindung und vermeiden Sie übermäßige Fixierung.
Warum entstehen beim Laserschweißen von Aluminium Spritzer?
Übermäßiges Spritzen wird häufig durch hohe Leistungsdichte, ein instabiles Keyhole, falsche Fokussierung, instabile Drahtzufuhr, Verunreinigungen oder mangelhaftes Schutzgas verursacht. Überprüfen Sie Leistung, Fokussierung, Drahtzufuhr, Gasfluss und Oberflächenbeschaffenheit.
Wie lässt sich mangelnde Verschmelzung beim Aluminium-Laserschweißen beheben?
Überprüfen Sie Laserleistung, Schweißgeschwindigkeit, Fokusposition, Strahlausrichtung und Nahtspalt. Erhöhen Sie bei Bedarf die Wärmeeinbringung oder verringern Sie die Schweißgeschwindigkeit, vermeiden Sie dabei jedoch übermäßige Hitze.
Was verursacht das Durchbrennen beim Laserschweißen von Aluminium?
Durchbrennen entsteht üblicherweise durch zu hohe Wärmeeinbringung, hohe Laserleistung, zu geringe Schweißgeschwindigkeit, zu dünnes Material oder einen zu großen Nahtspalt. Leistung, Geschwindigkeit, Fokus und Nahtspalt lassen sich anpassen, um den Einbrand zu steuern.
Welche Laserleistung ist zum Aluminiumschweißen geeignet?
Die benötigte Leistung hängt von der Aluminiumlegierung, der Dicke, der Verbindungsart, der Schweißgeschwindigkeit und dem erforderlichen Einbrand ab. KEMPSON bietet Laserschweißgeräte von 1500 W bis 6000 W an, die sowohl für die Bearbeitung dünner Aluminiumbleche als auch für Anwendungen mit höherer Materialstärke und starker Beanspruchung geeignet sind.