Inhaltsverzeichnis
Einführung
Das Faserlaserschweißen von Aluminium ermöglicht hohe Schweißgeschwindigkeiten, präzise Wärmeregelung und geringe Verformungen und eignet sich daher für Automobilteile, Blechbearbeitung und Präzisionsbauteile aus Aluminium. Allerdings weist Aluminium ein hohes Reflexionsvermögen, eine hohe Wärmeleitfähigkeit und ein empfindliches metallurgisches Verhalten auf, was während des Schweißvorgangs zu Problemen wie instabilen Schweißnähten, Porosität, Rissbildung und Verformung führen kann.
Im Folgenden werden wir die wichtigsten Herausforderungen beim Laserschweißen von Aluminium und praktische Lösungsansätze auf Basis von Materialeigenschaften, Schweißparametern, Schweißdrahtauswahl, Schutzgas und Anlagenkonfiguration erörtern. Wir werden außerdem erläutern, wie die Schweißnahtstabilität verbessert und die passende Faserlaser-Schweißanlage für Aluminium in verschiedenen Anwendungsbereichen ausgewählt werden kann.
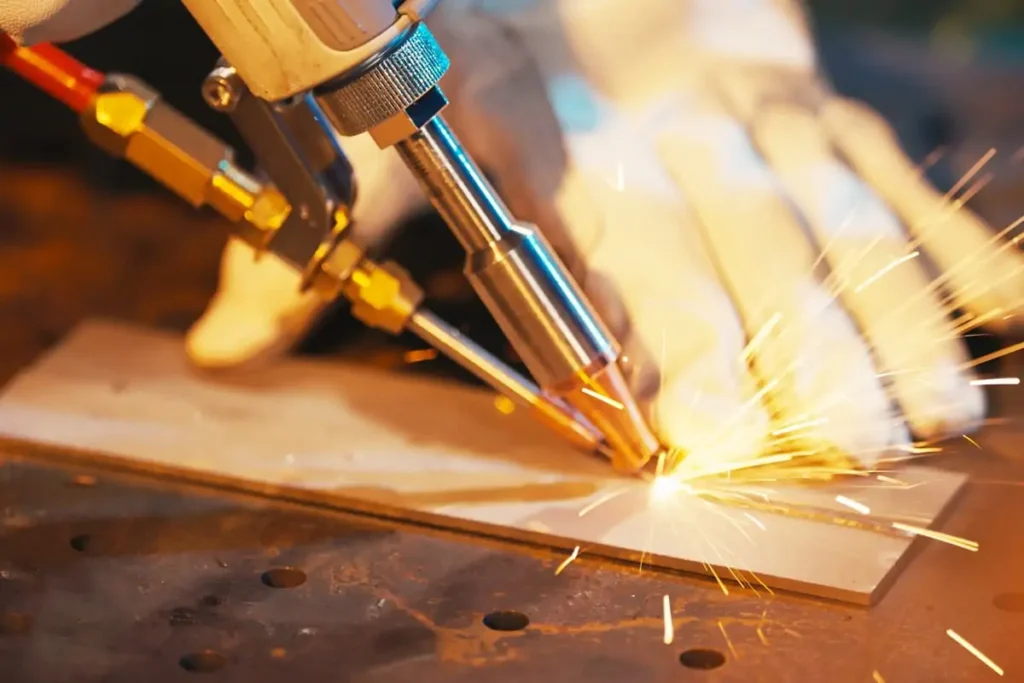
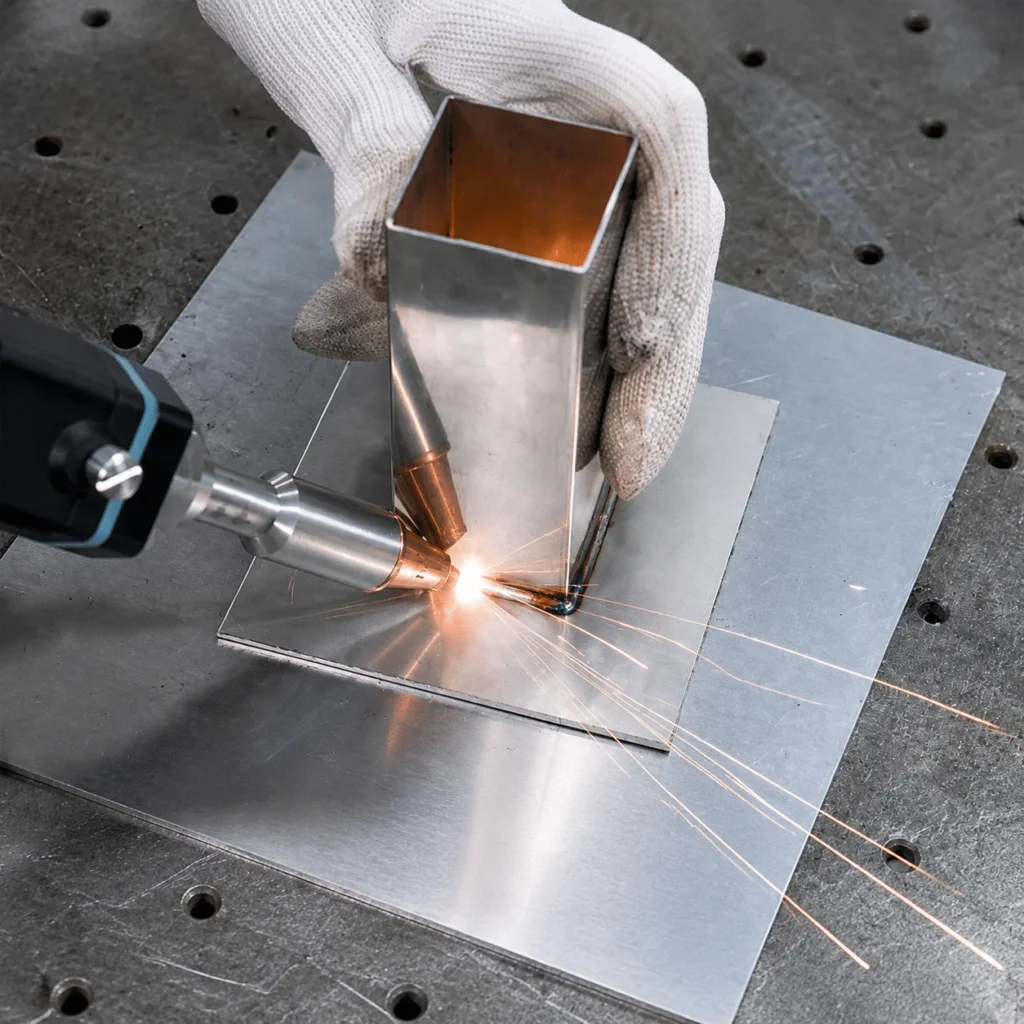
Kann man Aluminium mit einem Faserlaser schweißen?
Ja, Faserlaser können Aluminium schweißen. Das Faserlaserschweißen wird häufig für Aluminiumlegierungen wie 5052, 6061, 6063 und 5083 eingesetzt, unter anderem für dünne Aluminiumbleche, Aluminiumstrukturteile und Automobilkomponenten.
Aluminium lässt sich zwar erfolgreich mit einem Faserlaser schweißen, die Schweißqualität hängt jedoch von der Legierungsart, der Materialstärke, der Nahtgestaltung und den Schweißparametern ab. Unterschiedliche Aluminiumlegierungen erfordern unterschiedliche Schweißverfahren, insbesondere hinsichtlich Schweißnahtfestigkeit, Risskontrolle, Wärmeeinbringung und Schweißnahtbild.
| Aluminiumlegierung | Allgemeine Schweißüberlegungen |
|---|---|
| 5052 | Wärmeeinbringung und Schweißfestigkeit |
| 6061 | Riss- und Fugenvorbereitung |
| 6063 | Schweißnahtbild und Wärmekontrolle |
| 5083 | Porositäts- und Risskontrolle |
Schweißvideos
Was sind die größten Herausforderungen beim Faserlaserschweißen von Aluminium?
Das Faserlaserschweißen von Aluminium ermöglicht hohe Geschwindigkeit und präzise Wärmekontrolle, jedoch stellen die physikalischen Eigenschaften des Aluminiums eine größere Herausforderung für den Schweißprozess dar. Hohe Reflektivität, schneller Wärmetransfer, Porosität und Rissneigung sind die Hauptfaktoren, die die Schweißnahtqualität beeinträchtigen.
- Hohe Laserreflexion – Aluminium reflektiert einen erheblichen Teil der Laserenergie, was die Energieabsorption und den Schweißnahtdurchbruch erschwert. Für ein stabiles Schweißergebnis sind die korrekte Laserleistung und Fokussierung erforderlich.
- Hohe Wärmeleitfähigkeit – Aluminium leitet Wärme schnell ab, wodurch das Schmelzbad schwerer zu halten ist. Übermäßige Wärmezufuhr kann, insbesondere bei dünnen Materialien, zu Verformungen oder Durchbrennen führen.
- Porosität – Wasserstoff im Schmelzbad kann während der Erstarrung zu Porosität führen. Öl, Feuchtigkeit, Schmutz und unzureichender Schutz durch Schutzgase können das Risiko von Defekten erhöhen.
- Heißrissbildung – Einige Aluminiumlegierungen neigen während der Erstarrung zu Heißrissen. Die Legierungszusammensetzung und die Wahl des Schweißdrahts beeinflussen die Rissneigung.
Diese Herausforderungen machen das Aluminium-Laserschweißen empfindlicher gegenüber der Materialauswahl, den Nahtbedingungen und der Steuerung des Schweißprozesses.
Wie man Probleme beim Aluminium-Faserlaserschweißen löst
Schweißfehler bei Aluminium-Faserlaserschweißungen werden üblicherweise durch die Materialbeschaffenheit, die Wahl des Schweißzusatzdrahts und die Schweißeinstellungen verursacht. Porosität, Rissbildung, unzureichender Einbrand und Verzug lassen sich durch Anpassung des Schweißprozesses und der Schweißvorbereitung vermeiden.
Porosität verhindern
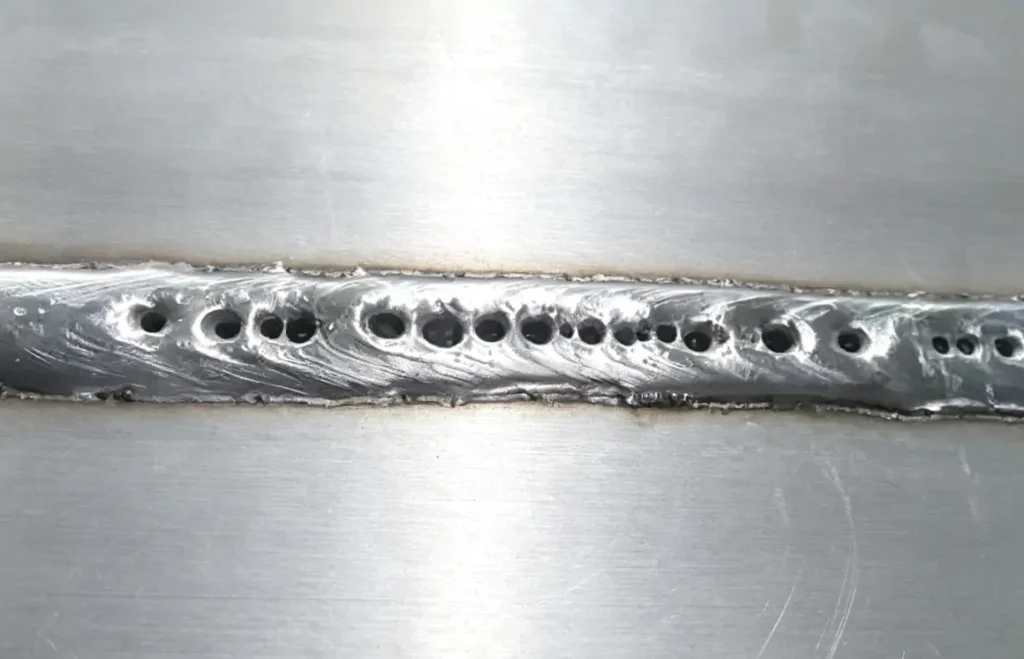
Porosität entsteht durch Gaseinschlüsse im Schweißgut während der Erstarrung. Oberflächenverunreinigungen und unzureichende Schutzgasabdeckung erhöhen das Risiko von Poren.
- Entfernen Sie Öl, Feuchtigkeit und Schmutz von der Aluminiumoberfläche.
- Überschüssiges Oxid vor dem Schweißen entfernen.
- Verwenden Sie sauberes Schutzgas und überprüfen Sie den Gasdurchfluss.
- Fülldraht frei von Verunreinigungen halten.
- Passen Sie die Schweißparameter an, wenn Poren auftreten.
Eine sorgfältige Materialvorbereitung und eine stabile Gasatmosphäre tragen zur Reduzierung von Porositätsdefekten bei.
Porosität beim Aluminium-Laserschweißen wird nicht durch einen einzigen Faktor verursacht. Wie lässt sie sich verhindern? Weitere Informationen finden Sie unter: Wie lässt sich Porosität beim Aluminium-Laserschweißen reduzieren?

Heißrisse verhindern
Die Heißrissbildung hängt von der Zusammensetzung der Aluminiumlegierung, der Art des Schweißdrahts und der Wärmeeinbringung beim Schweißen ab.
- Wählen Sie den Fülldraht entsprechend der Basis-Aluminiumlegierung.
- Vermeiden Sie übermäßige Wärmezufuhr.
- Laserleistung und Schweißgeschwindigkeit anpassen.
- Vor dem Schweißen Fugenspalt und Passgenauigkeit prüfen.
Bei rissempfindlichen Legierungen wie 6061 hat die Wahl des Schweißdrahts einen direkten Einfluss auf die Rissbildung.
Fehler beim Laserschweißen von Aluminium entstehen häufig durch Unregelmäßigkeiten im Grundwerkstoff und nicht durch die Maschinenleistung. Stabile Schweißnähte erfordern eine präzise Legierungszusammensetzung und enge Materialtoleranzen. Aluminiumplatten und -spulen nach Projektspezifikation finden Sie bei Union Alu.
Penetration verbessern und Durchbrennen vermeiden
Unzureichende Durchschweißung und Durchbrennen werden üblicherweise durch falsche Wärmezufuhr oder ungeeignete Schweißparameter verursacht.
- Mangelnde Durchdringung: Laserleistung erhöhen, Schweißgeschwindigkeit verringern oder Fokusposition anpassen.
- Durchbrennen: Laserleistung reduzieren, Schweißgeschwindigkeit erhöhen oder Fokusposition ändern.
- Breite Schweißnaht: Schweißgeschwindigkeit erhöhen oder Wärmeeintrag verringern.
- Instabile Schweißnaht: Laserleistung, Fokusposition und Drahtvorschub prüfen.
Laserleistung, Schweißgeschwindigkeit und Fokusposition sollten bei der Parametereinstellung gemeinsam angepasst werden.


Verzerrung reduzieren
Verformungen entstehen, wenn ungleichmäßige Wärmezufuhr während des Schweißens zu thermischen Spannungen führt.
- Unnötige Wärmezufuhr reduzieren.
- Erhöhen Sie nach Möglichkeit die Schweißgeschwindigkeit.
- Geeignete Klemmmethoden verwenden.
- Schweißnahtgröße und Schweißreihenfolge optimieren.
Geringerer Wärmeeintrag und eine geeignete Werkstückfixierung tragen dazu bei, Verformungen nach dem Schweißen zu minimieren.
Die Qualität des Aluminium-Laserschweißens hängt von der Materialvorbereitung, der Wahl des Schweißzusatzdrahts und den Schweißeinstellungen ab. Die Parameter müssen entsprechend der Legierung und der Nahtgeometrie angepasst werden.
Dies sind nicht die einzigen Probleme, die beim Laserschweißen von Aluminium auftreten. Weitere Informationen zu Schweißproblemen und deren Lösungen finden Sie unter: „Probleme beim Laserschweißen von Aluminium: Porosität, Risse und Lösungen“.
Wie wählt man die Laserschweißparameter für Aluminium aus?
Die Parameter für das Laserschweißen von Aluminium sollten je nach Legierungstyp, Materialstärke, Nahtgeometrie und Schweißverfahren ausgewählt werden. Zu den wichtigsten Parametern, die die Schweißqualität beeinflussen, gehören Laserleistung, Schweißgeschwindigkeit, Fokusposition, Drahtvorschubgeschwindigkeit und Schutzgas.
| Parameter | Haupteffekt |
|---|---|
| Laserleistung | Steuert Schmelztiefe und -durchdringung. |
| Schweißgeschwindigkeit | Beeinflusst die Wärmeeinbringung und die Schweißnahtbreite. |
| Fokusposition | Beeinflusst die Energiekonzentration und die Penetrationsstabilität. |
| Drahtvorschubgeschwindigkeit | Steuert die Zugabe von Zusatzwerkstoffen. |
| Schutzgas | Schützt das Schmelzbad und reduziert das Risiko von Porosität. |
- Laserleistung und Schweißgeschwindigkeit müssen aufeinander abgestimmt werden. Zu geringe Leistung kann zu unzureichendem Einbrand führen, während zu hohe Leistung bei zu niedriger Geschwindigkeit Durchbrennen oder übermäßige Wärmeeinbringung verursachen kann.
- Die Schweißgeschwindigkeit beeinflusst die Schweißnahtbreite und den Wärmeeintrag. Eine höhere Geschwindigkeit reduziert die Wärmeübertragung auf das Werkstück und trägt zur Begrenzung des Verzugs bei, während eine niedrigere Geschwindigkeit die Einbrandtiefe erhöht, aber wärmebedingte Fehler begünstigen kann.
- Die Fokusposition beeinflusst die Laserenergieverteilung. Geringfügige Änderungen der Fokushöhe können die Eindringtiefe beeinflussen, insbesondere beim Schweißen von reflektierenden Materialien wie Aluminium.
- Die Drahtvorschubgeschwindigkeit sollte dem Schweißdrahtdurchmesser und dem Fugenspalt entsprechen. Zu wenig Draht kann zu unvollständiger Füllung führen, während zu viel Draht schlechte Verschmelzung oder übermäßige Schweißnahtverstärkung zur Folge haben kann.
- Das Schutzgas schützt das Schmelzbad vor Verunreinigungen. Gasart, Durchflussrate und Düsenposition sollten angepasst werden, um die Porosität zu reduzieren.
Die endgültigen Parameter sollten durch Schweißversuche unter Verwendung der tatsächlichen Aluminiumlegierung, Dicke, Verbindungsgestaltung und Gerätekonfiguration überprüft werden.
Um zu erfahren, wie Sie den richtigen Schweißdraht auswählen und welchen Durchmesser Sie für beste Schweißergebnisse verwenden sollten, lesen Sie den Artikel: „Schweißdraht für Aluminium-Laserschweißen: Legierungsauswahl und Durchmesserleitfaden“.
Schweißdraht für das Faserlaserschweißen von Aluminium
Die Auswahl des Schweißzusatzdrahts für das Faserlaserschweißen von Aluminium hängt von der Grundlegierung, den Anforderungen an die Schweißnahtfestigkeit und dem Nahtzustand ab. Gängige Aluminium-Schweißzusatzdrähte sind beispielsweise 4043, 5356 und 5183.
| Basis Aluminium | Gebräuchlicher Fülldraht |
|---|---|
| 6061 | 4043 / 5356 |
| 6063 | 4043 / 5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| Gegossenes Aluminium | 4043 / 4047 |
- 4043 – Gute Fließfähigkeit und Rissbeständigkeit. Wird häufig für die 6XXX-Serie und Aluminiumguss verwendet.
- 5356 – Höhere Schweißnahtfestigkeit. Häufig verwendet für 5XXX-Legierungen und einige 6XXX-Anwendungen.
- 5183 — Wird für das Schweißen von hochfestem 5XXX-Aluminium verwendet.
Weitere Informationen zur Auswahl von Aluminium-Schweißdraht, zur Legierungsabstimmung und zum Drahtdurchmesser finden Sie in unserem Leitfaden: Bester Schweißdraht für das Aluminium-Laserschweißen: Legierungs- und Durchmesserleitfaden.
Wie wählt man eine Faserlaser-Schweißmaschine für Aluminium aus?
Die Wahl einer Faserlaser-Schweißanlage für Aluminium hängt von der Materialstärke, den Schweißanforderungen und den Produktionsbedingungen ab. Laserleistung, Schweißkopf, Drahtvorschub und Kühlsystem sind die wichtigsten Faktoren, die vor der Auswahl einer Maschine geprüft werden müssen.
Laserleistung
Die Laserleistung bestimmt Schweißdicke, Schweißgeschwindigkeit und Produktionskapazität. Aluminium erfordert aufgrund seiner hohen Reflektivität und Wärmeleitfähigkeit eine geeignete Leistungswahl.
- 1500W–2000W: Dünne Aluminiumbleche und allgemeine Fertigung.
- 3000W: Mittlere Aluminiumstärke und höhere Produktionsanforderungen.
- 4000W–6000W: Schweres Aluminiumschweißen und Serienfertigung.
Bei der endgültigen Leistungsauswahl sollten die Aluminiumlegierung, die Dicke, die Verbindungsart und die Schweißgeschwindigkeit berücksichtigt werden.
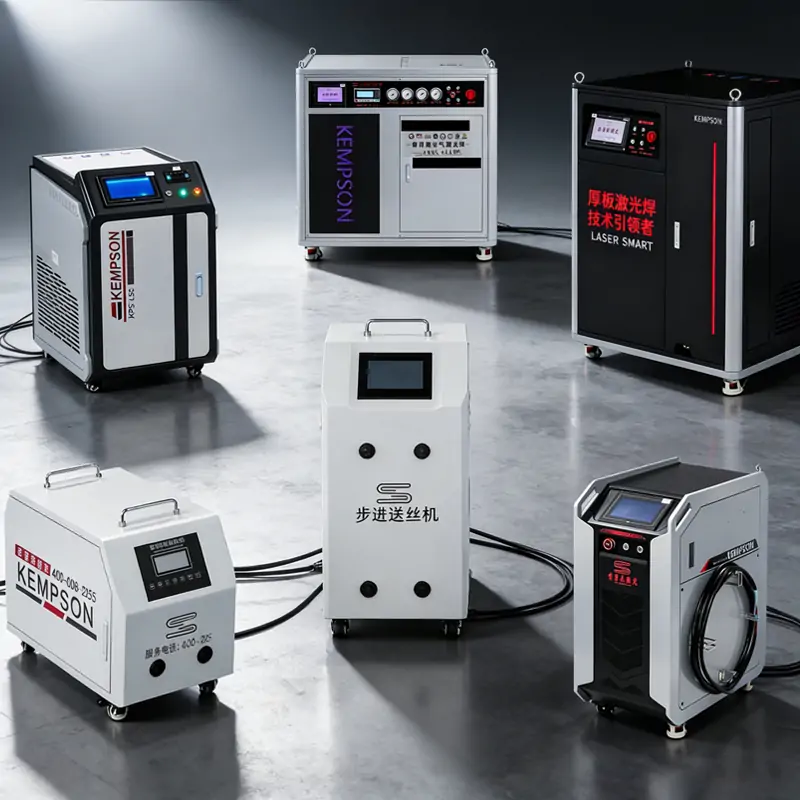
KEMPSON bietet Laserschweißmaschinen mit einer Leistung von 1,500 W bis 6,000 W an.
Schweißkopf
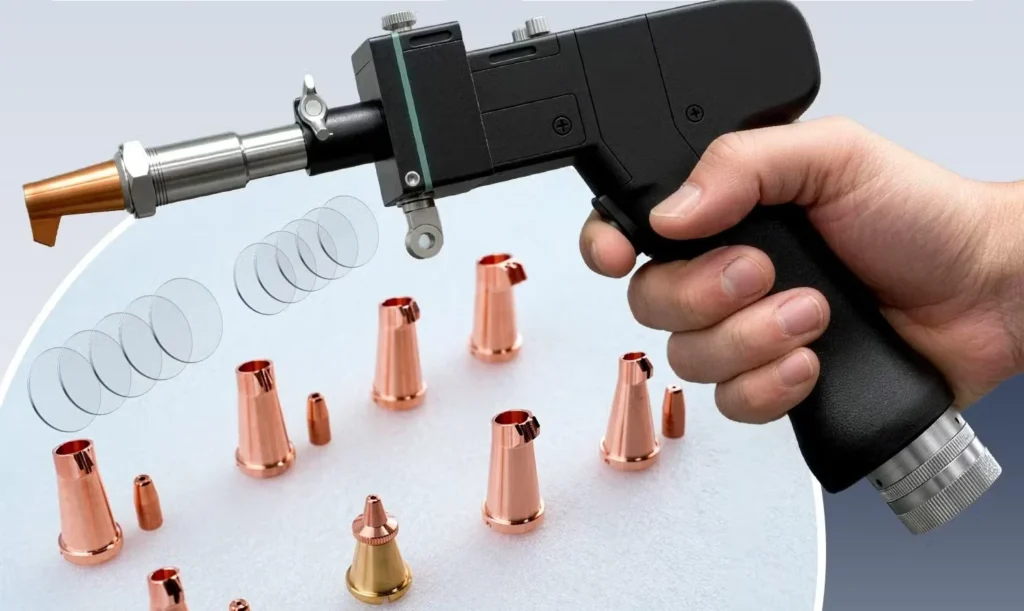
Der Schweißkopf beeinflusst die Strahlführung, die Schweißnahtbreite und die Schweißflexibilität.
- Einstellung der Punktgröße: Steuert die Energiedichte und die Schweißnahtbreite.
- Schwenkfunktion: Hilft beim Überbrücken von Lücken und verbessert das Schweißnahtbild.
- Fokuseinstellung: Beeinflusst Einbrandtiefe und Schweißnahtstabilität.
- Schutzlinse: Beeinflusst Wartungshäufigkeit und Betriebskosten.
Die Konfiguration des Schweißkopfes sollte dem Verbindungstyp und den Schweißanforderungen entsprechen.
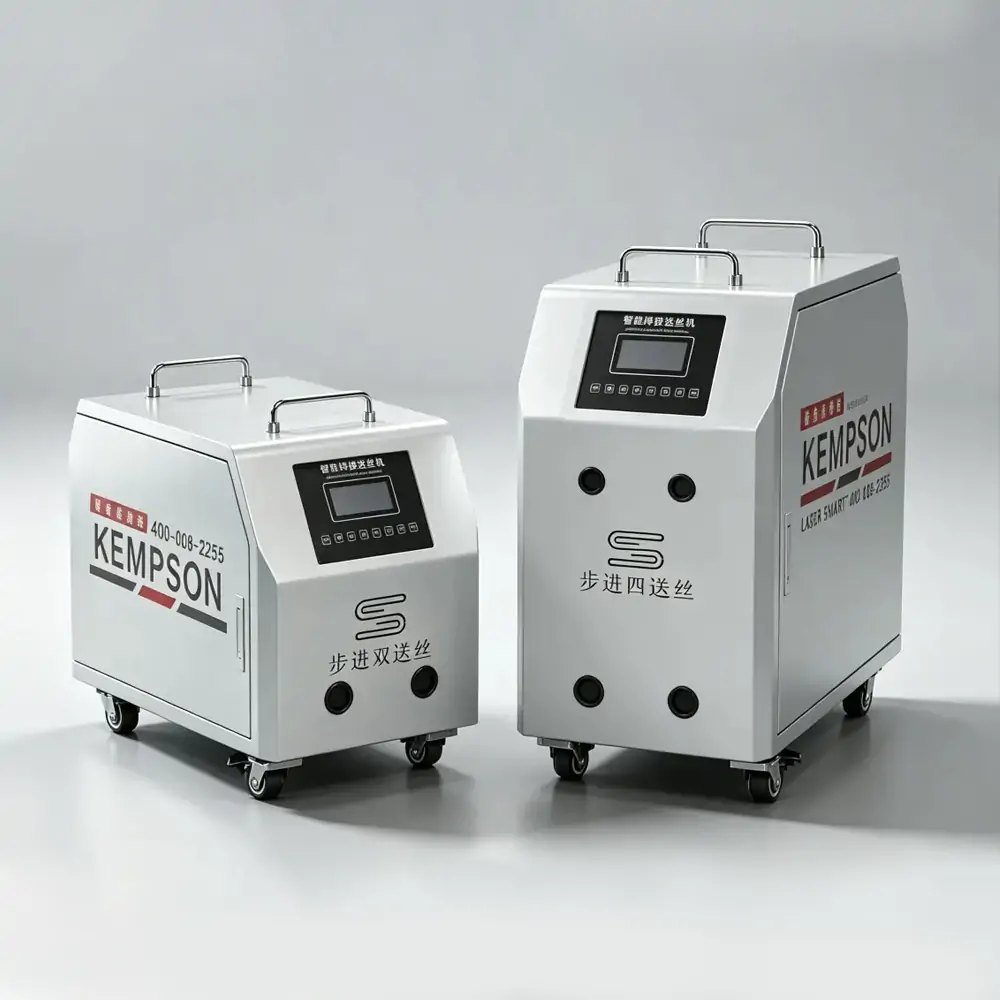
Drahtvorschubgerät
Bei Aluminiumschweißanwendungen, die Zusatzdraht erfordern, hat die Drahtvorschubvorrichtung direkten Einfluss auf die Schweißnahtstabilität.
- Kompatibler Drahtdurchmesserbereich (üblicherweise 0.8–2.0 mm).
- Stabile Drahtzufuhr ohne Drahtverformung.
- Einstellbare Drahtvorschubgeschwindigkeit für unterschiedliche Schweißbedingungen.
Der Drahtvorschub sollte auf den Fülldraht, die Materialstärke, den Fugenspalt und die Laserleistung abgestimmt sein.
Kühlsystem
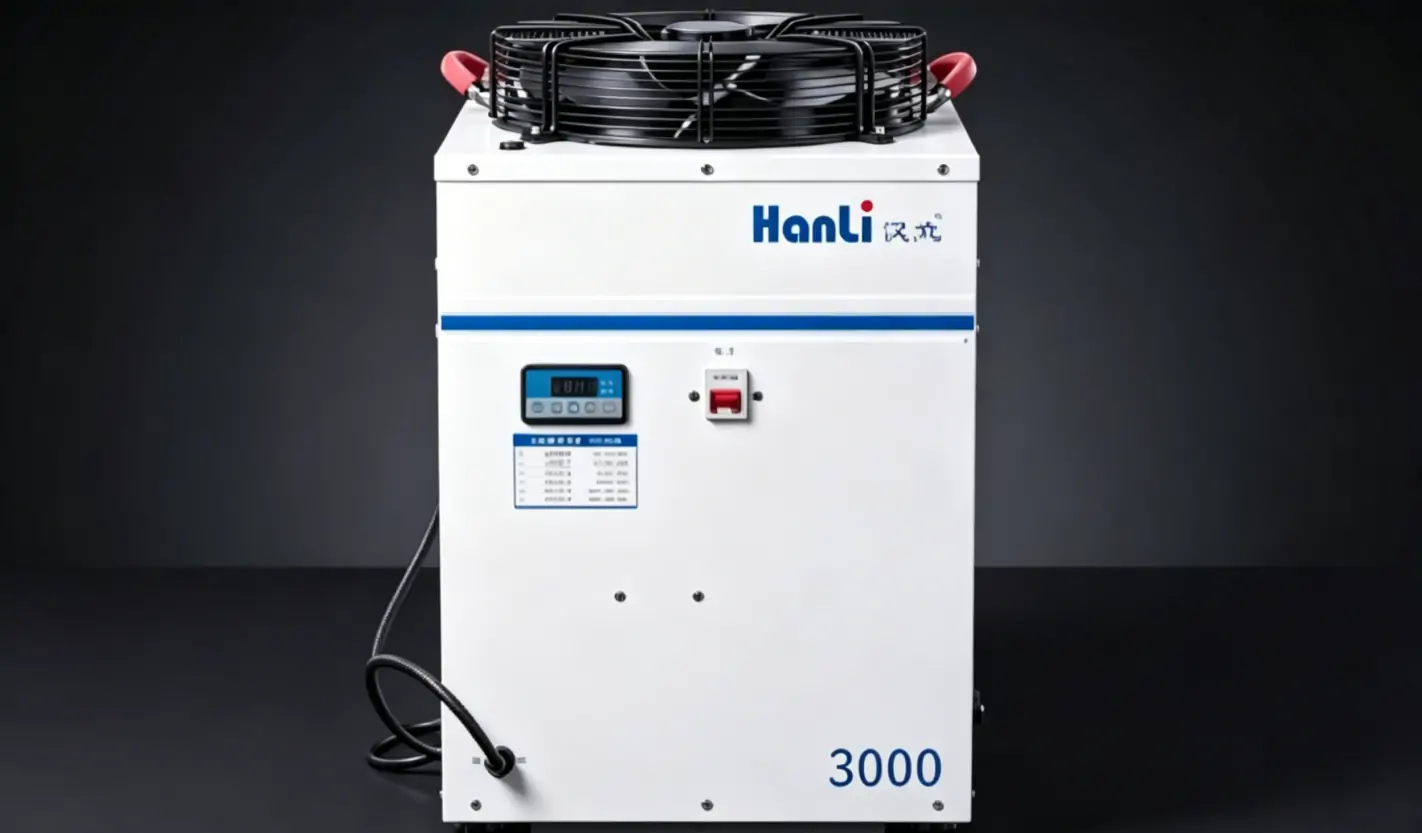
Das Kühlsystem gewährleistet einen stabilen Betrieb während des kontinuierlichen Schweißens.
- Die Kühlleistung muss an die Laserleistung angepasst werden.
- Berücksichtigen Sie die Betriebszeit und den Produktionszyklus.
- Kühlstabilität beim Hochleistungsschweißen prüfen.
Ein geeignetes Kühlsystem trägt dazu bei, Leistungsverluste und Geräteausfallzeiten im Langzeitbetrieb zu vermeiden.
Die Auswahl der richtigen Faserlaser-Schweißmaschine für Aluminium sollte auf der Grundlage der Aluminiumlegierung, der Materialstärke, der Nahtgestaltung, des Produktionsvolumens und der Schweißgeschwindigkeit erfolgen. Die Laserleistung allein bestimmt nicht die optimale Maschinenkonfiguration.
Fazit
Das Faserlaserschweißen von Aluminium ermöglicht hohe Schweißgeschwindigkeiten und geringe Verformungen, die Schweißnahtqualität hängt jedoch von der korrekten Materialvorbereitung, der Wahl des Schweißdrahts und der Maschinenkonfiguration ab. Das Verständnis der Herausforderungen beim Aluminiumschweißen und die Auswahl geeigneter Anlagen sind entscheidend für eine stabile Produktion.
KEMPSON liefert Faserlaser-Schweißmaschinen für Aluminiumanwendungen, inklusive verschiedener Leistungsoptionen, Drahtvorschubsysteme und entsprechendem Schweißzubehör. Mit erfahrenen Ingenieuren, langjähriger Expertise in der Anlagenentwicklung und internationaler Projektunterstützung helfen wir unseren Kunden, die optimale Maschinenkonfiguration für Material, Dicke, Verbindungsart und Produktionsanforderungen auszuwählen. Wir bieten außerdem weltweit technische Beratung und Kundendienst.
Kontaktieren Sie uns , um Ihr Aluminium-Laserschweißprojekt zu besprechen und die passende Gerätekonfiguration für Ihre Anwendung zu finden.

FAQ
Kann man Aluminium mit einem Faserlaser schweißen?
Ja, Faserlaser können Aluminium und Aluminiumlegierungen wie 5052, 6061, 6063 und 5083 schweißen. Das Faserlaserschweißen wird häufig für dünne Bleche, Automobilteile und Aluminiumkonstruktionen eingesetzt, bei denen geringe Verformung und präzise Wärmekontrolle erforderlich sind.
Warum ist Aluminium mit einem Faserlaser so schwer zu schweißen?
Aluminium ist aufgrund seiner Fähigkeit, Laserenergie zu reflektieren, Wärme schnell zu leiten und empfindlich gegenüber Porosität und Rissbildung, schwierig zu schweißen. Das Schweißergebnis hängt stark von der Legierungsart, der Materialstärke, der Nahtgestaltung und den Parametereinstellungen ab.
Welche Laserleistung wird zum Schweißen von Aluminium benötigt?
Die benötigte Laserleistung hängt von der Aluminiumdicke, der Verbindungsart und den Produktionsanforderungen ab. Gängige Faserlaserschweißgeräte arbeiten mit einer Leistung von 1500 W bis 6000 W. Dünne Bleche benötigen in der Regel eine geringere Leistung, während dickere Aluminiumteile für den Durchschweißvorgang eine höhere Leistung erfordern.
Wie lässt sich Porosität beim Laserschweißen von Aluminium verhindern?
Durch die Reinigung der Aluminiumoberfläche von Öl, Feuchtigkeit und Schmutz vor dem Schweißen lässt sich die Porosität verringern. Ein geeigneter Schutzgasschutz, sauberer Schweißdraht und geeignete Schweißparameter tragen ebenfalls dazu bei, dass kein Gas in der Schweißnaht eingeschlossen wird.
Wie lässt sich Rissbildung beim Laserschweißen von Aluminium verhindern?
Rissbildung lässt sich durch die Wahl eines auf die Aluminiumlegierung abgestimmten Schweißdrahts, die Kontrolle der Wärmeeinbringung und die korrekte Vorbereitung der Schweißnaht vermeiden. Legierungen wie 6061 erfordern eine sorgfältige Auswahl des Schweißdrahts, da sie anfälliger für Heißrisse sind.
Welcher Schweißdraht wird beim Aluminium-Laserschweißen verwendet?
Gängige Schweißzusatzdrähte für das Aluminium-Laserschweißen sind 4043, 5356 und 5183. Die Wahl hängt von der Grundlegierung und den Schweißanforderungen ab. 4043 wird häufig für 6XXX-Legierungen verwendet, während 5356 und 5183 für hochfeste Aluminiumanwendungen zum Einsatz kommen.
Kann Aluminium ohne Zusatzdraht lasergeschweißt werden?
Ja, manche Aluminiumteile lassen sich ohne Schweißdraht schweißen, insbesondere enge Passungen und dünne Materialien. Schweißdraht dient hauptsächlich dazu, Spalten zu füllen, die Schweißnahtdicke zu erhöhen und bestimmte Schweißeigenschaften zu verbessern.
Welches Schutzgas wird beim Laserschweißen von Aluminium verwendet?
Argon ist das am häufigsten verwendete Schutzgas beim Aluminium-Laserschweißen, da es einen guten Schutz des Schmelzbades und eine stabile, lichtbogenfreie Schweißung gewährleistet. Hochreines Argon wird üblicherweise gewählt, um Verunreinigungen und Porositätsrisiken zu minimieren.