Einführung
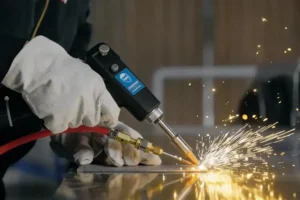
Aluminium kann je nach Legierung, Materialstärke und Nahtgestaltung mittels WIG-, MIG- oder Laserschweißen geschweißt werden. Um Aluminium richtig zu schweißen, muss zunächst das Grundmaterial bestimmt, Öl und Oxide von der Oberfläche entfernt und ein geeignetes Schweißverfahren sowie ein passender Zusatzwerkstoff ausgewählt werden. Sorgfältige Vorbereitung und präzise Wärmekontrolle sind unerlässlich, um Porosität, Risse und Verzug zu vermeiden.
WIG-Schweißen wird häufig für Präzisionsarbeiten und die Fertigung kleiner Serien eingesetzt, während MIG-Schweißen für die allgemeine Aluminiumverarbeitung und dickere Bauteile geeignet ist. Laserschweißen ist eine weitere Option für präzise Verbindungen, schnelle Produktion und reduzierten Wärmeeintrag. Jedes Verfahren hat unterschiedliche Anforderungen an die Ausrüstung und die Arbeitsabläufe, die im folgenden Leitfaden erläutert werden.
Inhaltsverzeichnis
Warum ist Aluminium schwer zu schweißen?
Aluminium wird aufgrund seines geringen Gewichts und seiner ausgezeichneten Korrosionsbeständigkeit häufig in der Fertigung eingesetzt, erfordert jedoch im Vergleich zu Stahl beim Schweißen eine sorgfältigere Handhabung. Seine physikalischen Eigenschaften können die Schweißnahtbildung und -qualität erheblich beeinflussen.
- Aluminiumoxidschicht: Aluminium bildet auf seiner Oberfläche natürlicherweise eine Oxidschicht. Diese Oxidschicht hat einen Schmelzpunkt von ca. 2050 °C, der deutlich über dem Schmelzpunkt von Aluminium von ca. 660 °C liegt. Wird sie vor dem Schweißen nicht vollständig entfernt, kann dies zu mangelhafter Verschmelzung, Einschlüssen und instabilen Schweißnähten führen.
- Hohe Wärmeleitfähigkeit: Aluminium leitet Wärme schnell, was die Aufrechterhaltung eines stabilen Schmelzbades erschwert. Unzureichende Wärmezufuhr kann zu geringer Einbrandtiefe führen, während übermäßige Wärme die Verformung verstärken und das Erscheinungsbild der Schweißnaht beeinträchtigen kann.
- Empfindlich gegenüber Schweißparametern: Das Schweißen von Aluminium erfordert die präzise Steuerung der Schweißparameter, einschließlich Leistung, Schweißgeschwindigkeit, Schutzgasdurchfluss und Schweißdrahtauswahl. Falsche Einstellungen können zu Fehlern wie Porosität, Rissbildung und ungleichmäßiger Schweißnaht führen.
Die Qualität von Aluminiumschweißungen hängt hauptsächlich von der Wärmekontrolle, der Entfernung von Oberflächenoxiden und der Auswahl der richtigen Schweißbedingungen für das Material ab.
Gängige Verfahren zum Schweißen von Aluminium
Das geeignete Aluminiumschweißverfahren hängt von der Materialstärke, der Legierung, dem Produktionsvolumen und den Anforderungen an die Schweißnahtqualität ab. Die folgenden Verfahren werden in der Aluminiumverarbeitung und -fertigung häufig eingesetzt.
WIG-Schweißen von Aluminium
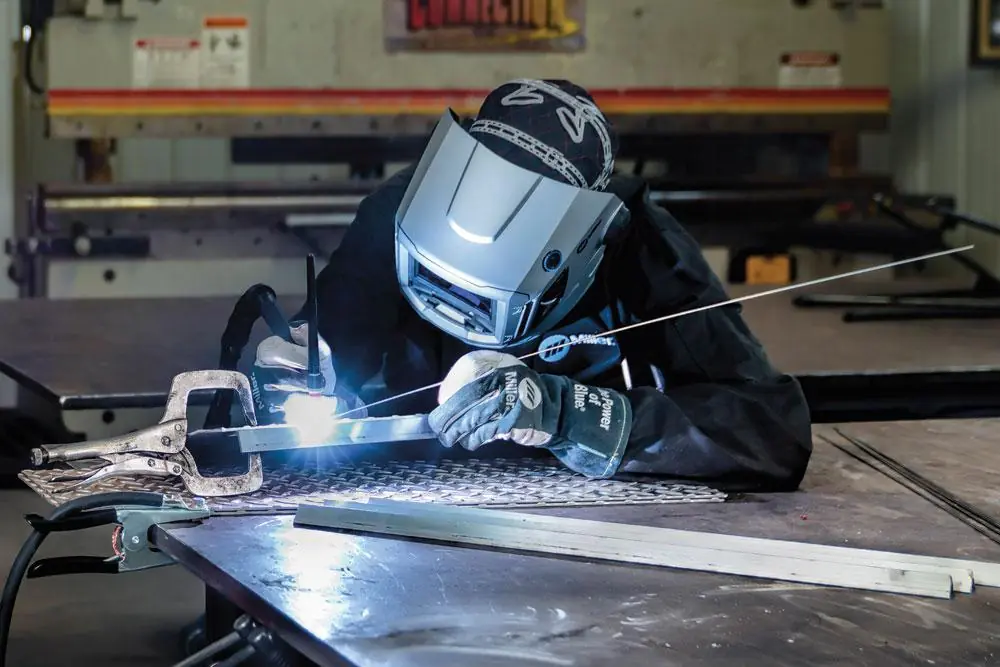
Das WIG-Schweißen ist eines der gebräuchlichsten Verfahren zum Schweißen von Aluminium, insbesondere bei dünnen Blechen und Anwendungen, die ein hohes Maß an Schweißnahtqualität erfordern.
Merkmale:
- Verwendet eine Wolframelektrode und Wechselstrom, um die Aluminiumoxidschicht aufzubrechen.
- Ermöglicht eine präzise Wärmeregulierung und eine saubere Schweißnahtbildung.
- Geeignet für detaillierte Schweißarbeiten mit strengen optischen Anforderungen.
Einschränkungen:
- Relativ langsame Schweißgeschwindigkeit
- Erfordert qualifizierte Bediener
Anwendungsbereiche: Aluminiumbleche/ Präzisionsbauteile/ Kleinserienfertigung/ Dünne Aluminiumteile (typischerweise 0.5–6 mm)
MIG-Schweißen von Aluminium
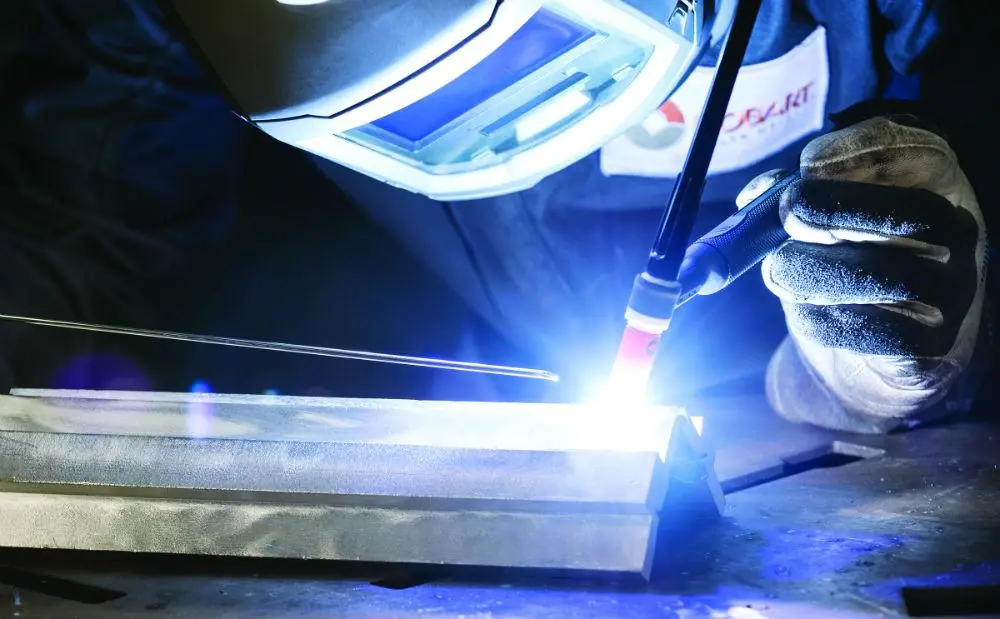
Beim MIG-Schweißen wird ein kontinuierlich zugeführter Aluminiumdraht als Elektrode verwendet. Es findet breite Anwendung bei der Bearbeitung von mittelgroßen und dicken Aluminiumteilen.
Merkmale:
- Höhere Schweißgeschwindigkeit im Vergleich zum WIG-Schweißen.
- Geeignet für die Serienfertigung und größere Bauteile.
- Puls-MIG kann den Wärmeeintrag reduzieren und die Schweißnahtstabilität verbessern.
Einschränkungen:
- Erfordert eine präzise Drahtvorschubsteuerung.
- Das Erscheinungsbild der Schweißnaht kann im Vergleich zum WIG- oder Laserschweißen eine aufwendigere Nachbearbeitung erfordern.
Anwendungsbereiche: Aluminiumrahmen/ Automobilteile/ Strukturbauteile/ Mitteldicke und dicke Aluminiumplatten
Laserschweißen von Aluminium
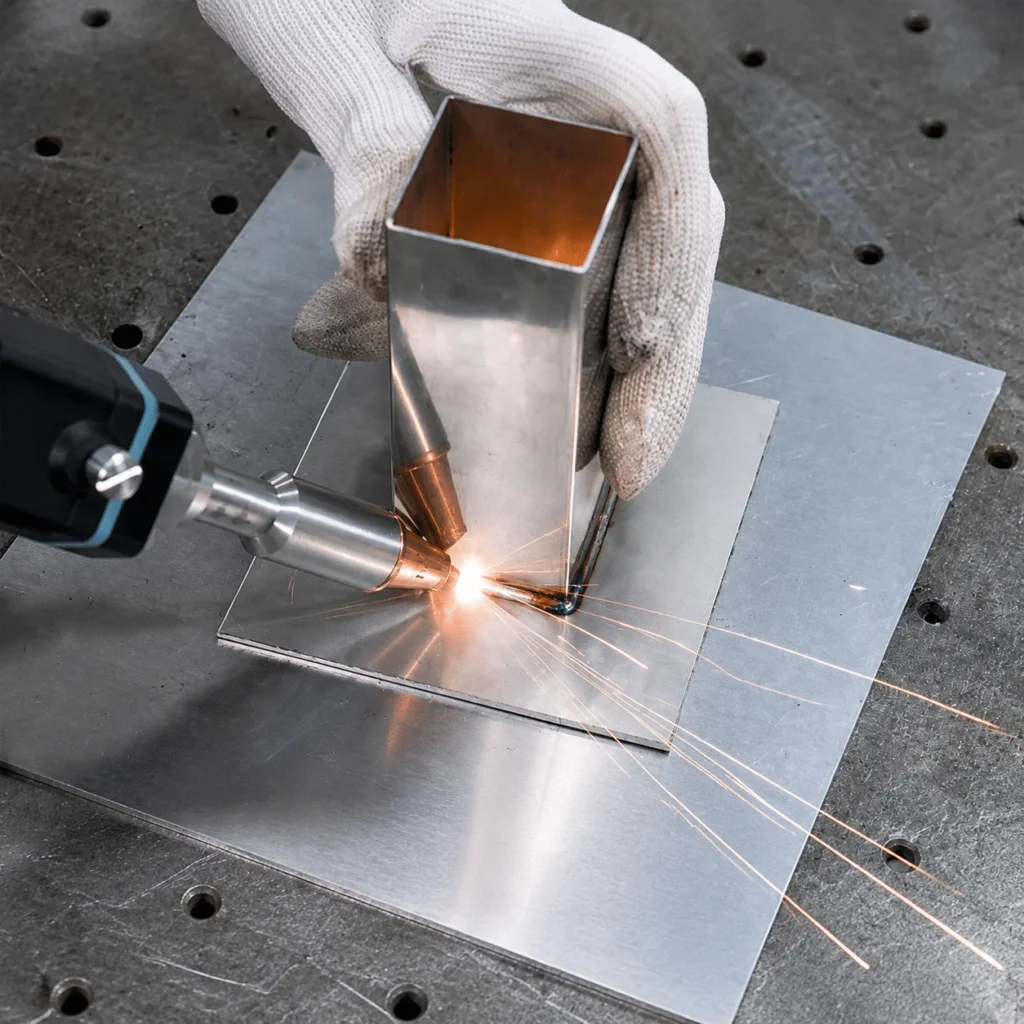
Beim Laserschweißen wird ein hochenergetischer Laserstrahl verwendet, um eine konzentrierte Wärmequelle zu erzeugen. Dadurch eignet es sich für präzises Aluminiumschweißen und die automatisierte Produktion.
Merkmale:
- Hohe Schweißgeschwindigkeit bei geringem Wärmeeintrag.
- Kleine Wärmeeinflusszone und reduzierte Verformung.
- Erzeugt saubere Schweißnähte mit weniger Nachbearbeitung.
Einschränkungen:
- Aluminium besitzt eine hohe Laserreflexion, weshalb geeignete Leistungs- und Parametereinstellungen erforderlich sind.
- Die Ausrüstungskosten sind höher als bei herkömmlichen Schweißverfahren.
Anwendungsbereiche: Aluminium-Batteriekomponenten / Leichtbauteile für die Automobilindustrie / Elektronikgehäuse / Dünnwandige Aluminiumkonstruktionen
Detaillierte Prozessparameter zum Laserschweißen von Aluminium finden Sie im Artikel: „Laserschweißen von Aluminium: Prozess, Parameter & Best Practices“.
Wie wählt man das richtige Aluminiumschweißverfahren?
| Aluminiumdicke | Empfohlene Methode | Überlegungen |
|---|---|---|
| Dünnes Aluminium (<3 mm) | WIG- und Laserschweißen | Wärmezufuhr kontrollieren und Verformung reduzieren |
| Mittlere Dicke (3–10 mm) | MIG- und Laserschweißen | Schweißgeschwindigkeit und Schweißqualität in Einklang bringen |
| Großserienfertigung | MIG- und Laserschweißen | Effizienz und Automatisierung verbessern |
Vor dem Schweißen müssen Aluminiumoberflächen gereinigt werden, um Öl, Schmutz und Oxidschichten zu entfernen. Eine sorgfältige Vorbereitung und die richtige Einstellung der Parameter sind für eine gleichbleibende Schweißnahtqualität unerlässlich.
Wie man Aluminium Schritt für Schritt schweißt
Schritt 1. Aluminiumlegierung und Dicke bestimmen
Vor dem Schweißen sind die Aluminiumlegierungssorte, der Materialzustand und die Dicke zu prüfen. Gängige Sorten wie 5052, 5083 und 6061 weisen unterschiedliche Schweißeigenschaften und Anforderungen an das Zusatzwerkstoff auf. Die Materialidentifizierung bildet die Grundlage für die Auswahl des Schweißverfahrens und die Nahtvorbereitung.
Schritt 2. Die Aluminiumoberfläche vorbereiten
Öl, Fett, Staub und Feuchtigkeit mit einem geeigneten Reinigungsmittel entfernen. Die Oxidschicht mit einer speziellen Edelstahldrahtbürste oder einem zugelassenen mechanischen Reinigungsverfahren entfernen. Den Fügebereich kurz vor dem Schweißen reinigen, um eine erneute Verunreinigung zu vermeiden.
Schritt 3. Verbindung und Befestigungselemente vorbereiten
Wählen Sie die Verbindungsart entsprechend der Bauteilkonstruktion, z. B. Stumpf-, Überlapp- oder Kehlnaht. Entfernen Sie Grate, prüfen Sie die Kantenausrichtung und kontrollieren Sie den Fügespalt. Verwenden Sie geeignete Vorrichtungen, um die Werkstücke während des Schweißens zu fixieren und Bewegungen zu minimieren.
Schritt 4. Schweißverfahren und Schweißgeräte auswählen
Wählen Sie das Schweißverfahren (WIG, MIG oder Laser) je nach Aluminiumlegierung, Dicke, Nahtgeometrie und Produktionsanforderungen. WIG eignet sich für die Präzisionsfertigung, MIG wird häufig für die allgemeine Fertigung eingesetzt, und Laserschweißen ist ideal für Anwendungen, die eine konzentrierte Wärmeeinbringung und eine schnellere Bearbeitung erfordern.
Schritt 5. Schweißdraht und Schutzgas auswählen
Wählen Sie den Schweißdraht entsprechend dem Grundwerkstoff, den Anforderungen an die Verbindung und den geforderten mechanischen Eigenschaften. ER4043 und ER5356 sind gängige Aluminiumlegierungen, jedoch nicht für jede Anwendung austauschbar. Argon wird häufig als Schutzgas beim WIG-, MIG- und Laserschweißen eingesetzt. Gasauswahl und Durchflussrate müssen dem Schweißprozess angepasst sein.
Schritt 6. Legen Sie die anfänglichen Schweißparameter fest
Stellen Sie Schweißstrom, Spannung, Schweißgeschwindigkeit oder Laserleistung entsprechend dem gewählten Verfahren und Material ein. Überprüfen Sie beim Laserschweißen zusätzlich die Fokusposition, die Drahtvorschubgeschwindigkeit und den Schutzgasdurchfluss. Orientieren Sie sich an den Empfehlungen des Geräteherstellers und verwenden Sie nicht für alle Aluminiumlegierungen die gleichen Parametereinstellungen.
Schritt 7. Führen Sie eine Probeschweißung durch.
Vor der Bearbeitung des eigentlichen Bauteils ist eine Probe aus derselben Legierung und mit derselben Dicke zu schweißen. Dabei sind Einbrandtiefe, Nahtform, Porosität, Spritzer und Verzug zu prüfen. Die Schweißparameter und die Drahtzufuhr sind so lange anzupassen, bis die Probeschweißung den geforderten Spezifikationen entspricht.
Schritt 8. Die fertige Schweißnaht prüfen
Prüfen Sie die Schweißnahtoberfläche auf Risse, Poren, Hinterschneidungen, unvollständige Verschmelzung und unregelmäßige Nahtbildung. Kontrollieren Sie die Maßgenauigkeit und den Verzug anhand der Zeichnungsvorgaben. Bei kritischen Bauteilen führen Sie geeignete zerstörungsfreie oder zerstörende Prüfverfahren durch, um die Schweißnahtqualität und die innere Integrität zu überprüfen.
Aluminiumschweißparameter nach Verfahren und Werkstoff
Die Schweißparameter müssen auf die Aluminiumlegierung, die Materialstärke, die Nahtgeometrie und das gewählte Schweißverfahren abgestimmt sein. WIG-, MIG- und Laserschweißen verwenden unterschiedliche Steuerungsvariablen; falsche Einstellungen können zu Porosität, unvollständiger Verschmelzung, übermäßiger Wärmeeinbringung oder Schweißnahtverzug führen.
WIG- und MIG-Schweißparameter
Beim WIG- und MIG-Schweißen ist eine sorgfältige Steuerung der Wärmeeinbringung und des Schutzgases erforderlich. Beim WIG-Schweißen kommt es hauptsächlich auf Stromstärke, Wechselstrombalance und Schweißgeschwindigkeit an, während beim MIG-Schweißen zusätzlich die Spannung und die Drahtvorschubgeschwindigkeit geregelt werden müssen.
| Parameter | WIG-Schweißen | MIG-Schweißen |
|---|---|---|
| Aktuell | Regelt Lichtbogenhitze und Lichtbogeneinbrand. | Beeinflusst Wärmeeintrag und -ablagerung |
| Stromspannung | Bezug zu Bogeneigenschaften | Steuert die Bogenlänge und die Wulstbildung |
| AC-Balance | Kontrolliert die Oxidreinigung und Penetration | Unzutreffend |
| Drahtvorschubgeschwindigkeit | Steuert die Füllstoffzugabe bei Verwendung von Fülldraht | Steuert die Zufuhr des Schweißzusatzwerkstoffs. |
| Fahrgeschwindigkeit | Beeinflusst Eindringtiefe und Raupenbreite | Beeinflusst die Wärmeeinbringung und die Schweißnahtbildung |
| Schutzgasfluss | Schützt das Schweißbad vor Verunreinigungen | Gewährleistet den Gasschutz um den Lichtbogen herum. |
Stellen Sie die Anfangsparameter gemäß den Empfehlungen der Schweißmaschine und den Materialspezifikationen ein. Optimieren Sie die Parameter durch Probeschweißungen, anstatt dieselben Einstellungen für unterschiedliche Aluminiumsorten und -dicken zu verwenden.
Laserschweißparameter für Aluminium
Beim Laserschweißen wird konzentrierte Energie zugeführt, wodurch Leistung, Schweißgeschwindigkeit und Strahlposition entscheidende Prozessparameter sind. Die hohe Wärmeleitfähigkeit und die reflektierende Oberfläche von Aluminium erfordern zudem eine sorgfältige Kontrolle der Schweißbedingungen.
| Parameter | Auswirkungen auf das Schweißen |
|---|---|
| Laserleistung | Bestimmt den Energieeintrag und beeinflusst die Eindringtiefe. |
| Schweißgeschwindigkeit | Beeinflusst Wärmeeintrag, Penetration und Raupenbildung. |
| Fokusposition | Steuert die Strahlkonzentration und die Energieverteilung am Werkstück. |
| Drahtvorschubgeschwindigkeit | Bestimmt die Abscheidung des Füllmetalls bei Verwendung von Fülldraht. |
| Schutzgasfluss | Schützt das Schmelzbad und begrenzt die Oxidation. |
| Fugenspalte | Beeinflusst die Schweißnahtstabilität, die Überbrückungsfähigkeit und den Bedarf an Zusatzdraht. |
Auswahl und Schweißbarkeit von Aluminiumlegierungen
Aluminiumlegierungen unterscheiden sich in ihrer Schweißbarkeit, Rissempfindlichkeit und ihrem Verhalten bei Wärme. Die Bestimmung der Legierung und des Härtegrades ist notwendig, bevor das Schweißverfahren und das Zusatzwerkstoff ausgewählt werden.
| Aluminiumlegierung | Schweißbarkeit | Überlegungen zum Schweißen |
|---|---|---|
| 5052 | Gut | Üblicherweise werden Bleche und Bauteile verschweißt. Geeignetes Schweißzusatzmaterial auswählen und Wärmezufuhr kontrollieren. |
| 5083 | Gut | Wird in geschweißten Struktur- und Schiffsbauteilen verwendet. Achten Sie auf die Auswahl des Schweißzusatzwerkstoffs und die Rissbeständigkeit. |
| 6061 | Gut, unter Berücksichtigung der Festigkeit | Durch das Schweißen kann die Festigkeit in der Wärmeeinflusszone, insbesondere im T6-Zustand, verringert werden. |
| 6063 | Gut | Üblich bei extrudierten Profilen. Wärmezufuhr steuern, um Verformungen in dünnwandigen Abschnitten zu begrenzen. |
Für die Werkstoffe 5052 und 5083 ist ER5356 ein gängiges Schweißzusatzwerkstoff, während ER4043 häufig bei den Werkstoffen 6061 und 6063 verwendet wird. Bei der endgültigen Auswahl des Schweißzusatzwerkstoffs müssen die Einsatzbedingungen, die erforderlichen mechanischen Eigenschaften und die geltenden Schweißnormen berücksichtigt werden.
Das Schweißverfahren ist anhand der tatsächlichen Werkstoffgüte, des Härtegrades, der Nahtgeometrie und der Betriebsanforderungen zu überprüfen. Bei kritischen Bauteilen sind qualifizierte Schweißverfahren anzuwenden und die fertige Verbindung vor der Serienfertigung zu prüfen.
Wie wählt man den richtigen Schweißdraht für Aluminiumschweißungen aus?
Die Auswahl des Schweißdrahts hängt von der Grundlegierung aus Aluminium, der Materialstärke, dem Fugenspalt und den Einsatzanforderungen ab. ER4043 und ER5356 sind zwei gängige Aluminium-Schweißdrahtlegierungen mit unterschiedlicher Zusammensetzung und unterschiedlichen mechanischen Eigenschaften.
ER4043 vs. ER5356 Aluminium-Fülldraht
ER4043 ist eine Aluminium-Silizium-Legierung mit einem Siliziumgehalt von ca. 5 %. Sie bietet in geeigneten Legierungskombinationen eine gute Schmelzbadfließfähigkeit und geringe Heißrissneigung. Häufig wird sie mit den Aluminiumlegierungen 6061 und 6063 verwendet.
ER5356 ist eine Aluminium-Magnesium-Legierung mit einem Magnesiumanteil von ca. 5 %. Sie bietet im Allgemeinen eine höhere Schweißnahtfestigkeit und wird häufig in Kombination mit den Aluminiumlegierungen 5052 und 5083 verwendet.
| Auswahlfaktor | ER4043 | ER5356 |
|---|---|---|
| Hauptlegierungselement | Silizium | Magnesium |
| Gängige unedle Metalle | 6061, 6063 | 5052, 5083 |
| Schweißfestigkeit | Im Allgemeinen niedriger | Generell höher |
| Typische Anwendungen | Aluminiumrahmen, Profile, allgemeine Fertigung | Marinebauwerke, Transportausrüstung, Bauteile |
Bei der Auswahl des Füllstoffs müssen die Grundlegierung, die Betriebstemperatur, die Korrosionsbelastung und die erforderlichen mechanischen Eigenschaften berücksichtigt werden. ER4043 und ER5356 sind nicht für jede Anwendung austauschbar.
Wie wählt man den Durchmesser des Fülldrahts aus?
Gängige Durchmesser für Aluminium-Schweißdraht sind 0.8, 1.0, 1.2, 1.6 und 2.0 mm. Die Auswahl hängt von der Materialstärke, dem Fugenspalt, der Schweißposition und den Anforderungen an den Schweißzusatzwerkstoff ab.
Kleinere Durchmesser eignen sich für dünne Materialien und schmale Fugen. Größere Durchmesser ermöglichen eine höhere Füllstoffabscheidung bei dickeren Materialien oder größeren Spalten. Der Drahtdurchmesser muss außerdem zu den Spezifikationen des Brenners, der Kontaktdüse und des Drahtvorschubgeräts passen.
Zuführung von Schweißdraht beim WIG-, MIG- und Laserschweißen
WIG-Schweißen: Der Schweißer führt den Schweißdraht manuell in das Schmelzbad ein. Drahtdurchmesser und Zuführwinkel beeinflussen die Schweißnahtablagerung.
MIG-Schweißen: Ein Drahtvorschubgerät führt den Aluminiumdraht kontinuierlich durch den Brenner. Das Zuführsystem muss für weichen Aluminiumdraht geeignet sein.
Laserschweißen: Der Schweißdraht kann je nach Maschinenkonfiguration manuell oder automatisch zugeführt werden. Drahtposition und -vorschubgeschwindigkeit müssen der Schweißgeschwindigkeit und der Nahtgeometrie entsprechen.
Ausgewählte KEMPSON-Laserschweißgeräte unterstützen die automatische Drahtzufuhr. Verfügbare Drahtdurchmesser und Zuführungskonfigurationen hängen vom jeweiligen Gerät ab.
Testen Sie den ausgewählten Schweißdraht vor der Serienfertigung an der tatsächlichen Aluminiumlegierung und Verbindungsgeometrie. Prüfen Sie Schweißnahtdurchdringung, Porosität, Rissbildung und Raupenbildung.
Welches Schutzgas wird beim Aluminiumschweißen verwendet?
Schutzgas schützt flüssiges Aluminium beim Schweißen vor Oxidation und Verunreinigungen aus der Luft. Argon ist das gebräuchlichste Schutzgas, während Helium und Argon-Helium-Gemische in bestimmten Anwendungsbereichen zum Einsatz kommen.
Argon zum Aluminiumschweißen
Argon wird häufig zum WIG-, MIG- und Laserschweißen von Aluminium verwendet.
WIG-Schweißen: Reines Argon ist das Standard-Schutzgas für die meisten WIG-Schweißanwendungen an Aluminium.
MIG-Schweißen: Üblicherweise wird Argon verwendet. Die Gaswahl hängt von der Materialstärke, dem Wärmeübergangsmodus und den Schweißbedingungen ab.
Laserschweißen: Argon schützt das Schmelzbad vor Oxidation. Gasdurchflussrate und Düsenposition hängen von der Laserleistung, der Nahtgeometrie und der Brennerkonfiguration ab.
Helium und Argon-Helium-Gemische
Helium ermöglicht eine höhere Wärmeeinbringung beim Lichtbogenschweißen und wird bei einigen Anwendungen mit dickwandigem Aluminium eingesetzt, bei denen ein größerer Einbrand erforderlich ist. Argon-Helium-Gemische kombinieren die Lichtbogeneigenschaften von Argon mit der höheren Wärmeeinbringung von Helium.
Die Gasauswahl hängt vom Schweißverfahren, der Grundlegierung, der Materialstärke und der Nahtgestaltung ab. Die Gaszusammensetzung sollte vor der Produktion am Werkstück getestet werden.
Schutzgasdurchfluss und Düsenposition
Die Gasdurchflussrate hängt vom Schweißprozess, dem Düsendurchmesser, der Brennerkonstruktion und den Arbeitsbedingungen ab. Ein zu hoher Durchfluss kann Turbulenzen erzeugen und Luft in die Schutzgaszone ziehen. Ein zu niedriger Durchfluss kann das Schmelzbad Verunreinigungen aussetzen.
Gasfluss, Düsenwinkel und Düsenabstand sollten durch Schweißversuche angepasst werden. Eine einheitliche Durchflusseinstellung sollte nicht für alle Aluminiumschweißprozesse verwendet werden.
Häufige Schweißfehler bei Aluminium und ihre Lösungen
Schweißfehler bei Aluminiumschweißungen hängen häufig mit Oberflächenverunreinigungen, Schutzgas, Schweißzusatzwerkstoff, Wärmeeinbringung und Nahtvorbereitung zusammen. Die Ursachen variieren je nach Schweißverfahren (WIG, MIG, Laser). Anhand der Fehlerstelle, des Schweißnahtbildes und der Prozessbedingungen lässt sich die Fehlerquelle identifizieren.
| Schweißfehler | Häufige Ursachen | Korrekturmassnahmen |
|---|---|---|
| Porosität | Verunreinigungen durch Öl, Feuchtigkeit oder Oxide; unzureichendes Schutzgas; Gasturbulenzen | Grundmetall und Schweißdraht reinigen. Gasdurchfluss, Düsenposition und Schutzgasabdeckung prüfen. |
| Heißcracken | Ungeeignetes Schweißzusatzmaterial, rissanfällige Legierungskombinationen, übermäßige Einspannung oder ungünstige Schweißnahtgeometrie | Wählen Sie ein geeignetes Schweißzusatzmaterial. Überprüfen Sie die Nahtgestaltung, die Schweißnahtform und die Wärmeeinbringung. |
| Fehlende Fusion | Unzureichende Wärmezufuhr, zu hohe Fahrgeschwindigkeit, mangelhafte Nahtvorbereitung oder falsche Strahlposition | Prüfen Sie die Schweißnahtdurchdringung, den Fugenspalt und die Schweißparameter. Überprüfen Sie beim Laserschweißen die Fokusposition und die Strahlausrichtung. |
| Durchbrennen | Zu hohe Wärmezufuhr, zu geringe Vorschubgeschwindigkeit oder zu hohe Laserleistung | Passen Sie Stromstärke, Spannung, Laserleistung oder Schweißgeschwindigkeit entsprechend dem Schweißprozess und der Materialstärke an. |
| Verzerrung | Ungleichmäßige Wärmeverteilung, übermäßige Wärmezufuhr oder unzureichende Befestigung | Reduzieren Sie unnötige Wärmeeinbringung. Überprüfen Sie die Schweißreihenfolge, die Heftschweißpositionen und die Vorrichtungsanordnung. |
| Übermäßige Spritzer | Falsche Strom-, Spannungs- oder Drahtvorschubeinstellungen; instabile Lichtbogen- oder Laser-Draht-Wechselwirkung; verschmutzte Oberflächen | Prüfen Sie die Prozessparameter, die Drahtzufuhr und die Materialreinheit. Beim Laserschweißen prüfen Sie die Drahtposition und die Stabilität der Zuführung. |
Fehlerursachen beim Lichtbogenschweißen und Laserschweißen
Beim WIG- und MIG-Schweißen wird ein Lichtbogen verwendet, um das Grundmaterial und den Zusatzwerkstoff aufzuschmelzen. Häufige Fehlerquellen sind falscher Strom oder falsche Spannung, ungleichmäßige Drahtzufuhr, unzureichende Schutzgasabdeckung und ungeeignete Schweißgeschwindigkeit.
Beim Laserschweißen wird ein konzentrierter Laserstrahl verwendet, um ein lokales Schmelzbad zu erzeugen. Fehler wie Porosität, mangelnde Verschmelzung und Durchbrennen können durch falsche Laserleistung, Fokusposition, Schweißgeschwindigkeit, Schutzgaszufuhr oder Drahtzufuhr entstehen. Auch der Fugenspalt und die Strahlausrichtung beeinflussen die Schweißnahtbildung.
Auswahl einer Laserschweißmaschine für Aluminium
Die Auswahl einer Laserschweißmaschine hängt von der Aluminiumlegierung, der Materialstärke, der Nahtgestaltung, dem Produktionsvolumen und den Automatisierungsanforderungen ab. Unterschiedliche Maschinenkonfigurationen eignen sich für unterschiedliche Schweißaufgaben.
Handgeführtes Laserschweißen für Aluminium
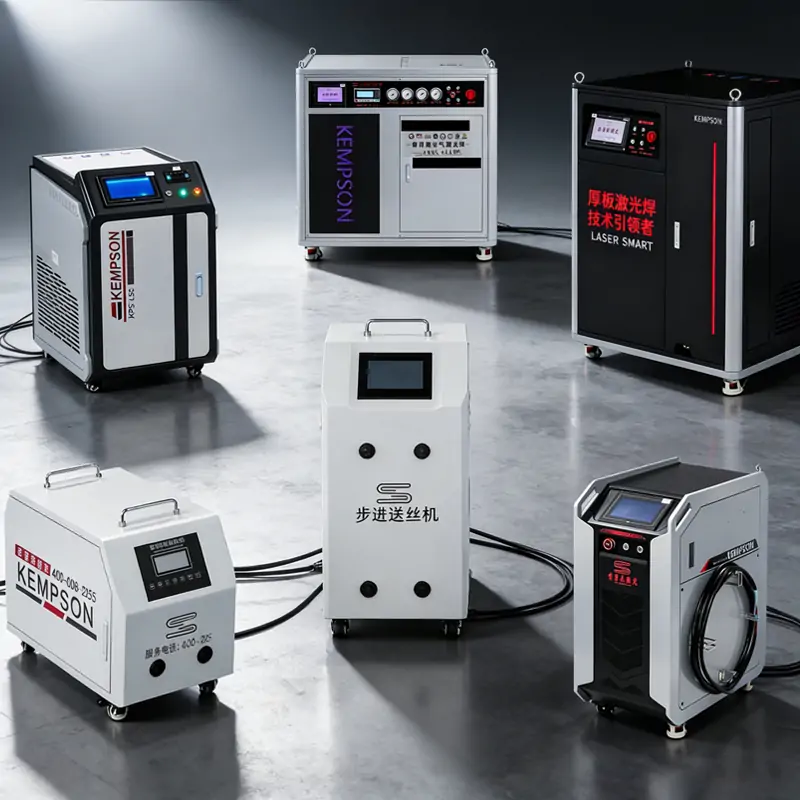
Handgeführte Laserschweißgeräte eignen sich für Kleinserienfertigung, Reparaturarbeiten und die Herstellung von Aluminiumbauteilen mit unterschiedlichen Formen und Schweißpositionen. Sie ermöglichen ein flexibles Arbeiten bei kurzen Schweißnähten und kundenspezifischen Fertigungen.
Die handgeführten Laserschweißgeräte von KEMPSON sind in Leistungskonfigurationen von 1,000 bis 6,000 W erhältlich, wobei ausgewählte Modelle wahlweise luft- oder wassergekühlt sind. Die tatsächliche Schweißleistung hängt von der Aluminiumlegierung, der Materialstärke, der Nahtart und der Gerätekonfiguration ab.
Hochleistungslaserschweißen für Aluminiumplatten
Für das Schweißen von mittelstarken und dicken Aluminiumblechen können je nach Einbrandtiefe und Anforderungen an den Schweißzusatzwerkstoff Systeme mit 3,000 W, 4,000 W und 6,000 W in Betracht gezogen werden.
- Material: Aluminiumlegierungssorte, Dicke und thermische Eigenschaften.
- Kühlung: Wassergekühlte Konfigurationen für ausgewählte Hochleistungssysteme, wobei die Kühlleistung auf die Produktionslast abgestimmt ist.
- Drahtvorschub: Einzel- oder Doppeldrahtkonfigurationen je nach Fugenspalt und Füllmetallvolumen.
- Verbindungsdesign: Stumpf-, Überlapp- und Kehlnahtverbindungen erfordern unterschiedliche Einbrand- und Schweißbedingungen.
KEMPSON bietet ausgewählte Konfigurationen mit 3,000 W, 4,000 W und 6,000 W an, darunter wassergekühlte Modelle und Kernring-Systeme. Die verfügbaren Funktionen variieren je nach Gerät.

Automatisiertes Laserschweißen für Aluminiumbauteile
Das automatisierte Laserschweißen eignet sich für die Serienfertigung von Aluminiumbauteilen mit festgelegten Schweißwegen und Positionierungsanforderungen.
Je nach Projekt kann das System XYZ-Bewegungsplattformen, kundenspezifische Vorrichtungen, Drehachsen, optische Positionierung sowie automatisches Be- und Entladen umfassen. Diese Funktionen sind optionale Konfigurationen und nicht standardmäßig in jeder Maschine enthalten.

Kundenbeispiel: Herstellung von Aluminiumzäunen und Fenstern in den USA
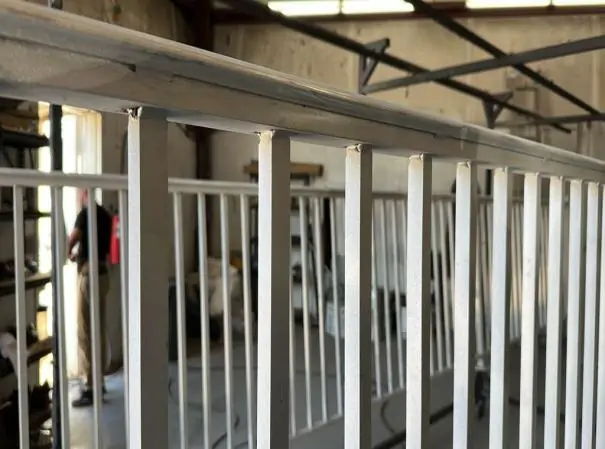
Ein Fertigungsunternehmen in South Carolina, USA, entschied sich für ein wassergekühltes KEMPSON 2000W Handlaserschweißgerät zur Herstellung von Aluminiumzäunen, Geländern sowie Tür- und Fensterkonstruktionen. Die Werkstatt benötigte gleichmäßigere Schweißnähte und weniger Schleifaufwand bei der Bearbeitung von Aluminiumprofilen und Kohlenstoffstahl.
Nach der Inbetriebnahme der Maschine berichtete der Kunde von einer 35–40%igen Steigerung der Schweißeffizienz und einer Reduzierung des Nachbearbeitungsaufwands um etwa 30%. Diese Zahlen spiegeln die Erfahrungen des Kunden mit diesem Projekt wider; die tatsächlichen Ergebnisse hängen vom Material, der Nahtgestaltung, den Einstellungen und dem Produktionsablauf ab.
Fazit
Das richtige Aluminiumschweißverfahren hängt von der Legierung und der Materialstärke, der Nahtgestaltung und der geforderten Schweißnahtqualität ab. WIG-, MIG- und Laserschweißen eignen sich für unterschiedliche Fertigungsanforderungen, wobei Produktionsvolumen und Schweißkonsistenz die Geräteauswahl beeinflussen.
Für Anwendungen, die Laserschweißen erfordern, bietet KEMPSON handgeführte, leistungsstarke und automatisierte Anlagenkonfigurationen an. Kontaktieren Sie das KEMPSON-Team mit Ihren Anforderungen an Aluminiummaterial und Schweißarbeiten, um die Maschinenauswahl zu besprechen und vor dem Kauf Schweißproben zu vereinbaren.

FAQ
Wie kann man als Anfänger am einfachsten Aluminium schweißen?
Das MIG-Schweißen ist im Allgemeinen für Anfänger in der Metallverarbeitung leichter zu erlernen. Das WIG-Schweißen bietet eine bessere Kontrolle über das Schmelzbad, erfordert aber mehr Geschick und Koordination des Schweißers.
Kann Aluminium ohne Schweißdraht geschweißt werden?
Ja. Beim autogenen Schweißen wird kein Zusatzdraht benötigt, sofern die Fügefuge und die Materialstärke geeignet sind. Bei größeren Spaltbreiten oder speziellen Anforderungen an die Fügefuge kann jedoch Zusatzdraht erforderlich sein, um die Schweißnahtbildung zu gewährleisten.
Benötigt man Wechsel- oder Gleichstrom zum Schweißen von Aluminium?
Beim WIG-Schweißen von Aluminium wird üblicherweise Wechselstrom verwendet, um Oberflächenoxide während des Schweißvorgangs zu entfernen. Beim MIG-Schweißen von Aluminium wird in der Regel Gleichstrom mit positiver Elektrode verwendet. Laserschweißen verwendet weder Wechsel- noch Gleichstrom.
Welches Gas wird zum Aluminiumschweißen benötigt?
Reines Argon wird häufig zum WIG-Schweißen von Aluminium verwendet und ist auch beim MIG- und Laserschweißen üblich. Helium oder Argon-Helium-Gemische kommen in ausgewählten Anwendungen zum Einsatz, die eine höhere Wärmeeinbringung erfordern.
Welchen Schweißdraht sollte ich zum Aluminiumschweißen verwenden?
ER4043 wird häufig mit den Aluminiumlegierungen 6061 und 6063 verwendet, während ER5356 weit verbreitet mit den Legierungen 5052 und 5083 eingesetzt wird. Die endgültige Auswahl hängt von der Legierungsverträglichkeit und den Einsatzanforderungen ab.
Wie lassen sich Porosität und Rissbildung beim Schweißen von Aluminium verhindern?
Vor dem Schweißen Öl, Feuchtigkeit und Oxide entfernen. Schutzgasabdeckung prüfen, passenden Schweißdraht auswählen, Wärmeeinbringung kontrollieren und geeignete Nahtvorbereitung verwenden, um Porosität und Rissbildung zu minimieren.
Kann man Aluminium mit einem handgeführten Laserschweißgerät schweißen?
Ja. Handlaserschweißen eignet sich für geeignete Aluminiumlegierungen und -dicken. Die benötigte Laserleistung hängt von der Materialdicke, der Verbindungsart, den Anforderungen an den Einbrand und der Maschinenkonfiguration ab. Vorabtests werden empfohlen.
Welche Faktoren bestimmen das richtige Schweißverfahren für Aluminium?
Die wichtigsten Faktoren sind die Aluminiumlegierung, die Materialstärke, die Geometrie der Verbindung, das Produktionsvolumen und die geforderte Schweißnahtqualität. Auch die Kosten der Ausrüstung, die Qualifikation des Bedienpersonals und die Anforderungen an die Automatisierung beeinflussen die Prozesswahl.