Inhaltsverzeichnis
Einführung
Das Laserschweißen von Aluminium findet aufgrund der steigenden Nachfrage nach Aluminiumkonstruktionen zunehmend Anwendung in der Automobil-, Batterie-, Luft- und Raumfahrtindustrie sowie im Leichtbau. Im Vergleich zu herkömmlichen Schweißverfahren bietet das Laserschweißen einen geringeren Wärmeeintrag, eine kleinere Wärmeeinflusszone und eine höhere Schweißgeschwindigkeit. Dadurch eignet es sich besonders für Anwendungen, die geringe Verformung und ein sauberes Schweißnahtbild erfordern.
Aluminium lässt sich laserschweißen, doch aufgrund seiner hohen Reflektivität und Wärmeleitfähigkeit ist eine präzise Steuerung der Schweißparameter unerlässlich. Dieser Artikel behandelt das Laserschweißverfahren für Aluminium, die wichtigsten Schweißparameter, häufig auftretende Herausforderungen und gibt praktische Tipps zur Verbesserung der Schweißnahtqualität.
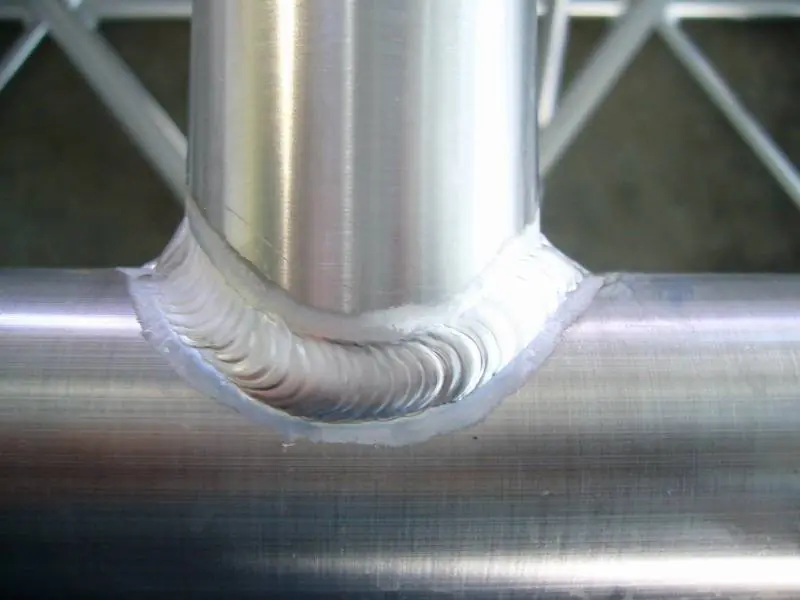
Lässt sich Aluminium laserschweißen?
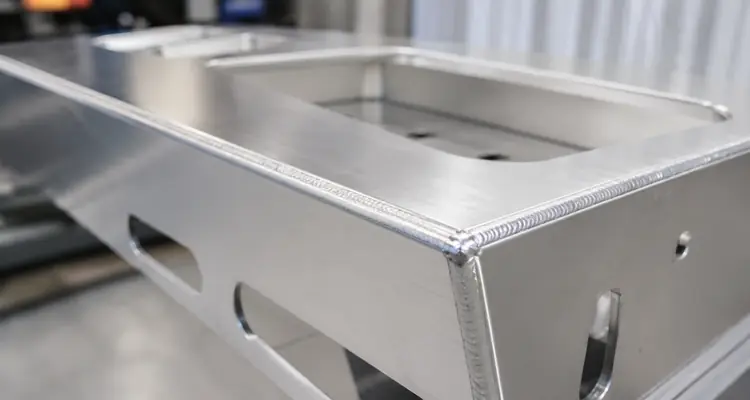
Ja, Aluminium kann mit Lasertechnologie geschweißt werden.
Aluminiumlegierungen finden breite Anwendung beim Laserschweißen, unter anderem bei Automobilteilen, Batteriekomponenten, Luft- und Raumfahrtstrukturen sowie Industrieprodukten. Faserlasersysteme werden häufig zum Aluminiumschweißen eingesetzt, da sie eine hohe Energiedichte und präzise Wärmeregelung ermöglichen.
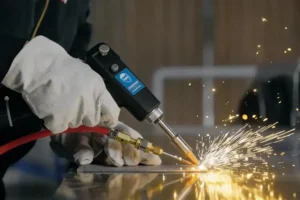
Laserschweißen kann sowohl mit handgeführten als auch mit automatisierten Systemen durchgeführt werden. Handgeführte Laserschweißgeräte eignen sich für Reparaturarbeiten, Kleinserien und flexible Fertigung, während automatisierte Laserschweißsysteme für die Serienfertigung mit gleichbleibenden Schweißanforderungen eingesetzt werden. Die richtige Wahl von Laserleistung, Schweißgeschwindigkeit und Schweißdraht trägt zu einer gleichbleibenden Schweißnahtqualität bei Aluminium bei.
Wie funktioniert das Laserschweißen von Aluminium?
Beim Laserschweißen von Aluminium wird ein fokussierter Laserstrahl eingesetzt, um den Fügebereich aufzuschmelzen und eine Schweißverbindung zwischen den Aluminiumteilen herzustellen. Die Laserenergie erzeugt ein kleines Schmelzbad, das beim Abkühlen eine feste Verbindung bildet.
Laserstrahlerwärmung
Der Laserstrahl wird auf die Aluminiumoberfläche fokussiert und erzeugt so in einem kleinen Bereich hohe Temperaturen. Das Material schmilzt schnell und bildet ein Schmelzbad. Die konzentrierte Wärmezufuhr trägt dazu bei, Verformungen im Vergleich zu herkömmlichen Schweißverfahren zu reduzieren.
Zusatz von Fülldraht (optional)
Bei Verbindungen mit Spalten oder höherem Füllbedarf kann während des Schweißens Schweißdraht zugeführt werden. Der Draht schmilzt im Schmelzbad und erhöht das Schweißvolumen. Je nach Materialstärke und Schweißanforderungen können Ein- oder Zweidraht-Zuführsysteme ausgewählt werden.
KEMPSON bietet Drahtvorschubgeräte an, die mit Laserschweißanlagen kompatibel sind. Produktdetails ansehen: Drahtvorschubgerät für Laserschweißanlagen
Beim Schweißen von Aluminium mit großer Breite und Tiefe ist die Verwendung von Schweißdraht mit geeignetem Durchmesser erforderlich. Informationen zur Auswahl von Schweißdrahtart und -größe finden Sie in: Aluminium-Laserschweißdraht: Legierungsauswahl und Durchmesserleitfaden
Schweißnahtbildung
Während sich der Laser entlang der Fügestelle bewegt, kühlt das geschmolzene Aluminium ab und bildet die Schweißnaht. Schweißparameter wie Laserleistung, Geschwindigkeit, Fokusposition und Drahtvorschubgeschwindigkeit beeinflussen Einbrand, Aussehen und Festigkeit der Schweißnaht.
Beim Laserschweißen von Aluminium wird kontrollierte Laserwärme eingesetzt, um Aluminiumteile zu schmelzen und zu verbinden. Die Schweißqualität hängt von den richtigen Parametereinstellungen und der Auswahl des Schweißzusatzdrahts ab.
Aluminium-Laserschweißverfahren
Schritt 1: Materialvorbereitung
Aluminiumoberflächen weisen eine Oxidschicht mit einem höheren Schmelzpunkt als Aluminium selbst auf. Oxid, Öl und andere Verunreinigungen müssen vor dem Schweißen entfernt werden. Hierfür eignen sich mechanische, chemische oder Laserreinigungsverfahren. Ein ausreichender Fügespalt fördert den Fluss des flüssigen Metalls und verbessert die Schweißqualität.
Schritt 2: Laserparameter auswählen
Laserleistung, Schweißgeschwindigkeit, Fokusposition und Drahtvorschubgeschwindigkeit beeinflussen die Ergebnisse beim Aluminiumschweißen.
- Laserleistung: Wählen Sie die Leistung anhand der Materialstärke und der erforderlichen Eindringtiefe.
- Schweißgeschwindigkeit: Die Schweißgeschwindigkeit beeinflusst die Wärmeeinbringung und den Schweißdurchdringungsgrad.
- Fokusposition: Die Fokusposition verändert die Energieverteilung und die Schweißtiefe.
- Drahtvorschubgeschwindigkeit: Bei Verwendung von Zusatzdraht sollte die Drahtvorschubgeschwindigkeit der Schweißgeschwindigkeit und dem Nahtspalt entsprechen.
Schritt 3: Schweißvorgang
Stellen Sie vor dem Schweißen den Brennerwinkel und den Schutzgasdurchfluss ein. Für das Laserschweißen von Aluminium wird üblicherweise Argon verwendet. Überprüfen Sie während des Schweißens das Schmelzbad und die Schweißnaht, um Probleme wie Poren, Risse und ungleichmäßige Schweißnähte zu vermeiden.
Schritt 4: Schweißnahtinspektion
Nach dem Schweißen sind die Schweißnahtoberfläche, innere Poren, Risse und Verformungen zu prüfen. Querschnittsanalysen und Festigkeitsprüfungen dienen der Kontrolle der Schweißnahtleistung. Korrekte Schweißeinstellungen tragen zur Sicherstellung der Schweißnahtqualität bei.
Parameter für das Laserschweißen von Aluminium
Die Schweißqualität von Aluminium hängt vom Zusammenspiel von Laserleistung, Schweißgeschwindigkeit, Fokusposition, Drahtvorschub und Schutzgas ab. Die geeigneten Parameter variieren je nach Aluminiumlegierung, Materialstärke und Nahtdesign.
| Parameter | Abdeckung | Auswirkungen auf die Schweißqualität |
|---|---|---|
| Laserleistung | 890 W–4 kW | Höhere Leistung erhöht die Einbrandtiefe und die Schweißnahtgröße. Zu hohe Leistung kann zu Spritzern oder Durchbrennen führen. |
| Schweißgeschwindigkeit | 80 mm/s–8.5 m/min | Beeinflusst Wärmeeintrag und Eindringtiefe. Höhere Geschwindigkeiten reduzieren den Wärmeeintrag und tragen zur Verringerung der Porosität bei. |
| Fokusposition | 0 bis ±3 mm | Verändert die Laserenergieverteilung und den Schweißnahtdurchdringungsgrad. Eine korrekte Fokussierung verbessert die Schweißnahtbildung. |
| Drahtvorschubgeschwindigkeit | 3–8 m/min (mit Schweißdraht) | Regelt die Zufuhr des Zusatzwerkstoffs und sollte auf die Schweißgeschwindigkeit und den Nahtspalt abgestimmt sein. |
| Oszillationsfrequenz | 80–160 Hz | Regelt die Wärmeverteilung und die Schweißnahtgröße beim Wobble-Laserschweißen. |
| Schwingungsamplitude | 0 – 5 mm | Beeinflusst die Schweißnahtbreite und den Einbrand. Die richtige Amplitude verbessert die Schweißnahtform. |
| Schutzgasfluss | 15–25 l/min | Schützt das Schmelzbad vor Oxidation und reduziert Schweißfehler. |
Die Auswahl der Parameter hängt von der Aluminiumlegierung, der Materialstärke und den Schweißanforderungen ab. Laserleistung, Geschwindigkeit, Fokusposition und Drahtvorschubeinstellungen müssen gemeinsam angepasst werden, um die erforderliche Schweißqualität zu erzielen.
Empfohlene Laserleistung für das Aluminiumschweißen
Die für das Aluminiumschweißen benötigte Laserleistung hängt von der Materialstärke, der Legierung, der Nahtgestaltung und der Schweißgeschwindigkeit ab. Höhere Leistungen werden für dickere Materialien und größere Schweißnähte verwendet, während niedrigere Leistungen für dünne Aluminiumbleche und Präzisionsteile geeignet sind.
| Materialstärke | Empfohlene Laserleistung | Anwendung |
|---|---|---|
| Dünnes Aluminiumblech | 1000 W–2000 W | Blechteile, Kleinteile, Präzisionsschweißen |
| Aluminium mittlerer Dicke | 2000 W–4000 W | Industrieteile, Strukturkomponenten, allgemeine Aluminiumverarbeitung |
| Dicke Aluminiumplatte | 4000 W–6000 W | Schwere Konstruktionen, große Bauteile, hoher Füllbedarf |
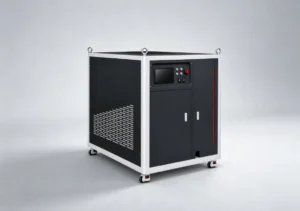
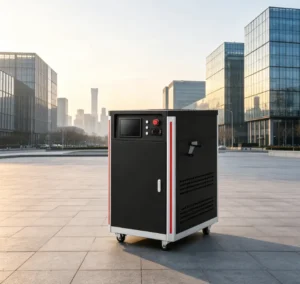
1,000–2,000 W Laserausrüstung
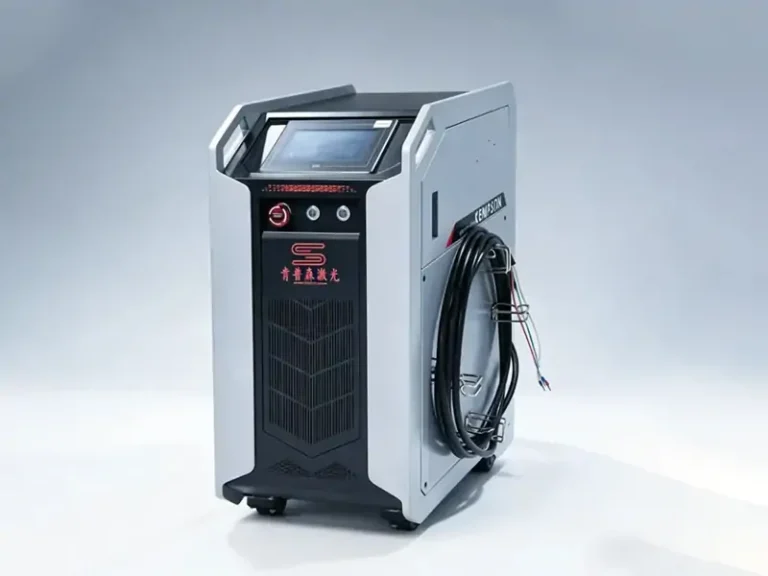
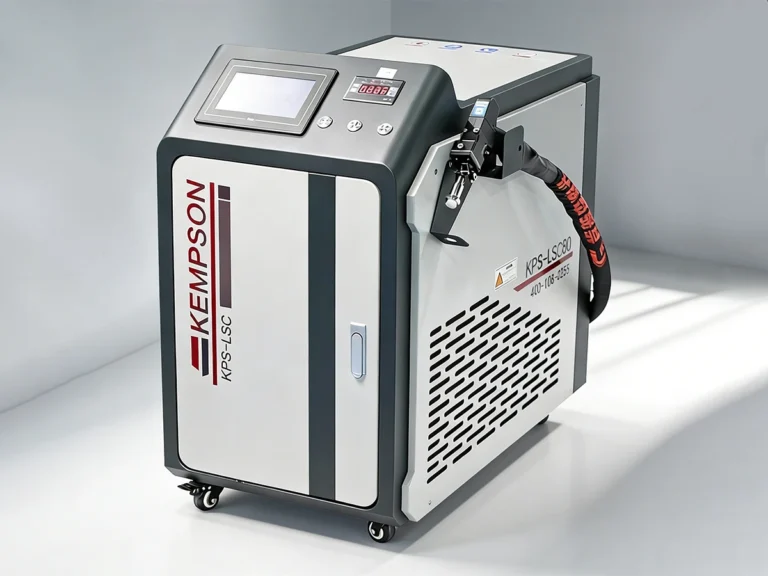
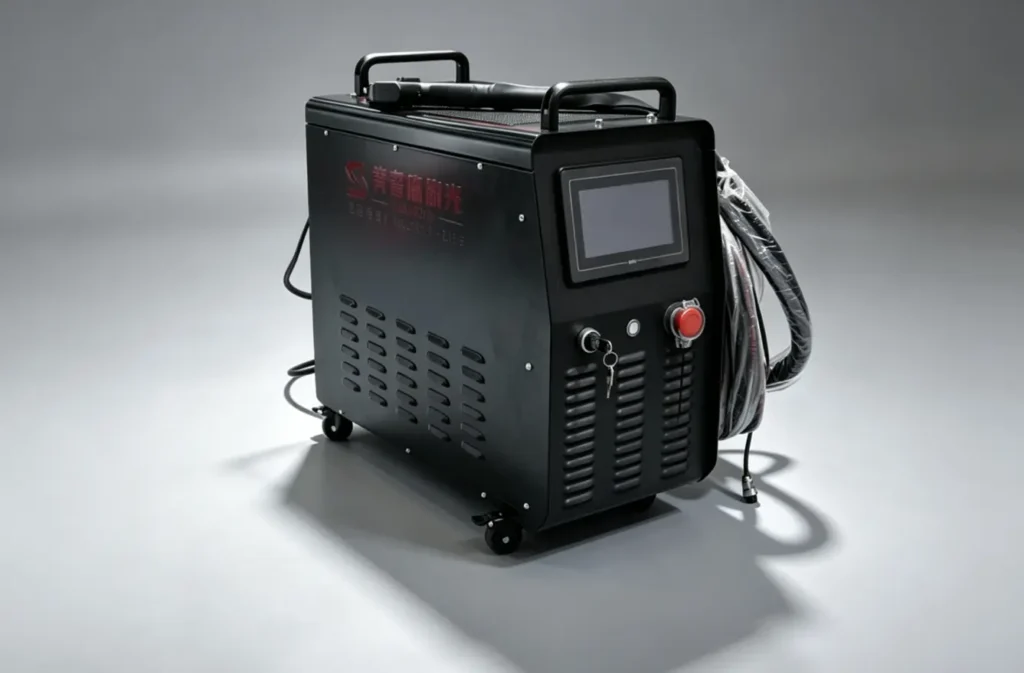
2,000–4,000 W Laserausrüstung
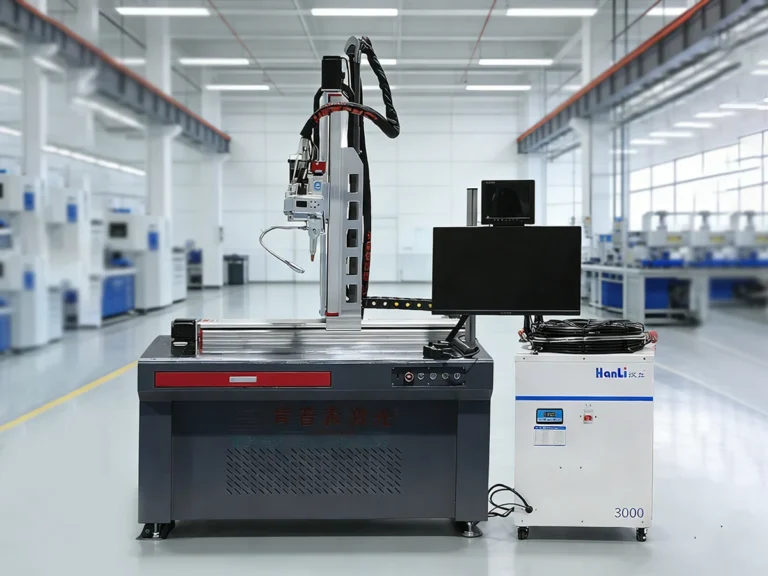
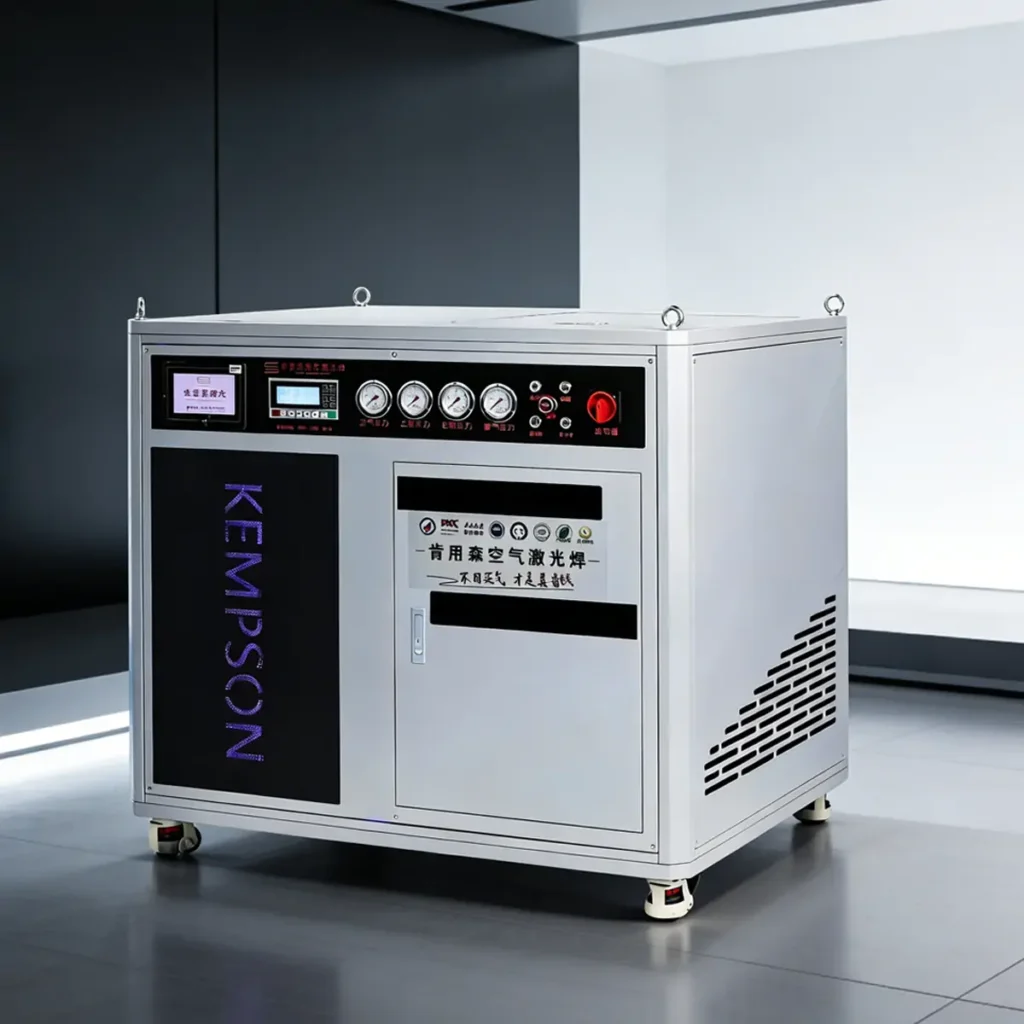
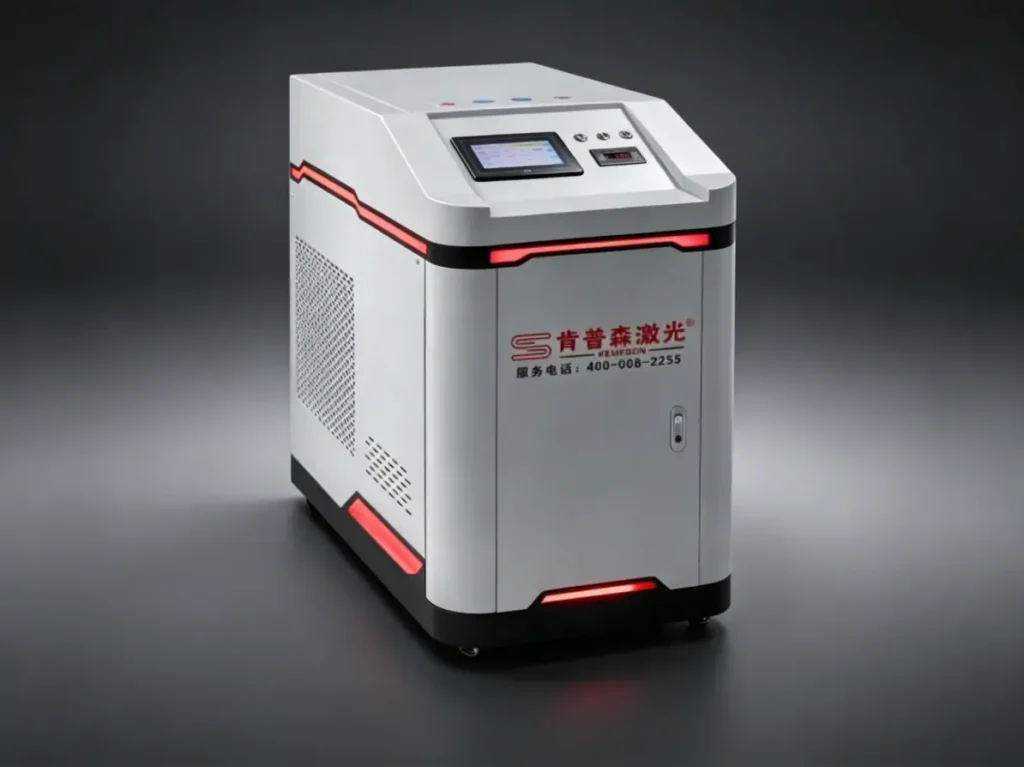
4,000–6,000 W Laserausrüstung
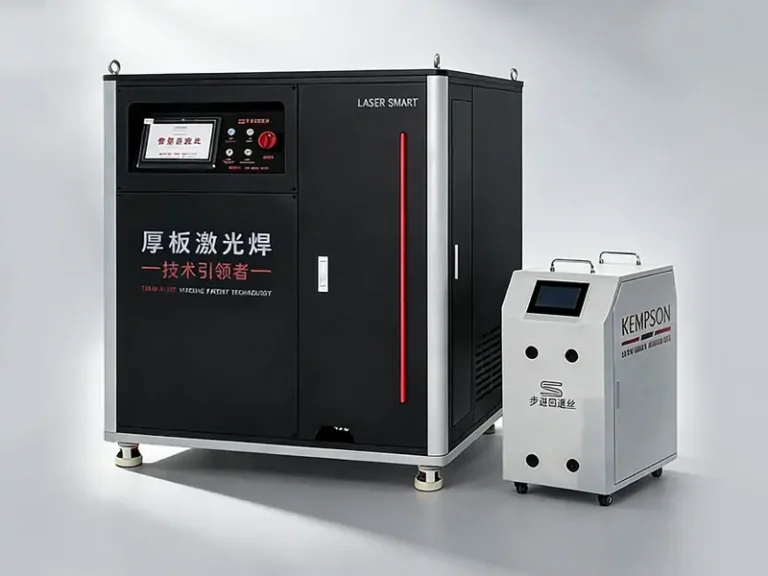
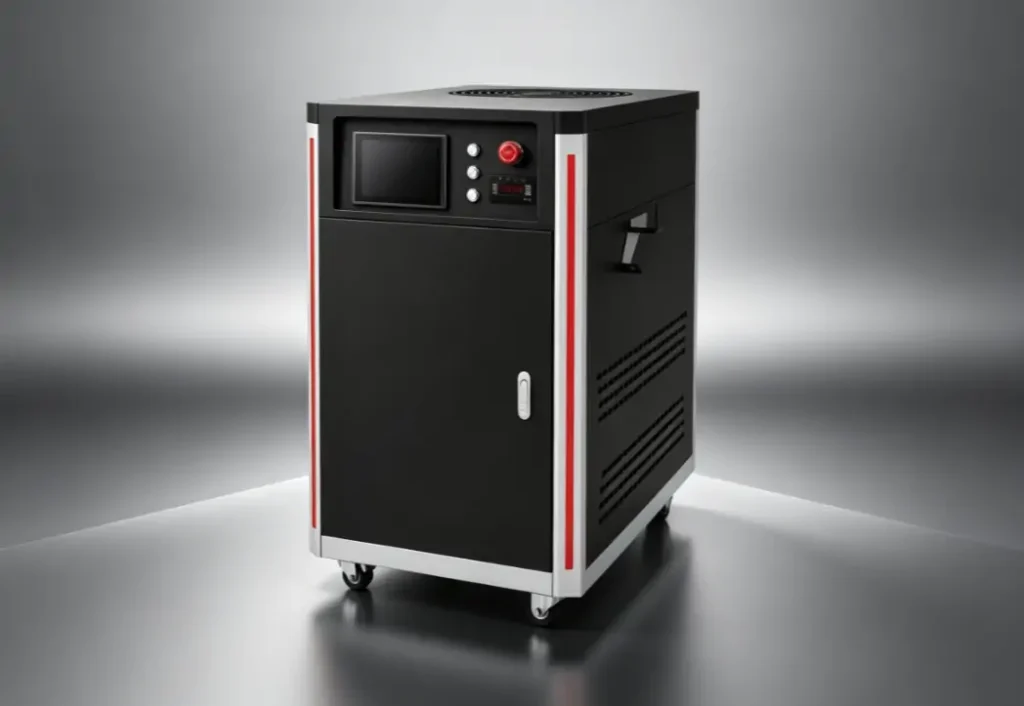
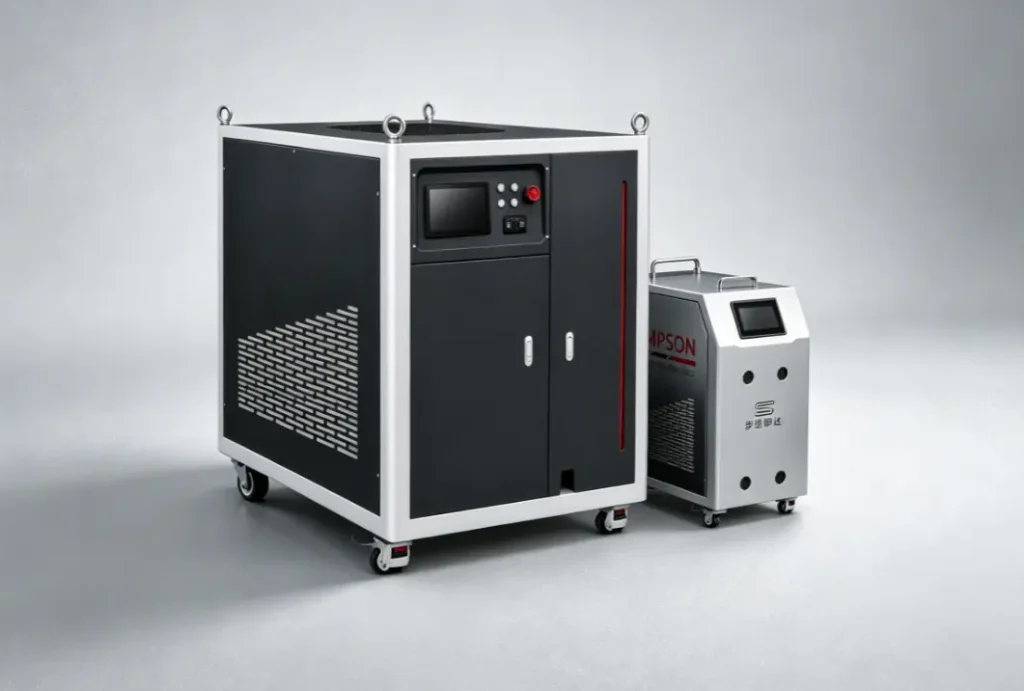
Die Laserleistung muss auf Schweißgeschwindigkeit, Fokusposition und Drahtvorschubparameter abgestimmt sein. Zu hohe Leistung kann zu Durchbrennen und Spritzern führen, während zu niedrige Leistung eine unzureichende Einbrandtiefe zur Folge haben kann.
Häufige Probleme beim Laserschweißen von Aluminium
Das Laserschweißen von Aluminium birgt aufgrund der Materialeigenschaften und der Schweißbedingungen mehrere Herausforderungen, darunter Reflexionsvermögen, Wärmeübertragung und Schweißfehler.
- Hohes Reflexionsvermögen: Aluminium reflektiert Laserenergie leicht, weshalb geeignete Leistungseinstellungen erforderlich sind, um ein stabiles Schmelzen zu erreichen.
- Schnelle Wärmeableitung: Die hohe Wärmeleitfähigkeit führt zu schnellem Wärmeverlust, weshalb die Wärmekontrolle beim Schweißen wichtig ist.
- Porosität: Feuchtigkeit, Verunreinigungen und instabiles Keyhole-Verhalten können Gaseinschlüsse in der Schweißnaht verursachen.
- Heißrissbildung: Einige Aluminiumlegierungen neigen beim Abkühlen zu Rissen, weshalb eine angemessene Wärmezufuhr und die Wahl des Füllmaterials erforderlich sind.
- Instabilität des Schmelzbades: Instabile Schmelzflussströmung kann zu Spritzern und ungleichmäßigen Schweißnähten führen.
- Spaltempfindlichkeit: Große Gelenkspalten können zu einer unzureichenden Füllung und unvollständigen Fusion führen.
- Erweichung der Wärmeeinflusszone: Wärme kann die Festigkeit einiger Aluminiumlegierungen in der Nähe der Schweißnaht verringern.
Das Verständnis dieser Herausforderungen hilft bei der Auswahl der richtigen Lasereinstellungen und Schweißverfahren für verschiedene Aluminiumanwendungen.
Porosität beim Aluminium-Laserschweißen wird nicht durch einen einzigen Faktor verursacht. Wie lässt sie sich verhindern? Weitere Informationen finden Sie unter: Wie lässt sich Porosität beim Aluminium-Laserschweißen reduzieren?
Aluminium ist ein stark reflektierendes Material, und beim Schweißen können verschiedene Defekte auftreten. Spezifische Probleme und deren Vermeidung werden im Artikel „ Probleme beim Laserschweißen von Aluminium: Porosität, Risse und Lösungen“ erläutert.
Probleme beim Aluminiumschweißen gab es schon immer, aber sie sind nicht unvermeidbar. Häufige Probleme und Lösungen beim Faserlaserschweißen finden Sie im Artikel: Faserlaserschweißen von Aluminium: Herausforderungen und Lösungen
Bewährte Verfahren zum Laserschweißen von Aluminium
Die Oberflächenvorbereitung und die Einstellung der Schweißparameter beeinflussen die Qualität der Aluminium-Laserschweißung direkt.
Aluminiumoberfläche vor dem Schweißen reinigen – Oxide, Öl und Oberflächenverunreinigungen vor dem Schweißen entfernen, um Schweißfehler zu reduzieren.
Geeignete Schweißparameter einstellen — Laserleistung, Schweißgeschwindigkeit, Fokusposition und Drahtvorschubgeschwindigkeit entsprechend der Aluminiumlegierung und der Materialdicke anpassen.
Den richtigen Schweißdraht auswählen — Wählen Sie den Schweißdraht anhand des Grundwerkstoffs und der Schweißnahtanforderungen, um die Verbindungsleistung zu verbessern.
Verwenden Sie das richtige Schutzgas – Stellen Sie die richtige Gasart und Durchflussrate ein, um das Schmelzbad während des Schweißens zu schützen.
Passgenauigkeit der Kontrollfuge – Achten Sie auf die richtige Spaltgröße und Bauteilausrichtung, um unvollständige Verschmelzung und mangelhafte Schweißnahtbildung zu vermeiden.
Schweißergebnisse prüfen — Nach dem Schweißen das Aussehen der Schweißnaht, innere Defekte und die Festigkeit der Verbindung überprüfen.
Eine gute Oberflächenvorbereitung, korrekte Parameter und eine ordnungsgemäße Inspektion sind Schlüsselfaktoren für ein zuverlässiges Aluminium-Laserschweißen.
Fehler beim Laserschweißen von Aluminium entstehen häufig durch Unregelmäßigkeiten im Grundwerkstoff und nicht durch die Maschinenleistung. Stabile Schweißnähte erfordern eine präzise Legierungszusammensetzung und enge Materialtoleranzen. Aluminiumplatten und -spulen nach Projektspezifikation finden Sie bei Union Alu.
Handlaserschweißen von Aluminium im Vergleich zu herkömmlichen Schweißverfahren
Sowohl handgeführte Laserschweißverfahren als auch traditionelle Schweißmethoden können zum Schweißen von Aluminium eingesetzt werden, unterscheiden sich jedoch hinsichtlich Wärmeeintrag, Schweißgeschwindigkeit, Bedienung und Schweißnahtbild.
| Vergleich | Handgeführtes Laserschweißen | Traditionelles Schweißen |
|---|---|---|
| Wärmeeintrag | Geringere Wärmeeinbringung durch kleinere Wärmeeinflusszone | Höhere Wärmezufuhr mit größerer thermischer Wirkung |
| Schweißgeschwindigkeit | Höhere Schweißgeschwindigkeit für viele Anwendungen | Langsamere Schweißgeschwindigkeit |
| Deformation | Geringere Verformung an Aluminiumteilen | Stärkere Verformung aufgrund von Wärmestau |
| Aussehen der Schweißnaht | Sauberere Schweißnaht mit weniger Nachbearbeitung | Eine weitere Oberflächenbehandlung kann erforderlich sein. |
| Produktion | Einfachere Bedienung mit kürzerer Einarbeitungszeit | Erfordert höhere Bedienerkenntnisse |
| Anwendung | Geeignet für Aluminiumrahmen, -bleche, -schränke und kleine Konstruktionen | Wird häufig für allgemeine Aluminiumverarbeitungs- und Reparaturarbeiten verwendet. |
Das Handlaserschweißen eignet sich besonders für Aluminiumteile, die geringere Verformung, sauberere Schweißnähte und eine höhere Schweißleistung erfordern. Traditionelle Schweißverfahren werden weiterhin häufig für Anwendungen mit vorhandener Ausrüstung und Standard-Schweißanforderungen eingesetzt.
Gängige Verfahren zum Schweißen von Aluminium sind das WIG-, MIG- und Laserschweißen, die jeweils ihre eigenen Vorteile bieten. Weitere Informationen finden Sie unter: WIG-, MIG- und Laserschweißen für Aluminium: Welches Verfahren ist besser?
Fazit
Das Laserschweißen von Aluminium bietet Vorteile hinsichtlich Geschwindigkeit, Wärmekontrolle und Schweißnahtbild. Der Prozess erfordert jedoch die präzise Steuerung von Schlüsselfaktoren wie Laserleistung, Schweißgeschwindigkeit, Fokusposition, Drahtvorschub und Schutzgas. Das Verständnis der Materialeigenschaften und die Auswahl geeigneter Schweißparameter sind wichtig, um Fehler zu reduzieren und die Verbindungsqualität zu verbessern.
KEMPSON bietet Laserschweißlösungen für Aluminiumanwendungen, darunter handgeführte Laserschweißgeräte und Drahtvorschubsysteme. Dank verschiedener Leistungsoptionen und Vorschubkonfigurationen unterstützt KEMPSON Kunden bei der Bewältigung vielfältiger Aluminiumschweißaufgaben. Kontaktieren Sie uns , um die passende Laserschweißlösung für Ihre Anwendung zu finden.

FAQ
Lässt sich Aluminium laserschweißen?
Ja, Aluminium lässt sich mit Lasertechnologie schweißen. Das Faserlaserschweißen findet breite Anwendung bei Aluminiumlegierungen in Automobilteilen, Batteriekomponenten, Luft- und Raumfahrtstrukturen sowie Industrieprodukten.
Welche Laserleistung wird zum Aluminiumschweißen benötigt?
Die benötigte Laserleistung hängt von der Aluminiumdicke, der Legierung und den Schweißanforderungen ab. Dünne Bleche werden üblicherweise mit Lasern von 1000 W bis 1500 W bearbeitet, während dickere Materialien 3000 W oder mehr Leistung erfordern können.
Welches Gas wird zum Laserschweißen von Aluminium verwendet?
Argon wird häufig beim Laserschweißen von Aluminium verwendet. Es schützt das Schmelzbad vor Oxidation und trägt zur Reduzierung von Schweißfehlern bei.
Ist Laserschweißen von Aluminium besser als WIG-Schweißen?
Laserschweißen bietet im Vergleich zum WIG-Schweißen höhere Schweißgeschwindigkeiten, einen geringeren Wärmeeintrag und weniger Verformung. WIG-Schweißen wird weiterhin für Anwendungen eingesetzt, die traditionelle Schweißverfahren erfordern oder bei denen die Investitionskosten für die Ausrüstung geringer sind.
Welche Aluminiumlegierungen lassen sich laserschweißen?
Gängige lasergeschweißte Aluminiumlegierungen sind die Legierungen der Serien 3000, 5000 und 6000. Die Schweißparameter können je nach Legierungszusammensetzung und Anwendungsfall variieren.
Welche Fehler treten häufig beim Laserschweißen von Aluminium auf?
Häufige Defekte sind Porosität, Heißrisse, Spritzer, unvollständige Verschmelzung und Erweichung der Wärmeeinflusszone. Eine sachgemäße Oberflächenvorbereitung und Parameteranpassung tragen zur Reduzierung dieser Probleme bei.
Können handgeführte Laserschweißgeräte Aluminium schweißen?
Ja, handgeführte Laserschweißgeräte können Aluminium schweißen. Sie eignen sich für Aluminiumbleche, -rahmen, -gehäuse und andere Metallbauteile, die ein flexibles Schweißen erfordern.
Wie kann ich die Qualität des Aluminium-Laserschweißens verbessern?
Reinigen Sie die Aluminiumoberfläche vor dem Schweißen, wählen Sie geeignete Laserparameter, verwenden Sie den richtigen Schweißdraht und das richtige Schutzgas und passen Sie die Schweißeinstellungen entsprechend der Materialstärke und der Nahtgestaltung an.