

目次
イントロダクション
レーザー溶接は、集中的な熱入力、高速溶接、および溶接部の精密な制御といった利点があります。しかし、レーザー溶接の利点と欠点を理解することは不可欠です。なぜなら、制約としては、設備投資額が高いこと、接合部の隙間に敏感であること、材料に依存するプロセス要件、および厳格なレーザー安全管理などが挙げられるからです。
レーザー溶接とTIG溶接またはMIG溶接を比較検討している製造業者にとって、最適な選択は、材料、板厚、接合部の形状、生産量、仕上げ要件、および総運用コストによって異なります。このガイドでは、レーザー溶接のメリットとデメリットを探り、溶接方法を比較し、レーザー溶接が実用的な選択肢となる場合について説明します。
レーザー溶接の利点は何ですか?
レーザー溶接の主な利点は、溶接速度が速いこと、熱入力が集中していること、溶接制御が精密であること、そして自動化に対応していることです。結果は、材料、厚さ、接合部の形状、およびプロセス設定によって異なります。
- 高速溶接:レーザー溶接は、適切なワークピースであれば高速な溶接速度を実現します。実際の速度は、レーザー出力、材料の厚さ、接合部の種類、および溶け込み深さの要件によって異なります。
- 熱入力と歪みの低減:レーザービームはエネルギーを狭い領域に集中させるため、溶接部周辺の熱負荷を低減します。これにより、薄板金属や精密部品における熱影響部と歪みを抑えることができます。
- 高い溶接精度と再現性:集束ビームにより、狭い溶接シームを実現します。安定した治具、正確な位置決め、そして一貫したパラメータにより、生産バッチ全体を通して溶接品質を維持します。
- 溶接後の研削作業の削減:レーザーパラメータを適切に設定することで、スパッタを最小限に抑えた滑らかな溶接シームを実現できます。研削の必要性は、接合部の適合性、表面仕上げ基準、および溶接品質によって異なります。
- 自動化との互換性:レーザー溶接システムは、産業用ロボット、CNC装置、および生産治具と統合できます。プログラム可能なパスにより、バッチ生産における繰り返し溶接サイクルがサポートされます。
- 薄板金属および精密部品:レーザー溶接は、多くの薄板部品、ステンレス鋼製筐体、厨房機器、精密組立品に適しています。適合性は、材料特性、板厚、接合部の設計、および溶け込み深さによって決まります。
レーザー溶接の利点と欠点は、実際の生産要件、設備コスト、接合部の公差、およびレーザー安全対策に基づいて評価されるべきである。
レーザー溶接のデメリットは何ですか?
レーザー溶接の主な欠点としては、高額な装置費用、厳しい接合部公差、材料の制限、そして厳格な安全要件が挙げられる。
- 初期設備費用が高額:費用には、レーザー光源、冷却装置、治具、排煙装置、安全筐体などが含まれます。自動化には、さらに統合費用がかかります。
- 接合部の隙間や位置ずれに対する感度:過度の隙間や位置ずれは、不完全な溶融、溶接部のばらつき、または溶け落ちの原因となります。正確な治具の使用と厳しい部品公差が不可欠です。
- 材料および接合部の設計上の制約:銅やアルミニウムなどの反射性金属は、適切なプロセス設定が必要です。材料の厚さ、熱伝導率、および接合部の形状は、溶接品質に影響を与えます。
- 厳格なレーザー安全要件:レーザー溶接には、適切なビーム遮蔽、安全インターロック、アクセス制御、および適切な眼保護が必要です。ヒュームの除去は、使用する材料と発生するガスによって異なります。
- 熟練したプロセス設定とパラメータ制御:レーザー出力、溶接速度、焦点位置、シールドガス、ワイヤ送給速度は、ワークピースに合わせて調整する必要があります。設定が不適切だと、気孔、スパッタ、または不完全な溶け込みが発生する可能性があります。
- 一部の生産作業におけるコストメリットは限定的:生産量が少ない場合、頻繁な段取り替えが必要な場合、単純な溶接作業の場合、投資に見合わない可能性があります。このような用途では、TIG溶接またはMIG溶接の方がコストを抑えられる場合があります。
これらのレーザー溶接の制約は、加工対象物の要件、生産量、安全対策、および総運用コストを考慮して評価されるべきである。
溶接効果の実演
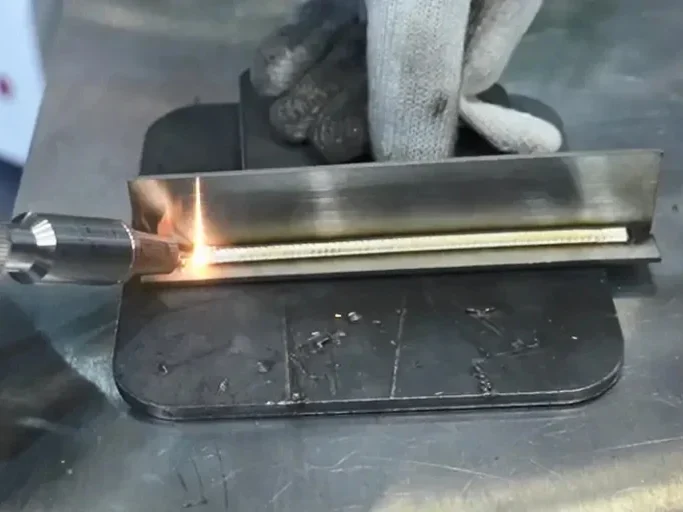
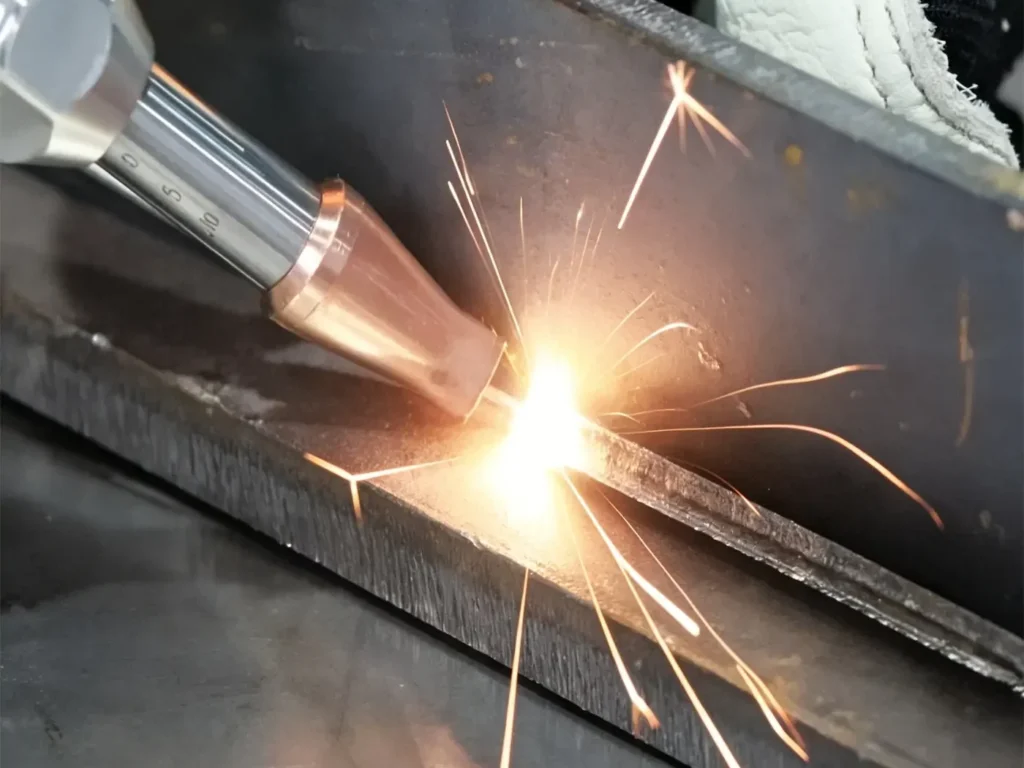
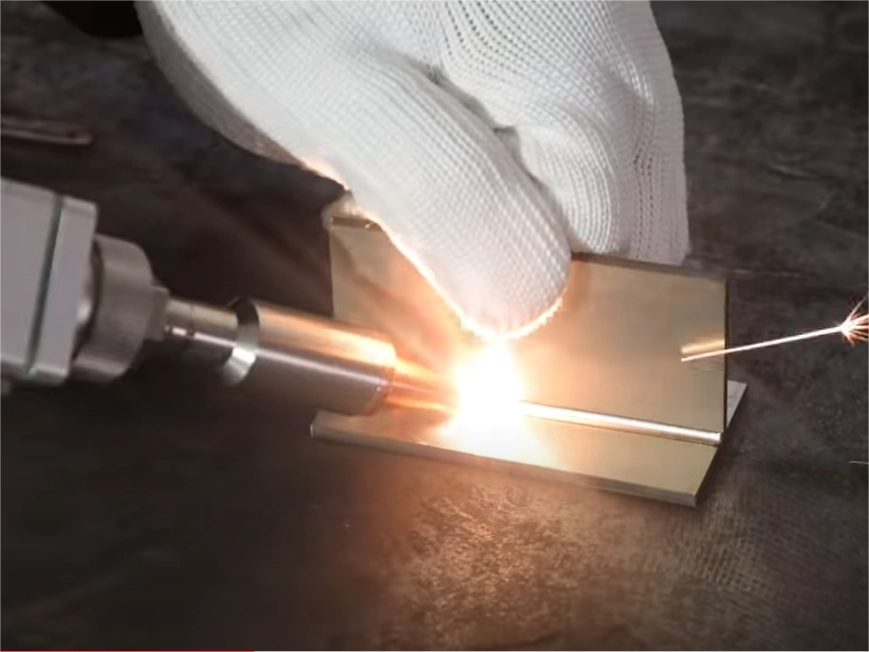
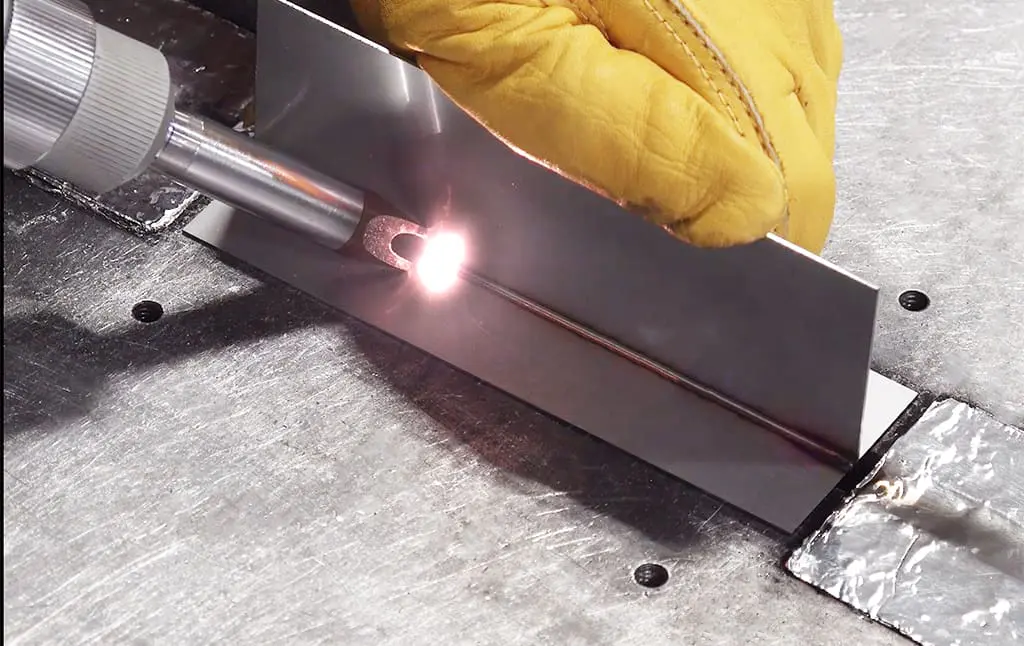
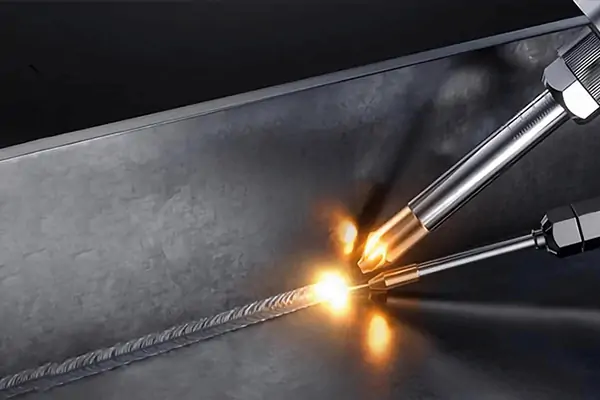
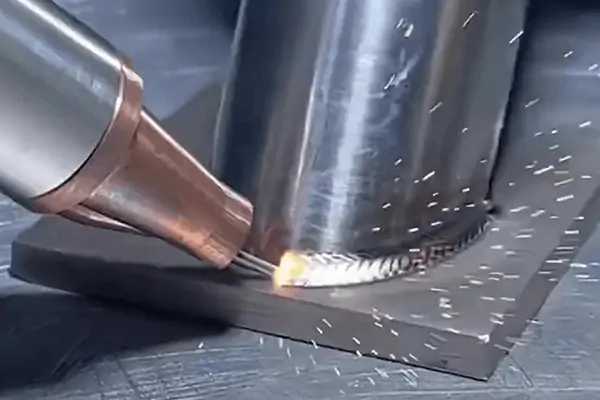
レーザー溶接とTIG溶接およびMIG溶接の比較
レーザー溶接、TIG溶接、MIG溶接のどれを選択するかは、溶接速度、入熱量、接合部の精度、設備コスト、生産量によって決まります。
| 比較要因 | レーザー溶接 | TIG溶接 | MIG溶接 |
|---|---|---|---|
| 溶接速度 | 適切なジョイント上での高速移動 | 一般的に速度が遅く、制御溶接に適している | 連続大量溶接に適しています |
| 入熱 | 適切な条件下で熱影響部が小さい集中エネルギー | オペレーターによる精密な温度制御 | 電流、電圧、および移動速度によって制御されます |
| ジョイントフィットアップ | 正確な位置合わせと厳密な隙間制御が求められる | 適切な技術で様々な関節の状態に対応できます | フィラーワイヤーは、接合部の隙間を埋めることができる。 |
| 設備費 | 初期投資が高い | 一般的に設備コストが低い | 一般的に設備コストが低い |
| オートメーション | ロボットシステムや自動化システムに最適です。 | 適切な機器を使用すれば自動化が可能です。 | 自動生産ラインで広く使用されています |
どの溶接方法を選ぶべきか?
- レーザー溶接:高速生産、精密部品、および接合部の公差を制御した自動溶接に適しています。
- TIG溶接:薄板材、精密な溶接、溶融池の精密な制御が必要な用途に適しています。
- MIG溶接:一般的な加工、厚みのある部品、溶加材と柔軟な接合部を必要とする生産作業に適しています。
実際の性能は、材料、厚さ、接合部の設計、溶接品質要件、および製造条件によって異なります。溶接方法を選択する前に、これらの要素を比較検討してください。
さまざまな溶接方法をより包括的に比較するには、以下の記事を参照してください。
レーザー溶接と従来型溶接:違い、利点、コスト、用途
アルミニウム溶接におけるTIG溶接、MIG溶接、レーザー溶接:どれが優れているのか?
レーザー溶接の費用はいくらですか?
レーザー溶接のコストは、装置の構成、生産要件、および継続的な運用費用によって異なります。購入価格だけでは、溶接にかかる総コストを反映することはできません。
レーザー溶接機の価格に影響を与える要因
機械の価格は、レーザー出力、レーザー光源、冷却システム、ワイヤフィーダー、自動化レベル、安全装置などによって異なります。ロボットの統合や特注治具は、初期投資額に加算されます。
レーザー溶接の運用コスト
操業費用には、電気代、シールドガス代、消耗品費、保守費用、人件費、再加工費が含まれます。実際の費用は、溶接条件、稼働時間、材料の種類、生産効率によって異なります。
投資収益率を評価する方法
レーザー溶接への切り替え前と切り替え後の総運用コストを比較してください。人件費、溶接時間、研削費、再加工費、および機器のメンテナンス費用を含めてください。
回収期間の計算式:回収期間=初期投資額÷年間純節約額
年間純節約額には、追加の運営費と維持費を考慮に入れる必要がある。
| コストファクター | 記録するデータ |
|---|---|
| 初期投資 | 機械、治具、安全システム、設置 |
| 省力化 | 年間節約時間 × 時間当たりの労働コスト |
| 貯蓄の完了 | 研削・研磨コストの年間削減 |
| 再作業による節約 | 修理費と廃棄費の年間削減額 |
| 追加運営コスト | 電気、ガス、消耗品、メンテナンス |
レーザー溶接のコストを現実的に評価するには、実際のワークピースの生産データが必要です。生産量が少ない場合は投資に見合わない可能性がありますが、繰り返し溶接を行い、仕上げ作業の要件を軽減することで、費用対効果を高めることができます。
レーザー溶接はどのような場合に商業的に理にかなうのか?
レーザー溶接は、繰り返し接合が必要な場合、寸法精度が厳しい場合、溶接痕が目立つ場合、または溶接後の仕上げに費用がかかる場合に検討する価値があります。ステンレス鋼製の筐体、厨房機器、板金部品、精密組立品などが、レーザー溶接の一般的な対象です。
TIG溶接やMIG溶接は、少量生産、不規則な形状の部品、広い接合部ギャップ、または溶接速度や仕上げコストが総生産コストにほとんど影響しない作業において、より経済的な選択肢となる可能性がある。
機器を選定する前に、想定される材料、厚さ、接合部の設計、および製造パラメータを用いて、代表的なワークピースの試験を実施してください。溶け込み深さ、溶接外観、歪み、サイクルタイム、および仕上げ作業時間を記録してください。これらの結果を既存のプロセスと比較し、投資が商業的に妥当かどうかを判断してください。
ケンプソン事件が示す
ステンレス鋼部品を専門とするあるメーカーは、当初は従来型のMIG溶接を使用していましたが、手作業による研磨コストが高い(月額約120元)、材料費が高い(月額約50元)、溶接効率が低いなど、多くの課題を抱えていました。さらに、溶接部品1個あたりの作業時間は平均45分で、1日の有効作業時間はわずか6時間でした。レーザー溶接を導入したところ、これらの問題は容易に解決され、溶接効率が大幅に向上し、人件費が大幅に削減され、溶接品質も向上しました。[事例を見る]
KEMPSON社製レーザー溶接機の選び方
レーザー溶接の性能は、材料の厚さ、接合部の設計、溶接深さ、および生産要件によって異なります。KEMPSONは、1,000Wから6,000Wまでの出力範囲で、ワイヤ送給方式、ビームオプション、および多機能処理システムを備えたレーザー溶接機を提供しており、さまざまな産業用途に対応します。
レーザー出力を材料と厚さに合わせて調整する
必要なレーザー出力は、基材、板厚、接合部の種類、溶け込み深さ、溶接速度によって異なります。KEMPSONは、メーカーが機械構成を選択する前に、これらの要素を評価するお手伝いをします。
レーザー溶接出力の選択
| 材料 | 選択に関する考慮事項 | 利用可能な電源オプション |
|---|---|---|
| ステンレス鋼 | 板厚、継ぎ目の外観、浸透度、歪み | 1,000W~6,000W |
| 炭素鋼 | 厚さ、貫入深さ、移動速度、および接合部の準備 | 1,000W~6,000W |
| アルミ | 合金の種類、反射率、熱伝導率、および接合部の形状 | アプリケーション依存の設定 |
適切な出力範囲は、実際の加工対象物と溶接要件によって異なります。最終的な機器選定の前に、溶接テストを実施することをお勧めします。
推奨装備
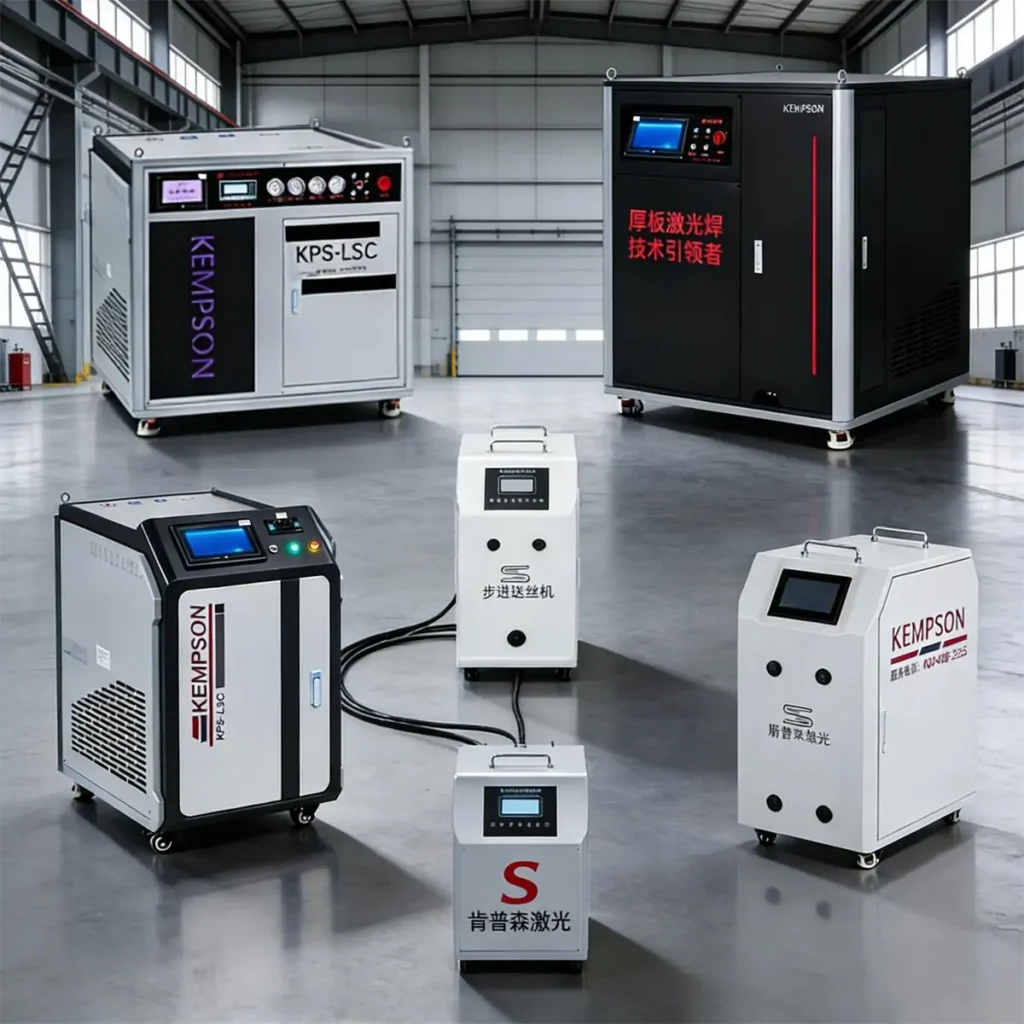
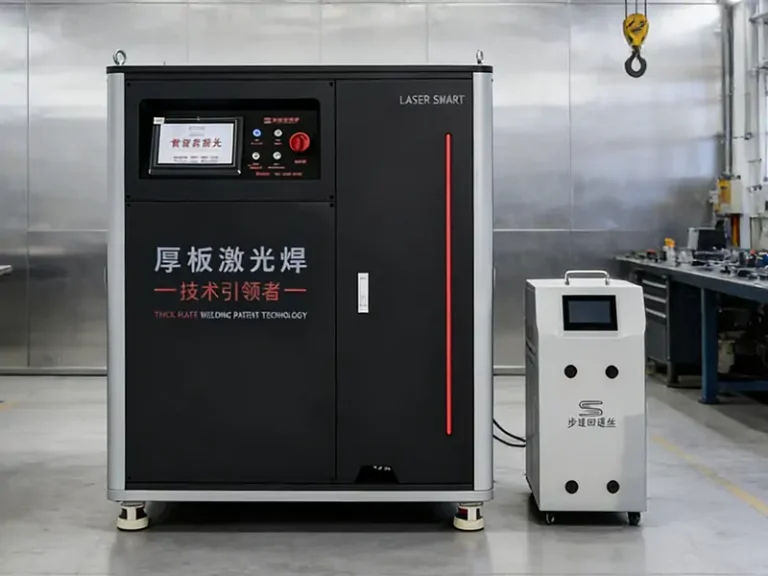
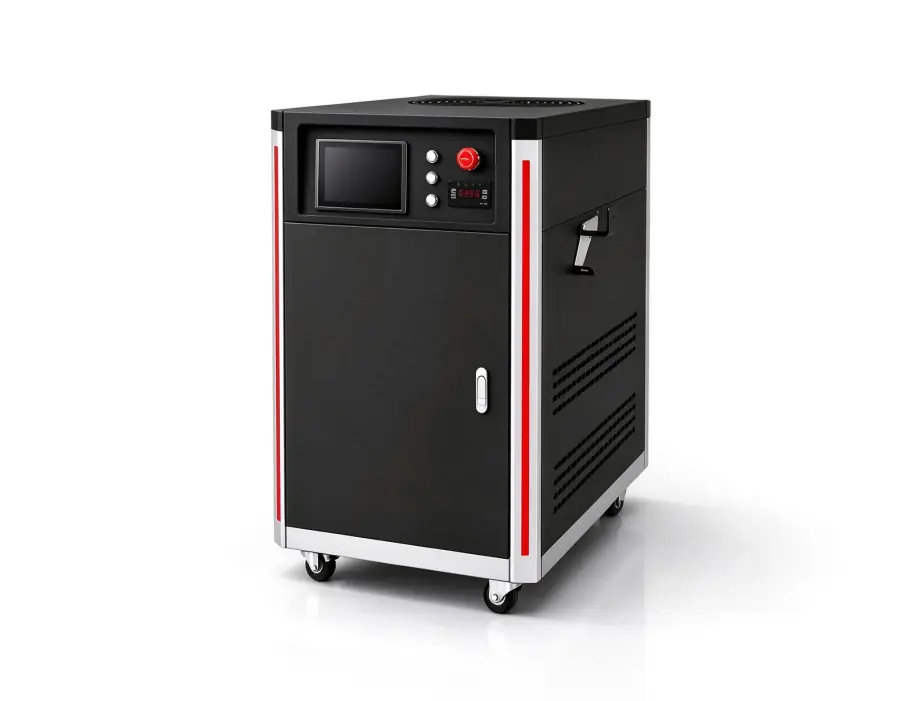
ワイヤ送給機能と処理機能を設定する
接合部の隙間、溶加材の必要量、溶接部の外観、および製造方法は、機械の構成に影響を与えます。KEMPSONは、ワイヤフィーダー、デュアルビーム構成、または多機能加工システムが用途に適しているかどうかを評価できます。
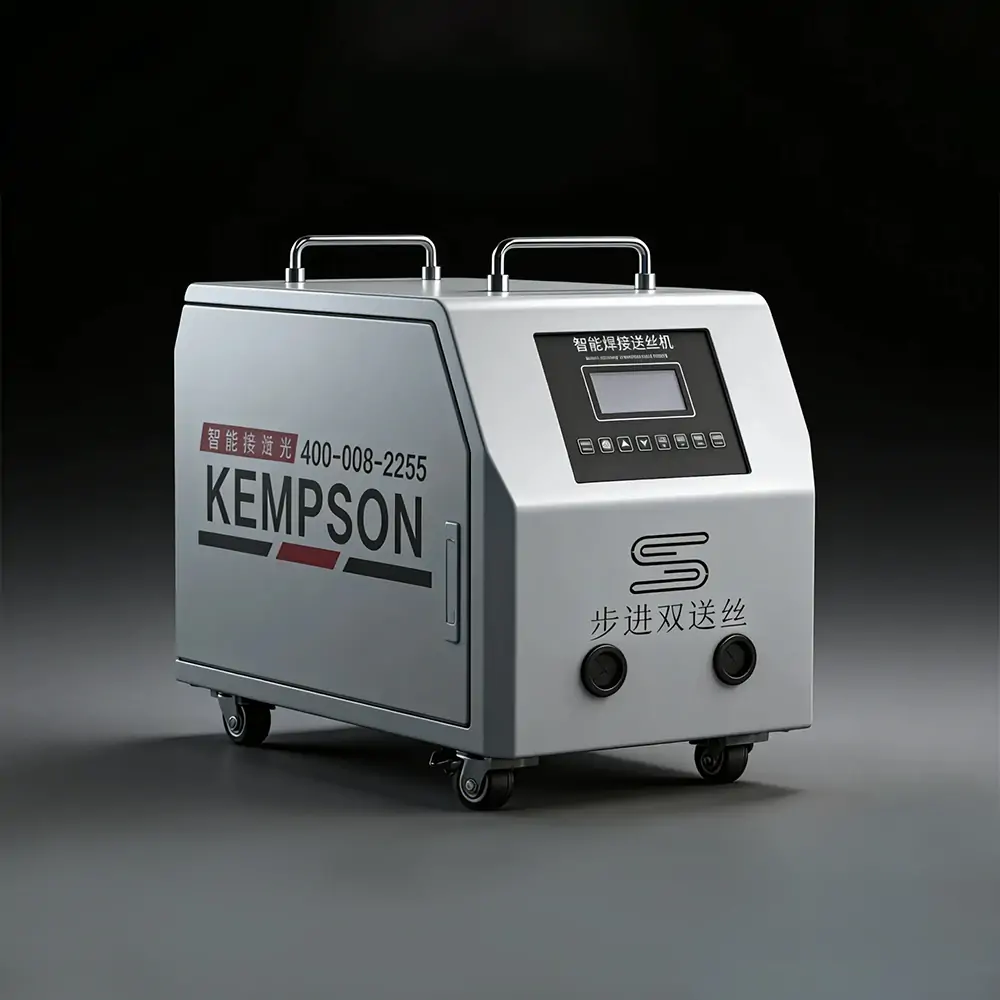
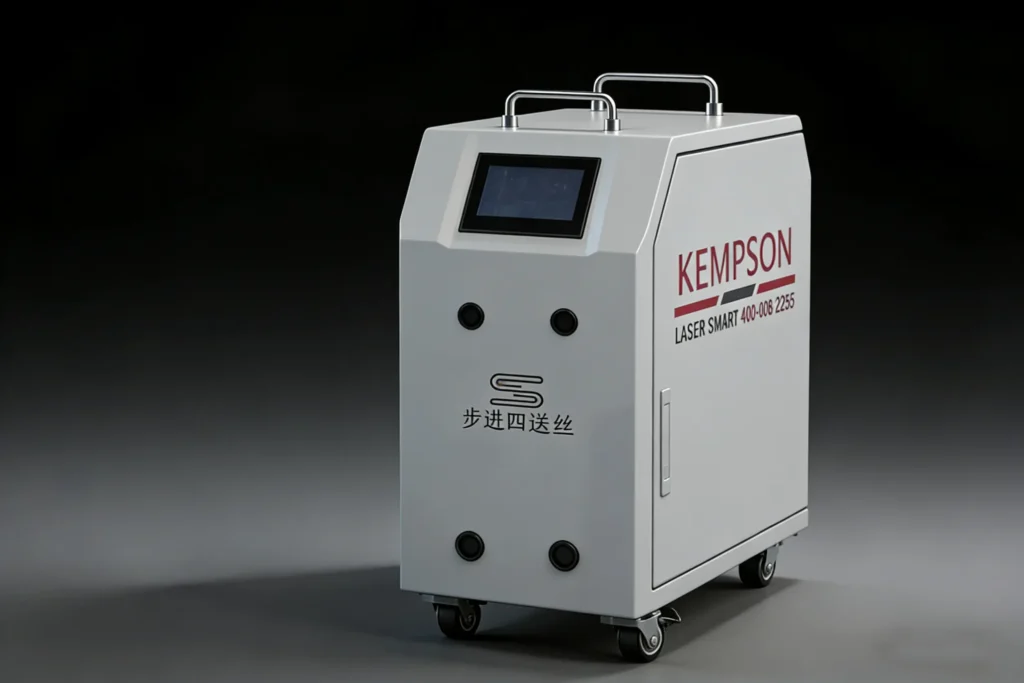
設定オプション
| アプリケーションに関する考慮事項 | |
|---|---|
| ワイヤーフィーダー | 溶加材または追加の溶接材料を必要とする接合部 |
| デュアルビームレーザー溶接 | 中央ビームとリングビームを個別に制御する必要がある用途向け |
| 多機能レーザーシステム | 溶接および特定の洗浄または切断作業を含む生産作業 |
| カスタマイズされたセットアップ | 特定のワークピース寸法、接合部設計、および生産条件については、 |
ワイヤフィーダーは、大きな隙間を埋めるために溶加材を必要とする溶接用途向けに設計されています。使用するワイヤの本数、パラメータ設定、ワイヤ径はすべて、用途に応じて選択する必要があります。詳細については、以下の記事をご覧ください。
レーザー溶接におけるシングルワイヤ送給方式とデュアルワイヤ送給方式:その違いとは?
レーザー溶接ワイヤ送給速度:適切なパラメータの設定方法
レーザー溶接用溶接ワイヤの選び方:材質、直径、用途
KEMPSONソリューションをご覧ください
- デュアルビームレーザー溶接機 — 要求の厳しい溶接用途向けに、センタービームおよびリングビームの構成を検討する。
- 4-in-1 レーザー溶接機 溶接、洗浄、切断、溶接部洗浄の機能を兼ね備えています。
ワークピースの溶接テストを依頼する
機械の仕様だけでは、特定の部品の溶接品質を確定することはできません。KEMPSONは、用途の詳細を確認し、必要に応じて溶接試験を実施します。試験結果は、レーザー出力、プロセスパラメータ、ワイヤ送給、および装置構成について議論するための実践的な根拠となります。
準備すべき情報
- 材質:ステンレス鋼、炭素鋼、アルミニウム、銅、またはその他の合金。
- 板厚:接合される各部品の実際の厚さ。
- 接合部の設計:突き合わせ接合、重ね合わせ接合、フィレット接合、またはその他の接合形状。
- 加工物の写真:部品、接合部、および現在の溶接結果の鮮明な画像。
- 生産要件:目標生産量、溶接長さ、稼働時間、および仕上がりに関する期待値。
評価の仕組み
- 加工物の詳細情報を送信してください。材質、厚さ、接合部の写真、および生産目標をお送りください。
- 申請内容を確認する ― 電力範囲、ワイヤ送給要件、および適切なプロセス構成について話し合う。
- 溶接試験を実施する — 該当する場合は、合意された試験条件下でサンプルを評価する。
- 結果を確認する — 溶け込み具合、溶接部の外観、歪み、および処理時間を調べます。
- 機器選定について話し合う — 試験結果と生産要件に基づいて、提案する機械構成を定義する。
結論
レーザー溶接は、多くの精密加工や反復生産作業に適しています。溶接方法を選択する際には、設備コスト、接合部の精度、材料特性、安全要件などを考慮する必要があります。最適なソリューションは、加工対象物、溶接品質要件、生産量、および運用予算によって異なります。
KEMPSONは、ワイヤ送給方式、デュアルビーム方式、多機能構成など、1,000Wから6,000Wまでのレーザー溶接機を提供しています。お客様の材料の種類、板厚、接合部の写真、生産要件をお知らせいただければ、最適な溶接機のご提案や、用途に合わせた溶接テストの手配をいたします。お気軽にお問い合わせください。
レーザー溶接機器の推奨やプロジェクトに関するご相談は、KEMPSONまでお問い合わせください。
FAQ
レーザー溶接の主な利点は何ですか?
レーザー溶接は、高速な溶接速度、集中した熱入力、狭い溶接幅、そして自動生産との互換性といった特長を備えています。適切なワークピースであれば、熱による歪みや溶接後の研削作業を軽減できます。結果は、材料、板厚、接合部の設計、およびプロセスパラメータによって異なります。
レーザー溶接の欠点は何ですか?
主な制約としては、高額な装置コスト、厳しい接合精度、材料に依存するプロセス設定、そして厳格なレーザー安全管理が挙げられます。パラメータの誤りや接合部の隙間が大きすぎると、気孔、不完全な溶融、または溶断が発生する可能性があります。また、装置のセットアップにはレーザー溶接プロセスに関する知識が必要です。
レーザー溶接はTIG溶接より優れていますか?
レーザー溶接は、高速生産、精密部品、および熱による歪みを最小限に抑える必要がある用途に適しています。TIG溶接は、溶融池を細かく手動で制御できるため、精密な加工に適しています。どちらを選択するかは、接合部の形状、材料の厚さ、溶接部の外観、生産量、および予算によって決まります。
レーザー溶接はMIG溶接より優れていますか?
レーザー溶接は、適切な接合部であれば、より速い溶接速度、狭い溶接幅、低い入熱量といった利点があります。MIG溶接は幅広い加工に対応でき、溶加材を用いることで接合部の隙間をある程度埋めることができます。生産量、接合部の準備、材料の厚さ、仕上げコストなどが、溶接方法の選択に影響を与えます。
レーザー溶接はアルミニウムやステンレス鋼に適していますか?
はい。レーザー出力、焦点位置、移動速度、シールドガス、接合部の設計が材料に適していれば、レーザー溶接でアルミニウムとステンレス鋼を接合できます。アルミニウムは反射率と熱伝導率が高いため、適切なプロセス制御が必要です。材料のグレードと厚さは、溶接試験によって評価する必要があります。
レーザー溶接は金属部品間の隙間を埋めることができるか?
レーザー溶接は、適切な条件下であれば、限られた接合ギャップに対応できますが、ギャップが大きすぎると、溶融不良、溶接部の不安定化、または溶け落ちの原因となります。溶加材を使用することで、ある程度のギャップを補うことができます。許容できるギャップは、材料の厚さ、接合部の形状、ワイヤ送給設定、および溶接パラメータによって異なります。
レーザー溶接は運用コストが高いですか?
運転コストには、電気代、シールドガス代、消耗品費、メンテナンス費、人件費、および必要な仕上げ加工や再加工費が含まれます。部品1個あたりの総コストは、溶接速度、生産量、設備稼働率によっても変動します。研削作業の削減やサイクルタイムの短縮は、運転コストの一部を相殺するのに役立ちます。
レーザー溶接は、小規模製造業者にとって投資に見合う価値があるのだろうか?
レーザー溶接は、反復生産部品、精密板金加工部品、または一貫した目に見える継ぎ目が必要な部品を製造する小規模メーカーにとって有益です。生産量が少なく、切り替え頻度が高く、溶接作業が単純な場合は、TIG溶接またはMIG溶接の方が適しているかもしれません。サンプルテストと部品あたりの総コストの比較は、投資判断の実際的な根拠となります。







