目次
イントロダクション
レーザービーム溶接とは? レーザービーム溶接とは、高出力レーザービームを用いて熱を発生させ、金属部品を接合する溶接プロセスです。レーザービームをワークピースの狭い領域に集束させることで、材料を溶融させ、溶接シームを形成する集中熱源を作り出します。従来の溶接方法と比較して、レーザービーム溶接は、より高い精度、より速い溶接速度、より低い熱入力、そしてより少ない変形を実現できるため、溶接品質と生産効率が重要な用途に適しています。
本稿では、レーザービーム溶接の仕組みについて、レーザーと材料の相互作用プロセス、溶接モード、利点、材料適合性、産業用途などを含めて解説します。また、レーザービーム溶接と従来の溶接方法の違い、レーザー溶接機を選ぶ際に考慮すべき重要なポイントについても説明します。このガイドは、この溶接技術を理解したいエンジニア、製造業者、購入者にとって、実践的な概要を提供します。
レーザービーム溶接とは何ですか?
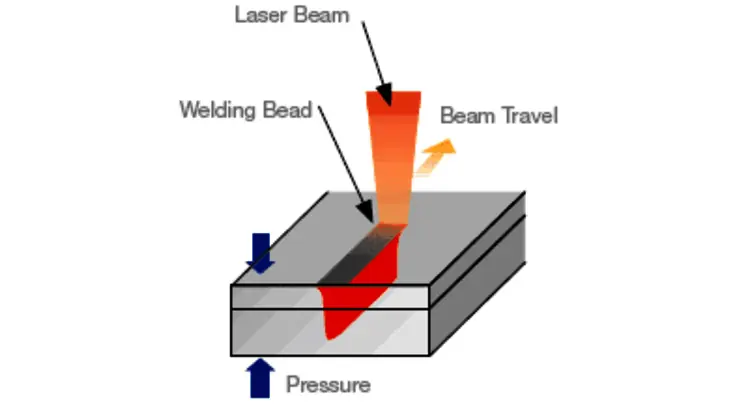
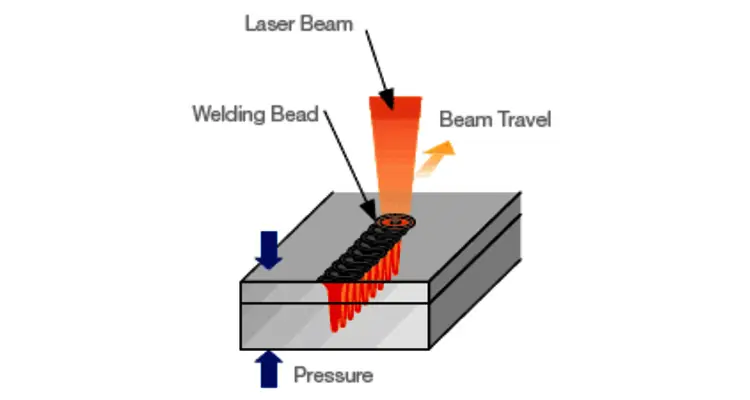
レーザービーム溶接とは? レーザービーム溶接は、集束されたレーザービームを用いて熱を発生させ、溶接箇所を溶融させる金属接合プロセスです。レーザーエネルギーはワークピースの表面に直接照射され、接合する部品間に小さな溶融池を形成します。冷却後、溶融した材料は連続した溶接シームを形成します。レーザービームは材料に直接接触しないため、このプロセスは正確な熱入力と溶接箇所のより優れた制御を可能にします。
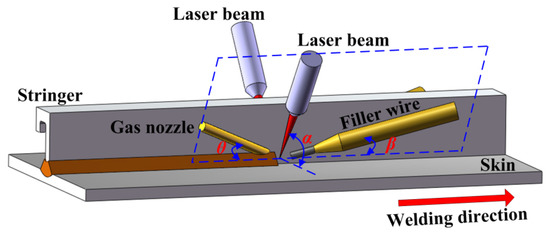
レーザービームの高い出力密度により、レーザー溶接は、従来の多くの溶接方法よりも熱影響部を小さく抑えながら、深い溶け込みを持つ狭い溶接シームを形成できます。レーザー出力と材料の厚さに応じて、溶接深さは薄板用途から工業生産における数ミリメートル以上まで対応可能です。レーザービーム溶接は、ステンレス鋼、炭素鋼、アルミニウム、銅、その他の金属に広く使用されています。
レーザービーム溶接はどのように機能するのですか?
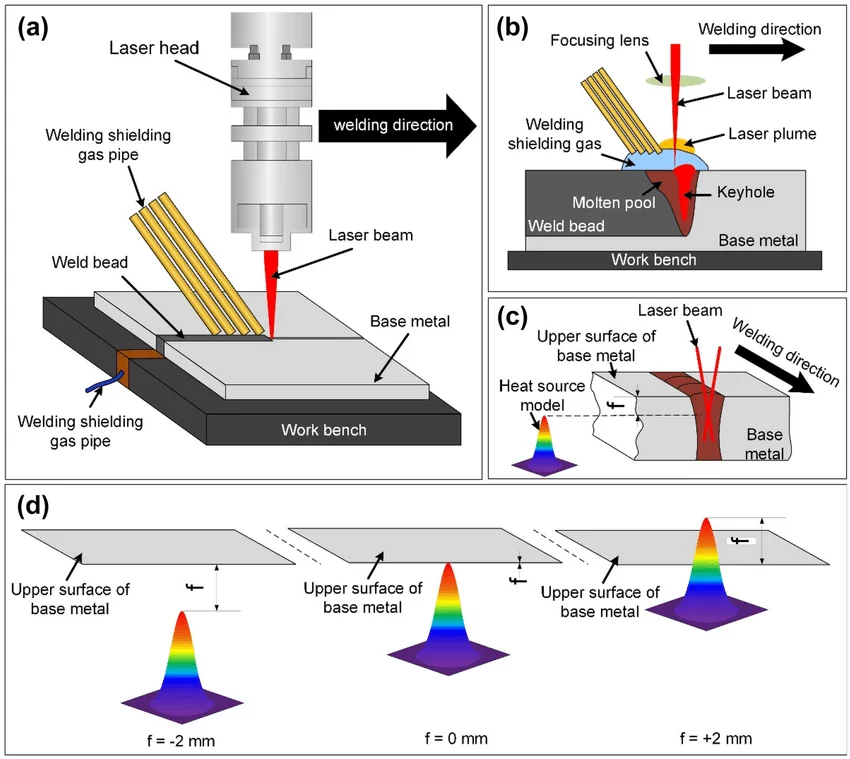
レーザー溶接は、集束されたレーザービームを用いて光エネルギーを熱エネルギーに変換する原理に基づいています。レーザー光源は高エネルギービームを生成し、光ファイバーを通して溶接箇所に集束させます。材料がレーザーエネルギーを吸収すると、温度が急速に上昇して溶融池が形成されます。冷却後、溶融した材料は凝固し、強固な溶接部が形成されます。
レーザー光は通常、直径5mm以下の小さなスポットに集束され、溶接領域に熱を集中させます。このように熱入力を制御することで、熱影響部が縮小し、変形が最小限に抑えられるため、レーザー溶接は精密溶接に適しています。
レーザービーム生成
レーザー光源は、溶接の熱源として使用される高エネルギービームを生成する。
ビーム透過と集束
レーザー光は光ファイバーを通して伝送され、溶接ヘッドによって溶接箇所に集束される。
材料の溶解
集束されたレーザーエネルギーによって基材が溶融し、溶融池が形成される。必要に応じて溶加材を添加することができる。
溶接部の形成
溶融金属は冷却・凝固し、連続した溶接継ぎ目を形成する。
レーザー溶接の仕組みについてより詳しく知りたい場合は、「レーザービーム溶接の仕組み」という記事をご覧ください。
レーザービーム溶接の種類
レーザービーム溶接方法は、レーザーエネルギー分布、溶接機構、および生産要件に応じて多岐にわたる。実用上一般的な方法としては、伝導溶接、キーホール溶接、連続波溶接、パルスレーザー溶接、デュアルビームレーザー溶接、およびレーザーハイブリッド溶接などが挙げられる。
伝導モードレーザー溶接
伝導溶接は、材料表面から深層部への熱伝達を利用する。レーザーエネルギーは蒸気空洞を発生させることなく表面を溶融させるため、浅く滑らかな溶接部が得られる。
この方法は、薄い金属板、精密部品、および低い熱入力が求められる部品によく用いられます。
キーホール(深部浸透)レーザー溶接
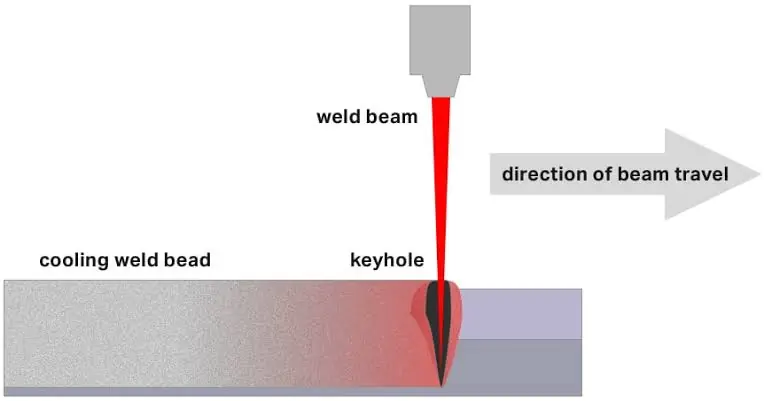
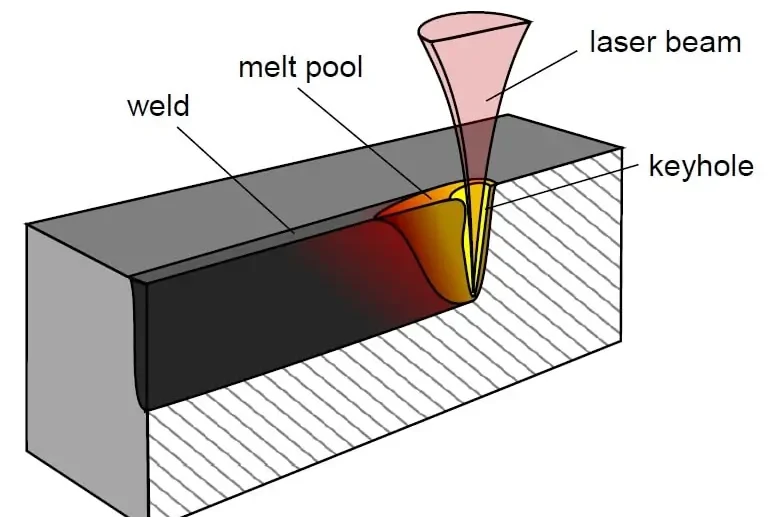
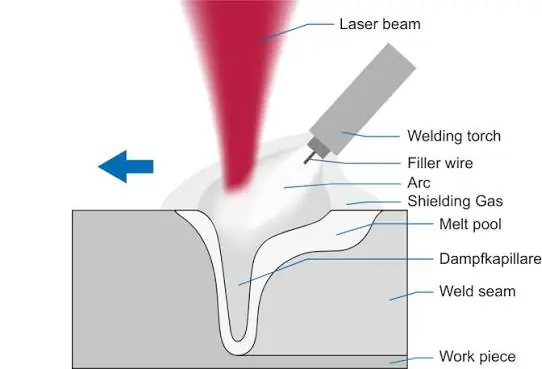
キーホール溶接は、レーザー出力密度が十分に高く、材料が蒸発して溶融池内部に小さなキーホールが形成される場合に発生します。レーザービームはワークピースの奥深くまで浸透し、浸透深さの深い狭い溶接部を形成します。
自動車部品、バッテリー部品、航空宇宙構造物、および厚手の金属材料によく使用されます。
連続波レーザー溶接
連続波レーザー溶接は、安定した溶接プロセスを維持するために連続的なレーザー出力を使用します。長い溶接シーム、均一な品質、および連続生産が求められる用途に適しています。
代表的な用途としては、金属加工、自動車製造、工業部品の溶接などが挙げられる。
関連ページ:金型修理におけるQCWレーザー溶接の理解
パルスレーザー溶接
パルスレーザー溶接は、短いパルスでエネルギーを供給するため、溶接時の熱入力をより細かく制御できます。周囲への熱の影響を軽減できるため、小型部品や熱に弱い部品の溶接によく用いられます。
一般的な用途としては、電子機器、医療機器、精密金属部品などが挙げられる。
関連ページ:連続レーザー溶接とパルスレーザー溶接の違いとは?
デュアルビーム/コアリングレーザー溶接
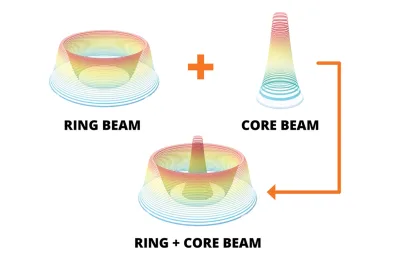
デュアルビームレーザー溶接は、中心ビームとリングビームといった2つのレーザーエネルギー分布を組み合わせた溶接方法です。中心ビームは溶け込み深さを向上させ、リングビームは溶融池の安定化と溶接の一貫性向上に役立ちます。
この技術は、より高いプロセス安定性が求められるアルミニウム、銅、ステンレス鋼、および中厚板の溶接に特に適しています。
関連製品:
レーザーハイブリッド溶接
レーザーハイブリッド溶接は、レーザー溶接とMIG/MAG溶接やTIG溶接などのアーク溶接を組み合わせたものです。レーザーは深い溶け込みと高速溶接を実現し、アークは隙間の充填性と接合部の適合性を向上させます。
造船、重機、自動車製造、大型金属構造物などの分野で広く用いられている。
優位性
- 高い溶接精度:レーザービームを特定の溶接領域に集束させることで、溶接位置、溶接幅、溶け込み深さを正確に制御できます。厳しい溶接要件が求められる部品の溶接に最適です。
- 熱影響部が小さい:レーザーエネルギーが溶接点に集中するため、周囲への熱伝達が抑制されます。そのため、溶接後のワークピースの熱変形が少なくなります。
- 高速溶接プロセス:レーザービームの高いエネルギー密度により材料が素早く溶融し、連続生産における溶接時間を短縮します。
- 溶接部の外観がきれい:レーザー溶接は、スパッタが少なく、表面が滑らかな細い溶接ビードを実現します。多くの用途において、追加の研削や仕上げ作業を削減できます。
- 自動化との互換性:レーザー溶接装置は、プログラムされた溶接プロセスや連続生産のための自動化された生産ラインに統合できます。
- 材料の柔軟性:レーザービーム溶接は、ステンレス鋼、炭素鋼、アルミニウム、銅、その他の金属の加工が可能です。溶接パラメータは、材料の種類と厚さに応じて調整できます。
レーザービーム溶接と従来型溶接の比較
レーザー溶接と従来型溶接の主な違いは、熱入力と溶接制御にあります。レーザー溶接は集束レーザービームを用いて狭い範囲を加熱するのに対し、TIG溶接やMIG溶接といった従来型溶接は、より広い加熱範囲を持つアーク熱源を使用します。この違いは、溶接精度、変形、生産速度、および適用分野に影響を与えます。
| 比較 | レーザービーム溶接 | 伝統的な溶接 |
|---|---|---|
| 入熱 | 熱影響部が小さい集中熱 | より広い加熱領域で、より大きな熱効果を発揮 |
| 溶接精度 | 溶接幅と溶け込み深さを高精度に制御 | オペレーターの経験により依存する |
| 溶接速度 | 連続生産のためのより高速なプロセス | 複雑な溶接作業では一般的に時間がかかる |
| 溶接品質 | 溶接部が狭く、スパッタや後処理が少ない | さらなる表面処理が必要になる場合があります |
| 材料アプリケーション | ステンレス鋼、アルミニウム、銅、精密部品に適しています。 | 一般的な金属加工に広く使用されています |
| オートメーション | 自動化された生産システムとの統合が容易です。 | 自動化は設備とプロセスに依存する |
| 費用 | 大規模生産では設備投資額が高く、加工コストが低い。 | 初期費用は低いが、労働力の関与度は高い。 |
レーザービーム溶接は、高精度、低変形、安定した溶接品質が求められる用途に主に用いられます。一方、従来型の溶接は、大型構造物、補修作業、設備要件の低いプロジェクトに適しています。レーザー溶接と従来型溶接のどちらを選択するかは、材料の種類、製品要件、生産量、予算によって決まります。
詳細な比較については、以下の記事を参照してください。「レーザー溶接と従来型溶接:違い、利点、コスト、および用途」
レーザービーム溶接に使用される材料
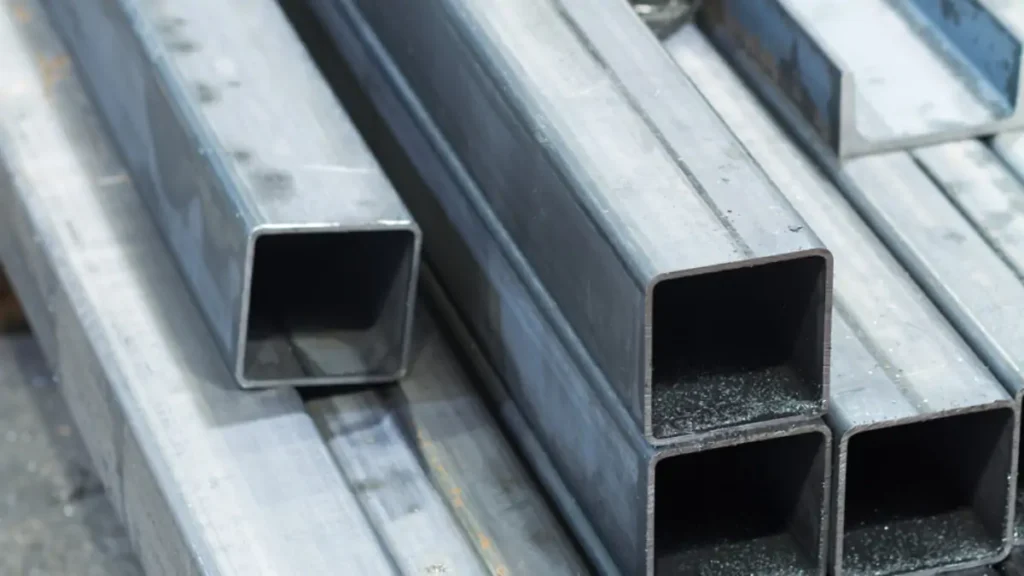
ステンレス鋼
板金部品、工業用部品、精密製品などに使用されます。
炭素鋼
構造部品、機械部品、および一般的な製造工程で使用される。
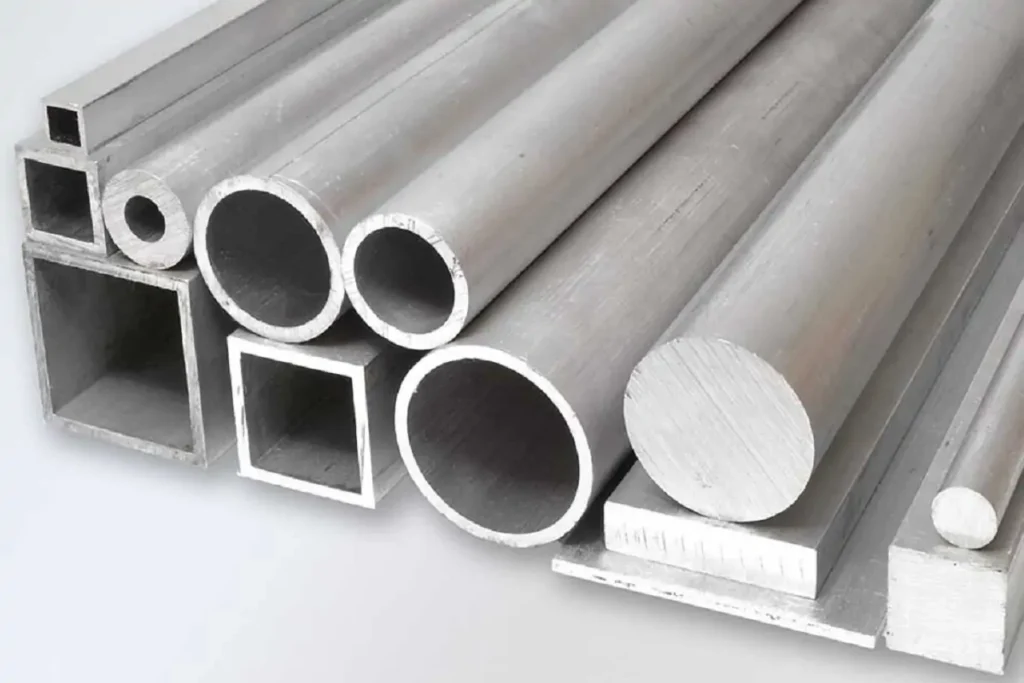
アルミ
軽量構造物、バッテリー部品、自動車部品などに使用されます。
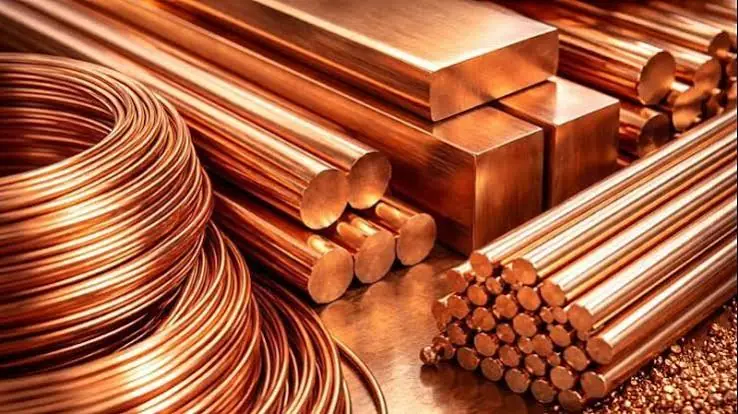
銅
電気部品やバッテリーの接続に使用されます。
レーザー溶接のパラメータは、材料の種類と厚さによって異なります。アルミニウムや銅などの材料は反射率と熱伝導率が高いため、溶接要件に応じてレーザー出力と溶接速度を調整する必要があります。
用途
レーザービーム溶接は、溶接精度、速度、および熱制御が重要な産業分野で使用されています。
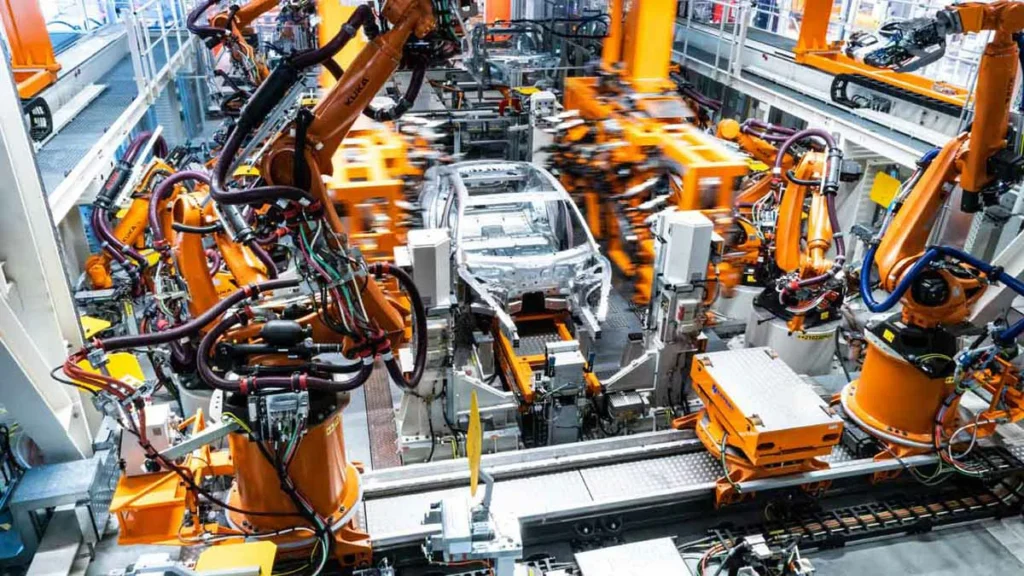
自動車製造
電気自動車の車体部品、軽量構造物、バッテリートレイ、アルミニウム部品などに使用されます。
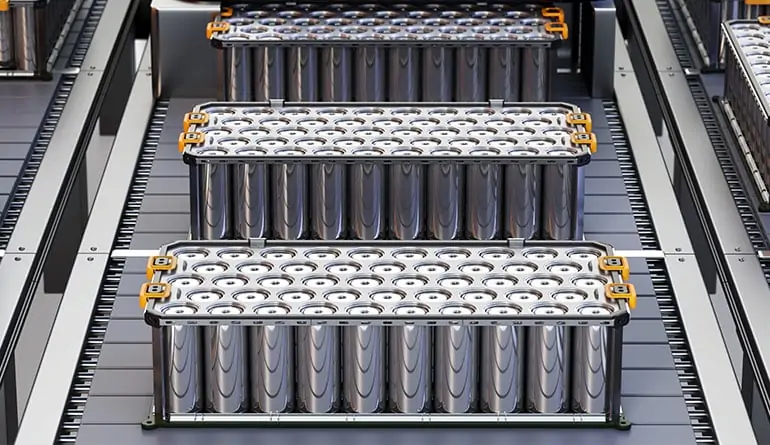
電池製造
バッテリーセル、バスバー、バッテリーハウジング、その他精密な金属接合を必要とする部品に使用されます。
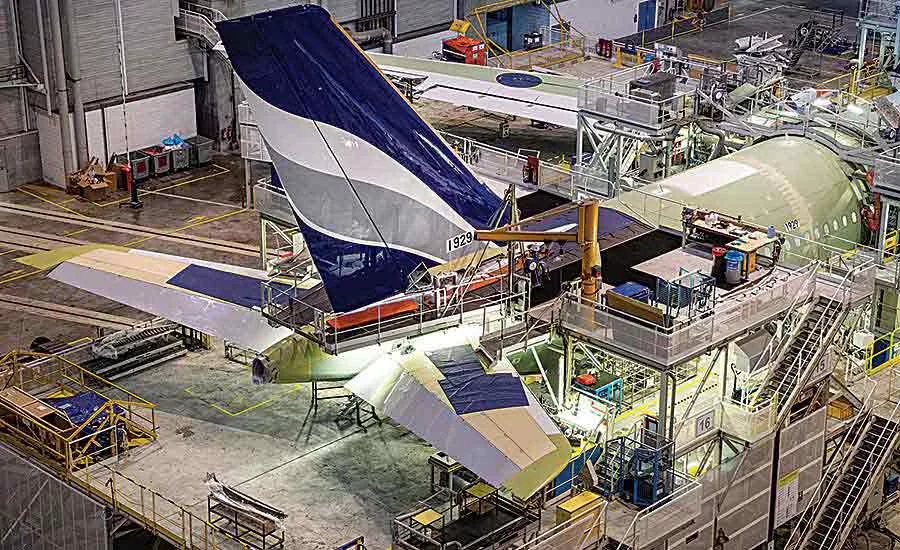
航空宇宙産業
航空機部品、エンジン部品、チタン合金やニッケル合金などの材料で作られた精密構造物などに使用されます。
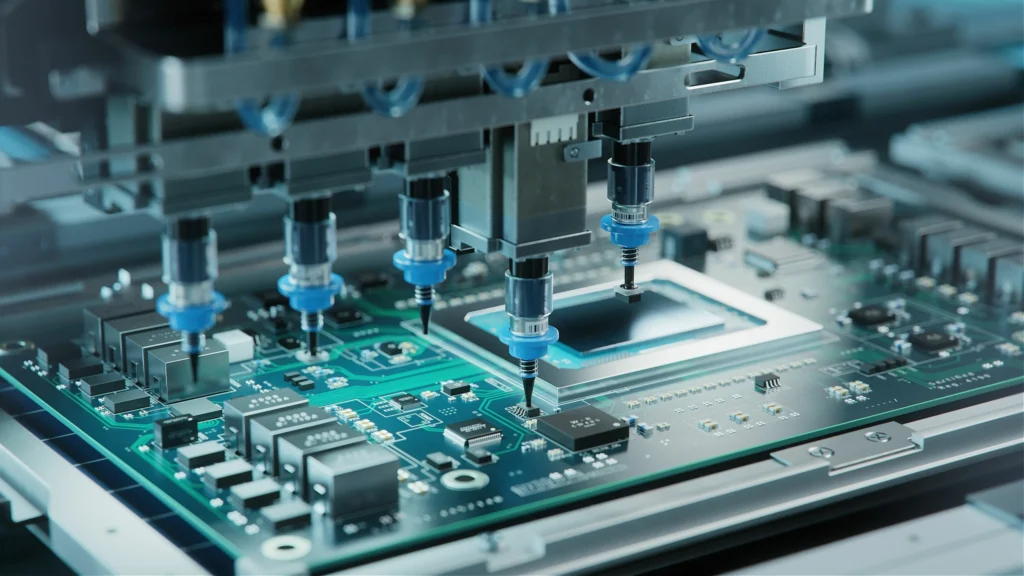
エレクトロニクス産業
小型で繊細な部品、センサー、コネクタ、および電子アセンブリに使用されます。
医療機器
精密医療機器や、溶接部の清浄度と正確な加工が求められる部品に用いられる。
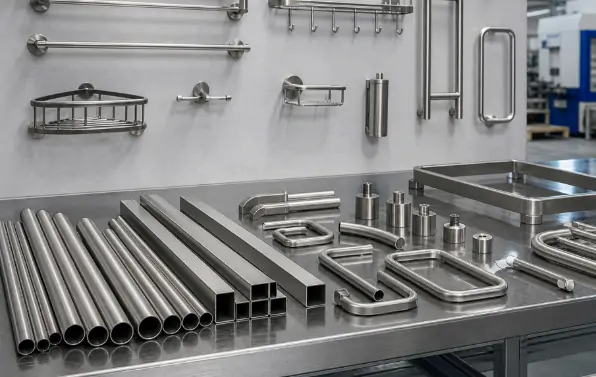
金属製作
ステンレス鋼製品、板金部品、および高い溶接品質と外観が求められる工業部品に使用されます。
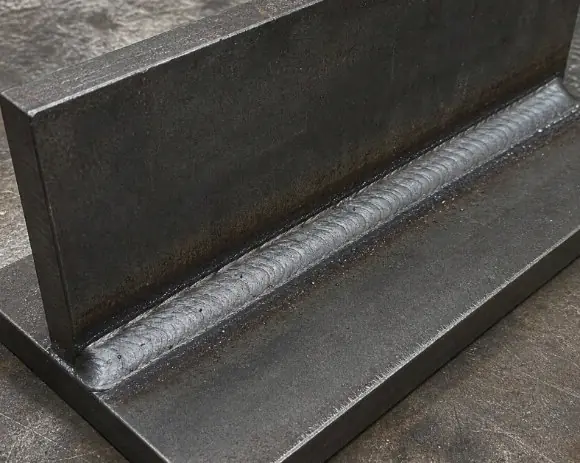
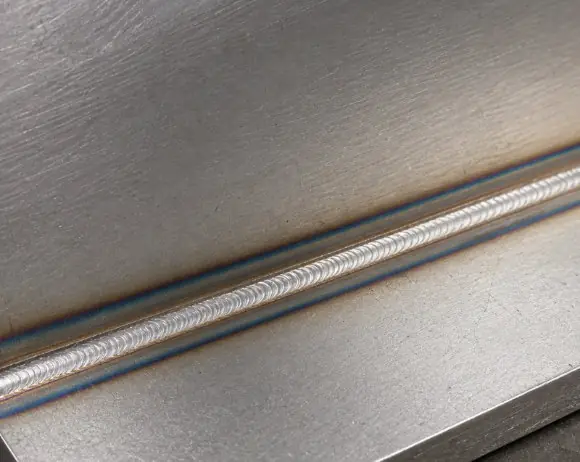
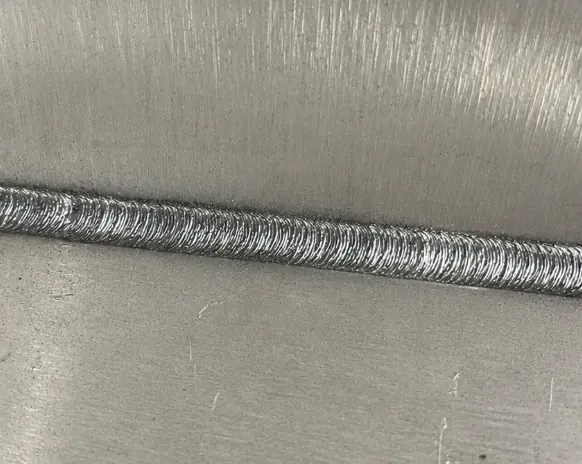
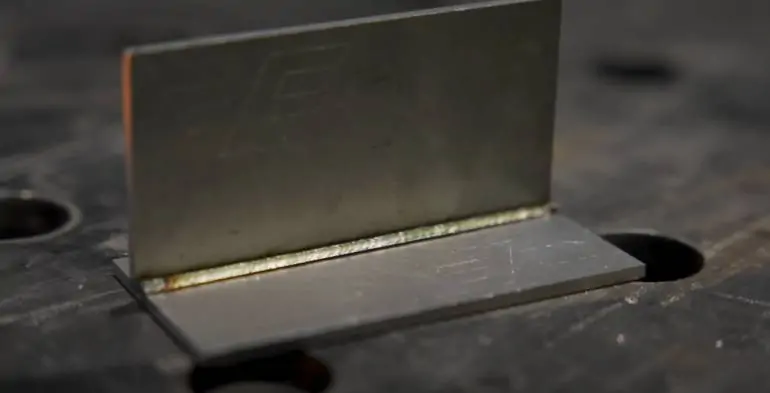
溶接結果
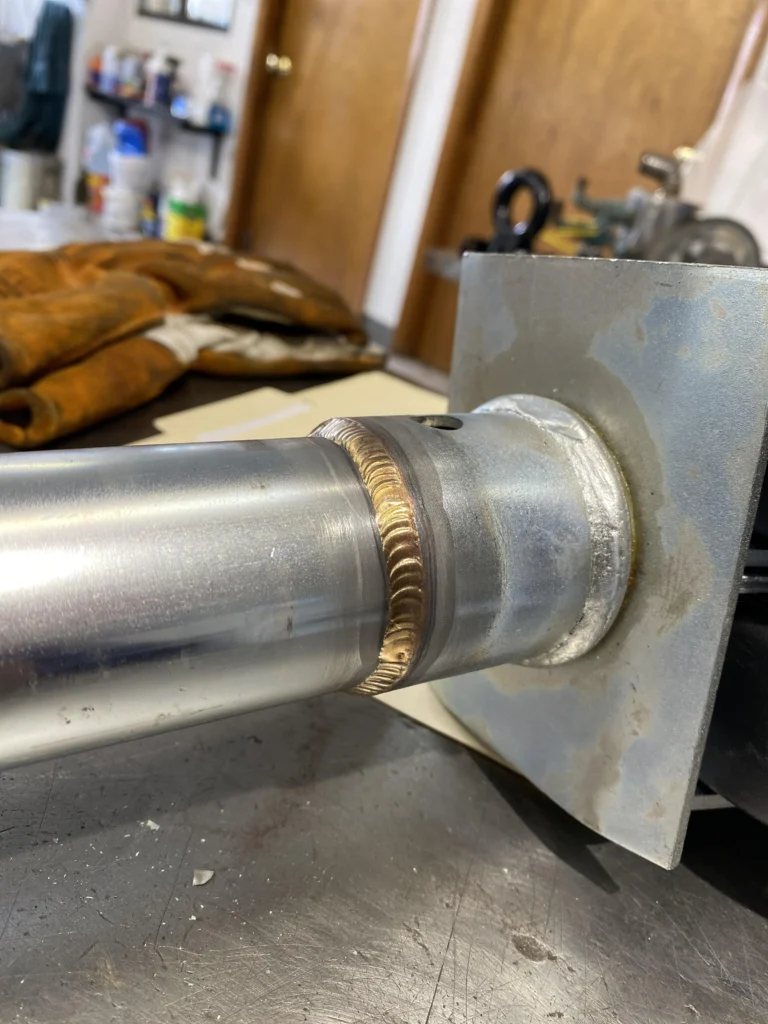
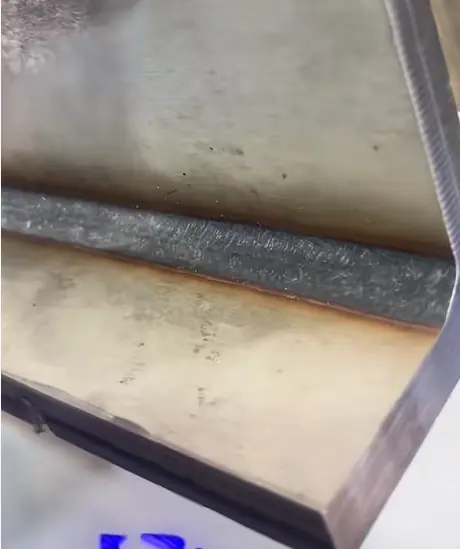
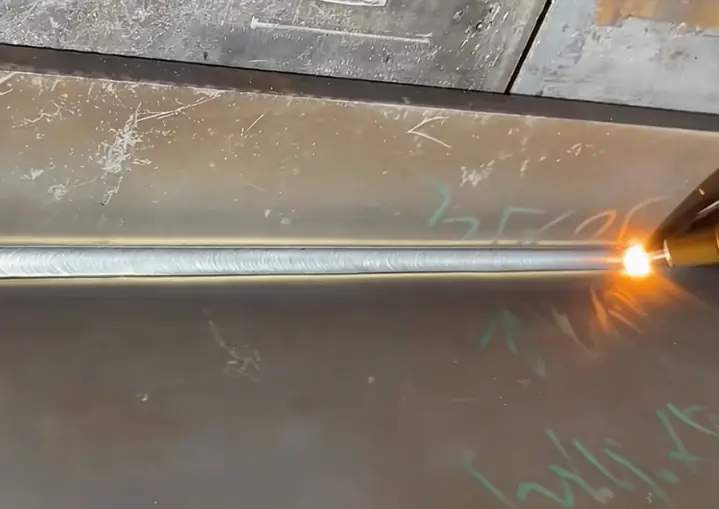
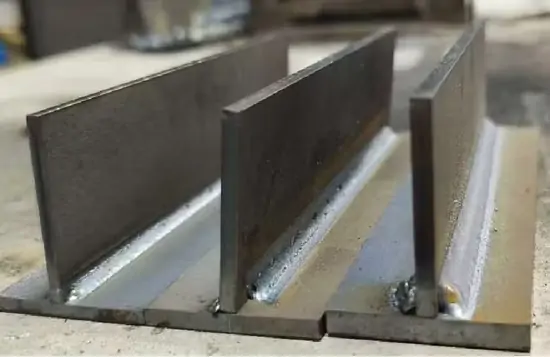
レーザービーム溶接機の選び方
レーザービーム溶接機の選定は、主に材料、板厚、溶接方法、および生産要件によって決まります。KEMPSONは、さまざまな金属溶接用途に対応する1500W~6000Wのレーザー溶接機を提供しています。
- レーザー出力:材料の厚さと必要な貫通深さに応じてレーザー出力を選択してください。薄いシートは通常低出力で済みますが、厚い材料には高出力が必要です。
- 材質の種類:金属の種類によって溶接特性が異なります。アルミニウム、銅、ステンレス鋼、炭素鋼などでは、それぞれ異なるレーザー設定が必要です。
- 溶接厚さ:材料の厚さによって、必要な出力範囲と溶接方法が決まります。
- 溶接速度:大量生産の場合は、必要な溶接速度と作業サイクルに合った機器を選択してください。
- 溶接構成:用途に応じて、手持ち式、自動式、デュアルビーム溶接など、適切な溶接システムを選択してください。
- 用途に応じた要件:機械を選定する前に、溶接部の外観、接合部の構造、および生産要件を考慮してください。
最適なレーザー溶接機は、材料の種類、厚さ、溶接要件によって異なります。KEMPSONは、精密溶接および工業用金属加工向けに、1500W~6000Wのレーザー溶接ソリューションを提供しています。
結論
レーザービーム溶接は、その集束された熱入力、精密な溶接制御、そして幅広い材料への適用性から、金属加工における重要な溶接方法となっています。本稿では、レーザービーム溶接機の動作原理、溶接の種類、利点、用途、材料選定、そして選定の際の重要なポイントについて解説します。
KEMPSON社は、ステンレス鋼、炭素鋼、アルミニウム、銅、その他の金属溶接用途向けに、1500W~6000Wのレーザー溶接機を製造しています。同社は、材料、厚さ、生産要件に応じてカスタマイズされた機器構成を提供するとともに、技術サポート、アフターサービス、3年間の保証を提供しています。
特定の溶接要件やカスタマイズされたレーザー溶接ソリューションについては、お客様の用途に最適な機器とカスタマイズされたソリューションについてご相談ください。

FAQ
レーザービーム溶接とは何ですか?
レーザービーム溶接は、集束されたレーザービームを用いて材料を溶融・接合する、高精度な溶融溶接プロセスである。
レーザービーム溶接はどのように機能しますか?
この技術は、高エネルギーのレーザー光を材料表面に照射することで溶融プールを作り出し、それが固まって溶接接合部を形成するという仕組みです。
伝導レーザー溶接とキーホールレーザー溶接の違いは何ですか?
伝導溶接は材料を通して熱を伝達するのに対し、キーホール溶接は高いエネルギー密度を利用して深い溶け込みを実現する。
レーザービーム溶接が可能な材料は何ですか?
レーザー溶接は、ステンレス鋼、炭素鋼、アルミニウム、銅、チタン、その他の金属の加工に使用できる。
レーザービーム溶接はTIG溶接よりも優れているのか?
レーザー溶接は、多くの産業用途において、より高速な溶接速度、より低い熱入力、そしてより優れた自動化機能を提供する。
レーザービーム溶接はどのような業界で使用されていますか?
自動車、航空宇宙、電子機器、バッテリー、医療機器の製造など、幅広い分野で利用されています。
レーザー溶接には溶加材が必要ですか?
接合部の要件によっては、溶加材なしで施工できる用途もあれば、溶加材が必要な用途もある。
レーザービーム溶接機はどのように選べば良いですか?
選定は、材料の種類、厚さ、生産要件、レーザー出力、および自動化レベルによって異なります。